
台式钻床维修计划书
成都纺织高等专科学校机械设计与制造专业设备管理台式钻床维修计划书台式钻床维修技术任务书姓名:班级:学号:日期:目录一、前言 (1)二、设备修前技术状况 (1)三、主要维修内容 (5)四、Z35摇臂钻床修换件明细表 (9)五、材料明细表 (9)六、维修质量标准 (10)七、测算大修费用 (10)一:前言为了使钻床的保持良好的状态,除了发生故障及时修理外,经常的维修保养常重要的。
定期检查,经常保养,可以把许多故障隐患消除在萌芽之中,防止或减少事故的发生。
本任务书是以Z35摇臂钻床编写,不同型号的摇臂钻床的日常保养的内容和要求不完全一样,对于具体机床应按说明书中的执行。
一般的台式钻床维修计划书是由企业设备管理部门负责编制企业年、季度及月份设备维修计划,经生产、财务管理部门及使用单位会审,主管厂长批准后由企业下发有关单位执行,并与生产计划同时考核。
二、设备修前技术状况1.机床在机械安全、急停设计、安全防护、人类工效学等方面,不符合机床专业标准(GB/T4018—1997,GB/T4019—1997)。
2.随机做性能、试切及精度检查,加工件孔径偏大、圆度超差。
3.主轴锥孔内有毛刺或研伤,造成钻头倾斜。
4.主轴在进给箱内上下移动时出现轻重不匀。
5.摇臂升降时有冲击现象或啸叫声。
6.立式钻床钻孔轴线倾斜。
7.切削定程装置的滚轮拨叉机构损坏和离合器调整不当,造成切削精度不准。
8.摇臂钻床主轴不转电机转1.修理Z35摇臂钻床需用的工具及仪器序号名称规格 /mm 数量用途1 框式水平仪0.02/10002 测量直线度、平行度、垂直度等2 百分表0.01 1 测量径向圆跳动、平行度等3 磁性百分表座 1 测量径向圆跳动、平行度等4 塞尺最薄0.03 1 测量平面平行度等5 内径百分表0.01 1 测量内径6 液压千斤顶30000N 1 检验刚度7 钢珠Φ6 1 测量轴向窜动8 锥度塞规莫氏3号 1 测量锥孔接触面积9 锥度检验棒莫氏3号 1 测量锥孔径向圆跳动10 等高垫铁 2 测量平面平面度11 量棒Φ6×100 1 测量主轴套齿条精度12 平板500×1000 1 研刮立柱导轨面13 检验桥板300×400 1 测量直线度、平行度等14 铸铁直尺300×250×200 1 测量立柱精度15 圆柱检验棒Φ30×5001测量工作台台面与其导轨面的垂直度16 90°直角尺200×300 1 测量工作台台面与其导轨面的垂直度17 圆柱检验棒 1 测量进给箱导轨面对主轴中心平行度18 角度规55° 1测量工作台各面垂直度和主轴中心对其各面的平行度19 研磨棒 1 研磨导向套20 等高V形架 2 测量主轴径向圆跳动21 支承板 1 测量主轴(可以用角铁代替)22 角度平尺55° 1 研刮立柱导轨面23 表夹 1 测量变速箱的空心轴的回转中心对支承面的垂直度24 卡尺500 1 测量工作台导轨面的平行度25 检验平板750×1000 1测量主轴,测量空心轴的回转中心对支承面的垂直度26 平行平尺500×40×135 1 测量直线度,平行度27 堵塞 1 修磨主轴轴套28 圆柱检验块Φ60×561检查主轴套筒三:主要维修内容1、Z35摇臂钻床底座修理Z35摇臂钻床底座的拆卸清洗后应检查表面的磨损情况,可用平行平尺、等高垫块、水平仪等检查其表面的平面度误差,如超差,需进行刨削或刮研至精度要求。
底座修理工艺见下表。
工序名称要求项目允差/mm 需用工具、检具名称及规格/mm工艺说明精刨表面平面度每1m测量长度上:0.10(平或凹)250mm桥板(1)为了保证表面只许中间凹,必须在底座装夹在龙门刨床台面上校平后,使底座中部预加凸出量0.1mm左右,在刨削完毕拆卸后即可能达到中凹的要求(2)以精刨进行最后加工量,希望能采用宽刨刀(3)用桥板及水平仪检查其表面的平面度。
表面粗糙度Ra3.2μm0.02/1000框式水平仪2、Z35摇臂钻床内立柱修复摇臂钻床内立柱各瑚面一般均不易磨损,只需清洗后打光毛刺即可。
但摇臂钻床在使用过程中,由于摇臂和主轴箱的重量以及切削时产生轴向抗力的作用,会引起内立柱本体的变形,根据有关摇臂钻床刚度试验资料,其变形量约占总变形量的50%~60%,故必须在修前进行检查(测量大端端面对小端内孔、外圆轴线的垂直度误差),其允差为(500∶0.05)mm。
测量时,可在车床上用卡盘夹紧内立柱小端,用中心架托住大端某外圆柱面,分别校正几处外圆柱面的同轴度误差,以及大端端面的垂直度误差。
如超差,可车修端面至精度要求。
3、Z35摇臂钻床外立柱检修外立柱在拆卸清洗后,首先检查外表面有无严重咬毛、划伤情况。
尽管表面良好,也必须进一步测量表面与摇臂孔的配合间隙。
间隙在0.1mm以内的,通常可继续使用。
如果过松,或有严重咬毛现象,则需加以修复。
目前,外立柱采用的修理方法大致有:(1)用铸铁冷焊后,以车或磨来修正外圆。
(2)用锡铋合金钎焊或银锡焊料修复划痕后,再修正外圆。
其中用锡铋合金钎焊外立柱划痕及咬毛的修复方法值得推广应用,因为它具有工艺简单、操作方便、修复效果显著等特点。
(3)也有用车、磨立柱外圆后,摇臂孔加镶套的方法。
这一方法不仅适用于外立柱有严重划痕及咬毛时的修复,更适用于摇臂孔间隙过松、无法夹紧于外立柱时,作为补偿配合尺寸的一种修复手段。
4、Z35摇臂钻床摇臂修理摇臂是摇臂钻床支承主轴箱中刀具进行切削加工的主要部件之一,主轴箱在其导轨上作水平移动,且自身与外立柱相配合,并绕内立柱回转。
两者构成了极坐标,使得摇臂钻床主轴中心对准被加工孔的中心,从而完成了摇臂钻床的定位操作。
此外,为了适应被加工工件的不同高度,摇臂又沿外立柱通过升降机构作垂直升降移动,因此,摇臂各导轨面的精度和相对位置精度是这个零件的主要修理任务。
(1)摇臂导轨修理基准的选择摇臂导轨修,理基准的选择,应结合该机床调整补偿环节、导轨结构形式和刮研顺序进行全面考虑。
在保证几何精度及切削性能的前提下,应在拼装过程中尽量利用误差抵消法来消除修理后各结合面所积累的误差,以保证机床几何精度在规定范围之内。
这样可以用较少的刮研工作量,从而获得该机床所规定的精度要求。
(2)摇臂导轨的修理如果修理单位有导轨磨床,可采用以磨代刮。
一般分别采用平板、角形平尺、55°角度平板或1000mm平尺拖研各不同表面,结合刮削修复各导轨表面。
(3)摇臂孔的修复一般采用镶套镗孔的方法修复。
具体方法如下:①夹紧槽内镶硬木条。
在镶硬木条时,该孔不应变形,镶平后用螺钉固紧。
②精镗摇臂孔Φ350mm至规定尺寸。
与铸铁套外径的配合为H7/js6。
③压入并紧固铸铁套。
先在铸铁套外圆表面涂以环氧树脂,与摇臂孔进行胶接,并注意方位,压人摇臂孔内;然后按铸铁套原有通孔部位(共36个)用手电钻钻孔,锪孔并攻螺纹后拧紧M4铜螺钉;最后錾断M4铜螺钉露出的头部。
④精镗镶人后的铸铁套内孔。
上端铸铁套内孔不允许倒角,下口倒角尺寸为C2(2×45°);下端铸铁套内孔上下口倒角尺寸为C2。
保证与修复的外立柱的配合间隙为0.05mm,表面粗糙度为Ra1.6μm。
⑤铣开夹紧槽及镗导向键槽。
按原夹紧槽部位将铸铁套铣开时注意修除槽口毛刺5、Z35摇臂钻床摇臂和立柱的拼装及调整(1)将外立柱带键槽的一面回转到底座工作面的一边,清除键槽中的毛刺并保持立柱外圆表面的清洁。
(2)将摇臂套在外立柱上,安装立柱和摇臂夹紧机构、升降机构以及其它零件。
摇臂夹紧后,其孔与外立柱表面配合应均匀紧密,用0.03mm塞尺不应塞入。
内外立柱夹紧后施加摇臂端部的力不应低于2000N,保证无松动回转现象。
(3)摇臂升降应轻快、无冲击现象。
(4)摇臂的夹紧机构如果过松,可将补偿垫圈加于螺母的下面,其厚度为0.1mm,调整时必须在摇臂夹紧状态下进行。
(5)在立柱部件初次安装调整的基础上,装好摇臂及其升降机构零件后,可在摇臂中间位置上吊一相当于主轴箱全部重量的配置重物(约650kg),使外立柱在负荷情况下进行调整。
吊装时需垫置橡胶或其它保护层,防止摇臂导轨面被碰伤或拉毛。
(6)将摇臂回转到机床的纵平面内,使摇臂和主轴箱(即配重)分别位于立柱和摇臂中间位置,夹紧立柱和摇臂。
在底座工作面上放一平行平尺,用框式水平仪分别在乎行平尺上和外立柱侧母线上,测量外立柱与底座工作面的垂直度误差。
将平行平尺转动90°,再用框式水平仪分别在平行平尺上和外立柱侧母线上测量外立柱与底座工作面另一方向上的垂直度误差。
(7)根据上述相互垂直的两个方向的超差情况,扳动四个调节螺栓,调节外立柱相互垂直的两个方向对底座工作面的垂直度误差达到验收要求。
(8)垂直度误差调节合格后,可用内卡钳在外立柱和内立柱的空间进行测量。
然后用千分尺测量内卡钳实际数据(或者用内径千分尺直接量得),其最大值与最小值差值的一半就是偏心值。
(9)偏心套按所测量的偏心量数值仍需加大0.03mm,作为车削偏心套时的偏心值,借以消除装配后的轴承间隙。
6、Z35摇臂钻床主轴变速箱摩擦离合器维修(1)摩擦片磨损后厚度减薄,片间接触不良,轴向压紧环推紧后仍无法传递扭转力矩。
可采用摩擦片喷砂或更换厚度稍厚的摩擦片的方法排除。
(2)操纵拨叉脚磨损间隙增大,使轴向压紧环的移动距离减少,失去对摩擦片的压紧作用。
应更换拨叉,或在旧的拨叉脚两平面处铜焊后修平。
(3)由于润滑不良、断油,造成摩擦片咬合烧伤。
应检查润滑油路,保持油路畅通,更换烧损的摩擦片,或将烧伤的摩擦片经喷砂修复后继续使用。
(4)摩擦片装配顺序不对,造成空转时摩擦片不能脱开而引起发热。
由于摩擦片内槽不一,因此装配时要检查空转时摩擦片能否相互脱开。
(5)拨叉锥销脱开。
应重新铰孔装紧。
7、摇臂钻床主轴箱维修(1)主轴箱承压导轨滚动轴承损坏。
应更换新轴承。
(2)左右偏心调节滚轮不处于同一水平面上,使主轴箱单面受力或主轴箱整体重心向后偏移,造成主轴箱下燕尾导轨面配合过紧。
应调整滚轮,用塞尺检查左右间隙在0.04mm内并保持一致,或将平衡配重支架缩短,使配重的重心向摇臂移近,改变主轴箱重心位置。
(3)主轴箱背面的平面垫铁磨损,造成滑动面配合间隙过大,使主轴箱上端前倾。
应松开紧固螺钉,调节偏心轴,保持主轴箱水平位置,拧紧紧固螺钉,防止偏心轴转动。
(4)主轴箱齿轮与导轨齿条之间有毛刺及碰伤现象。
应清除脏物,修整毛刺或碰伤处。
8、Z35摇臂钻床自动进给手柄检修(1)操纵手柄齿轮与内齿轮啮合时有顶齿现象和研伤,啮合后由于切削力作用使啮合的内、外齿产生较大摩擦力。
应将内外齿轮倒角处修圆滑,并把研伤部位修光。
钻床保养检修计划表
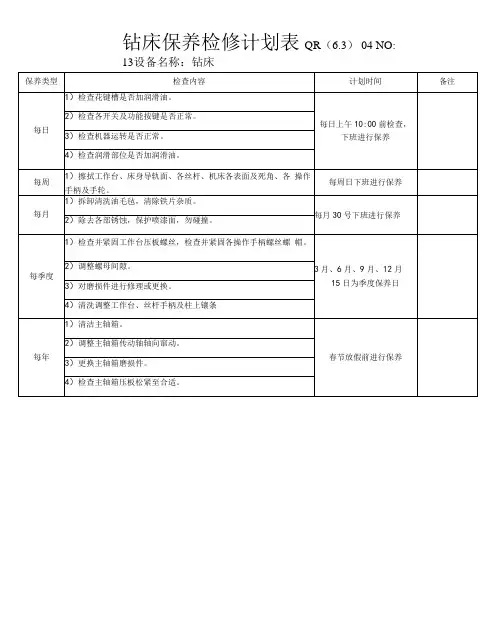
1)清洁主轴箱。
春节放假前进行保养
2)调整主轴箱传动轴轴向窜动。
3)更换主轴箱磨损件。
4)检查主轴箱压板松紧至合适。
每周日下班进行保养
每月
1)拆卸清洗油毛毡,清除铁片杂质。
每月30号下班进行保养
2)除去各部锈蚀,保护喷漆面,勿碰撞。
每季度
1)检查并紧固工作台压板螺丝,检查并紧固各操作手柄螺丝螺 帽。
3月、6月、9月、12月
15日为季度保养日
2)调整螺母间隙。
3)对磨损件进行修理或更换。
4)清洗调整工作台、丝杆手柄及柱上镶条
钻床保养检修计划表QR(6.3)04NO:13设备名每日
1)检查花键槽是否加润滑油。
每日上午10:00前检查, 下班进行保养
2)检查各开关及功能按键是否正常。
3)检查机器运转是否正常。
4)检查润滑部位是否加润滑油。
每周
1)擦拭工作台、床身导轨面、各丝杆、机床各表面及死角、各 操作手柄及手轮。
机床整机维修方案

机床整机维修方案一、需求分析在机床使用过程中,由于长时间运行、磨损、老化等原因,可能会出现各种故障和问题,影响机床的正常运行和生产效率。
因此,进行机床整机维修十分必要。
二、维修流程1.故障排除:对机床进行检查和诊断,了解故障原因和范围,确定维修方案。
2.零部件更换:根据故障情况,更换损坏或老化的零部件,包括机床结构件、控制系统、传动系统等。
3.液压系统维修:检查液压系统的密封件、油封、管道等,更换老化或损坏的部件,进行液压系统的维修和调试。
4.电气系统维修:检查电气系统中的电路、接线、元件等,修复或更换损坏的部件,并做好绝缘、接地、线路连接等工作。
5.控制系统维修:检查机床的控制系统,对PLC、数控装置等进行故障诊断和修复。
6.机械结构维修:对机床的轴承、导轨等机械结构进行检查,修复或更换老化、损坏的零部件,并进行润滑和调试。
7.整机调试:在确保各个部件和系统运行正常的情况下,对整机进行调试和测试,保证机床的性能和精度。
8.安全检查:对维修后的机床进行安全检查,确保机床的安全防护装置和安全操作规程的完善。
三、维修所需工具和设备1.机床维修工具箱:包括螺丝刀、扳手、钳子、量具等一系列常用手工工具。
2.检测设备:如电表、万用表、示波器等,用于对电气和控制系统进行诊断和测试。
3.液压设备:如压力表、流量计等,用于对液压系统进行调试和测试。
4.维修设备:如拆卸工具、切削设备等,用于更换损坏的零部件和进行机械结构的维修。
四、维修人员要求1.技术要求:具有一定的机床维修经验和技术知识,熟悉机床的结构、工作原理和维修方法。
2.安全意识:严格遵守安全规定,掌握机床的安全操作规程,保证维修过程中的安全。
3.团队合作:能够与其他维修人员和相关部门进行协作,共同完成机床的维修工作。
五、维修保养计划1.定期巡检:定期对机床进行巡检,包括润滑系统、电气系统、机械结构等的检查和维护。
2.维护保养:按照机床的操作手册和维护保养要求,对机床进行润滑、清洁、紧固等工作。
台钻设备维护保养手册
台钻设备维护保养手册
编制:
审核:
批准:
发布日期:实施日期:
1 目的
1.1 为了操作人员的人生安全、设备能够正常运行并延长其使用寿命而制定本作业指导书。
2 适用范围
2.1 设备维护、修理人员,设备操作人员
3 职责
3.1 本职责由设备维护人员制定本文件,如需要修改,由设备维护人员提出本文件的修改申请。
3.2 设备维护及使用人员需掌握设备安全操作规程,严防设备人为安全故障。
4 工作内容
4.1 日常保养
4.1.1 对设备卫生每天进行清扫、清洁,以保证设备表面无积灰、无污垢、无油污、无积水。
4.2 月保养
4.2.1 用抹布清洁传动部位上的油污。
4.2.2 检查电机是否有异响。
4.3季度保养
4.3.1紧固机台各部件连接螺栓,保证机台的正常运行。
4.3.2确认传动部位磨损程度及与电机传动配合。
4.3.3检查轴承是否正常。
4.4 设备年度大修
4.4.1 紧固电气柜内电气原件、接线头压线、机台传输线。
修订记录。
车床 钻床维护保养计划
车床钻床维护保养计划
车床和钻床是机械加工中的重要设备。
制定合理的维护保养计划,可以有效延长其使用寿命,保证加工精度。
以下是车床和钻床的维护保养计划:
一、日常维护保养
1. 每天工作开始前对车床和钻床进行全面的检查,检查传动系统、导轨系统和电气系统,发现问题及时处理。
2. 每天工作结束后对车床和钻床进行清洁,用压缩空气吹净屑,用干布擦净表面。
检查润滑油位,如有需要及时添加。
3. 经常检查刀具夹具的固定情况,发现松动及时紧固。
保持刀具sharp,及时换刀。
4. 经常检查电机、主轴箱、传动箱的温度,如有异常及时处理。
听取运行声音,如有异常及时检查。
5. 定期对机床进行上油,保持滑动面润滑。
二、周期性维护保养
1. 每周检查一次导轨系统的润滑情况,保持导轨的润滑。
2. 每月对传动系统进行一次维护,检查传动带或齿轮的情况,保持传动系统灵活。
3. 每三个月对机床进行全面检查一次,检查机械部分打磨、电气部分接触等情况,维护电机碳刷。
4. 每年对机床进行大修一次,更换易损件,检查主轴、丝杠等重要部件,保证机床精度。
5. 定期进行机床校准,每半年至少进行一次校准,保证加工精度。
通过每天、每周、每月的维护保养,可以大大延长车床和钻床的使用寿命,确保加工质量。
应严格执行维护保养计划,做到定期维护,发现问题及时处理。
机床维修方案
第1篇
机床维修方案
一、背景
随着工业生产技术的不断发展,机床作为制造业的基础设备,其性能的稳定与可靠直接影响到生产效率和产品质量。为确保机床设备在生产过程中发挥最大效能,降低故障率,提高生产安全性,特制定本机床维修方案。
二、目标
1.确保机床设备运行稳定,降低故障率。
2.提高维修工作效率,缩短维修时间。
3.降低维修成本,提高经济效益。
4.确保维修过程合规合法,保障人员安全。
三、维修原则
1.预防为主,防治结合。
2.安行。
4.科学管理,持续改进。
四、维修范围
1.机床主体结构维修。
2.机床电气系统维修。
3.机床液压系统维修。
4.机床冷却系统维修。
5.机床辅助设备维修。
2.与设备制造商保持良好沟通,获取技术支持,提高维修质量。
3.及时处理客户反馈的问题,提高客户满意度。
本机床维修方案旨在确保机床设备的稳定运行,提高生产效率,为我国制造业的发展贡献力量。希望全体相关人员严格遵守本方案,共同推进机床维修工作,为我国机床行业的持续繁荣做出贡献。
3.故障维修:针对发生的故障,采取相应的维修措施,确保机床恢复正常运行。
4.技术改造:针对机床存在的缺陷,进行技术改造,提高设备性能。
5.人员培训:加强对维修人员的技术培训,提高维修技能和效率。
七、维修质量控制
1.严格执行维修工艺和操作规程,确保维修质量。
2.对维修过程进行监督检查,发现问题及时整改。
2.维修方案制定:根据故障原因,制定详细的维修方案,包括维修内容、方法、周期及所需材料等。
3.维修方案审批:将维修方案提交给相关部门进行审批,确保方案的合规性。
4.维修实施:按照审批通过的维修方案,有序开展维修工作。
台式钻床安全操作及维护保养规程

台式钻床安全操作及维护保养规程台式钻床安全操作及维护保养规程文件编号:WI-PE-014版本:A0页数:共2页日期:2014-05-28制订部门:产品服务部修改履历:台式钻床安全操作及维护保养规程一.目的:规范仪器设备的使用,保证结果的准确可靠,延长仪器设备的使用寿命,减少使用故障。
二.范围:适用于本公司仪器的点检及日常保养。
三.职责:产品服务部负责公司仪器设备的统一管理、监督各部门对仪器设备的及时保养,各部门予以相应配合。
四.日常安全操作及保养防护1.使用前务必认真学习《台式钻床使用说明书》,熟悉台钻结构、各手柄的功用、传动和润滑系统。
检查主轴箱是否已与立柱夹紧,主轴套筒的升降、电气设备的情况是否正常。
2.在调整工作台的位置时,需先松开夹紧手柄,然后转动手柄移动工作台之所需要的位置后,再将手柄夹紧。
在调整钻孔深度时,应先松开紧定螺钉,使钻头接触工件表面后,旋转刻度盘至钻孔深度位置,最后拧紧紧定螺钉即可钻孔。
3.钻孔完毕后,放松手柄,使主轴套筒受弹簧的作用而自动复位。
松开位于箱体底部的螺钉,旋转弹簧盒于不同位置,可调整复位弹力的大小。
4.如台钻在工作中发生故障及不正常的响声时,应立即关停电动机并检查原因。
5. 工作完毕后,应清除台钻上铁屑和尘污,并在工作台面及立柱表面涂上一层机油,以防止生锈。
6. 需保证台钻及放置台钻的桌子(场地)的整洁、干净。
7.安全注意事项:1)机床应用螺栓安装固定,保持竖直向上,不得颠覆倾倒。
工作区域及通道干燥整洁、安全畅通、通风、光线良好,电源线不得互相缠绕,应远离高温、油污、易损的场所。
2)机床的电源插头、插座安装应牢固可靠,接触良好,禁止非电气专业人员安装和维修机床的电气系统。
3)开动机床前应检查系统保护接地的可靠性。
4)工作前必须锁紧机床中应该锁紧的手柄。
工件应可靠夹紧。
开动机床前,应随手拿掉留在机床上的扳手、钻夹头锁匙等工具。
5)禁止在开动的机床上安装工件和更换刀具。
台式钻床安全技术操作维护规程范本
台式钻床安全技术操作维护规程范本一、引言台式钻床是一种常见的金属加工设备,广泛应用于机械制造、汽车维修等领域。
为了保障操作人员的安全,提高工作效率,特制定本规程,明确台式钻床的安全操作和维护要求。
二、操作安全规程1. 操作人员应经过专业培训,并掌握台式钻床的基本知识和操作技术。
2. 在操作前,应仔细检查台式钻床的各项安全设备,确保其正常运行。
如发现异常情况,应及时报修。
3. 使用台式钻床时,应佩戴防护眼镜、耳塞等个人防护装备,避免意外伤害。
4. 操作人员应定期维护台式钻床的润滑系统,保持其正常运转。
在加注润滑油时,应停机并切断电源。
5. 在操作过程中,严禁戴手套、长袖衣物等松散物品,避免被钻头缠绕,引发意外。
6. 操作人员应保持集中注意力,严禁分心操作。
如有紧急情况,应立即停机并进行处理。
7. 操作人员应熟悉台式钻床的停机装置和应急开关位置,以备紧急情况下的使用。
三、维护规程1. 每日开机前,应检查台式钻床的电源线、开关等设备,确保正常运行。
2. 定期检查台式钻床的电气系统,排除潜在的安全隐患。
如发现电线老化、断裂等问题,应立即更换。
3. 定期清理台式钻床的滑轨、导轨等部位,避免生锈和卡阻。
清理过程中,应切断电源并佩戴防护手套。
4. 定期检查钻头夹紧装置,确保其可靠性。
如发现异常情况,应进行及时修理或更换。
5. 润滑系统应每两周进行一次检查和维护,并加注适量润滑油。
如有异常噪音或渗漏,应及时处理。
6. 经过长时间使用后,台式钻床的传动装置会产生磨损,应定期进行检查,及时更换磨损严重的零部件。
7. 对于长时间停用的台式钻床,应进行全面检查和维护,确保其在重新启用时能正常运行。
四、事故应急处理1. 在操作台式钻床时,如发生意外事故,操作人员应立即切断电源,并采取紧急救援措施。
2. 事故发生后,应及时报告相关部门,并按照公司的事故处理程序进行处理。
3. 在事故处理过程中,应配合相关部门进行调查,并积极提供必要的协助和配合。
台式钻床操作、维护和保养规程
Regulations on the operation andmaintenance of bench type drillingDate:2011/8/15Revised code: 0machine编制(constitutor):审批(audit):台式钻床操作、维护和保养规程Regulations on the operation and maintenance of the bench type drilling machine1.目的1. objective通过对设备的严格规范化管理,确保设备保持完好状态,更好地为生产服务。
For the objective that the equipments can work with high efficiency to finish the production well through the strict and standard management.2.适用范围2. Scope台钻的操作、维护和保养。
It is applied in all kinds of the operation and maintenance of the bench type drilling machine. 3.操作规程3.Regulations on operation3.1操作场地必须整洁,照明充分。
砂轮必须戴好砂轮罩,托架距砂轮不得超过5mm;使用后必须拉闸。
Enough illumination ensure,sand wheel must be covered with its carter, bracket shall not exceed 5mm from sand wheel, (power supply cut off after operation finished)3.2操作人员必须戴好安全眼镜不得正对砂轮,而应站在侧面。
不准戴手套,严禁使用棉纱等物包裹刀具进行磨削。
钻机维修方案及流程
钻机维修方案及流程The maintenance and repair of a drilling rig is essential in ensuring its continued performance and safety for both workers and the environment. 钻机的维修和修理对于保证其持续的性能和对于工人和环境的安全至关重要。
One of the first steps in developing a maintenance and repair plan for a drilling rig is to conduct a thorough assessment of the equipment. 钻机维修方案的制定的第一步是对设备进行彻底的评估。
This assessment should include a detailed inspection of all components of the drilling rig, including the drill string, drilling fluid system, power system, and any other auxiliary systems. 这项评估应包括对钻机的所有组成部分的详细检查,包括钻柱、钻井液系统、动力系统以及任何其他辅助系统。
The goal of this assessment is to identify any areas of potential concern or areas that may be in need of repair or maintenance. 这项评估的目标是找出任何可能存在问题的地方或需要维修和维护的地方。
Once the assessment is complete, a comprehensive maintenance and repair plan can be developed that outlines the specific needs of the drilling rig and the steps that will be taken to address them. 评估完成后,可以制定一项全面的维修和修理计划,概述钻机的具体需求以及应采取的措施。
钻床维修保养工作计划范文
钻床维修保养工作计划范文一、总则为了保障生产设备的正常运转,保障生产顺利进行,提高设备的使用寿命,我们制定了钻床维修保养工作计划。
该计划包括了日常维护、定期保养和应急处理等内容,以确保钻床设备的正常使用和安全生产。
二、日常维护1. 清洁工作每个工作日开始前和结束后进行钻床的清洁工作,包括清理床身、工作台、导轨及其他设备表面的油污和灰尘,清理冷却液盆及冷却液管路。
指定专人进行清洁工作,确保全面彻底的清洁。
2. 润滑工作对润滑点进行定期加油,保障设备零部件的润滑情况,减少因摩擦而导致的零部件损耗。
定期检查加油情况,确保润滑油定期更换,保证机器零部件的润滑性能。
3. 保护工作在设备周围设置防护栏和警示标志,确保工作区域的安全。
定期检查各种安全保护装置的有效性,做好安全防护工作。
三、定期保养1. 设备检查每月对钻床设备进行全面检查,包括主轴、导杆、电源线路、冷却液管路、控制系统等。
对各零部件进行松动、损坏、磨损等情况的检测和记录。
2. 设备校准每季度对钻床设备进行校准,包括主轴的校准、工作台的校准、加工精度的校准等。
根据校准结果,进行设备的调整和维护,确保设备的加工精度和稳定性。
3. 零部件更换根据设备运行情况和零部件磨损情况,定期更换易损件,包括主轴轴承、导轨衬套、皮带等零部件。
充分利用设备使用手册和生产制造商的建议,选择合适的零部件进行更换。
四、应急处理1. 故障分析定期对设备进行故障分析和记录,包括故障类型、发生情况和处理方法等。
制定相应的维修计划和修复方案,以保障生产设备的稳定运行。
2. 应急维修对于发生故障的设备,及时调度维修人员进行维修,确保设备的快速修复。
根据故障情况和维修记录,及时调整维修方案和维修时间,减少因故障而造成的生产损失。
五、工作计划1. 制定维护保养计划根据设备的使用情况和生产制度,制定维护保养计划,包括日常维护和定期维护,确保设备的正常运行。
根据设备的维护记录和生产情况,调整和完善维护计划,提高设备的维修效率和稳定性。