
机械制图尺寸标注大全
用不去除材料的方法获得的表面粗糙度, Ra的上限是 3.2μm。 用去除材料的方法获得的表面粗糙度, Ra的上限是 3.2μm, Ra的下限是1.6μm.
二、符号及其标注
2、标注
(1)尖角的方向-指向被加工面(接触) (2)符号的位置-在被加工表面、尺寸界线、引出线上 (3)数字的书写方向-同尺寸标注的数字
框格均用指引线和箭头 垂直于被测表面画出。
第四节 材料的热处理及表面处理简介
机器中常用的材料有金属和非金属两大类。
为了提高金属材料的力学性能,特别是钢的强度、 硬度和表面耐磨度、抗腐蚀能力等,通常要求要 采用热处理和表面处理。
1、热处理
常用的热处理形式 有普通热处理 和 化学热 处理。 普通热处理包括: • 退火:钢件加热—保温—随炉冷却; • 淬火:加热—保温—水(油)中急剧冷却; (提高硬度和强度) • 调质:淬火后高温回火,可得到较好的力学性能。 化学热处理: 高温渗碳、渗氮,改变零件表面力学性能,提 高耐磨性和抗疲劳强度。
12
J7 为基孔制过渡配合 h7
(2)在零件图上的标注
在零件图上标注尺寸公差带有三种形式: • (a)只标注公差代号; (由轴、孔基本偏差代号与公差等级代号组成) • (b)标注上下偏差值; • (c)又标注公差代号,又注尺寸上下偏差值。
只标注公差代号
三 种 标 注 方 式 的 比 较
标注上下偏差值
又标注公差代号, 又注尺寸上下偏差值
第三节
形位公差简介
零件加工后,不仅会产生尺寸ห้องสมุดไป่ตู้差,而且还会 出现形状和位置误差。
• 形状误差:如一根轴的某段圆柱在尺寸范围内出现 圆锥形或腰鼓形的情况。 • 位置误差:如一根阶梯轴,大圆柱和小圆柱不在一 条轴线上,形成错位的情况。
形状误差和位置误差统称形位误差,又称形位公差。
• (2)基本偏差:用以确定公差带相对于零线位置的上偏
差或下偏差,一般指靠近零线的那个偏差称为基本偏差。
若公差带位于零线之上,下偏差是它的基本偏差; 若公差带位于零线之下,上偏差是它的基本偏差。
二、配合 1、 定义:基本尺寸相同的孔与轴装配在一起,叫
做配合。根据配合性质的不同,分为
(a)间隙配合;
0.125 0.160 0.25 0.32
0.40 0.50 0.63 0.80 1.00
1.25
1.60 2.0 2.5 3.2 4.0 5.0 6.3 8.0 10.0
12.5
16 20
0.025
0.032 0.040 0.050 0.063 0.080 0.100
25
32 40 50 63 80 100
(a)基孔制
基孔制配合中的孔称基准孔,它的基本偏差H为下偏差, 其值为零。
(b)基轴制
基轴制配合中的轴称基准轴,它的基本偏差h为上偏差, 其值为零。
三、公差带图
为了把配合后的间隙、过盈量的大小直观的 表现出来,通常用公差带图表示。
每一个尺寸都有28种松紧不同的配合,分别用a、 b、c、d、…….zc ,(A-Zc) 其中,a-h (A-H)为间隙配合;j-n (J- N)为过渡配合;p-zc (P-Zc)为过盈配合,构 成基本偏差系列图。
IT5
轴 <6 和 >6-30 孔 >30-180
<10 >10-80 >80-250 >250-500
0.20
0.40 0.20 0.40 0.80 1.60
IT7
轴 <6 和 >6-120 孔 >120-500
<3
0.80
1.60 0.40 0.80 1.60 0.40
轴 IT6
轴 >3-50
>50-500
符 号
基本符号,表示表面可以用任何方法获得。当不加注粗 糙度参数值或有关说明时,仅适用于简化代号标注。 基本符号加一短划,表示表面用去除材料的方法获得。 例如:车、铣、钻、磨、剪切、抛光、电火花加工等。
基本符号加一圆,表示表示表面用不去除材料的方法获 得。或者是用于保持原供应状况的表面。
代 号
用任何方法获得的表面粗糙度,Ra的上限是3.2μm。 用去除材料的方法获得的表面粗糙度, Ra的上限是 3.2μm。
回本节 回首页
基本偏差系列图
4、公差与配合的标注
在图样上标注公差与配合符号时,应注明基 本尺寸,配合基准制及种类、基本偏差和标准公 差等级等内容。 • (1)在装配图上的标注 • (2)在零件图上的标注
(1)在装配图上的标注——基孔制
基准孔基本偏差代号、标准公差等级 基本尺寸 轴的基本偏差代号、标准公差等级
IT8
<3
<50
0.40
0.80
孔 >3-30
>30-250
0.80
1.60
孔 >50-250
>250-500
1.60
>250-500
3.20
续表
公差 等级 基本尺寸 Ra (μm) 0.80 1.60 3.2 6.3 1.60 公差 等级 基本尺寸 Ra (μm) 1.60 3.2 6.3 3.2 6.3
交叠,任取其中一对孔和轴相
配,可能具有间隙也可能具有
过盈的配合称为过渡配合。
2、配合基准制:为了统一极限偏差,达到最大
经济效果,国家标准规定了两种基准制,即基
孔制和基轴制。
• (a)基孔制:孔的基本偏差保持一定,而用改变 轴的基本偏差得到各种不同的配合的一种制度。 • (b)基轴制:轴的基本偏差保持一定,而用改变 孔的基本偏差得到各种不同的配合的一种制度。
Ra取样长度l 的数值
Ra(μm) l(μm) Ra(μm) l(μm)
≥0.008~0.020 > 0.020~0.100 >0.100~2.0
0.08 0.25 0.8
>2.0~10.0 >10.0~80.0
2.5 8.0
二、符号及其标注
1、符号
2H
60°
60°
H
H----字高
用于表示所有表面具有相同的表面粗糙度。
IT9
轴 >6-120 和 >120-400 孔
>400-500 <10
<6
IT11
轴 <10 和 >10-120 孔 >120-500
轴 <80 和 >80-250 孔 >250-500 轴 <30 和 >30-120 孔 >120-500
IT12
>10-120
3.2
12.5
3.2 6.3 12.5
形位公差名称及符号
公差 形 状 形 公 状 差 特征项目 直线度 平面度 圆度 圆柱度 形 状 线轮廓度 位 轮 或 廓 置 面轮廓度 公 差 定 向 符号 公差 特征项目 平行度 垂直度 倾斜度 符号
位 置 公 定 差 位
同轴度
对称度
位置度
跳 动
圆跳动
全跳动
形位公差标注示例 圆柱任一素线的直 线度误差不大于0.02 直 线 度
图中:
H7 为基孔制过渡配合 40 h6
H7 30 为基孔制间隙配合 f6
40
30
H7 h6
H7 f6
(1)在装配图上的标注——基轴制
孔的基本偏差代号、标准公差等级 基本尺寸 基准轴的基本偏差代号、标准公差等级
12
图中:
F8 为基孔制间隙配合 12 h7
F8 h7
12
J7 h7
的轴线的同轴度误差 不大于φ0.01
左端面对于φd 轴线 的端面圆跳动不大于 0.015
A
该滚轮零件所需的 工艺要求有:
1、φ100外圆柱对于φ45轴线 径向跳动公差不大于0.015
2、φ100外圆柱的圆度公差不 大于0.04
3、滚轮左右两端要求平行, 即右端面对于左端面A的不平 度不大于0.01
(b)过盈配合; (c)过渡配合。
回本节 回首页
(a)间隙配合
孔的公差带在轴的公差带之上,
任取其中一对轴和孔都具有间
隙(包括最小间隙等于零)的 配合称为间隙配合。
(b)过盈配合
孔的公差带在轴的公差带之下,
任取其中一对轴和孔都具有过
盈(包括最小过盈等于零)的
配合称为过盈配合。
(c)过渡配合
孔的公差带和轴的公差带相互
回首页
第一节 表面粗糙度(GB/T131-93)
一、 概念
在放大镜下,可以观察出高 低不平的峰谷,这种微观几 何形状的特征称表面粗糙度。
1、形成:加工时,刀具与机件表面摩擦(挤压)而形成。表面粗糙 度并与机床的精度、加工方法有关。 2、 粗糙度对工件的影响: <1> 使用寿命。<2>动力的消耗。<3>抗腐蚀性。 因此,表面粗糙度是评定质量的重要技术指标。 3、评价表面粗糙度的参数有:轮廓算术平均偏差Ra和轮廓最大高度 Rz等。 4、Ra:在一个样取长度l内,轮廓偏距绝对值的算术平均值。如下图 所示: 回首页
图例
说明
对其中使用最多的一种代(符) 号可以统一标注在图样的右上角, 并加注“其余”两字,且应是其他 代(符)号的1.4倍。
当地方狭小或不便标注时,代 号可引出标注。 对不连续的同一表面,可用细 线相连,其表面粗糙度代(符)号 可只标注一次。
图例
说明
螺纹的注法。
齿轮轮齿的注法。
花键的注法。
二、符号及其标注
轴 IT10 和 孔 >120-500
孔(400)
6.3
IT13
第二节 极限与配合的基本概念及标注 GB/T1800.1-1997
2011-机械制图尺寸标注常用标准符号
3
GB/T 4458.4-2003;
标注弧长时在尺寸前面加注弧长符号。
高度h=R=3.5mm
4
GB/T 4458.4-2003;GB/T 16675.2-1996
尺寸注法;
沉孔或锪平符号。
高度h=3.5mm
5
GB/T 4458.4-2003;
GB/T 16675.2-1996
尺寸注法;
机械制图尺寸标注常用标准符号
序号
符号名称
符号绘制标准
应用示例
1
GB/T 1182-2008
基准符号。
涂黑三角形及中轴线可任意变换位置,方框和字母只允许水平放置不允许歪斜;方框外边的连线也只允许在水平或铅垂两个方向画出。
2
GB/T 4458.4-2003;
标注正方形结构尺寸时在尺寸前面加注正方形符号。
定位支撑符号。
高度h=3.5mm
9
JB/T 5061-2006
辅助支撑符号。
高度h=3.5mm
10
JB/T 5061-2006
辅助支撑符号。
高度h=5mm
11
GB/T 4459.5-1999
中心孔符号。
高度h=3.5mm;
高度H1=5mm。
12
JB/T 8555-2008热处理技术要求在零件图样上的表示方法。粗糙度符号的三角形部分为测量点符号。可随图形5mm
6
GB/T 4458.4-2003;
GB/T 16675.2-1996
尺寸注法;
埋头孔符号。
高度h=3.5mm
机械制图尺寸标注常用标准符号
序号
符号名称
符号绘制标准
应用示例
7
机械制图基本尺寸标注
90°
60° 25° 5°
第34页/共38页
⒉ 直径尺寸
⑴ 标注直径尺寸时,应在尺寸数字前加注 符号。
10
10
5 5 20
⑵ 标注球面直径时,应在符 号前加注符号S。
S10
第35页/共38页
⒊ 半径尺寸
⑴ 标注半径尺寸时,应在尺寸数字前加注
符号R。
R6
R3
R5
⑵ 应标注在是圆弧的视图上。
第14页/共38页
结构类型
通孔 螺 纹 不通孔 孔
不通孔
普通注法
3 M63-7HM6-7H
3 M6-7H
3 M6
10
10
12
旁注法
说明
3 M63-7HM6-7H 3 M63-7HM6-7H3×M6-7H 表 示 3 个 公 称直径为6,螺纹中径、 顶径公差带为7H的螺 孔。
3 M6-7H 10
3 M6-7H 10
常见几种平板的尺寸标注
第20页/共38页
第21页/共38页
第22页/共38页
20
16 40
40
×
30
25 30
16
第23页/共38页
五、标注示例:
100
例1:
75
基准
85
190
30
75
105
40
30
180
4×12
基准 68
16
90
基准
90
55
110
45°
50
形体分析。 逐个标注每一基本形
4 6.4 20
49
5
旁注法
67 13 90
67 13 90
机械制图尺寸标注详解(图)
R3
⑶ 标注球面半径时,应在符号R前加注 符号S。
⒋ 狭小部位尺寸 5 3 2 3 5
● ● ● ●
3 5
3
5 3
需要注出钻孔深度时, 应明确标注出钻孔深 度尺寸。
尺寸标注方法
一、基本方法 形体分析法 将组合体分解为若干个基本体和简单体,在形 体分析的基础上标注三类尺寸。 ⑴ ⑵ 定形尺寸 确定各基本体形状和大小的尺寸。 定位尺寸 确定各基本体之间相对位置的尺寸。
要标注定位尺寸,必须先选定尺寸基准。零件有长、 宽、高三个方向的尺寸,每个方向至少要有一个基准。
C
10
6
D
30
M8×0.75 (辅助基准)E
15 A
13
A
45
40 ±0.02
58
5
2
2
6
35 65 A-A 90 B
4
10 12
B—高度方向设计基准
8 17
C—长度方向设计基准
30
8
R
D—宽度方向设计基准
16
30
+0.027 0
F---工艺基准
22
15
52 70
10
F
18 26
F
18 26 52 70
说
明
3× M6-7H 表 示 3 个 公 称直径为6,螺纹中径、 顶径公差带为 7H 的螺 孔。 深 10是指螺孔的有效 深度 10 ,钻孔深度以 保证螺孔有效深度为 准,也可查有关手册 确定。
3 M6-7H
3
M6-7H 10
3
M6-7H 10
不通孔
3
10
M6
3
M6 10 12
2、尺寸基准的选择
CAD机械制图尺寸标注标准
⑴ 尺寸界线沿径向引出,尺寸线应画成 圆弧,其圆心是该角的顶点。
⑵ 角度数字一律水平写。通常写在尺寸 线的中断处,必要时允许写在尺寸线 的外面,或引出标注。
⒉ 直径尺寸
⑴ 标注直径尺寸时,应在尺寸数字前加注
符号“”。10105 Nhomakorabea5
20
注:直径尺寸可以标注在非圆视图上。
⑵ 标注球面直径时,应在符
S10
●
●●
●
35 3 5
3
⒌ 均匀分布的孔的标注
⑴ 沿直线均匀分布
10
20
⑵ 沿圆周均匀分布
15°
8× 6
EQS
4×20=80
100
当图中孔的 定位与分布 已明确时, 可省略EQS。
5× 8 8× 6
⒍ 断面为正方形结构的标注
16
16×16
18
18×18
⒎ 均匀厚度板状零件的标注
t2
不必另画视图表示厚度
⒌ 标注尺寸时,应尽量使用符号和缩写词。
尺寸标注中常用符号和缩写词
名称 直径 半径 圆球直径 圆球半径 厚度 45°倒角
符号或 缩写词
R S SR t C
名称 均布 正方形 深度
沉孔或锪平 埋头孔
符号或 缩写词
EQS
二、尺寸组成
⒈ 尺寸界线
尺寸界线为细实线,并应由轮廓线、轴线或对称中心线处引 出,也可用这些线代替。
号“”前加注符号“S”。
⒊ 半径尺寸
⑴ 标注半径尺寸时,应在尺寸数字前加注
符号“R”。
R6
R3
R5
⑵ 应标注在是圆弧的视图上。
R10 × R10
⑶ 标注球面半径时,应在符号“R”前加注 符号“S”。
机械制图尺寸标注大全 机械类 毕业生 必备

机械设计中尺寸标注类知识,毕业前一定读懂它分享机械设计中尺寸标注类知识,毕业前一定读懂它1.轴套类零件这类零件一般有轴、衬套等零件,在视图表达时,只要画出一个基本视图再加上适当的断面图和尺寸标注,就可以把它的主要形状特征以及局部结构表达出来了。
为了便于加工时看图,轴线一般按水平放置进行投影,最好选择轴线为侧垂线的位置。
在标注轴套类零件的尺寸时,常以它的轴线作为径向尺寸基准。
由此注出图中所示的Ф14 、Ф11(见A-A断面)等。
这样就把设计上的要求和加工时的工艺基准(轴类零件在车床上加工时,两端用顶针顶住轴的中心孔)统一起来了。
而长度方向的基准常选用重要的端面、接触面(轴肩)或加工面等。
如图中所示的表面粗糙度为Ra6.3的右轴肩,被选为长度方向的主要尺寸基准,由此注出13、28、1.5和26.5等尺寸;再以右轴端为长度方向的辅助基,从而标注出轴的总长96。
2.盘盖类零件这类零件的基本形状是扁平的盘状,一般有端盖、阀盖、齿轮等零件,它们的主要结构大体上有回转体,通常还带有各种形状的凸缘、均布的圆孔和肋等局部结构。
在视图选择时,一般选择过对称面或回转轴线的剖视图作主视图,同时还需增加适当的其它视图(如左视图、右视图或俯视图)把零件的外形和均布结构表达出来。
如图中所示就增加了一个左视图,以表达带圆角的方形凸缘和四个均布的通孔。
在标注盘盖类零件的尺寸时,通常选用通过轴孔的轴线作为径向尺寸基准,长度方向的主要尺寸基准常选用重要的端面。
3.叉架类零件这类零件一般有拨叉、连杆、支座等零件。
由于它们的加工位置多变,在选择主视图时,主要考虑工作位置和形状特征。
对其它视图的选择,常常需要两个或两个以上的基本视图,并且还要用适当的局部视图、断面图等表达方法来表达零件的局部结构。
踏脚座零件图中所示视图选择表达方案精练、清晰对于表达轴承和肋的宽度来说,右视图是没有必要的,而对于T字形肋,采用剖面比较合适。
在标注叉架类零件的尺寸时,通常选用安装基面或零件的对称面作为尺寸基准。
机械制图--尺寸标注
定形尺寸
a) 组合体 图6-14 组合体的尺寸
b) 定形尺寸
定位尺寸
尺寸基准:确定尺寸位置的几何元素------点、直线和 平面称为尺寸基准 。
长度方向的尺寸基准
宽度方向的尺寸基准
高度方向的尺寸基准
常用的尺寸基准:较大的平面、对称面、轴线和中心线。
c) 尺寸基准及定位尺寸 图6-14 组合体的尺寸
标注球面的直径或 半径时,应在符号 “”或“R”前再加 注符号“S”。
c) 球直径和球半径的注法 图1-13 直径和半径的注法
3.常用尺寸注法
(4) 角度和弧长的注法
角度的尺寸线为圆 弧,角度的数字一律 水平书写。 弧长的尺寸界线 平行于对应弦长 的垂直平分线。
a)
b) 图1-14 角度和弧长的注法
2.2 组合体的尺寸分析
1.基本体的尺寸标注
标注基本体的尺寸时一般应标注出长、宽、高三个 方向的尺寸。
图6-12 常见基本体的尺寸标注
1.基本体的尺寸标注
( )
图6-12 常见基本体的尺寸标注
1.基本体的尺寸标注
图6-12 常见基本体的尺寸标注
• 带缺口基本体的尺寸标注
对有缺口基本体的尺寸标注,只标注出缺口的置。
总体尺寸
d) 完整的尺寸标注 图6-14 组合体的尺寸
3.组合体尺寸标注的注意事项
(1)同一形体的定形尺 寸及相关联的 定位尺寸尽 量集中标注。 (2) 确定回转体的位置时, 应确定其轴线。
d) 斜度1:6
e) 圆球直径20mm
f) 倒角1.6×45°
g) 沉孔f8mm,深3.2mm
h) 埋头孔f9.6×90°
图1-17 尺寸数字前的符号
3.常用尺寸注法
机械制图-尺寸公差标注
第八节尺寸公差与配合注法(GB/T 4458.5-2003)公差是反映对制造零件精度要求的,配合是反映相配零件之间存在的间隙或过盈情况的,即互相结合的松紧关系。
所以,标注公差与配合是图样中不可缺少的内容。
本标准规定了机械图样中尺寸公差与配合公差的标注方法, 适用于机械图样中尺寸公差(线性尺寸公差和角度尺寸公差)与配合的标注方法。
本标准从2003年12月1日实施,并自实施之日起代替GB/T 4458.5-1984《机械制图尺寸公差与配合注法》。
一、基本要求1、公差带的代号及公差等级的代号等要符合GB/T 1800《极限与配合基础》的规定。
2、字体的写法应符合GB/T 14691-1993《技术制图字体》的规定。
3、尺寸注法要符合GB/T 4458.4-2003《机械制图尺寸注法》的规定。
二、在零件图上的公差注法(一)线性尺寸公差的注法在图样中标注线性尺寸公差的方法,常用的有标注公差带代号、标注极限偏差、同时标注公差带代号和极限偏差等三种形式。
1、标注公差带代号随着公差与配合标准化工作的进展,对于采用标准公差的尺寸,可以直接标注公差带代号,这对于用量规(公差带的代号往往就是量规的代号)检验的场合十分简便。
标注公差带代号对公差等级和配合性质的概念都比较明确,在图样中标注也简单。
但缺点是具体的尺寸极限偏差不能直接看出。
(注意:当采用公差带代号标注线性尺寸的公差时,公差带的代号应注在基本尺寸的右边,如图2-160、图2-161)。
图2-160 注写公差带代号的公差注法(一) 图2-161 注写公差带代号的公差注法(二)2、标注极限偏差在基本尺寸后标注极限偏差的方法,尺寸的实际大小比较直观,为单件、小批生产所欢迎。
至于标注极限偏差的具体方法,现说明如下:①极限偏差数字的高度:GB/T 4458.5-2003仍规定极限偏差数字比基本尺寸的数字小一号,其优点是突出了基本尺寸,标注极限偏差所占地位较小。
②极限偏差标注的位置:上偏差应注在基本尺寸数字的右上方,下偏差注在基本尺寸数字的右下方,并且下偏差的数字必须与基本尺寸数字注在同一底线上,如图2-162、图2-163。
机械制图尺寸标注详解(图)
⑴ 一般应注在尺寸线的上方,也可注在尺 寸线的中断处。 水平方向字头向上,垂直方向字头向左。
89
89
89
30° 16
16
10
16
16
⑵ 线性尺寸数字的方向,一般应按上图所示
方向注写,并尽可能避免在图示30°范围 内标注尺寸,无法避免时应引出标注。
⑶ 尺寸数字不可被任 何图线所通过,否 则必须将该图线断 开。
A
A
A
A
A
A
A
R
R 4×
4×
好!
不好!
4、内形尺寸与外形尺寸最好分别注在视 图的两侧。
好!
不好!
5、尺寸应尽可能标注在反映基本形体形状特征较明显、位置特 征较清楚的视图上
★ 考虑测量的方便与可能
不容易测量
容易测量
不容易测量
容易测量
A L
B
A L
BB L
CB L
C
★ 关联零件间的尺寸应协调
⒊ 图中所注尺寸为零件完工后的尺寸。
⒋ 每个尺寸一般只标注一次,并应标注在 最能清晰地反映该结构特征的视图上。
⒌ 尺寸配置合理 ⑴ 功能尺寸应直接注出。 ⑵ 同一要素的尺寸应尽可能集中标注。 如孔的直径和深度、槽的深度和宽度等。 ⑶ 尽量避免在不可见的轮廓线上标注尺寸。
零件图的尺寸标注
一、尺寸基准的选择 尺寸基准一般选择零件上较大的加工面、两零件的
结构类型
通孔 螺 纹 不通孔 孔
不通孔
普通注法
3 M63-7HM6-7H
3 M6-7H
3 M6
10
10
12
旁注法
说明
3 M63-7HM6-7H 3 M63-7HM6-7H3×M6-7H 表 示 3 个 公 称直径为6,螺纹中径、 顶径公差带为7H的螺 孔。
机械制图尺寸标注
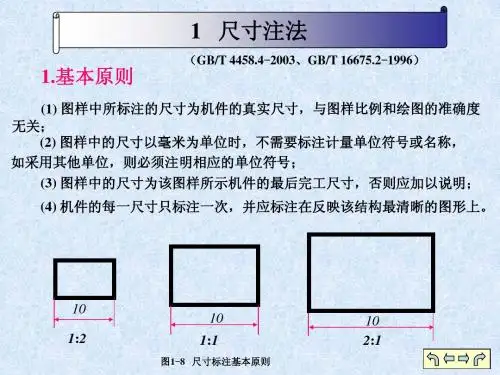
机械制图尺寸标注一、标注尺寸的基本规则a. 尺寸数值为零件的真实大小,与绘图比例及绘图的准确度无关。
b. 以毫米为单位,如采用其它单位时,则必须注明单位名称。
c. 图中所注尺寸为零件完工后的尺寸。
d. 每个尺寸一般只标注一次,并应标注在最能清晰地反映该结构特征的视图上。
e. 尺寸配置合理。
功能尺寸应直接注出; 同一要素的尺寸应尽可能集中标注;如孔的直径和深度、槽的深度和宽度等; 尽量避免在不可见的轮廓线上标注尺寸。
二、一些常见形体的定形尺寸三、尺寸标注的组成:每一个完整的尺寸,一般由尺寸界线、尺寸线、尺寸线终端以及尺寸数字所组成。
如图所示:四、角度、直径、半径尺寸的标注。
1.角度尺寸⑴尺寸线应画成圆弧,其圆心是该角的点。
尺寸界线沿径向引出。
⑵角度数字一律水平书写。
⒉直径尺寸⑴标注直径尺寸时,应在尺寸数字前加注符号Φ。
⑵标注球面直径时,应在符号Φ前加注符号S。
⒊半径尺寸⑴标注半径尺寸时,应在尺寸数字前加注符号R。
⑵应标注在是圆弧的视图上。
(见右图)⑶标注球面半径时,应在符号R前加注符号S。
五、尺寸标注时应注意的几点问题1. 标注线性尺寸时尺寸线必须与所标注的线段平行。
2. 尺寸数字⑴一般应注在尺寸线的上方,也可注在尺寸线的中断处。
水平方向字头向上,垂直方向字头向左。
⑵线性尺寸数字的方向,一般应按上图所示方向注写,并尽可能避免在图示30°范围内标注尺寸,无法避免时应引出标注。
⑶尺寸数字不可被任何图线所通过,否则必须将该图线断开。
机械制图标注常用符号(大全)
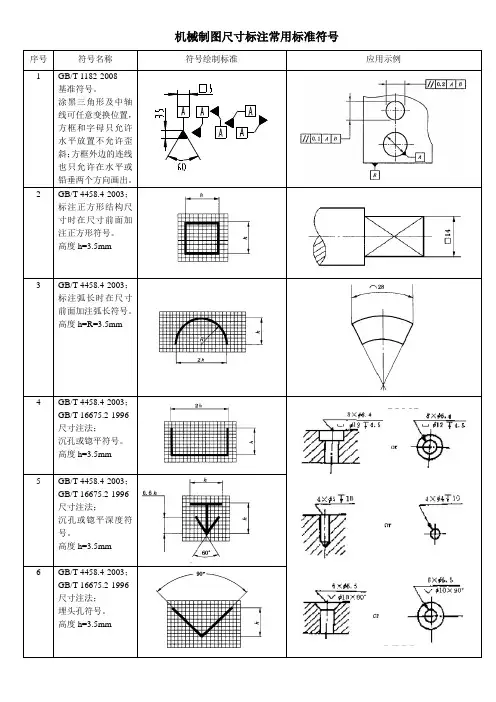
机械制图标注常用符号序号符号名称 符号绘制标准 应用示例 1 GB/T 1182-2008基准符号。
涂黑三角形及中轴线可任意变换位置,方框和字母只允许水平放置不允许歪斜;方框外边的连线也只允许在水平或铅垂两个方向画出。
2GB/T 4458.4-2003;标注正方形结构尺寸时在尺寸前面加注正方形符号。
高度h=3.5mm3 GB/T 4458.4-2003;标注弧长时在尺寸前面加注弧长符号。
高度h=R=3.5mm4 GB/T 4458.4-2003;GB/T 16675.2-1996尺寸注法;沉孔或锪平符号。
高度h=3.5mm5 GB/T 4458.4-2003;GB/T 16675.2-1996尺寸注法;沉孔或锪平深度符号。
高度h=3.5mm6 GB/T 4458.4-2003;GB/T 16675.2-1996尺寸注法;埋头孔符号。
高度h=3.5mm机械制图尺寸标注常用标准符号序号符号名称符号绘制标准应用示例7 GB/T 15754-1995锥度符号或莫氏锥度注法。
高度h=3.5mm8 JB/T 5061-2006定位支撑符号。
高度h=3.5mm9 JB/T 5061-2006辅助支撑符号。
高度h=3.5mm10 JB/T 5061-2006辅助支撑符号。
高度h=5mm11 GB/T 4459.5-1999中心孔符号。
高度h=3.5mm;高度H1=5mm。
12 JB/T 8555-2008 热处理技术要求在零件图样上的表示方法。
粗糙度符号的三角形部分为测量点符号。
可随图形进行缩放。
汇编人:质管办标准化管理员家贵2011年8月25日机械制图基础知识一、.图线GB/T 4457.4-2002 GB/T 17450-1998注:粗虚线和粗点画线的选用(1)两种粗线都用来指示零件上的某一部分有特殊要求。
但应用场合不尽相同。
粗虚线专门用于指示该表面有表面处理要求。
(表面处理包括镀(涂)覆、化学处理和冷作硬化处理。