
S7-200称重控制系统(定量给料机)
文件内容
本手册包含 SIEMENS S7-200 PLC 称重系统用于定量给料与计量情况下的详细资料, 对基本信息、 功能参数、安装调试、维护、安全事项等作了详细说明。
技术支持
在阅读本手册时,如有任何疑问或建议,请与本公司技术部门联系 05503952513。
运输与存放
第1 页
S7-200 称重控制系统 在运输期间,保证设备不受冲击和振动,避免雨淋与过高的环境温度。 请存放在所要求的温度、湿度环境下,并保持环境的清洁。
二、技术参数表 ................................................................................................................................................. 3 三、键盘/功能说明 ............................................................................................................................................ 4 3-1 面板 .......................................................................................................................................................... 4 3-2 键盘 .......................................................................................................................................................... 4 3-3 系统功能 ................................................................................................................................................. 5 主功能 ......................................................................................................................................................... 5 基本显示 ..................................................................................................................................................... 5 参数设置 ..................................................................................................................................................... 5 标定功能 ..................................................................................................................................................... 6 I/O 点分配 ................................................................................................................................................... 6 四、速度信号处理单元 ..................................................................................................................................... 6 五、重量信号处理单元 ..................................................................................................................................... 7 1、CBC-FD1 信号变送器 ............................................................................................................................. 8 2、电气零点 ................................................................................................................................................... 8 3、偏置 ........................................................................................................................................................... 9 4、机械零点 ................................................................................................................................................... 9 5、放大倍数的调整 ....................................................................................................................................... 9 六、运行系数标定 ............................................................................................................................................. 9 A 挂码标定 ................................................................................................................................................... 10 1 自动校零 ............................................................................................................................................... 10 2 挂码 ....................................................................................................................................................... 10 3 开始标定 ............................................................................................................................................... 10 4 计算实际值及显示值............................................................................................................................ 10 5 计算误差 ............................................................................................................................................... 10 6 修改运行系数 ........................................................................................................................................ 11 B 溜码标定 ....................................................................................................................................................11 C 实物标定 ................................................................................................................................................. 12 七、远程输出系数标定 ................................................................................................................................... 13
西门子S7-200PLC在自动称重混料系统中的应用
西门子S7-200PLC在自动称重混料系统中的应用S7-200 PLC/固体混料/EM231/效率1 引言制药、食品、农药和化工生产等等都离不开固体混料装置。
固体混料比例的精确性和均匀性是产品质量的关键,同样也是产品品质一致性的保障。
传统的固体混料装置常采用继电接触器控制,使用硬连接电器多,可靠性差,自动化程度不高[1],无论在配料、混料等阶段都存在诸多不确定因素,产品质量无法保证。
目前已有许多企业采用PLC对原继电接触器控制系统做改造,大大提高了系统的可靠性和自控程度。
改造后的PLC 控制系统不仅电路简单,投资少,而且灵活性好,有利于系统在线升级,对产品质量和生产效率提供了很好的保障。
西门子S7-200系列PLC具有许多优点[2],如, (1)可靠性高,抗干扰能力强,适于恶劣环境;(2)体积小,功耗低;(3)编程简单,可在线调试;(4)通信能力强等等。
这些优势使得它适用于各行各业、各种场合中的检测及自动化控制的需要。
其强大功能不仅表现在对数字量的灵活控制,利用其扩展模块也可以实现对模拟量的简单控制。
本文提出一种新型的固体混料装置控制系统设计,该方案采用西门子S7-200PLC+称重模块为系统核心控制器实现固体的混料称重设计,为继电接触器系统改造提供了思路。
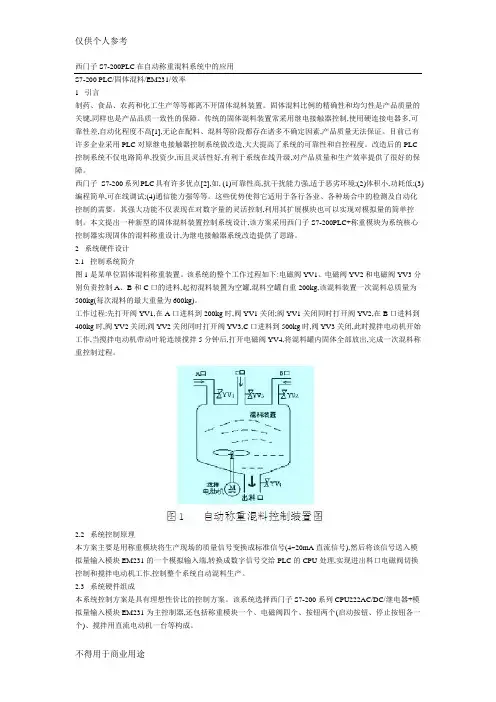
2 系统硬件设计2.1 控制系统简介图1是某单位固体混料称重装置。
该系统的整个工作过程如下:电磁阀YV1、电磁阀YV2和电磁阀YV3分别负责控制A、B和C口的进料,起初混料装置为空罐,混料空罐自重200kg,该混料装置一次混料总质量为500kg(每次混料的最大重量为600kg)。
工作过程:先打开阀YV1,在A口进料到200kg时,阀YV1关闭;阀YV1关闭同时打开阀YV2,在B口进料到400kg时,阀YV2关闭;阀YV2关闭同时打开阀YV3,C口进料到500kg时,阀YV3关闭,此时搅拌电动机开始工作,当搅拌电动机带动叶轮连续搅拌5分钟后,打开电磁阀YV4,将混料罐内固体全部放出,完成一次混料称重控制过程。
S7-200 称重模块
二、硬件配置和组装
S7-200
Hardware Software Workshop
4.连接和配线
• 称重传感器的连接
称重传感器的接线如图所示:
22
二、硬件配置和组装
S7-200
Hardware Software Workshop
4.连接和配线
• 称重传感器的连接
采用4线系统的称重传感器连接:
•
SIWAREX MS称量模块也能用于爆炸危险区域(2类区域)。 通过配备一个防爆接口SIWAREX IS或SIWARES Pi选件,称 重传感器就能获得在1类防爆区域中使用的安全电源。
10
一、产品概述
S7-200
Hardware Software Workshop
4.应用领域
• 在需要记录来自应变仪传感器或称重传感器信号的所有场合, SIWAREX MS是最佳选择。
15
二、硬件配置和组装
S7-200
Hardware Software Workshop
2.组装
在组装SIMATIC部件和SIWAREX MS时,必须遵 守针对SIMATIC S7-200的安装、组装和接线指南。 SIMATIC S7-200详细安装和接线方法可以参考S7-
200手册。
16
二、硬件配置和组装
5
一、产品概述
S7-200
Hardware Software Workshop
1.称重模块介绍
• • • • • • 能灵活地适应SIMATIC控制方面的不同要求 通过RS-232接口,使用SIWATOOL MS程序,就能方便地实 现称重模块的设置 不需要使用调整重量就可实现理论设置 模块更换方便,无需重新设置 适用于1类防爆区域的安全称重传感器电源(SIWAREX IS选 项) 诊断功能
定量给料机的工作原理
定量给料机的工作原理定量给料机是一种常见的工业设备,广泛应用于化工、冶金、建材等行业。
它的主要作用是按照设定的比例和速度将物料输送到生产线或生产工艺中,实现自动化生产。
定量给料机的工作原理可以简单描述为:通过调节给料机的工作参数,如转速、物料流量等,控制物料的输送量,从而实现精确的物料给料。
具体原理如下:1. 控制系统:定量给料机通常配备了一个先进的控制系统,可以根据生产需求实时调整给料机的工作参数。
控制系统可以根据生产线的需要,精确调节给料机的转速、物料流量等参数,以达到精准的给料效果。
2. 给料机构:定量给料机通常由给料机构和传动装置组成。
给料机构是实现物料输送的核心部件,它通常由螺旋输送机或皮带输送机构成。
通过传动装置驱动给料机构的运动,实现物料的连续输送。
给料机构的设计和结构可以根据物料的特性和生产需求进行优化,以确保物料的稳定输送。
3. 传感器:为了实现精确的定量给料,定量给料机通常配备了各种传感器,如重量传感器、流量传感器等。
通过传感器实时监测物料的重量或流量,并反馈给控制系统,控制系统根据反馈信息调整给料机的工作参数,以保持物料的稳定给料。
4. 运动控制:定量给料机的运动控制是实现精确给料的关键。
通过控制给料机的转速、物料流量等参数,可以实现物料的精确输送。
定量给料机通常采用变频调速器或伺服控制器等设备,可以根据生产需要调整给料机的工作速度,以实现不同物料的定量给料。
定量给料机的工作原理简单明了,通过控制系统、给料机构、传感器和运动控制等部件的协调工作,实现了精确的物料给料。
该设备具有自动化程度高、给料精确度高、适应性强等特点,广泛应用于各个行业的生产线和生产工艺中。
定量给料机是一种重要的工业设备,它的工作原理基于先进的控制系统、精密的给料机构、灵敏的传感器和可靠的运动控制,通过协调各个部件的工作,实现了精确的物料给料。
定量给料机的应用可以提高生产效率,降低人力成本,是现代工业生产中不可或缺的设备之一。
S7-200称重控制系统(定量给料机)
使 用 说 明
(公开资料)
目
录
S7-200 称重控制系统 一、概述 ............................................................................................................................................................. 2 1-1 1-2 简介 ....................................................................................................................................................... 2 主要特点 ............................................................................................................................................... 3
二、技术参数表 ................................................................................................................................................. 3 三、键盘/功能说明 ..................................................................................................
S7-200 称重模块应用

称重在OEM 基于自动化控制系统
称重在OEM 基于自动化控制系统
西门子 – 称重系统
S7-200 称重模块应用
>模块产品介绍 >PLC程序介绍 >PC机调试模块 >HMI调试模块
SIWAREX 网络化称重控制
称重在OEM 基于自动化控制系统
称近称近重5重50技0年技年术术
SIWAREX – 产品线
称重在OEM 基于自动化控制系统 独立装置
灌装监视 & 测力系统
称近称近重5重50技0年技年术术
高端用户
极速配料 &定量包装
皮带秤
SIWAREX P
MS
CF
CS
SIWAREX U
SIWAREX FTA SIWAREX FT
防爆接口
SIWAREX R
称重传感器 & 安装件
附件
及其软件
SIWAREX MS – 出色的性能比
称重在OEM
基于自动化控制系统 ) SIMATIC S7-200 扩展模块
电源+ 与 感测+ 短接
电源+ 与 感测+ 短接
SIWAREX U 接线图
称重在OEM 基于自动化控制系统
传感器电缆的最大距离是500m
SIWAREX U 接线图
称重在OEM 基于自动化控制系统
通信电缆
SIWAREX U 接线图
S7-200 PLC皮带秤标定方法

一、把速度传感器和重量传感器安装正确包括接线二、试车:用变频器把秤开起来,然后把秤的正反转和上方的分隔轮的正反转设定一下三、本设备使用的是ABB变频器,LOC/REM分别为本地和远程转换四、按按键ESC选择进入PLC参数功能,把额定流量、传感器荷重量程、脉冲单位(1000kg)、脉冲时间(1000mS)、速度系数简单看下速度的线性正不正常。
五、标定:1、校零:把变频器打在自动状态,PLC控制方式选择0,即本地控制状态下,按ENTER键给定秤满量程,按F1键启动秤让变频器转到50HZ等秤稳定之后,按ESC键进入校零功能,按F1进行校零,校零结束得到一个重量零点。
2、校重量系数:把砝码挂在秤上,根据理论值与仪表显示值算出重量系数:公式=理论值/仪表显示值*原先的重量系数,把得到的新的系数输入至参数里面的重量系数。
3、挂码校流量系数:把砝码挂在秤上,按F1键启动秤让变频器转到50HZ等秤稳定之后,按ESC键进入标定功能,按F3进入标定,等标定时间达到皮带环行一圈时间左右按F4停止标定,用公式:累计量=(砝码重量*皮带长度)/有效称量段长度(0.25m)得到理论的累计量,用理论的累计量与仪表显示的累计量得到新的流量系数,公式=理论值/仪表显示值*原先的流量系数,把得到的新的系数输入至参数里面的流量系数即可,再次标定,知道秤准了为止。
实物标定:如同上面的方法先对皮带秤进行校零,校重量系数。
完成之后再对皮带秤进行校流量系数(即对实际的累计量和仪表显示的累计量进行比较)方法如下:把仪表打在现场工作方式,即把控制方式选择0,按ENTER 键对皮带秤进行给定,最好使皮带秤运行慢一点。
把皮带秤先转起来,然后再把上方的阀棒打开,准备标定下料。
把传送皮带运行起来,让人准备下料时接住料物。
按F3把秤的累计量清零,然后按F1启动皮带秤,这时秤开始下料,皮带秤进行累计量累计。
达到一定吨数按F2停秤。
这时仪表得到一个累计量,然后让人把刚刚下料接住的料称一下得到一个实际的量。
西门子SIEMENS S7-200 称重模块
称重在OEM 基于自动化控制系统
可使用 Step7-Micro/Win编程:
SIWAREX U 集成于 SIMATIC
称重在OEM 基于自动化控制系统
SIWATOOL MS
称重在OEM 基于自动化控制系统
SIWATOOL MS- common “look and feel” for the SIWAREX product family.
允许传感器到模块间距:
Gas group IIC
150 m
Gas group IIB
1000 m
订货号:7MH4 710-5CA (低压)
允许传感器到模块间距:
Gas group IIC
500 m
Gas group IIB
1000 m
TÜV
NE 21
SIWAREX U 集成于 SIMATIC
SIWAREX 安全栅接口
称重在OEM 基于自动化控制系统
认证:
CE-认证 检定规程符合 EN45501/OIML R76-1
并得到认证 [EEx ib] IIC acc. 到 ATEX 1722X的认
证 acc. 到 FM/CSA 配制过程中的认证
订货号:7MH4 710-5BA
称重在OEM 基于自动化控制系统
西门子 – 称重系统
S7-200 称重模块应用
>模块产品介绍 >PLC程序介绍 >PC机调试模块 >HMI调试模块
SIWAREX 网络化称重控制
称重在OEM 基于自动化控制系统
称近称近重5重50技0年技年术术
SIWAREX – 产品线
称重在OEM 基于自动化控制系统 独立装置
电缆试验 测力
定量给料机介绍
定量给料机介绍定量给料机主要由电机、减速器、皮带轮、皮带、称重装置、控制系统等部分组成。
其中,电机和减速器提供动力,驱动皮带轮不断转动。
物料通过皮带输送到目标位置,并通过称重装置进行准确计量。
控制系统负责监控和调节给料的速度,确保物料供给量的稳定性。
手动控制是最基本的控制方式,操作人员通过手动开关或按钮控制给料机的启停和速度调节。
手动控制方式简单直观,但需要操作人员不断监控设备运行情况,容易出现操作失误或不稳定的问题。
自动控制是通过传感器和反馈控制系统实现的。
通过设置给料机的目标供给量,传感器实时监测物料的重量或流量,并将信号传送给控制系统。
控制系统根据目标供给量和实际供给量的差异,发出信号控制设备运行速度,以达到稳定供给的目的。
自动控制方式具有高精度、稳定性好的特点,适用于对物料供给量要求较高的生产过程。
远程控制是一种便捷的控制方式,使得操作人员可以在远程位置对设备进行监控和控制。
通过与计算机、PLC等设备的联网,可以实现数据传输和远程控制。
远程控制方式不仅提高了生产过程的效率,而且减少了人工干预,降低了操作风险。
除了基本的控制方式外,定量给料机的电气系统还可以实现其它功能,如报警功能、数据记录和分析功能等。
报警功能可以在给料机出现异常情况时及时警示操作人员,避免设备故障或安全事故的发生。
数据记录和分析功能可以对设备运行情况进行实时监测和数据分析,为生产过程的优化提供有力的依据。
总之,定量给料机的电气系统是其运行和控制的关键部分。
通过合理的电气设计和控制方式选择,可以实现对物料供给量的精确控制和调节,提高生产过程的稳定性和效率,实现自动化生产和智能化控制。
S7 200三台皮带称说明书
S7 200三台皮带称说明书s7-200三台皮带称说明书PLC皮带秤控制系统使用说明书滁州市安瑞汇龙电子有限公司地址:安徽省滁州市明光路200号电话:0550-*******传真:0550-*******一、概述针对目前国产计量仪表可靠性不高,计量误差较大,而进口仪表的价格太高的现状,我公司开发了本套计量控制系统。
本系统实用于各种定量给料机(调速、恒速)、螺旋定量给料系统、转子秤定量给料系统等的计量和控制操作。
系统硬件采用德国西门子公司的S7200 PLC为核心,配备触摸屏显示和全中文人机界面,操作简单、易学、可靠性高;配备进口变频调速器、高精度称重传感器和转速传感器,测量准确,调整及时(调速范围5~50Hz)。
该系统的性能高于进口仪器,价格也远低于进口仪器。
它是进口仪器的最佳替代品。
二、工作原理粉状物料通过上述稳流螺旋切割器(或其他进料设备)进入螺旋秤。
螺旋秤中的叶轮推动物料旋转。
物料的重力作用在负载传感器上,负载传感器将力转化为电信号输出到PLC的模拟输入模块,同时电机的转速也通过速度传感器输出到PLC的高速脉冲测量端口。
PLC通过模数转换和高速脉冲测量将重量和速度转换成数字量,通过计算和处理得到当时的瞬时流量,根据用户设定的给定量计算两者之间的差值,然后通过PID算法,通过模拟输出模块将输出控制值转换成标准电信号,控制进料螺杆和计量螺杆秤的变频器,并改变其速度,最终达到给定流量和瞬时流量跟踪的最佳控制效果。
三、主要技术参数● 环境温度:-10℃~+50℃;● 静态测量误差:0.5%● 动态累积误差:1.0%● 控制精度:1.0%●称重传感器信号:2mv/v(0-10ma)●传感器激励电压:±12v四、人机界面及操作说明系统通电后,屏幕显示如下图所示菜单,转移启动configurecontry“传输”:下载程序;“configure”:触摸屏通讯等配置;“starting”:运行用户程序。
S7-200称重模块
S7-200 专用称重模块一、简介:SZ216C2 型称重扩展模块,与西门子 S7-200 系列总线兼容,直接挂在 S7-200 总 线上运行。
它有两个独立的秤重通道,采用了衡器仪表的标准电路比率法、六限制实现了闭 环测量,实现了高精度、高分辨率长线传输等标准 AD 模块所无法实现的效果。
适用范围:静态秤、动态包装秤、复检秤、皮带秤、失重秤、料位秤、配料秤、张力控 适用范围 制器 应用行业: 应用行业 1. 静态秤:汽车衡,智能体重秤等静态重量计量 2. 包装机械:食品、饲料、化工原料、润滑油、食用油等高速包装机;建筑涂料包装 机械 3. 复检秤:各种包装机械的出厂检验、重量复核 4. 皮带秤:水泥机械、预混料机械;建材配料机械;烟草机械 5. 失重秤:筑路机械,高炉喷补机械 6. 料位秤:方便面机械;制药机械;环保机械;牛奶罐;啤酒罐;烟草储箱及所有方 便称重的物料料位检测 7. 配料秤:搅拌站;水泥配料;陶瓷配料;涂料机械 8. 滤波方式:采用 S7-200 的集成平滑滤波,阈值滤波 二、性能特点: 1. 通道数:2 通道 2. 分辨率:±15 位(±32767) 3. 转换速率:每秒 50 次 4. 尺寸:71.2x80x62(W x H x D)毫米,与西门子标准模块尺寸一致。
5. 安装方式:与西门子的标准模块一样的安装方式。
6. 测量模式:使用 6 线制(传感器的距离大于 50 米)或 4 线制。
7. 线性误差:优于 1/3000。
8.驱动能力:每通道最多可以驱动 120 毫安负载。
(相当于 8 只 350Ω应变式称重传感器。
) 9.供电:直流电压 24V,误差±1V,模块静态功耗 0.1A(5v 总线) 。
10. 最多连接数:本模块采用了西门子的模拟量模块特性,最多可以连接 5 个模块,即最多 可以同时连接 10 台秤。
11. 通讯:因为此模块作为 S7-200 的扩展模块使用,所以 S7-200 支持的所有通讯方式都可 以实现,例如 Profibus DP, MPI, 以太网,PPI,各种 485 自由协议通讯,还可以实现互联网 远程操作与数据读取。