
机械知识基础学习-公差与测量技术.共90页文档
6、最大的骄傲于最大的自卑都表示心灵的最软弱无力。——斯宾诺莎 7、自知之明是最难得的知识。——西班牙 8、勇气通往天堂,怯懦通往地狱。——塞内加 9、有时候读书是一种巧妙地避开思考的方法。——赫尔普斯 10、阅读一切好书如同和过去最杰出的人谈话。——笛卡儿
机械知识基础学习-公差与测量技术.
36、“不可能”这个字(法语是一个字 ),只 在愚人 的字典 中找得 到。--拿 破仑。 37、不要生气要争气,不要看破要突 破,不 要嫉妒 要欣赏 ,不要 托延要 积极, 不要心 动要行 动。 38、勤奋,机会,乐观是成功的三要 素。(注 意:传 统观念 认为勤 奋和机 会是成 功的要 素,但 是经过 统计学 和成功 人士的 分析得 出,乐 观是成 功的第 三要素 。
Thank you
Hale Waihona Puke
公差配合与测量技术
生物医学设备中的各种器械,都离不开公差配合和精确的测量技术,符合健康安全卫生要求的工业技术。
如何降低误差?
减少影响因素、提高测量工具精度、加强操作技能等
测量技术的发展历程
古代测量工具
包括太阳针、简朴的角度测量 器、量规等。
现代数字化测量技术
随着电子技术的不断发展,高 精度测量工具如激光量规、超 声波测量仪等得到广泛应用。
3 D打印
3D打印技术将测量技术和工业 制造技术结合,为工业生产带 来巨大的变革。
公差配合及测量技术在工业中的应用发动机内部零件和底盘的制造等。
航空航天
公差配合和测量技术在航空航天制造领域中起着至关重要的作用,关乎到机身安全和飞行性能。
电子设备制造
进行电子设备制造需要进行PCB板的测量和配合,各种精密电子器件的测量也是电子设备制造中不可或 缺的。
公差配合类型
间隙配合
零件之间留有一定的间隙, 允许零件在一定范围内移动。
过盈配合
零件之间没有间隙,需要敲 击等方式才能安装。
紧配合
两个零件用拆卸手段无法拆 开。
公差配合尺寸表示法
1
上下公差
2
零件允许的最大和最小尺寸之差
3
英制
4
使用限制公差表示,而不使用上下公 差;限制公差为最大尺寸-最小尺寸。
基本尺寸
加工零件的设计尺寸
国际制
使用基本尺寸+上下公差的方式表示
测量工具介绍
千分尺
主要用于测量零件几何尺寸
游标卡尺
主要用于测量零件的外径、孔 径和深度等尺寸
投影仪
可对平面、轮廓和表面粗糙度 进行检测和测量
测量误差和影响因素
测量误差类型
机械基础知识(公差与配合)-2022年学习资料

,-最大过盈-最小过盈-18-A
3-过渡配合:轴的实际尺寸比孔的实际尺寸-有时小,有时大。它们装在一起后,人可能出现间-隙,或出现过盈,但 隙或过盈都相对较小。这-种介于间隙与过盈之间的配合,即为过渡配合-0-这时,孔的公差带与轴的公差带将出现相 重叠-部分-19
3、配合制-盏孔和轴公差带形成配合的一种制度,称为配合制。-根据生产实际需要,国家标准规定了两种配合制。1基孔制配合基本偏差一定的孔的公差带,与-不同基本偏差的轴的公差带形成各种配合的一种-制度。基孔制配合的孔 为基准孔,其基本偏差-代号为H,下偏差为零,即它的最小极限尺寸等-于基本尺寸
2极限偏差与尺寸公差-极限尺寸减基本尺寸所得的代数差。-上偏差-最大极限尺寸减基本尺寸所得的代数差-下偏差 最小极限尺寸减基本尺寸所得的代数差。-孔的上、下偏差代号用大写字母ES、EI表示。-轴的上、下偏差代号用小 字母es、ei表示。-上偏差ES=30.021-30=0.021-上偏差es=29.993-30=-0.0 7-下偏差EI=0-下偏差ei=29.98-30=-0.02-简称公差零件尺寸的允许变动量。-公差=最大极 尺寸-最小极限尺寸=上偏差下偏差-孔的公差-30.021-30=0.021或+0.021-0=0.021的公差-29.993-29.98=0.013或-0.007--0.02=0.013
配合-基本尺寸相同的、相互结合的孔和轴公差带之间的关系-称为配合。根据使用的要求不同,孔和轴之间的配合有有紧,因而国标规定:配合分三类,即间隙配合、过-盈配合、过渡配合。-1间隙配合-岛-孔的实际尺寸总比轴的实 尺寸大,装配在一起后,轴-与孔之间存在间隙(包括最小间隙为零的情况),轴在-孔中能相对运动。-条件:轴的最 极限尺寸≤孔的最小极限尺寸
第三章机械零件精度测量基础知识
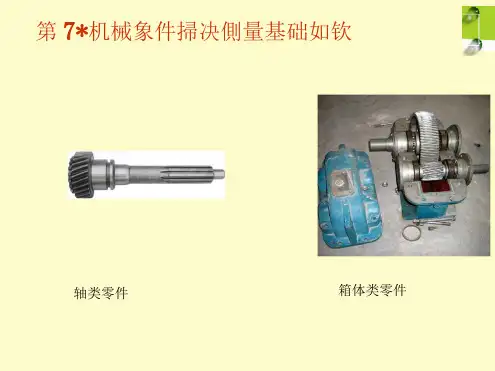
第7*机械象件掃决側量基础如钦轴类零件箱体类零件第7章机碱象件楕决側量基舷扣篠第1节公差.配合与粗糙度第2节测量工具和测量仪器第1节极限.配合与粗糙度工件加工时不可能做的绝对准确,总有误差存在,工件的误差可分为:尺寸误差和几何形状误差。
尺寸误差壬件加工后的实际尺寸与理想尺寸之差。
2.几何形状误差(1)宏观几何误差(2)微观几何误差(3)相对位置误差3.公差、公差是允许工件尺寸■几何形状和相互位置变动的范9>用以限制误差。
误差是在加工过程中产生的<而公差是由设计人员给定的。
035+8 咖! 1035 二幣上极限尺寸(35.025)丁极限尺寸(35) 』L公差T(0.025)丁上极跟備差(+0.025)下极限偏羞(0)1.1.1茹!®3«卅舛Nawk1.1茹遍JJT!"卜-极限尺寸3(34.950)£删趴寸(34 •血j公称尺寸(35}上极限偏差(一0.025)下极限偏差(一乔旳) 轴公差T3.025)1、尺寸:用特定单位表示长度值的数字。
在机械制造中_ 般以毫米(mm)作为单位。
2、公称尺寸:设计给定的尺寸,它的数值一般应按标准长度、标准直径的数值进行圆整。
d表示轴径、D表示孔径。
3、极限尺寸:允许尺寸变化的最大值或最小值。
它们是以公称尺寸为基数来确定的。
尺寸的最大值为上极限尺寸用Hmax或Dmax輕西,尺寸的最小值为下极限尺寸用dmin或Dmin表示。
4.偏差:极限尺寸减其公称尺寸所得的代数差。
尺寸偏差分为上极限偏差和下极限偏差两种,即:孔的尺寸偏差为ES(上偏差)二Dmax・DEI (下偏差)二Dmin・D 轴的尺寸偏差为es (上偏差)=dmax・d ei (下偏差)二dmirvd5.公差T :允许尺寸的变动量。
公差等于最大极限尺寸减去最小极限尺寸之差的绝对值或耆是上偏差减去下偏差之差的绝对值,公差不可能是负值,同时也不允许为零。
即孔的公差TD=|ES-EI|轴的公差Td=| es- ei|6.零线.公差带和公差带图零线是在公差带图中,确定偏差时的一条基准线。
公差与技术测量基础知识
形位公差的基本知识
形位公差的概念及种类
▪ 形位公差是形状公差和位置公差的统称 ▪ 形状公差规定了零件的形状要求 ▪ 位置公差规定了零件各要素间的空间位置关系。 ▪ 国家标准规定了14项形位公差, 其中形状公差6项
(直线度、平面度、圆度、圆柱度、线轮廓度、 面轮廓度),位置公差8项(平行度、垂直度、倾 斜度、同轴度、对称度、位置度、圆跳动、全跳 动)。
公差与配合的基本知识
基本术语
▪ (5)尺寸偏差 某尺寸减去基本尺寸所得的代数
差称为尺寸偏差(简称偏差)。
1)实际偏差实际尺寸减去基本尺寸所得的代数差称 为实际偏差。
2)极限偏差极限尺寸减去基本尺寸所得的代数差称 为极限偏差。
▪ (6)尺寸公差 允许的尺寸变动量称为尺寸公差
(简称公差)
▪ (7)公差带 由代表上、下偏差的两条直线所限
形位公差的基本知识
▪ 形位公差的表述方式——公差带 ▪ 与尺寸公差带一样,形位公差带是限制形位
误差变动的区域,寸公差是一个平面区域,而形位公差通常 是一个空间区域,有时也可能是一个平面区 域,即变动区域是由空间点、线、面组成的 区域。
▪ (1)对摩擦和耐磨性的影响
零件实际表面越粗糙,实际接触面减少,接触 部分压力增大,两表面的磨损就越快。
表面质量基础知识
▪ (2)对配合性质的影响
表面越粗糙的零件,在间隙配合中,由于磨损加 快而使间隙增大;对于过盈配合,由于压人装 配时,粗糙表面的波峰被挤平填入波谷,造成 实际过盈量小于要求的过盈量,以至于降低 连接强度。
字齿、弧齿)
定的一个区域表示。
公差与配合的基本知识
▪ 公差等级的概念
公差等级是确定尺寸精确程度的等级
▪ 国家标准公差等级 分为20级,各级标准公差
公差配合与测量技术第一章

互换性的分类: 互换性按互换程度可分为完全互换和不完全互换。 所谓 完全互换,是指对同一规格的零件,不加挑选和修配就能 满足使用要求的互换性。 不完全互换,是指同一规格的零 件装配时需要进行挑选或调整才能满足使用要求。 完全互换多用于大量、成批生产的标准零件,如齿轮、 滚动轴承、普通紧固螺纹制件等。这种生产方式效率高, 也有利于各生产单位和部门之间的协作。 不完全互换多用于生产批量小和要求精度高的零件。
图1-2 极限尺寸
4.最大实体状态(MMC) 最大实体状态指孔和轴具有允许的材料量最多时的状态。 5.最大实体尺寸(MMS) 最大实体尺寸指在最大实体状态下的极限尺寸,又称最大 实体极限,也是孔的最小极限尺寸和轴的最大极限尺寸的统称。 6.最小实体状态(LMC) 最小实体状态指孔和轴具有允许材料量最少时的状态。
第1 章
极限与配合及检测
1.1 1.2 1.3 1.4
极限与配合的基本概念 尺寸公差与配合标准 公差的选用 尺寸检测
第1章 极限、配合及检测 1.1 极限与配合的基本概念 1.1.1 孔和轴
1.孔
孔是指零件的圆柱形内表面,也包括非圆柱形内表 面(由二平行平面或切面形成的包容面)。孔的直径尺 寸用D表示。 2.轴 轴是指工件的圆柱形外表面,也包括非圆柱形外表 面(由二平行平面或切面形成的被包容面)。轴的直径 尺寸用d表示。
公差配合与技术测量
第1章 第2章 第3章 第4章 第5章 第6章 第7章 第8章 第9章 绪论 极限、配合与检测 形状和位置公差及其检测 表面粗糙度及评定 测量技术基础 量块与量规 键与花键的公差配合及检测 普通螺纹的公差及检测 滚动轴承的公差与配合差配合与测量技术》是职业技术院校机械类各专业 的一门专业基础课。全面讲述了机械加工中有关尺寸公差、 形状公差、位置公差和表面粗糙度等技术要求及有关各种 测量技术的基础知识。
机械公差基础知识
机械公差基础知识
嘿,朋友们!今天咱就来聊聊“机械公差基础知识”。
啥是机械公差呢?就好比你和朋友约好下午两点见面,你可能一点五十就到了,也可能两点零五分才到,这中间的几分钟差距就是公差啦!(你想想看,约会迟到几分钟和机械公差是不是有点像呀。
)
在机械制造中,公差那可太重要啦!如果没有公差的概念,那生产出来的零件可就五花八门了,根本装不到一起去呀!比如说,一个螺丝和螺母,要是公差乱七八糟,那怎么可能拧得上去呢?这不就成了大麻烦!(就好比你穿鞋子,一只大一只小,能舒服地走路吗?肯定不行啊!)
咱们来具体说说公差的几种类型吧。
有尺寸公差,就像你做蛋糕,要求每个蛋糕大小都差不多,不能相差太大嘛。
(想想看,你买蛋糕,总不希望一个超级大一个超级小吧!)还有形状公差,零件的形状也得在一定范围内才行呀,不能歪七扭八的吧!(这就像画一个圆,总不能画成个椭圆吧。
)
再说说公差的作用。
它能保证机械产品的质量呀!让机器运行得更顺畅。
(就好像球队里每个队员都要各司其职,才能赢得比赛一样。
)而且通过合理控制公差,还能降低成本呢!
所以啊,机械公差基础知识可真是个宝啊!咱们可得好好掌握它。
不管是生产零件的工人,还是设计机械的工程师,都得把它当回事儿。
只有这样,才能制造出高质量的机械产品,让我们的生活更美好!我的观点很明确,那就是机械公差基础知识超级重要,谁也不能小瞧它!。
机械基础知识及公差与配合
一、公差与配合二、看图纸“五看”:一看视图,二看尺寸,三看尺寸公差,四看形位公差及基准,五看技术要求。
1)一看视图。
看主视图、左视图及相关剖面图,了解加工工件的形状、加工部位、加工工序;再看图框,知道工件的名称、材质(退火、正火、调质状态的钢、铸铁、有色金属(铜、铝等)、胶木、尼龙、木材等)、重量,了解该零部件的使用功能及工件的上下道工序;根据图纸检查毛坯是否与图纸相符,和标识是否一致,核对图纸版本及更改信息。
2)二看尺寸。
看图纸的主要尺寸:长度、外圆、内径,并根据尺寸核对毛坯的余量情况,及时发现问题并反映问题;看本道工序的加工部分,特别注意一些特殊要求如:螺纹(内外螺纹、左右旋向、螺距、粗细牙、管螺纹、T型螺纹等信息要求)、R角、成形面(锥面、球面)、切槽、滚花。
3)三看尺寸公差。
尺寸公差包括内径、外圆尺寸公差,长度尺寸公差,成形面粗糙度公差,螺纹等级公差等。
公差可反映出该部位的重要性、加工方式、工艺方法等信息。
4)四看形位公差。
形位公差包括形状公差和位置公差。
形状公差主要指加工面(部位)自身的形状误差范围,形状公差主要指加工部位相对于其他加工面的相对误差允许范围,它多以设计基准、工艺基准做为基准面。
5)五看技术要求。
技术要求对加工工艺、加工精度、装配、焊接要求、涂覆、包装、防护、标准等方面做的具体要求。
2、加工前准备。
根据图纸信息刀具、量具、工艺文件、更改信息单。
3、加工工艺。
根据五看所获取的信息确定基本的加工工艺,工艺包括工序和工步。
4、岗位基本要求。
1)工件加工后要进行自检。
2)清理毛刺。
3)做好标识(工件标识、检验标识)。
4)做好防护。
5、形位公差与基准。
1)形位公差分为形状公差和位置公差,形状公差是指被测要素自身的形状公差要求,标注方法一般由公差符号和公差带组成。
位置公差又分定向、定位和位置度三类,是指被测要素与基准的相对位置公差要求。
基准分设计基准、工艺基准、装配基准,往往三者是一致的。
机械零部件质量检测培训资料
31
其他的游标卡尺
1.带表的游标卡尺
2.数显游标卡尺
3.深度游标卡尺
4.带表深度游标卡尺
5.电子数显深度游标卡尺
32
二、万能角度尺
万能角度尺适用于机械加工中的内、外角度测量,可 测0°~320°的外角和40°~130°的内角。游标万能角 度尺有Ⅰ型和Ⅱ型两种,其测量范围和读数值见下表:
37
形状和位置公差简介 1.形位公差的代号
38
为了满足零件的使用要求,保证零件的互换性和制造 的经济性,设计时必须合理控制零件的形位误差,即对 零件规定形状和位置公差(简称形位公差)。
39
公差
二、形位公差的符号 特征 符号 公差 特征 符号
直线度
平面度 形状 形状
圆度
圆柱度
垂直度 定向
倾斜度
位置度
最大间隙 最大过盈 最小极限尺寸 最大极限尺寸 最大过盈 最大间隙
孔的公差带 与轴的公差 带相互交叠
图例: 孔 轴
12
3) 配合的基准制
① 基孔制
基本偏差为一定的孔的公差带, 与不同基本 偏差的轴的公差带形成各种不同配合的制度。
基准孔 公差带图:
间隙配合 过渡配合 过盈配合
0 -+
0
基孔制中孔为基准孔,用代号H表示,其下偏差为零13。
一、游标卡尺 游标卡尺是工业上常用的测量长度的仪器,它由尺
身及能在尺身上滑动的游标组成,如图一所示。若从背 面看,游标是一个整体。游标与尺身之间有一弹簧片, 利用弹簧片的弹力使游标与尺身靠紧。游标上部有一紧 固螺钉,可将游标固定在尺身上的任意位置。尺身和游 标都有量爪,利用内测量爪可以测量槽的宽度和管的内 径,利用外测量爪可以测量零件的厚度和管的外径。深 度尺与游标尺连在一起,可以测槽和筒的深度,应用范 围很广。
机械公差、配合与技术测量专业知识复习大纲
编号:
机械公差、配合与技术测量专业知识复习大纲
(一)、复习内容
1、互换性的基本概念
互换性的概念、意义、分类及在机械制造业中的应用。
优先数与优先数系
2、零件的加工误差和公差
尺寸、基本尺寸、实际尺寸、极限尺寸、尺寸偏差、尺寸公差、公差带、标准公差公差等级。
线性尺寸的一般公差
3、极限与配合
配合、间隙配合、过渡配合、过盈配合、配合公差、基轴制、机孔制的概念及应用常用尺寸孔、轴的公差与配合
公差配合的选用
4、测量技术基础
长度计量单位和基准量值的传递
测量器具和测量方法
测量误差的基本知识(测量误差、准确度测量精密度、随机误差、测量正确度、系统误差)
测量器具的选择(检测设备的选配原则)
汽车制造检测技术的新发展
5、形位公差
形状误差、位置误差概念
形状和位置公差的标注方法
形状和位置公差带
公差原则
形位公差的等级与公差值
形位误差的检测
形位公差的选用
6、表面粗糙度
概念
表面粗糙度的评定标准
表面粗糙度的选择
表面粗糙度的测量
7、量具
8、尺寸链及其计算
(二)、参考资料
1.《互换性与测量技术基础》(上下册)李柱主编计量出版社
2.《公差配合与测量技术》胡照海主编人民邮电出版社
3.《公差配合与测量》张美芸等主编北京理工大学出版社
4.《形位公差应用技术问答》付成昌付晓燕编著机械工业出版社。
机械制图培训公差概念及尺寸公差基本知识
钻头等系列产品的直径数值。由于参数值间的关联产生的扩
散称为“数值扩散”。
为满足不同的需求,产品必然出现不同的规格,形成系
列产品。产品数值的杂乱无章会给组织生产、协作配套、使
用维修带来困难。故需对数值进行标准化。
整理课件
13
一、公差与测量概述
(2)优先数系
①优先数系:由一些十进制等比数构成的数系(包含10的所有整数幂)。
标准的含义:为在一定的范围内获得最佳秩序,对活动或结果规定的 共同的和重复使用的规则、导则或特性文件。它是实现互换性的基础。
2 . 标准化:现代化生产的特点是品种多、 规模大、 分工细、 协作多,
为使社会生产有序地进行,必须通过标准化使产品规格简化,使分散的、
局部的生产环节相互协调和统一。
标准化的含义:制定、颁布、实施标准的全部活动过程。
装配过程: 缩短装配时间 提高效率
产品设计: 简化绘图、计算 加速产品更新换代
问题:如何使工件具有互换性? 若制成的一批零件实际尺寸数
值等于理论值,即这些零件完全相同,这当然能够互换。但在生产上 不可能,且没有必要。因而实际生产只要求制成零件的实际参数值在 一定范围内变动,保证零件充分近似即可。
要使零件具有互换性,就应按“公差”制造。
检验:是确定零件的几何参数是否在规定的极限范围内, 并作出合格性判断,而不必得出被测量的具体数值。
测量:是将被测量与作为计量单位的标准量进行比较,以 确定被测量的具体数值的过程。
意义:检测不仅用来评定产品质量,而且用于分析产生不 合格品的原因,及时调整生产,监督工艺过程,预防废品产生 。检测是机械制造的“眼睛”。产品质量的提高,除设计和加 工精度的提高外,往往更有赖于检测精度的提高。所以,合理 地确定公差与正确进行检测,是保证产品质量、实现互换性生 产的两个必不可少的条件和手段。