
包装机械中变螺距螺杆的设计与加工
包装机械中变螺距螺杆的设计与加
工
随着包装行业的不断发展,包装机械的设计也在进一步的完善和改进中。
其中,变螺距螺杆是包装机械中常见的一种设计形式。
本文将从设计和加工两个方面来介绍这种技术。
一、变螺距螺杆的定义及作用
变螺距螺杆是一种特殊的螺杆,它的螺距是在螺杆轴向上发生变化的,它的作用是对物料进行输送、挤压和混合。
在包装机械中,变螺距螺杆的运用可以满足不同物料的输送需求,同时也可以保证包装机械工作的高效性和稳定性。
二、变螺距螺杆的设计
1.螺旋线形状的设计
变螺距螺杆的设计首先是要确定螺旋线的形状,以满足物料的输送需求。
螺旋线形状的设计需要考虑以下几个方面:
1)螺旋线的半径和螺距的变化范围:在实际应用中,需要按照实际物料的特点,对螺旋线的半径和螺距进行调整,以满足不同物料的输送需求。
2)螺旋线的宽度和深度:这两个参数的确定需要根据物料的流动特性和包装机械的工作要求进行确定。
3)螺旋线的角度和步长:这两个参数的确定需要根据物料的物性、粘度、密度等特征综合考虑,以确保输送的稳定性和效率。
2.螺杆结构设计
螺杆结构设计是变螺距螺杆设计的另一个重要方面。
螺杆结构的设计需要考虑以下几个因素:
1)材料的选择:螺杆的材料需要选择高耐磨、高强度、高温度、耐腐蚀等性能的材料。
通常使用的材料有不锈钢、铝合金、钛合金等。
2)结构形式:主要有滚动和滑动两种结构形式。
其中,滚动式结构可以有效减小运动阻力,使螺杆的传动效率更高。
3)螺杆轴的设计:螺杆轴的设计需要考虑到强度和卡紧力,以保证螺杆的运转稳定性和传动效率。
三、变螺距螺杆的加工
1. 数控机床加工
数控机床加工是变螺距螺杆的有效加工方式之一。
数控机床可以在不影响精度的情况下,实现一次性加工多个螺旋块,提高加工效率和加工精度。
2. 模具铸造
模具铸造是变螺距螺杆加工的另一种方式。
模具铸造加工适用于较大的螺杆。
在模具铸造中,需要首先确定好模具的设
计,然后将合适的材料加热至熔融状态,倒入模具中进行浇铸,最后进行后续的加工和调整工作。
四、总结
变螺距螺杆是包装机械中一种比较常见的设计形式,其作用是对物料进行输送、挤压和混合。
在设计和加工过程中,需要考虑到物料的特性、包装机械的工作要求以及加工精度等因素。
通过不断的技术创新和改进,变螺距螺杆的设计和加工技术将得到进一步完善和发展。
变螺距螺纹的简易编程和操作
1 序言变螺距螺纹分等槽宽、等牙宽、槽和牙都不等宽三大类,其中第二大类用得最多,编程也最难。
在塑料、橡胶和食品等行业中使用的各种类型挤出螺杆的外圆上,都有等牙宽变螺距螺纹。
使用等牙宽变螺距螺纹的螺杆具有压缩比大、压缩均匀、出料连续性好等优点。
第一届全国技能大赛国赛数控车项目的赛题中引入了这个要素,这是竞赛题目与生产实际结合的有益尝试。
2 真题分析变螺距螺纹的编程和加工是数控车编程和加工的难点。
迄今为止,用国内、外自动编程软件尚编不出车这类螺纹的精确程序,只能用手工编程。
因此在这次大赛中,这个要素也是整道题中的难点。
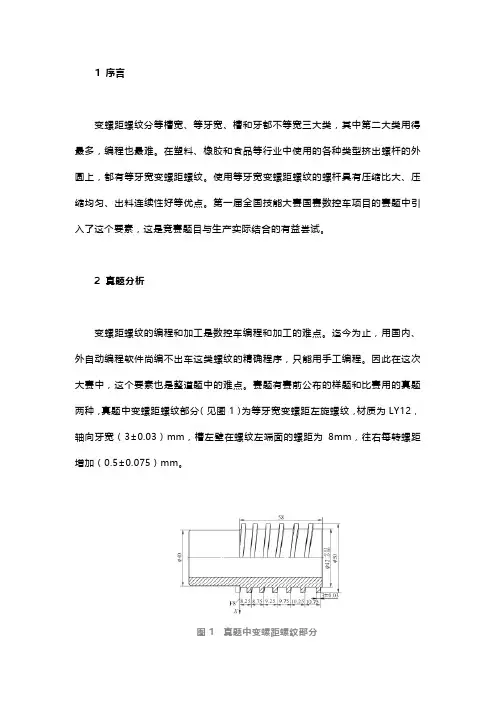
赛题有赛前公布的样题和比赛用的真题两种,真题中变螺距螺纹部分(见图1)为等牙宽变螺距左旋螺纹,材质为LY12,轴向牙宽(3±0.03)mm,槽左壁在螺纹左端面的螺距为8mm,往右每转螺距增加(0.5±0.075)mm。
图1 真题中变螺距螺纹部分整体来说,等牙宽变螺距螺纹的编程比较复杂,但其中有一类(这一类在实际应用中占比不小)可以用简易的方法来编程和操作。
这一类的条件为:螺距小的端面螺距的两倍与螺距大的端面螺距之差不大于轴向牙宽。
真题中的等牙宽变螺距螺纹正好属于这一类,本文以此为例进行介绍。
3 简易编程和操作沿走刀方向选取两个截面A和B,刀先到A面,后到B面,两截面之间的距离为L。
用F1、F2分别表示截面A、B的截面螺距,K表示主轴每旋转一圈螺距的增加值(若为负则是减少值),则变螺距螺纹的公式为F22-F12=2LK,这个公式是解所有变螺距螺纹题的基础。
第一步,画出和延长变螺距螺纹的牙型截面图,加标尺寸,如图2所示。
图2是解此类题的关键,图中的尺寸都是把已知条件代入公式后得出的。
例如图中右端面的“F11.045”是用L=58mm、F1=8mm、K=0.5mm代入公式得到的。
第二步,选用刃口4~5mm宽的左偏切槽刀(标准刀片外侧应磨出略大于螺纹螺旋升角的后角)。
在轴向吃刀逐步加宽槽和径向吃刀逐步加深槽这两种方法中,选用后一种方法,因为标准可转位切槽刀的切削刃是端头平刃。
如何加工变螺距螺杆

1 3 0 0 1 3 ;2 .吉林工程技术师范学 院
机械工程学院 ,长春 1 3 0 0 5 2 )
要: 详 细论 述 了在 F A N U C 0 i Ma t e — r i b数 控 系统 的 经 济 型数 控 车床 上 利 用 宏 程 序 加 工 变 螺 距 螺杆 所要 解 决 的 几
车床不具备加工变螺距螺纹的功能 , 在没有数控车床之前 , 这种螺杆根本无法加工也就无法应用 , 在塑料机 械 和膨 化机 械 中只能靠人 工加 工不等 深等距 螺杆来 达到 所需 功能 。
随着科 学技术 的不 断发展 和数控 机床 的广泛 应用 , 使加工 不等 距螺杆 成 为可能 , 但我 国 目前普 及 的主要 是 经济 型数控 车床 , 这种机 床配 置 的数 控 系统 都较 低档 , 不能使 用相 当于 F A N U C系统 的 G 3 4指令 直 接加 工
在 数控 车床 上加 工变 螺距 螺杆 必须 用两 把螺纹 车 刀进行 加工 , 它不 能 和普通 车床加 工一 样 , 采 用左 右切 削法或 斜 进法 ( 即用 小 刀架 左 右移 动 车刀 配 合径 向进 刀 ) 用 一 把 刀就 可 以加 工 出螺杆 , 在 数控 车 床上 , 不 能 使 用左 右切 削法 或斜进 法 加工 螺纹 , 如 果用 一 把 T型刀 在 数控 车 床 上 加 工螺 杆 , 是三面下屑, 排屑不畅 , 很
变螺距螺纹 , 但经济型数控车床的数控系统为用户配备方便的类似于高级语言的宏程序功能 , 尤其是 B类 宏 程序 , 用户 可 以直 接使 用变 量进行算 术运 算 、 逻 辑运算 和 函数 的混合运 算 , 根 据循 环语言 、 分支语 言 和子程
序调用 语言 等 , 编 制各 种复杂 的零件 加工程 序 , 即减少 了手 工编程 时进行 的数值 计算 又简化 了加 工程 序 。
基于变螺距螺纹的车削加工工艺的探究

基于变螺距螺纹的车削加工工艺的探究作者:何建林来源:《山东工业技术》2017年第11期摘要:本文以应用广泛的变螺距螺纹为实例,阐述了此类异性零件的车削加工工艺,为生产中解决此类零件的加工提供参考依据。
关键词:变螺距螺纹;车削加工工艺;机械制造DOI:10.16640/ki.37-1222/t.2017.11.0111 引言随着机械制造业技术的快速发展,许多异形零件得到了广泛的使用,例如变螺距螺纹在塑料、食品、轻纺、汽车工业和橡胶使用的挤出机械上都大量使用,生产中经常会遇到此类异形零件的加工,如何精密地加工此类零件,在实际生产中存在较大的技术难度。
笔者经过多年的实践探索,总结以变螺距螺纹异性零件车削加工的工艺及编程方法,可解决加工中的技术难点,下面就介绍下该异形零件的加工工艺和方法。
2 变螺距螺纹的车削加工工艺及加工方法2.1 普通车床车削变螺距螺纹(1)加工原理。
在普通车床上加工图1零件,主要是解决变螺距问题,普通车床的现有功能是工件旋转一周,车刀进给一个螺距的位移,为了达到图纸要求,在车床完成主轴旋转一周,车刀进给一个螺距的位移的同时,还需按工件要求利用凸轮机构传给刀架一个附加的进给运动,使车刀在工件上形成所需的不等距螺纹。
根据以上分析,设计图2所示的工装和图3所示的凸轮,拆除小滑板丝杠,把工件旋转通过交换齿轮传给凸轮,并且按照一定的传速比,通过凸轮的半径变化推动小滑板,从而使车刀加工出不同的变螺距。
(2)加工工艺分析。
如图1所示,该零件是等槽宽变牙厚变螺距矩形螺纹,槽宽是5mm,牙厚依次递增1mm,第一个螺距是8mm,在工件螺纹长度100mm上应有9个螺距,分别是8,9,10,11,12,13,14,15,16,如果车刀在工件右端面7mm处开始进刀,则一共加工10个螺距。
通过交换齿轮机构使工件和凸轮的传速比为1:20,凸轮每转过18°,半径增大1mm,从而给车刀一个附加的进给运动,达到图纸的加工要求。
包装机械中变螺距螺杆的设计与加工

包装机械中变螺距螺杆的设计与加工随着包装机械工业的不断发展和进步,现代包装机械的形式也越来越多样化、高效化、自动化和精度化等等方面的要求逐渐提高。
在包装机械中,螺杆是非常重要的零件之一。
它具有推动和输送物体的作用,而变螺距螺杆的出现则大大地扩展了螺杆的使用领域,可根据不同的物料性质加工相应的介于常规尾浪和等距螺距的变螺距螺杆,使其在包装机械中的应用更加广泛。
接下来,我们将会介绍一下变螺距螺杆的设计与加工过程。
一、变螺距螺杆的基本概念螺杆通常由一个圆柱体上环绕的一条螺旋线和浅深不同的螺旋线所组成。
而如果螺杆的螺旋线直径越来越大,或者径向距离小的螺旋线发生变化,那么这种情况就可以被称为变螺距螺杆。
这样设计的螺杆可以满足各种特殊的要求,如较大的输出强度、更好的负荷分布、材料的流变特性等。
二、变螺距螺杆的设计1. 根据输送物的特性设计螺杆的尺寸和形状。
设计变螺距螺杆时,首先要考虑的问题就是输送物的性质,如物料粘度等因素。
根据这些因素,我们可以计算出螺杆的尺寸和形状。
2. 合理选择变螺距螺杆的变化方式。
在变螺距螺杆的设计过程中,选择螺杆的变化方式也非常重要。
选择不同的变化方式,可以使螺杆运行时的参数更合理,使得它在生产过程中的运行效果更加理想。
3. 确定变螺距螺杆的截面形状和数量。
螺杆的形状和数量的选择也是很重要的,它们不仅影响到了螺杆输送物的效果,还会影响到螺杆运行的稳定性和寿命。
三、变螺距螺杆的加工1. 模拟加工在加工变螺距螺杆之前,我们可以使用一些软件工具进行模拟加工。
模拟加工可以让我们更好地了解加工过程和细节,从而避免在实际操作中出现问题。
2. 根据设计图纸加工。
根据设计图纸进行加工,加工过程中应该特别注意驱动轴和螺杆之间的配对。
四、变螺距螺杆的应用变螺距螺杆的应用非常广泛,特别是在包装机械方面。
变螺距螺杆不仅可以实现物料的输送,还可以根据不同的物料特性和要求来实现物料的测量和充填,将其广泛应用于食品、医药、化工等领域。
基于MasterCAM的变螺距螺杆三维建模及数控加工
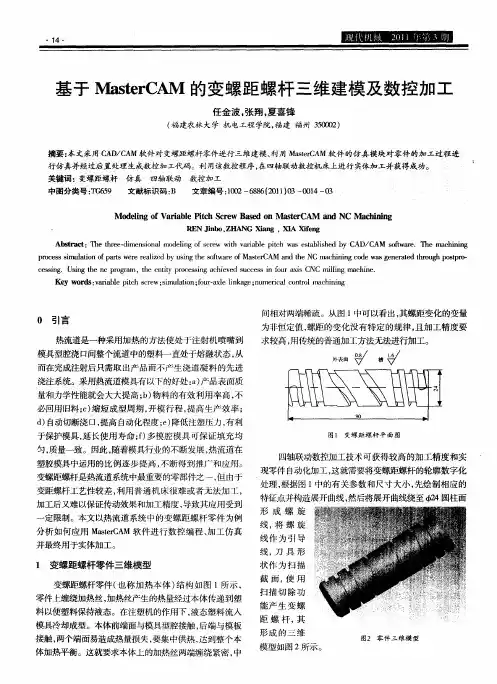
间相对 两端稀 疏 。从 图 1 中可 以看 出 , 其螺距 变化 的变 量
为非恒定值, 螺距 的变化没有特定的规律 , 且加工精度要 求较高 , 用传统的普通加工方法无法进行加工。
外表 面 槽
模具型腔浇口间整个流道中的塑料一直处于熔融状态 , 从
%
N1 1 0 M0 G9 8 0 92 5 1 G2 Z
N1 4 0 91 M3 0
刀具路径设置完毕后 , 根据软件 的功能特点 , 可以 对零件进行仿真加工。仿真加工步骤如下 :
1点击 软件 主功 能表 中 的“ ) 刀具路 径 ” “ 作管 理 ” 一 操 功能 , 全部选 定 刀路 。然后点 击 “ 实体 切 削验 证 ” “ 数 一 参 设定 ” 选项 , 毛坯 尺寸 。根据 零件 的外 形尺寸 , 定 的 设定 选
于保护模具 , 长使用 寿命;) 延 f多模腔模具可保证填充均 匀, 质量一致。因此 , 随着模具行业的不断发展 , 热流道在
塑胶模 具中运用 的 比例 逐步 提 高 , 断得 到 推广 和应 用 。 不
图1 变螺 距 螺 杆 平 面 图
变螺距螺杆是热流道系统 中最重要的零部件之一 , 由于 但 变距螺杆工艺性较差 , 利用普通机床很难或者无法加工 , 加工后又难以保证传动效果和加工精度 , 导致其应用受到
行仿真并经过后置处理 生成数控加工代码。利用该数控程序 , 四轴联 动数控机床上进行 实体加工并获得成功。 在
关键词 :变螺距 螺杆 中图分类号 :G 5 T 69 仿真 四轴联动 数控加工 文章编号 :02 6 8 ( 1o 0 1 — 3 10 — 86  ̄1 )3— 04 0 文献标识码 : B
变螺距螺纹加工程序编制

换式 回路中 ,当低速要求
较低时 ,气动系统 因为元
件性 能 ( 气 缸 ) 的局 如 限性难 以实现 ;液压 系统 比较 于气动系统虽然具有
占用较大 的空间 ,外观较 笨重 ,管路连接较复杂等
劣 势 ,但 是 液 压 元 件 ( 液压缸 )稳定 的工 作 如
RI l=一 0 [ 5 0;螺纹 Z轴终点 坐标 ( 增量 ) ]
L 2: LS M 2;
X =R 3 I=R 2 7: G 0 X =R4 Z =R1 O G9 0; R 32=R3 +R1 2 4: I 32 < =R3 FR 3 GOT F; OB F GO G9 =R :R1 0X 4Z 0:
GOG X = 一 R 6 Z =R 7: 91 3 3 G 3 X = 一R2 3 3 I=R7 S =R9: F
Z = R1 = R8: 1K
G G 0 5 O 9 G 5x=R 4+3 0Z=R 0 ; 回 固定 点 换 刀 ) 0 1 (
1 1 ( 弧刀 , 位点在圆心) 、D ;圆 2 刀
图
3
R 2= R 2 21一R 2:
参磊 工 ̄u J j m
www. met wor ngI 50 c a1 ki 9 . om
2T年 2 0 第 期一 0
l圈 I 鬻 .பைடு நூலகம்塑=
R2 3= R 2 2: 2 R3 3=1 0 一R 2: 8 3
R 5=R / ( 刀 宽 ) 2 3 2;半
Z = R 1 = R8: 1K X = R2 3 I: R : 7
图
GO G9 =R4 Z=R1 0X 0: R 4= R 4 一R 2 2 3:
3
几点说明 :
包装机变螺距螺杆的设计及加工
包装机变螺距螺杆的设计及加工包装机变螺距螺杆的设计及加工在包装机的工作过程中,螺距螺杆是关键的零部件之一。
而如果包装机需要应用于不同的物料袋,其螺距螺杆也需要随之改变,这就需要一种可以自主调整螺距的包装机。
因此,设计一种可以变螺距的螺杆成为保证包装机多方面适用的必要单元。
但这样的螺杆是需要设计和制造的,接下来将对包装机变螺距螺杆的设计及加工进行简要介绍。
一、螺距螺杆的简介螺距螺杆是包装机传递物料的一种重要机构,它与包装材料一起再次工作。
上层旋转的螺旋将固体材料向下运动,推到下层螺杆,下层螺杆用与物料接触的推杆将物料推向管道出口。
螺距螺杆是螺纹机械中的一种,由诸多的螺旋线交织而成,并可以通过螺距的不同,调整物料在运输过程中的精度,以适应不同包材的要求。
因此,常常被用来传输粉状或颗粒状物料。
二、设计螺距螺杆的三种方法1.变速梯形。
变速梯形的设计是在螺距的不同段使用不同的梯形,从而实现螺距的变化。
如图1所示,在变速梯形螺杆中,螺旋线在远离轴线处的宽度比接近轴线的宽度大,这就使得螺杆输送物料的效率大大提高。
在远离轴线处,材料数量较大,角速度相对较低,然后逐步增长,直至远离轴线处角速度最低,如此追求更高的设备效率和可靠性。
变速梯形适用于输送不同的细度和颗粒度,例如粉末和颗粒物料。
2.变螺距的立体螺旋。
另一种设计方法是变螺距的立体螺旋,其特点是在输送过程中可以实现螺距的调整,并且自动转换。
这种设计方法适用于输送物料时需要保证一定的精度,例如片状和块状物料。
如图2所示,这种螺杆的设计贴近开放式变量的技巧, 可以自由地调节内径和外径,使得这种设计方法更具灵活性。
3.分段式多螺距螺旋。
分段式多螺距螺旋是按照不同规格划分,例如在同一螺杆上,既有粗距、中距又有细距。
在操作中可以根据实际条件调整螺距。
如图3所示,这种螺杆的设计方法适用于输送大块、半块和小块状的物料。
三、螺距螺杆的加工在进行螺距螺杆的加工过程中,需要注意以下几点:1.根据所应用的包装机进行选材,考虑强度、刚度、平面度等技术指标,选择适当的钢材或铜材。
包装机械设计课程设计指导书(2)-三段或四段式分件供送螺杆与心形拨轮机构
包装机械设计课程设计指导书(2)-三段或四段式分件供送螺杆与心形拨轮机构包装机械设计课程设计指导书(2)机械工程学院2012年十一月一、课程设计的目的《包装机械设计》课程设计是本课程各教学环节中重要的一环,它让学习者联系实际进一步深入理解、掌握所学的理论知识。
其基本目的是:(1)培养理论联系实际的设计思想,训练综合运用包装机械和有关先修课程的理论,结合生产实际分析和解决工程实际问题的能力,巩固、加深和扩展有关包装机械设计方面的知识。
(2)通过制订设计方案,合理选择供送刚性容器的方案,正确计算和确定相关尺寸和选择材料,以及较全面地考虑制造工艺、使用和维护等要求,之后进行结构设计,达到了解和掌握机械零件、包装机械经常采用的机构的设计过程和方法。
(3)进行设计基本技能的训练。
例如计算、绘图、熟悉和运用设计资料(手册、图册、标准和规范等)以及使用经验数据、进行经验估算和处理数据的能力。
二、设计内容与步骤(一)设计内容以包装机中刚性容器供送机构的典型机构——分件供送螺杆为题。
课程设计通常包括如下内容:了解刚性容器供送机构典型机构——分件供送螺杆,了解设计题目要求;分析该供送机构设计的可能方案;具体计算和设计该方案中机构的基本参数;进行结构及其附件的设计;绘制装配图及零件工作图;编写计算说明书以及进行设计答辩。
(二)设计步骤:(1)设计准备认真研究设计任务书,明确设计要求、条件、内容和步骤;通过阅读有关资料、图纸、参观实物或模型、观看电视教学片、挂图等,了解设计对象;复习有关课程内容,熟悉零部件的设计方法和步骤;准备好设计需要的图书、资料和用具;拟定设计计划等。
(2)供送机构装置的总体设计决定供送机构装置的方案;选择供送机构的类型,计算机构装置的运动和动力参数。
(3)机构设计计算和选择机构的参数;确定机构结构和有关尺寸;绘制装配图草图;完成装配图的其他要求;审核图纸。
(4)零件工作图设计(5)整理和编写计算说明书(6)设计总结和答辩三、设计要求在课程设计之前,准备好必要的设计手册或参考资料,以便在设计过程中逐步去学习查阅资料。
变螺距螺纹的数控加工
变螺距螺纹的数控加工何金芬【摘要】变螺距螺纹在生产中应用较广泛,但在普通车床上加工难度很大.虽然借助计算机辅助制造(CAM软件)来完成是可行的,但通过宏程序来实现更有优势.论文介绍在一台配备华中系统HNC-21T的经济型数控车床上用B类宏程序加工变螺距螺纹的方法和过程.【期刊名称】《机电产品开发与创新》【年(卷),期】2013(026)001【总页数】3页(P176-177,169)【关键词】变螺距螺纹;宏程序;G32;G64车削指令【作者】何金芬【作者单位】玉溪工业财贸学校,云南玉溪653100【正文语种】中文【中图分类】TG680 引言变螺距螺纹在饮料灌装机械、塑料机械、饲料机械上有广泛的应用,但在数控车床切削的加工中程序的编制比较困难。
为解决企业在此问题中遇到的困难,本文以华中系统HNC-21T为例,介绍结合G32指令阐述了变螺距螺纹中槽等宽变螺距的螺纹用户宏程序的编制和应用。
1 车变螺距螺纹的车削原理分析如图1为一槽等宽变螺距的螺纹,此种螺纹在实际生产中应用较广泛,但程序编制存在一定困难,下面笔者为此介绍一种应用宏程序加工变螺距螺纹的方法。
图1 等宽变螺距工件因升降速的影响和安全考虑车削螺纹时的循环起点应距工件端面有一定距离,所以在第一个牙之前我们可以设定螺距为固定螺距,当车刀到达起刀点(螺纹车削起点),X向进刀至第一次切削处,此时螺距为初始值,开始螺纹车削,当工件转过一周后刀具前进一个螺距f,此时螺距增至(f+Δα,Δα为螺距的增加量),当工件再转过一周后刀具前进f+Δα,在此过程中要进行一次比较(如果长度≤螺纹的总长,继续进行螺纹车削)按此方法车削至螺纹全长, X向退刀,刀具回到车削起点,螺距初始化为初始螺距。
X向进刀至下一层的切削X值,进行一次比较(如果X向尺寸≥螺纹底径,继续进刀),按此方法进刀车削至牙底径后,再进行最后一次光刀后,退刀至起刀点,螺纹车削结束。
2 程序编制方法首先车削毛坯至螺纹待加工状态,然后采用一把60°刀尖角的螺纹车刀。
包装机械中变螺距螺杆的设计与加工培训资料
攀枝花学院本科毕业设计包装机械中变螺距螺杆的设计与加工学生姓名:魏杰学生学号:201210601152院(系):机械工程学院年级专业: 2012级机制二班指导教师:周丹二〇一六年六月摘要在现代包装机械中,输送设备的螺旋输送机系统起着非常重要的作用,它对不同种类散装物体或容器,如瓶、罐、盒等呈现连续或不连续的运输方式,为按照指定的要求或工艺路线,逐个的、准确的运送到包装工位发挥了重要作用。
在国内,变螺距螺杆的加工一直是一个比较难的问题,大部分变螺距螺杆的加工都是根据加工师傅的经验制造出来的,并且加工效率非常低。
本文研究了三段组合式分件供送螺杆(等速度段、变加速段、等加速段),并建立构建螺旋槽的接触线,用于研究供送圆柱形物体的三段组合式变螺距螺杆的形成过程。
其次紧接着运用所得到的接触线的数学模型,再运用计算机辅助设计(使用了Pro / ENGINEER5.0与creo2.0软件)创建一个供送圆柱形物体三段组合式变螺距螺杆的接触线,并根据接触线最终建立一个三维参数化实体模型。
本文在加工工艺过程上面做了很大的改变,突破了传统加工方法的束缚,运用三维软件的自动编程功能,在四轴联动的铣削加工中心上模拟出了变螺距螺杆的加工过程。
关键词:变螺距螺杆;Pro/E;Creo;三维参数化实体模型ABSTRACTClassified feeding screw is a modern packaging machinery in conveying system of a main conveying device, it will show a regular or irregular arrangement of the batches of objects or containers such as bottles, cans, boxes, according to the process requirements, one by one, stably supplied to the packaging station plays a key role in. In order to adapt to the supply container shape diversification, this paper studies the three section combined type feeding screw feeding elliptic cylindrical and rectangular objects, screw spiral groove of the respective forming principle, built form the respective spiral groove of the contact line, spiral line intersection and tank bottom spiral line mathematical model, and construct two a feeding screw in Pro / E three-dimensional parametric model.This paper firstly studies the commonly used three section combined type feeding screw feeding cylindrical object screw spiral groove forming process, and the establishment of form a spiral groove contact line, spiral line intersection and tank bottom spiral line mathematical model. Followed by the use of the contact line, the intersection of line and the bottom of the groove spiral helix mathematical model, studied by means of computer aided design ( using Pro / Engineer software 5 ) establish feedingcylindrical object in the three section combined type feeding screw three-dimensional parametric entity model method, and eventually established the 3D parametric solid model. Application of Pro / Engineer generated by the software part carrying spiral for 3D parametric entity model, through rapid prototyping and CNC machining center of advanced manufacturing means, directly make the feeding screw, changed the traditional manufacturing of part carrying spiral for complex modes.Key words: feeding screw;Pro/E;Creo;three-dimensional parametric model目录摘要ⅠABSTRACTⅡ1 绪论11.1 概述11.2变距螺杆的研究与发展状况21.2.1变距螺杆在国外的发展状况21.2.2我国变距螺杆的发展状况31.3课题研究思路与内容、意义41.3.1课题研究的思路41.3.2课题研究的内容41.3.3课题的意义52 建立供送圆柱形物体的变螺距螺杆数学模型62.1 变螺距螺杆的螺旋线组成分析62.2 变螺距螺杆螺旋线形式的确定62.3 变螺距螺旋线相关公式的推导72.3.1螺杆变加速度段运动规律82.3.3螺杆等加速度段运动规律92.3.3 螺杆各组成段运动规律小结103 供送圆柱形物体螺杆CAD辅助设计123.1供送圆柱形物体螺杆建模软件的选择123.2供送圆柱形物体螺杆螺旋槽面数学模型123.3参数的设置123.4螺旋线的生成133.4.1等速度段接触螺旋线的生成133.4.2变加速段接触螺旋线的生成143.4.3等加速段螺旋线的生成143.4.4 三段式螺旋曲面的生成154 分件供送螺杆的加工184.1 变螺距螺杆的加工方法184.2 变螺距螺杆加工方法的特点204.3 装夹方法214.3.1变螺距螺杆在加工中心上的装夹方法214.3.2变螺距螺杆的普通铣床专用夹具设计224.3.3变螺距螺杆最终装夹方法的确定274.4 设备及刀具选择选择284.5 选择毛坯,确定毛坯尺寸284.6 选择加工方法,制定工艺路线294.7 工序设计294.8 确定切削用量及基本时间及数控工序卡与刀具卡305 基于Pro/E变螺距螺杆的模拟加工355.1 Proe/ CAM的功能和特点355.2数控程序的编制方法365.3Pro/E自动编程总体技术方案的确定365.4 Pro/E自动编程的具体步骤375.51工件模型的建立375.52工件的加工参数设置395.53演示刀具轨迹445.54数据后置处理45结论46参考文献47附录Ι(数控加工程序部分代码)48附录Π(变螺距螺杆模型样品图)52致谢531绪论1.1 概述分件供送螺杆(简称变螺距螺杆)是一个现代化的包装机械最核心的一部分,一个输送系统重要的输送装置,它会显示出瓶,罐,盒等散装物体或容器的定期或不定期的安排等,根据一个给定的进程发送包装领先的关键构件,人们常常生动地形容其是自动生产线的咽喉部位[1]。