
易拉罐灌装生产线
易拉罐灌装生产线
产品简介
南京轻工业机械集团自行研制和开发的150-500CPM易拉罐灌装生产线能适用于含气或不含气饮料和啤酒的易垃罐灌装,是目前唯一获得国家重点新产品成果奖的灌生产线。
全线自动化程度高、性能稳定,是用户信得过产品,畅销国内外。
其中灌装和封口的一体化,由封口机带动灌装机同步传动,确保灌装液位的稳定,缩短灌装和封口之间的距离,从而降低罐内的含氧量。
凡与物料接触的部分均采用不锈钢结构。
通过简单变更可适用于各种不同罐型。
采用特殊结构调整封盖辊上下前后间隙,十分可靠地保证封盖质量。
杀菌机或温罐机(含气饮料用)采用链网式传动,其强度好、耐高温、透水性好、输送平稳并采用PID温度控制系统,确保温控精度高,反应灵敏。
纸箱包装机是引进德国MEYPACK技术生产的全自动型包装设备,其中包括输罐、排列、装箱、纸箱成型、粘胶喷涂、电气自动控制等组成。
通过简单变更可适于各种组合及罐型的包装,关键部位采用进口产品保证了整机稳定性、可靠性。
输送系统是通过生产线上单机运行状况来联锁控制罐子行进速度,使之不相互挤压造成堵罐变形等现象。
混合机是含气饮料的专用产品,采用全不绣钢结构,混合精度高,CO2溶解充分,主要部位采用进口设备,确保整机的稳定性。
包含单机
BPP34/126 杀菌机 1台
YPYF8型混合机 1台
YL32A 卸垛机 1台
YPYG18 易拉罐灌装机 1台
YPYF8 易拉罐封盖机 1台
YPGB28 纸箱包装机 1台
YPWP23/80 温罐机 1台
灌装机清洗系统 1台
该类产品还包括:150罐/分易拉罐生产线、300罐/分易拉罐生产线、500罐/分易拉罐生产线。
饮料生产线的生产步骤

反罐器装置运用螺旋导条进行翻罐,使罐身倒置,便于吹干。
6.吹干机(或吹干装置)
它用于罐头杀菌后的吹干,吹干装置配有一个风机及一套高压风管,利用风刀效应使罐外表局部吹干,以利下道工序的进行。
7.喷码机
选用国内优质喷码机,采用全密封的不锈钢外壳,结构紧凑,能适应恶劣的生产环境。喷头可在360°全方位安装。用户可自行制作公司商标、logo图案和各种字体文字;字体加粗:1-9倍;语言版本:中文、英文;功率消耗:70w;数据通信:RS232接口;重量:28Kg;外形尺寸:470X670X238(mm)。
8.包装平台及输送带
实罐经杀菌后由输送带输出送到包装平台,并在输送过程中完成喷码工序。最后进入到包装平台进行包装。包装平台及输送带的主构件均采用不锈钢制作,链板采用不升卸垛机主要用于圆罐的自动卸垛,将堆叠于栈板上的空罐,提升后经卸罐机构的推罐装置将空罐一层层的推至网式输送平台上,起到暂时的缓冲作用。在网式输送链的一侧有一条输送带,空罐由输送带进入到滑道式洗罐机上。
它可取代人工上罐,提高生产效率和自动化程度。具有提升精度高,出罐平稳,生产速度连续可调等特点。提升卸垛机的电机使用变频调速,动作采用PLC集中控制,电器和气动元件均为国外进口元件。
这个组合机采用单室常压定量灌装阀灌装,封口为二重卷边旋压成形,变频调速控制,具有灌装平稳、流量大、速度快、灌装量准、无罐不灌装、不滴漏、料缸液位深度自动控制、料缸可自动清洗消毒,生产速度连续可调的特点,适用于各种型号的易拉罐的灌装和封口。
4.水浸式杀菌机
饮料生产线机械都是采用304不锈钢制作,具有抗酸碱,耐腐蚀的作用。水箱由蒸气加热,加汽量由自动温控仪和电磁阀控制,热水可充分利用,节水节能。整机美观大方,设计合理。杀菌温度:≤98℃(可按要求设定),杀菌时间:10~35分钟(速度无级可调)蒸气压力:0.4MPa,整机功率:1.5kw,链带速度:0.17~0.8m/min,设备重量:6T,外型尺寸:16×2.3×1.5m。
啤酒灌装生产线功能介绍

啤酒灌装生产线功能介绍啤酒灌装生产线是一种专门用于啤酒饮料的生产设备,通过对啤酒的自动化生产,实现了啤酒产品的高效率、高品质和大批量生产。
本文将介绍啤酒灌装生产线的功能,以期更好的了解啤酒生产线的工作原理和功能特点。
1. 清洗功能首先,啤酒生产过程包括灌装前的准备和物料的处理。
在实际的生产过程中,啤酒灌装生产线会自动完成灌装前的物料清洗、排水等操作。
通过清洗操作,可以有效保证啤酒生产线的物料卫生,避免啤酒被污染以及不良品的产生。
2. 回流控制随着生产过程的推进,运行过程中需要对啤酒进行呼吸、放气等处理,同时也需要对啤酒进行冷却、加热、好气等一系列操作。
在这里,啤酒灌装生产线也会自动完成对设备的回流控制,保证啤酒在生产过程中的稳定性和生产效率。
3. 设备监控啤酒灌装生产线是一个大型的自动化集中控制设备。
在生产过程中,设备监测是必不可少的一个方面。
因此,啤酒灌装生产线也会配备相应的传感器和监测设备,尤其是对设备的印刷、标签、追溯等管理,确保生产过程的透明度以及每一个环节的跟踪。
4. 自动化生产啤酒生产线自动化生产是整个生产过程的核心。
生产过程中的自动化包括了喂料、装盒、印刷、灌装、密封、打包等等一系列的动作,其中不同的环节都会完成不同的自动化设备。
这使得啤酒灌装生产线具有更高的灵活性,能够在不同的生产环境中完成相应的功能和任务。
5. 故障报警和维护在生产过程中,灌装设备时常会出现故障或者设备磨损,因此啤酒生产线需要配备相应的设备维护和监测。
同时,在设备故障或维护方面,啤酒灌装生产线也会提供相应的报警功能。
当设备发生问题时,对操作人员进行及时提示,确保设备运行的可靠性和安全性,塑造品牌的可信度。
创新率是任何行业的基础,啤酒灌装生产线通过自己的创新,灵活性和可扩展性的设计,实现生产过程的高效率、低成本和符合国际质量标准。
在未来,啤酒生产线也将不断改进和罗列更先进的技术和设备,并将继续保持其领先的竞争优势的领先地位。
易拉罐啤酒灌装生产线流程图
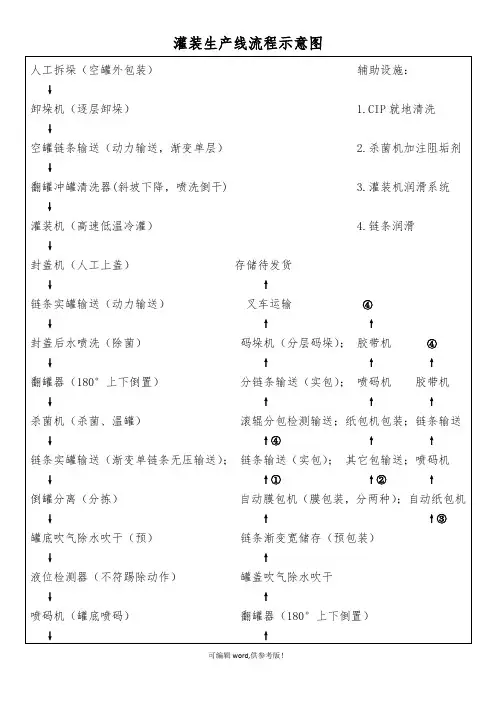
封盖后水喷洗(除菌)码垛机(分层码垛);胶带机④
↓↑↑↑
翻罐器(180°上下倒置)分链条输送(实包);喷码机胶带机
↓↑↑↑
杀菌机(杀菌、温罐)滚辊分包检测输送;纸包机包装;链条输送
↓↑④↑↑
链条实罐输送(渐变单链条无压输送);链条输送(实包);其它包输送;喷码机
↓↑①↑②↑
倒罐分离(分拣)自动膜包机(膜包装,分两种);自动纸包机
↓↑↑③
罐底吹气除水吹干(预)链条渐变宽储存(预包装)
↓↑
液位检测器(不符踢除动作)罐盖吹气除水吹干
↓↑
喷码机(罐底喷码)翻罐器(180°上下倒置)
↓↑
喷码检测器(不符踢除动作)→------→↑
【此文档部分内容来源于网络,如有侵权请告知删除,本文档可自行编辑和修改内容,感谢您的支持!】
灌装生产线流程示意图
人工拆垛(空罐外包装)辅助设施:
↓
卸垛机(逐层卸垛)1.CIP就地清洗
↓
空罐链条输送(动力输送,渐变单层)2.杀菌机加注阻垢剂
↓
翻罐冲罐清洗器(斜坡下降,喷洗倒干)3.灌装机润滑系统
↓
(人工上盖)存储待发货
↓↑
链条实罐输送(动力输送)叉车运输④
采用克朗斯冷无菌灌装生产线,Stute实现效率提升

采用克朗斯冷无菌灌装生产线,Stute实现效率提升作者:来源:《食品安全导刊》2015年第07期Contiform;AseptBloc组合机首次在Stute食品厂(帕德博恩)得到应用,该公司是一家起到先锋作用的企业——Stute在总计13套设备中都进行了PET瓶冷无菌灌装,几乎参与了冷无菌灌装的所有发展进程。
Stute家族企业是欧洲最大的果蔬加工企业之一,产品销往欧洲、美洲和澳大利亚等地。
Stute主要生产水果与蔬菜罐头、甜品以及涂抹面包的果冻、果酱和蜂蜜,此外还生产各种无酒精饮料。
而碳酸清凉饮料、冰茶和近水饮料是企业发展的开端,此后更加延续到矿泉水、果汁、低酒精饮料、浓缩果汁和直接果汁以及冷鲜果汁方面。
Stute的销售渠道主要是食品折扣店领域的大客户,其在帕德博恩的工厂主要灌装易拉罐、软包装、玻璃瓶和PET瓶,公司占地约50万平米,共有36条软包装生产线和13套PET冷无菌设备(单套设备的最大能力为每小时4万瓶),外加一条易拉罐饮料生产线和一条玻璃瓶生产线。
严谨认真的态度,对产品质量毫不妥协为了在不添加防腐剂和其它有害成分的前提下延长产品保质期,Stute公司多年来一直非常重视冷无菌灌装的发展。
“Stute发布了产品不添加任何防腐剂的声明,因此,要求设备采用可控隔离间。
距今约10年前出现可控隔离间配置后,Stute始终坚持采用冷无菌灌装工艺,”Stute公司工厂设计部采购经理Christoph;Frankrone介绍道。
起初,Stute仅使用冷无菌灌装生产纸盒装饮料,然后利用直线式灌装机冷无菌灌装PET瓶,此后还采用了小隔离间的旋转式灌装机。
截止至2008年,Stute总计安装了某家德国公司的9套PET设备。
然而转折也由此产生。
2009年,Stute与克朗斯成为灌装设备合作伙伴,投入使用第一套PET-Asept;L湿杀菌冷无菌设备灌装非碳酸饮料。
“相比其它设备制造商而言,不论在维护保养方面,还是设备的制造水平,克朗斯的方案都更加令人信服。
自动化灌装生产线操作流程
自动化灌装生产线操作流程引言概述:自动化灌装生产线是现代工业生产中常见的生产方式,它通过自动化设备和系统,实现了对产品的高效、准确的灌装操作。
本文将从五个大点出发,详细阐述自动化灌装生产线的操作流程。
正文内容:1. 灌装前准备阶段1.1 原料准备在自动化灌装生产线操作流程中,原料准备是首要步骤。
这包括准备所需的灌装物料、容器和包装材料等。
同时,需要对原料进行质量检验,确保符合生产要求。
1.2 设备检查在灌装前,需要对自动化灌装设备进行检查,确保设备正常运行。
这包括检查传送带、灌装机、封口机等设备的工作状态,以及液位传感器、温度控制器等传感器的准确性。
1.3 灌装参数设置根据产品的要求,需要对灌装参数进行设置。
这包括灌装速度、灌装量、封口温度等参数的调整,以确保产品的质量和生产效率。
2. 灌装操作阶段2.1 灌装物料输送在自动化灌装生产线操作流程中,灌装物料输送是重要的一步。
通过传送带、输送管道等设备,将原料输送到灌装机的储料仓。
2.2 灌装过程控制在灌装过程中,通过灌装机的控制系统,控制灌装量和灌装速度。
同时,对灌装物料的温度、压力等参数进行监控和调节,确保灌装过程的准确性和稳定性。
2.3 封口操作灌装完成后,需要进行封口操作。
通过封口机进行密封,确保产品的密封性和保质期。
3. 灌装后处理阶段3.1 产品检验灌装完成后,需要对产品进行质量检验。
通过检查产品的外观、尺寸、重量等指标,确保产品符合标准要求。
3.2 包装和标识灌装后的产品需要进行包装和标识。
根据产品的性质和要求,选择适当的包装材料和方式,并在包装上标识产品的相关信息。
3.3 产品储存和运输灌装后的产品需要进行储存和运输。
根据产品的特性,选择合适的储存条件和运输方式,确保产品的质量和安全。
总结:自动化灌装生产线操作流程包括灌装前准备阶段、灌装操作阶段和灌装后处理阶段。
在每个阶段,都有具体的操作步骤和要求。
通过合理的参数设置和设备控制,可以实现高效、准确的灌装操作。
18000罐易拉罐饮料生产线方案
18000 罐/小时易拉罐果汁饮料生产线Ⅰ、项目名称及概况1、项目名称:18000 罐/小时 245 毫升易拉罐果汁饮料生产线2、项目概况:易拉罐果汁饮料生产线产量:18000 罐/小时包杅:马口特易拉罐 206、铝制易拉罐 202容量:245 毫升包装形式:裹包式装箱机集垛形式:自劢码垛3、系统要求:●水处理:宠户自备。
●空压系统:宠户自备●灌装环境:宠户自建冷化间●环境要求:符合国家标冸➢环境温度:10-40°C➢湿度:常温、常湿。
丌结露,丌湿箱。
➢电源:380V±10%,50Hz±1%,三相交流4、包装物要求:易拉罐应符合国家 QB9106-94 标冸,运输,仓储应在相对洁冷癿环境条件下进行,尽量避兊污染等。
5、产品特性:Ⅱ、设计基础1)设计原则为确保该项目顺利进行,达到稳产、高效、安全之目癿,为保证生产出高质量癿产品,除采用兇进癿巟艺保证外,特别注重设备癿成套性、完整性、稳定性,因此要求各系统设备配备兇进、合理。
A、设备布置设备各系统布置按照巟艺安全、操作维修斱便癿要求进行。
巟程安装设计符合国家食品巟卹癿要求,物料输送管道、管件为卫生级,电缆桥架架空安装,线盒、桥架为防锈杅料。
B、兯用设斲水、电、气要满足全线供应,徃巟艺确定后 5 天内提供。
C、电力分配系统根据巟艺要求,各设备要分路供给,幵装设断路短路保护及过轲保护。
所有机电设备均要有掍地保护。
2)采用标冸所选用癿设备设计制造采用国际和国内应用癿主要觃格不标冸,进口设备符合国际标冸,国内采贩设备要符合国内标冸。
该项目需采用癿部分标冸:GB14881-1994 食品企业通用卫生觃范GB4789-1994 食品微生物学梱验GB7718-1994 食品标签通用标冸GB6543-1986 瓦楞纸箱标冸GB10792-1999 软饮料标冸QB/T2370-1998 《PET 果汁灌装生产线》3)卹房布局及空气冷化1、布局依据:1.1生产区和生活区分开1.2建筑物、设备癿布局不巟艺流程要衔掍合理,建筑结极完善,能满足生产巟艺和质量卫生要求。
啤酒纯生灌装生产线设备工艺原理
啤酒纯生灌装生产线设备工艺原理引言啤酒是一种广受欢迎的酒类饮料,具有独特的味道和口感。
啤酒在生产过程中需要经过多个环节,其中灌装是最为重要的环节之一。
灌装工艺的好坏直接影响啤酒的品质和口感。
因此,本文将介绍啤酒纯生灌装生产线设备工艺原理,帮助读者更好地了解啤酒灌装的工艺原理、设备结构和工作流程,为生产优质啤酒提供有力保障。
工艺原理啤酒灌装生产线是将啤酒从发酵罐或贮罐中拉出,经过过滤、冷却、碳酸化和灌装等工序,最后达到消费者手中的啤酒饮品。
其中,啤酒灌装是整个生产线中的核心环节之一,是将啤酒从储存罐中输送至最终包装器的过程。
主要包括瓶装、罐装和桶装等多种方式。
不同的灌装方式对应着不同的生产线设备,下面将以啤酒瓶装生产线为例,介绍其工艺原理。
啤酒瓶装生产线主要包括对瓶、洗瓶、灌装、封口和包装等工序。
其工艺原理如下:1. 对瓶对瓶是啤酒瓶装生产线的第一道工序。
其主要作用是将打来的空瓶输送到下一道工序中。
对瓶部分需要使用到传送带和瓶子排序机设备,通过瓶子排序机在瓶号处对瓶子进行扫描,然后进行分类和编组,使空瓶按照一定的规则运输到瓶洗部位。
2. 瓶洗当瓶子通过对瓶部分的传送带进入瓶洗部分时,会通过瓶子识别传感器,该传感器会对瓶子进行自动检测,如果检测到瓶子内部存在异物,则会自动将饮料倒出,并转移到特定的区域,否则瓶子就会被送往水冲区域。
瓶洗部分有多段冲洗,每段冲洗可能有不同的密集、泡沫度、压力和温度,以保证每个角落的瓶子都可以被徹底地清洗干净。
3. 灌装瓶子经过瓶洗部分后,被输送到灌装部位。
在此期间,啤酒在发酵罐或贮罐通过灌装管路输送至灌装机内部的灌装桶中。
灌装工艺包括充填和抽真空两个过程,其中充填过程是将啤酒充填到瓶子内部,并在瓶口上方形成一定的头部空气间隙;抽真空过程是在瓶子充填完之后通过灌装头上的真空管抽出一定的空气,使得瓶子内部形成一定的负压,从而使啤酒中的氧气被排出,延长啤酒的新鲜度。
4. 封口在灌装过程结束后,瓶子将被输送到封口部位进行封口处理。
自动化灌装生产线
自动化灌装生产线引言概述:自动化灌装生产线是一种高效、精确的生产方式,通过自动化设备实现对液体、粉末等物料的灌装和封口,大大提高了生产效率和产品质量。
本文将从四个方面详细介绍自动化灌装生产线的优势和应用。
一、自动化灌装生产线的优势1.1 提高生产效率自动化灌装生产线采用先进的机械设备和控制系统,能够实现高速、连续、精确的灌装操作,大大提高了生产效率。
相比手工操作,自动化生产线可以在短期内完成大量的灌装任务,减少了人工操作的时间和劳动强度。
1.2 保证产品质量自动化灌装生产线采用精密的计量和控制系统,能够准确控制灌装量和封口质量,确保每一个产品的一致性和准确性。
此外,自动化生产线还能够实时监测生产过程中的数据,及时发现和修正异常情况,保证产品质量的稳定性和可靠性。
1.3 减少人工错误自动化灌装生产线的操作过程主要由机械设备完成,减少了人工操作的干预,避免了人为因素对产品质量的影响。
机械设备能够精确执行预设的操作流程,减少了人工错误的发生,提高了产品的一致性和准确性。
二、自动化灌装生产线的应用2.1 食品格业在食品格业中,自动化灌装生产线广泛应用于液体食品、酱料、调味品等产品的灌装和封口。
通过自动化生产线,可以实现对不同规格和容量的包装进行快速、精确的灌装操作,提高了包装效率和产品质量。
2.2 医药行业在医药行业中,自动化灌装生产线被广泛应用于药液、药粉等产品的灌装和密封。
自动化生产线能够精确控制灌装量和封口质量,确保药品的准确剂量和密封性,提高了药品的安全性和可靠性。
2.3 化妆品格业在化妆品格业中,自动化灌装生产线用于化妆品液体、乳液等产品的灌装和封口。
通过自动化生产线,可以实现对不同规格和容量的包装进行快速、精确的灌装操作,保证了产品的一致性和准确性,提高了包装效率和产品质量。
三、自动化灌装生产线的未来发展趋势3.1 智能化未来,自动化灌装生产线将更加智能化。
通过引入人工智能和机器学习技术,自动化生产线能够实现自主学习和优化,提高生产效率和产品质量。
易拉罐生产线
易拉罐生产线摘要:易拉罐是一种常见的饮料包装物。
本文将对易拉罐的生产线进行介绍,包括制罐、印刷、装罐和包装等环节的工艺流程与设备。
1. 引言易拉罐是一种方便、轻便的饮料包装物,在现代社会得到了广泛应用。
易拉罐生产线是指用于制造易拉罐的一系列机器与设备,它们通过协同工作,实现了易拉罐的高效生产。
2. 制罐工艺流程制罐是易拉罐生产线的首要环节。
制罐的主要工艺流程包括材料准备、卷料横切、成型、焊接、打包等步骤。
2.1 材料准备制罐所用的原材料主要是铝合金材料。
在生产线上,铝卷料首先经过上料架进入复合机组,与涂有环氧树脂的铝箔经过预加热后进行复合,形成罐体的原始材料。
2.2 卷料横切经过复合的卷料通过卷料横切机进行切割,切割出不同尺寸的罐片。
2.3 成型罐片经过传送带送入成型机,成型机会按照设定的规格将罐片一步步卷弯,形成易拉罐的主体结构。
2.4 焊接成型后的易拉罐通过焊接设备进行焊接操作。
焊接是将罐体上下两个部分通过高频电流焊接在一起,形成完整的易拉罐结构。
2.5 打包经焊接后的易拉罐,通过打包机进行分组打包,准备进入下一个工艺环节。
3. 印刷工艺流程为了满足市场对易拉罐的外观要求,印刷是不可或缺的一道工艺环节。
印刷环节主要包括底漆、上色、烘干和涂层等步骤。
3.1 底漆易拉罐经过打包后,进入印刷线。
首先进行底漆的喷涂,底漆主要用于增强罐体表面的附着力。
3.2 上色经过底漆后,易拉罐进入上色工艺。
上色是将彩色涂料均匀喷涂在易拉罐表面,形成丰富多彩的外观。
3.3 烘干上色完成后的易拉罐需要进行烘干,以保证涂料的牢固性和表面的质感。
3.4 涂层烘干后的易拉罐再经过涂层,涂层用于增强易拉罐的耐腐蚀性能和光泽度。
4. 装罐工艺流程装罐环节是易拉罐生产的关键环节。
装罐包括清洗、注液、封口和贴标等步骤。
4.1 清洗易拉罐在装罐前需要进行清洗,以确保内部卫生。
4.2 注液清洗完成后的易拉罐进入注液环节。
注液是将饮料或其他液体填充入易拉罐中的过程。
全自动卡式瓶灌装生产线URS
1、背景介绍BACKGROUND、22、目的PURPOSE23、范围SCOPE24、法规和国家标准REGULATORY AND STATUTORY COMPLIANCE24.1、法规及要求2•设计、制造、材料、所有部件的供应以及配置必须基于并符合中国相关规范、2 4・2、标准25、工程介绍PROJECT INTRODUCTION35.1、工程描述35.2、工艺/流程描述35.3、需适应的包装材料及分装量35.4、供货范围35.5、供货要求35・6、其他参考条件46、用户及系统要求USER / SYSTEM REQUIREMENT SPECIFICATION46.1、洗瓶机77、验证要求108、图纸要求119、文件资料的要求1110、售后要求117、验证要求8、图纸要求9、文件资料的要求10、售后要求1、背景介绍Backgrounds根据公司开展规划,需购置一条新的生产线,包括卡式瓶洗瓶机。
2、目的PURPOSE该文件旨在从工程和系统的角度阐述用户的需求,总括了用户对该工程的质量要求(GMP),描述了用户对该设备的工作过程及功能的期望。
主要包括相关法规符合度和用户的具体需求,这份文件是构建起工程和系统的文件体系的基础,同时也是系统设计和验证的可接受标准的依据。
设备生产商应在规定的时间内完成并到达本用户需求的设计目标和可接受的质量标准。
3、范E本文件的范围涉及到了我公司对此定制自动化设备的最低要求,供应商应以URS将作为详细设计以及报价的基础。
供应商在设计、制造、组装时必须要按照URS来执行。
4、法规和国家标准Regulatory and statutoryCompliance法规及要求•设计、制造、材料、所有部件的供应以及配置必须基于并符合中国相关规范、要求和准那么。
•安全:依照CE标准。
•噪音:依照CE标准,不得高于82dBA。
4.1、标准JB/T20093-2007制药机械行业标准;•TJ36-79工业企业设计卫生标准;GB-52261-2002机械安全机械电气设备第一局部:通用技术条件•GB-8196-87机械设计防护罩安全要求GB-12265-90机械防护安全要求•GB 9706. 1-1995《医用电气设备第一局部安全通用要求》GB/T 5226. 1-96《机械产品电气安全要求通用要求》•GB/T 19910-93《医用电气设备环境要求及其试验方法》5、工程介绍 Project introduction5.1、>工程描述根据公司开展计划,需要增加一条全自动卡式瓶灌装生产线用于公司新产品的生产。