
轿车齿轮热处理及质量管理
齿轮材料热处理规范及其质量要求

齿轮材料热处理规范及其质量要求齿轮材料热处理规范及其质量要求正确选择齿轮固然很重要,但如果没有选择好适宜的热处理,那将是前功尽弃,可以说材料选择是前提,热处理方法得当是关键。
一、齿轮热处理方式与其性能特性1、调质处理:调质处理使材料获得优良的综合性能,这种热处理常常用于中碳钢和中碳合金钢,如45#、40Cr或40MnB材料,如果齿轮受到的冲击应力和齿面接触应力不是很大的情况下,这种热处理是适宜的,这种材料强韧性使得齿轮齿根抗弯曲能力强,抗疲劳能力也是优良的。
但是调质处理齿轮齿面硬度不够,耐磨性偏差。
2、调质处理+表面淬火:这种热处理方式补充单一调质处理的不足,使齿轮齿面硬度得到提高,耐磨性也随之增强,但是另一个问题仍未解决,就是中碳钢和中碳合金钢材料经过处理后,其冲击韧性尚不能令人满意,在高冲击应力的场合下仍不宜使用。
表面淬火有两种工艺:火焰淬火和高频淬火。
3、正火+渗碳淬火回火这种热处理是针对低碳合金渗碳钢(如20CrMnTi、20CrNiMo 等)而使用的,正火是用以改善原材料组织,便于齿轮粗加工;渗碳使齿面含碳量提高,在其后淬火回火中获得高硬度的回火马氏体组织,以提高齿轮的耐磨性。
同时齿轮心部在淬火回火中获得低碳回火马氏体,强度高、韧性好,不仅可以承受高的载荷、大的冲击应力,而且抗疲劳性能也十分优异。
这种热处理也不是没有缺点,首先齿轮在渗碳淬火回火还要精加工,硬度过高会给精加工带来了困难;其次,渗碳淬火回火为了得到回火马氏体,回火温度低(200-300℃),热处理应力未能完全消除,在以后的使用中会逐渐释放造成齿轮微小变形,所以不能用于精密传动的齿轮。
这里的渗碳淬火回火,也包含碳氮共渗淬火回火。
4、调质+渗氮这种热处理适合于渗氮钢和含铬渗碳钢,如28CrMoAl 、20Cr2Ni4、38CrMoAl、42CrMo。
氮化后不需要淬火,齿轮尺寸稳定,不需要精加工,克服了渗碳淬火回火残留应力导致日后变形的缺点,所以特别适合精密传动的齿轮,有些容易发生粘着磨损(胶合磨损)材料也适合氮化,氮化后材料抗胶合性能变得非常优异。
汽车齿轮的热处理工艺与质量控制

汽车齿轮的热处理工艺与质量控制汽车作为现代社会重要的交通工具,其性能和可靠性在很大程度上取决于各个零部件的质量。
而齿轮作为汽车传动系统中的关键部件,其质量更是至关重要。
其中,热处理工艺在汽车齿轮的制造过程中起着决定性的作用,它直接影响着齿轮的强度、硬度、耐磨性以及抗疲劳性能等。
同时,严格的质量控制措施也是确保齿轮质量稳定可靠的重要保障。
一、汽车齿轮的工作条件和性能要求汽车齿轮在工作过程中承受着巨大的载荷和复杂的应力。
它们需要在高速旋转的情况下传递动力,并且要在不同的工况下保持稳定的性能。
因此,汽车齿轮通常需要具备以下性能要求:1、高强度和高韧性:以承受弯曲、接触和冲击等多种应力,防止齿轮在工作过程中发生断裂或变形。
2、高硬度和耐磨性:减少齿面的磨损,延长齿轮的使用寿命。
3、良好的抗疲劳性能:能够经受长时间的循环载荷作用而不出现疲劳裂纹。
4、良好的齿面精度和表面质量:保证齿轮的传动平稳性和低噪声。
二、汽车齿轮常用的热处理工艺1、渗碳淬火渗碳淬火是汽车齿轮制造中应用最广泛的热处理工艺之一。
它是将齿轮放入含有碳源的介质中,在高温下使碳原子渗入齿轮表面,然后进行淬火处理,以获得高硬度、高耐磨性的表面和良好韧性的心部。
渗碳淬火后的齿轮表面硬度可达 58-62HRC,心部硬度则在 30-45HRC之间。
渗碳工艺通常可分为气体渗碳、液体渗碳和固体渗碳。
气体渗碳由于其可控性好、渗碳质量高而被广泛应用。
在渗碳过程中,渗碳温度、渗碳时间、碳势等参数的控制至关重要。
渗碳温度一般在 900-950℃之间,渗碳时间则根据齿轮的尺寸和要求的渗碳层深度来确定。
淬火工艺则通常采用油淬或水淬。
油淬可以减少齿轮的变形,但淬火硬度相对较低;水淬则可以获得更高的硬度,但变形较大。
因此,在实际生产中需要根据齿轮的具体情况选择合适的淬火介质。
2、感应淬火感应淬火是利用电磁感应原理,在齿轮表面产生涡流,从而迅速加热齿轮表面,然后进行淬火处理。
汽车齿轮使用的热处理工艺及其作用

汽车齿轮使用的热处理工艺及其作用一、热处理工艺的概念及作用热处理是通过加热、保温和冷却等工艺方法,使金属材料在固态结构下发生物理或物理化学变化,从而获得一定的组织和性能。
热处理可以改善金属材料的力学性能、物理性能和化学性能,提高材料的硬度、强度、韧性和耐磨性等。
二、汽车齿轮的热处理工艺1. 淬火淬火是指将汽车齿轮加热至临界温度以上,然后迅速冷却至室温。
这一过程能够使齿轮获得高硬度和强度,提高其耐磨性和抗疲劳性能。
淬火后的齿轮组织为马氏体组织,具有较高的硬度和韧性。
2. 调质调质是指将淬火后的齿轮加热至适当的温度,然后保温一段时间,最后在空气中冷却。
调质可以消除淬火过程中产生的内应力,提高齿轮的韧性和抗冲击性能。
调质后的齿轮组织为马氏体和回火组织的混合组织,既有一定的硬度,又有较高的韧性。
3. 淬火回火淬火回火是将淬火后的齿轮加热至一定温度,保温一段时间,然后在适宜介质中迅速冷却,最后再次加热至较低的温度进行回火。
淬火回火工艺能够使齿轮获得既有较高硬度,又有一定韧性和韧性的组织结构,提高齿轮的强度、韧性和耐磨性。
4. 等温淬火等温淬火是将汽车齿轮在加热至临界温度后保温一段时间,然后在适宜介质中迅速冷却。
等温淬火工艺能够使齿轮获得细小的马氏体组织,具有较高的硬度和强度,提高齿轮的耐磨性和抗疲劳性能。
三、热处理工艺对汽车齿轮的作用1. 提高齿轮的硬度和强度:通过热处理工艺,汽车齿轮的硬度和强度得到提高,能够更好地抵抗外界的冲击和压力,延长使用寿命。
2. 提高齿轮的耐磨性:热处理工艺能够使齿轮表面形成硬度较高的层,提高齿轮的耐磨性,减少磨损,提高传动效率。
3. 提高齿轮的韧性和韧性:通过热处理工艺,齿轮的组织结构得到调整,能够提高齿轮的韧性和韧性,增强其抗冲击性能。
4. 改善齿轮的尺寸稳定性:热处理工艺能够消除齿轮加工过程中产生的内应力,使齿轮的尺寸更加稳定,减少变形和变位。
5. 提高齿轮的抗腐蚀性:热处理工艺可以通过改变齿轮的组织结构,提高其抗腐蚀性能,延长使用寿命。
齿轮热处理及质量控制
4、质量控制与检验方法
一 、外观 齿轮碳氮共渗后,表面不得有氧化皮、碰伤、剥 落、锈蚀等缺陷。 二、 碳氮浓度 碳氮共渗层表面至深度为0.1mm处的第一表层,平 均碳浓度应控制在0.75%~0.95%,平均氮浓度应控 制在0.15%~0.30%. 三 、硬度 一般不低于57HRC,同批齿轮的硬度差不得大于 5HRC.心部硬度一般应不低于30HRC.
1、装炉前应检查工件表面质量,不允许有裂纹、 折叠、严重磕碰等缺陷 2、粗加上后调质的齿轮毛坯,应留有合理的加工 余量 3、齿轮毛坯的尖角处应倒角,断面突变处以圆弧 过渡。 4、齿轮毛坯应置于设备有效加热区内,相互之间 应留有一定间距。 5、淬火后应及时回火,一般间隔时间不超过4小时。 6、淬火冷却时不应将齿轮毛坯堆放在冷却槽内, 以防止冷却不均和产生过大的变形。
淬火温度过低;冷却速度不当,心部游 离铁素体过多;选材不当
14
畸变
淬火温度偏高;冷却方法不当;夹具设 计不合理,材料选择不当
调整淬火工艺,合理设计夹具,改善冷 却条件,改换钢材
渗碳处理
一般针对低碳钢和低碳合金钢,增加工件表 面含碳量,以提高淬火强度和硬度.
渗碳层深度与渗碳温度的选择
渗碳层深度/mm
4、回火工艺规范
齿轮清洗后应及时低温回火,一般间隔不超 过4小时。对于高镍铬钢大型齿轮要充分回火, 一般为10~20小时。对于高精度齿轮,磨齿后应 进行去应力回火,温度为140~160℃,保温时间 不少于2小时
齿轮热处理பைடு நூலகம்量检验
1、 齿轮经热处理后,表面不得有氧化皮、 碰伤、剥落、锈蚀等缺陷。 2、 在热处理和磨齿后,可靠度要求高的 齿轮应100%检验,一般齿轮应进行抽检。 磨加工后表面一般不允许有裂纹。
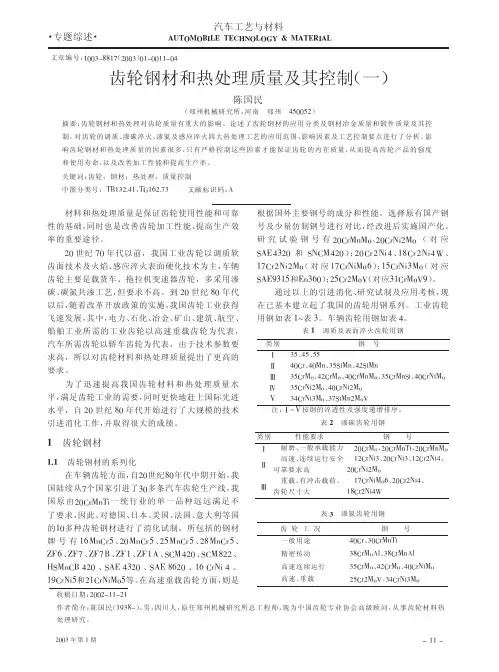
齿轮钢材和热处理质量及其控制一
我国齿轮的冶金质量和国外先进水平的差距主 要表现在钢材的纯净度、淬透性带宽及原始组织几 个方面。
按 %、 &、 ’、 @ 规定级别。为了适应齿轮钢的新要求, 我国几大特钢厂近年来经过较大的技术改造,生产 出的齿轮钢纯净度也达到了较高水平,大大缩小了 与国际先进水平的差距。 从上看出,齿轮钢材采用真空脱气精炼会带来 很大的好处。图 $ 是真空脱气精炼的综合效果。
" 450674508
#$
%&
化学成分 ! " ($
") 45:4705;4
%*
+,
"-
.$
/
458470504 4508745;6 450974569 !4546!
054470564
454<7 4504
45:4705;! 01%&")! ;4%&")! ;!%&")! ;8%&")! =>1 =>9 =>9/ =>0 01")($< 0:")($! =>0+ 81;420 81;42; 450<745;4 4509745;6 !450; 45;6745;8 45;!74564 450674508 450!745<4 450!745;4 0544705<4 0504705!4 451474584
材料和热处理质量是保证齿轮使用性能和可靠 性的基础, 同时也是改善齿轮加工性能、 提高生产效 率的重要途径。
根据国外主要钢号的成分和性能,选择原有国产钢 号及少量仿制钢号进行对比, 经改进后实施国产化。 研 究 试 验 钢 号 有 !"12343< 、 !"12;5!3< ( 对 应 ; 8-:%#!" 和 8;13%!" ) !"12!;5% 、 $/12!;5%= 、 ( 对 应 $,12;53<+ ) ; (对应 $,12!;5!3< $&12;5#3< ; (对应#$123<>0 ) 。 8-:0#$&和:4#+") !&12!3<> 通过以上的引进消化、 研究试制及应用考核, 现 在已基本建立起了我国的齿轮用钢系列。工业齿轮 用钢如表 $?表 # 。车辆齿轮用钢如表 % 。
齿轮零件热处理变形及控制方法

σE=0
-σE
Cold
(a)平衡状态
+σE→0
(b)加热过程(尖角膨胀,边受压)
+σE Hot
(c)加热后(尖角圆满,边 (d)冷却过程(尖角收缩,边缩短) 弯曲变长)
-σE
(e)冷却后(尖角仍圆满,边弯曲变长) 图 1 热应力引起的变形示意
图 2 汽车后桥从动锥齿轮模型
3.1.2 机械加工 齿 轮 的 热 处 理 变 形 与 机 械 加 工 相 关 ,机 械 加
变形量/mm
+1.489×10⁻¹ +1.365×10⁻¹ +1.240×10⁻¹ +1.116×10⁻¹ +9.918×10⁻² +8.675×10⁻² +7.432×10⁻² +6.189×10⁻² +4.946×10⁻² +3.703×10⁻² +2.460×10⁻² +1.217×10⁻² -2.620×10⁻⁴
变形量/mm
+4.271×10⁻¹ +3.899×10⁻¹ +3.527×10⁻¹ +3.156×10⁻¹ +2.784×10⁻¹ +2.412×10⁻¹ +2.041×10⁻¹ +1.669×10⁻¹ +1.297×10⁻¹ +9.256×10⁻² +5.539×10⁻² +1.825×10⁻² -1.894×10⁻²
生产
WORKSHOP
现场
SOLUTION
齿轮零件热处理变形及控制方法
崔磊 杨林 李骏 齐飞
(中国第一汽车集团公司发展制造部,长春 130011)
摘要:齿轮在热处理过程中产生变形是一种普遍的现象,影响齿轮热处理变形的因素众 多,包括齿轮加工、材料以及热处理工艺等,针对这些因素,提出了一些减小齿轮热处理变形的 控制方法。其中齿轮设计、材料的淬透性、晶粒度的控制,预先热处理工艺以及模压淬火工序 是解决齿轮热处理变形的重要手段。
齿轮的热处理要求
齿轮的热处理要求
嘿,朋友们!今天咱就来聊聊齿轮的热处理要求,这可真是个超级重要
的事儿啊!
你想想看,齿轮就好比是机械世界的小战士,它们得坚强、耐用才行啊!那热处理就是让这些小战士变得厉害的秘密魔法啦!比如说,汽车里的齿轮吧,如果热处理没做好,那在高速运转的时候,会不会“嘎吱嘎吱”响,甚至突然就坏掉啦?那多吓人呐!
对于齿轮的热处理要求,那可真是一点儿都不能马虎。
首先就是温度啦!就像我们做饭要掌握好火候一样,热处理的温度得恰到好处,不能太高也不能太低。
太高了,齿轮可能就被烧变形啦;太低了呢,又起不到强化的效果。
这就好比烤面包,温度合适才能烤出香喷喷、又松又软的面包呀!
还有时间呢,也得把握得刚刚好。
时间太短,效果达不到;时间太长,
又可能会过头。
就好像做一件事情,时间不够做不好,时间太久又可能会变得很累赘呀!而且不同的齿轮材料,要求还都不一样呢。
再说说冷却,这冷却速度的快慢也很关键呐!冷却太快,齿轮可能会变得很脆;冷却太慢,又可能达不到想要的硬度。
这不就像是跑步冲刺,一下子冲太快可能会摔倒,慢慢跑又拿不到好成绩一样嘛!
在实际操作中,热处理师傅们那可是要小心翼翼、全神贯注的。
他们就像是齿轮的超级英雄,要保证每一个齿轮都能经过完美的热处理。
他们得时刻关注着温度、时间和冷却等各种因素,稍有差错可不行啊!
总之,齿轮的热处理要求真的是至关重要啊!这关系到各种机械设备能不能正常运转,能不能长久使用。
我们可千万不能小瞧了它呀!大家一定要重视起来哟!。
齿轮材料及热处理质量检验要求
齿轮资料及热办理质量查验要求铸铁资料(灰口及球墨铸)序项目灰口铸铁球墨铸铁号MLMQ MEMLMQ ME1化学成分不查验100%查验100%查验提交锻造合格证提交锻造合格证2冶炼不规定电炉或相当设施不查验电炉或相当设施查验σs(σ0.2),σb,要求σb或HB,针对δ5,3力学性能只供给HB值同炉号独立的试样不规定φ(代表性试样)做查验报告凑近实质轮齿部位查验HB4石墨形态规定但不用查验只担供HB值限制基体组织规定位不用查验铁素体含量≤5%不查验5焊补在轮齿部位不赞同焊补,其余部位只好在认同工艺下进行,焊不赞同焊补补后应进行去应力退火办理介绍500~530℃,6去应力退火不规定对于灰口合金铸铁不规定介绍500~560℃保530~560℃温适合时间保温适合时间7内部缩孔(裂纹)不查验查验气孔、裂纹、砂为查验查验气孔、裂纹、砂眼,限制缺点眼,限制缺点不赞同有裂纹,8表面裂纹不查验着色浸透探伤不查验100%经磁粉或着色浸透探伤,大量量产品可抽样查验非表面硬化调质钢(铸件)序号项目ML、MQ ME1化学成分不查验100%追踪原始铸件,提交查验报告2品粒度不规定5级或更细晶粒,提交查验报告查验σs(σ0.2),σb,δ5,φ、HB,100%追踪原始铸3热办理后的力学性能HB件,提交查验报告。
也可按供需两方协议进行4无损检测介绍检查轮齿及齿根部位,对于大直径工件,在切齿超声波检查(粗车状态)不规定前检查缺点。
[按GB/T7233,合格标准:Ⅰ区(外圆至齿根以下25mm外)为1级,Ⅱ区(轮缘其余部位)为2级]表面裂纹检测(最后加工状态)不赞同存在裂纹。
100%经磁粉或着色浸透探伤检查,对于大量量产品可抽查5焊补可按规定工艺进轮齿部位不赞同。
其余部位只赞同在热得理前的粗车行状态进行,切齿后不可以焊补注:当铸钢件质量达到段钢件(锻打或轧制)质量标准时,对与锻钢小齿轮配对的铸钢齿轮,也可采纳锻钢的许用应力值计算其承载能力,但这种状况须经试验数据或应用实例考证非表面硬化调质钢(锻件或轧材)序项目号化学成分1)资料纯度2)(按2GB/T10561查验)晶粒度锻造比3)热办理后5力学性能显微组织6无损检测ML MQ ME MX不查验100%追踪原始铸件,供给查验报告钢材在钢包中脱氧及精华,并应经过真空脱气。
变速箱齿轮的热处理常见缺陷及其防止措施
变速箱齿轮的热处理常见缺陷及其防止措施变速箱齿轮是汽车传动系统中的重要组成部分,其质量和性能直接影响到汽车的驾驶稳定性和可靠性。
热处理是提高变速箱齿轮性能的关键步骤之一,然而在热处理过程中常会出现一些缺陷,影响齿轮的质量。
本文将介绍变速箱齿轮热处理常见缺陷以及相应的防止措施。
一、热处理常见缺陷1. 软化现象:在热处理过程中,如果温度过高或保温时间过长,会导致齿轮表面过度软化,从而使齿轮硬度降低。
软化现象会导致齿轮的强度和耐磨性下降,影响其使用寿命。
2. 淬火裂纹:淬火过程中,如果齿轮表面温度不均匀或冷却速度过快,会产生裂纹。
这些裂纹会降低齿轮的强度和韧性,甚至引发断裂。
3. 淬火变形:淬火过程中,由于齿轮的不均匀加热或冷却不均匀,容易导致齿轮发生变形。
变形会影响齿轮的精度和配合性能,导致传动噪声和振动增加。
4. 残余应力:热处理后,齿轮内部会产生残余应力。
过大的残余应力会引起齿轮变形和裂纹,影响齿轮的使用寿命。
二、防止措施1. 控制热处理参数:合理控制热处理温度和保温时间,避免齿轮表面软化现象的发生。
同时,要保证齿轮表面温度均匀,避免淬火裂纹的产生。
2. 优化冷却方式:选择适当的淬火介质和冷却方式,确保齿轮冷却均匀,避免淬火变形的发生。
可以采用喷水冷却或油浸冷却等方式,以提高冷却效果。
3. 适当回火处理:在淬火后进行适当的回火处理,可以降低齿轮的硬度,减少残余应力的产生。
回火温度和时间的选择要根据齿轮的具体材料和要求进行调整。
4. 采用预应力技术:通过在热处理过程中施加预应力,可以减小齿轮的残余应力,提高其承载能力和抗疲劳性能。
5. 严格控制热处理工艺:热处理工艺参数的控制非常重要,要严格按照工艺规范进行操作,避免因操作不当而引起的缺陷。
6. 定期检测和评估:对热处理后的齿轮进行定期的质量检测和性能评估,及时发现并处理问题,确保齿轮的质量和性能稳定。
总结:变速箱齿轮的热处理是确保其质量和性能的关键环节,然而在热处理过程中常会出现软化现象、淬火裂纹、淬火变形和残余应力等缺陷。
齿轮热处理要求
齿轮热处理要求
1. 齿轮热处理可不能随便搞啊!就像给你做一道精致菜肴,火候、调料都得恰到好处。
比如说汽车上的齿轮,要是热处理没做好,那开起来不得嘎吱嘎吱响啊!
2. 热处理要求那得严格把控呀!这不亚于一场精彩比赛,每个环节都要做到最好。
像那些大型机械的齿轮,稍有差池可就完蛋咯!
3. 齿轮热处理,细节决定成败啊!就好像建房子打地基,不牢固怎么行。
你想想,要是工业设备的齿轮出问题,那多耽误事儿啊!
4. 嘿,可别小看齿轮热处理的要求哦!就跟训练运动员一样,得全方位锻炼。
若是不达标,在关键时刻掉链子,那不就糟糕啦!
5. 齿轮热处理要求真的超重要的好不好!好比培养一个优秀人才,方方面面都得关注。
比如机床里的齿轮,不重视热处理能行么?
6. 哇塞,齿轮热处理要求真不是开玩笑的呀!如同演奏一首完美的乐曲,每个音符都得精准。
那些精密仪器的齿轮,热处理能马虎吗?
7. 齿轮热处理要求绝对要牢记在心啊!仿佛是一场关键战役,不容有失。
像飞机的齿轮,质量不过关那可就要出大问题啦!
8. 注意啦!齿轮热处理的要求可不是说说而已!就像走钢丝,必须小心翼翼。
想想那些重要传动装置的齿轮,热处理不好会怎样?
9. 齿轮热处理要求至关重要啊!没做到位,后果不堪设想。
这就像人的身体,不健康啥都干不了。
所以呀,一定得把齿轮热处理要求好好落实!
我的观点结论就是:齿轮热处理要求非常关键,必须高度重视,严格按照要求来操作,才能确保齿轮的质量和性能,保障各种设备的正常运转。