
单面焊双面成型
单面焊双面成形操作技术
单面焊双面成形操作技术
单面焊双面成形操作技术是采用普通焊条,以特殊的操作方法,在坡口的正面进行焊接,焊后保证坡口正反两面都能得到双面成形焊缝的一种操作方法。
是一项在压力管道和锅炉压力容器焊接中,焊工必须掌握的操作技术,其方法主要有断弧焊法和连弧焊法。
1. 基本功的练习
(1)引弧应在焊缝中,要做到一“引”便“着”,一“落”便“准”。
由于电缆及焊钳对手腕存在一个重力矩,焊工手持焊钳不易稳定,因此引弧时焊工要蹲稳,手臂要用力持钳,手腕微微用力做点划动作。
另外,焊工心情要放松,紧张则僵硬,僵硬则动作机械而抖动大,极易产生“粘住”和“拉熄”现象。
练习时,从摩擦法开始,逐渐缩短摩擦距离及焊条头与工作面的距离。
轻落轻起,克服惯性,快慢适中,使焊钳运动轨迹逐渐达到近似垂直的效果。
(2)要懂得焊条在空间三个方面均有运动,向熔池方向递进要与熔化速度相一致,以保持弧长不变。
快了弧长缩短,甚至“粘住”;慢了弧长拉长,增加飞溅,降低保护作用,影响熔滴过渡。
横向运动的目的在于搅拌熔池,以增加熔宽,应中间快两端慢。
它与向前运动紧密相联,变化很多,应视熔池的形状及熔敷金属量来决定。
只有三个方向上的运动有机的结合,才能确保焊缝的一定高度和宽度,确保高质量的焊缝质量。
(3)分清熔渣和铁液,是提高操作技能的一个关键。
一般铁液超前,熔渣滞后,电弧下的铁液温度高,油光发亮处于下层。
而熔渣温度低,较暗,在铁液上游动。
分不清熔渣和铁液,就不能看清焊缝边缘及熔合情况,焊接盲目性很大。
(4)更换焊条要快,接头应准,因为它的好坏将直接影响焊缝的质量。
快,即在前道焊缝收尾处尚处于红热状态,立即引弧,这样前后焊缝易于熔合,能有效地避免气孔和夹渣等缺陷。
准,即接头恰到好处,回行距离在10~20mm,在弧坑上运行的时间稍快(也就是说熔敷金属的量较少)。
回行距离过长,不易摸准位置,反而容易重迭和脱离,运弧时间掌握不好,接头就会偏高或偏低。
另外,收弧时弧坑应力求圆形避免尖形,且焊肉适中,不能太深或太浅,这样才便于接头。
(5)准确的调节电流,尤其是立、横、爷仰位置焊接,对于获得良好的焊接内在质量和美观的焊缝成形是至关重要的。
调电流要一听、二看、三比较,即听电弧声音,看电弧燃烧状况,比较熔池形状及焊缝成形情况。
(6)要克服重力对焊缝成形的不利影响。
焊接时,熔融的铁液和熔渣始终受重力作用,且这个作用总是垂直向下的,但不一定都是通过焊缝中心的。
为此,焊工要通过采用调整焊条的角度,改变熔池的形状及电弧在熔池上部压低和稍作停留等方法来克服重力的不利影响。
(7)焊工应掌握多种运条方法。
运条是焊工技术的具体表现,焊缝质量好坏和外形的优劣主要由运条方法来决定,焊工应懂得各种运条方法的特点与区别,多掌握几种,才能得心应手,运用自如。
(8)要有热量的概念,要善于观察温度变化,做到有效地控制熔池的形状及其相对位置。
温度对焊接的影响很大,温度低,熔池小、铁液暗,流动性差,且易产生夹渣和虚焊;温度高,则熔池大、铁液亮,流动性好,易于熔合;但过高易下淌,成形难控制,且接头塑性下降。
温度与电流大小及运条方式(如圆圈形的运条温度高于月牙形,月牙形运条温度又高于锯齿形运条)、电焊条夹角大小及停留电弧时间长短等均有密切关系。
(9)收弧要求焊缝饱满,无裂纹、气孔及夹渣等缺陷。
弧坑深,焊肉薄,应力集中,极易产生裂纹。
采用反复断弧“收尾法”(又叫点弧法),可克服收尾温度高,难以填满的困难,但易产生气孔,尤其是碱性焊条更甚。
因此使用酸性焊条时,可用“划圈收尾法”和“点弧法”;而使用碱性焊条是地,可用“划圈收尾法”和“回焊收尾法”,回焊的距离视结尾处温度高低而定,一般以2~3m为宜。
2. 断弧焊法的技巧
断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形技术。
断弧焊法的背面成形机理主要是靠电弧的穿透力和熔池的表面张力及电磁收缩力。
当电弧穿透坡口间隙后熔化坡口两侧和前一个熔池,从而形成一个新的熔池,通过熄弧和熔池的表面张力来控制熔池温度、形状和位置。
由于这种方法使熔池前方出现一个大于坡口间隙的熔孔,渣气均能有效地保证正、背面焊缝熔池。
断弧焊的操作方法有一点法和两点法两种,现简述如下。
(1)两点法的操作要点先在焊件端前方约10~15mm处的坡口面上引弧,然后将电弧拉回至始焊处稍加摆动,对焊件进行1~2s的预热。
当坡口根部产生“汗珠”时,立即将电弧压低约1~1.5s后,可听到电弧穿透坡口而发出的“噗”声,看到定位焊缝以及相接的两侧坡口面的金属开始熔化,并形成第一个熔池。
当金属尚未完全凝固,熔化中心还处于半熔化状态,护目镜下呈黄亮颜色时,重新引燃电弧,并在该熔池前方接近钝边的坡口面上,以一定的焊条倾角击穿焊件根部,击穿时先以短弧对焊件根部加热1~1.5s,然后再迅速将焊条朝焊接方向挑划。
当听到焊件被焊条击穿的“噗”声时(说明已形成第一个熔孔),应快速使一定长的弧柱带着熔滴穿过熔孔,使其与熔化金属分别形成背面与正面焊道熔池,此时要迅速抬起灭弧,动作如稍有迟缓,可能会造成根部烧穿。
约1s后,当上述熔池还未完全凝固,尚有比所用焊条直径稍大的黄亮光电时,快速引燃电弧并在第一个熔池右前方进行击穿焊。
然后继续按上述方法施焊,便可完成两点法单面焊双面成形的焊缝。
(2)一点法的操作要点一点法建立与第一个熔池的方法相同。
施焊时应使电弧同时熔化焊件坡口听两侧钝边,听到“噗”声后,果断灭弧。
为防止一点击穿焊接过程中产生缩孔,应使灭弧频率保持在50~60次/min。
3. 连弧焊法的技巧
连弧焊法是在焊接过程中电弧连续燃烧,不熄灭,采取较小的坡口钝边间隙,选用较小的焊接电流,始终保持短弧连续施焊的一种单面焊双面成形技术。
基本操作要点:引弧后先将电弧压缩到最低程度,并在施焊处以小齿距的锯齿形运条组作横向摆动,对焊件进行加热。
当坡口根部产生“出汗”现象时,尽力将焊条往根部送下做一个击穿动作,待听到“噗”的一声形成熔孔后,迅速将电弧移到任一坡口面,随后在坡口间以
一定的焊条倾角做微小摆动,时间约为2s,使电弧将坡口根部两侧各熔化1.5mm左右,然后将焊条提起1~2mm,以小齿距的锯齿形运条作横向摆动,使电弧边熔化熔孔前沿,边向前施焊。
施焊时一定要将焊条中心对准熔池的前沿与母材交界处,使每个新熔池与前一个熔池相重叠。
收弧时,缓慢地把焊条向熔池后方的左侧或右侧带一下,随后将焊条提起收弧。
接头时,先在距弧坑10~15mm处引弧,以正常运条速度运至弧坑的1/2处,将焊条下压,待听到“噗”的一声宾,就做1~2s的微小摆动,然后将焊条进起1~2mm,使其在熔化前沿的同时向前运条施焊。
连续焊法的施焊过程中,由于采用了较小的根部间隙与焊接参数,并在短弧条件下有规则地进行焊条摆动,因而可造成熔滴向熔池均匀过渡的良好条件,使焊道始终处于缓慢加热和冷却的状态,这样不但能获得温度均匀分布的焊缝和热影响区,而且还能得到成形整齐、表面细密的背面焊道,因此连弧焊法是一种能保证焊缝具有良好力学性能和内在质量的单面焊双面成形操作技术。
说课 焊接 单面焊双面成型

项目一:单面焊双面成型1、钢板对接立焊(1)试件尺寸及要求①、试件材料:20g。
②、试件及坡口尺寸:300mm×200mm×12mm,如图1-1所示。
图1-1平板对接立焊试件及坡口尺寸③、焊接位置:立焊。
④、焊接要求:单面焊双面成型。
⑤、焊接材料:E4303(2)准备工作①选用BX3—300型弧焊变压器。
②清理坡口及其正反两面两侧20mm范围内的油、污、绣,直至路出平面光泽。
(3)试件装配①装配间隙始端为2.0mm,终端为2.5mm。
②定位焊采用与焊接试件相应型号焊条进行定位焊,并在试件坡口内两端点焊,点焊长度为10~15mm,将焊点接头端打磨成斜坡③预置饭变形量3°°~4°。
④错边量≤1.2mm。
(4)焊接工艺参数(表1—1)(5)操作要点及注意事项分四层、四道施焊,如图(1―2)图1-2钢板对接立焊示意图项目二:钢板对接横焊1、试件焊前准备1)试件尺寸要求①试件材料:16Mn。
②试件及坡口尺寸:300mm×200mm×12mm,如图。
③焊接位置:横焊。
④焊接要求:单面焊双面成型。
⑤焊接材料:E5015。
2、准备工作选用ZX5—400型弧焊整流器,采用直流反接,基本要求与“对接立焊”相关内容相同。
3、试件装配①装配间隙始端为3.0mm,终端为4.0mm。
②定位焊采用与焊接试件相应型号焊条进行定位焊,并点焊于试件坡口内两端,焊点长度不得超过20mm,将焊点接头端打磨成斜坡。
③预置反变形量预置反变形量6°。
④错边量错边量≤1.2mm。
4、焊接工艺参数(表2—1)(5)操作要点及注意事项可采用连接或断弧焊。
采用四层八道焊接,如图2-2项目三:垂直固定管焊接1、焊接前的准备①试件材料:20.②试件及坡口尺寸:300mm×200mm×12mm,如图:图:垂直固定管焊接试件及坡口尺寸③焊接位置:垂直固定。
④焊接要求:单面焊。
单面焊双面成型工艺
单面焊双面成型工艺单面焊双面成型工艺是一种在电子制造中常用的工艺方法,它可以在单面焊接的基础上实现双面组装,提高电子产品的集成度和可靠性。
本文将从工艺原理、工艺流程、优缺点以及应用领域等方面进行介绍。
一、工艺原理单面焊双面成型工艺是通过在单面焊接的基础上,通过特定的方法将另一面的元器件焊接到电路板上。
在单面焊接完成后,通过翻转或翻面的方式,将电路板反过来,然后进行另一面的元器件安装和焊接。
这样就实现了双面组装,提高了电子产品的组装密度和可靠性。
二、工艺流程单面焊双面成型工艺的流程一般包括以下几个步骤:1. 元器件安装:首先,在单面焊接完成后,将电路板翻转或翻面,然后将需要安装的元器件按照设计要求精确地安装在电路板上。
这一步骤需要注意元器件的位置、方向和焊点的正确连接。
2. 焊接:在元器件安装完成后,通过焊接工艺将元器件与电路板焊接在一起。
常用的焊接方法有手工焊接、波峰焊接和热风烙铁焊接等。
焊接过程需要控制好温度、焊接时间和焊接质量,确保焊接的可靠性和稳定性。
3. 非焊接元器件安装:除了焊接元器件外,还有一些非焊接元器件需要安装在电路板上,如插件、插座等。
这些元器件的安装需要注意位置的准确性和焊点的牢固性。
4. 终端处理:在所有元器件安装完成后,还需要进行终端处理,如修整焊脚、剪除多余的引脚等。
这样可以保证电路板的整体美观,并且减少元器件之间的短路和干扰。
三、优缺点单面焊双面成型工艺具有以下优点:1. 提高了电子产品的集成度:通过单面焊双面成型工艺,可以在有限的空间内实现更多元器件的组装,从而提高了电子产品的集成度和功能性。
2. 提高了电子产品的可靠性:双面组装可以使得元器件之间的连接更加紧密和牢固,减少了电路板的开路和短路现象,提高了电子产品的可靠性和稳定性。
3. 节约了生产成本:相对于双面焊接工艺,单面焊双面成型工艺不需要额外的设备和工序,可以节约生产成本,提高生产效率。
然而,单面焊双面成型工艺也存在一些缺点:1. 工艺复杂性较高:相比于传统的单面焊接工艺,单面焊双面成型工艺需要进行元器件的翻转和二次焊接,工艺复杂度较高,需要更多的技术和经验支持。
单面焊接双面成形
实用文档
16
二.板对接横焊(打底层连弧焊 )
焊条微摆动,电弧指向坡口下侧根部时,电弧在此处
应停留0.5-1s,让熔化的金属铺向上侧坡口,使根部
成形良好。
75~ 850
实用文档
17
板对接头焊缝 二.板对接横焊(填充焊)
多层焊道焊接排列顺序
多层多道焊中间层可使用较大的焊接电流。 8800~~ 885500
实用文档
7
7
板对接头焊缝 一.板对接平焊(打底层断弧焊 )
断弧焊的坡口、钝边、间隙比连弧焊稍大, 焊接电流范围也较宽,比连弧焊灵活,适应性强 。但操作手法变化大,掌握起来有一定难度。
实用文档
板对接头焊缝 一.板对接平焊(操作方法)
焊接过程中电弧连续燃烧,坡口、钝边、间隙 要小,焊接电流适中,短弧连续焊接。运条平稳均 匀,操作手法变化小、易掌握,焊缝背面成形细密 整齐,但容易烧穿和形成夹渣。
施焊端 终焊端
/°
3.2
4.0
60±2
顿边 反变形量 错变量
/mm
/°
≤/m1m
0.5-1
3
≤1
实用文档
5
板对接头焊缝
一.板对接平焊(打底层焊接 )
一点击穿法和两点击穿法
P
b
0.5 0.5
P
b
实用文档
6
板对接头焊缝 一.板对接平焊(断弧操作)
断弧焊法是通过控制电弧的不断燃烧和 灭弧的时间,运条动作来控制熔池形状、熔池温度 以及熔池中液态金属厚度,并获得良好的背面成形 和内部质量的一种单面焊双面成形技术。
三.板对接立焊(装配)
60 0±1
装配定位焊时,
要保证破口角度
单面焊双面成型技术
单面焊双面成型技术的应用单面焊双面成型确实是一种好方法,用于里面不能进去焊接的工件,如果自动化能解决,广泛用于焊接作业,背面不清根,会改善作业环境,节省不少人力、物力。
单面焊双面成型有许多方法。
在永久性垫板或锁底上焊接当受焊件结构型式或工艺装备等的限制,无法实现单面焊双面成型时,可以采用有保留垫板或锁口接头的单面焊。
这类接头存在较严重的应力集中,受力状态较差,不易用于动载荷的焊件。
留垫板是衬焊在焊件背面的一条钢板,直接点焊在焊件上或用卡具固定在焊件上。
焊接时垫板与焊件的焊缝熔成一体,因此垫板材质要与焊件相同,与焊件接触的一面要清理干净。
装配垫板时,应使垫板与焊件紧密贴紧,间隙不超过0.5~1毫米,否则焊缝易产生气孔和凹陷。
采用保留垫板的好处,是焊件装配间隙范围可以放宽。
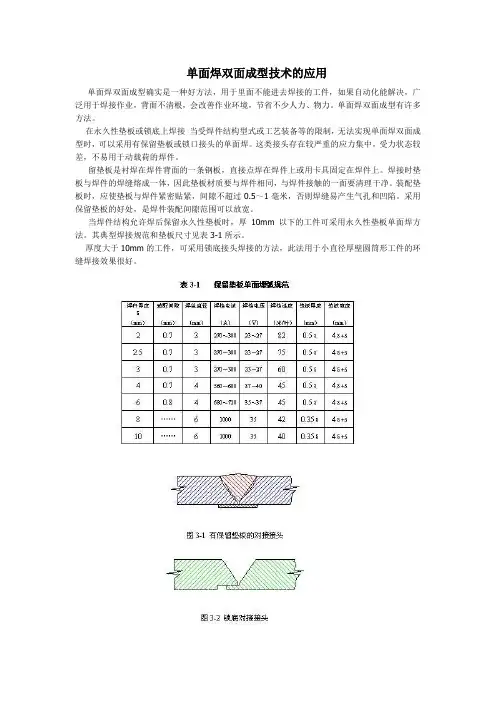
当焊件结构允许焊后保留永久性垫板时,厚10mm以下的工件可采用永久性垫板单面焊方法。
其典型焊接规范和垫板尺寸见表3-1所示。
厚度大于10mm的工件,可采用锁底接头焊接的方法,此法用于小直径厚壁圆筒形工件的环缝焊接效果很好。
2在焊剂垫上焊接用这种方法焊接时,焊缝成形的质量主要取决于焊剂垫托力的大小和均匀与否以及装配间隙的均匀与否。
图1-1说明焊剂托力与焊缝成形的关系。
板厚2~8mm的对接接头在具有焊剂垫的电磁平台上焊接所用的焊接参数列于表1-1。
电磁平台在焊接中起固定板料的作用。
板厚10~20mm的Ⅰ形对接接头预留装配间隙并在焊剂垫上进行单面焊的焊接参数示于表1-2。
所用的焊剂垫应尽可能选用细颗粒焊剂。
图1-1 在焊剂垫上对接焊a)焊接情况b) 焊剂托力不足c) 焊剂托力很大d) 焊剂托力过大在焊剂铜垫板上焊接这种方法采用代沟槽的铜垫板,沟槽中铺撒焊剂。
焊接时这部分焊剂起焊剂垫的作用,同时又保护铜垫板,免受电弧直接作用。
沟槽起焊缝背面成形作用。
这种工艺对工件装配质量、垫板上焊剂均匀与否均较不敏感。
板料可用电磁平台固定,也可用龙门压力架固定。
单面焊双面成型操作技术详解。

单⾯焊双⾯成型操作技术详解。
摘要:在焊接某些压⼒容器时,要求焊接接头完全焊透,但在实际操作中,由于受焊件结构的限制,经常会出现咬边、焊瘤现象。
本⽂通过详细阐述单⾯焊双⾯成形技术的运⽤,使这⼀焊接难题得到了解决,有效提⾼了焊接过程中的安全系数及可靠性。
1单⾯焊双⾯成形操作法简介单⾯焊双⾯成形操作法是采⽤普通焊条,以特殊的操作⽅法,在坡⼝背⾯没有任何辅助措施的条件下,在坡⼝的正⾯进⾏焊接,焊后保证坡⼝的正、反⾯都能得到均匀整齐、成形良好,符合质量要求的焊缝的焊接操作⽅法。
它是⼿⼯电弧焊中难度较⼤的⼀种操作技术,适⽤于⽆法从背⾯清除焊根并重新进⾏焊接的重要焊件。
2单⾯焊双⾯成形操作法的适⽤范围这种操作法主要适⽤于有板状对接接头、管状对接接头、骑座式管板接头,按接头位置不同可进⾏平焊、⽴焊、横焊和仰焊等位置焊接。
3单⾯焊双⾯成形操作法的技术特点单⾯焊双⾯成形焊接⽅法⼀般⽤于 V 形坡⼝对接焊,适⽤于容器壳体板状对接焊,⼩直径容器环缝及管道对接焊,容器接管的管板焊接。
单⾯焊双⾯成形在焊接⽅法上与⼀般的平、⽴、横、仰焊有所不同,但操作要点和要求基本⼀致,焊缝内不应出现⽓孔、夹渣、根部应均匀焊透,背⾯不应有焊瘤和凹陷等。
4单⾯焊双⾯成形操作要点和操作实例下⾯以板厚 12 mm 的 V 形坡⼝对接平焊为例,进⼀步阐述单⾯焊双⾯成形的焊接⽅法。
1、试板装配尺⼨坡⼝⾓度(60°)装配间隙:始焊端3.2mm;终焊端4.0mm。
钝边:1-2mm;反变形:3°;错边量:≤0.5mm。
2、焊接⼯艺参数3、焊接要点平焊时,由于焊件处在俯焊位置,与其它焊接位置相⽐操作较容易,它是板状其它各种位置、管状试件各种位置焊接操作的基础。
但是,平焊位置打底焊时,熔孔不易观察和控制,在电弧吹⼒和熔化⾦属的重⼒作⽤下,使焊道背⾯易产⽣超⾼或焊瘤等缺陷。
打底焊要注意以下⼏点:(1)控制引弧位置。
打底层从试板左端定位焊缝的始焊处开始引弧,电弧引燃后,稍作停顿预热,然后横向摆动向右施焊,待电弧到达定位焊缝右侧前沿时,将焊条下压并稍作停顿,以便形成熔孔。
单面双面成形焊接方法
单面双面成形焊接方法
单面双面成形焊接方法包括以下步骤:
1. 焊接前,将钢板或工件进行坡口加工,形成V形坡口。
在焊接过程中,使用合适的焊接电流和焊接速度,控制好焊接角度和电弧长度,以保证焊缝的熔深和熔宽。
2. 对于单面焊双面成形技术,可以使用普通的焊条或特殊的单面焊条进行焊接。
在焊接过程中,需要注意控制熔池的温度和形状,以保证焊缝的成形质量。
3. 在焊接过程中,需要注意控制焊接变形,可以采用反变形法和刚性固定法等措施来减小焊接变形。
4. 在焊接完成后,需要对焊缝进行外观检查和无损检测,以保证焊缝的质量符合要求。
总的来说,单面双面成形焊接方法需要掌握正确的焊接参数和操作技巧,注意控制熔池的温度和形状,以及减小焊接变形的方法。
在实践中不断积累经验,提高焊接技能,才能保证焊缝的质量和稳定性。
单面焊双面成形
单面焊双面成形(打底焊)作业指导书板对接平焊CO2气体保护焊1.目的规范本公司输变电线路钢管杆塔、钢管构架单面焊双面成形(打底焊)加工工序,促使产品质量符合国家相关标准和技术要求。
2.适用范围适用于本公司输变电线路钢管杆塔单面焊双面成形(打底焊)加工工序。
3.单面焊双面成形工艺3.1概述单面焊双面成形技术,即是从焊件坡口正面进行焊接,实现正面和背面焊道, 同时形成致密均匀焊缝的操作方法。
单面焊双面成形操作过程中,不需要任何辅助措施,只需在坡口根部进行组装定位时,留出不同间隙,在坡口正面进行焊接时,就会在坡口正、背两面都形成均匀整齐、成形良好、符合焊缝要求的焊缝, 是某些重要焊接结构制造过程中,即要求焊透又无须在背面进行清根和重新焊接所必须采用的技术。
图1输电杆纵焊缝成型①为单面焊双面成型焊②自动埋弧焊与焊条电弧焊和手工钨极氩弧焊相比,半自动CO2气体保护焊单面双面成形,焊接速度快、生产效率高、背面焊缝成形美观,且焊接熔池小,冷却速度快,可以连续操作。
3.2板对接平焊半自动CO2焊的特点板对接平焊时,熔池呈悬空状态,液体金属重力影响极易产生下坠现象,焊接过程中必须根据装配间隙及熔池温度变化情况及时调整焊枪角度,摆动幅度和焊接速度,以控制熔池尺寸,保证焊件背面形成均匀一致的焊缝。
3.3操作工艺3.3.1焊接准备3.3.1.1试件的加工采用厚度为10mm的Q345B低合金钢试件,加工尺寸为-lOmm X300mm X100mm坡口加工角度为300± 10,不留钝边。
3.3.1.2焊接设备及焊接电源的选择焊接设备采用NBC-500型或其他的半自动CO2焊机,焊接电源极性为直流反极性接法。
焊接材料的选择见表1表焊接材料的选择半自动CO2焊对铁锈、油污等十分敏感,因此焊前必须对坡口周围20mm 范围内进行清理,并用角磨机打磨出金属光泽。
3.3.1.4焊件的组对与定位焊板对接平焊试件组对的各项尺寸见表2表2 试件组对的各项尺寸在试件两端进行定位焊,定位焊缝长度10-15m m,定位焊时使用的焊丝及焊接参数与正式焊接时相同,定位焊后将定位焊缝两端用角磨机打磨成斜坡状, 并将坡口内的飞溅物清理干净。
单面焊双面成型的操作方法
单面焊双面成型的操作方法
单面焊双面成型是一种常见的技术,可以将两个单面PCB在加工过程中合并成一个双面PCB,以下是其中一种常见的操作方法:
1. 准备工作:
- 准备两个单面PCB板和所需的焊接原材料,如焊锡丝、焊锡膏等。
- 清洗和处理两个PCB板的表面,确保其干净且无污垢。
2. 对一个单面PCB板进行焊接:
- 使用焊锡膏和焊锡丝,在第一个单面PCB板上的需要焊接的位置涂抹适量的焊锡膏。
- 将焊锡丝放置在焊锡膏涂抹的位置上,并使用焊接设备(如电烙铁)加热焊锡丝,使其熔化与PCB板上的焊锡膏相连接。
- 重复以上步骤,完成第一个单面PCB板上所有需要焊接的组件。
3. 将两个单面PCB板合并:
- 将第一个单面PCB板与第二个单面PCB板反面相对,确保两个板之间的对位准确。
- 使用夹具或其他方法固定两个单面PCB板,以确保它们在整个加工过程中保持紧密连接。
4. 进行双面焊接:
- 针对第一个单面PCB板上已焊接完成的组件,使用焊锡丝和焊锡膏将其与第二个单面PCB板焊接连接。
- 在需要焊接的位置上涂抹适量的焊锡膏,然后将焊锡丝放置在焊锡膏上,并使用焊接设备加热焊锡丝,使其与两个PCB板上的焊锡膏相连接。
- 重复以上步骤,直至完成双面焊接的所有组件。
5. 完成双面焊接后,检查焊接质量,并进行必要的修正和修复。
需要注意的是,单面焊双面成型的具体操作方法可能会因不同的设备、工艺和要求而有所不同。
在实际操作中应仔细遵循所使用设备的操作说明,并根据具体情况进行调整。
焊接要求单面焊双面成形
技术要求
焊接设备
应选择性能稳定、操作方便的焊接设 备,如直流或交流弧焊机、气体保护 焊机等。
焊接材料
应选择合适的焊接材料,如焊条、焊 丝、保护气体等,以确保焊接接头的 性能符合要求。
焊接工艺参数
应根据工件材料、厚度、结构等条件 选择合适的焊接电流、焊接速度、电 弧长度等工艺参数。
焊接操作方法
应掌握正确的焊接操作方法,如引弧、 收弧、运条、摆动等,以保证熔池的 形成和焊缝的成形质量。
汽车制造
焊接是汽车制造过程中的重要工艺手段,用 于车体、发动机等部位的连接。
02 单面焊双面成形技术
技术原理
焊接时,利用焊接电流在电极与工件间产生的电阻热,使工件局部熔化形成熔池 ,同时熔池在电极压力作用下冷却凝固形成焊缝,从而达到连接工件的目的。
在单面焊双面成形技术中,利用合适的焊接工艺参数和焊接操作方法,使熔池在 焊接过程中保持合适的形状和位置,并在冷却凝固后形成符合要求的焊缝形状和 尺寸。
焊接材料应存放在干燥、通风良好、无尘 的室内,避免受潮、锈蚀和污染。
使用前应检查焊接材料是否符合质量标准 ,有无破损、锈蚀、受潮等现象。
焊前预处理
焊后处理
对母材进行焊前预处理,如清理油污、氧 化物、锈迹等,确保焊接质量。
焊接完成后,应对焊缝进行外观检查和无 损检测,确保符合质量要求,并进行必要 的焊后处理,如消除应力、防腐处理等。
钎焊
通过将工件加热至钎料的熔点以 下,利用液态钎料润湿工件表面, 填充接头间隙并与母材相互扩散, 形成连接。常见的钎焊有软钎焊、
硬钎焊等。
焊接应用
工业制造
焊接广泛应用于各种金属工件的连接,如钢 结构、管道、容器等。
建筑领域
单面焊双面成形技术参考
2.0
5~6
1.6
2
2.0
80~90
直流正接
4~5
2.0
6~8
2
3
2.5
90~100
直流正接
6~8
2.0
8~10
2~2.4
4
3.0
100~120
直流正接
6~8
2.0
8~10
2~2.4
图2L=1~3㎜钨极伸出长度=对接: 5~6㎜;角接: 7~8㎜(过长时钨极易氧化)
上海沃迪自动化装备股份有限公司
TIG焊单面焊双面成形
共3页
第3页
7操作技术要点
7.1为了保证获得优质的焊缝,焊接过程要注意保持正确的焊接姿势,随时调整焊枪角度及喷嘴与焊件的距离。做到既要保证气体保护效果,又方便观察焊接熔池。焊接过程中注意观察钨极烧损状况,当钨极端头呈银白色时,说明保护效果良好。当钨极端头呈蓝色时,说明保护效果较差。如果钨极端头呈黑色或已损坏成球状,说明钨极已被污染,应重新打磨钨极端部,并调节气体流量
TIG焊单面焊双面成形
共3页
第2页
图1钨极端部形状
磨消钨极端头时,注意不的磨偏,应磨成端面秃平,没有凹凸现象。同时磨削方向应顺从钨极长度方向。磨削出现横纹时,必须进行消除,否则电弧将出现不稳定也不集中的现象。
6.4焊接速度:焊接速度的大小影响熔款和熔深,速度快气体保护效果不好,金属容易氧化,速度慢,可能出现咬边、焊穿及背面焊瘤等缺陷。
6焊接工艺参数选择
6.1焊接电流:焊接电流大小,根据焊件厚度、坡口形式、空间位置、钨极直径等进行选择,过大会造成烧穿、下塌、咬边、钨极烧损,过小产生电弧偏吹,燃烧不稳定,产生未焊透等缺陷。
6.2电弧电压:电弧电压影响焊缝的熔宽和熔深,电弧电压过高,焊缝气体保护不好、容易氧化、未焊透、气孔等缺陷,建议采用短弧焊接,电弧燃烧稳定、焊缝均匀。