
出货检验记录表
光伏组件抽检记录表
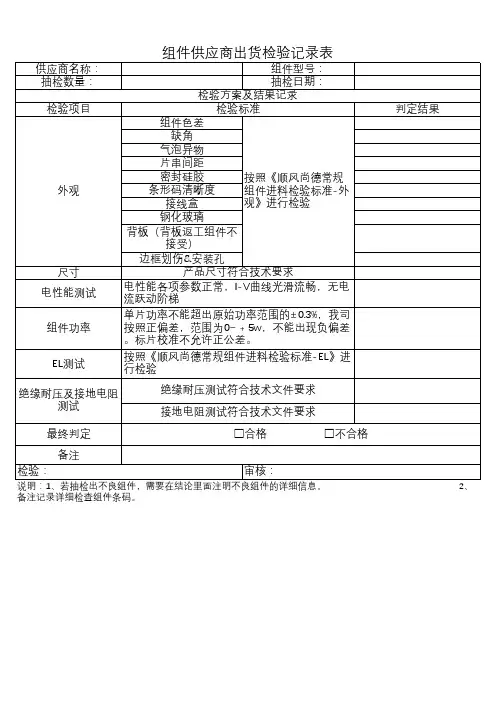
最终判定
□合格
□不ห้องสมุดไป่ตู้格
备注
检验:
审核:
说明:1、若抽检出不良组件,需要在结论里面注明不良组件的详细信息。 备注记录详细检查组件条码。
判定结果
2、
电性能各项参数正常,I-V曲线光滑流畅,无电 流跃动阶梯
单片功率不能超出原始功率范围的±0.3%,我司 按照正偏差,范围为0~﹢5w,不能出现负偏差 。标片校准不允许正公差。
按照《顺风尚德常规组件进料检验标准-EL》进 行检验
绝缘耐压及接地电阻 测试
绝缘耐压测试符合技术文件要求 接地电阻测试符合技术文件要求
供应商名称: 抽检数量:
检验项目
外观
尺寸 电性能测试
组件功率 EL测试
组件供应商出货检验记录表
组件型号:
抽检日期:
检验方案及结果记录
检验标准
组件色差
缺角
气泡异物
片串间距
密封硅胶
按照《顺风尚德常规
条形码清晰度
组件进料检验标准-外
接线盒
观》进行检验
钢化玻璃
背板(背板返工组件不 接受)
边框划伤&安装孔 产品尺寸符合技术要求
口罩出货检验记录表英文版
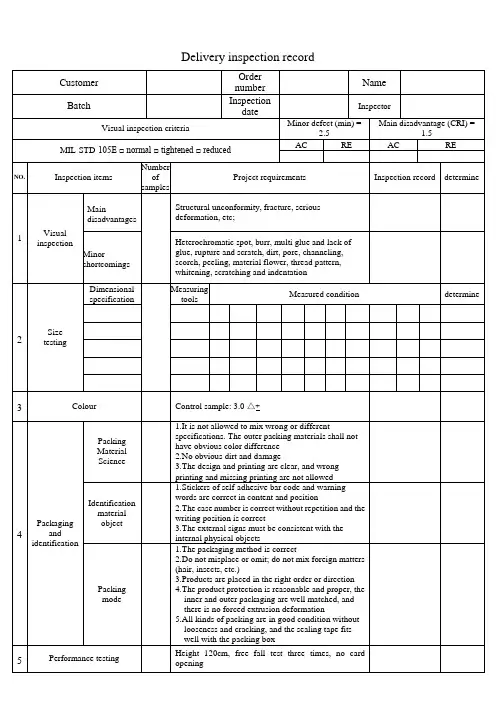
Identification
material object
1.Stickers of self-adhesive bar code and warning words are correct in content and position
4.The product protection is reasonable and proper, the inner and outer packaging are well matched, and there is no forced extrusion deformation
5.All kinds of packing are in good condition without looseness and cracking, and the sealing tape fits well with the packing box
Packing
mode
1.The packaging method is correct
2.Do not misplace or omit; do not mix foreign matters (hair, insects, etc.)
3.Products are placed in the right order or direction
Inspector
Approved by
5
Performance testing
Height 120cm, free fall test three times, no card opening
pmc用到的表格
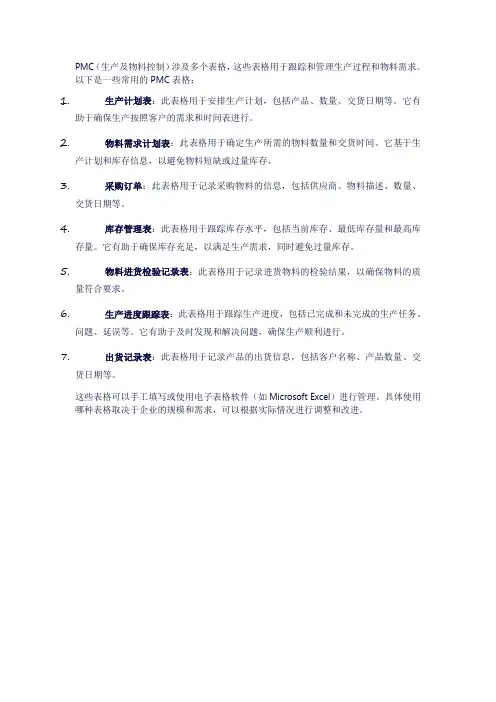
PMC(生产及物料控制)涉及多个表格,这些表格用于跟踪和管理生产过程和物料需求。
以下是一些常用的PMC表格:
1.生产计划表:此表格用于安排生产计划,包括产品、数量、交货日期等。
它有
助于确保生产按照客户的需求和时间表进行。
2.物料需求计划表:此表格用于确定生产所需的物料数量和交货时间。
它基于生
产计划和库存信息,以避免物料短缺或过量库存。
3.采购订单:此表格用于记录采购物料的信息,包括供应商、物料描述、数量、
交货日期等。
4.库存管理表:此表格用于跟踪库存水平,包括当前库存、最低库存量和最高库
存量。
它有助于确保库存充足,以满足生产需求,同时避免过量库存。
5.物料进货检验记录表:此表格用于记录进货物料的检验结果,以确保物料的质
量符合要求。
6.生产进度跟踪表:此表格用于跟踪生产进度,包括已完成和未完成的生产任务、
问题、延误等。
它有助于及时发现和解决问题,确保生产顺利进行。
7.出货记录表:此表格用于记录产品的出货信息,包括客户名称、产品数量、交
货日期等。
这些表格可以手工填写或使用电子表格软件(如Microsoft Excel)进行管理。
具体使用哪种表格取决于企业的规模和需求,可以根据实际情况进行调整和改进。
电池出货检验记录表
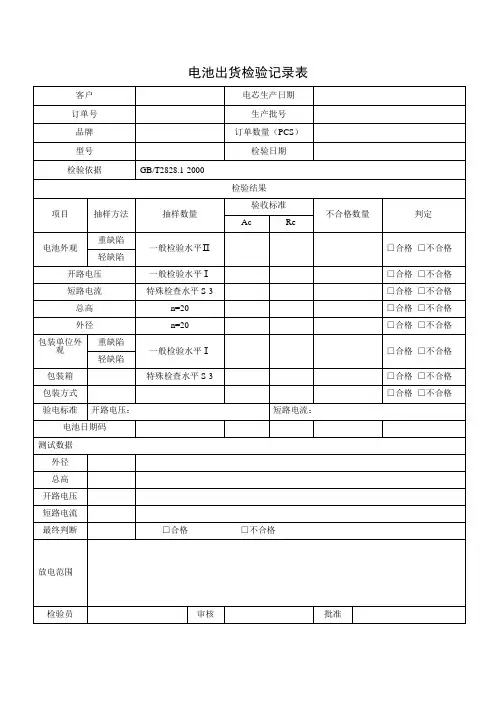
客户
电芯生产日期
订单号
生产批号
品牌
订单数量(PCS)
型号
检验日期
检验依据
GB/T2828.1-2000
检验结果
项目
抽样方法
抽样数量
验收标准
不合格数量
判定
Ac
Re
电池外观
重缺陷
一般检验水平Ⅱ
□合格 □不合格
轻缺陷
开路电压
一般检验水平Ⅰ
□合格 □不合格
短路电流
特殊检查水平S-3
□合格 □不合格
总高
n=20
□合格 □不合格
外径
n=20
□合格 □不合格
包装单位外观
重缺陷
一般检验水平Ⅰ
□合格 □不合格
轻பைடு நூலகம்陷
包装箱
特殊检查水平S-3
□合格 □不合格
包装方式
□合格 □不合格
验电标准
开路电压:
短路电流:
电池日期码
测试数据
外径
总高
开路电压
短路电流
最终判断
□合格□不合格
放电范围
检验员
审核
批准
OQC出货检验程序(含表格)
OQC出货检验程序(ISO9001-2015)1.0目的:为确保生产线所生产的成品品质符合客户品质要求,对整个出货检验过程进行有效的管理,特制定本程序.2.0范围:适用于汕头市万晖实业有限公司所有产品出货品质检验作业.3.0职责:3.1OQC:出货品质检验、品质判定、状态标识、异常反馈与跟踪、检验结果记录。
3.2QE:制定或修订出货品质检验标准、异常原因分析、异常跟踪及作业指导。
3.3生产部:出货待检通知、不合格批的重工作业、不合格品处理.3.4仓库:成品入库管理、库存超保质期成品再检通知。
3.5业务部:成品特采申请、重工作业安排.4.0定义无5.0作业内容5.1入库成品待检通知生产部入库待检的成品必须是经FQC全检并判定合格(需贴合格标识)的产品,入库前需核对入库数量与检验数量是否相符,最后将待检之成品移入成品仓库指定的出货待检区域。
然后开立《出货待检通知单》通知OQC进行出货检验。
5.3出货品质检验作业5.3.1检验依据OQC检验时依据《成品检验规范》、《产品检验标准书》、工程样办等对产品进行品质检验和判定,抽样作业时按照MIL-STD-105E普通Ⅱ级抽样,合格质量允收水准(AQL):致命缺陷(CRI):0、主要缺陷(MAJ):0.65、次要缺陷(MIN):1.5,若客户有特别要求按照客户要求的允收水准进行抽样作业,具体参照《抽样检验计划》执行.5.3.2检验项目检验项目包括:外观/尺寸/结构/特性/包装/标识等项目,具体检验项目参照《成品检验规范》中规定检验项目进行检验.5.3.3OQC出货检验作业时应按照抽样计划规定的抽检数量从待检批中的不同部位、不同箱号的箱子中抽取指定数量进行检验,尽量减少不量流入客户端.检验完成后需在《出货待检通知单》上进行品质判定,然后将《出货待检通知单》归还生产部.5.3.4正常情况出货检验需在6个工作小时内完成,急出货情形需在2个工作小时内完成检验.检验结果是否合格都需真实且详细的记录于《OQC成品检查报告》上,以便追溯和统计分析.5.3.5经OQC检验合格批次,由生产部门填写《成品入仓单》办理入库.5.4检验状态标识检验合格在标签上盖PASS印章,不合格贴红色REJECT标签,特采使用贴黄色特采使用标签.挑选或加工使用则贴挑选/加工使用标签.具体参考《产品标识与追溯性控制程序》.5.5品质异常反馈及处理经抽检判不合格批次,需在产品外箱上贴上红色的不合格(REJECT)标签,并将判定结果记录于《成品待检通知单》上并归还仓库,同时OQC开立《出货检验异常报告》给OQC组长确认/主管审核/经理核准,然后由业务/PMC/生产/品质/工程等相关单位会签评审.最终由(副)总经理批准,不合格批的处理方式按(副)总经理批准意见执行,会签完后将此单给责任单位进行原因分析和制定改善对策,至于检验发现之不合格品的处理方式参照《不合格品的控制程序》执行.5.6特采放行作业5.6.1经OQC检验不合格批产品,经公司(副)总经理批准决定特采使用的,由业务开立《特采申请单》并附上《出货检验异常报告》给品质部/工程部/生产部/PMC等相关单位会签评审,由公司(副)总经理批准执行,最后由OQC将不合格标签撕下,在标签上盖PASS印章,若是经客户同意特采使用需在外箱贴特采使用标识.5.7不合格批重工再检判重工的不合格批,OQC需对重工过程进行跟踪(包括重工项目是否与反馈之项目相符,重工之数量是否与判退的数量相符等内容),重工后生产部必须重新报验此批,并在《出货待检通知单》上注明”已重工”字样.重工再检OQC必须再次填写《OQC成品检查报告》,报告上需详细注明为”重工再检”字样,并详细记录《出货检验异常报告》编号和其他相关信息,以便于追溯.5.8库存成品再检所有库存成品超过保存期限,仓库必须重新提报给OQC重检和判定.重检后原标识需更换,若重检判不合格,需开立《出货检验异常报告》给相关单位会签评审,不合格批的处理参照5.5/5.6/5.7执行,不合格品参照《不合格品控制程序》执行.5.9控制计划的传递和执行5.9.1在新产品投产之前,由品质经理针对此项产品的特殊特性内容,对检查员进行培训,要求品管员严格按特殊特性的内容执行检查。
产品质量检验记录表(42个doc)38
产品质量检验记录表(42个doc)38合格供应商清单(R-016-A)序号物料名称供应商名称地址联系人电话/传真质保试订购结果等级备注登录:批准:供应商调查表(R-018-A)编号:序号:1 单位名称、地址2 联系人、电话:3 传真、邮编::4 企业性质、创立时间5 工厂面积:职工总数:人,(其中管理人员人,技术人员人,工人人)6 主要设备及生产线:7 正常生产能力:8 最大生产潜力:9 正常交货周期:10 最短交货期及叙述:11 设计开发能力:□产品□自行开发设计□来料加工□12 技术工程部:有无生产工程师/ 人□生产操作指导书□靠经验保证生产13 产品销售区域:□内销□欧洲市场□美国市场14 产品遵守的标准:□国际标准□国家标准□行业标准□企业标准15 产品简介:16 品质部门人数人,管理人员人,工程技术人员人,检验员人,17 进料检验人员人,主要仪器,检验标准,检验记录,18 制程检验人员人,主要仪器,检验标准,检验记录,19 出货检验人员人,主要仪器,检验标准,检验记录,20 检测仪器的校对:□有□无□在有效期内□已过期21 已取得的产品认证:□UL □CE/GS □BSI □22 质量体系情况:□ISO9001 □QS9000 □TQM23 关健工位人员的培训:□有□无□有资格,根据□24 价格与交货、付款方式:25供应商代表认可:结论:□合格□不合格调查者:时间:批准:时间:供应商评价表(R-019-A)供应商名称供应材料评价记录评价内容评价记录评价结果1、样品检验合格否?□合格□不合格2、质量体系保证能力满足否?□满足□不满足3、供方生产规模能满足否?月产量:□满足□不满足4、供方材料价格能满足否?□满足□不满足5、供方交货期能满足否?交期:天,□满足□不满足6、供方服务能满足否?□满足□不满足结论:□合格□要求供方改善□不合格批准200 年月日评价人200 年月日(R-019-A)供应商名称供应材料评价记录评价内容评价记录评价结果1、样品检验合格否?□合格□不合格2、质量体系保证能力满足否?□满足□不满足3、供方生产规模能满足否?月产量:□满足□不满足4、供方材料价格能满足否?□满足□不满足5、供方交货期能满足否?交期:天,□满足□不满足6、供方服务能满足否?□满足□不满足结论:□合格□要求供方改善□不合格批准200 年月日评价人200 年月日表格编号:R-020-A采购单嘉多彩五金塑料粉末厂订购单编号:地址:南海小塘镇小塘工业区订购单日期:电话:(0757) 6639881传真:(0757)6638872 承办人:=================================================================== ==厂商:传真:联系人:交货地点:送货方式:付款条件:编号商品编号商品规格数量单位单价总价交货期备注:确保质量、交期===================================================================== 核准:供方签章:========================================================================================================================================== 本公司所开立的订购单编号,必须标示在送货单及包装箱正面,以便迅速查验。
出货检验记录表
检验内容
OK
NG
检验内容
OK
NG
破损
挤压
碰伤
车箱干净
物理性能
检验内容
OK
NG
检验内容
OK
NG
初粘力
拉伸力
综合判定:□OK□NG□特采
环保材料:□是□否
备注:
核准:检验:
表单编号:JM-FOR-113A0
苏州玲珑电子材料有限公司
出货检验记录表
抽样水准:MIL-STD-105E正常检验日期:
Hale Waihona Puke 客户品名规格订单号
料号
材质
出货数量
检验数量
外观检验
检验内容
不良数量
OK
NG
检验内容
不良数量
OK
NG
皱褶
油污
残胶
变形
刮伤
颜色
毛边
破损
尺寸检验
标准值(mm)
公差值(mm)
公差上线(mm)
公差下线(mm)
1
2
3
4
5
OK
NG
成品出货检验记录表
销售订单号:
摆机时间
产品型号
控制盒编号
序 号
检验项目
检验/老化开 始时间 产品编号 摄像头编号
业务员
检验标准
检验结果
完成时 间 规格制式 线圈编号
检验开 检验结 始时间 束时间
检验人 员签名
备注
1 连接检验 各配件连接正确、连接牢靠
各表面擦拭干净,无刮伤、碰 2 外观检验 伤、裂纹,面贴无歪斜、气
泡,金属件无锈迹,
3
开机检验
开机正常、图像正常、各指示 灯亮度正常
4
充电检验
电池充放电正常、充电器指示 灯正常
5 敲击检验 图像正常、内部无异物、异响
6
调光检验
摄像头LED灯亮度正常、图像无 异常
7 接地检验 图像无异常、摄像头LED无异常
拉伸图像无异常、摄像头LED灯
8
拉伸弯曲检 亮度正常,弯曲摄像头弹簧无
验
卡滞、图像无异常、摄像头LED
灯亮度正常
9
旋转检验
旋转10圈以上,图像正常、无 干扰、摄像头LED灯亮度无异常
10
录像检验
图像清楚、声音清晰,多倍速 度观看无卡滞、死机。
11 按键检验 弹性良好、功能正常
12
打字测试
键盘弹性良好、各键盘字母对 应正确,打字字迹清晰
13
拉扯弯曲 检验
拉扯弯曲各半成品连接线,图 像无异常、各指示灯正常、摄 像头亮度正常
14 信号检验 信号发射正常
15 焦距测试 焦距正常
16 防水检验 放入1m深的水中浸泡1H无异常
17 老化测试 通电工作10H无异常
18 震动测试 振动仪上振动1H检验无异常
出货检验记录表
207
OK
62-445400-0CL6L
900
NG
62-445400-0CL6L
200
OK
62-445400-0CL9B
380
NG
55-460050-0CL
1350
OK
55-957290-0HX
1756
OK
62-S98104-00021
800
OK
62-967600-0UFG
20
NG
62-967600-0UFG
6月20日 注塑一厂 20132114
PSG13-172N
21F7面
55-460050-0CL
390
OK
6月20日 注塑一厂 20132115
TXP1300207
32E5500胶框
62-967600-0UFG
1000
NG
6月20日 注塑一厂 2013216
1100028841
55E5500底座
02-970620-00001
50
NG
不良信息描述
漏贴标签3箱 标签状态未打 下支架尺寸偏大40个丝
纸箱太烂,漏装脚垫,碰划伤 尺寸偏大40个丝计划送王牌
处理方案
补贴 已重新打OK
已返工OK
已返工OK
6月15日 注塑一厂 20132085
SRC1300017
32E5500胶框
62-967600-0UFG
10
NG
6月16日 注塑一厂 20132087
物料名称 21F7面
39F2590底座 21V18面 21V18面 21V18框 21V18框
21V18底座 21V18底座 21V18底座
成品出货检验报告(模版 )
GB2828.1-2003 Ⅱ级, AQL=0.65
GB2828.1 S-2 Ac=0 Re=1
GB2828.1 S-2 Ac=0 Re=1
螺纹塞规 螺纹规+卡尺
数显卡尺
检验记录
出货日期
不合格数 判定 CR MA MI (Y/N)
备注
*Φ54.5±0.1 *1.1+0.50
*Φ47.5+0.20 *14±0.1
0015pcs季ac0re1小计na核准材质备注序号检验日期包装配置及摆放不合格数判定yn异常处理订单号出货数量外观logo4二氧化硫测试试气表面处理审核量具名称及编号抽样方案抽样数出货日期检验员检验记录成品出货检验报告综合判定品号客户品名检验项目gb2828
□ 整组
成品出货检验报告
品号
106226(400257538)
螺纹规+卡尺 目视
5
二氧化硫测试
依GSO481.1.001
5PCS/季 Ac=0 Re=1
பைடு நூலகம்小计
N/A
综合判定
异常处理
核准
审核
检验员
Page 1 of 1
表单编号:JY-FQC0001 版次:V1-20130603
数显卡尺 数显卡尺 塞规(JY-SG0103) 数显卡尺
*Φ18.3±0.1
数显卡尺
*2-Φ15.3±0.1
数显卡尺
4
尺 寸
*3-1.60-0.2 2-M5-6H *7.5+0.50
阀芯孔位置:
*Φ42±0.1、
2-8.3、9.9、5.8
数显卡尺 螺纹塞规 螺纹规+卡尺
位置检具 (JY-WZ0001)