
不锈钢焊条材质表
E310Mo-16
0.12
1.0/2.5
0.75
0.030
0.030
25.0/28.0
20.0/22.0
2.0/3.0
Cu0.75
550
25
焊接高温条件工作的同类型耐热不锈钢以及异种钢、不锈钢衬里。
THA502
E16-25MoN-16
0.12
0.5/2.5
0.90
0.030
0.035
140./18.0
8.0/11.0
—
—
540
20
焊接重要的耐腐蚀含钛稳定的OCr20Ni10Mn6型不锈钢。
THA172
E307-16
0.04/
0.14
3.30/4.75
0.90
0.030
0.040
18.0/21.5
9.0/10.7
0.5/1.5
Cu0.75
590
30
适用于ASTM307钢及其它异种钢焊接。也可用于耐冲击腐蚀钢和过渡层的堆焊。
THA052
—
0.04
2.00
1.00
0.030
0.040
17.0/22.0
22.0/27.0
4.0/5.0
Cu2.0
490
25
焊接化学耐硫酸、醋酸、磷酸中的反应器、分离器等,也可用于抗海水腐蚀用钢的焊接。
THA062
E309L-16
0.04
0.5/2.5
0.90
0.030
0.040
22.0/25.0
0.15
0.5/2.5
0.90
0.030
0.040
22.0/25.0
12.0/14.0
0.75
Cu0.75
550
25
焊接同类型的不锈钢结构以及异种钢、高铬钢、高锰钢等。
THA302R
E309-17
0.15
0.5/2.5
0.90
0.030
0.040
22.0/25.0
12.0/14.0
0.75
Cu0.75
用于低碳的OCr18Ni12Mo2不锈钢结构或高铬酸钢以及异种钢的焊接。
THA 212
E318-16
0.08
0.5/2.5
0.90
0.030
0.040
17.0/20.0
11.0/14.0
2.0/3.0
Nb6×C/1.00
550
25
焊接重要的OCr18Ni12Mo等不锈钢设备如尿素合成塔,维尼纶设备等接触强腐04
0.5/2.5
0.90
0.030
0.040
18.0/21.0
9.0/11.0
0.75
Cu0.75
520
35
主要用于合成纤维、化肥、石油等设备的制造。
THA022
E316L-16
0.04
0.5/2.5
0.90
0.030
0.040
17.0/20.0
11.0/14.0
Cu0.75
550
25
焊接高温条件下工作的同类型耐热不锈钢,也可用于硬化性较大的铬钢(Cr13)以及异种钢的焊接。
THA407
E310-15
0.08/0.20
1.0/2.5
0.75
0.030
0.030
25.0/28.0
20.0/22.5
0.75
Cu0.75
550
25
焊接高温条件下工作的同类型耐热不锈钢,也可用于硬化性较大的铬钢以及异种钢的焊接。
0.75
Cu0.75
550
35
焊接工作温度低于300℃耐腐蚀的0Cr19Ni9、0Cr19Ni11Ti等不锈钢结构。
THA107
E308-15
0.08
0.5/2.5
0.90
0.030
0.040
18.0/21.0
9.0/11.0
0.75
Cu0.75
550
35
焊接工作温度低于300℃耐腐蚀的0Cr19Ni9型不锈钢结构,也可焊接一些可焊性较差的钢材以及堆焊不锈钢表面层。
THG207D
E410-15
0.12
1.0
0.90
0.030
0.030
11.0/13.5
0.7
0.75
Cu0.75
520
35
主要用于阀门密封件的堆焊。
THA002
E308L-16
0.04
0.5/2.5
0.90
0.030
0.040
18.0/21.0
9.0/11.0
0.75
Cu0.75
520
35
焊接超低碳00Cr9Ni11不锈钢00Cr18Ni9钢结构,如合成纤维,化肥石油等设备。
THAF312
E312-16
0.15
0.5/2.5
0.90
0.030
0.040
28.0/32.0
8.0/10.5
0.75
Cu0.75
660
22
可用于高碳钢、工具钢、高温钢、装甲钢、异种钢等的焊接。
THAF2209
E2209-16
0.04
0.5/2.0
0.90
0.030
0.040
21.5/23.5
8.5/10.5
550
25
用于焊接相同类型的不锈钢、不锈钢衬里、异种钢以及高络钢、高锰钢。
THA307
E309-15
0.15
0.5/2.5
0.90
0.030
0.040
22.0/25.0
12.0/14.0
0.75
Cu0.75
550
25
焊接同类型的不锈钢结构以及异种钢高铬钢高锰钢等。
THA312
E309Mo-16
0.12
9.0/11.0
0.75
Cu0.75
550
35
焊接工作温度低于300℃耐蚀的Cr19Ni9、OCr19Ni11Ti的不锈钢结构。
THA102
用于深冷环境
E308-16
0.08
0.5/2.5
0.90
0.030
0.040
18.0/21.0
9.0/11.0
0.75
Cu0.75
620
(例值)
42
(例值)
焊接工作温度低于300℃耐蚀的Cr19Ni9、OCr19Ni11Ti的不锈钢结构。可用于深冷环境下使用的不锈钢结构。
不锈钢焊条
牌号
型号
GB
熔敷金属化学成分(%)(≤)
熔敷金属力学性能(≥)
特点与用途
C
Mn
Si
S
P
Cr
Ni
Mo
其余
Rm
MPa
A
%
THG202
E410-16
0.12
1.0
0.90
0.030
0.040
11.0/13.5
0.7
0.75
Cu0.75
450
20
用于焊接OCr13及ICr13不锈钢结构也可用于耐蚀耐磨的表面的堆焊(熔敷及时热力学性能试样在860℃X2h 缓冷至600℃然后空冷。
17.0/20.0
11.0/14.0
2.0/3.0
Cu0.75
520
30
用于焊接在有机和无机酸介质中工作的0Cr18Ni12Mo2不锈钢或作为异种钢焊结。
THA207
E316-15
0.08
0.5/2.5
0.90
0.030
0.040
17.0/20.0
11.0/14.0
2.0/3.0
Cu0.75
520
30
0.5/2.5
0.90
0.030
0.040
22.0/25.0
12.0/14.0
2.0/3.0
Cu0.75
550
25
焊接耐硫酸介质(硫氨)腐蚀的同类型不锈钢容器以及复合钢异种钢。
THA402
E310-16
0.08/0.20
1.0/2.5
0.75
0.030
0.030
25.0/28.0
20.0/22.5
0.75
2.0/3.0
Cu0.75
490
30
焊接尿素及合成纤维等设备及相同类型的不锈钢结构。
THA022
用于深冷环境
E316L-16
0.04
0.5/2.5
0.90
0.030
0.040
17.0/20.0
11.0/14.0
2.0/3.0
Cu0.75
490
30
焊接尿素及合成纤维等设备及相同类型的不锈钢结构。可用于深冷温度下使用的不锈钢结构。
540
25
焊接一般耐热耐腐蚀的Cr19Ni10及Cr18Ni12Mo2不锈钢结构的多层焊接。
THA242
E317-16
0.08
0.5/2.5
0.90
0.030
0.040
22.0/25.0
12.0/14.0
3.0/4.0
Cu0.75
550
25
焊接同类型不锈钢材料以及复合钢、异种钢。
THA302
E309-16
Nb8×C-
1.00
520
25
焊接重要的耐腐蚀含钛稳定的OCr19Ni11Ti型不锈钢结构。
THA132R
E347-17
0.08
0.5/2.5
0.90
0.030
不锈钢焊条牌号对照表
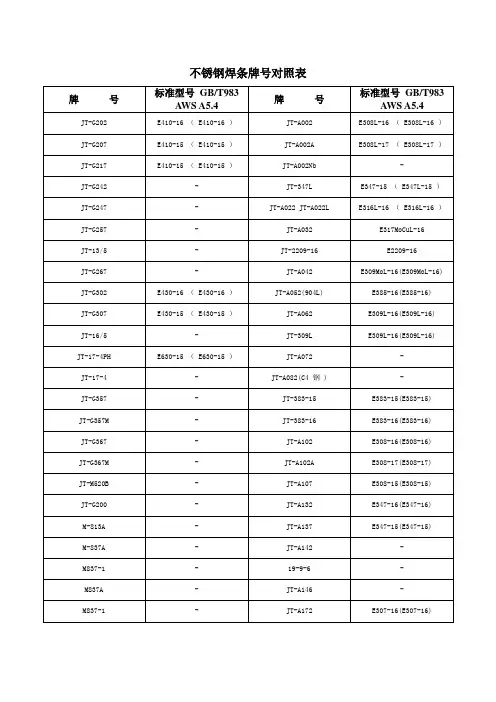
不锈钢焊条牌号对照表
不锈钢焊条选用表
注:括号内为GB/T 983-1985型号。
复合钢板的基体和复层分别选用各自适用的焊接材料进行焊接。
关键是接近复层的过渡层部分,必须考虑基层的稀释作用,应选用Cr、Ni含量较高的奥氏体填充金属来焊接过渡层
部分,以免出现脆硬组织。
复合钢板的基层较薄时(如总厚度不大于8mm),可以用奥氏体焊条或填充金属焊接复合钢的全厚度,这时更需考虑基层材料的稀释作用。
当复合钢板的厚度小于25mm时,基层也可全用E309-16等焊条,但焊接残余应力稍大些,消耗不锈钢焊条多。
当复合钢板的厚度大于25mm时,可先用铁素体焊条施焊一层过渡层,然后再用碳钢焊条焊接基层。
复合钢单面焊焊接材料的选用见表16。
焊条选用表
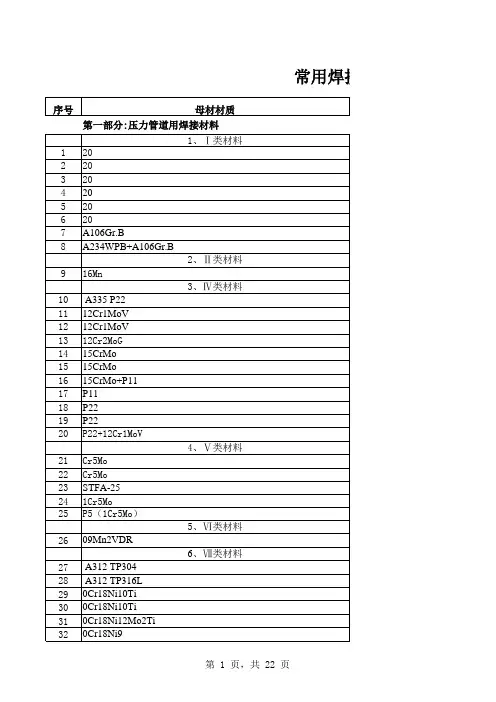
第 7 页,共 22 页
常用焊接材料选用明细
序号 母材材质 172 20(φ38×3.5)与16Mn(δ=22) 173 20(φ38×4)与20g(δ=16) 174 20(φ57×3.5)与16Mn(δ=20) 12、球罐 175 07MnCrMoVDR 176 15MnNbR 177 15MnNbR 178 16MnR 179 16MnR 180 16MnR 181 16MnR 182 16MnR 183 20g 184 20MnMo 185 20MnMo+15MnNbR 186 610U2 187 A537CL1 188 CF-62 第三部分:压力容器用焊接材料(管材) 1、Ⅰ类材料 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 20 20 20 20 20 20 A106Gr.B A234WPB+A106Gr.B 2、Ⅱ类材料 16Mn 3、Ⅳ类材料 A335 P22 12Cr1MoV 12Cr1MoV 12Cr2MoG 15CrMo 15CrMo P22 P22
常用焊接材料选用明细
序号 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60 61 62 63 64 65 66 67 68 母材材质 0Cr18Ni9 1Cr18Ni9Ti 316L TP304 TP316 TP321 TP321 TP347 TP347 7、Ⅷ类材料 0Cr13 8、复合钢管 304/20 9、异类材料 09Mn2DR+TP304 1Cr5Mo+316L 1Cr5Mo+T9 20+00Cr17Ni14Mo2 20+1Cr5Mo 304L+316Ti A106 Gr.B+ 20MnMo A106Gr.B+TP304 Cr5Mo+15CrMo Cr5Mo+1Cr18Ni9Ti P11 P11+20 P11+TP304 10、特殊材料及其与异种钢 0Cr25Ni20 15Mo3+ 15CrMo 15Mo3+ 20 20Cr33NiNb 20Cr33NiNb+Incoloy 800H 800HT+TP347 904L A333-6 A335 P22+Incoloy 800H A671 CC70 B407 800H+Inconloy 800H B407 800HT +TP304 第 2 页,共 22 页
s304材料标准

s304材料标准不锈钢 304 1.4301不锈钢304和不锈钢304L,分别标记为1.4301和1.4307,是两种广泛应用于各个领域的不锈钢材质。
304型号以其出色的耐腐蚀性和广泛的应用范围而闻名,有时仍被人们沿用旧名称18/8来称呼,这个名称来源于304型号的标称成分,即18%的铬和8%的镍。
304型号不锈钢是一种奥氏体钢种,其特性在于可以进行严格的深冲加工,这使得304成为制造水槽、平底锅等家居用品的首选材质。
304L型号则是304型号的低碳版本,其在大规格部件的制造中有着优异的表现,能够提高材料的焊接性能。
有些产品,如板材和管道,可以作为“双重认证”的材料提供,这意味着它们同时满足了304和304L的标准。
另外,304H型号是一种高碳含量的变体,它可以在高温环境下使用。
本数据表中给出的属性是按照ASTM A240/A240M标准进行平轧产品的典型属性。
我们可以合理地预期,这些标准中的规格与本数据表中给出的规格相似,但并不一定完全相同。
在不锈钢的世界里,304和304L以其稳定的性能和广泛的用途,持续保持着极高的市场份额。
而304H则以其特殊的用途和高温环境下的稳定性,赢得了一批特定的用户。
无论您是寻找通用型材还是特殊环境下的应用,这三种不锈钢都能为您提供可靠的解决方案。
应用1.平底锅:304不锈钢平底锅具有良好的耐腐蚀性和热传导性能,适合用于烹饪和烘焙,能保持食物的原汁原味。
2.弹簧、螺钉、螺母和螺栓:304不锈钢具有较高的抗腐蚀性和抗氧化性,适用于制造耐磨、耐腐蚀的弹簧、螺钉、螺母和螺栓等零件。
3.水槽和防溅板:304不锈钢水槽和防溅板具有耐腐蚀、易清洁的优点,适用于家庭和商业厨房。
4.建筑镶板:304不锈钢建筑镶板具有良好的耐腐蚀性和美观性,适用于室内外装饰和建筑幕墙。
5.管道:304不锈钢管道具有良好的抗腐蚀性、耐磨性和可靠性,适用于输送液体、气体和蒸汽等介质。
6.啤酒、食品、乳品和制药生产设备:304不锈钢具有良好的耐腐蚀性和食品安全性,适用于制造啤酒、食品、乳品和制药等行业的生产设备。
钢结构常用焊条的区别及使用

钢结构常⽤焊条的区别及使⽤常⽤焊条的命名⽅法来源于GB980-76《焊条分类及型号编制⽅法》,现在作为标准早已废除。
但是由于该⽅法好记,⾏业上⾄今流传到现在。
该命名⽅式来源于GB980-76《焊条分类及型号编制⽅法》。
第⼀个字母按下表命名:代号(拼⾳或汉字)焊条分类拼⾳汉字J 结结构钢焊条R 热钼及铬钼耐热钢焊条G 铬铬不锈钢焊条A 奥铬镍不锈钢焊条D 堆堆焊焊条W 温低温钢焊条Z 铸铸铁焊条Ni 镍镍及镍合⾦焊条T 铜铜及铜合⾦焊条后三位数字的前两位代表抗拉强度(kg/cm2),例如50代表强度⼤于50kg/cm2。
最后⼀位按下表命名:最后⼀位数药⽪类型药⽪主要成分电源电极1 钛型氧化钛≥35% 直流或交流2钛钙型氧化钛≥30%,钙、镁的碳酸盐≥20%直流或交流3 钛铁矿型钛铁矿≥30% 直流或交流4 氧化铁型多量的氧化铁及较多的锰铁脱氧剂直流或交流5 纤维素型有机物≥15%、氧化钛30%左右直流或交流6 低氢钾型钾、钙、镁的碳酸盐和氟⽯直流或交流7 低氢钠型钠、钙、镁的碳酸盐和氟⽯直流反接8 ⽯墨型多量⽯墨或交流9 盐基型氯化物和氟化物直流或交流现在该标准已经废⽌,但流传⾄今。
焊条的分类J422和J427的区别酸性和碱性焊牌号J422,型号E4303 属于钛钙型药⽪低碳结构钢焊条。
钛钙型药⽪焊条属于酸性焊条。
牌号J427,型号E4315 属于低氢钠型低碳结构钢焊条。
低氢钠型药⽪焊条属于碱性焊条。
焊条型号是j422-3.2是啥意思焊条型号是j422-3.2是啥意思,直径 3.2向左转|向右转J422焊条好?还是J427焊条好?只能说各有所长,J422焊条是酸性焊条,它的⼯艺性能好,如电弧稳定,飞溅⼩,焊缝成形美观等。
⽽J427是碱性(低氢型)焊条,只能⽤直流电焊机,但它的焊缝综合⼒学性能好,即韧性要⽐酸性焊条好。
因此,⼀般联接⽤J422,⽽重要焊缝则应⽤J427焊接。
焊条J422和J427有什么区别?J422---酸性焊条GB型号E4303结构钢焊条,焊缝⾦属抗拉强度不低于420Mpa,氧化钛钙型药⽪,交直流两⽤,主要⽤于焊接低碳钢和强度等级低合⾦钢如09Mn2等.J427---碱性焊条GB型号E4315结构钢焊条,焊缝⾦属抗拉强度不低于420Mpa,低氢钠型药⽪,直流反接,主要⽤于焊接重要的低碳钢和低合⾦钢如09MnSi等.焊条J427R和J427 的区别J427R代表的是容器钢的焊条,J427为结构钢焊条,主要区别在焊条的药⽪成份不同。
常用母材与焊材选用表
常用母材与焊材选用表文件排版存档编号:[UYTR-OUPT28-KBNTL98-UYNN208]常用母材与焊材选用表焊接铁素体不锈钢用焊条珠光体耐热钢焊接时,如何正确地选用焊接材料总的原则是根据化学成分的要求,即熔敷金属的化学成分应与母材相当来选用焊接材料。
具体选用,见表12。
表12珠光体耐热钢焊接材料的选用中碳钢焊接时,如何正确地选用焊条中碳钢的焊接目前大都采用手弧焊。
为提高焊接接头的抗裂性,应选用低氢型焊条。
个别情况下,也可采用钛钙型和钛铁矿型酸性焊条,但此时应采取严格的工艺措施,如焊前预热、减少熔合比(降低焊缝含碳量)等。
中碳钢手弧焊时焊条的选用,见表6。
表6中碳钢手弧焊时焊条的选用特殊情况下,中碳钢焊接时可采用铬镍不锈钢焊条,如E0-19-10-16(A102)、E0-19-10-5(A107)、E1-23-13-16(A302)、E1-23-13-15(A307)、E2-26-21-16(A402)、E2-26-21-15(A407)等,因奥氏体焊缝金属的塑性良好,可以减小焊接接头应力,即使焊件焊前不预热,也可避免热影响区产生冷裂纹。
焊条的保管焊条保管的好坏对焊接质量有直接影响,尤其在野外工作时要特别注意。
每个焊工,保管员和技术人员都应该知道焊条存储、保管规则。
焊条和其它涂料在很多情况下会遭到破坏:1)运输、搬运、使用时受到损伤;2)被水浸泡或吸潮;3)受油或其它腐蚀介质污染。
1)损伤:虽然焊条在一般情况下具有抗外界破坏能力,但不能忽视由于保管不好很容易遭受损坏。
焊条是一种陶质产品,他不能象钢芯那样耐冲击,所以装货和卸货时不能摔他。
用纸盒包装的焊条不能用不能用挂钩搬运。
某些型号焊条如特殊烘干要求的碱性焊条涂料比正常焊条更要小心轻放。
2)吸潮:在焊条涂料中含有太高的水分时很危险的,由于很多工人不了解焊条是湿的,焊完时焊缝表面用肉眼不一定看得见气孔,但是经X射线检查就显示出气孔来。
当焊条出厂时,所有的焊条有某一含水量,它根据焊条的型号而变,这个含水量是正常的,即对形成气孔有一个含水量的安全系数,对焊缝质量没有影响。
全国最全焊条型号、用途对照表

1、Ⅰ类材料
1
15#
J422、H08A+HJ431
2
20#+20g
TIG-J50/J427
3
20#+20g
J427
4
20g
J427
5
20g
TIG-J50/J427
6
20g
H08A+HJ431
7
20g
TIG-J50/J427
8
20R
J427
9
20R
TIG-J50/J427
119
16MnDR+0Cr18Ni9
H1Cr24Ni13、A302
120
16MnDR+16MnR
H10Mn2+E5015-G
121
16MnR+0Cr13
H1Cr24Ni13、A302
122
16MnR+12Cr2Mo
TIG-J50+J507
123
16MnR+14Cr1MoR
J057
124
16MnR+1Cr18Ni9Ti
131
20R/405+奥18-8
A132、A302
132
20R+15CrMoR
16
15CrMo+P11
H13CrMoA+R307
17
P11
H13CrMoA+R307
18
P22
TIG-R40
19
P22
TIG-R40,R407
20
P22+12Cr1MoV
H08CrMoVA/R317
304不锈钢焊接材料的选用
304不锈钢焊接材料的选用作者:李建强来源:《中国科技博览》2017年第11期[摘要]对石油化工装置304不锈钢焊接工艺与焊接材料的选择进行分析[关键词]304不锈钢;焊接工艺;奥氏体;马氏体中图分类号:F689 文献标识码:A 文章编号:1009-914X(2017)11-0094-011、背景介绍石油化工装置中,存在许多高温、高压管道,或者洁净度要求较高的的管道和设备,因此不锈钢大量采用。
不锈钢是指主加元素Cr高于12%,能使钢处于钝化状态、又具有不锈钢特性的钢,奥氏体不锈钢通常在常温下的组织奥氏体+少量铁素体。
由于所需要获得的组织要求比较严格,不锈钢的焊接尤为重要,焊材的选取成为关键。
某装置304不锈钢管道焊接时,施工单位根据自己的焊接工艺评定采用了A132焊条,一些现场人员认为没有采取常用的A102焊条,会产生问题,那么到底采用A132焊条是否可行呢?下面从理论上对304不锈钢焊材的选用作一介绍。
2、304不锈钢的焊接特点2.1 304不锈钢简介304相当于我国的0Cr18Ni9不锈钢,化学成分见下表:力学性能:抗拉强度σb (MPa)≥520;条件屈服强度σ0.2 (MPa)≥205;伸长率δ5 (%)≥40;断面收缩率ψ (%)≥60;硬度:≤187HB。
2.2 304奥氏体不锈钢的焊接特点(1)容易出现热裂纹:尽量使焊缝金属呈双相组织,铁素体的含量控制在3-5%以下。
因为铁素体能大量溶解有害的S、P杂质。
尽量选用碱性药皮的优质焊条,以限制焊缝金属中S、P、C等的含量。
(2)晶间腐蚀:根据贫铬理论,焊缝和热影响区在加热到450-850℃敏化温度区时在晶界上析出碳化铬,造成贫铬的晶界,不足以抵抗腐蚀的程度。
(3)应力腐蚀开裂:应力腐蚀开裂是焊接接头在特定腐蚀环境下受拉伸应力作用时所产生的延迟开裂现象。
奥氏体不锈钢焊接接头的应力腐蚀开裂是焊接接头比较严重的失效形式,表现为无塑性变形的脆性破坏。
不锈钢材质焊接及焊条选择
不锈钢材质焊接及焊条选择在不锈钢的应用中对不锈钢结构进行焊接和切割是不可避免的。
由于不锈钢本身所具有的特性,与普碳钢相比不锈钢的焊接及切割有着其特殊性,更易在其焊接接头及其热影响区(HAZ)产生各种缺陷。
焊接时要特别注意不锈钢的物理性质。
例如奥氏体型不锈钢的热膨胀系数是低碳钢和高铬系不锈钢的1.5倍;导热系数约是低碳钢的1/3,而高铬系不锈钢的导热系数约是低碳钢的1/2;比电阻是低碳钢的4倍以上,而高铬系不锈钢是低碳钢的3倍。
这些条件加上金属的密度、表面张力、磁性等条件都对焊接条件产生影响。
马氏体型不锈钢一般以13%Cr钢为代表。
它进行焊接时,由于热影响区中被加热到相变点以上的区域内发生a-r(M)相变,因此存在低温脆性、低温韧性恶化、伴随硬化产生的延展性下降等问题。
因而对于一般马氏体型不锈钢焊接时需进行预热,但碳、氮含量低的和使用r系焊接材料时可不需预热。
焊接热影响区的组织通常又硬又脆。
对于这个问题,可通过进行焊后热处理使其韧性和延展性得到恢复。
另外碳、氮含量低的牌号,在焊接状态下也有一定的韧性。
铁素体型不锈钢以18%Cr钢为代表。
在含碳量低的情况下有良好的焊接性能,焊接裂纹敏感性也较低。
但由于被加热至900℃以上的焊接热影响区晶粒显著变粗,使得在室温下缺少延伸性和韧性,易发生低温裂纹。
也就是说,一般来讲铁素体型不锈钢有475℃脆化、700-800℃长时间加热下发生б相脆性、夹杂物和晶粒粗化引起的脆化、低温脆化、碳化物析出引起耐蚀性下降以及高合金钢中易发生的延迟裂纹等问题。
通常应在焊接时进行焊前预热和焊后热处理,并在具有良好韧性的温度范围进行焊接。
奥氏体型不锈钢以18%Cr-8%Ni钢为代表。
原则上不须进行焊前预热和焊后热处理。
一般具有良好的焊接性能。
但其中镍、钼的含量高的高合金不锈钢进行焊接时易产生高温裂纹。
另外还易发生б相脆化,在铁素体生成元素的作用下生成的铁素体引起低温脆化,以及耐蚀性下降和应力腐蚀裂纹等缺陷。
常用母材与焊材选用表
常用母材与焊材选用表珠光体耐热钢焊接时,如何正确地选用焊接材料?总的原则是根据化学成分的要求,即熔敷金属的化学成分应与母材相当来选用焊接材料。
具体选用,见表12。
中碳钢焊接时,如何正确地选用焊条?中碳钢的焊接目前大都采用手弧焊。
为提高焊接接头的抗裂性,应选用低氢型焊条。
个别情况下,也可采用钛钙型和钛铁矿型酸性焊条,但此时应采取严格的工艺措施,如焊前预热、减少熔合比(降低焊缝含碳量)等。
中碳钢手弧焊时焊条的选用,见表6。
特殊情况下,中碳钢焊接时可采用铬镍不锈钢焊条,如E0-19-10-16(A102)、E0-19-10-5(A107)、E1-23-13-16(A302)、E1-23-13-15(A307)、E2-26-21-16(A402)、E2-26-21-15(A407)等,因奥氏体焊缝金属的塑性良好,可以减小焊接接头应力,即使焊件焊前不预热,也可避免热影响区产生冷裂纹。
焊条的保管焊条保管的好坏对焊接质量有直接影响,尤其在野外工作时要特别注意。
每个焊工,保管员和技术人员都应该知道焊条存储、保管规则。
焊条和其它涂料在很多情况下会遭到破坏:1)运输、搬运、使用时受到损伤;2)被水浸泡或吸潮;3)受油或其它腐蚀介质污染。
1)损伤:虽然焊条在一般情况下具有抗外界破坏能力,但不能忽视由于保管不好很容易遭受损坏。
焊条是一种陶质产品,他不能象钢芯那样耐冲击,所以装货和卸货时不能摔他。
用纸盒包装的焊条不能用不能用挂钩搬运。
某些型号焊条如特殊烘干要求的碱性焊条涂料比正常焊条更要小心轻放。
2)吸潮:在焊条涂料中含有太高的水分时很危险的,由于很多工人不了解焊条是湿的,焊完时焊缝表面用肉眼不一定看得见气孔,但是经X射线检查就显示出气孔来。
当焊条出厂时,所有的焊条有某一含水量,它根据焊条的型号而变,这个含水量是正常的,即对形成气孔有一个含水量的安全系数,对焊缝质量没有影响。
所有得焊条在空气中都能吸收水分,在相对湿度为90%时,焊条涂料吸收水分很快,普通碱性焊条露在外面一天受潮旧很严重,甚至相对湿度为70%时涂料水分增加也较快,只在相对湿度为40%或更低时,焊条长期储存才不首影响。
不锈钢焊丝规格
不锈钢焊丝规格
不锈钢焊丝的规格多种多样,主要取决于焊丝的类型和用途。
以下是一些详细的规格信息:
类型:
实芯焊丝:通常用于气体保护焊,如氩弧焊(TIG)或二氧化碳保护焊(MIG/MAG)。
药芯焊丝:含有焊剂的焊丝,可用于自保护焊接,不需要额外的保护气体。
直径:
气体保护焊焊丝:直径范围从0.5mm到3.2mm不等,其中常用的直径有1.2mm、1.6mm等。
药芯焊丝:常见的直径有1.2mm、1.4mm、1.6mm、2.0mm、2.4mm、2.8mm、3.2mm、4.0mm等。
材质:
不同的不锈钢母材需要匹配相应的焊丝材质进行焊接,例如304不锈钢通常使用A102或A107焊条,或者ER308L焊丝。
其他常见材质包括308、309、310S、347、316L、321等。
在选择不锈钢焊丝时,需要考虑焊接的具体要求,如焊接材料的类型、焊接环境、所需的机械性能等因素。
此外,为了确保焊接质量,建议选择与母材成分相同或相近的焊丝,并注意熔敷金属的含碳量不超过母材的含碳量,以保
持良好的抗腐蚀性能。
在实际操作中,还应根据焊接工艺的要求选择合适的保护气体和焊接设备。