
铝锭来料检验记录表
□ 退 货 品质意见:
□ 特 采 采购意见:
不合格处 理方式
□挑
选 技术意见:
□ 特 别 放 行 生产意见:
□ 其 它 经理意ຫໍສະໝຸດ : 备注标准范围 6.5—7.5 0.0—0.6 3.5—4.5 ≤0.3
≤0.1
≤0.3
≤0.05 ≤0.01 86.2—90
实际值
硬度标准范围及实际值
标准范围
HB≥100
实际值
参考标准:1、铝锭进货检验操作指导书
检验方式:
□ 抽检
□ 全检
品质判定 □ 合格 □ 不合格
检验员
□ 其它
抗拉强度标准范围及实际值 抗拉强度≥275MPa
铝锭来料检验记录表 NO:
供应商
材料名称
规格型号
来料数量
抽检数量
日期
检验项目
类别 质保书 SGS报告 针孔度 化学成分 金相
硬度 拉力试棒 外观
其它
状态
化学成分标准范围及实际数值
成分 (Si)硅% (Fe)铁% (Cu)铜% (Mn)锰% (Mg)镁% (Zn)锌% (Pb)铅% (Sn)锡% (Al)铝%
抽检记录表格
其他
电容(Kg) 【基准:无】 电容(Kg) 【基准:无】
总产量(T)
(OK NG)
人均产量(T)
广州捷士多铝合金有限公司
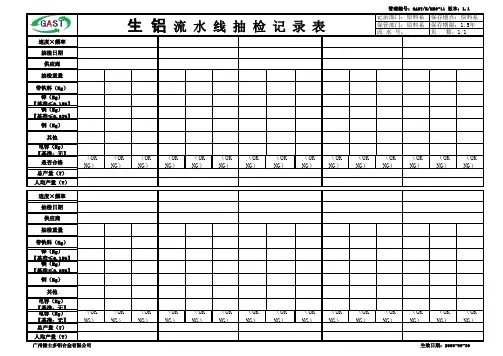
生 铝流水线抽检记录表
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
(OK NG)
生效日期:2009-09-30
(OK NG)
(OK NG)
(OK NG)
(OK NG)
Байду номын сангаас
(OK NG)
(OK NG)
(OK NG)
管理编号:GAST/R/MS0-11 版本:1.1
记录部门:原料系 保存地点:原料系
保管部门:原料系 保存期限:1.5年
流 水 号:
页 数:1/1
(OK NG)
(OK NG)
(OK NG)
(OK NG)
速度×频率
抽检日期
供应商
抽检重量
带铁料(Kg) 锌(Kg)
【基准≤0.15%】 镁(Kg)
【基准≤0.03%】 钢(Kg)
其他 电容(Kg) 【基准:无】
是否合格
总产量(T) 人均产量(T)
(OK NG)
速度×频率 抽检日期 供应商
抽检重量
带铁料(Kg)
锌(Kg) 【基准≤0.15%】
镁(Kg) 【基准≤0.03%】
来料检验记录表(模板)
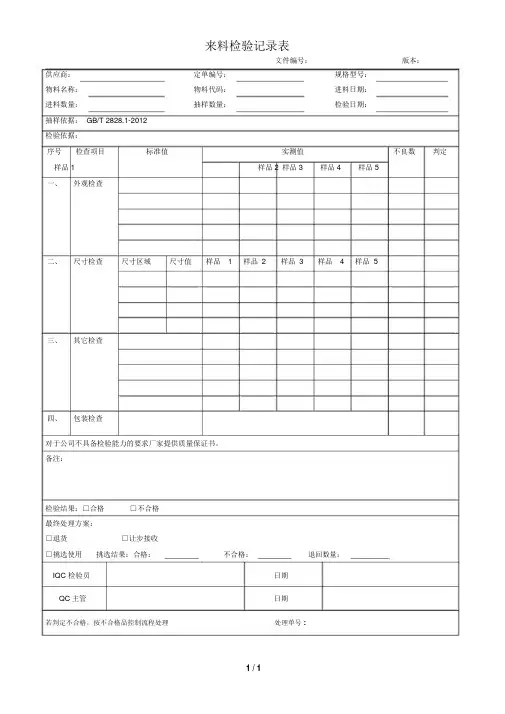
来料检验记录表
文件编号:版本:
供应商:定单编号:规格型号:
物料名称:物料代码:进料日期:
进料数量:抽样数量:检验日期:
抽样依据: GB/T 2828.1-2012
检验依据:
序号检查项目标准值实测值不良数判定样品1样品2样品3样品4样品5
一、外观检查
二、尺寸检查尺寸区域尺寸值样品1样品2样品3样品4样品5
三、其它检查
四、包装检查
对于公司不具备检验能力的要求厂家提供质量保证书。
备注:
检验结果:□合格□不合格
最终处理方案:
□退货□让步接收
□挑选使用挑选结果:合格:不合格:退回数量:
IQC 检验员日期
QC主管日期
若判定不合格,按不合格品控制流程处理处理单号 :
1 / 1。
铝合金材料成份表+铝合金检验报告单+铝合金检验记录表(精机)

产品名称Part name:产品编号Part Code:数量Qty:材料代号:Material Code:产品批号:Part Batch:铝合金的化学成份标准Al ally chemical composition standard代号Code化学成份Chemical composition(%)Si Cu Mg Zn Fe Mn Ni Sn Al ADC12 9.6~12.0 1.5~3.5 ≤0.3 ≤1.0 ≤1.3 ≤0.5 ≤0.5 ≤0.3 余量YL102 10.0~13.0 ≤0.6 ≤0.05 ≤0.3 ≤1.2 ≤0.6 - - 余量ALSI12(通力)10.5~13.5 ≤0.3.0 - 0.15 ≤1.0 ≤0.55 - - 余量ALSI12(奥的斯)10.5~13.5 ≤0.1.0 - 0.15 ≤1.0 ≤0.55 - - 余量A380 7.5~9.5 3.0-4.0 ≤0.1 ≤3.0 ≤1.3 ≤0.5 ≤0.5 ≤0.35 余量试样号Sample code实测化学成份标准Al ally chemical composition standardSi Cu Mg Zn Fe Mn Ni Sn Al检验结果Result 合格Qualified:不合格Unqualified:检验员/日期Inspector/date:部门主管/日期Checked by/date:铝合金检验报告单材料牌号材料批号供应商数量出料时间(铝料过程熔时)加料机台及产品(铝料过程熔时)试验范围□铝合金锭进货□铝料过程熔炼检验员/日期审核/日期铝合金锭化学成份及性能标准材料牌号化学成份 (%) 力学性能Si Cu Mg Mn Fe Zn Ti Ni Sn Pb Al抗拉强度δb(MPa)延伸率δ(L0=50)YL102 件10.0-13.0 ≤0.6 ≤0.05 ≤0.6 ≤1.2 ≤0.3 - - - - 其余压铸≥220 ≥2 锭10.0-13.0 ≤0.6 ≤0.05 ≤0.6 0.7-1.1 ≤0.3 - - - - 浇注≥160 ≥2AlSi12 件10.5-13.5 ≤0.3 - ≤0.55 ≤1.0≤0.15 ≤0.15 - - - 其余压铸≥240 ≥1 锭10.5-13.5 ≤0.3 - ≤0.55 0.7-0.95≤0.15 ≤0.15 - - - 浇注≥160 ≥2ADC12 件9.6-12.0 1.5-3.5 ≤0.3 ≤0.5 ≤1.3≤1.0 - ≤0.5 ≤0.3 - 其余压铸≥230 ≥1.5 锭9.6-12.0 1.5-3.5 ≤0.3 ≤0.5 0.7-1.2≤1.0 - ≤0.5 ≤0.3 - 浇注≥190 ≥1A380 件7.5-9.5 3.0-4.0 ≤0.1 ≤0.5 0.7-1.1≤3.0 - ≤0.5 ≤0.35 - 其余压铸≥320 ≥3.5 锭7.5-9.5 3.0-4.0 ≤0.1 ≤0.5 0.7-1.1≤3.0 - ≤0.5 ≤0.35 - 浇注≥200 ≥1.5AlMg5 Si2Mn 件 1.5-2.8 ≤0.05 5.0-6.3 0.4-1.0 ≤0.22 ≤0.10 ≤0.20 - - - 其余压铸≥240 ≥6 锭 1.5-2.2 ≤0.05 5.5-6.5 0.7-1.0 ≤0.2 ≤0.10 0.1-0.2 - - - 浇注检验记录栏成份检验试样炉号试样号Si Cu Mg Mn Fe Zn Ti Ni Sn Pb Al 1#2# ---3#4#成份偏差判定合格:□不合格:□拉伸试验试样号试验前尺寸最大拉力P b(N)试验后长度L1(mm)抗拉强度δb= P b/F0(MPa)延伸率δ={(L1-L0)/L0}×100(%)直径d0(mm)横截面积F0=π(d0/2)2(mm2)计算长度L0(mm)1#2#3#4#判定合格:□不合格:□外观检验结果判定合格:□不合格:□断口检验结果 E判定合格:□不合格:□材料牌号材料批号供应商数量出料时间(铝料过程熔炼时)加料机台及产品(铝料过程熔炼时)试验范围□铝合金锭进货□铝料过程熔炼检验员/日期审核/日期铝合金锭化学成份及性能标准材料牌号化学成份(%) 力学性能Si Cu Mg Mn Fe Zn Ti Ni Sn Pb Al 抗拉强度δb(MPa) 延伸率δ(L0=50)YL102 件10.0-13.0 ≤0.6 ≤0.05≤0.6≤1.2≤0.3----其余压铸≥220 ≥2 锭10.0-13.0 ≤0.6 ≤0.05≤0.60.7-1.1≤0.3----浇注≥160 ≥2AlSi12 件10.5-13.5 ≤0.3-≤0.55≤1.0≤0.15≤0.15---其余压铸≥240 ≥1 锭10.5-13.5 ≤0.3-≤0.550.7-0.95≤0.15≤0.15---浇注≥160 ≥2ADC12 件9.6-12.0 1.5-3.5 ≤0.3≤0.5≤1.3≤1.0-≤0.5≤0.3 -其余压铸≥230 ≥1.5 锭9.6-12.0 1.5-3.5 ≤0.3≤0.50.7-1.2≤1.0-≤0.5≤0.3-浇注≥190 ≥1A380 件7.5-9.5 3.0-4.0 ≤0.1 ≤0.50.7-1.1≤3.0-≤0.5≤0.35-其余压铸≥320 ≥3.5 锭7.5-9.5 3.0-4.0 ≤0.1 ≤0.5 0.7-1.1≤3.0 -≤0.5≤0.35-浇注≥200 ≥1.5AlMg5 Si2Mn 件 1.5-2.8 ≤0.055.0-6.3 0.4-1.0 ≤0.22 ≤0.10 ≤0.20 - - -其余压铸≥240 ≥6 锭 1.5-2.2 ≤0.055.5-6.5 0.7-1.0 ≤0.2 ≤0.10 0.1-0.2 - - - 浇注检验记录栏成份检验试样炉号试样号Si Cu Mg Mn Fe Zn Ti Ni Sn Pb Al 1#2# ---3#成份偏差判定合格:□不合格:□拉伸试验试样号试验前尺寸最大拉力P b(N)试验后长度L1(mm)抗拉强度δb= P b/ F0(MPa)延伸率δ={(L1-L0)/L0}×100(%)直径d0(mm)横截面积F0=π(d0/2)2(mm2)计算长度L0(mm)1#2#3#4#判定合格:□不合格:□外观检验结果判定合格:□不合格:□断口检验结果 E判定合格:□不合格:□综合判定合格:□不合格:□综合判定合格:□不合格:□。
来料检验记录表(模板)

检验结果:□合格□不合格
最终处理方案:
□退货□让步接收
□挑选使用挑选结果:合格:不合格:退回数量:
IQC检验员
日期
QC主管
日期
假设判定不合格,按不合格品控制流程处理处理单号:
供给商:定单编号:规格型号:
物料名称:物料代码:进料日期:
进料数量:抽样数量:检验日期:
抽样依据:GB/T 28Байду номын сангаас8.1-2021
检验依据:
序号
检查工程
标准值
实测值
不良数
判定
样品1
样品2
样品3
样品4
样品5
一、
外观检查
二、
尺寸检查
尺寸区域
尺寸值
样品1
样品2
样品3
样品4
样品5
三、
其它检查
四、
包装检查
对于公司不具备检验能力的要求厂家提供质量保证书。
来料检验记录

质检: 采购:
生产: 批准:
[注]:本表适用于记录生产技术服务中心-生产车间的来料检验情况。
IQC来料检验记录
物料来源: □进料
□外发加工
□复检
供应商
品名规格
检验方式
□抽检 □全检 来料数量
抽样检验标准 依据MIL-STD-105E抽样计划表
检验程度
初次检
特殊检验水平S-1
□正常检验
AQL
CR=0 Ac=0
Re=1
MAJ=0.65
Ac=
Re=
物料编码 检验数量
收料日期 订单号
检验日期
连续5批,2批不合格 连续10批合格
□加严检验
□减量检验
MIN=2.5
Ac=
Re=
NO 检查项目
技术标准
检验方法
检查记录
结果1 包装检查□源自K □NG2 外观检查□OK □NG
3 尺寸检查
□OK □NG
4 性能测试
□OK □NG
5 装配检验
□OK □NG
备注:
检验结果: □合格 不良数量 不良率
□不合格
质检:
不合格处理方案: □特采 □退货 □挑选使用
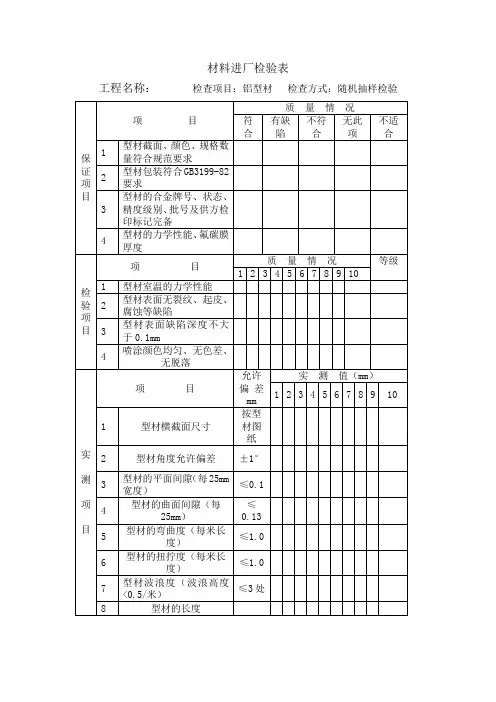
铝型材材料进厂检验表
1
2
3
4
5
6
7
8
9
10
1
型材室温的力学性能
2
型材表面无裂纹、起皮、腐蚀等缺陷
3
型材表面缺陷深度不大于0.1mm
4Байду номын сангаас
喷涂颜色均匀、无色差、无脱落
实
测
项
目
项 目
允许偏 差mm
实 测 值(mm)
1
2
3
4
5
6
7
8
9
10
1
型材横截面尺寸
按型材图纸
2
型材角度允许偏差
±1°
3
型材的平面间隙(每25mm宽度)
≤0.1
4
型材的曲面间隙(每25mm)
≤0.13
5
型材的弯曲度(每米长度)
≤1.0
6
型材的扭拧度(每米长度)
≤1.0
7
型材波浪度(波浪高度<0.5/米)
≤3处
8
型材的长度
9
型材端头的切斜度
≤2°
材料进厂检验表
工程名称:检查项目:铝型材 检查方式:随机抽样检验
保
证
项
目
项 目
质 量 情 况
符合
有缺陷
不符合
无此项
不适合
1
型材截面、颜色、规格数量符合规范要求
2
型材包装符合GB3199-82要求
3
型材的合金牌号、状态、精度级别、批号及供方检印标记完备
4
型材的力学性能、氟碳膜厚度
检
验
项
目
项 目
质 量 情 况
铝锭进货检验记录表
订单编号
序号
检验项目
1
外观
2
材质
合格数 处理意见:
铝锭进货检验记录表
版本号:A-0
炉号
送货数量
送货时间
牌号名称
抽检数量
检验员
标准值
检验记录
无腐蚀等
成分 Si Fe Cu Mn Mg Cr Ni Zn Sn Ti Pb 不合格数
标准含量
供方
我司
合格率
结果判定
;表单编号:
判定
确认人:
供方名称
产品名称
序号
检验项目
1ห้องสมุดไป่ตู้
外观
2
材质
合格数 处理意见:
铝锭进货检验记录表
炉号 型号规格
成分 Si Fe Cu Mn Mg Cr Ni Zn Sn Ti Pb 不合格数
送货数量 抽检数量 标准值 无腐蚀等 标准含量
合格率
送货时间 检验员 检验记录
供方
我司
结果判定
表单编号:
判定
确认人:
铝锭来料检验记录表
标准范围 6.5—7.5 0.0—0.6 3.5—4.5 ≤0.3
≤0.1
≤0.3
≤0.05 ≤0.01 86.2—90
实际值
硬度标准范围及实际值
标准范围
HB≥100
实际值
参考标准:1、铝锭进货检验操作指导书
检验方式:
□ 抽检
□ 全检
品质判定 □ 合格 □ 不合格
检验员
□ 其它
抗拉强度标准范围及实际值 抗拉强度≥275MPa
铝锭来料检验记录表 NO:
供应商
材料名称
规格型号
பைடு நூலகம்
来料数量
抽检数量
日期
检验项目
类别 质保书 SGS报告 针孔度 化学成分 金相
硬度 拉力试棒 外观
其它
状态
化学成分标准范围及实际数值
成分 (Si)硅% (Fe)铁% (Cu)铜% (Mn)锰% (Mg)镁% (Zn)锌% (Pb)铅% (Sn)锡% (Al)铝%
审核
□ 退 货 品质意见:
□ 特 采 采购意见:
不合格处 理方式
□挑
选 技术意见:
□ 特 别 放 行 生产意见:
□ 其 它 经理意见: 备注
来料检验记录表
制表人 序号 验收单号 供应商
部门
填表日期
文件编号
物料 名称
不合格产品明细ຫໍສະໝຸດ 单 位交货 总量抽检 数量
A类不合
B类不合
C类不合
不合格产 质量合 品数量 格率
不合格原 因说明
处理意见
格产品 格产品 格产品
验收人
验收日期
备注
1
800 160
5
7
8
20
87.50%
2
850 200
7
7
8
22
89.00%
3
800 100
来料检验记录表
说明:进料检验又称验收检验,是管制不让不良原物料进入物料仓库的控制点,也是评鉴供料厂商重要依据。可以帮助生产管理者有 效监控物料质量,便于及时发现问题、进行改善。本表格主要用于入库流程的进料管理,可与采购验收单结合使用,或者根据企业自 身流程管理将其进行合并。(内含自动计算公式,表格中数据为模拟数据)
5
7
8
20
80.00%
4
800 160
5
7
8
20
87.50%
5
50 20
1
1
2
4
80.00%
6
800 160
5
7
8
20
87.50%
7
800 160
5
7
8
20
87.50%
8
800 160
5
7
8
20
87.50%
9
800 160
5
7
8
20
87.50%
10
800 160
铝合金型材检测原始记录
横向抗拉特征值
检测依据
□GB 5237. -2008 □GB/T 4957-2003 □ □
3 78
样品状态
检测环境
平均值 (mm)
试件号
1
测量区 1 2 3 4 5 1
膜厚 /涂层 平均值 厚度 (HW) (μm)
每个 测量 点读 数
平均值
9 10
最小局部厚度
试件号
பைடு நூலகம்
1
壁厚/平均壁厚(mm)
铝合金型材检测原始记录
WXJC/QR0503-K02 任务单编号
样品数量
样品名称 规格型号
壁厚 (A )
部位
A B
单个值(mm)
C
韦氏 试件号
1
硬度 1
2
试件号
12
试件长度(mm)
纵向 最大荷载
抗剪 剪切位移(mm)
剪切力(N)
纵向抗剪特征值
试件号
横向 抗拉
试件长度(mm) 失效荷载(N)
最大拉力
单次值 2
宽度/平均宽度(mm)
规定非比例伸长应力
拉伸
抗拉荷载(kN)
试验
抗拉强度(MPa)
原始标距(mm)
断后标距(mm)
伸长率(%)
检测设备
□电子拉力机(编号: □硬度计(编号: □游标卡尺(编号: □涡流测厚仪(编号:
)□ )□ ) )
NO.0000003 2
2345
2
审核
检测
检测日期
年 月 日至
年月日