
3锡膏使用方法及注意事项
锡膏使用方法及注意事项
锡膏之储存
储存温度及期限
5~10℃:生产日起6个月内(密封保存)
20℃:生产日起3个月内(密封保存)
开封后:10天内(密封保存)
新锡膏之储存购买后应放入冷藏库中保管,采先进先出之观念使用
开封后锡膏之保存使用后的锡膏必需以干净无污染之空瓶装妥, 加以密封,置冷藏库中保存,不可和新锡膏混合保存,开封后的锡膏保存期限为3天,超过保存期限请做报废处理,以确保生产品质
注意事项不慎沾手脚时,立即用肥皂、清水冲洗,物用手揉搓,少量残留物可用酒精擦洗
锡膏使用方法
回温锡膏从冷藏库中取出后,不可马上开封,为防止结雾,必须置於室温(2~4小时)至锡膏回温到25℃方可开封使用
搅拌将锡膏投入印刷机前,须充分搅拌,以使助焊剂与锡粉能均匀的混合,搅拌时间约3~5分钟,视搅拌方式及速度而定
投入量投入量以锡膏不附著刮刀配件的程度投入
印刷条件
刮刀肖氏硬度80~90度网板材质不锈钢模板或丝网
材质橡胶或不锈钢网板厚度不锈钢模板→一般0.15~0.25厚刮刀速度10~150mm/sec 环境温度:25±5℃
湿度:40~60%RH
刮刀角度60~90°风风会破坏锡膏的粘著特性。
焊接技术-锡膏篇

印刷试验图片
Printability photo(0.5mm)
1st
10th
Printability photo(0.4mm)
1st
10th
坍塌试验-未加熱
0.65mm
SLUMP-NO HEATEDLeabharlann 0.5mm0.4mm
0.3mm
SLUMP-加熱150℃
0.65mm
0.5mm
0.4mm
0.3mm
回焊曲线---Sn63/Pb37
预热区:焊膏内的部分挥发性溶剂被蒸发,并降低对元器件之冲击; 升温速度为1~3℃/秒
回焊曲线---Sn63/Pb37
浸濡区:该区助焊开始活跃,化学清洗行动开始,并使PCB在到 达回焊区前各部温度均匀。
1.2 锡膏内组分比例
10%助焊膏和90%锡粉的重量比
助焊膏 10%
锡合金粉 90%
1.3 锡膏内成分体积比
50%助焊膏与50%锡粉的体积比
锡合金粉 50%
助焊膏 50%
2,锡膏主要参数
2.1常用锡粉合金组成表
NO
合金組成
1
Sn63 / Pb37
2
Sn62 / Pb36 / Ag2
3
Sn43 / Pb43 / Bi14
水溶性助焊剂含有高的活化剂。
免洗类似于RA、RMA,除在松香树脂含量上不 同。
其它成份是表面活化剂、增稠剂等
2.3 助焊膏组分及其性能
松 香 (脂) 酸
包含活性机能、有机物组成份 -COOH,-NH2,-NHR,-NR2
COOH
锡膏使用注意事项
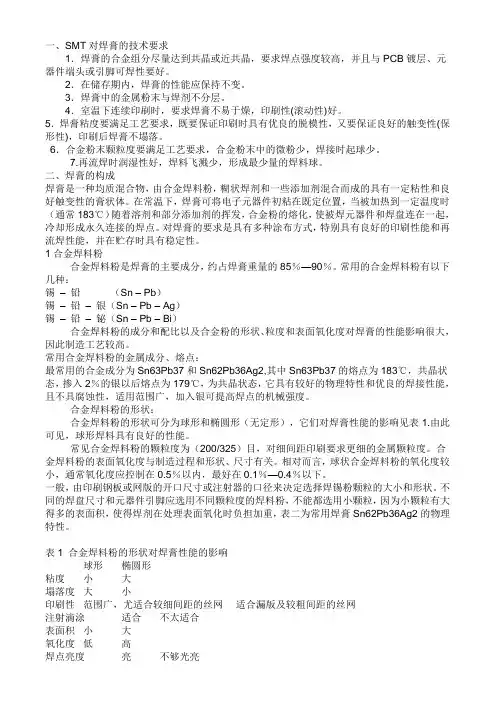
一、SMT对焊膏的技术要求1.焊膏的合金组分尽量达到共晶或近共晶,要求焊点强度较高,并且与PCB镀层、元器件端头或引脚可焊性要好。
2.在储存期内,焊膏的性能应保持不变。
3.焊膏中的金属粉末与焊剂不分层。
4.室温下连续印刷时,要求焊膏不易于燥,印刷性(滚动性)好。
5.焊膏粘度要满足工艺要求,既要保证印刷时具有优良的脱模性,又要保证良好的触变性(保形性),印刷后焊膏不塌落。
6.合金粉末颗粒度要满足工艺要求,合金粉末中的微粉少,焊接时起球少。
7.再流焊时润湿性好,焊料飞溅少,形成最少量的焊料球。
二、焊膏的构成焊膏是一种均质混合物,由合金焊料粉,糊状焊剂和一些添加剂混合而成的具有一定粘性和良好触变性的膏状体。
在常温下,焊膏可将电子元器件初粘在既定位置,当被加热到一定温度时(通常183℃)随着溶剂和部分添加剂的挥发,合金粉的熔化,使被焊元器件和焊盘连在一起,冷却形成永久连接的焊点。
对焊膏的要求是具有多种涂布方式,特别具有良好的印刷性能和再流焊性能,并在贮存时具有稳定性。
1合金焊料粉合金焊料粉是焊膏的主要成分,约占焊膏重量的85%—90%。
常用的合金焊料粉有以下几种:锡–铅(Sn – Pb)锡–铅–银(Sn – Pb – Ag)锡–铅–铋(Sn – Pb – Bi)合金焊料粉的成分和配比以及合金粉的形状、粒度和表面氧化度对焊膏的性能影响很大,因此制造工艺较高。
常用合金焊料粉的金属成分、熔点:最常用的合金成分为Sn63Pb37和Sn62Pb36Ag2,其中Sn63Pb37的熔点为183℃,共晶状态,掺入2%的银以后熔点为179℃,为共晶状态,它具有较好的物理特性和优良的焊接性能,且不具腐蚀性,适用范围广,加入银可提高焊点的机械强度。
合金焊料粉的形状:合金焊料粉的形状可分为球形和椭圆形(无定形),它们对焊膏性能的影响见表1.由此可见,球形焊料具有良好的性能。
常见合金焊料粉的颗粒度为(200/325)目,对细间距印刷要求更细的金属颗粒度。
锡膏印刷注意事项

版本更改类别更改内简要生效日期增加
删除
日期
作废
A/01
首版发行
本文件分发部门:
□总经理□包装部□采购部
□行政部□注塑部□计划部
□SMT□仓库部□财务部
□品管部□工程部□装配部
□生产部
□其它:
制定部门
编制人
审核
批准
生效日期
受控印章
1. 小心處理, 盡可能不要接觸到皮, 如接觸時請用異丙醇清洗,
並且避免吸入揮發的氣體.
2. 錫膏應冷藏在2~10度以延長保存期限.
3. 在使用前, 預先將錫膏從冰箱中取出放在室溫下約4小時,
這是為了使錫膏恢復到工作溫度, 也是為防止水份在錫膏
表面冷凝.
4. 為了使錫膏完全地均勻混合, 在回溫后請充分攪拌約3~5分鐘.
5. 要最大限度地維掮開了罐的錫膏泥, 必須一直使未使用過的
錫膏密封.
6. 印刷過后的電路板, 應盡快的將其回焊處理.
7. 錫膏最佳的使用溫度為24+/-3度, 濕度為65%以下.
8. 錫膏印刷3~5塊后, 擦拭鋼网一次.
9. 錫膏印刷2~3小時后, 要將鋼网上的錫膏刮到空瓶內重新攪拌
3~5分鐘.
10. 使用過的錫膏應分開放置, 切記不能將已用過的錫膏與未用的錫膏混 放在一入置.
无铅锡膏注意事项
深圳市兴鸿泰锡业有限公司
无铅锡膏注意事项
一、如何选用本系列锡膏
客户可根据自身产品及工艺的要求选择相应的合金成分,锡粉大小及金属含量,对于一般无铅焊接体系,我们建议选择Sn96.5Ag3.0Cu0.5合金成分,锡粉大小一般选T3(mesh-325/+500,25-45um ),对于Finepitch,可选用更细的锡粉。
二、回温
锡膏通常要用冰箱冷藏,冷藏温度5~10℃为佳。
从冰箱中取出锡膏时,须先经“回温”才能打开瓶盖使用。
回温方式:不开启瓶盖的前提下,放置于室温中自然解冻;
回温时间:4小时左右
注意:
(1)未经充足的“回温”,千万不要打开瓶盖;
(2)搅拌方式:手工搅拌或机器搅拌均可;
(3)搅拌时间:手工:5分钟左右机器:3分钟
(4)不要用加热的方式缩短“回温”时间。
(5)锡膏在“回温”后,于使用前要充分搅拌。
适当的搅拌时间因搅拌方式、装置及环境温度等因素而有所有同,应在事前多做试验来确定)。
此款无铅高温锡膏是由含氧量极低规则球形粉合金锡96.5%银3.0%铜0.5%与阳离子载体在真空加氮气下通过进口设备均匀搅拌。
熔点为217℃。
这款无铅锡膏极大适合现在的锡银铜和锡银等无铅电子元件的较高的焊接工艺温度。
目前适合高速生产和不同产品的表面贴装使用。
它在无铅焊接焊接上有个非常好的润湿能力,是焊点看起饱满。
且松香残留不会外溢出焊点,杜绝了松香的导电现象。
其已通过权威的SGS 的认证。
本文由深圳有铅锡膏( )整理发布。
锡膏的储存和使用操作规范
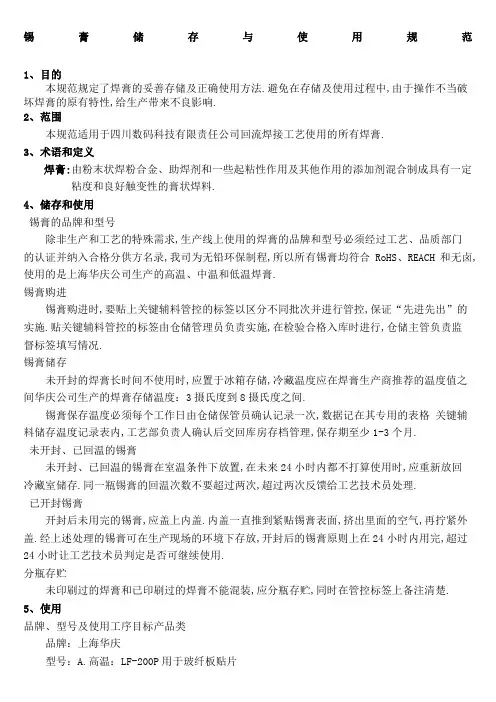
锡膏储存与使用规范1、目的本规范规定了焊膏的妥善存储及正确使用方法.避免在存储及使用过程中,由于操作不当破坏焊膏的原有特性,给生产带来不良影响.2、范围本规范适用于四川数码科技有限责任公司回流焊接工艺使用的所有焊膏.3、术语和定义焊膏:由粉末状焊粉合金、助焊剂和一些起粘性作用及其他作用的添加剂混合制成具有一定粘度和良好触变性的膏状焊料.4、储存和使用锡膏的品牌和型号除非生产和工艺的特殊需求,生产线上使用的焊膏的品牌和型号必须经过工艺、品质部门的认证并纳入合格分供方名录,我司为无铅环保制程,所以所有锡膏均符合RoHS、REACH和无卤,使用的是上海华庆公司生产的高温、中温和低温焊膏.锡膏购进锡膏购进时,要贴上关键辅料管控的标签以区分不同批次并进行管控,保证“先进先出”的实施.贴关键辅料管控的标签由仓储管理员负责实施,在检验合格入库时进行,仓储主管负责监督标签填写情况.锡膏储存未开封的焊膏长时间不使用时,应置于冰箱存储,冷藏温度应在焊膏生产商推荐的温度值之间华庆公司生产的焊膏存储温度:3摄氏度到8摄氏度之间.锡膏保存温度必须每个工作日由仓储保管员确认记录一次,数据记在其专用的表格关键辅料储存温度记录表内,工艺部负责人确认后交回库房存档管理,保存期至少1-3个月.未开封、已回温的锡膏未开封、已回温的锡膏在室温条件下放置,在未来24小时内都不打算使用时,应重新放回冷藏室储存.同一瓶锡膏的回温次数不要超过两次,超过两次反馈给工艺技术员处理.已开封锡膏开封后未用完的锡膏,应盖上内盖.内盖一直推到紧贴锡膏表面,挤出里面的空气,再拧紧外盖.经上述处理的锡膏可在生产现场的环境下存放,开封后的锡膏原则上在24小时内用完,超过24小时让工艺技术员判定是否可继续使用.分瓶存贮未印刷过的焊膏和已印刷过的焊膏不能混装,应分瓶存贮,同时在管控标签上备注清楚.5、使用品牌、型号及使用工序目标产品类品牌:上海华庆型号:A.高温:LF-200P用于玻纤板贴片B.中温:LF-200P-1705 用于纸基板贴片;LF-200TH-1705用于插件和围框焊接C.低温:TQ01SBA351用于纸基板插件、围框焊接和锌合金F头固定;SnBi58Ag04低耐温F头双工器装配使用期限焊膏使用遵循“先进先用”的原则.在焊膏的有效期内使用,不允许使用过期的焊膏.印刷环境要求锡膏使用时,车间环境温度应控制在18℃~28℃,环境相对湿度应控制在40%~80%,超出此范围报告工艺技术员处理.使用前的准备5.4.1回温和放置时间锡膏使用前,必须先从冰箱中取出放在室温下回温4小时以上,才可打开使用.回温时不应打开封口.取用时间记录在其关键辅料管控的标签上,班组操作工负责填写,工艺人员负责监督考评.5.4.2 使用前检验先使用用过的锡膏、生产日期较早的的锡膏;班组设置“锡膏解冻区”,放置解冻锡膏,要保证每条线有一瓶锡膏在解冻待用,并将取出时间登记在随瓶管控标签上;班组设置“锡膏待用区”,放置已经回温待开封锡膏.产线退回待用的锡膏,生产线优先使用此部分锡膏;打开锡膏瓶盖后,观察锡膏外观,发现结块和干皮现象,反馈给工艺技术员处理.用过的锡膏回收待下次用时,不能与未用过的锡膏混装,应另用一个空瓶单独装.5.4.2 使用前搅拌每次加锡膏前,都要将锡膏搅拌均匀才可以使用,手工搅拌速度2-3秒1转,顺同一个方向持续时间2分钟~5分钟,使其成流状物.印刷5.5.1 锡膏的添加5.5.1.1 正常添加添加焊膏时应采用“少量多次”的办法,避免焊膏氧化和粘着性的改变.印刷完一定数量的印制板后添加焊膏,量的多少以刮刀运动锡膏滚动时的锡膏柱维持在直径约10mm.5.5.1.2 前一天钢网上回收焊膏的添加前一天钢网上回收的焊膏应同新开封的焊膏混合添加使用新/旧焊膏的混合比例为4:1—3:1.5.5.2 多种焊膏的使用不同的焊膏绝对不能混用,更换不同型号的焊膏时,应彻底清洗钢网/刮刀或点膏筒.5.5.3 锡膏印刷控制5.5.3.1 生产前准备钢网模板时,操作员要检查取出印刷钢网模板的名称和版本与生产的产品是否对应可查生产作业计划表,发现问题即时向班组长或工艺技术员反馈.5.5.3.2 检查印刷网板有无异物堵塞、变形等.5.5.3.3 检查刮刀有无异常磨损.5.5.3.4 印刷了锡膏的前3块板,操作员目视检查有无漏印、少锡、连锡等缺陷,钢网上的印刷范围应是干净的,不能有明显的锡膏层覆盖其上;如果达不到要求,要采取纠正措施,并在解决问题后,做3块板跟踪确认首件.转入正式连续生产后,操作员每隔20分钟至少应抽检1块板检查内容同上,并填写首件记录数据.5.5.3.5 每隔10分钟对钢网上刮刀两边的锡膏进行处理,用搅刀把两边的锡膏刮回钢网中间.不印刷时,锡膏在钢网上停留时间不超过30分钟.若超过,必须将锡膏收回重新搅拌,特别应注意的是要用牙刷沾酒精清洗钢网开口清洗时用牙刷的毛刷顺着开口方向刷洗,严禁用牙刷的杆体部分接触钢网,特别是IC开口部分,防止堵孔或造成印刷残缺.5.5.3.6 印刷了锡膏的板,1小时内要求进行贴片或插件,超过时间要清洗或反馈工艺技术员处理.5.5.3.7 印刷了锡膏的板,不准斜放在托盘或其它地方.5.5.3.8 印刷了锡膏的板不符合质量要求或超过1小时没有贴片需要清洗时,用无尘纸沾酒精清洗干净表面,不允许有任何锡膏残留.5.5.3.9 PCB板从印刷了锡膏开始到完成该面回流焊接,要求2小时内完成,超过时间必须报告工艺人员确认与处理.5.5.4 剩余锡膏处理剩余的锡膏要盖上内盖,内盖下推接触到锡膏面,挤出内盖和锡膏间空气,然后拧紧外盖.回收到瓶中的锡膏,经工艺技术员确认在8小时内使用可在常温下存放;若8小时内不能确认使用必须放回冰箱冷藏.暂不使用的锡膏不能留在现场,以免混淆.5.5.5 清洗网板不用时,要放在专用网板柜内,现场只能有一幅网板.网板用过后,先用抹布沾酒精清洗干净表面,再用牙刷沾酒精清洗钢网开口清洗时用牙刷的毛刷顺着开口方向刷洗,严禁用牙刷的杆体部分接触钢网,特别是IC开口部分,以彻底清除钢网开口内壁残留锡膏重点是IC引脚开口内壁,最后用无纤维布对钢网两面同时擦洗,擦洗完检查无误后立即放回对应的钢网位中.回流焊温度要求回流焊温度曲线应参考焊膏生产厂商推荐的温度曲线.对于各种型号焊膏,其熔点液相线以上的时间应在60秒到90秒.使用记录每条产线使用焊膏时必须要填写贴在锡膏外壳上的关键辅料管控标签,记录使用人、从冰箱取出焊膏的时间、开封时间、搅拌时间及过程责任人签名.如果由于焊膏质量引起产品质量问题,由IPQC记录日期、班次、产生问题的时间、班组、现场工艺技术员姓名、焊膏型号、批号、使用人、从冰箱取出焊膏的时间、开封时间、工厂温度和湿度、工单号、PCB型号和版本号、钢网型号和厚度、印刷机参数、回流焊温度参数和曲线.并将此记录填入不合格纠正预防验证单中,启动不合格纠正预防验证单流程.操作员每天必须做日常保养并作记录,工程组设备技术人员定期保养印刷设备并做记录.6. 焊膏的报废开封未冷藏未密封超过24小时后的焊膏不可再用,在工艺技术员确认后作报废处理.表面有干结的焊膏不可使用,在工艺技术员确认后作报废处理.如果是开封时表面就有干结的焊膏,应作退货处理,IQC投诉供应商.过期的焊膏不可再用,在工艺技术员确认后作报废处理.每日从钢网上清理收集的焊膏若一直未用且未冷藏累计超过3天时间,在工艺技术员确认后作报废处理.7.废弃物处理沾有焊膏的手套、布、纸和用完焊膏的瓶子要扔入指定专用的化学废品箱中,严禁乱扔,后勤将定期对化学废品箱进行专项处理.8.注意事项使用焊膏时操作员一定要戴上手套,锡膏不要触及皮肤及眼睛.如果触及到皮肤时,必须用酒精擦洗,然后用肥皂和清水清洗特别是在用餐之前,一定要洗掉手上粘有的焊膏;如果焊膏接触到眼睛,必须立刻用温水冲洗20分钟,并给予适当的治疗.9.防火措施焊膏可能会有燃烧溶剂,当接触火源时可能会着火.使用和存储时应避开火源.如果一旦着火,应立即使用二氧化碳和干粉灭火器灭火.工程品质部 2018-01。
锡膏使用方法及注意事项

锡膏使用方法及注意事项
锡膏使用方法:
1、清洁焊点:用抛光布将焊点表面擦拭干净,以免影响焊接
质量。
2、将锡膏涂抹在焊点上:将锡膏涂抹在焊点上,以使电子元
件与焊点之间的接触更好。
3、焊接:用焊锡钳将焊接件固定,然后将焊锡钳放在焊接件上,按下焊锡枪,将焊锡枪上的焊锡慢慢地放到焊点上,并稳定地保持一段时间,使焊锡均匀地润湿焊点,以保证焊接质量。
4、清理焊点:用抛光布将焊点表面擦拭干净,以免影响焊接
质量。
锡膏使用注意事项:
1、使用锡膏时,应注意温度,高温会使锡膏变质。
2、使用锡膏时,应注意湿度,湿度过高会使锡膏变质。
3、使用锡膏时,应注意锡膏的质量,以保证焊接质量。
4、使用锡膏时,应注意锡膏的涂抹量,以保证焊接质量。
5、使用锡膏时,应注意锡膏的储存,以保证锡膏的新鲜度。
回流焊接用锡膏的成分和特性
回流焊接用锡膏的成分和特性锡膏主要由金属粉未、助焊剂均匀混合组成.根据用途不同,金属粉未通长由锡(Sn)、铅(Pb)银锡膏主要由金(Ag)、铜(Cu)、铟(In)等两种或两种以上的金属组成的混合物,金属粉未的细度通长在20um~75um之间.金属粉未是锡膏中的主要成份,也是装联焊接后的存留物.金属颗粒占整个锡膏体积的50%,约占锡膏总质量的90%左右.助焊剂是金属粉未的载体,它由活性剂、松香、溶剂、触变剂和悬浮剂等组成,其作用是:活性剂:去除金属表面的氧化物松香: 1)清除焊盘与锡膏本身的氧化层2)保护焊接后的合金不再氧化3)减少焊接中焊料表面的张力,促进焊料的润湿和扩散.溶剂:溶解锡膏中的固形成份,给锡膏带来流动性.触变剂:防止锡粉颗粒的分部,提高锡膏的印刷性,可降低锡膏印刷时的粘度.高可靠性锡膏成份与特性的分类2.锡膏的使用注意事项在印刷过程中对锡膏的选用是很重要的环节,选择锡膏应注意以下几点:2.1锡膏的金属成份和含量根据工艺的要求和零件能承受的温度来选择不同熔点的锡膏,锡膏的熔点由合金成份来决定.对于smt来说,一般选择Sn63、Sn62、Sn60的合金,它的熔点在179~184之℃间.目前我们使用的锡膏主要是Sn63/Pb37合金,这种合金最大的优点就是共晶.在温度达到183℃时,会毫不拖泥带水的成为液态锡,中间不存在固液态共存的现像.可有效的减少两端焊锡拉力失衡现像.锡膏中金属含量决定焊接合金的尺寸.随着金属含量的增加.焊接合金的尺寸也在增加.但是在相同的粘度下,随着金属含量的增加,焊料的短路和桥接也相对增加.金属含量对回流后合金的影响厚度(英寸)金属含量% 锡膏回流焊后合金90 0.009 0.004585 0.009 0.003580 0.009 0.002575 0.009 0.0020回流焊接后要求焊端与焊盘焊接要牢固.焊量饱满并在零件焊端方向上有1/3~2/3的爬锡高度.为了满足焊点焊锡量的要求,通长选用85~92%的锡膏,锡膏内金属的含量在90%左右时,使用的效果最好.2.2锡膏的金属粉未形状锡膏的金属粉未是在惰性气体中将熔融的焊料雾化而制成的微细粒状金属.锡膏中金属粉未的颗粒有三种形状:即球形、近球形和不定形,.在相同的质量下,球形的表面积是最小的.表面积越小被氧化的可能性便越小,越小的氧化便对焊接越有利.不定形颗粒没有明显的形状和细度,这种锡膏有较大的表面氧化比,故焊接性能较差,近球形则介于两者之间.所以应选择球形或近球形的锡膏.2.3锡膏的金属颗粒的尺寸锡膏颗粒的大小对焊接有极大的影响,尺寸大的情况下颗粒之间存在的间隙随之增大,充填间隙的助焊液比例也会增加.这有助于焊接时更好的去除氧化物,但是金属含量不足会对吃锡造成影响.金属颗粒比较小时,颗粒之间排列比较紧密,金属含量增加对锡膏的印刷以及形成合金会有帮助,但是金属表面积也会增加,氧化物也随之增加.颗粒越细对锡膏印刷性有利,因间隙小,细颗粒内的助焊剂含量比大颗粒的要少.锡膏颗粒尺寸的大小是通过网目数决定的,单位内的网目数量越多颗粒越细.锡膏分类和网目及尺寸类型网目尺寸Ⅰ类 -100/+200 100目(150um) 0.0059 "Ⅱ类 -200/+325 200目(75 um) 0.0030"Ⅲ类 -325/+500 325目(45um) 0.0018"Ⅳ类 -400/+500 400目(38um) 0.0015"Ⅴ类 -500/+635 500目(25um) 0.0010"600目(20um) 0.0008"颗料越大,充填间隙的助焊液越多,还原氧化的能力也越好.颗粒越小,总的表面积越大,颗粒排列越紧密,助焊剂相对会少一些,对焊接时还原氧化物比较不利.数种适合细间距印刷用锡粉的颗粒尺寸与测试结果测试 38~63um 38~45um 22~45um 20~38um印刷间距 0.5mmP O O O O0.4mmP X O O O0.3mmP X X O O扩散率(%) 93.4 93.4 93.7 93.7锡球(数)* 0.64 0.35 0.53 3.50氧化物含量(ppm) 40 60 70 100热(预烤)垂流 37 84 90 111 *:焊垫间的锡球数量比 O:印刷性良好 X:印刷性不良2.4助焊剂的类型锡膏中的助焊剂作用有: 1)清除焊盘与锡膏本身的氧化层 2)保护焊接后的合金不再氧化 3)减少焊接中焊料表面的张力,促进焊料的润湿和扩散.由于回流焊时锡粉会加速氧化,因此助焊剂必须要有足够的活性来清除这些氧化物.另外一个考虑是焊接后板子是否要清洗,若为免洗,必须选择无腐蚀、低残留的免洗锡膏.锡膏按助焊剂的类型分为RSA(强活化型) 、RA(活化型)、RMA(弱活化型)、R(非活化型),一般情况下我们选择RMA比较适合.2.5锡膏的粘度锡膏流变性质即粘度,锡膏的粘度是指锡膏受到外来推力所出现的一种反抗阻力.锡膏中溶剂多则粘度低,反之粘度则高.锡膏粘度随着钢板上刮刀的运动变化而变化,当刮刀刮印时粘度变低,停止作用后,锡膏又回到原来的粘度.同时粘度也会随温度的变化而变化,温度升高时锡膏的粘度会降低.有试验表明,温度每上升4℃则粘度下降10%.锡膏的粘度是锡膏的主要性能,粘度的单位为“cps”适合精细间距印刷的粘度范围是750kcps(75万cps)~1050kcps,900kcps是最佳的印刷粘度.2.6锡膏的塌落性锡膏印刷到焊盘以后的伸展能力即锡膏的塌落,锡膏的塌落度主要取决于锡膏中金属成份的含量和金属颗粒的细度,金属含量越高,塌落度越小,印刷后在室温下停留的时间越长,溶剂挥发的越多,更容易发生塌陷.与置件压力也有关系.3 锡膏使用的注意事项3.1锡膏的储存锡膏的储存温度要求为0~10℃,并要求保持稳定性,通长须放在冰箱内储存.锡膏在规定的温度下可保持3~6个月的使用寿命,锡膏要求的工作环境温度为21~25℃,相对湿度在40~60%RH,这样的操作条件对印刷最为有利.温度低于21℃,粘度高成形佳,不利于印刷和脱模.温度大于25℃,有利于好印刷和脱模,但成形不佳容易发生流塌,造成短路发生.湿度太大,印刷后的锡膏容易吸收空气中的水份,回流焊接时容易产生锡珠.锡膏在过份干燥的环境中,助焊剂会加速挥发,造成焊接时无法完全清除氧化物.3.2使用前注意事项锡膏在使用前,从冰箱中取出后不要立即打开包装使用,要放在工作条件下即室内温度进行回温4~6小时.因为刚从冰箱内取出的锡膏温度比较低,如果这时冒然打开瓶盖与外界空气接触,便会与空气中的湿气发生冷凝而产生水份.回温的目地就是使锡膏的温度与室温一致.严禁以任何加热的方式使锡膏回温.这样会破坏助焊剂内的化学性质,降低锡膏的性能.为了产生良好的印刷适性,印刷前必须进行充分有效的搅拌,因为锡膏贮存时会产生分离,即锡膏中比重较大的金属粉未与比重较轻的助焊剂相分离.金属部份会沉积在容器的底部,而溶剂部份会浮在容器的上部份.搅拌可使金属粉未与助焊剂充分混合在一起.搅拌可以使用搅拌机进行,根据作业指导书进行设定,在没有搅拌机情况下也可使用人工搅拌,人工搅拌必须使用塑料或圆形的工具进行搅拌,以防止破坏锡膏颗粒的形状.锡膏在上线以前,必须经过粘度测试,符合标准才可以生产.锡膏粘度一般采用粘度计测量.如果没有粘度测量仪,也可以采用另一种最简便的方法,人工搅拌五分钟后用搅拌刀挑起一团锡膏离容器上方2~3寸,让锡膏自然滑落,如锡膏粘在搅拌刀上则表明粘度太大,如果锡膏像缎子一样滑下,则表示粘度太小,锡膏如果从搅拌刀上下滑,并形成一段段的下落,则锡膏粘度刚好.3.3使用中注意事项在印刷过程中,锡膏中的助焊剂等会随着时间和外界温湿度而减少.因此,在添加新锡膏时,应做到少量多次,新旧锡膏的添加比例为1:1左右.及时将扩散到刮刀两端的锡膏刮到中间,应为锡膏在滚动时保持适当的粘性.另外锡膏机在印刷时应尽量加盖盖起来,减少外界的环境影响.3.4锡膏的使用寿命锡膏从冰箱内取出退冰后,必须在24小时内使用,如果未使用完则要放回冰箱内保存,打开瓶盖的锡膏,必须有8小时的有效时间使用完,如果未使用完,则允许重复放回冰箱一次,注意,应另外使用干凈的容器来装置这些锡膏,不可以和未使用的锡膏混装在一起.如果超过8小时未使用完,则应做报废处理.在下次使用时应优先使用未用完的回收锡膏,并须经过退冰和搅拌.供应无铅免洗焊锡膏SAC305型号:BC998 粘度:220(Pa·S)颗粒度:25~45(um)品牌:禾田规格:Sn-Ag3.0-Cu0.5 合金组份:锡银铜活性:高类型:无铅清洗角度:免清洗熔点:217~221 本公司生产之焊锡膏由优质助焊剂与低氧化度的球形焊料粉末精制而成,具有优越的溶解性和持续性,适用于不同间距器件的贴装,选用本厂焊锡膏有如下优势:*合理化之价格;*可提供SMT制程导入之工艺辅导;*五温区会焊以上回焊炉可以在不充氮下完成切换;*顶点回焊温度介于232—246℃之间;HXW焊锡膏系列:*PCBA系列锡膏;*散热器组件专用锡膏;*穿孔插件专用锡膏;*BGA植球与维修专用锡膏;*特殊金属表面焊接专用锡膏...供应免洗焊锡膏Sn63型号:GBC78 粘度:100(Pa·S)颗粒度:25~45(um)品牌:禾田规格:Sn63/Pb37合金组份:锡铅活性:高RMA 类型:有铅清洗角度:免洗型熔点:183 本公司生产之焊锡膏由优质助焊剂与低氧化度的球形焊料粉末精制而成,具有优越的溶解性和持续性,适用于不同间距器件的贴装,选用本厂焊锡膏有如下优势:*合理化之价格;*可提供SMT制程导入之工艺辅导;*五温区会焊以上回焊炉可以在不充氮下完成切换;*顶点回焊温度介于232—246℃之间;HXW焊锡膏系列:*PCBA系列锡膏;*散热器组件专用锡膏;*穿孔插件专用锡膏;*BGA植球与维修专用锡膏;*特殊金属表面焊接专用锡膏...无铅锡膏Sn42Bi,SMT贴片锡膏产品详细说明型号:HM998 粘度:200(Pa·S)颗粒度:25~45(um)品牌:禾田规格:Sn42Bi58合金组份:锡铋活性:高RMA 类型:无铅清洗角度:免洗型熔点:138优质进口锡粉制成;锡粉的氧化程度极低;IC引脚爬升性好,吃锡饱满;少锡珠及立碑现象;免洗型产品的残留物极少;具有良好的印刷性、稳定性和粘性;可针对个别制程研配。
锡膏储存暂行办法及注意事项
锡膏暂行管理办法及注意事项1.锡膏应该储存在冰箱内,冰箱内温度需要保持在2-10℃,每8小时需要点检并做出相关记录2.在锡膏购入后,立即贴上标签以明确无铅锡膏和有铅锡膏,对于标签需要每15天作出相关检查,以确保标签和实物的一致3.锡膏购入和使用需要做好相关的使用记录(锡膏进出记录表)做到先进先出,对于一次未使用完回收的锡膏需要在锡膏盒上用油性记号笔作出相关编号,并在锡膏进出记录表上做出相关记录,焊接线主管每月需要根据理论生产锡膏使用量对锡膏进出记录表进行审核4.物料员对锡膏进行管理,需要保证先用回收锡膏,再用新锡膏5.锡膏使用前应该静置4小时以上以确保锡膏内的助焊剂分散均匀后方可搅拌使用6.静置后的锡膏需要在锡膏搅拌机内搅拌3分钟以上方可使用(现在未实现24小时连续生产,所以无法达到静置4小时的要求,直接从冰箱内拿出来的锡膏需要使用锡膏搅拌机搅拌至少30分钟后方可使用)7.对于回收的需要加锡膏稀释剂后搅拌,250g~500g的剩余锡膏加4滴锡膏稀释剂,0g~250g锡膏加2滴稀释剂,如果搅拌后效果不佳,可以再追加2滴继续搅拌8.搅拌好的标准是用搅拌刀从锡膏瓶中调锡膏,锡膏能够成不断的线流下来9.锡膏开罐后,24小时内必须用完,超过则须报废处理,对于报废的锡膏需要加贴报废标签以防止错误拿用10.已回温未开封的锡膏切勿放入冰箱,由物料员作出标记,优先使用,如果7天内还未使用贴报废标签报废,返回锡膏厂家重新加入助焊剂11.新开封的锡膏在钢网上停留时间不能超过8小时,停印时间超过30分钟(含30分钟)时,必须将锡膏回收于锡膏瓶内,并盖紧内外盖;回收的旧锡膏不可直接混入新开封的锡膏内,回收锡膏的锡膏瓶需要回收人用油性记号笔在瓶盖上注明回收时间以及回收人,并由当班负责人确认。
特别注意锡膏只允许回收1次,超过1次的直接报废2017年1月17日。
JFAg0.3锡膏说明书
客户 → 业务代表 → 业务经理 → 工程部 → 客户了解情况 → 改进(工程部) →质检部 → 反映给业务经理 → 客户
Client → Market Representative → Market Manager → Engineering Department → Find out
0 小时
96 小时
IPC TM-650
12
> 1x10 ohm
11
> 1x10 ohm
6. 操作说明APPLICATION NOTES
用途
JF800905系列适用于Sn99-Ag0.3-Cu0.7无铅焊料合金。推荐采用3号合金粉,但根据不同的用途如标 准印刷和超细间距需选用不同的IPC合金粉末类型。
① 未经充足的“回温”,请不要打开瓶盖。 ② 不要用加热的方式缩短“回温”时间。 3:搅拌方式: ①锡膏在“回温”后,于使用前要充分搅拌。 ②搅拌方式:手工搅拌或者机器搅拌均可。 ③搅拌时间:手工:3—5 分钟左右。机器:3 分钟左右。 4:印刷 ①刮刀角度:40-60 度为标准。 ②硬度:小于 0.3mm 间距时,刮刀角度为 45 度,可使用 80-100 度肖氏硬度。 ③印刷压力:设定值是根据刮刀的长度及速度,应该以刮刀刮过钢板后不留残留锡膏为标准,通常 使用压力约 3Kg。 ④印刷速度:根据电路板的结构,钢板的厚度及印刷机的印刷能力。 ⑤摸板材料:不锈钢,黄铜或者镀镍板。 5:包装: 单位:PCS(500 克/瓶) 封装:500 克/瓶
附:测试报告 ……………………………………………………………………………………9 五、物料安全资料表 ………………………………………………………………………………Байду номын сангаас…10
锡膏、红胶知识介绍及使用过程注意事项
建立废弃物处置记录,记录废弃物的种类、数量、处置方式等信息。
健康与环境影响
健康影响
01
锡膏、红胶中的化学物质可能对人体健康产生影响,如接触过
敏、呼吸系统刺激等。
环境影响
02
不合理使用锡膏、红胶可能对环境造成污染,如水体、土壤和
大气等。
预防措施
03
加强个人防护,合理选用环保型锡膏、红胶,减少使用量,加
操作过程
按照规定程序进行操作,避免高温、明火和静电, 使用后及时清理工作台和工具。
异常处理
遇到异常情况,如火灾、泄漏等,应立即停止操 作,采取相应措施,并及时报告。
废弃物处理
废弃物分类
将废弃的锡膏、红胶按照危险废物和一般废物的分类要求进行分 类。
废弃物处置
危险废物应交由有资质的单位进行处置,一般废物可按照当地环保 要求进行处理。
红胶
是一种热固性塑料,用于电子元件的 粘接和固定。其特性包括良好的粘附 力、耐温性和绝缘性。
主要成分与作用
锡膏的主要成分包括锡、铅、助焊剂和其他添加剂。其中, 锡和铅的混合物提供了良好的焊接性能,助焊剂有助于去除 氧化物并增强焊接效果,添加剂则可以改善锡膏的印刷性能 和储存稳定性。
红胶的主要成分包括树脂、硬化剂、填料和其他添加剂。其 中,树脂是红胶的主要粘合剂,硬化剂则使红胶在加热时固 化,填料可以提高红胶的机械性能和耐温性,添加剂则可以 改善红胶的流动性和印刷性能。
红胶在使用前应放置在室温下回温,以避 免因温差导致印刷不良。
搅拌方式
印刷厚度
搅拌红胶时应采用正确的搅拌方式,避免 过度搅拌导致红胶变稠或产生气泡。
印刷红胶时应控制厚度,不宜过厚或过薄 ,以确保粘接效果和可靠性。