
铝合金锻件固溶、时效、退火
6~12 T6
2A70 锻件
520~535 T4
185~195
20 T6
2A90 锻件
505~520(3) T4
165~170
5~7 T6
4A11 锻件
504~516(3) T4
168~174
8~12 T6
4032 模锻件
505~520(6) T4
165~175
10 T6
6A02 锻件
510~530 T4
自由锻件
530~540
T4
T4 T352(2)
185~195
185~195 170~180
26 T6
26 T6 18 T852(2)
2A14 锻件
499~505 T4
165~175
10 T6
2A50 锻件
515~525 T4
150~160
6~12 T6
2A60 锻件
515~525 T4
150~160
155~165
8~15 T6
6070 锻件
546~552 T4
155~165
8
T6
6061 锻件 7A04 锻件 7A09 锻件 7A10 锻件
525~530 T4 465~475 W 460~475(6) W 468~473 W
170~180
8
T6
120~125 135~145(4)
24 16(4)
495~505 T4
165~175
16 T6
2A11 锻件
499~505 T4
T6Leabharlann 2A12 锻件485~498 T4
185~195
6~12 T6
2A16 锻件
530~540 T4
165~190
18~36 T6
2A17 锻件
530~540 T4
185~195
12~16 T6
2219
模锻件与轧制环 530~540
(3)固溶处理后,复杂或大型锻件在65℃~100℃热水中淬火;
(4)双级时效:115℃~125℃,3h,155℃~165℃,3h;
(5)双级时效:100℃~110℃,6h~8h,170℃~180℃,8h~10h;
(6)固溶处理后在60℃~80℃水中淬火
T6 T6 T73
115~125(5)
24(5)
T6 T73
135~140(5)
16(5)
T6 T73
7075 锻件
460~475(6) W
115~125(5)
24(5)
T6 T73
(1)所列的时间与温度是各种类型、不同规格的产品的典型时间与温度,不完全是某一 产品的最佳处理规范;
(2)在固溶处理与时效处理之间,进行1%~5%的压缩变形,以消除残余应力;
常用铝合金锻件固溶处理及时效处理规范(1)
合金牌号
产品种类
固溶处理 温度/℃ 状态
温度/℃
时效处理 保温时间/h 状态
2014
模锻件
495~505
自由锻件与环轧 件
495~505
T4
T4 T452(2)
165~175
165~175 165~175
10 T6
10 T6 10 T652(2)
2A02 锻件
(完整版)铝合金状态分类

铝合金材料状态分类变形铝及铝合金根据具体使用要求的不同采用的加工方式也不同,其主要加工方式包括热加工、冷加工、固溶热处理、时效处理、退火处理等方式。
按照不同的加工方式可对铝加工产品的状态归纳如下:状态图解:状态名称介绍H加工硬化状态适用于通过加工硬化提高强度的产品,产品在加工硬化后可经过(也可不经过)使强度有所降低的附加热处理O 退火状态适用于经完全退火获得最低强度的加工产品T热处理状态不同于F 、O 、H 状态适用于热处理后,经过(或不经过)加工硬化达到稳定的产品。
T 代号后面必须跟有一位或多位阿拉伯数字(一般为热处理强化型材料)W固溶热处理状态一种不稳定状态,仅适用于经固溶热处理后,室温下自然时效的合金,该状态代号仅表示产品处于自然时效阶段。
F自由加工状态适用于在成型过程中,对于加工硬化和热处理条件无特殊要求的产品,该状态产品的力学性能不作规定。
各状态详细解读:H状态细分H后第一位数字表示加工硬化处理的方法H1单纯加工硬化状态适用于未经附加热处理,只经加工硬化即获得所需强度的状态。
H2加工硬化及不完全退火的状态适用于加工硬化程度超过成品规定要求后,经不完全退火,使强度降低到规定指标的产品。
H3加工硬化及稳定化处理的状态适用于加工硬化后经低温热处理或由于加工过程中的受热作用致使其力学性能达到稳定的产品。
H4加工硬化及涂漆处理的状态适用于加工硬化后,经涂漆处理导致了不完全退火的产品。
H后第二位数字表示材料所达到的硬化程度一般将硬化程度分为8个等级,1最低,8最高,9代表比Hx8加工硬化程度更高的超硬状态H12 加工硬化到25%硬度H14 加工硬化到50%硬度H16加工硬化到75%硬度H18加工硬化到100%硬度(完全硬化状态)H19超加工硬化状态。
此种材料的抗拉强度应比H18状态材料的高10N/mm2以上H22加工硬化后部分退火到25%硬度H24加工硬化后部分退火到50%硬度H26加工硬化后部分退火到75%硬度H28加工硬化后部分退火到100%硬度H32 加工硬化后稳定化处理到25%硬度H34 加工硬化后稳定化处理到50%硬度H36加工硬化后稳定化处理到75%硬度H38加工硬化后稳定化处理到100%硬度H42 加工硬化后涂漆的,25%硬度处理H44加工硬化后涂漆的,50%硬度处理H46加工硬化后涂漆的,75%硬度处理H48 加工硬化后涂漆的,100%硬度处理HXXX状态H111适用于最终退火后又进行了适量的加工硬化,但加工硬化程度又不及H11状态的产品。
铝合金热处理标准

铝合金热处理标准铝合金是一种常见的金属材料,具有优良的导热性、导电性和耐腐蚀性,因此在航空航天、汽车制造、电子产品等领域得到广泛应用。
而铝合金的热处理是为了改善其力学性能和耐腐蚀性能,使其在工程中发挥更好的作用。
本文将介绍铝合金热处理的标准及相关内容。
首先,铝合金热处理的标准主要包括固溶处理、时效处理和退火处理。
固溶处理是指将铝合金加热至固溶温度,使合金元素溶解在铝基体中,然后快速冷却,以提高合金的强度和硬度。
时效处理是在固溶处理后,将合金再次加热至一定温度保温一段时间,使析出硬化相,增加合金的强度和耐腐蚀性。
而退火处理则是通过加热和缓慢冷却,以消除合金中的残余应力和提高塑性。
其次,铝合金热处理的标准还包括了热处理温度、保温时间和冷却速度等具体要求。
不同种类的铝合金对应不同的热处理工艺参数,需要根据具体合金牌号和工程要求进行选择。
通常情况下,固溶处理温度在480-520摄氏度,时效处理温度在120-180摄氏度,保温时间和冷却速度也会有所不同。
此外,铝合金热处理标准还涉及了热处理设备和工艺控制。
在实际生产中,需要使用合适的热处理炉和设备,确保温度均匀和稳定,以及合理的冷却方式。
同时,对于热处理工艺的控制也至关重要,需要进行严格的工艺监控和记录,以确保每一道工序都符合标准要求。
总的来说,铝合金热处理标准是保证铝合金制品质量的重要依据,合理的热处理工艺可以有效提高铝合金的力学性能和耐腐蚀性能,延长其使用寿命。
因此,在实际生产中,需要严格按照相关标准进行操作,确保产品质量和工程安全。
在铝合金热处理标准的指导下,我们可以更好地利用铝合金材料,生产出更加优质的产品,为各个领域的发展提供更好的支持。
希望本文能够对铝合金热处理标准有所了解,并在实际生产中得到应用。
铝合金热处理状态含义
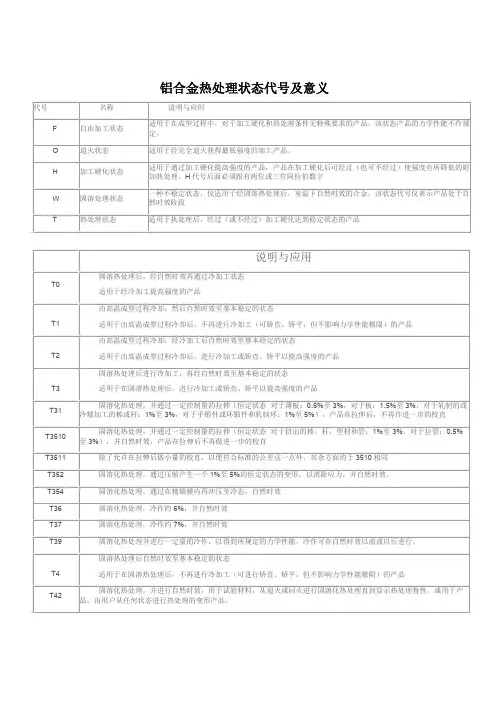
铝合金热处理状态代号及意义说明与应用T0 固溶热处理后,经自然时效再通过冷加工状态适用于经冷加工提高强度的产品T1 由高温成型过程冷却,然后自然时效至基本稳定的状态适用于由高温成型过程冷却后,不再进行冷加工(可矫直、矫平,但不影响力学性能极限)的产品T2 由高温成型过程冷却,经冷加工后自然时效至基本稳定的状态适用于由高温成型过程冷却后,进行冷加工或矫直、矫平以提高强度的产品T3 固溶热处理后进行冷加工,再经自然时效至基本稳定的状态适用于在固溶热处理后,进行冷加工或矫直、矫平以提高强度的产品T31固溶化热处理,并通过一定控制量的拉伸(恒定状态对于薄板:0.5%至3%,对于板:1.5%至3%,对于轧制的或冷精加工的棒或杆:1%至3%,对于手锻件或环锻件和轧制环:1%至5%),产品在拉伸后,不再作进一步的校直T3510固溶化热处理,并通过一定控制量的拉伸(恒定状态对于挤出的棒,杆,型材和管:1%至3%,对于拉管:0.5%至3%),并自然时效,产品在拉伸后不再做进一步的校直T3511 除了允许在拉伸后做小量的校直,以便符合标准的公差这一点外,其余方面均于3510相同T352 固溶化热处理,通过压缩产生一个1%至5%的恒定状态的变形,以消除应力,并自然时效。
T354 固溶化热处理,通过在精锻模内再冲压至冷态,自然时效T36 固溶化热处理,冷作约6%,并自然时效T37 固溶化热处理,冷作约7%,并自然时效T39 固溶化热处理并进行一定量的冷作,以得到所规定的力学性能,冷作可在自然时效以前或以后进行。
T4 固溶热处理后自然时效至基本稳定的状态适用于在固溶热处理后,不再进行冷加工(可进行矫直、矫平,但不影响力学性能极限)的产品T42固溶化热处理,并进行自然时效,用于试验材料,从退火或回火进行固溶化热处理直到显示热处理特性,或用于产品,由用户从任何状态进行热处理的变形产品。
代号名称说明与应用F 自由加工状态适用于在成型过程中,对于加工硬化和热处理条件无特殊要求的产品,该状态产品的力学性能不作规定。
铝合金热处理基本形式

退火及淬火时效是铝合金的基本热处理形式。
退火是一种软化处理。
其目的是使合金在成分及组织上趋于均匀和稳定,消除加工硬化,恢复合金的塑性。
淬火时效则属强化热处理,目的是提高合金的强度,主要应用于可热处理强化的铝合金。
1退火根据生产需求的不同,铝合金退火分铸锭均匀化退火、坯料退火、中间退火及成品退火几种形式。
一、铸锭均匀化退火铸锭在快速冷凝及非平衡结晶条件,必然存在成分及组织上的不均匀,同时也存在很大的内应力。
为了改变这种状况,提高铸锭的热加工工艺性,一般需进行均匀化退火。
为促使原子扩散,均匀化退火应选择较高的退火温度,但不得超过合金中低熔点共晶熔点,一般均匀化退火温度低于该熔点5~40℃,退火时间多在12~24h之间。
二、坯料退火坯料退火是指压力加工过程中第一次冷变形前的退火。
目的是为了使坯料得到平衡组织和具有最大的塑性变形能力。
例如,铝合金热轧板坯的轧制终了温度为280~330℃,在室温快速冷却后,加工硬化现象不能完全消除。
特别是热处理强化的铝合金,在快冷后,再结晶过程未能结束,过饱和固溶体也未及彻底分解,仍保留一部分加工硬化和淬火效应。
不经退火直接进行冷轧是有困难的,因此需进行坯料退火。
对于非热处理强化的铝合金,如LF3,退火温度为370~470℃,保温1.5~2.5H后空冷,用于冷拉伸管加工的坯料、退火温度应适当高一些,可选上限温度。
对于可热处理强化的铝合金,如LY11及LY12,坯料退火温度为390~450℃,保温1~3H,随后在炉中以不大于30℃/h的速度冷却到270℃以下再出炉空冷。
三、中间退火中间退火是指冷变形工序之间的退火,其目的是为了消除加工硬化,以利于继续冷加工变形。
一般来说,经过坯料退火后的材料,在承受45~85%的冷变形后,如不进行中间退火而继续冷加工将会发生困难。
中间退火的工艺制度基本上与坯料退火相同。
根据对冷变形程度的要求,中间退火可分为完全退火(总变形量ε≈60~70%),简单退火(ε≤50%)和轻微退火(ε≈30~40%)三种。
铝合金 的退火和固溶
铝合金的退火和固溶
铝合金是一种常见的金属材料,它具有轻质、高强度和良好的
耐腐蚀性能,因此在航空航天、汽车制造、建筑等领域得到广泛应用。
而铝合金的退火和固溶是对其热处理工艺的两种重要方法。
首先,我们来谈谈铝合金的退火。
退火是一种热处理工艺,通
过加热和逐渐冷却的过程,使金属材料的晶粒重新排列,以消除应力、提高塑性和韧性。
对于铝合金来说,退火可以使其变得更加柔软,从而更容易进行加工和成形。
退火过程中,铝合金会被加热至
较高温度,然后保温一段时间,最后缓慢冷却至室温。
这样可以使
晶粒再结晶,减少材料的硬度,改善其加工性能。
其次,固溶是铝合金的另一种热处理方法。
固溶处理是指将合
金加热至固溶温度,使固溶体中的溶质原子均匀地溶解在固溶体中,然后通过快速冷却或淬火来保持这种均匀状态。
固溶处理可以有效
地提高铝合金的强度和硬度,同时也会改善其耐腐蚀性能。
固溶处
理后的铝合金具有较高的强度和硬度,适用于对材料强度要求较高
的场合。
总的来说,铝合金的退火和固溶是两种重要的热处理工艺,它
们可以分别调节材料的力学性能和加工性能。
合理应用这两种热处理方法,可以使铝合金发挥出最佳的性能,满足不同工程领域的需求。
铝合金固溶时效处理工艺
铝合金固溶时效处理工艺一、前言铝合金是一种重要的结构材料,具有优良的物理性能和化学稳定性,广泛应用于航空、汽车、建筑等领域。
其中,固溶时效处理是铝合金加工过程中非常重要的一个环节,可以提高铝合金的强度和韧性,改善其耐腐蚀性能。
本文将详细介绍铝合金固溶时效处理工艺,包括准备工作、固溶处理、水淬和时效处理四个步骤。
二、准备工作1.选择合适的铝合金材料:根据实际需求选择适当的铝合金材料,并检查其质量是否符合要求。
2.清洗:将铝合金材料表面的油污、氧化物等杂质清洗干净,并用干燥布擦拭干燥。
3.切割:根据需要将铝合金材料切割成所需尺寸。
4.标记:对切割好的铝合金材料进行标记,以便后续加工使用。
三、固溶处理1.装夹:将切割好并标记好的铝合金材料装夹在固溶炉内。
2.加热:将固溶炉加热至适当的温度,根据不同的铝合金材料选择不同的加热温度和时间。
一般来说,铝合金的固溶处理温度在500℃左右,时间为1-2小时。
3.保温:将铝合金材料保持在固溶处理温度下一定时间,使其达到均匀的固溶状态。
四、水淬1.取出:将经过固溶处理后的铝合金材料取出,并迅速放入水中进行淬火。
淬火时要注意水温不能太高,以免造成变形或开裂。
2.清洗:将淬火后的铝合金材料表面清洗干净,去除水中残留物。
五、时效处理1.装夹:将清洗干净的铝合金材料再次装夹在时效炉内。
2.加热:将时效炉加热至适当的温度,根据不同的铝合金材料选择不同的加热温度和时间。
一般来说,铝合金的时效处理温度在150-200℃左右,时间为4-6小时。
3.冷却:将经过时效处理的铝合金材料从炉内取出,并进行自然冷却。
4.清洗:将时效处理后的铝合金材料表面清洗干净,去除残留物。
六、总结铝合金固溶时效处理工艺是一项非常重要的加工工艺,可以使铝合金材料具有更好的强度和韧性。
在实际应用中,需要根据不同的铝合金材料选择适当的固溶处理和时效处理温度和时间,并严格按照操作规程进行操作,以保证加工质量。
(完整版)铝合金状态分类
铝合金材料状态分类
变形铝及铝合金根据具体使用要求的不同采用的加工方式也不同,其主要加工方式包括热加工、冷加工、固溶热处理、时效处理、退火处理等方式。
按照不同的加工方式可对铝加工产品的状态归纳如下:
状态图解:
状态名称
介绍 H
加工硬化状态
适用于通过加工硬化提高强度的产品,产品在加工硬化后可经过(也可不经过)使强度有所降低的附加热处理 O 退火状态
适用于经完全退火获得最低强度的加工产品 T
热处理状态
不同于F 、O 、H 状态
适用于热处理后,经过(或不经过)加工硬化达到稳定的产品。
T 代号后面必须跟有一位或多位阿拉伯数字(一般为热处理强化型材料) W
固溶热处理状态
一种不稳定状态,仅适用于经固溶热处理后,室温下自然时效的合金,该状态代号仅表示产品处于自然时效阶段。
F
自由加工状态 适用于在成型过程中,对于加工硬化和热处理条件无特殊要求的产品,该状态产品的力学性能不作规定。
铝合金热处理标准
铝合金热处理标准铝合金是一种轻质、高强度的金属材料,广泛应用于航空航天、汽车制造、建筑等领域。
然而,铝合金的热处理对其性能和用途至关重要。
本文将介绍铝合金热处理的标准及相关知识。
首先,铝合金的热处理标准主要包括时效硬化、固溶处理和淬火。
时效硬化是指在固溶处理后,将合金在较低的温度下保温一段时间,通过析出细小的析出相颗粒来提高合金的硬度和强度。
固溶处理是将合金加热至固溶温度,使合金中的溶解相完全溶解,然后迅速冷却到室温。
淬火是指将固溶处理后的合金快速冷却,以获得高强度和硬度。
其次,铝合金热处理的温度控制非常关键。
不同种类的铝合金对应不同的固溶温度和时效温度,温度控制的不当将导致合金的性能下降甚至失效。
因此,在进行热处理时,必须严格按照标准要求进行温度控制,以确保合金的性能达到设计要求。
另外,热处理过程中的冷却速度也需要严格控制。
过快或过慢的冷却速度都会对合金的性能产生不利影响。
合金的淬火速度要根据具体合金的性能要求进行合理选择,以确保合金在热处理后能够达到设计要求的硬度和强度。
最后,热处理过程中的环境条件也需要重视。
合金的热处理通常在控制气氛炉或真空炉中进行,以避免合金表面的氧化和污染。
此外,热处理过程中还需要注意处理工艺中的气氛气体成分和气氛气氛流速等因素,以确保合金表面的质量和性能。
综上所述,铝合金热处理标准涉及到时效硬化、固溶处理、淬火等多个方面,温度、冷却速度和环境条件都对合金的性能产生重要影响。
只有严格按照标准要求进行热处理,才能确保铝合金的性能达到设计要求,从而保证其在各个领域的应用安全可靠。
固熔处理、时效处理工艺概述
一、固熔处理、时效处理工艺概述1、热处理制度及性能变形铝合金经固溶处理(俗称淬火)和时效(用于2XXX系合金、4XXX系合金、6XXX系合金、7XXX 系合金等)后,其提高了强度、增加了硬度,特别如合金2014、2024、6061、7075等,其热处理强化效果非常显著,且常用的热处理方式有:T 3 固溶体处理后,冷加工并自然时效T 4 固溶体处理后,直接自然时效T 6 固溶处理后人工时效T 7 固溶处理后人工时效至过时效状态T 8 固溶体处理后,冷加工并人工时效T 9 固溶体处理后人工时效并冷加工TX 51 固溶体处理后用拉伸的方法消除内部应力,如T651TX 52 固溶体处理后用压缩的方法消除内部应力目前国内外市场供应的几种典型铝合金固溶处理后其性能及主要用途有:A2024-T6, ,T351;A2014-T6,T651,主要用于飞机结构(蒙皮,骨架,肋梁,隔框等),铆钉,导弹,构件,上学车轮毂,螺旋桨元件及其他各种结构件, 强度高,有一定的耐热性,可用作150℃以下的工作零件,工作温度高于125°C时,2024合金的强度比7075合金的还高。
这类合金热处理强化效果显著,但热处理工艺要求严格,抗蚀性较差,焊接时易产生裂纹。
其主要性能指标为:硬度HB 120,密度 2.85,抗拉强度470,疲劳强度325,延伸率10A6061-T6, T651具有中等强度,其强度不能与2XXX系或7XXX系相比,但镁、硅合金特性多,具有加工性能极佳、优良的焊接特点及电镀性、良好的抗腐蚀性、韧性高及加工后不变形、材料致密无缺陷及易于抛光、上色膜容易、氧化效果极佳等优良特点。
广泛应用于要求有一定强度和抗蚀性高的各种工业结构件,如制造卡车,塔式建筑,船舶,电车,铁道车辆,家具,航天、电器固定装置、通讯领域,也广泛应用于自动化机械零件、精密加工、模具制造、电子及精密仪器、SMT、PC板焊锡载具等。
其主要性能指标为:硬度95 ,密度 2.750,抗拉强度310,屈服强度276,延伸率12A7075- T6, T651强度很强,具有良好的机械性能及阳极反应,有特别好的低温强度,焊接性能差,有应力腐蚀开裂倾向,固溶处理后塑性好,热处理强化效果好,在150℃以下有良好的强度。
铝合金热处理t1至t6
铝合金热处理t1至t6引言铝合金热处理是制造业中常用的一种工艺,通过热处理可以改善铝合金的力学性能和耐腐蚀性能,提高产品的质量和使用寿命。
本文将介绍铝合金热处理过程中的六个阶段,即t1至t6,并详细探讨每个阶段的目的、方法和影响因素。
t1阶段:固溶处理目的固溶处理是铝合金热处理过程中的第一个阶段,其主要目的是使合金中的硬质相(例如硬化相、析出相等)溶解到基体中,从而达到均匀固溶的目的。
方法固溶处理是在固溶温度下进行的,一般为合金的固相区域。
固溶处理常用的方法有两种:急冷和慢冷。
急冷可以增加固溶度,但可能引起变形和内应力;慢冷可以减轻变形和内应力,但固溶度较低。
影响因素固溶处理的效果受到多种因素的影响,包括固溶温度、固溶时间和冷却速度等。
较高的固溶温度和适当的固溶时间可以增加溶解度,而较快的冷却速度可以提高合金的强度。
t2阶段:淬火处理目的淬火处理是铝合金热处理过程中的第二个阶段,其主要目的是通过快速冷却使合金中的溶质迅速固溶,以增加合金的硬度和强度。
淬火处理一般使用水或其他冷却介质进行。
通过快速冷却,合金中的溶质无法析出形成稳定的析出相,从而增加合金的强度。
影响因素淬火处理的效果受到多种因素的影响,包括冷却介质的选择、冷却速度和冷却时间等。
适当选择冷却介质、控制冷却速度和冷却时间可以获得理想的淬火效果。
t3阶段:弥散处理目的弥散处理是铝合金热处理过程中的第三个阶段,其主要目的是通过合金的再固溶使其组织由固溶相+重析出相变为固溶相+细小析出相,从而提高合金的强度和耐磨性。
方法弥散处理一般在较低的温度下进行,通过再固溶使合金中的析出相变得更加细小、均匀。
影响因素弥散处理的效果受到多种因素的影响,包括再固溶温度、再固溶时间和再固溶速率等。
适当选择再固溶温度和控制再固溶时间和速率可以获得理想的弥散处理效果。
t4阶段:时效处理目的时效处理是铝合金热处理过程中的第四个阶段,其主要目的是通过在适当温度下保持合金一定时间,使析出相成熟和再结晶,从而提高合金的强度和韧性。