
典型零件的机械加工(钳工方向.
模块二典型零件的机械加工(钳工方向)
项目三摇杆零件加工
工作任务:
试拟图5-13所示摇杆零件的工艺路线。
零件材料为HT200,毛坯为铸件,生产批量5000件。
图5-13 摇杆零件图
任务一:选择机床和加工方式
1、车床
卧式车床
(1)车床的功能与型号;
1)车床的功能
车床适用于加工各种轴类、套筒类和盘类零件上的回转表面,如内外圆柱面、圆锥面
及成形回转表面、车削端面及各种常用的公制、英制、模数制和径节制螺纹,还可以钻孔、
扩孔、铰孔、滚花等工作。
2)车床的型号
通用机床的型号表示方法如下:
(△)□(□)△△(△)(□)(/△)
分类代号
类代号
通用特性及结构性代号
组、系代号
主参数或设计顺序号
第二主参数
重大改进顺序号
同一型号机床的变型代号
(2)CA6140车床的组成与技术性能。
1)主要组成部件
主轴箱:支承并传动主轴,使主轴带动工件按照规定的转速旋转,实现主运动。
床鞍与刀架:装夹车刀,并使车刀纵向横向或斜向运动。
尾架:用后顶尖支承工件,并可在其上安装钻头等孔加工工具,以进行孔加工。
床身:车床的基本支承件,在其上安装车床的主要部件,以保持它们的相对位置。
溜板箱:把进给箱传来的运动传递给刀架,使刀架实现纵向进给、横向进给、快速移动或车
螺纹。
其上有各种操作手柄和操作按钮,方便工人操作。
进给箱:改变被誉为加工螺纹时的螺距或机动进给的进给量。
CA6140主要技术性能参数
床身上最大工件回转直径 400mm
最大工件长度(4种规格) 750mm;1000mm;1500mm;2000mm
最大车削长度直 650mm;900mm;1400mm;1900mm
刀架上最大工件回转直径 210mm
主轴转速正转24级 10~1400r/min
反转12级 14~1580r/min
进给量纵向进给量64级 0.028~6.33mm/r
横向进给量64级 0.014~3.16mm/r 床鞍与刀架快速移动速度 4m/min
车削螺纹范围米制螺纹44种 T=1~192mm
英制螺纹20种 a=2~24牙/in
模数螺纹39种 m=0.25~48mm
径节螺纹37种 DP=1~96牙/in
主电动机 7.5KW,1450 r/min 2、铣床
(1)铣床的功能与型号;
(2)X61W铣床的组成与技术性能。
3、钻床
(1)钻床的功能与型号;
(2)Z525钻床的组成与技术性能。
任务二:拟定加工工艺(6课时)
1、车端面内孔②:车端面A,保证尺寸7;钻孔φ16。
车孔至φ20H7;倒角1×45°
2、车端面③:车端面B,保证尺寸40;倒角1×45°
3、铣端面④:铣端面B、C,保证尺寸10±0.1,及尺寸9.5和45
4、钻铰孔⑤:钻铰孔φ12H7,保证尺寸60±0.05
5、钻螺纹底孔:钻螺纹底孔φ6.7,保证尺寸18
6、攻丝:攻丝M8
任务三:摇杆加工实践(6课时)
注:
①基准选择见
②本工序也可在钻床上采用钻-扩-铰的方法加工(定位形式不变),此时宜采用带导向柱的锪刀锪端面。
③本工序也可采用铣削方法加工,但倒角需使用角度铣刀。
④采用两把三面刃铣刀,端面B、C一起铣出,靠近铣削处加辅助支承和夹紧。
⑤钻孔处(B面)加辅助支承。
《钳工》(三级)考核要素细目表
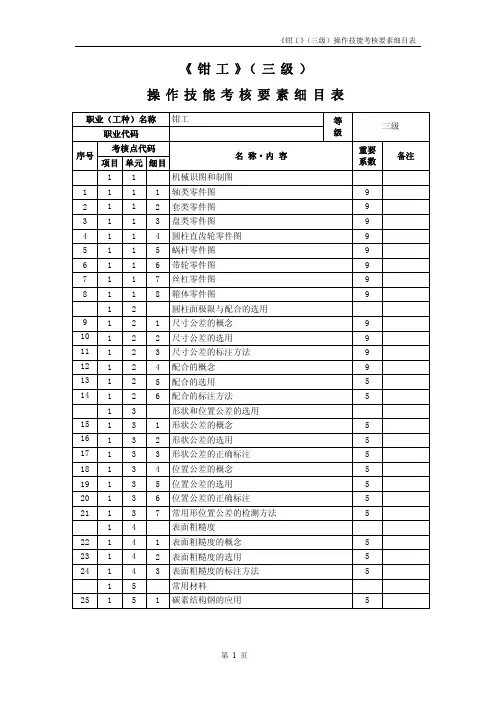
《钳工》(三级)操作技能考核要素细目表职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目11机械识图和制图1111轴类零件图92112套类零件图93113盘类零件图94114圆柱直齿轮零件图95115蜗杆零件图96116带轮零件图97117丝杠零件图98118箱体零件图912圆柱面极限与配合的选用9121尺寸公差的概念910122尺寸公差的选用911123尺寸公差的标注方法912124配合的概念913125配合的选用514126配合的标注方法513形状和位置公差的选用15131形状公差的概念516132形状公差的选用517133形状公差的正确标注518134位置公差的概念519135位置公差的选用520136位置公差的正确标注521137常用形位置公差的检测方法514表面粗糙度22141表面粗糙度的概念523142表面粗糙度的选用524143表面粗糙度的标注方法515常用材料25151碳素结构钢的应用5职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目26152优质碳素结构钢应用527153碳素工具钢应用128154合金结构钢应用129155合金工具钢应用130156硬质合金应用131157灰铸铁应用132158球墨铸铁应用133159可锻造铁应用116常用钢的热处理34161常用热处理的方法535162热处理的合理选用517平面连杆机构36171铰链四杆机构的基本类型537172铰链四杆机构存在曲柄的条件538173四杆机构的运动特性539174四杆机构的传力特性518凸轮机构40181凸轮机构的应用141182凸轮机构的特点142183凸轮机构的分类143184从动件常用的运动规律144185凸轮机构的压力角和许用压力角145186凸轮基圆半径的确定146187滚子半径的确定119齿轮机构47191齿轮传动的特点548192齿轮传动的类型549193齿轮传动的基本要求550194渐开线的性质551195渐开线齿廓啮合特性552196直齿圆柱齿轮的主要参数553197直齿圆柱齿轮基本尺寸的计算554198渐开线直齿圆柱齿轮的正确啮合条件555199轮齿的切削加工1职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目561910齿轮的根切现象1571911齿轮传动的精度5581912变位齿轮的概念1591913斜齿轮的受力分析1601914斜齿轮的正确啮合条件5611915蜗杆传动的基本参数5621916蜗杆传动的几何尺寸5631917蜗杆副传动比的计算5641918蜗杆副的受力分析5651919蜗杆副的失效形式5661920蜗杆副的常用材料5110轮系671101轮系的分类5681102定轴轮系传动比的计算5691103周转轮系传动比的计算5111带轮传动(V 形带)701111带轮直径和型号的确定5711112带速和包角的验算5721113V 带传动的失效形式5731114V 带传动的计算准则5112螺旋机构741121螺纹的形成1751122螺纹的分类1761123螺纹的主要参数1771124螺旋副的自锁1781125螺旋机构的类型1791126螺旋机构的特点1801127双螺旋机构的特点1113螺纹联接811131螺纹联接的选用1821132螺纹联接的防松装置1831133松联接的概念1841134松联接中螺栓直径的计算1114轴职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目851141轴的分类1861142轴径的计算1115轴毂联接871151键联接的分类1881152键联接的应用1891153平键截面尺寸的确定1901154花键联接的特点1911155花键联接的定心方式1116轴承921161常用滚动轴承的类型、特性和应用1931162常用滑动轴承的类型、特性和应用1117联轴器与离合器941171联轴器的功用1951172离合器的功用1118机械加工工艺基础知识961181工艺过程的组成1971182生产类型的概念1981183生产类型的工艺特征1991184机械加工工艺过程卡的内容11001185拟定机械加工工艺过程的步骤1119零件的工艺分析1011191零件的技术要求分析11021192零件的结构工艺性分析1120毛坯的选择1031201毛坯种类的选择11041202毛坯形状与尺寸的确定11051203选择毛坯时应考虑的因素1121拟定工艺路线1061211加工方法的选择11071212加工方案的选择11081213加工阶段的划分11091214划分加工阶段的原因11101215工序集中与工序分散11111216切削加工工序安排的原则1职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目1121217热处理工序安排的原则11131218基准的分类11141219粗基准选择的原则111512110精基准选择的原则1122加工余量的确定1161221加工余量的基本概念11171222影响加工余量大小的因素11181223确定加工余量大小的方法1123工序尺寸及其公差的确定1191231引用法11201232余量法11211233工艺尺寸链法1124填写工艺文件1221241机床的选择11231242工艺装备的选择11241243切削用量的确定11251244时间定额的确定1125典型零件的加工1261251轴类零件的加工工艺分析及编制11271252套类零件的加工工艺分析及编制11281253齿轮加工工艺分析及编制11291254精密丝杠加工工艺分析及编制11301255箱体加工工艺分析及编制11311256拨叉加工工艺分析及编制1126机械加工质量分析1321261机床几何误差对加工精度的影响11331262工艺系统受力变形对加工精度的影响11341263工艺系统热变形对加工精度的影响11351264工件内应力对加工精度的影响1127机床夹具概述1361271工件的安装51371272夹具的组成51381273夹具的作用11391274夹具的分类1职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目128工件的定位1401281六点定位原理91411282定位形式51421283常用定位方法及定位元件11431284定位元件的材料选择及热处理1144128刀具导向元件的材料选择及热处5理1145128工件在夹具中加工时加工误差的组6成1129工件的夹紧1461291夹紧装置的组成51471292夹紧装置的设计要求51481293夹紧力方向的确定51491294夹紧力作用点的确定5150129斜楔夹紧机构的特5点1151129螺旋夹紧机构的特6点11521297圆偏心夹紧机构的特点11531298自动定心夹紧机构的特点11541299车夹具的特点115512910磨夹具的特点1156129铣夹具的特11点1157129镗夹具的特12点1158129钻夹具的特13点521液压控制技术159211液压基本理论知识5160212液压元件结构及图形符号5161213液压源122液压泵162221液压泵概述1163222齿压泵1164223叶压泵116522柱塞4泵116622液压泵的主要性能及选5用123液压缸与液压马达16723液压1缸516823液压马2达1职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目24液压控制阀16924液压阀概1述517024方向控制2阀517124压力控制3阀517224流量控制4阀517324其他液压控制5阀125液压辅件17425油1箱117525过滤2器117625油管及管接3头517725压力表及压力表开4关117825蓄能5器117925密封6件126液压基本回路18026方向控制回1路918126压力控制回2路918226速度控制回3路918326多缸控制回4路927气动控制技术18427气动基本理论知1识518527气动元件结构及图形符2号9186273气源528气动辅件元件187281空气压缩机1188282气源净化装置1189283气动三大件5190284供气系统的管道设计129气动执行元件191291气缸5192292气动马达1210气动控制元件1932101方向控制阀51942102压力控制阀51952103流量控制阀5职业(工种)名称钳工等级三级职业代码考核点代序号码重要系名称·内容数备注项目单元细目1962104气动逻辑元件5211气动基本回路1972111换向回路91982112压力控制回路91992113速度控制回路92002114气液联动回路12012115延时回路92022116安全保护和操作回路52032117顺序动作回路92042118同步回路531钳工零件加工205311锉削基本技能5206312锯削基本技能1207313钻孔基本技能5208314锪孔基本技能1209315铰孔基本技能5210316锉配基本技能9211317装配基本技能9212328工件加工精度要求9213329尺寸精度要求52143210公差等级IT6、IT752153211长度加工等级IT1052163212表面粗糙度要求52173213孔表面粗糙度:Ra1.6133组合件加工218331三棱定位组合件加工9219332圆弧角度组合件加工9220333双联定位组合件加工9221334双三角组合件加工9222335三棱形组合件加工9223336单槽角度组合件加工9。
《机械常识与钳工实训》课程标准

《机械常识与钳工实训》课程标准(40学时)一、课程性质和任务本课程是中等职业学校电子技术应用专业(091300)的基础与技能主干专业课程。
其任务是使学生具备从事电子电器应用与维修工作所必需的机械常识和钳工技能,初步形成解决本专业涉及机械知识方面实际问题的能力,为学习其他专业知识和职业技能打下基础。
二、课程设计1.课程设计理念《机械常识与钳工实训》是一门重要的生产实践技能训练课程。
是从事机械维修,机械加工,机械安装等岗位工作的必修课程,其主要功能是使学生掌握基本工量具的使用,机本机械零件的手工加工,机械设备零部件的安装等,具备工具量具的应用操作能力,基本零件手工加工,并能书写加工工艺流程等能力。
并为学习其他机械类课程作好准备,能胜任机修钳工,装配钳工,普通钳工等岗位。
2.课程设计思路以任务为引领,项目为驱动,通过理实一体化的项目化教学方法,即以教师为主导、学生为主体,从职业的实际需要出发选择具有典型性的项目为教学内容,通过师生共同实施,着力培养— 1—学生的实际动手操作能力,切实解决学生会“做”的问题。
本课程包括九个模块,各个模块内容相对独立而又相互关联,并按技能、知识、工具、态度、安全五项要求与车工职业岗位相对应,从而可以结合学生水平和实训基地的条件,根据人才培养目标的需要灵活组织教学。
本课程注重实际应用能力的培养,以岗位职业能力为依据,同时结合学生的认知特点和教学规律,采用递进与并列相结合来展示教学内容。
例如:在手锤制作项目中,遵循从简单到复杂的原则,从常见的平面划线入手,然后安排锯削、锉削长方体,最后是较复杂的手锤立体加工线绘制,通过加工制作和工艺分析,使学生具备基本加工、测量和工艺分析能力。
三、教学目标1.专业能力目标(1)了解钳工在工业生产中的工作任务;(2)熟悉钳工的工作性质、范围;(3)钳工的操作技能;(4)熟悉钳工工作的程序;(5)熟悉钳工的技能操作;(6)能够开展产生产品废品原因的调查;(7)能够进行机械零件制作、鉗加工及工艺的设计。
典型零件加工(钳工)

【技术要求】1.以凸件(下)为基准,凹件(上)配作,配合间隙,两侧错位量≦0.052.两孔距40±0.12对基准A(即凹件本身)的对称度误差≦0.25【工艺分析】本任务为镶配件加工,毛坯处理好后,首先制作凸件,达到尺寸和精度要求,再制作凹件,与凸件相配合部分应以凸件实际轮廓作为基准。
用到的主要工具如右图:【加工工艺过程】步骤1:检查来料的外形尺寸。
步骤2:分别锉削凸、凹两件各两相邻的垂直面,保证相邻面的垂直度及与大平面的垂直度。
步骤3:依图样划线,打样冲眼。
步骤4:锉削凸件另两面,保证尺寸为60±0.06mm、35±0.02mm,与各相邻边的垂直度为0.02mm,大平面垂直度为0.02mm。
步骤5:钻Ø7.8mm孔并倒角,保证孔位置正确并与钻头轴线垂直。
步骤6:铰削Ø8mm孔。
步骤7:锉削凸件边框另两面,保证尺寸为60±0.06mm、35±0.02mm,大平面垂直度为0.02mm。
步骤8:锯削凸件垂直凸槽边开口多余部分,锉削加工,保证尺寸为17±0.02mm、44±0.03mm,与各相邻面的垂直度为0.02mm。
步骤9:锯削凸件斜凸槽边开口多余部分,锉削加工,保证尺寸为17±0.02mm、角度为120°,与大平面垂直度为0.02mm。
步骤10:锉削凹件边框另两面,保证尺寸为60±0.06mm、35±0.02mm,与各相邻边的垂直度为0.02mm,大平面垂直度为0.02mm。
步骤11:钻Ø10.2mm孔并倒角,保证孔位置正确并与钻头轴线垂直。
步骤12:攻M12螺纹。
步骤13:锯削凹件凹槽的多余部分,以凸件来配作锉削加工凹槽,保证配合间隙。
步骤14:清理工件,打标记。
步骤15:打扫卫生,提交工件。
机械制造中的切削加工方法与典型零件的加工工艺
齿轮轴(磨削工序)工艺流程卡
工序 工种
工艺流程
使用设备
1 下料 Φ40mm×154mm(材料45号钢)
带锯下料
2 热处理 调质 硬度 220-250HBW
热处理
两端加工中心孔,一夹一顶,加工各外园、环槽 普通车床或 3 车工 、倒角、螺纹等达图中尺寸,加工1:10圆锥,保 数控车床
常用的划线工具:划线平台、划针、划规(单脚规)、 钢板尺、直角尺、高度游标尺、划线盘、分度头、方 箱、V型铁、样冲等。 2) 錾削:是钳工用手锤敲击錾子对工件进行切削加工 的一种方法,一般用碳素工具钢锻成(T7A),常用錾 子的分类及应用: ① 扁 錾:主要用来錾平面、去毛刺和分割板料。 ② 尖 錾:主要用来錾削沟槽及分割曲线板料。 ③ 油槽錾:常用来錾切平面或曲面上的油槽。
①选用4mm×16mm半圆键槽铣刀,选用模数2mm、2号
模数铣刀
4
铣工
②选用分度头、尾座,一夹一顶装夹,三爪夹 Φ20±0.006mm处
立式铣床或 立式加工中
③打表找正,加工键槽达图尺寸,加工齿面留磨量单
心
面0.2mm
立式加工中心+回转工作台
第一部分 机械制造中的切削加工方法
3.磨削
磨削是用砂轮或其它模具以较高的线速度对工件 表面进行加工的方法,其主运动是砂轮的旋转运动。
1)划线:是指根据图样和技术要求,在毛坯或半成 品上用划线工具划出加工界限(或基准线)的过程。 划线的作用: ①确定工件各加工面的加工位置和加工余量,使加工 有明显的尺寸界线(特别是大型铸件)。 ②便于复杂工件在机床上安装,按线找正定位。 ③能全面检查毛坯的尺寸,及时发现不合格的毛坯。 ④采用借料划线可使误差不大的毛坯得到补救。 ⑤在板料上划线排料,可以提高材料利用率。
机械加工实训主题1 钳工

单元2 锉削
一、锉刀的构造
锉刀的齿纹有单齿纹和双齿纹两种。 (1)单齿纹 锉刀上只有一个方向上的齿纹称为单齿纹,如图所示。单齿纹锉刀 由于全齿宽都同时参与切削,需要较大的切削力,因此适用于锉削软材 料。
单元2 锉削
一、锉刀的构造
(2)双齿纹 锉刀上有两个方向排列的齿纹称为双齿纹,如图所示。浅的齿纹是 底齿纹,深的齿纹是面齿纹。齿纹与锉刀的中心线之间的夹角叫齿角。 面齿角制成65°,底齿角制成45°。由于面齿角与底齿角不同,使许多锉 齿沿着锉刀中心线方向形成倾斜、有规律的排列。这样的排列使锉出的 锉痕交错而不重叠,工件的锉削表面就比较光滑。由于双齿纹锉刀锉削 时切屑是碎断的,故锉削硬材料时比较省力。
单元2 锉削
七、平面锉削方法
(2)锉削力的运用和锉削速度 推进锉刀时两手加在锉刀上的压力,应保证锉刀平稳而不上下摆动 ,这样才能锉出平整的平面。推进锉刀时,推力大小主要由右手控制, 而压力的大小由两手一起控制。为了保持锉刀平稳地前进,应保证锉刀 在工件上任意位置时,锉刀前后两端所受的力矩应相等。为了使握锉刀 的两手所加的压力随着锉刀锉削位置的变化而改变,要求随着锉刀的推 进,左手所加的压力是逐渐由大减小,而右手所加的压力应逐渐由小增 大。这是锉削时的最关键的技术要领。锉削速度一般为每分钟30~60 次。如果速度太快,容易疲劳和加快锉齿的磨损。
单元1 划线
三、划线工具及使用方法
(2)划线平台 划线平台又称为划线平板,它是由铸铁制成的,其工作表面经过 精刨或刮削加工,作为划线时的基准平面。划线平台一般用木架搁置 ,放置时应使平台工作表面处于水平状态。 使用要点:平台工作表面应经常保持清洁,工件和工具在平台上 都要轻拿、轻放,不可损伤其工作面;用后要擦拭干净,并涂上机油 防锈。
《钳工》课程标准
《钳工》课程标准一、课程性质与任务《钳工》课程是机械制造类专业的基本技能训练课程,是金工实训课程的重要组成部分,是培养机械类专业学生生产实践能力的一门必修课程。
本课程的前修课程为《材料与成型工艺》、《机械制图》、《机械设计基础》,后续课程为《几何精度测量技术》《机械制造技术》、《机械基础实训》以及各专业实训和顶岗实习等。
本课程培养学生良好的钳工操作职业习惯,使学生熟悉常用的钳工方法和钳工加工工艺,掌握钳工操作必备的基础知识和基本技能。
同时.,通过实际生产环境,培养学生的职业素质、工程意识和创新意识,为学生后续课程学习奠定实践基础,对培养适应现代化生产要求的高素质技术技能型人才起到重要的基础作用。
二、课程目标与要求通过本课程的学习,学生可以掌握钳工的基本操作技能和必备职业素质,能独立完成含有划线、锯削、铿削、钻孔、攻螺纹和套螺纹等钳工任务,达到以下具体目标:1.素质目标(1)养成爱岗敬业的劳动态度;(2)养成严谨踏实、精益求精的工匠精神;(3)养成安全第一、注重规范的职业习惯和素养;(4)增强学生勇于探索的创新精神;(4)养成自主学习、协作探究、分析问题和解决问题的能力。
2.知识目标(1)了解钳工工艺理论,会使用钳工工具、设备进行简单零件的加工;(2)掌握正确使用、维护和保养钳工常用设备的方法。
(3)掌握使用划线平台、高度游标卡尺、游标卡尺、刀口型直角尺、丝锥、钱杠进行零件加工与检测方法;3.能力目标(1)能够正确识读零件图;(2)能够根据零件图纸要求制定工艺方案,并根据制定的方案进行零件加工;(3)能够正确选择和使用钳工工具,独立完成含有划线、锯削、铿削和钻孔的钳工作业件;三、课程结构与内容本课程是机械类专业的基本技能训练课程,主要学习钳工的基本知识、钳工加工的基本操作及技能要领、机械加工工艺要素等知识。
课程内容遵循高职院校学生的认知规律,设计项目情境教学模式,使学生掌握基本的钳工加工操作能力。
《钳工》(四级)考核要素细目表
《钳工》(四级)理论知识考核要素细目表职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点1基础知识45 11机械制图8 111制图基础知识1 11111标注尺寸的基本原则21112尺寸数字的标注112机件形状的表达方法1 31121基本视图的表达方法41122剖视图的表达方法51123断剖面图的表达方法61124其他表达方法113零件图4 71131零件图的基本内容81132典型零件的视图表达方法91133零件图的尺寸标注101134尺寸基准的选择111135合理标注尺寸的原则121136常见尺寸标注方法131137零件图的技术要求141138极限与配合的基本术语151139极限与配合标准的基本规定1611310形位误差和形位公差的概念1711311表面粗糙度概念1811312测绘零件图114常用零件的画法1 191141螺纹的画法201142螺纹代号的标注211143单个直齿圆柱齿轮的规定画法221144齿轮啮合的规定画法职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点115装配图1 231151装配图的表达方法241152拆画零件图12液压传动5 121液压传动的工作原理1 251211液压传动的工作原理122液压传动系统的组成1 261221液压传动系统的动力元件271222液压传动系统的执行元件281223液压传动系统的控制调节元件291224液压传动系统的辅助元件123液压传动的优缺点1 301231液压传动的优点311232液压传动的缺点124液压油的性质与选用1 321241密度的概念331242粘度的概念341243温度、压力对粘度的影响351244液体的可压缩性361245液压油的选用125液体压力、流量、功率1 371251液体压力的概念381252液体流量的概念391253液体功率的概念13切削原理和刀具11 131刀具材料1 401311刀具材料的基本要求411312刀具材料的种类421313刀具材料的主要成分431314刀具材料的用途132刀具角度的合理选择2 441321前角的选择职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点451322后角的选择461323主偏角的选择471324刃倾角的选择133金属切削过程3 481331切屑的类型491332积屑瘤对切削加工的影响501333积屑瘤形成的因素511334切削力的概念531335影响切削力的因素531336切削热的传出541337影响切削温度的因素551338切削液的作用561339切削液的选用134刀具磨损及磨钝标准1 571341刀具磨损的形式581342刀具磨损的原因591343刀具磨损的过程601344刀具的磨钝标准135刀具寿命及影响刀具寿命的因素1 611351刀具寿命621352影响刀具寿命的因素631353刀具寿命的确定原则136刀具的刃磨1 641361成形车刀的刃磨方法651362铰刀的刃磨方法137磨削原理及砂轮的选择2 661371磨削加工的特点671372磨削加工的应用681373砂轮的结构691374砂轮磨料的选择701375砂轮粒度的选择711376砂轮结合剂的选择职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点721377砂轮硬度的选择14机械制造工艺11 141基本概念2 731411工艺过程的概念741412工序的概念751413安装的概念761414工位的概念771415工步的概念781416生产的类型791417各种生产类型的工艺特征142机械加工精度的概念1 801421加工精度的定义811422加工精度的主要内容821423获得尺寸精度的方法831424获得形状精度的方法143工件的装夹和基准2 841431工件常用的装夹方法851432基准的分类863定位基准面的概念871434粗基准的选择881435精基准的选择144工艺尺寸链1 891441工艺尺寸链的基本概念901442工艺尺寸链极值法的计算公式145产生误差的原因4 911451工艺系统的概念921452机床主轴的回转误差931453机床导轨的误差941454误差的敏感方向951455机床传动链的误差961456工艺系统的刚度971457工艺系统受力变形产生的误差职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点981458切削中的“误差复映”规律991459工艺系统受热变形引起的误差10014510工件残余应力引起的误差10114511磨损引起的误差10214512加工原理误差146机械加工的表面质量1 1031461机械加工的表面质量的含义1041462表面质量对零件使用性能的影响1051463影响机械加工表面粗糙度的因素1061464影响加工表面物理力学性能的工艺因素15机床夹具10 151基本概念1071511夹具的定义2 1081512夹具的组成1091513定位元件的作用1101514对刀或导向元件的作用1111515夹具的作用1121516夹具的分类152工件的定位5 1131521六点定位原理1141522完全定位的概念1151523不完全定的概念1161524过定位的概念1171525欠定位的概念1181526支承板的定位方式1191527圆柱定位销(心轴)的定位方式1201528V形块的定位方式1211529定位套的定位方式12215210圆锥销的定位方式12315211定位元件的组合使用12415212辅助支承的概念12515213产生定位误差的原因职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点12615214常见定位方式的定位误差计算153工件的夹紧2 1271531夹紧装置的基本要求1281532夹紧力方向的确定1291533夹紧力作用点的确定1301534基本夹紧机构的特点1311535自动定心夹紧机构的特点1321536联动夹紧机构的特点154钻夹具1 1331541钻夹具的类型1341542翻转式钻模的特点1351543钻套的选择1361544钻模板联接的方式2专业知识50 21复杂工件的划线3 211复杂工件的划线方法1 1372111箱体工件划线基准的选择1382112畸形工件划线的特点1392113凸轮划线的方法212大型工件的划线1 1402121平板接长的划线法1412122工件位移的划线法1422123拉线吊线的划线法213回转体和多面体的展开1 1432131可展表面的定义1442132不可展表面的定义22群钻和钻削特殊孔9 221群钻4 1452211麻花钻的缺点1462212标准群钻的特点1472213标准群钻的优点1482214标准群钻的应用职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点1492215铸铁群钻的特点1502216钻黄铜群钻的特点1512217钻纯铜群钻的特点1522218钻铝合金群钻的特点1532219钻薄板群钻的特点15422110钻胶木群钻的特点15522111钻有机玻璃群钻的特点15622112钻橡胶群钻的特点222各种特殊孔的钻削4 1572221钻小孔常出现的问题1582222钻小孔的注意点1592223在斜面上钻孔常出现的问题1602224在斜面上钻孔的一般方法1612225接长钻钻深孔常出现的问题1622226接长钻钻深孔的注意点1632227钻精孔的概念1642228钻精孔的方法1652229钻精孔的注意点16622210孔距精度要求较高的孔系的加工方法16722211钻相交孔的方法223立式钻床常见故障1 1682231保险离合器失效的原因1692232主轴上下移动出现轻重现象的原因1702233钻孔轴线倾斜的原因23旋转件的平衡2 231旋转件平衡的基本知识1 1712311离心力对机器运行的影响1722312静不平衡1732313动不平衡232动、静平衡1 1742321静平衡的概念1752322静平衡的调整方法职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点1762323动平衡的的概念24机床导轨5 241机床导轨的结构类型和精度要求3 1772411三角形导轨的特点1782412燕尾形导轨的特点1792413滚动导轨的特点1802414对机床导轨的基本要求1812415机床导轨材料的性能1822416机床导轨的精度1832417机床导轨直线度的要求1842418刮研导轨接触精度的要求1852419导轨直线度误差的计算18624110光学平直仪测量导轨的特点242机床导轨的刮削和检查1 1872421刮削导轨的基本原则1882422卧式车床床身导轨的刮削1892423外圆磨床床身导轨的刮削243机床导轨的修整1 1902431机床导轨面修整的一般要求1912432机床导轨面的修整方法25联接件与轴承的装配7 251螺纹联接的装配1 1922511螺纹联接的预紧1932512螺纹联接的防松1942513成组螺钉、螺栓、螺母的装配方法252键、销联接的装配1 1952521平键联接的装配1962522花键联接的装配1972523圆柱销的装配252圆柱面过盈联接的装配1 1982521圆柱面过盈联接的压装法1992522圆柱面过盈联接的热装法职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点2002523圆柱面过盈联接的冷装法253滑动轴承的特点1 2012531动压轴承的工作原理2022532多瓦式动压轴承的特点2032533静压轴承的优点254滑动轴承的装配要点1 2042541多瓦式动压轴承的刮研2052542轴套装配后轴套孔的修整2062543锥形表面滑动轴承的装配要点2072544剖分式滑动轴承的配刮要点255滚动轴承的装配2 2082551滚动轴承的配合制度2092552滚动轴承配合的选择2102553滚动轴承装配前的准备工作2112554滚动轴承的预加负荷2122555圆柱孔轴承的装配2132556推力球轴承的装配2142557滚动轴承的定向装配26传动机构的装配调整6 261带传动机构的装配调整1 2152611V带传动机构的装配要求2162612传动带张紧力的调整2172613带轮与轴的装配262链传动机构的装配调整1 2182621链传动机构的装配要求2192622链传动机构的装配263齿轮传动机构的装配调整1 2202631齿轮传动机构的装配的技术要求2212632圆柱齿轮副接触斑点的检查2222633锥齿轮接触斑点的检查264蜗杆传动机构的装配1职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点2232641对蜗杆、蜗轮轴线的要求2242642蜗杆副接触斑点的检验2252643蜗杆副齿侧间隙的检查265联轴器和离合器的装配1 2262651联轴器和离合器的作用2272652联轴器的类型2282653联轴器装配的技术要求266螺旋机构的装配1 2292661螺旋机构配合间隙的调整2302662单螺母结构消隙力的方向2312663螺旋机构的校正27装配工艺规程4 271装配工艺规程基础知识1 2322711部件装配的概念2332712总装配的概念2342713装配单元的概念272制订装配工艺规程的步骤1 2352721装配的组织形式2362722装配顺序的确定2372723装配单元系统图的特点273装配尺寸链的基本知识2 2382731装配尺寸链封闭环的特点2392732完全互换法的特点2402733选配法的特点2412734修配法的特点2422735可动调整法的特点2432736固定调整法的特点28卧式车床装配6 281CA6140型卧式车床4 2442811车床主要部件的功能2452812主轴转速的级数2462813车螺纹传动链的机构职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点2472814变换螺距机构的特点2482815主轴部件的结构及调整2492816主轴结构的特点2502817多片式摩擦离合器的作用2512818多片式摩擦离合器的调整2522819制动装置的特点25328110溜板箱的主要机构25428111互锁机构的作用25528112安全离合器和超越离合器的作用282卧式车床的装配工艺2 2562821检验棒的主要用途2572822水平仪与检验桥板的结合使用2582823安装齿条的要点2592824溜板箱左右位置的确定2602825安装丝杠的要点2612826安装主轴箱的要求29卧式车床的装配质量检验3 291卧式车床的试车和验收2 2622911试车和验收的程序2632912车床空转试验的方法2642913空运转时对轴承温度的要求2652914机床负荷试验的目的2662915工作精度检验的目的2672916切槽试验的目的292几何精度的检验1 2682921车床溜板用导轨精度的要求2692922主轴锥孔轴线径向圆跳动的检验方法2702923安装尾座精度的要求210泵、制冷机及压缩机3 2101离心泵2 27121011泵的定义27221012泵的种类职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点27321013泵的主要参数27421014离心泵的工作原理27521015离心泵的运行27621016离心泵常见的故障2102制冷机1 27721021制冷机的蒸发过程27821022制冷机的压缩过程27921023制冷机的冷凝过程28021024制冷机的膨胀过程211机械运行时工作参数的测定22111机械工作时温度、转速和功率的测定1 28121111测量温度的仪器28221112转速的测定28321113功率的测定2112机械运行时流体的压力和流量的测定1 28421121压力的测量28521122流量的测量3相关知识531生产管理和专业技术管理基本内容3311生产管理21 2863111车间生产过程的组成2873112车间内生产单位的组成2883113车间布置的要求2893114车间在制品管理的含义2903115车间生产调度的要求2913116车间定置管理的任务312技术管理15 2923121车间技术管理的内容5 2933122车间日常工艺的管理2943123车间技术革新的内容32电气传动基础知识2321机床电力设备11职业(工种)名称钳工等级四级职业代码考核点代序号码分数系名称·内容数重要系数备注章节目点2953211机床电力设备的组成1 2963212手动控制的电器2973213接触控制的电器322常用低压电器15 2983221继电器的作用5 2993222熔断器的作用3003223主令电器的类型《钳工》(四级)操作技能考核要素细目表职业(工种)名称钳工等级四级职业代码考核点代序号码重要系名称·内容数备注项目单元细目1锉配加工11平面和曲面锉削1111尺寸控制2112形状与位置精度控制3113表面粗糙度12螺孔加工4121螺孔尺寸5螺孔轴线与端面垂直度6122孔距13钻孔加工7131孔径尺寸8132表面粗糙度9133孔距14铰孔加工10141孔径尺寸11142孔囗倒角12143表面粗糙度13144孔距15锪孔加工14151锪90°锥坑15152锪90°倒角16153锪孔尺寸17154表面粗糙度2机构拆卸、装配与调整1821V形导轨拆卸与装配1922配合间隙控制2023圆柱销装配2124紧定螺钉装配与调整2225可动零件移动或转动应灵活五卡阻现象2326装配件装配后的外观质量续表职业(工种)名称钳工等级四级职业代码考核点代序号码重要系名称·内容数备注项目单元细目3零件测绘31图形24311视图表达合理25312螺纹的画法与标注26313键槽画法32测量27321普通螺纹、梯形螺纹的主要参数测量28322测量尺寸的圆整29323测量尺寸的标准化33标注30331尺寸及公差标注合理、完整、正确、清晰31332形位公差的标注32333粗糙度的标注33334螺纹的标注34技术要求34341粗糙度的合理选用35342工件材料的选用36343热处理的合理选用37344尺寸公差代号与极限偏差的查表38345技术要求的正确表达4零件工艺编制39411毛坯选择正确140412工序划分、顺序合理、内容正确941413本工种工步划分、顺序合理、内容正确942414热处理工序安排合理543415本工种工艺装备和机床选用合理944416本工种加工的工时定额的估算5(注:将“操作技能考核要素细目表”和“理论知识考核要素细目表”组合成为《考核要素细目表》)。
钳工常识与钳工技能
•刮削二级精度平板 •制作角度样板及较简单的弧形样板 •盘制钢丝直径三mm以内的各种弹簧 •一般机械的部件装配简单机械的卷扬、电动葫芦等的总装配 •正确执行安全技术操作规程 •做到岗位责任制和文明生产的各项要求 工作实例:
•攻M二0以下螺孔不应有明显的偏斜 •刮削两个平面均为三五0mm×二五0mm的直角铁弯板精度达到二级 •制作正六边形样板组合件间隙不大于0.0五mm能相对互换方向 •将φ五0mm×五0mm的圆棒料锉削成正六面体基本尺寸的公差带为h八平面 度和垂直度公差值0.0四mm表面粗糙度为Ra一.六µm •在厚度为二0mm钢板的同一圆(ZHOU)上钻铰八个φ一六H八的等分孔各 孔的位置度公差值为φ0.二mm表面粗糙度为Ra一.六µm •卧式车床尾座的加工和装配或溜板箱的装配符合技术要求 •卷扬机或电动葫芦等简单机械的总装配符合技术要求
台虎钳——夹持工件。
砂轮机——刃磨刀具、工具。
台式钻床——小型工件钻、扩直径12mm
以下的孔。
遵守 操作规程
L
n
回转式 固定式
钢制网状钳口
规格:钳口宽度一00mm、 一二五mm、一五0mm
回 转 式 台 虎 钳 的 安 装
砂 轮 机 的 使 用
钻 床 的 使 用
钻床的种类
台式钻床
立式钻床
摇臂钻床
•根据机械设备的技术要求编制装配工艺顺序 •旋转零件和部件的动平衡、静平衡 •在液压试验台上进行各种液压件性能试验 •装配压缩机、气锤、压力机和高压泵等符合技术要求 •装配典型机床并检查各项精度 •根据机床运转情况辨别机床工作是否正常
工作实例:
•刮削长度为一五00mm的平尺或桥形平尺精度达到一级 •盘形凸轮的划线和制作符合技术要求 •划罗茨鼓风机壳体、叶片的加工线 •复杂液压阀体如操纵箱的钻孔 •在厚度为二0mm的钢板上钻铰同一平面的三个φ二0mm孔中心距为一 00mm表面粗糙度为Ra三.二µm位置度公差值为φ二0mm •装配卧式车床符合技术要求 •装配导轨磨床符合技术要求 •装配七.三六kW柴油机符合技术要求 •相应复杂程度工件的加工和部件的装配
《钳工技能训练》课程标准
钳工技能训练课程标准课程名称:钳工技能训练适用专业:机电一体化专业参考学时:80学时4周20节前修学习领域:常规量具零件质量检测、机械制图、钳工工艺学、机械基础、极限配合与技术测量、金属材料与热处理;后续学习领域:典型学习性工作岗位企业实习、产品检测岗位综合训练、顶岗实习1.课程性质及要求:核心课程1.1课程性质钳工技能训练课程属于机电一体化专业必修的一门核心课程,为培养机电一体化专业人才提供必备的理论知识和专业技能;其主要内容包括:机械设备拆卸、维修、装配的基本知识和方法;机修钳工常用工、量具和设备的操作、使用和维护保养;同时还介绍了设备零、部件测绘的步骤和方法;学完该课程学生具备了钳工操作员的基本能力;1.2课程要求1.2.1对学生已有知识技能的要求:能识读机械零件图和装配图有一定的机械加工理论知识,具有简单机械加工工艺分析能力掌握手工绘图;具有常规量具检测零件质量的能力;1.1.2对教师的资格要求:获得中职教师资格证专任教师;熟练掌握钳工操作和编程技能;具有钳工加工实践经验和丰富的理实一体化教学经验2.学习目标:本课程是机电一体化专业重要的教学环节;通过零件加工任务引领的项目活动,使学生具备从事本职业的高素质劳动者和技术应用性人才所必需的钳工零件加工与修配基本知识与技能;具备钳工零件加工工艺制定和锉配能力,达到企业对钳工种用工独立操作要求;同时培养学生爱岗敬业、应达到如下要求:2.1 知识目标2.1.1 了解钳工零件加工、锉配特点,掌握零件加工工艺分析的主要内容;2.1.2 能熟练拟定钳工加工工艺路线,掌握钳工加工零件的定位与夹紧方案;锉刀选择等;2.1.3 能掌握各类钳工典型零件的加工方法;2.1.4 能掌握对零件尺寸和精度要求进行正确的测量与分析;2.1.5 熟练掌握钳加工用的钻床、台虎钳日常维护和保养;2.1.6 培养学生独立工作的能力和安全文明生产的习惯;2.2 能力目标2.2.1 能根据零件图的要求,制定加工工艺和选择工艺装备2.2.2能根据零件图的要求,加工合格的零件2.2.3能根据零件图的要求,进行工件质量检测2.2.4能根据零件图的要求,进行技术文档的管理、总结及资料存档全过程2.3 素质目标2.3.1 培养学生的沟通能力及团队协作精神;2.3.2 培养学生勤于思考、勇于创新、敬业乐业的工作作风;2.3.3 培养学生的质量意识、安全意识和环境保护意识;2.3.4 培养学生分析问题、解决问题的能力;2.3.5 培养学生的交际和沟通能力;2.3.6 培养学生良好的职业道德;3.典型工作任务描述:3.1钳工操作与保养钳工操作与保养是学习钳工的基础,通过演示,学生操作对钳工的锉配、钻孔、扩孔、锪孔、铰孔、划线、锯削、攻螺丝和套螺纹等钳工技能点进行训练,让学生了解钳工设备加工的工艺和熟练掌握钻床设备的操作;同时,在每次实际操作过程中对机床进行保养,让学生养成良好的习惯;3.2模型样板加工在实际生产过程中,如果客户拿实际样板要求加工时,能按照样板测出实际的尺寸,绘出样板图样,并根据样板的实际要求确定加工工艺,以达到样板的公差要求,直至客户确认零件合格;3.3内、外轮廓零件加工内、外轮廓零件零件加工是模具制造专业钳工加工加工模式之一,是钳工加工的主要技能,当企业接到内、外轮廓零件加工时,先对零件精度进行分析,确定加工工艺和工期,再绘图、等实际零件加工;3.4孔零件加工孔零件加工是钳工最常用到加工模式,也是最能体现钳工的优越的加工内容,一般应用在冷冲压模具的压板、垫板针等,通过孔零件加工要对钳工的技能有更深刻的认识,达到钳工中级工水平;4.工作与学习内容4.1 工作对象和基本内容本课程是以钳工手工操作、设备日常点检及保养、零件加工为主的职业岗位方向课,是集钳工加工工艺、锉配、钻孔、扩孔、锪孔、铰孔、划线、锯削、攻螺丝和套螺纹以及钻床操作、零件加工和质量检测为一体的理实一体化的课程;学生通过典型工作任务的分析和实施,理解和掌握钳工相关理论知识,培养学生动手能力;为便于教学并让学生掌握最基本、最典型零件的加工,本课程通过钳工操作与保养、模型样板、内、外轮廓零件加工、孔类零件、综合及配合类等常见钳工典型零件加工,作为项目教学的载体,以实现项目教学的目标;4.2 工具材料4.2.1 钳工实训中心教学实训基地,配备台虎钳45套或以上,配备钻床5台;4.2.2 教、学、做一体化多媒体教学平台;4.2.3 工具、量具、夹具;4.2.4 手锯、锉刀:各种类型锉刀、手锯;4.2.5 量具:游标卡尺、内外千分尺、万能角度尺、百分表等;4.2.6 材料:45钢板料、直径30毫米45圆钢;4.2.7 其他:板手、锤子、毛刷辅助工具等;4.3 工作方法4.3.1 典型工作任务分析;针对每个典型工作任务,分析所应用的实际环境、教学的目的、典型工作任务所涉及的知识和应掌握的能力;4.3.2 课堂理论讲解;结合典型工作任务,利用实物、情境或多媒体课件等,具体讲解所涉及的理论知识;理论知识的讲解要求理论结合实际,不求知识的系统性和完整性,重原理的实用性;4.3.3 课堂模仿操作;每个典型工作任务应该有学生的模仿操作,让学生体验和掌握,使教、学、练有机结合;4.3.4 学生课内实践;根据课堂所教内容和典型工作任务要求,设计类似工作任务,让学生练习;4.3.5 综合工作任务实训;在每个典型工作任务模块完成后,设计一个运用本模块项目所涉及的知识和技能的综合工作任务,让学生按要求独立完成;4.4 劳动组织老师对全班学生进行分组,确定每组的小组长即负责人,所有加工的同学在加工前都要接受安全教育,组长检查自己组员的安全加工前准备的情况并整改,组长向老师领取相关加工工具材料,学生独立操作整个加工过程,在此过程中,老师和组长现场指导解决加工过程中出现的问题,最后给予学生评价并进行总结;4.5 工作要求要求每个学生都能独立、安全的操作钻床,并以零件加工为主线,学习从零件图样分析、工艺制定、操作加工到零件检测、评价、总结及资料存档全过程;5. 学习情境建议6.课程内容的说明6.1 安全操作在学校学习过程中,严格遵守学校规章制度,钳工安全操作规程,在完成学习目标的同时,一切以安全为基础;6.2 环境保护环境保护包括但不限于废物处理、噪声和灰尘的控制、6S管理;6.3 降低成本提高效益在实施过程中,要注意避免浪费,对材料和工具的使用要按照要求规格做好充分的准备,而在使用量具等工具时,操作要规范,同时在使用后的放置也要按操作规程做好,以保护好一切工具,延长其使用寿命,凡能节约或降低成本的举措及建议应予于鼓励;6.4法律、法规、规章依据机械行业国家标准、企业化生产管理制度、学校规章制度、安全操作生产规程;6.5 工具、设备和材料6.5.1钳工实训中心教学实训基地,配备台虎钳45套或以上,配备钻床5台;6.5.2工具、量具、夹具;6.5.3手锯、锉刀:各种类型锉刀、手锯;6.5.4 量具:游标卡尺、内外千分尺、万能角度尺、百分表;6.5.5其他:板手、锤子等辅助工具、毛刷等;6.5.6材料:45钢板料、直径30毫米45圆钢;6.6 劳动组织所有加工的同学在加工前都要接受安全教育,检查加工前准备的情况并整改,向老师领取相关加工工具材料,学生独立操作整个加工过程,在此过程中,老师现场指导解决加工过程中出现的问题,最后给予学生评价并进行总结;7.教学评价7.1本课程全面考核学生的专业能力和关键能力,采用自我评价、小组评价、教师评价三种结合的发展性评价体系;考核评价表活动过程评价自评表等级评定:A:优10B:好8C:一般6D:有待提高4活动过程评价互评表等级评定:A:优10B:好8C:一般6D:有待提高4活动过程教师评价量表7.2 在企业实习学生考核必须完成实习生考核手册、实习日志,要求按时到岗到位,遵守企业的规章制度,安全操作生产,通过企业的培训能胜任相应生产岗位;指导老师随时对实习学生查岗,了解实习学生的工作情况与表现,最后由企业和指导老师双方给予学生的考核评价;8.实施建议8.1 学习组织8.1.1 典型工作任务分析;针对每个典型工作任务,分析所应用的实际环境、教学的目的、典型工作任务所涉及的知识和应掌握的能力;8.1.2 课堂理论讲解;结合典型工作任务,利用实物、情境或多媒体课件等,具体讲解所涉及的理论知识;理论知识的讲解要求理论结合实际,不求知识的系统性和完整性,重原理的实用性;8.1.3 学生课内实践;根据课堂所教内容和典型工作任务要求,设计类似工作任务,让学生练习;8.1.4 综合工作任务实训;在每个典型工作任务模块完成后,设计一个运用本模块项目所涉及的知识和技能的综合工作任务,让学生按要求独立完成;8.2学习方法通过老师对典型工作任务分析及理论讲解,学生理解钳工的操作、加工工艺和检测,最后能达到分析零件加工工艺、独立加工、检测质量等整个流程;8.3 课程资源的开发与利用8.3.1 充分挖掘现有课程资源的功能和作用;要加强图书、实训、电教等设备设施的建设和管理;同时,除了用好学校现有的教具学具、图书资料、实验设施等,充分发挥教师自身和每个学生作为不可替代的重要课程资源的作用;8.3.2 与综合实践活动的整合;综合实践活动是学科知识内容、方法过程、组织形式等多元多维的呈现;在课程教学中参与到综合实践中来,在发挥应有作用同时,成为新的课程资源;8.3.3 充分利用校本课程资源;在课程的校本化再开发进程中,积极倡导要努力结合地方特点和学校特色挖掘课程资源;8.3.4 网络资源;网络资源的开发在于突破传统课程的狭隘性,在相当程度上突破时空的局限;网上充足的信息可以使思路更开阔,多媒体强大的模拟功能可以提供实践或实验的模拟情境和操作平台,网络便捷的交互性可以使交流更及时、开放,所以可以重复利用网络这一信息载体,进行课程资源的开发和内容重组;教师可以通过网络使学生以独特的方式进行学习,学生也可以在适合自己的时间、地点获得有关学习资料;8.4 参考资料及学材8.4.1以课程标准为依据,根据学习情境编写工作页;8.4.2参考资料钳工工艺学华中科技大学出版社, 2014年7月:课程编码:编制人:陈梅兰课程性质:核心课程审核人:龙卫军授课对象:机电一体化专业学生编制时间:2014年7月。
零件的加工方案和实例
公差等级 IT13IT11 IT10IT9 IT8IT7 IT7IT6
IT13IT10 IT9IT8 IT8IT7
IT7IT6
IT7IT6
3. 孔的加工方案
表面粗糙度
加工方案
适用范围
5012.5 6.33.2 6.33.2 0.40.2
12.56.3 3.21.6 1.60.8
0.80.4
0.20.1
工序:3 名称:热处理 设备: 工序内容: 调质 HB235
工序:4 名称:半精车 设备:普通车床 工序内容: 1.精车 18.5 端面,修整中心孔; 2.精车另一端面,至长 143,
钻 M10 螺纹底孔 8.5 25 ,孔口倒角 60 ;
3.半精车一端外圆至
24
.4
0.1 0
;
4.半
精
车
另
一
端
外
(3) 锯齿形螺纹:其牙形为锯齿形,代号为B。 它只用于承受单向压力,由于它的传动效率 及强度比梯形螺纹高,常用于螺旋压力机及 水压机等单向受力机构。
5.1 螺纹的种类和用途
(4)模数螺纹:即蜗杆蜗轮螺纹,其牙形角为40º, 它具有传动比大、结构紧凑、传动平稳、自锁性 能好等特点,主要用于减速装置。
(1) 梯形螺纹:牙形角为30º,牙形为等腰梯形, 代号为Tr,它是传动螺纹的主要形式,如机床丝 杠等。
5.1 螺纹的种类和用途
(2)矩形螺纹:主要用于力的传递,其特点是传动 效率较其它螺纹高,但强度较低、对中准确性较差, 特别是磨损后轴向和径向的间隙较大,因此应用受 到了一定的限制。
5.1 螺纹的种类和用途
6.30.8
加工方案 粗车
粗车—半精车—精车
适用范围