
加工工艺过程卡片修订版
加工工艺过程卡片 Document number:PBGCG-0857-BTDO-0089-PTT1998
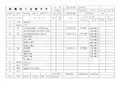
第四届全国大学生工程训练综合能力竞
赛
湖北省预赛机械加工工艺过程卡片
Machining Process Card
共页第1页编号229
产品名
称
小车
生产纲
领
500件/年
零件名
称
后轮套
筒
生产批
量
42件/月
材料
铝
6061
毛坯种类棒料毛坯外形尺
寸
Ф35x100 每毛坯可制作件
数
3 每台件数 2 备注
序号工序
名称
工序内容工序简图
机床
夹具
刀具
量具
辅具
工时
(min)
1 下料Ф35圆棒料长为100。
直尺 2
2 锯断Ф35圆棒料,锯断为长度30。
直尺、
游标卡
尺
2
装订线
学校名称:湖北工业大学参赛项目:“S”型赛道场地常规赛
3 车1、夹一端伸出长度20,齐端面;
2、粗车外圆至ф,长15,再粗车外
圆至ф,长8;
3、精车台阶圆至ф15⨯8;ф
32⨯5。
C6140
三爪卡
盘
45外圆
车刀
直尺、
游标卡
尺
6
4 车1、掉头,夹ф15圆,齐端面;
2、钻孔ф5;
3、粗车外圆至ф长度到ф32处;
4、精车外圆至ф12⨯12;
5、倒2的倒角。
C6140
三爪卡
盘
45外圆
车刀
直径为
5的麻
花钻
游标卡
尺
7 装订线
学校名称:湖北工业大学参赛项目:“S”型赛道场地常规赛
5 钳1、画线确定圆心;
2、横卧着夹在钻床上,钻孔;
3、将台阶轴竖直立在钻床上,再钻
通孔;
4、攻螺纹。
钻床
直径为
麻花钻
M3的丝
锥
游标卡
尺
9
6 检验按着图纸要求检验后轮套筒是否符
合要求。
游标卡
尺
2
编制(日期)审核(日期)
标准化(日
期)
会签(日期)
标记
处数更改文件号签字日期
装订线
学校名称:湖北工业大学参赛项目:“S”型赛道场地常规赛
装订线。
(完整版)加工工艺过程卡片及工序卡.doc

湖南科技大学机械加工工艺过程卡片产品型号零件图号产品名称变速箱零件名称材料牌号HT200 毛坯种类金属型铸件毛坯外形尺寸754×400 ×186 每毛坯件数工序号工序名称工序内容车工设备间段01 铸造金属型铸造毛坯02 回火热处理3探伤检验4表面喷丸处理10 粗铣以顶面为粗基准,粗铣箱体结合面X7010 20 粗铣以箱体结合面为基准,粗铣顶面X7010 30 钻孔结合上下箱体,钻、铰出两个定位孔2-φ 12H8 组合钻床40 粗铣以结合面为基准两销定位,粗铣前后端面及凸台组合铣床50 粗铣以结合面为基准两销定位,粗铣右端面组合铣床60 半精铣以顶面为基准,半精铣箱体结合面X7010 70 半精铣以结合面为基准两销定位,半精铣前后端面至图纸要求组合铣床80 半精铣以结合面为基准两销定位,半精铣右端面至图纸要求组合铣床90 半精铣以结合面为基准两销定位,半精铣顶面至图纸要求X7010 100 半精铣结合上下箱体,铣结合面凹槽至图纸要求X7010 110 精铣以顶面为基准,精铣箱体结合面至图纸要求X7010120以结合面为基准,用心轴穿过φ110,钻 14-φ18 组装孔;钻顶钻顶面孔面螺纹孔 4-M12-6H ;钻两肋板中间凸台 M20× 1.5组合钻床螺纹孔设计(日期)校对(日期)变速箱下盖共 3 页第 1 页1 每台件数 1 备注工艺装备工时准终单件面铣刀、游标卡尺面铣刀、游标卡尺麻花钻、铰刀、卡尺、塞规面铣刀、游标卡尺面铣刀、游标卡尺面铣刀、游标卡尺面铣刀、游标卡尺面铣刀、游标卡尺面铣刀、游标卡尺立铣刀、游标卡尺面铣刀、游标卡尺麻花钻、卡尺、塞规审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称变速箱材料牌号HT200 毛坯种类金属型铸件毛坯外形尺寸754×400×186工序号工序名称工序内容车间零件名称变速箱下盖共 3 页第 2 页每毛坯件数 1 每台件数 1 备注工工艺装备工时设备段准终单件130钻前后端面孔140钻右端面孔150锪孔160攻丝粗镗前后端面轴170孔180粗镗右端面轴孔半精镗前后端面190轴孔半精镗右端面轴200孔精镗前后端面轴210孔220精镗右端面轴孔以结合面为基准,钻右侧肋板 2-φ56通孔、正面凸台 2-φ26通孔、左侧肋板φ44通孔;钻侧面螺纹孔 14-M12-6H以结合面为基准,钻右端面3-φ 18通孔、 2-M12-6H 螺纹孔对台阶面上的组装孔 14-φ18 进行φ32锪平;对孔 2-φ26进行φ44 锪平;对 3-φ18通孔在右端面内侧进行φ32锪平对顶面4-M12-6H 螺纹孔攻丝至图纸要求;对前后侧面14-M12-6H 螺纹孔攻丝至图纸要求;对右侧2-M12-6H 螺纹孔攻丝至图纸要求;对肋板间凸台螺纹孔 M20× 1.5 攻丝至图纸要求组合上下箱体,以结合面为基准两销定位,粗镗轴孔φ180、φ120、φ 110组合上下箱体,以结合面为基准两销定位,粗镗右侧轴孔φ130及端面凹槽组合上下箱体,以结合面为基准两销定位,半精镗轴孔φ180、φ120、φ 110组合上下箱体,以结合面为基准两销定位,半精镗右侧轴孔φ130组合上下箱体,以结合面为基准两销定位,精镗三轴孔φ180、φ120、φ110组合上下箱体,以结合面为基准两销定位,精镗右侧轴孔φ 130组合钻床麻花钻、卡尺、塞规组合钻床麻花钻、卡尺、塞规组合钻床锪钻、卡尺、塞规组合攻丝机组合镗床硬质合金刀具、游标卡尺组合镗床硬质合金刀具、游标卡尺组合镗床硬质合金刀具、游标卡尺组合镗床硬质合金刀具、游标卡尺组合镗床硬质合金刀具、游标卡尺组合镗床硬质合金刀具、游标卡尺230 倒角各螺纹孔处倒角 1×45°;支承孔处倒角 2×45°,240 倒圆角各处需倒圆角出倒圆角φ 15倒角机倒角机设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期产品名称变速箱零件名称变速箱下盖共 3 页第 3 页材料牌号HT200 毛坯种类金属型铸件毛坯外形尺寸754×400×186 每毛坯件数 1 每台件数 1 备注工序号工序名称工序内容车工工艺装备工时间设备段准终单件250 补底漆箱体内部加工面涂红色耐油底漆260 检查检查零件是否符合要求设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学产品型号零件图号机械加工工序卡片共 22 页第 1 页产品名称变速箱零件名称变速箱下盖车间工序号工序名称材料牌号10 粗铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/z mm号次数机动辅助1以顶面为粗基准,粗铣箱体结合面硬质合金面铣刀、游标卡尺125 157 0.24 5.0 1 1.90设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第 2 页车间工序号工序名称材料牌号20 粗铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/z mm号r/min 次数机动辅助1以箱体结合面为基准,粗铣顶面硬质合金面铣刀、游标卡尺1251570.2451 1.90设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第 3 页车间工序号工序名称材料牌号30 钻孔HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合钻床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1 组合上下箱体钻出两个定位孔高速钢麻花钻、游标卡尺500 18.5 0.18 5.9 1 0.382 铰定位销孔硬质合金铰刀、游标卡尺125 4.71 0.8 0.1 1 0.31设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第 4 页车间工序号工序名称材料牌号40 粗铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/z mm 次数号r/min 机动辅助1结合上下箱体,以结合面为基准,粗铣前后端面及凸台硬质合金面铣刀、游标卡尺1251570.2451 1.90设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第 5 页车间工序号工序名称材料牌号50 粗铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/z mm号次数机动辅助1结合上下箱体,以结合面为基准,粗铣右端面硬质合金面铣刀、游标卡尺125 157 0.24 3 1 0.79设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第 6 页车间工序号工序名称材料牌号60 半精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/z mm号次数机动辅助1以顶面为基准,半精铣箱体结合面硬质合金面铣刀、游标卡尺180 226 0.18 3.0 1 1.76设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第7 页车间工序号工序名称材料牌号70 半精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/z mm号r/min 次数机动辅助1以结合面为基准,半精铣前后端面硬质合金面铣刀、游标卡尺1802260.18 1.01 1.76设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第8 页车间工序号工序名称材料牌号80 半精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/z mm号次数机动辅助1以结合面为基准,半精铣右端面硬质合金面铣刀、游标卡尺180 226 0.13 1 1 1.01设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第9 页车间工序号工序名称材料牌号90 半精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/r mm号次数机动辅助1以结合面为基准,半精铣顶面硬质合金面铣刀、游标卡尺180 226 0.18 2 1 1.76设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第10 页车间工序号工序名称材料牌号100 半精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步工步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时/min1结合上下箱体,半精铣结合面凹槽硬质合金面铣刀、游标卡尺18018.10.129.210.66设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学产品型号零件图号机械加工工序卡片22 页第11产品名称变速箱零件名称变速箱下盖共页车间工序号工序名称材料牌号110 精铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数双立轴圆工作台铣床X7010夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步工步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时/min1以结合面为基准,精铣结合面硬质合金面铣刀,游标卡尺1802260.1311 2.44设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第12 页车间工序号工序名称材料牌号120 钻孔HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合钻床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1 以结合面为基准,钻顶面螺纹孔高速钢麻花钻、游标卡尺、90°角尺710 22.7 0.18 5.1 1 0.192 以结合面为基准,钻组装孔高速钢麻花钻、游标卡尺、90°角尺500 28.3 0.35 9 1 0.583 以结合面为基准,钻两肋板中间凸台螺纹孔高速钢麻花钻、游标卡尺、90°角尺500 27.5 0.35 8.75 1 0.58设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第13 页车间工序号工序名称材料牌号130 钻孔HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合钻床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1以结合面为基准,钻螺纹孔高速钢麻花钻、游标卡尺、万能角度尺710 22.7 0.18 5.1 1 0.272 以结合面为基准,钻右侧肋板通孔高速钢麻花钻、游标卡尺、万能角度尺125 22.0 0.80 28 1 0.753 以结合面为基准,钻正面凸台通孔高速钢麻花钻、游标卡尺、万能角度尺250 20.4 0.45 13 1 1.014 以结合面为基准,钻左侧肋板通孔高速钢麻花钻、游标卡尺、万能角度尺180 24.9 0.70 22 1 0.31设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第14 页车间工序号工序名称材料牌号140 钻孔HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合钻床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步工步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min 号r/min m/min mm/r mm 次数机动辅助1 以结合面为基准,钻螺纹孔高速钢麻花钻、游标卡尺、万能角度尺710 22.7 0.18 5.1 1 0.275 以结合面为基准,钻通孔高速钢麻花钻、游标卡尺、万能角度尺355 20.1 0.35 9 1 0.29设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第15 页车间工序号工序名称材料牌号150 锪孔HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合钻床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1 以结合面为基准,对台阶上的组装孔锪平高速钢柱形锪钻、游标卡尺180 18.1 0.20 7 1 0.112 以结合面为基准,对正面凸台孔内侧锪平高速钢柱形锪钻、游标卡尺180 24.9 0.25 9 1 0.093 以结合面为基准,对右端面通孔内侧锪平高速钢柱形锪钻、游标卡尺180 18.1 0.20 7 1 0.11设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第16 页车间工序号工序名称材料牌号160 螺纹孔攻丝HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合攻丝机夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1前后端面螺纹孔攻丝高速钢机动丝锥355 13.4 1.25 1 0.132 顶面螺纹孔攻丝高速钢机动丝锥355 13.4 1.25 1 0.133 右端面螺纹孔攻丝高速钢机动丝锥355 13.4 1.25 1 0.134 两肋板中间凸台螺纹孔攻丝高速钢机动丝锥355 22.3 1.5 1 0.06设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第17 页车间工序号工序名称材料牌号170 粗镗HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速切削速度进给量被吃刀量进给工时 /min工备m/min mm/r mm号r/min 次数机动辅助1 结合上下箱体,以结合面为基准,粗镗φ180 支承孔硬质合金刀具、游标卡尺90 50.0 1.0 3 1 0.782 结合上下箱体,以结合面为基准,粗镗φ120 支承孔硬质合金刀具、游标卡尺125 45.9 1.03 1 0.563 结合上下箱体,以结合面为基准,粗镗φ110 支承孔硬质合金刀具、游标卡尺125 42.0 0.8 3 1 0.70设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学产品型号零件图号机械加工工序卡片22 页第18产品名称变速箱零件名称变速箱下盖共页车间工序号工序名称材料牌号180 粗镗HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件工步工步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min 号r/min m/min mm/r mm 次数机动辅助1 结合上下箱体,以结合面为基准,粗镗φ130 支承孔硬质合金刀具、游标卡尺125 49.8 0.9 3 1 1.292 结合上下箱体,以结合面为基准,镗右端面凹槽硬质合金刀具、游标卡尺63 59.3 1.5 10 1 0.31设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第19 页车间工序号工序名称材料牌号190 半精镗HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步工步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时/min号r/min m/min mm/r mm 次数机动辅助1 结合上下箱体,以结合面为基准,半精镗φ180 支承孔硬质合金刀具、游标卡尺125 70.3 0.452 1 1.212 结合上下箱体,以结合面为基准,半精镗φ120 支承孔硬质合金刀具、游标卡尺180 67.3 0.40 2 1 0.953 结合上下箱体,以结合面为基准,半精镗φ110 支承孔硬质合金刀具、游标卡尺180 61.2 0.40 2 1 0.95设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第20 页车间工序号工序名称材料牌号200 半精镗HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装备主轴转速切削速度进给量被吃刀量进给工时 /min工r/min m/min mm/r mm 号次数机动辅助1结合上下箱体,以结合面为基准,半精镗φ130 支承孔硬质合金刀具、游标卡尺180 72.0 0.45 3 1 1.77设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学机械加工工序卡片产品型号零件图号产品名称变速箱零件名称变速箱下盖共22 页第21 页车间工序号工序名称材料牌号210 精镗HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分) 工位器具编号工位器具名称准终单件工步步内容工艺装主轴转速铣削速度进给量被吃刀量进给工时 /min工备m/min mm/z mm号r/min 次数机动辅助1 结合上下箱体,以结合面为基准,精镗φ180 支承孔硬质合金刀具、游标卡尺180 101.7 0.15 1 1 2.472 结合上下箱体,以结合面为基准,精镗φ120 支承孔硬质合金刀具、游标卡尺250 94.2 0.14 1 1 1.913 结合上下箱体,以结合面为基准,精镗φ110 支承孔硬质合金刀具、游标卡尺250 86.4 0.14 1 1 1.91设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期湖南科技大学产品型号零件图号机械加工工序卡片22 页第22产品名称变速箱零件名称变速箱下盖共页车间工序号工序名称材料牌号220 精镗HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数金属型铸件754×400×186 1 1设备名称设备型号设备编号同时加工件数组合镗床夹具编号夹具名称切削液工序工时(分)工位器具编号工位器具名称准终单件。
机械加工工艺卡片
车间
等离子设备
20
铣
按图铣焊接部件尺寸,铣焊接坡口C5
机加
车间
立式铣床
X5032A
平口钳、游标卡尺
30
焊
按图焊接成形,
焊接间
焊机
专用夹具、游标卡尺
40
退火
去应力退火
机加
车间
50
铣
划线,铣顶面。
机加பைடு நூலகம்
车间
加工中心
专用夹具、游标卡尺
60
铣
卧铣两侧面,
机加
车间
加工中心
专用夹具、游标卡尺
80
钳
去毛刺,清焊渣,打磨焊缝
机加
车间
角磨机
90
检
按图纸进行检验合格后入库
机加
车间
千分尺、游标卡尺
编 制(日 期)
校 对(日期)
审 核(日期)
标准化(日期)
批 准(日期)
标记
处数
更改文件号
签 字
日 期
标记
处数
更改文件号
签 字
日 期
机械加工工艺卡片
XXXXXX公司
机械加工工艺过程卡片
产品型号
XXXXX
零件图号
XXXX
产品名称
XXXX
零件名称
XXXX
共
XX
页
第
XX
页
材 料 牌 号
Q235
毛 坯 种 类
型材
毛坯外形尺寸
每 台 件 数
1
备 注
工
序
号
工序名称
工 序 内 容
车
间
工
段
设 备
加工工艺过程卡片
25
铣
粗铣型腔 精铣型腔 粗铣开口槽 精铣开口槽 加工螺纹孔
30 35 40 45
标记
热处理 钳工 检测 入库
HRC22-26 去毛刺 检测各尺寸及各表面
设计(日期) 审核(日期) 标准化(日期) 会签(日期)
处数
更改标记
更改文件号
日期
签字
2011-12-14
机
材料牌号 工序号
械
加
工
毛坯种类
过
程
锻件 序
下料 热处理 铣 铣
锻造毛坯 正火 夹毛坯前后侧面,工件外伸 25mm 铣平面及外轮廓, 保证外形尺寸到位 调头夹铣好的前后面,铣平面 铣外形轮廓 钻孔 2-Φ 20 粗镗孔 2-Φ 33 精镗孔 2-Φ 34 立式加工中心 平口虎钳 立式加工中心 平口虎钳 面铣刀Φ 80 立铣刀Φ 20 面铣刀Φ 80 立铣刀Φ 20 麻花钻Φ 20 粗镗刀Φ 33 精镗刀Φ 34 立式加工中心 平口虎钳 立铣刀Φ 20 立铣刀Φ 12 立铣刀Φ 10 立铣刀Φ 12
更改标 记 签字
工
序
内
容
设 备
工
艺
装
备
准终
检查毛坯材料牌号、状态及合格证,并记录。 车削端面,粗车外圆. 半精车外圆保证尺寸Φ 36 精车外圆保证尺寸Φ 36 钻中心孔Φ 20 粗镗保证尺寸Φ 21.4 精镗保证尺寸Φ 26 镗螺纹 M24X2 切断 粗车外轮廓 精车外轮廓 车螺纹 M36X4(P2) CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 CAK6163 三爪卡盘、游标卡尺、T0101 三爪卡盘、游标卡尺、T0107 三爪卡盘、游标卡尺、T0101 三爪卡盘、游标卡尺、T05 三爪卡盘、游标卡尺、T0202 三爪卡盘、游标卡尺、T0202 三爪卡盘、游标卡尺、T0303 三爪卡盘、游标卡尺、T0404 三爪卡盘、游标卡尺、T0101 三爪卡盘、游标卡尺、T0202 三爪卡盘、游标卡尺、T0303
机械加工工艺过程卡

工序名称
共页 第页 材料牌号
毛坯种类
毛坯外形尺寸
每毛坯可制造件数
每台件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
冷却液
程序编号
数控系统
工序工时
准终
单件
工步 号
Байду номын сангаас
工步内容
刀具号 刀具规格
量具及检具
主轴转速 /(r/min)
切削速度 /(m/min)
进给速度 (mm/min)
背吃刀 量/mm
备注
描图
描校
底图号
装订号
设计(日期) 审核(日期) 标准化(日期) 会签(日期)
标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期
表 2 机械加工工序卡片
机械加工工序卡片
产品型号 产品名称
车间
零件图号 零件名称 工序号
工序名称
共页 第页 材料牌号
毛坯种类
毛坯外形尺寸
每毛坯可制造件数
每台件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时
准终
单件
工步 号
描图
工步内容
工艺设备
主轴 转速
切削 速度
进给量 /(mm/r)
切削 深度
进给 次数
工步时间 / min 机动 辅助
描校
底图号
装订号
设计(日期) 审核(日期) 标准化(日期) 会签(日期)
标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期
机械加工工艺标准标准过程卡片

车间
工序号
工序名称
材料牌号
毛坯种类 轧制件 设备名称
毛坯外形尺寸 φ65×251 设备型号
调头,钻,车 每毛坯可制件数
1 设备编号
45 钢 每台件数
1 同时加工件数
车床 夹具编号
CA6136
夹具名称 通用夹具
工位器具编号
工位器具名称
切削液
工序工时 /s
准终
单件
工步号 工
步
内
1 调头装夹 2 平端面 3mm
淬火
粗,精磨外圆
CA6136
CA6136
万能铣床 万能铣床
三爪卡盘,45°车刀,切断刀
三爪卡盘,游标卡尺,90°车刀
平口钳,铣刀 平口钳,铣刀
由钳工修整,去毛刺 检查尺寸,表面粗糙度
清洗 检查尺寸,表面粗糙度
钳工台 清洗机
锉刀 塞规 百分尺 卡尺
塞规 百分尺 卡尺
装订号
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
3 装夹,铣
粗,精铣下箱体侧面
4 装夹,铣
以刚加工的这个平面为夹持底面装夹,铣削其对面 粗,精铣下箱体侧面
5 钻,磨
钻出连接孔和销孔 粗磨下箱体底面
减速器
零件图号
零件名称
下箱体
共 1 页第 1 页
每毛坯件数 1 每 台 件 数 1 备 注
设备
万能铣床 万能铣床 万能铣床 万能铣床 万能铣床 万能铣床 万能铣床 万能铣床
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期) 标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期
机械加工工序 6 卡片
机械加工工艺过程卡片

日期
机械加工工序卡片
产品型号
零(部)件图号
产品名称
零(部)件名称
共( )页
第( )页
车间
工序号
工序名称
材料牌号
毛坯种类
毛坯外型尺寸
每毛坯可制件数
每台件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时
准终
单件
工步号
工步内容
工艺装备
主轴转数r/min
切削速度m/min
进给量mm./r
切削速度mm
进给次数
工步工时
机动
辅助
描图
描校
底图号
装订号
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工序卡片
产品型号
零(部)件图号
产品名称
零(部)件名称
共( )页
第( )页
车间
工序号
工序名称
材料牌号
毛坯种类
毛坯外型尺寸
机械加工工艺过程卡片
产品型号
零(部)件图号
产品名称
零(部)件名称
共( )页
第( )页
材料牌号
毛坯种类
毛坯外型尺寸
每毛坯可制件数
每台件数
备注
工序号
工序名称
工序内容
车间
工段
设备
工艺装备
工时
准终
单件
描图
机械加工工艺过程卡片
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!
欢迎阅读本文档,希望本文档能对您有所帮助!。
机械加工工艺过程卡片
工序号 零件号 同时加工工 件数
Ⅳ 0405
拨
叉
1
材料 牌号 HT200 硬度 HBS190~220 设备 名称 卧式铣床 安装 工步 安装及工步说明 刀具 量具 游标 卡尺 型号 型式
毛坯 重量 1.0kg 辅助工具
金属型铸件 夹具 专用夹具
X62
走刀长度 切削深度 进给量 主轴转速 切削速度 基本工时 走刀次数 mm mm mm/r r/min m/min min 48 1×2 7.25 0.22 300 8 48 4.04 1in
0.023 拉φ 250 花键孔
工序号 零件号 同时加工工 件数
III 0405
拨
叉
1
材料 牌号 HT200 硬度 HBS190~220 设备 名称 卧式内拉床 安装 工步 安装及工步说明 刀具 量具 型号 型式
毛坯 重量 1.0kg 辅助工具
金属型铸件 夹具 专用夹具
L6110
走刀长度 切削深度 进给量 主轴转速 切削速度 基本工时 走刀次数 mm mm mm/r r/min m/min min
1
粗铣槽 80
+0.03
mm
镶齿三面刃铣刀 游标 卡尺
47
1
7
0.15
75
18.84
0.225
2 设计者
精铣槽 80 XXX
+0.03
mm
镶齿三面刃铣刀
45 指导老师
7
1×2 XXX
1
0.04
318
16 共 7 页
0.85 第5页
淮海工学院机电 021
机械加工工艺卡片
工序名称 零件名称 零件重量
0.012 铣 180 槽
机械加工工艺过程卡,工序卡片参考模板A4标准
段;
设备
工艺装备
工时
准终
单件
`
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
`标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
河南工院机械系
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共ห้องสมุดไป่ตู้
页
第
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
装夹
工步
工序内容
同时加工零件数
切削用量
年月日
设备名称及编号
工艺装备名称及编号
工时定额
切削深度/mm
切削速度/(m/min)
每分钟转数或往复次数;
进给量/mm
夹具
刀具
量具
单件
准终
`
编制(日期)
审核(日期)
会签(日期)
`标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
河南工业职业技术学院
工 艺 规 程
零(部)件名称
专 业
班 级
姓 名
指 导 教 师
河南工院机械系
机械加工工序卡片
产品型号
零件图号
产品名称
零件名称
共
页
第
页
车间
工序号
工序名称
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
设备名称
机械加工工艺设计过程卡片
机械加工工艺过程卡片机械加工工艺过程卡片产品型号低速轴零件图号产品名称零件名称共 1 页第 1 页材料牌号毛坯种类轧制件毛坯外形尺寸每毛坯件数 1 每台件数 1 备注工艺号工名序称工序内容车间工段设备工艺装备工时/s准终单件1 车,钻装夹,钻中心孔,粗车外圆,平端面CA6136 三爪卡盘,90°车刀,中心钻2 切槽切退刀槽,倒角CA6136 三爪卡盘,45°车刀,切断刀4 切槽切退刀槽,倒角CA6136 三爪卡盘,45°车刀,切断刀热处理热处理5 车精车外圆CA6136 三爪卡盘,游标卡尺,90°车刀6 调头调头装夹,精车外圆7铣铣键槽12×5×20型平键万能铣床平口钳,铣刀铣铣键槽14×5.5×25型平键万能铣床平口钳,铣刀淬火淬火8 磨削粗,精磨外圆描图去毛刺由钳工修整,去毛刺钳工台锉刀描校中检检查尺寸,表面粗糙度塞规百分尺卡尺清洗清洗清洗机底图号终检检查尺寸,表面粗糙度塞规百分尺卡尺装订号设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)评分表序号考核评价项目考核内容学生自检小组互检教师终检配分成绩1过程性考核专业能力相关知识点的学习40零件定位基准的选择原则能够正确选择零件加工时的定位基准2 方法能力信息收集、自主学习、分析解决问题、归纳总结及创新能力10 3 社会能力团队协作、沟通协调、语言表达能力及安全文明、质量保障意识104常规考核个人能力理论知识综合考核情况305 其他出勤、课堂纪律、回答问题、作业完成情况10加工余量表机械加工工序1卡片机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号车,钻毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数车床CA3136夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 平端面3mm三爪卡盘,90°车刀,中心钻700 0.67 0.5 3 62 转中心孔400 0.9 1 5 53 粗车φ65--51.8×176mm 400 0.9 2.2 13.2 64 粗车φ51.8--46.5×148mm 400 0.9 2.65 5.3 25 粗车φ46.5--40.5×58mm 400 0.9 26 3设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号切槽毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数车床CA6132夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 切2×1的退刀槽三爪卡盘,45°车刀,切断刀120 1 0.25 0.75 12 倒角2c 400 0.67 0.4 2 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 低速轴共1 页 第 1 页车间 工序号工序名称 材 料 牌 号调头,钻,车 45钢 毛 坯 种 类 毛坯外形尺寸 每毛坯可制件数每 台 件 数轧制件 φ65×251 1 1 设备名称设备型号 设备编号同时加工件数车床 CA6136夹具编号夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 调头装夹 三爪卡盘,90°车刀,中心钻2 平端面3mm 7000.67 0.5 2 43 钻中心孔400 0.9 1 5 5 4 粗车φ65--61.8×69mm 400 0.9 1.6 3.2 2 5 粗车φ61.8--46.5×29mm 4000.9 2.655.32设 计(日期)审 核(日期) 标准化(日期) 会 签(日期)机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号切槽毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数车床CA6136夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 切2×1的退刀槽三爪卡盘,45°车刀,切断刀120 1 0.25 0.75 12 倒角2c 400 0.67 0.4 2 1设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号车毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数车床CA6136夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 半精车φ46.5--45.5×29mm三爪卡盘,游标卡尺,90°车刀710 1.883 0.2 1 52 半精车φ61.8--60×40mm 710 1.883 0.2 1.8 9设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 低速轴共1 页 第 1 页车间 工序号工序名称 材 料 牌 号调头,车 毛 坯 种 类 毛坯外形尺寸 每毛坯可制件数每 台 件 数轧制件 Φ65×251 1 1 设备名称设备型号 设备编号同时加工件数车床 CA6136夹具编号夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 调头装夹三爪卡盘,游标卡尺,90°车刀2 半精车φ40.5--39×58mm 710 1.883 0.3 1.5 5 3 半精车φ46.5--45.5×90mm 710 1.883 0.2 1 54 半精车φ51.8--50×28mm 7101.8830.21.89设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序7卡片机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号铣毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数铣床夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 铣键槽12×5×20型平键平口钳,铣刀低速0.7 1 5 52 铣键槽14×5.5×25型平键低速0.7 1.1 5..55设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序8卡片机械加工工序卡片产品型号零件图号产品名称减速器零件名称低速轴共 1 页第 1 页车间工序号工序名称材料牌号磨削毛坯种类毛坯外形尺寸每毛坯可制件数每台件数轧制件Φ65×251 1 1设备名称设备型号设备编号同时加工件数M1432B夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备工件转速砂轮速度进给量磨削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 粗磨φ45.5--45.2×90mm专用夹具10 30 0.020.3 152 精磨φ45.2--45×90mm 0.2 103 粗磨φ45.5--45.2×29mm 0.3 154 精磨φ45.2--45×29mm 0.2 10设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工艺过程卡片产品型号零件图号产品名称减速器零件名称下箱体共 1 页第 1 页材料牌号毛坯种类轧制件毛坯外形尺寸每毛坯件数 1 每台件数 1 备注工艺号工名序称工序内容车间工段设备工艺装备工时/s准终单件1 装夹,铣夹持箱体底座的毛坯铸件,加工底面万能铣床平口钳粗,精铣下箱体底面万能铣床平口钳,铣刀2 装夹,铣将下箱体底面作为基准,加工下箱体的顶面万能铣床平口钳粗,精铣下箱体顶面万能铣床平口钳,铣刀3 装夹,铣将下箱体底面,顶面作为夹持面加工下箱体宽度方向的两侧面万能铣床平口钳粗,精铣下箱体侧面万能铣床平口钳,铣刀4 装夹,铣以刚加工的这个平面为夹持底面装夹,铣削其对面万能铣床平口钳粗,精铣下箱体侧面万能铣床平口钳,铣刀5 钻,磨钻出连接孔和销孔钻床平口钳,钻头粗磨下箱体底面磨床描图描校去毛刺由钳工修整,去毛刺钳工台锉刀中检检查尺寸,表面粗糙度塞规百分尺卡尺底图号清洗清洗清洗机终检检查尺寸,表面粗糙度塞规百分尺卡尺装订号设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 下箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号装夹,铣 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数铣床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 夹持箱体底座的毛坯铸件,加工底面 平口钳,铣刀2 粗铣下箱体底面至188.5mm 低速档 1.3 6.5 53 精铣下箱体底面至187.5mm 高速档 0.2 1 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 下箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号装夹,铣 毛 坯 种 类毛坯外形尺寸 每毛坯可制件数每 台 件 数铸件1 1 设备名称设备型号设备编号同时加工件数铣床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 将下箱体底面作为基准,加工下箱体的顶面 平口钳,铣刀2 粗铣下箱体顶面至181mm 低速档 1.3 6.5 53 精铣下箱体顶面至180.5mm 高速档 0.1 0.5 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器零件名称下箱体共 1 页第 1 页车间工序号工序名称材料牌号装夹,铣毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数铣床夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 将下箱体底面,顶面作为夹持面加工下箱体宽度方向的两侧面平口钳,铣刀2 粗铣下箱体侧面至208.5mm 低速档 1.3 6.5 53 精铣下箱体侧面至207.5mm 高速档0.2 1 5设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 下箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号装夹,铣 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数铣床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 以刚加工的这个平面为夹持底面装夹,铣削其对面 平口钳,铣刀2 粗铣下箱体侧面至201mm 低速档 1.3 6.5 53 精铣下箱体侧面至200mm 高速档 0.2 1 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 下箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号钻,磨 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数钻床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 钻出连接孔和销孔 专用夹具,钻头2 粗磨下箱体顶面至180.2mm 低速档 0.15 0.3 23 精磨下箱体顶面至180mm 高速档 0.1 0.2 2设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工艺过程卡片产品型号零件图号产品名称减速器零件名称上箱体共 1 页第 1 页材料牌号毛坯种类轧制件毛坯外形尺寸每毛坯件数 1 每台件数 1 备注工艺号工名序称工序内容车间工段设备工艺装备工时/s准终单件1 装夹,铣夹持上箱体底座的毛坯铸件,加工底面万能铣床平口钳粗,精铣上箱体底面万能铣床平口钳,铣刀2 装夹,铣将上箱体底面,顶面作为夹持面加工上箱体宽度方向的两侧面万能铣床平口钳粗,精铣上箱体侧面万能铣床平口钳,铣刀3 装夹,铣以刚加工的这个平面为夹持底面装夹,铣削其对面万能铣床平口钳粗,精铣上箱体侧面万能铣床平口钳,铣刀4 钻,磨钻出连接孔和销孔万能铣床平口钳,钻头粗磨上箱体底面磨床5 盒盖,镗孔上,下箱体盒盖镗床平口钳,钻头镗孔镗刀6 镗槽镗内槽镗床镗刀描图描校去毛刺由钳工修整,去毛刺钳工台锉刀中检检查尺寸,表面粗糙度塞规百分尺卡尺底图号清洗清洗清洗机终检检查尺寸,表面粗糙度塞规百分尺卡尺装订号设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 上箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号装夹,铣 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数铣床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 夹持上箱体底座的毛坯铸件,加工底面 平口钳,铣刀2 粗铣上箱体底面至188.5mm 低速档 1.3 6.5 53 精铣上箱体底面至187.5mm 高速档 0.2 1 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器零件名称上箱体共 1 页第 1 页车间工序号工序名称材料牌号装夹,铣毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数铣床夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 将上箱体底面,顶面作为夹持面加工上箱体宽度方向的两侧面平口钳,铣刀2 粗铣上箱体侧面至208.5mm 低速档 1.3 6.5 53 精铣上箱体侧面至207.5mm 高速档0.2 1 5设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 上箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号装夹,铣 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数铣床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 以刚加工的这个平面为夹持底面装夹,铣削其对面 平口钳,铣刀2 粗铣上箱体侧面至201mm 低速档 1.3 6.5 53 精铣上箱体侧面至200mm 高速档 0.2 1 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 上箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号钻,磨 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数钻床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 钻出连接孔和销孔 专用夹具,钻头2 粗磨上箱体底面至187.2mm 低速档 0.15 0.3 23 精磨上箱体底面至187mm 高速档 0.1 0.2 2设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器 零件名称 下箱体共1 页 第 1 页车间 工序号工序名称 材 料 牌 号盒盖,镗孔 毛 坯 种 类毛坯外形尺寸每毛坯可制件数每 台 件 数铸件 1 1 设备名称设备型号设备编号同时加工件数镗床夹具编号 夹具名称 切削液通用夹具工位器具编号工位器具名称工序工时 /s 准终 单件工步号 工 步 内 容 工 艺 装 备主轴转速 切削速度 进给量 切削深度 进给次数工步工时 r/minm/minmm/r mm 机动 辅助 1 上,下箱体盒盖 专用夹具,镗刀2 粗镗φ27.5至φ34 低速档 1.3 6.5 53 精镗φ34至φ35 高速档 0.2 1 54 粗镗φ37.5至φ44 低速档 1.3 6.5 5 5 精镗φ44至φ45 高速档 0.2 1 5设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)标记 处数 更改文件号 签字 日期 标记 处数 更改文件号 签字 日期机械加工工序卡片产品型号零件图号产品名称减速器零件名称上箱体共 1 页第 1 页车间工序号工序名称材料牌号镗内槽毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件 1 1设备名称设备型号设备编号同时加工件数镗床夹具编号夹具名称切削液通用夹具工位器具编号工位器具名称工序工时 /s准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 粗镗φ35至φ42宽3mm专用夹具,镗刀低速档 1 7 72 精镗φ42至φ43宽3mm 高速档0.2 1 53 粗镗φ45至φ52宽3mm 低速档 1 7 74 精镗φ52至φ53宽3mm 高速档0.2 1 5设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期。