
超声波金属表面光整--以车代磨技术--镜面加工新技术
超声波表面光整加工介绍
一.概述
超声波是一项新的应用技术,由于其独特的作用机理,被应用于许多领域。
超声加工起源于50年代初,目前应用比较多的包括超声清洗、超声(塑料)焊接、超声钻孔等,超声车削、超声磨削、超声光整、复合加工等多处于研究阶段,还没有大量应用于生产。
超声波表面光整加工是这样一种先进应用技术。
其机理是通过高频振动的硬质滚轮作用于待加工金属工件表面,使工件表层金属产生塑性变形,在塑性变形的过程中,产生了冷作硬化,达到了改善表面质量的目的。
这种表面质量的改善是综合的,既有硬度的提高,又有表面粗糙度降低,同时也弥合了一些微观裂纹,提高了工件的疲劳强度。
与传统的砂纸抛光、压光、磨削相比,超声波表面加工具有很多优点:
1.作用力大幅度降低在静压力等于传统压光静压力四分之一的情况下,其显微硬度相
2.加工区温度大幅度降低由于改变了加工方式,滚轮与工件的接触为断续捶击,大大减小了相互间的摩擦,温度也相应的降低,杜绝了因温度过高造成的表面缺陷。
3.大幅度降低表面粗糙度Ra值表面粗糙度可以提高三级以上,最高可达Ra0.02以下。
4.不产生切屑
5.提高已加工表面的耐磨性、耐腐蚀性以及抗疲劳强度由于超声波表面光整加工是压缩型塑性变形,工件表面产生一定的残余压应力,同时表面硬度提高50%以上,疲劳强度可提高近几倍。
6.节约设备成本超声波表面光整加工可直接代替砂光和磨削,在普通车床上即可进行光整加工,因此大大节约了购置设备的费用,尤其对大型和超大型工件,效果更为明显。
7. 生产效率高例如在普通车床上加工外圆表面,工件线速度70m/S,走刀量为
0.05-0.15mm/r,其效率相当于精车。
二.系统构成
本系统由超声波系统、工具头和其他一些附件构成。
工具头可以安装到普通机床(如车床)上对工件进行加工而不需对设备作任何改变,对于一些特殊的加工项目也可以开发相应的工艺装备以便于加工。
三.应用范围
超声波表面光整加工设备可用于加工内外圆表面、平面,如各种液压缸内外孔、活塞杆、冶金轧辊等的加工,可以直接替代珩磨和磨削;借助数控设备或专用工装可以加工各种异型面如汽轮机叶片、航空发动机叶片、飞机蒙皮等;可加工的材料包括碳钢、工具钢、合金钢、不锈钢、铸铁、铸钢、铜及铜合金、铝及铝合金、铝镁合金等材料,所加工材料的硬度最高可达HRC60。
对加工的零件来说,越是大型零件越具有优越性,可应用于工程机械、压力机、石油机械、煤矿机械、汽车、轧钢等行业。
技术-山科数控,金属表面纳米加工技术的唯一持有者,山科数控研发团队与国内知名高校三年研发、近千次实验,汲取德国加工技术精髓,二次创新、提高,成就了山科数控的纳米磨床!
样品加后的效果:左边未加工,右边已加工
上图为纳米磨床加工效果图,主要用于普通车床或者数控车床的刀架上对轴类零件外圆的光整加工,提高零件的抗疲劳性,耐蚀性,降低表面粗糙度,替代磨削,车削工艺,提高生产效率。
特点:该工艺能代替磨削加工工艺,尤其在超长,超大直经的轴类及无法磨加工的轴类更为适用,能有较高的工艺性,经济性,一次加工后的粗糙度可达Ra0.2-Ra0.05。
原理:利用金属原子高温高能下运动的特点,利用超声波技术,给予金属表面以高频驱动,对金属表面进行挤压并光整,使金属表面光洁度达到镜面效果,Ra值一般在0.1以下,从而提高金属表面的微观硬度!表面粗糙度!耐磨度!疲劳强度!疲劳寿命!
纳米磨床金属表面加工设备应用行业及加工工件:大型转子、液压件、轴类、内壁、深孔、镜板、断续、弧面、辊类轴头等金属表面光整领域。
操作需知:
A:检查工具头滚轮转动均匀良好,表面清洁无油污。
B:工件应保持清洁,无油污,加工前温度不得超过50°C,表面无缩孔,波形,硬点等情况。
原始粗糙度不低于Ra3.2,硬度均匀且HRC≤55。
C:为防止工件表层组织产生疲劳,重复加工次数不宜超过3次。
D:工具头安装中心度应和工件中心高一致,以滚珠15°面与工件平行借助1/2为最佳切入角。
产品的性能特点:
1.产品表面预留少量余量后,用超声镜面光整一次精压就可以使产品表面粗糙度从Ra 6.3μm左右降低到Ra0.05-0.2μm之间,唯有铸铁在Ra0.4-0.2μm之间。
2.加工面光整后其耐磨性得到提高的同时疲劳强度也增加了500%,提高了密封性,也消除了早期磨损,使其具有切削加工中无法得到的优点。
3.本工具工作效率极高(本设备执行部位体积小,操作简便,可长期使用,维修费用低,工具刀体部位不会磨损,只是转动部位的滚柱和芯轴会磨损,严重后只要更换
即可,滚珠寿命:钢件一般可加工5千—8千件,铝件可加工5万—8万件,批量生产
成本非常低。
4.使用广范,可以在普通的车床,钻床,镗床,铣床,CNC加工中心或者数控机床刀架上使用。
在一定程度上取代并优于磨,珩磨,研磨,精铰,精镗,精车等传统工
艺,省时,省力,省费用。
安装使用方法:
5.把执行部件安装在机床刀架上,工件转动进行加工。
6.加工前的尺寸、粗糙度、材质和加工后的要求均有很大关系,需要综合的考虑。
如加工前凹凸部分的深浅,用多少加工余量通过加工能完全增埋凹陷部分,达到光滑的表面,不同的材质、硬度、直径也各有差异,所以建议各种产品最初先进行2-3次试验性加工得出最佳参数。
加工余量能少则少,镜面加工属于高精加工,一般加工前的状态越好,加工后得到的效果也越好,同时工具头的磨耗也越少。
超声波加工技术论文
超声波加工技术论文超声波加工是利用工具断面的超声振动,通过磨料悬浮液加工脆硬材料的一种成型方法。
这是店铺为大家整理的超声波加工技术论文,仅供参考!超声波加工技术论文篇一超声加工的应用及发展摘要:陶瓷、光学玻璃、功能晶体、金刚石、宝石和先进复合材料等具有优越的物理、化学和机械性能,在航空、航天、军工、电子、汽车和生物工程等领域正得到越来越广泛的应用,并且其应用还在不断向新的领域扩展。
与此同时,人们开始探索特种加工方式来加工这些难加工材料。
超声加工技术就是在此背景下发展起来的,实践证明,它是加工上述难加工硬脆材料的高效和经济有效的方法之一。
超声技术在工业中的应用开始于20世纪10~20年代,它是以经典声学理论为基础,同时结合电子技术、计量技术、机械振动和材料学等学科领域的成就发展起来的一门综合技术。
超声技术的应用可划分为功率超声和检测超声两大领域。
其中,功率超声是利用超声振动形成的能量使物质的一些物理、化学和生物特性或状态发生改变,或者使这种状态改变加快的一门技术。
功率超声在机械加工方面的应用,按其加工工艺特征大致分为2类,一类是带磨料的超声磨料加工(包括游离磨料和固结磨料),另一类是采用切削刀具与其他加工方法相结合形成的超声复合加工。
关键词:超生加工发展特点及优势应用潜能一、超声加工技术的发展1927年,美国物理学家伍德和卢米斯最早作了超声加工试验,利用超声振动对玻璃板进行雕刻和快速钻孔。
但当时超声加工并未应用到工业上,直到大约1940年在文献上第一次出现超声加工(USM-Ultrasonic Machining)工艺技术描述以后,超声加工才吸引了大家的注意,并且逐渐融入到其他的工业领域。
1951年,科恩研制了第一台实用的超声加工机,为超声加工技术的发展奠定了基础。
USM提供了比常规机械加工技术更多的优点。
例如,导电和非导电材料它都可以加工,并且加工复杂的三维轮廓也可以像简单形状那样快速。
此外,超声加工过程不会产生有害的热区域,同时也不会在工件表面带来化学/ 电气变化,而且加工时在工件表面上所产生的有压缩力的残余应力可以增加被加工零件的高周期性疲劳强度。
先进制造技术-3精密与超精密加工技术
先进制造技术之四
精密与超精密加工技术
6、3、1 研磨加工的机制和特点
超微细加工以电子束、离子束和激光束三束加工 为基础,采用沉积、刻蚀、溅射和蒸镀等加工手段进 行各种处理。
先进制造技术之四
精密与超精密加工技术
4、超精密加工的主要研究领域包括:
超精密加工技术是以高精度为目标的技术, 它必须综合应用各种新技术,在各个方面精益 求精的条件下,才有可能突破常规技术达不到 的程度界限,实现新的高精度指标。
6、2 超精密磨削
加工精度:0.1um,Ra0.002~0.02um的磨削方法 超精密磨削一般采用细粒度(80#-400#)砂轮,经过 精细修整,光磨4-6次,便可获得粗糙度为Ra 0.005 ~ 0.02 um的加工表面。
先进制造技术之四
精密与超精密加工技术
(1)超精密磨削表面的形成机制
超精密磨削获得的极低的表面粗糙度,主要靠砂轮精 细修整得到的大量的、等高性很好的微刃来实现微量切削 作用。
升,以后磨损逐渐减慢。 注:由于积屑瘤的原因,一般将研磨好的锋利刀
尖有意加工成理想的稳定的磨损状态。 2)切削速度和振动
提高切削速度有利于获得良好的加工表面,但注意 以不产生振动为准则。
先进制造技术之四
精密与超精密加工技术
(a) 直线刃刀头 (b) 直线刃刀头
(c) 圆弧刃刀头
先进制造技术之四
精密与超精密加工技术
精密与超精密加工技术
超声波加工技术
超声波加工技术1.绪论人耳能感受到的声波频率在20—20000HZ范围内,声波频率超过20000HZ被称为超声波。
超声波加工(Ultrasonic Machining简称USM)是近几十年来发展起来的一种加工方法,它是指给工具或工件沿一定方向施加超声频振动进行加工的方法,或利用超声振动的工具在有磨料的液体介质或干磨料中产生磨料的冲击、抛磨、液压冲击及由此产生的气蚀来去除材料,又或利用超声振动使工件相互结合的加工方法。
它弥补了电火花加工的电化学加工的不足。
电火花加工和电化学加工一般只能加工导电材料,不能加工不导电的非金属材料。
而超声波加工不仅能加工硬脆金属材料,而且更适合于加工不导电的硬脆非金属材料,如玻璃、陶瓷、半导体锗和硅片等。
同时超声波还可用于清洗、焊接和探伤等。
1.1超声波加工的发展状况超声波加工是利用超声振动的工具在有磨料的液体介质中或干磨料中产生磨料的冲击、抛磨、液压冲击及由此产生的气蚀作用来去除材料,或给工具或工件沿一定方向施加超声频振动进行振动加工,或利用超声振动使工件相互结合的加工方法。
超声加工系统由超声波发生器、换能器、变幅杆、振动传递系统、工具、工艺装置等构成。
超声波发生器的作用是将220V或380V的交流电转换成超声频电振荡信号;换能器的作用是将超声频电振荡信号转换为超声频机械振动;变幅杆的作用是将换能器的振动振幅放大;超声波的机械振动经变幅杆放大后传给工具,使工具以一定的能量与工件作用,进行加工。
超声加工技术是超声学的一个重要分支。
超声加工技术是伴随着超声学的发展而逐渐发展的。
早在1830年,为探讨人耳究竟能听到多高的频率,F.Savrt曾用一多齿的齿轮,第一次人工产生了2.44HZ的超声波,1876年加尔顿的气哨实验产生的超声波的频10率达到了34⨯HZ.这些实验使人们开始对超10⨯HZ,后改用氢气时,其频率达到了8410声波的性质有了一定的认识。
对超声波的诞生起重大推进作用的是1912年豪华客轮泰坦尼克号在首航中碰撞冰山后沉没,这个当时震惊世界的悲剧促使科学家提出用声学方法来探测冰山。
浅析机械制造技术的发展

浅析机械制造技术的发展摘要:机械制造技术水平的高低是衡量一个国家科学技术发展的重要标志,也是各国科技竞争的重点。
本文对我国现有的机械制造技术进行了分析,并阐述了未来的发展方向。
关键词:机械制造技术特点发展分析0 引言目前,我国的机械制造技术与美、英、俄等发达国家相比,还有一定的差距,而科学技术的创新与发展,仍面临着巨大的挑战。
因此,我国现有的机械制造业已不能沿用20世纪时的,以凸轮及其机构为基础的专用机床、专用夹具、专用刀具组成的流水式生产,而要向着自动化(数控高速切削加工)、计算计综合自动化(cim)发展。
本文就机械制造技术、发展分析等,作进一步的研究和探讨[1]。
1 机械制造技术机械制造技术是研究制造生产装备过程中的基本原理、技术和方法的一门学科。
随着科技发展,对机械制造技术提出了更高的要求,例如,要求达到纳米(10-6mm)的超精密加工,大规模集成电路硅片的超微细加工重型装备超大型件的加工,难加工材料和具有特殊物理性能材料的加工等。
要想提高产品质量和劳动生产率,降低其成本,提高市场的竞争力,就必须采用先进的制造技术[2]。
1.1 随着微电子技术、计算机技术的发展,促使常规技术与精密检测技术、数控技术、传感技术、系统技术、伺服技术等相互结合,使机械制造业发生了质的飞跃。
1.2 随着计算机辅助设计与制造(cad/cam)、柔性制造系统(fms)、计算机集成制造系统(cims)的应用,实现了自动化、柔性化、智能化、集成化生产加工,使产品质量和生产效率得到提高。
1.3 随着生产的发展和科学实验的需求,许多零件的形状越来越复杂,精度要求越来越高,表面粗糙度要求越来越低。
相继出现了化学机械加工、电化学加工、超声波加工、激光加工、超精密研磨与抛光、纳米加工等特种加工、超精密加工技术和复合加工技术。
2 发展分析我国机械制造技术的发展:一是精密加工技术,二是cims计算机综合自动化技术,三是发展模式[3]。
金属材料超声表面强化技术的研究与应用进展
90科学技术Science and technology金属材料超声表面强化技术的研究与应用进展徐 莉(酒钢集团榆中钢铁有限责任公司,甘肃 兰州 730104)摘 要:当前我国经济和科技都在不断进步,工业也随之发展。
工业品的质量会受到工业品材料的影响。
当前在我国金属材料的用量较大,用途也较为广泛,很多相关科学家都在不断研究和探索关于增强金属强度和性能的方法。
本文针对金属材料超声表面强化技术的研究和应用进行进行深入分析和探索,供读者参考。
关键词:金属材料;超声表面强化技术;研究;应用中图分类号:TG668 文献标识码:A 文章编号:11-5004(2020)11-0090-2 收稿日期:2020-06作者简介:徐莉,女,生于1989年,汉族,甘肃武威人,本科,助理工程师,研究方向:金属材料及热处理。
1 超声冲击处理技术众所周知,超声处理技术是我国目前应用较为广泛的技术,大功率的超声是这一技术中最关键的驱动能量。
超声处理技术能够有效进行电能与机械能之间的转化。
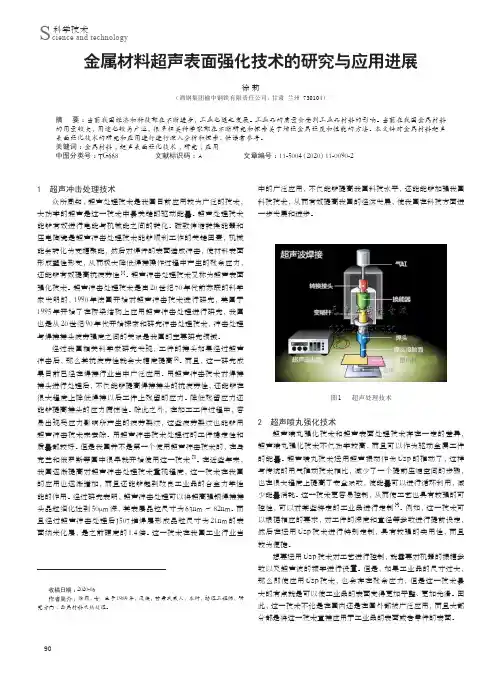
磁致伸缩转换能器和压电陶瓷是超声冲击处理技术能够顺利工作的关键因素,机械能会转化为变幅聚能,然后对焊件的表面造成冲击,使材料表面形成塑性形变,从而极大降低焊接操作过程中产生的残余应力,还能够有效提高抗疲劳性[1]。
超声冲击处理技术又称为超声表面强化技术。
超声冲击处理技术是由20世纪70年代前苏联的科学家发明的,1990年法国开始对超声冲击技术进行研究,美国于1995年开始了在桥梁结构上应用超声冲击处理进行研究,我国也是从20世纪90年代开始探索和研究冲击处理技术,冲击处理与焊接接头疲劳强度之间的关系是我国的主要研究领域。
经过我国相关科学家研究发现,工件的接头如果经过超声冲击后,那么其抗疲劳性就会大幅度提高[2]。
而且,这一研究成果目前已经在焊接行业当中广泛应用。
用超声冲击技术对焊接接头进行处理后,不仅能够提高焊接接头的抗疲劳性,还能够在很大程度上降低焊接以后工件上残留的应力。
超声加工技术的应用及发展趋势

1 序言近年来,先进工程材料在航空航天、汽车、半导体、3C和医疗等制造业领域中不断涌现,如钛合金、高温合金、工程陶瓷、陶瓷基复合材料以及蜂窝复合材料等,这些材料具有优异的使用性能,然而机械加工性能很差,属于典型的难加工材料[1]。
在使用传统的机械制造技术对这些材料进行精密加工时遇到了一定的瓶颈,一种新型的制造工艺技术——超声加工技术,即Ultrasonic Machining(UM),受到越来越多的关注并得到大量的应用。
超声加工技术是一种通过超声波振动能量实现难加工材料精密去除的工艺技术,该技术是将超声波振动能量通过一系列结构的传播和变换聚焦在刀具的工作区域,从而形成被切削材料的冲击去除效果,进而可以提高众多难加工材料的可加工性能。
该技术在加工过程中具有众多优点,如:降低切削力和减少切削热、减小刀具磨损和崩边毛刺、优化切屑形态、提高表面质量、降低亚表面损伤以及提高加工效率等(每个加工工艺具体的改善效果因超声刀具、材料、工艺等的不同而存在一定的差别)。
超声加工技术是一种基于功率超声技术发展起来的特种加工技术,它本质上是一个物理去除过程,不涉及材料性质的改变。
随着市场化的需求越来越强烈,超声加工技术中商用标准化系统也成为了目前市场需求的重点,相关的超声加工技术开始走出实验室,在众多典型难加工材料的精密加工中得到应用,如:光学玻璃、蓝宝石、陶瓷、氧化铝陶瓷、钛合金、高温合金、碳纤维复合材料以及铝基碳化硅复合材料等,其应用领域及典型案例如图1所示。
近几年,国内难加工材料的大量应用,带来了较多的超声加工技术应用需求,促使了该技术的市场化,多家科研机构和制造企业纷纷开始进行超声加工技术的产业化应用。
图1超声加工应用领域及典型案例2 超声加工技术发展现状“工欲善其事,必先利其器”,超声加工技术是针对难加工材料精密加工的利器。
在大多数切削加工领域,超声加工更确切的名称应该为“超声辅助精密加工”,即在传统切削加工技术上辅助超声振动,从而实现特殊的材料去除效果。
ELID超精密磨削技术综述
.. ELID超精密磨削技术综述蔡智杰天津大学机械工程学院机械工程系2014级硕士生摘要:金属基超硬磨料砂轮在线电解修整(Electrolytic In-process Dressing, 简称ELID)磨削技术作为一种结合传统磨削、研磨、抛光为一体的复合镜面加工技术,开辟了超精密加工的新途径,具有广发的应用价值。
本文将从工作原理、磨削机理、工艺特点、影响因素及磨削机床的分类等方面系统地介绍ELID超精密磨削技术,并通过分析国外研究应用状况,阐述该技术在精密加工制造行业的应用发展前景。
关键词:在线电解修整(ELID) 超精密镜面加工金属基超硬磨料砂轮硬脆材料磨削机理0 引言随着制造行业的飞速发展,硬质合金、工程瓷、光学玻璃、玻璃瓷、淬火钢及半单晶硅等硬脆难加工材料得到广泛应用,寻求低成本、高效率的超精密加工技术的研究工作正在广泛开展。
超精密镜面磨削技术是一种借助高性能的机床、良好的工具(砂轮)、完善的辅助技术和稳定的环境条件,控制加工精度在0.1μm级以下、表面粗糙度Ra<0.04μm甚至Ra<0.01μm的磨削方法[1]。
然而,由于传统磨削工艺效率低、磨削力大、磨削温度高,且砂轮极易钝化、堵塞而丧失切削性能,从而造成加工面脆性破坏,加工质量恶化,难以满足高精度、高效率的加工要求。
随着砂轮精密修整技术的发展及超微细粒度砂轮的使用,将磨削加工的材料去除工作引入到一个新的领域。
ELID磨削技术是应用电化学反应的非传统材料去除技术来解决金属基超硬磨料砂轮的修整问题的超精密镜面加工技术,以其效率高、精度高、表面质量好、加工装置简单及适应性广等特点,已较广泛用于电子、机械、光学、仪表、汽车等领域。
1 ELID磨削的基本原理ELID(Electrolytic In-process Dressing)磨削是在磨削过程中,利用非线性电解修整作用使金属结合剂超硬磨料砂轮表层氧化层的连续修整用与钝化膜抑制电解的作用达到动态平衡。
超声波金属表面加工
超声波金属表面加工产品简介高精密磨床作为精密加工的重要手段,在现代社会中扮演了重要的角色。
高精密超声波磨床装有程序控制系统,它是一种通过数字信息控制机床自动加工的机电一体化的加工装备。
经过半个世纪的发展,已成为现代制造业的重要标志之一。
超声波技术对金属表面进行挤压并光整,提高金属表面粗糙度和强化金属表面层。
目前,世界上日本、英国、巴西等国家在超声磨床设备上技术完善。
其中日本研究成功一种半波长弯曲振动系统,其切割刀具安装在半波长换能振动系统细端,该振动系统换能器的压电陶瓷片采用半圆形,上下各两片,组成上下两个半圆形压电换能器(压电振子),其特点是小型化,结构简单,刚性增强。
正是应用于市场和技术发展的要求,在现有的磨床技术平台之上,通过技术人员的大量实验和改进,终于研发了高精密超声磨床设备,更高效的完成各类制造加工。
处理效果:1.1 处理后的金属表面粗糙度比光整前降低3个等级以上。
1.2 处理后的工件表面硬度一般提高20%-50%。
1.3 处理后的金属表面抗腐蚀能力比未光整的金属表面提高数倍,最大可达100倍以上。
1.4 处理后的金属表面,应力场发生改变,有利于金属工件综合使用性能的提高,使用寿命可延长2-3倍。
1.5 处理后的金属表面抗疲劳性能一般增加200%-250%。
1.6 处理后的可以消除金属表面微观缺陷,减少工件使用的初期损伤。
1.7 处理后的金属表面的磨擦阻力大大降低,一般可降低35%以上。
应用范围:该产品适用于硬度低于55HRC的钢、铁、铜、铝、不锈钢等材质,应用于制造各类机械轴、活塞杆、液压油缸、刹车片等精密部件,并广泛使用在以下行业:航空、汽车、桥梁,机械零部件加工,石油管线、铁路、船舶等行业。
具体有以下方面:2.1 棒、管的外圆表面光整。
2.2 平面表面光整。
2.3 内孔表面光整。
2.4 薄壁套筒型零件表面光整。
2.5 锯齿形工件表面光整。
2.6 齿轮工件工作表面光整。
2.7 轴承内外圈表面光整。
ELID超精密磨削技术综述
先进制造技术课程大作业2014年10月ELID超精密磨削技术综述蔡智杰天津大学机械工程学院机械工程系2014级硕士生摘要:金属基超硬磨料砂轮在线电解修整(Electrolytic In-process Dressing, 简称ELID)磨削技术作为一种结合传统磨削、研磨、抛光为一体的复合镜面加工技术,开辟了超精密加工的新途径,具有广发的应用价值。
本文将从工作原理、磨削机理、工艺特点、影响因素及磨削机床的分类等方面系统地介绍ELID超精密磨削技术,并通过分析国内外研究应用状况,阐述该技术在精密加工制造行业的应用发展前景。
关键词:在线电解修整(ELID) 超精密镜面加工金属基超硬磨料砂轮硬脆材料磨削机理0 引言随着制造行业的飞速发展,硬质合金、工程陶瓷、光学玻璃、玻璃陶瓷、淬火钢及半单晶硅等硬脆难加工材料得到广泛应用,寻求低成本、高效率的超精密加工技术的研究工作正在广泛开展。
超精密镜面磨削技术是一种借助高性能的机床、良好的工具(砂轮)、完善的辅助技术和稳定的环境条件,控制加工精度在0.1μm级以下、表面粗糙度Ra<0.04μm甚至Ra<0.01μm的磨削方法[1]。
然而,由于传统磨削工艺效率低、磨削力大、磨削温度高,且砂轮极易钝化、堵塞而丧失切削性能,从而造成加工面脆性破坏,加工质量恶化,难以满足高精度、高效率的加工要求。
随着砂轮精密修整技术的发展及超微细粒度砂轮的使用,将磨削加工的材料去除工作引入到一个新的领域。
ELID磨削技术是应用电化学反应的非传统材料去除技术来解决金属基超硬磨料砂轮的修整问题的超精密镜面加工技术,以其效率高、精度高、表面质量好、加工装置简单及适应性广等特点,已较广泛用于电子、机械、光学、仪表、汽车等领域。
1 ELID磨削的基本原理ELID(Electrolytic In-process Dressing)磨削是在磨削过程中,利用非线性电解修整作用使金属结合剂超硬磨料砂轮表层氧化层的连续修整用与钝化膜抑制电解的作用达到动态平衡。
超精密加工技术
超精密加工技术----发展及对策超精密加工技术,是现代机械制造业最主要的发展方向之一。
在提高机电产品的性能、质量和发展高新技术中起着至关重要的作用,并且已成为在国际竞争中取得成功的关键技术。
超精密加工是指亚微米级(尺寸误差为0.3~0.03μm,表面粗糙度为Ra0.03~0.005μm)和纳米级(精度误差为0.03μm,表面粗糙度小于Ra0.005μm)精度的加工。
实现这些加工所采取的工艺方法和技术措施,则称为超精加工技术。
加之测量技术、环境保障和材料等问题,人们把这种技术总称为超精工程。
超精密加工主要包括三个领域:1、超精密切削加工如金刚石刀具的超精密切削,可加工各种镜面。
它已成功地解决了用于激光核聚变系统和天体望远镜的大型抛物面镜的加工。
2、超精密磨削和研磨加工如高密度硬磁盘的涂层表面加工和大规模集成电路基片的加工。
3、超精密特种加工如大规模集成电路芯片上的图形是用电子束、离子束刻蚀的方法加工,线宽可达0.1μm。
如用扫描隧道电子显微镜(STM)加工,线宽可达2~5nm。
国外概况美国是最早研制开发超精密加工技术的国家。
早在1962年,美国就开发出以单点金刚石车刀镜面切削铝合金和无氧铜的超精密半球车床,其主轴回转精度为0.125μm,加工直径为φ100mm的半球,尺寸精度为±0.6μm,粗糙度为Ra0.025μm。
1984年又研制成功大型光学金刚石车床,可加工重1350kg,φ1625mm的大型零件,工件的圆度和平面度达0.025μm,表面粗糙度为Ra0.042μm。
在该机床上采用多项新技术,如多光路激光测量反馈控制,用静电电容测微仪测量工件变形,32位机的CNC系统,用摩擦式驱动进给和热交换器控制温度等。
美国利用自己已有的成熟单元技术,只用两周的时间便组装成了一台小型的超精密加工车床(BODTM型),用刀尖半径为5~10nm的单晶金刚石刀具,实现切削厚度为1nm (纳米)的加工。
尽管如此,最近美国政府还是继续把微米级和纳米级的加工技术作为国家的关键技术之一,这足以说明美国对这一技术的重视。