
AQL验货标准(塑料件)
附件一:GB2828 一般检查水平Ⅱ级正常检查一次抽样方案
LOT SIZE 批量范围
(送检数量)
1.0
n Ac 抽样数 Re
AQL(合格质量水平)
1.5
2.5
n Ac 抽样数 Re
n Ac 抽样数 Re
4.0
n Ac Re 抽样数
1~8 9~15 16~25 26~50 51~90 91~150 151~280 281~500 501~1200 1201~3200 3201~10000 10001~35000 35001~150000 150001~500000 ≥500001
产品类别
滤芯部件及成品(或其他须破坏性检验的半成品) 包装材料
塑胶件及五金零(部)件、装饰件、电子件、PCB 组件
塑胶原料、化工品、活性炭、矿化球、无纺布、焊锡等
合格质量水平(AQL)
重缺陷
轻缺陷
4.0
6.5
1.5
4.0
1.0
2.5
不能按 GB2828 实行计数抽样检验,采用试验
办法加以确认来验收。
1~50 51~500 501~35000 ≥35001
3
0
12
0
1
Байду номын сангаас
3
0
12
0
1
3
0
18
1
2
13 1 2 8 1 2
全检 0 1 全检 0 1 5 0 1 3 13 0 1 8 0 1 5 0 1 3 13 0 1 8 0 1 5 0 1 3 13 0 1 8 0 1 5 0 1 13 13 0 1 8 0 1 20 1 2 13 13 0 1 32 1 2 20 1 2 20 50 1 2 32 1 2 32 2 3 32 50 1 2 50 2 3 50 3 4 50 80 2 3 80 3 4 80 5 6 80 125 3 4 125 5 6 125 7 8 125 200 5 6 200 7 8 200 10 11 200 315 7 8 315 10 11 315 14 15 315 500 10 11 500 14 15 500 21 22 315 800 14 15 800 21 22 500 21 22 315
1250 21 22 800 21 22 500 21 22 315
附件二:GB2828 特殊检查水平 S-1 正常检查一次抽样方案
LOT SIZE 批量范围
(送检数量)
4.0
Ac
n
抽样数 Re
AQL(合格质量水平) 6.5
Ac
n
抽样数 Re
01 01 01 12 12 23 34 56 78 10 11 14 15 21 22 21 22 21 22 21 22
塑料件进料检验规范

B类
2ቤተ መጻሕፍቲ ባይዱ
外观
观察外表面并与签板对照
表面光滑,不得有明显的顶白、缩水、缺料、气泡、混色等不良现象及划伤、压痕、裂缝等影响外观的缺陷(限度以签板为准)
目视
B类
此项为全检
3
结构
观察塑料件结构并与签板对照
翘曲变形不大于签板,柱位完整,不得有弯曲、变形等不良现象,加强筋等薄壁处无变形、损伤
目视
B类
此项为全检
4
颜色
观察塑料件颜色并与签板对照
同签板一致,不得有色差、色泽不均匀等现象
目视
C类
此项为全检
5
丝印
观察丝印并与签板对照
丝印清晰无误、无污渍、内容同签板
目视
B类
此项为全检
6
螺纹孔位
用眼睛观察螺纹孔位,并测量内孔直径
螺纹底孔深度足够,无堵塞,无欠注现象,内孔直径符合图纸要求
目视,游标卡尺
B类
塑料件进料检验现程
产品名称
塑料件
型号规格
产品编号
S001~100
AQL:致命缺陷(A类)0;严重缺陷B类)2.5;
轻微缺陷C类4.0;
适用机型
通用
抽样方案
GB/T 2828;一次抽样
检验水平
11一I
序号
检验项目
检验方法
检验标准
检验设备、工具
缺陷分类
备注
1
配合度
与所需配合的部件装配在一起观察效果
试装顺利,无卡壳、错位、翘曲,接缝配合紧密
塑胶件检验标准
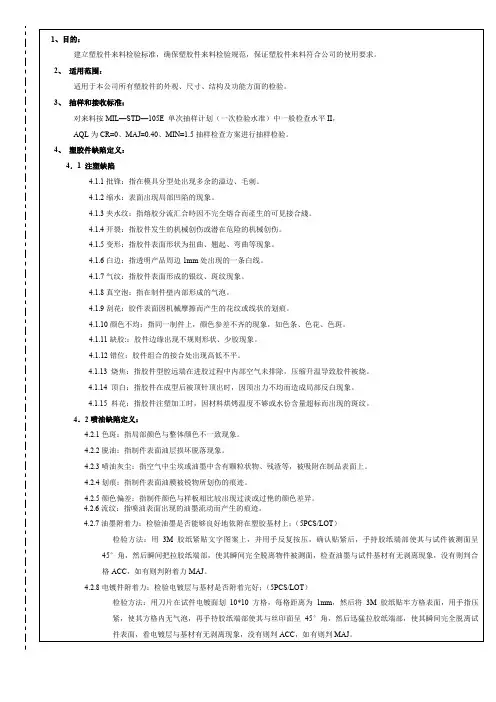
1.2
检验频率
2PCS/LOT(要求厂商在来料中附相应检验报告)
1.3
判定:100次以上循环产品表面无异常为合格(产品表面出现油膜有脱落、变色、裂痕、起皱、分离的异常)。
√
2.
温度循环测试
2.1
测试方法
把样品放放温度+66℃20%RH的箱中保持1小时,然后降低到32℃,90%RH保持1小时,接着调整箱中的
√
C面::L≤3mm, W≤0.1mm接受2个,两个间距≥2cm,
√
6.
油污:产品表面机器留下的油污。
A面:大于1个
√
B面::L≤2mm, W≤0.1mm接受1个,
√
C面::L≤2mm, W≤0.1mm接受2个,两个间距≥2cm,
√
7.
黑点:
A面:大于1个,
√
B面:D≤0.3mm2接受1个,
√
C面:D≤0.4mm2接受2个,两个间距≥2cm,
4.2.8电镀件附着力:检验电镀层与基材是否附着完好;(5PCS/LOT)
检验方法:用刀片在试件电镀面划10*10方格,每格距离为1mm,然后将3M胶纸贴牢方格表面,用手指压紧,使其方格内无气泡,再手持胶纸端部使其与丝印面呈45°角,然后迅猛拉胶纸端部,使其瞬间完全脱离试件表面,看电镀层与基材有无剥离现象,没有则判ACC,如有则判MAJ。
√
6.
夹水线:
A面:大于1个
√
B面L≤1mm,W≤0.2mm大于1个;
√
C面L≤1mm,W≤0.2mm大于1个;
√
7.
气纹:因气体干扰使胶件表面形成一种雾状发暗痕迹。
流纹:因冷料被挤入,在胶件表面形成的雾色或亮色的痕迹。
AQL检验标准 (1)

命缺陷 缺陷
陷
√
√
√
√
√
√ √
√
√ √
√ √ √
√ √
√
文件编号
塑胶件检验标准
版本/次
A/2
页/次
1
生效日期
制定:
审核:
批准:
`
1. 目的: 确保公司塑胶件质量要求.
2. 适用范围: 公司所有塑胶件的检验.
3. 抽样标准:
3.1 依MIL-STD-105EⅡ级正常单次抽样. AQL: 致命缺陷CRI=0 严重缺陷MAJ=2.5
次要缺陷MIN=4.0
4.参考文件:
现像
B. 直径0.3mm,2点以下
√ √
顶针位顶爆裂(肉眼可见)
√
水口批平一致
水口未批或未批平
√
文件编号
塑胶件检验标准
版本/次 页/次
A/2 1月2日
生效日期
2005/2/20
制定:
审核:
批准:
`
检验项目
检验 方法
验收标准
不 良缺 陷 描 述
外观
尺寸 试装
水纹、花紋、刮花或 A.长3mm,2条或以上
4.1 工程图纸.
4.2 样品
5. 检验条件:目距30CM、呈45°角,光线良好。
6. 检验标准:
检验项目
检验 方法
验收标准
不良缺陷描述
判定
CRI致 MAJ严重 MIN次要缺
命缺陷 缺陷
陷
材质
材料正确、老化正常 用错料
目视 水口料老化(易断、变脆)
√ √
与样板无色差
颜色与样板偏差,明显可见 颜色与样板偏差,不明显可见
IQC塑胶件检验标准
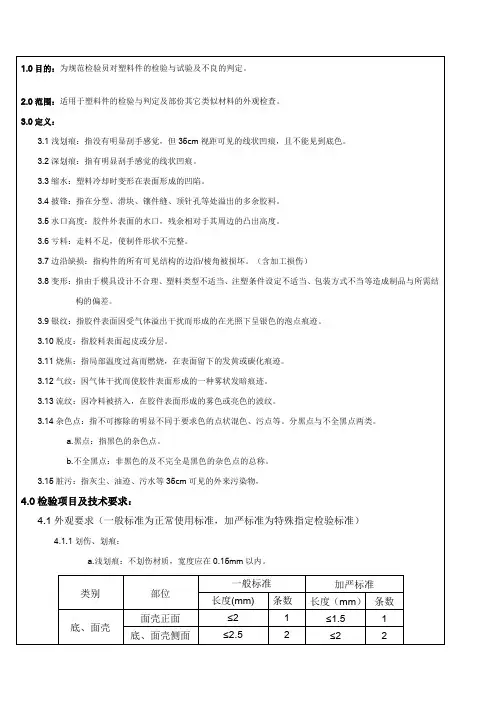
部位
一般标准
加严标准
长度(mm)
条数
长度(mm)
条数
底、面壳
面壳正面
≤2
1
≤1.5
1
底、面壳侧面
≤2.5
2
≤2
2
底、面壳
底壳、底面
≤3
2
≤2.5
2
透明罩
有效透明面
≤1.5
1
≤1
1
按键
可见面
≤1.5
1
≤1
1
b.深划痕:伤及材质的划伤
类别
部位
一般标准
加严标准
长度(mm)
条数
长度(mm)
条数
底、面壳
面壳正面
不收
不收
不收
不收
底、面壳侧面
≤1.5
1
≤1
1
底壳、底面
≤2
1
≤1.5
1
透明罩
有效透明面
不收
不收
不收
不收
按键
可见面
不收
不收
不收
不收
注:无论深划痕还是浅划痕不允许正对商标,不可使字迹断划。
4.1.2缩水:表中所定深度是指缩水部位相对于其周边凹入的最大距离。
类别
部位
一般标准
加严标准
深度
面积
数量
深度
面积
数量
a.黑点:指黑色的杂色点。
b.不全黑点:非黑色的及不完全是黑色的杂色点的总称。
3.15脏污:指灰尘、油迹、污水等35cm可见的外来污染物,
4.0检验项目及技术要求:
4.1外观要求(一般标准为正常使用标准,加严标准为特殊指定检验标准)
4.1.1划伤、划痕:
塑胶件验收质量检验规范
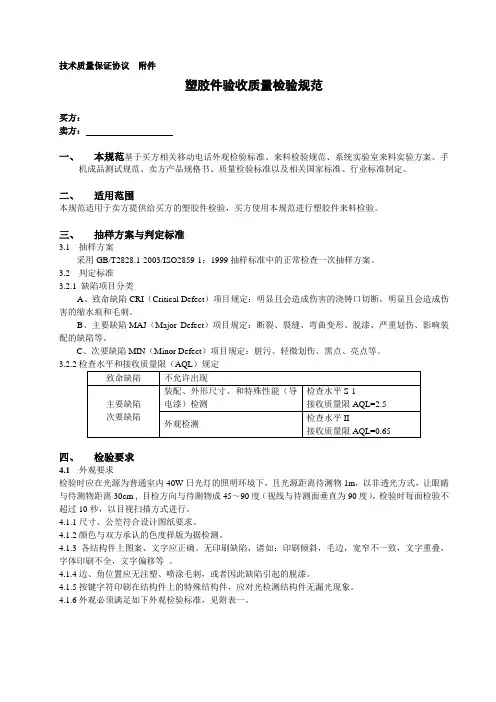
技术质量保证协议附件塑胶件验收质量检验规范买方:卖方:一、本规范基于买方相关移动电话外观检验标准、来料检验规范、系统实验室来料实验方案、手机成品测试规范、卖方产品规格书、质量检验标准以及相关国家标准、行业标准制定。
二、适用范围本规范适用于卖方提供给买方的塑胶件检验,买方使用本规范进行塑胶件来料检验。
三、抽样方案与判定标准3.1 抽样方案采用GB/T2828.1-2003/ISO2859-1:1999抽样标准中的正常检查一次抽样方案。
3.2 判定标准3.2.1 缺陷项目分类A、致命缺陷CRI(Critical Defect)项目规定:明显且会造成伤害的浇铸口切断,明显且会造成伤害的缩水痕和毛刺。
B、主要缺陷MAJ(Major Defect)项目规定:断裂、裂缝、弯曲变形、脱漆、严重划伤、影响装配的缺陷等。
C、次要缺陷MIN(Minor Defect)项目规定:脏污、轻微划伤、黑点、亮点等。
3.2.2四、检验要求4.1 外观要求检验时应在光源为普通室内40W日光灯的照明环境下,且光源距离待测物1m,以非透光方式,让眼睛与待测物距离30cm , 目检方向与待测物成45~90度(视线与待测面垂直为90度),检验时每面检验不超过10秒,以目视扫描方式进行。
4.1.1尺寸、公差符合设计图纸要求。
4.1.2颜色与双方承认的色度样版为据检测。
4.1.3各结构件上图案、文字应正确。
无印刷缺陷,诸如:印刷倾斜,毛边,宽窄不一致,文字重叠,字体印刷不全,文字偏移等。
4.1.4边、角位置应无注塑、喷涂毛刺,或者因此缺陷引起的脱漆。
4.1.5按键字符印刷在结构件上的特殊结构件,应对光检测结构件无漏光现象。
4.1.6外观必须满足如下外观检验标准,见附表一。
附表一:外观检验标准。
(塑料制品)质量验收标准

核查人员:
日期:
1.7塑料件的合模线不允许超出0.15mm,但应均匀
1.8塑料件表面不允许有明显的杂质点,非透明件在表面的杂质在0.3-0.5mm时,每2cm平方内部允许超过2个
透明件在装饰面上不应有大于0.3mm的杂质点
1.9有嵌件的塑料件,嵌不应松动;嵌件周围的塑料件不应破裂
2.0在塑料件的顶杆脱模处允许有不影响外观及装配要求的凹坑和凸台,但正表面不得发白及凹凸现象
2.5拉伸强度
被测件承受5KG的拉力或者重力,无变形或者裂缝
2.6材料:
在没有客户特别指定或者成本需求的情况下,厂房不得给我方所需产品使用回料
2.7运输包装
不得因包装而产生的塑料件的剧烈碰撞,摔箱后,外箱或包装应封箱完好,没有过分的开裂以至于使产品或部件从中溢出(就是破孔,箱盖摔开,撕裂/破裂等)和产品损坏
(塑料制品)质量验收标准
被查
单位
名称
检查
单位
名称
检查日期
责任人
责任人
报告日期
标准要求
适合用范围
缺陷分类
严重问题
大问题
小问题
1.1塑料件应按照设计图样加工要求生产
1.2表面基本上平滑光亮,无明显收缩凹痕,斑纹,翘曲,气泡及塑化不良等缺陷
在不影响外观质量的部位,允许有轻微气泡,缩痕,凹陷,其深度不大于壁厚的1/5
2.1允许塑料件因加工工艺的要求,而增加的过度圆角
2.2允许因工艺要求所设置的工艺孔,工艺筋等要素的尺寸 及内壁形状产生轻微超差及变形,但不能产生由此而产生的外壁收缩等缺陷
2.3耐冲击性能
验货标准aql
验货标准aql验货标准AQL。
验货标准AQL(Acceptance Quality Limit)是指在批量生产中,用于检验产品质量是否合格的一种统计抽样检验标准。
它是一种国际通用的质量控制方法,通过对产品抽样检验,确定产品是否符合要求,从而保证产品质量稳定可靠。
验货标准AQL的制定和执行对于生产企业和消费者来说都具有重要意义,下面将对验货标准AQL进行详细介绍。
首先,验货标准AQL的制定是基于产品质量要求和生产批次的大小而确定的。
在制定验货标准AQL时,需要充分考虑产品的使用环境和风险承受能力,以及生产批次的大小和生产能力等因素。
通常情况下,验货标准AQL会根据产品的重要性和使用场景的不同而有所差异,例如对于医疗器械和食品等高风险产品,验货标准AQL会相对严格一些,而对于一般日用品则相对宽松一些。
其次,验货标准AQL的执行需要严格按照国际标准进行。
在执行验货标准AQL时,需要根据国际标准的要求,确定抽样数量和抽样方案,并进行抽样检验。
在抽样检验过程中,需要注意抽样的随机性和代表性,以确保抽样结果的可靠性。
同时,还需要根据验货标准AQL的要求,对抽样产品进行质量检验,并根据检验结果来判断产品的合格与否。
另外,验货标准AQL的执行还需要注意抽样检验的频率和周期。
在生产过程中,需要根据生产批次的大小和生产周期的不同,确定抽样检验的频率和周期。
通常情况下,生产批次越大,抽样检验的频率就可以相对降低一些,而生产周期越长,抽样检验的周期就可以相对延长一些。
通过合理确定抽样检验的频率和周期,可以有效控制产品质量,提高生产效率。
最后,验货标准AQL的执行需要建立完善的记录和追溯体系。
在执行验货标准AQL的过程中,需要对抽样检验的结果进行记录和追溯,以便及时发现和解决质量问题。
同时,还需要建立产品质量追溯体系,对产品的质量信息进行追溯和管理,以确保产品质量的可追溯性和可控性。
总之,验货标准AQL的制定和执行对于产品质量的控制和管理具有重要意义。
aql验货标准
aql验货标准
一、尺寸要求
1. 测量工具:使用卡尺、卷尺等测量工具对产品尺寸进行准确测量。
2. 尺寸对照:将测量数据与产品图纸或AQL标准进行对照,确保尺寸偏差在可接受范围内。
3. 重要尺寸:重点关注关键部件的尺寸,如孔径、间距、长度等,确保符合设计要求。
二、品质要求
1. 外观检查:观察产品表面是否光滑、平整,无毛刺、划痕、瑕疵等现象。
2. 材质确认:核对产品材质是否符合设计要求,如塑料、金属、橡胶等材质是否符合标准。
3. 性能测试:根据产品标准或设计要求,对产品的功能、性能进行测试,确保产品性能达标。
三、工艺要求
1. 加工精细度:检查产品的加工精细度,如切割、打磨、抛光等工艺处理是否到位。
2. 配合间隙:检查各部件之间的配合间隙是否合理,确保产品装配顺利、运行平稳。
3. 镀涂质量:关注镀涂质量,如镀层厚度、色泽、光滑度等是否符合要求。
四、包装要求
1. 内包装:产品应使用合适的内包装材料,如泡沫垫、塑料袋等,以保护产品在运输过程中不受损坏。
2. 外包装:产品外包装应牢固、防水、防潮,标识清晰,易识别。
3. 标识标注:产品上应有必要的标识标注,如产品名称、型号、生产日期等,以便追溯和管理。
塑料件来料检验标准
√
√
缺胶
检验产品有无缺胶
无影响外观与装配功能的缺胶。
目视
√
变形
检验产品有无变形
影响外观与装配功能
目视/试装
√
油污
检验产品有无油污,脏渍
外观不能有油污,脏渍,如有油污,脏渍出现在与食物接触的地方。
目视
√
气纹
检验产品有无拉模\气纹
外部件,产品不能拉模,明显气纹。内部件,产品拉模不能影响装配与功能。
6.3备注
如不能满足4.1/4.2要求,我司品质人员将判定整批来料货物不合格。
产品检验标准
塑料件来料检验标准
制订人:
审核人:
会签人:
批准人:
2020年0 6月制订2020年0 7月执行
明确公司注塑外观质量标准,规范塑胶产品外观检验与判定标准,确保客户及协力厂商对本公司品质要求的认知。
2.适用范围
适用于公司生产或外购的塑胶产品
抽验方案
2.1本标准的抽验按GB2828-87正常检查一次抽样水平II,对不同项的检查在后面说明执行。
2.2(AQL)允收水准:
严重缺陷(A):不允许(0)
重缺陷(B):1.0
√
√
批锋
手触摸得到的地方
高度≤0.2MM且不刮手,高度>0.2MM且刮手,不得影响装配,如超出此范围。
手感/目视/试装
√
√
塑料件来料检验标准
文件编号:SK—PZ—204
版本:A
共5页第4页
项目类别
检验项目
规格要求
检验方法
缺陷划分
CR
MA
MI
缩水
检验产品有无缩水
产品外部件,要求缩水不明显,不影响外观。产品内部件,要求缩水不影响装配与功能。
aql 验货标准
AQL验货标准一、目的本标准旨在规定AQL验货过程中的基本要求,以确保产品质量满足客户要求。
本标准适用于所有需要进行AQL验货的环节。
二、外观检查1. 检查产品表面无明显划痕、磕碰、变形等现象。
2. 检查产品接口处是否平滑,无毛刺、缝隙过大等问题。
3. 检查产品表面涂层是否均匀,无明显色差、剥落等现象。
三、尺寸检查1. 检查产品尺寸是否符合设计要求,各部分尺寸偏差在允许范围内。
2. 检查产品接口是否匹配,无错位、松动等现象。
四、功能性检查1. 检查产品基本功能是否正常,如开关机、按键、显示等功能。
2. 检查产品附件是否完好,如电池、电源适配器等。
3. 检查产品操作是否便捷,符合人体工程学原理。
五、安全性检查1. 检查产品是否存在安全隐患,如过热、过载、短路等问题。
2. 检查产品安全警示标识是否明显,易于识别。
3. 检查产品防震、防摔性能是否达标。
六、可靠性检查1. 检查产品在规定条件下使用时性能的稳定性和耐久性。
2. 检查产品在运输、存储过程中是否存在质量问题。
3. 检查产品维修记录,分析产品可靠性问题。
七、包装检查1. 检查产品包装是否完好,无破损、变形等现象。
2. 检查产品标签是否清晰、准确。
3. 检查产品附件齐全,如说明书、保修卡等。
八、标识检查1. 检查产品标识是否清晰、规范,易于识别。
2. 检查产品规格型号、生产日期等信息是否准确。
3. 检查产品使用说明书中的操作指南和注意事项是否详尽。
九、性能测试1. 根据产品标准和客户要求进行性能测试,确保产品性能达标。
2. 对关键性能指标进行监控和分析,确保产品性能稳定。