
X2010A龙门铣床控制系统设计
X2010A龙门铣床控制系统设计
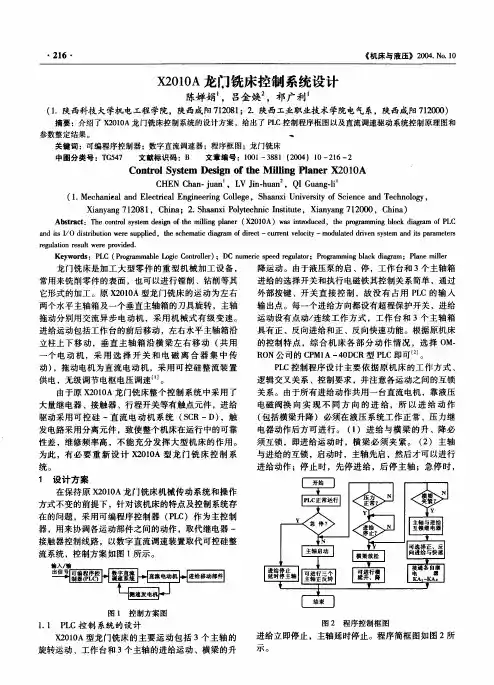
11 L . C控制系统的设计 P X00 21A型龙门铣床的主要运动包括 3 个主轴的
旋转运动 、工作台和 3 个主轴的进给运动、横梁的升
图2 程序控制框图
进给立即停止,主轴延时停止。程序简框图如图2 所
尔 。
《 机床与液压》20. 1 04N. o0
的 控制特点, 综合机床各部分动作情况, 选择 O - M RN O 公司的CM A D R型PC P 1 -0 C 4 L 即可〔。 ’ ]
PC控制程序设计主要依据原机床的工作方式、 L 逻辑交叉关系、控制要求, 并注意各运动之间的互锁 关系。由于所有进给动作共用一台直流电机, 靠液压 电磁阀换 向实现不 同方向的进给,所 以进给动作 ( 包括横梁升降)必须在液压系统工作正常、压力继 电器动作后方可进行。 ( )进给与横梁的升、降必 1 须互锁,即进给运动时,横梁必须夹紧。 ( )主轴 2 与进给的互锁, 启动时,主轴先启,然后才可以进行 进给动作; 停止时,先停进给,后停主轴;急停时,
通电调试时一定注意测速发电机极性。
D ]姜德希,王正伟,刘 朴等 . 机床电气线路图册 [ ]. M 北京:机械工业出版社, 90 19. 【】日 M O 公司. 2 本O R N 可编程序控制器用户手册 【] S,
20 . 00
50 9 系列装置提供有40 7 多个参数可供调整以适 应不同的使用场合和不同的负载, 这些参数出厂时有 一个预设值, 使用时绝大部分参数可不予更改,只对
前馈 〔31 . 1 = 2 6 92 断续点 〔3] 5 2 9% 1 7 = . 2 励 磁: 励磁控制方式 【 9 C R E T( 2 ] U R N 电流控 0 =
制)
串 行口、 按钮及显示器设定完成L。 ’ 控制原理如图3 〕
机电传动第11章答案
第十一章11.1何谓开循环控制系统?何谓闭循环系统?两者各有什么优缺点?系统只有控制量(输出量)的单向控制作用,而不存在被控制量的影响和联系,这称之为开环控制系统.优点是结构简单能满足一般的生产需要.缺点是不能满足高要求的生产机械的需要.负反馈控制系统是按偏差控制原理建立的控制系统,其特点是输入量与输出量之间既有正向的控制作用,又有反向的反馈控制作用,形成一个闭环控制系统或反馈控制系统.缺点是结构复杂,优点可以实现高要求的生产机械的需要.11.2什么叫调速范围、静差度?它们之间有什么关系?怎样才能扩大调速范围。
电动机所能达到的调速范围,使电动机在额定负载下所许可的最高转速何在保证生产机械对转速变化率的要求前提下所能达到的最低转速之比(D).转速变化率即调速系统的静差度电动机有理想空载到额定负载时转速降与理想空载转速的比值(S) 两者之间的关系时D=nmax S2/ΔnN(1-S2),在保证一定静差度的前提下,扩大系统调速范围的方法是提高电动机的机械特性的硬度以减小ΔnN11.3生产机械对调速系统提出的静态、动态技术的指标有哪些?为什么要提出这些技术指标?生产机械对调速系统提出的静态技术的指标有静差度,调速范围,调速的平滑性.动态技术指标有最大超调量,过渡过程时间,振荡次数.因为机电传动控制系统调速方案的选择,主要是根据生产机械对调速系统提出的调速指标来决定的.11.4为什么电动机的调速性质应与生产机械的负载特性想适应?两者如何配合才能算适应。
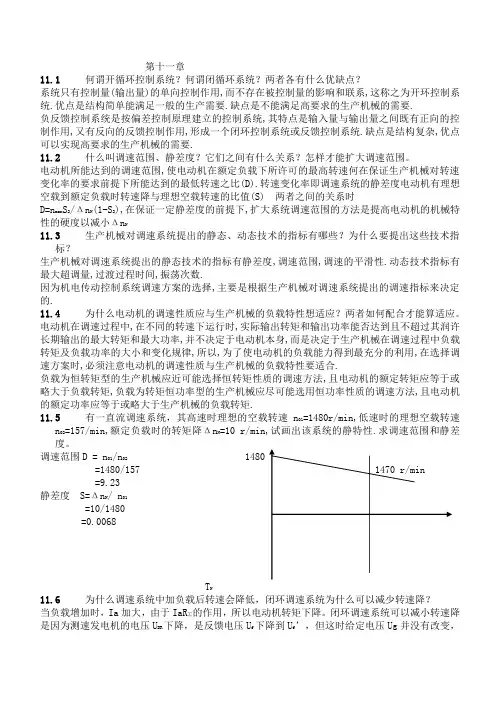
电动机在调速过程中,在不同的转速下运行时,实际输出转矩和输出功率能否达到且不超过其润许长期输出的最大转矩和最大功率,并不决定于电动机本身,而是决定于生产机械在调速过程中负载转矩及负载功率的大小和变化规律,所以,为了使电动机的负载能力得到最充分的利用,在选择调速方案时,必须注意电动机的调速性质与生产机械的负载特性要适合.负载为恒转矩型的生产机械应近可能选择恒转矩性质的调速方法,且电动机的额定转矩应等于或略大于负载转矩,负载为转矩恒功率型的生产机械应尽可能选用恒功率性质的调速方法,且电动机的额定功率应等于或略大于生产机械的负载转矩.11.5有一直流调速系统,其高速时理想的空载转速n01=1480r/min,低速时的理想空载转速n 02=157/min,额定负载时的转矩降ΔnN=10 r/min,试画出该系统的静特性.求调速范围和静差度。
B2010A龙门刨床电器原理图

左侧 刀架
指 示 灯 横梁运行
Y
指 示 灯 电源 接通
照 明 灯 机床 局部
横梁上升
横梁 下降
横梁夹紧
横梁 松开
右侧 刀架
垂直 刀架
97-125r/min 101-171得电 101-173得电 Δ 101 103 JL-F
停止 10A (Az)
KK-Q
KK-H
H-H
107 JI H-HX1 H-JS1
4Rf
JS-Δ
-
1RL
2-
作指示灯 电机组工
H2-K OⅠ 1 OⅠ 2 OⅡ 1
(OⅡ 2)
程抬刀 后退行
铁控制 抬刀电磁
294 9RT
JO M 292 290 4R
指示仪表开关9KK的工作情况
状态
指示仪表 通 通 通
触头
a2-a0
b-Q(ct) J 2 207 221 233 235 3RT 205 1ZX 210 1R 208 4RT 234 236 2RT 222 206 232 173 101 KK-H 204 JS 250 Q-JS2 230 212 b-H(ct)
H-Q
3A (Az)
4A (Az)
5A (Az)
603
605
609
611
700 707 JR-B
801
1Q 303 1H
1Q 503 1H
305
JO-H
719 Y 704 Δ
721 C-B 706
725
02 3RL
802 H-C Q-C
307 H-Y Q-Y
407 H-Z Q-Z
507
横梁下降
604
JR-RB
403龙门铣床电气控制系统PLC改造

403龙门铣床电气控制系统PLC改造作者:李松龙海辉李青来源:《电子技术与软件工程》2017年第02期摘要 X2010A型龙门铣床可以加工多种所需形状的金属零部件,但在电气控制系统方面,传统的铣床存在着很大的弊端。
主要是传统的机床控制系统采用继电器、接触器、V5调速系统等硬件逻辑控制电路,由于严重老化给生产与维护带来诸多不便,严重影响生产率。
PLC和全数字调速系统,特别适合于机床控制系统的改造和应用。
信捷PLC,OP,SSD590C 对这种机床进行改造方法和方案。
【关键词】龙门铣床电气控制系统 PLC改造X2010A型龙门铣的主运动为二个水平主轴箱以及一个垂直主轴箱上刀具的旋转运动,它的每一个铣头分别由一台13kW的异步电动机来拖动,它们采用的均是机械有级方式来变速。
进给运动则包括有工作台的前后移动、左右两个方向主轴箱沿立柱的上下运动以及垂直主轴箱沿着横梁左右移动。
但随着使用年限的延长,绝大部分龙门铣床的电气系统已不能满足生产的需要。
主要表现在:(1)由于使用年限长,电器(如继电器、接触器等)老化严重,经常出现触点粘连或闭合不好;电器控制线路十分落后,线路凌乱,故障频繁,故障点难以查找,器件难以替换,维修工作量大;(2)工作台主拖动v5系列调速系统由于老化运行极不稳定,经常出现问题,且调速控制方式落后,调速范围小,精度低,加工工件的表面质量差,现已淘汰,且无备件更换,给维修和保养带来极大的困难,严重影响到企业的正常生产。
(3)工作台拖动采用的直流机组,其效率低,能耗高。
工作台驱动由v5,而其效率只有50%~68%。
对企业用电来说是极大的负担。
1 综合改造方案采用欧陆590P全数字直流调速装置、光电编码器结合先进的PLC自动化控制技术的改造方案。
(1)拆除原V5系列调速系统,仅保留直流电机,用欧陆590P全数字直流调速装置驱动,电机的调速范围增大,可达到100:1(原系统调速范围20:1),静差度小于1%,能确保切削力恒定、平稳、冲击小,保证改造后使该机床的功能(电控系统)满足加工要求;(2)在原直流电机尾部加装永磁测速发电机实现对工作台直流电机的闭环控制;(3)电控系统全部更新,采用先进PLC控制技术,取代传统的继电器、接触器控制系统,有效简化二次回路,改造后不但结构大大简化,而且能够大幅度地降低故障率,确保生产的正常进行;(4)加装光电编码器,通过高速计数实现对工作台的减速,换向;通过悬挂按钮站上的计数开始、计数结束(工件定位按钮)实现工作台直流电机正反向脉冲计数,PLC通过高速计数器自动计算前进减速、前进返后退、后退减速、后退返前进的脉冲数,工作区段可以自由设定;(5)更换悬挂箱、控制电缆及所有控制器件,减少故障点,提高系统可靠性。
龙门刨床电气控制系统设计
龙门刨床电气控制系统设计茹亮摘要目前中国在世界上是机床消费的第一大国,并正在由制造大国向制造强国发展,数控机床是制造业的关键设备,数控维修和改造正在成为制造业的新兴产业,其产生和发展有着深刻的社会背景和经济背景。
(1)我国现有数以万计的陈旧落后的机床,这些是机床大修和数控化改造业赖以生存的现实基础之一。
(2)20世纪进口的大量二手数控设备已进入维修和改造的高峰期。
(3)机床及数控设备造价高昂,显著的经济效益是数控改造行业发展的动力,一般改造的费用仅为购置新设备费用的30%左右。
(4)通过数控改造可以进一步满足用户对设备的工艺要求以获取更大的效益。
本文目的就是对龙门刨床进行PLC改造,提高其工作的效率。
PLC作为一种新型的控制装置与传统的继电器控制系统相比具有时间响应快、可靠性好、控制程序可随工艺改变、易与计算机连接、维修方便、体积小、重量轻和功耗底等诸多高品质与功能。
从而减少其维修时间,提高其工作效率。
对于电气车间龙门刨床PLC的研究和实际应用都具有非常高的价值。
关键词:龙门刨床,改造,数控化,PLCElectrical control system design of Planning machineAbstractAt present China is the world's largest machine tool consumer and is manufactured by the manufacturing power to power the development of CNC machine tools is the key to manufacturing equipment, maintenance and improvement of numerical control manufacturing is becoming an emerging industry, its emergence and development of There is a profound social background and economic background.(1) tens of thousands of China's current outdated and backward in mind the machine, these are major repairs and CNC machine tool industry in the transformation of the reality of survival one of the bases.(2) 20th century, a large number of imported second-hand CNC equipment has entered the maintenance and improvement of the peak.(3) And CNC machine tool equipment will cost a significant transformation of the economic benefits of the NC driving force for the development of the industry, the general transformation of the cost of the acquisition of new equipment only costs about 30%.(4) Through the NC can be further modified to meet user requirements for process equipment in order to obtain greater benefits.The purpose of this paper is the transformation of double-housing planer to PLC to enhance the efficiency of its work. PLC as a new type of control device with the traditional relay control systems with fast response time, reliability, and control procedures may change with technology, easy computer connectivity, easy maintenance, small size, light weight and power consumption at the end of and many other high-quality and function. So as to reduce their maintenance time and improve their work efficiency. Workshop for the electrical double-housing planer PLC research and practical applications have very high value.Key words: Gantry planer, alteration, NC, PLC目录1 绪论 (1)1.1龙门刨床简介 (1)1.1.1 龙门刨床定义 (1)1.1.2 龙门刨床的分类 (1)1.1.3 龙门刨床的工作情况 (1)1.2PLC简介 (2)1.2.1 PLC简述 (2)1.2.2 PLC定义 (2)1.2.3 PLC的发展历程 (2)1.2.4 PLC的构成 (3)1.2.5 PLC的特点 (3)1.2.6 PLC分类 (3)1.2.7 PLC应用 (4)1.3设计的提出和主要工作 (5)2 龙门刨床电气控制电路解析 (6)2.1刀架控制电路 (6)2.2横梁控制电路 (6)2.3工作台控制电路 (6)2.4龙门刨床的主回路设计及变频器的选择 (7)2.4.1 龙门刨床电力拖动系统主回路设计 (7)2.4.2 主拖动电机的选型 (8)2.4.3 变频器的选择 (8)3 控制程序设计分析及故障控制分析 (12)3.1控制程序设计分析 (12)3.1.1 工作台控制程序设计分析 (12)3.1.2 风机油泵控制程序设计分析 (12)3.1.3 横梁升降控制程序设计分析 (12)3.1.4 刀架运行控制程序设计分析 (13)3.2故障控制分析 (13)3.2.1 综述 (13)3.2.2 辅助设备常见故障及措施 (13)3.2.3 工作台常见故障及措施 (13)3.2.4 横梁常见故障及措施 (13)4 龙门刨床PLC控制系统组成 (14)4.1龙门刨床运动特点 (14)4.2PLC的类型的选定 (14)4.3工作台控制流程图与程序设计 (14)5 结论 (23)6 谢辞 (24)7 参考文献 (25)1 绪论1.1 龙门刨床简介1.1.1 龙门刨床定义龙门刨床是用来刨削大型零件(如箱体)的刨床。
B2010A龙门刨床电气控制系统设计
B2010A龙门刨床电气控制系统B2010A Planing Machine Electrical Control System概要B2010A系列龙门刨床是上世纪五十年代的产品,其调速系统采用旋转变流机组供电的 F―D系统。
该系统需要旋转变流机组,至少包含两台与调速电动机容量相当的旋转电机,还要一台励磁发电机,故存在设备多、体积大、费用高、效率低、安装须打地基、运行有噪声、维护不方便等缺点,但是系统的可逆运行很容易实现,且无论在正转还是反转减速时都能够实现回馈制动,因此在当时曾广泛地使用着,至今在尚未进行设备更新的地方仍使用着这种系统。
我从网上了解到,B2010A系列龙门刨床被誉为电气控制与电机调速之经典之作!目录前言 (5)第一章龙门刨床的简介 (6)1.1 龙门刨床的发展历史.................... (6)1.2 B2010A系列龙门刨床的特点.......... (7)第二章B2010A龙门刨床工况概述 (8)2.1龙门刨床对电力拖动的技术要求 (8)第三章B2010A龙门刨床详细原理与操作 (9)3.1 B2010A龙门刨床的电气控制原理 (9)3.2机组启动 (12)3.3步进或步退 (13)3.4循环前进或后退 (15)3.5减速和换向 (16)3.6 速度调节及制动 (19)第四章工作台拖动系统 (23)4.1拖动控制的发展状况 (23)4.2工作台拖动系统的保护 (24)4.3龙门刨床拖动系统的演变 (25)第五章变频器运用在B2010A龙门刨床..... .. (26)5.1 选型 (26)5.2. 控制原理 (28)第六章EMERSON变频器的特性应用 (30)6.1、注意变频器与电机的自调谐过程 (30)6.2、避免爬行 (30)6.4、使电机获得更好的起动性能 (30)6.3、换向运行的快速响应 (30)第七章常见故障及检修流程 (31)结论 (35)致谢 (36)参考文献 (37)前言本实训项目通过电动机调速系统总体方案设计、选择具有电机调速的典型代表B2010A系列龙门刨床、绘制B2010A系列龙门刨床电路原理图、B2010A系列龙门刨床各个设备的原理、以及刨床电机的调速原理、B2010A系列龙门刨床设备的维护与维修、安装、刨床现代的调速方式、以及与现代调速的对比。
b2010a型龙门刨床电气控制系统plc改造设计,开题报告
b2010a型龙门刨床电气控制系统plc改造设计,开题报告b2010a型龙门刨床电气控制系统plc改造设计,开题报告:刨床开题控制系统龙门改造水池水位控制系统 b2012a龙门刨床基础图龙门刨床变频篇一:基于PLC技术的龙门刨床系统改造开题报告集美大学毕业设计(论文)开题报告1注:此表前五项由学生填写后交指导教师签署意见,否则不得开题;此表作为毕业设计(论文)评分的依据2篇二:B2012A龙门刨床控制系统改造与设计四川工程职业技术学院毕业设计论文题目:龙门刨床控制系统改造与设计专业:电气自动化姓名:罗俊娴学号:201122020050指导老师:闫毅二〇一四年一月二号摘要龙门刨床是一种用于加工大型、狭长机械零件的大型加工设备。
刨台在刨削过程中不断地作往复运动每往复一次即为一个周期。
在这一个周期内,刨台的速度是变化的。
在刨刀初接触工件时,要低速,防止刀具崩坏;切削段的速度是操作者选定的切削速度;返回段属于空行程,为了提高工作效率,返回速度尽可能高一点;返回结束前,为了减少冲力,又应将速度降至零后转向进入下一周期。
往复运动的速度变化,由刨台下面的无触点接近开关控制。
辅助部分包括润滑泵、横梁升降、抬刀与进刀、左右刀架、垂直刀架控制回路等。
其电气控制系统主要用于控制工作台按要求速度自动往复循环运动,刀架进刀、退刀、横梁升降以及他们之间的连锁控制。
传统龙门刨床的控制系统通常为继电一接触器控制,该系统连线复杂,体积大,自动化水平低。
因而造成了使用企业的生产率低下,效益差。
现采用PLC改造B2012A系列龙门刨床的电控系统,取得了较好的效果。
ABSTRACTDouble housing planer is a kind of long and narrow mechanical parts used for machining large, large processing equipment. Planer constantly in the process of planing for reciprocating shipment move every reciprocating is a cycle. In this period, the speed of the planer is changing. At the beginning of the cutter contact workpiece, lowspeed, prevent tool collapse; The operator selected cutting speed is the speed of the cutting section; Return period belongs to air travel, in order to improve the work efficiency, higher return rate as far as possible; Return before the end, in order to reduce impact, and speedshould be reduced to zero after turning into the next cycle. Reciprocating motion velocity changes, the stage by the plane the non-contact proximity switch control. Auxiliary parts including lubrication pump, beam lifting, carrying a knife and feed, left and right tool carrier, rail head control circuit, etc.Its electric control system is mainly used to control the workbench speed automatic reciprocating cycle movement, according to the requirement, recede cutter, tool rest feed beam hoist and chain control between them. The traditional control system of double housing planer is usually a relay contactor control, the system of attachment is complex, large volume, low automation level. Low productivity, and thus caused the use the enterprise benefit. We use PLC series of B2012A gantry planer transformation of the electric control system, good results have been achieved.关键字:龙门刨床控制PLC控制电器控制变频调速目录摘要 ................................................................. ..........................................................第一章绪论 ................................................................. ..................................... - 1 -1.1 绪论 ................................................................. .................................... - 1 -1.2本文研究的目的及意义 ................................................................. ..... - 3 -第二章龙门刨床简介 ................................................................. ................... - 5 -2.1 龙门刨床简介 ................................................................. .................... - 5 -2.2 龙门刨床基本结构与运动情况 ......................................................... - 6 -2.2.1主电路组成 ................................................................. .............. - 6 -2.2.2交流控制电路 ................................................................. .......... - 7 -2.2.3主拖动调速系统工作原理 .....................................................- 14 -2.2.4主拖动的电气控制电路 ......................................................... - 17 -第三章龙门刨床改造方案 ................................................................. ........... - 21 -3.1龙门刨床对控制系统的要求 ..........................................................(转载于:写论文网:b2010a型龙门刨床电气控制系统plc改造设计,开题报告).. - 21 -3.1.1 要求有宽广的调速范围 ........................................................ - 21 -3.1.2 电气控制电路能保证机床可靠地自动工作 ........................- 22 -3.1.3工作台能够按照需要实现自动往返循环 .............................- 22 -3.1.4 工作台速度调整,且无须停车 ............................................ - 22 -3.1.5 刀架能自动进给和快速移动 ................................................ - 22 -3.1.6系统的机械特性要有一定的硬度 ......................................... - 22 -3.1.7有必要的联锁保护 .................................................................- 23 -3.2 元件清单 ................................................................. .......................... - 23 -3.3 I/O分配表 ................................................................. ......................... - 24 -第四章龙门刨床PLC控制系统改造 ........................................................... - 26 -4.1龙门刨床运动特点 ................................................................. ........... - 26 -4.2 PLC的类型的选定 ................................................................. ........... - 27 -4.2.1 PLC类型的选择 ..................................................................... - 27 -4.2.2 PLC型号的选定 ................................................................... - 29 -4.2.3西门子S7-200PLC ................................................................ - 29 -5.1变频器型号的选定 ................................................................. ........... - 31 -5.2变频器的选型 ................................................................. ................... - 32 -5.2.1SIMENS MICROMASTER简介 ............................................ -32 -5.2.2 SIMENS MICROMASTER 420的特点 ................................ -35 -第五章程序调试 ................................................................. ........................... - 37 -5.1程序流程图 ................................................................. ....................... - 37 -5.2 PLC程序 ................................................................. ........................ - 37 - 附录 ................................................................. ............................................... - 46 -毕业设计用纸各元件作用 ................................................................. ............................. - 47 - 总结 ................................................................. ................................................. - 49 - 答谢辞 ................................................................. ............................................. - 50 - 参考文献 ................................................................. ......................................... - 51 -篇三:普通车床电气控制系统的创新设计及PLC改造开题报告黄河科技学院毕业设计(论文)开题报告表课题来源:(1)教师拟订;(2)学生建议;(3)企业和社会征集;(4)科研单位提供课题类型:(1)A—工程设计(艺术设计);B—技术开发;C—软件工程;D—理论研究;E—调研报告(2)X—真实课题;Y—模拟课题;Z—虚拟课题要求(1)、(2)均要填,如AY、BX等。
专业课程设计龙门铣床主轴箱
龙门铣床主轴箱设计说明书学生姓名:朱立芹学号:0401080804学院:机械工程学院专业:机械制造及其自动化专业题目:专业课程设计——X2010型龙门铣床主轴箱设计指导老师:纪小刚日期:2011年9月5日课程设计任务书1.设计目的本次课程设计是毕业课程设计前一次对我们大学四年期间机械专业基础知识的考核和检验。
它囊括了理论力学,材料力学,机械原理,机械设计,机械制造装备设计等许多机械学科的专业基础知识。
它不仅仅是对我们专业知识掌握情况的考核和检验,也是一次对我们所学的知识去分析,去解决生产实践问题的运用。
通过本专业课程设计的训练,使学生初步掌握机床的运动设计(包括主轴箱、变速箱传动链),动力计算(包括确定电机型号,主轴、传动轴、齿轮的计算转速),以及关键零部件的强度校核,获得工程师必备设计能力的初步训练,从而提高分析问题、解决问题尽快适应工程实践的能力。
2.设计内容和要求1.运动设计:根据所给定的转速范围及变速级数,拟定机床主运动传动结构方案(包括传动结构式、转速分布图)和传动系统图,确定各传动副的传动比,计算齿轮的齿数,主轴实际转速及与标准转速的相对误差。
2.动力计算:选择电动机型号及转速,确定传动件的计算转速、对主要零件(如齿轮、主轴、轴承等)进行计算(初算和验算)。
3.结构设计进行主传动系统的轴系、变速机构、主轴组件等的布置和设计并绘制展开图、剖面图、主要零件工作图。
4.编写设计说明书1)机床的类型、用途及主要参数主轴转速范围:.m in /630m in,/50max min r n r n ==变速级数:z=12,主电动机:P=13KW ,n=1460r/min 。
工作台尺寸:1000x3000mm 。
主轴孔径:29mm 。
主轴套筒:直径250mm ,手动调整距离200mm 。
主轴箱进给范围:18级,10——500mm/min ,快速移动速度1.5m/min ,回转角度±30°。
《龙门刨床PLC控制系统设计开题报告2300字》
主要重难点在于完成龙门刨床工作台控制系统的设计、开发、调试、定版,其中特别对应用软件部分进行详细的设计,力求精准,使所设计的软件操作方便、加工可靠性高。
研究方法和手段、计划、预期成果
(1)研究方法
首先通过对PLC技术和数控技术的全面分析,采用了核心板加扩展板的设计思想,以三菱Fx系列PLC为核心,利用核心板提供的接口扩展数控系统所需要的其它模块配以必要的外围电路。从而完成用PLC实现对主拖动刨台,左右刀架,垂直刀架等三相电动机的变频起动、制动、调速、正反向控制以及过载断相保护。
13.杜世法.B2012A型龙门刨床搬迁工艺与实施方案[J].科技创新与应用.2016(04)
14."Harmonic Elimination Control for InductionPulse-Width ModulationMotor Drives" Yen-ShinTechniques of Real Time InverterLai,Chun-Ming Li,Chang-HuanLin 1999,IEEE
课题主要内容、重难点分析
对B2016AL龙门刨床数控电气控制设计,主要是将继电器机械触点的串联或并联等组成控制逻辑,改为用PLC控制,能独立运动的进给伺服系统,在选择电器模块及数控系统,两方面结合来完成对机床的数控设计。其中包括处理器外围的电路设计、液晶显示电路的设计、通讯模块电路的设计、以及运动控制单元硬件电路设计方案。机械方面首先对主传动及进给传动进行设计,然后选择相应的电机,最后对电器控制系统进行选择和设计。优化设计出来的数控车床就可以加工出各种形状复杂的回转零件,并能实现多工序自动车削,从而提高了生产效率和加工精度,也能适应小批量多品种复杂零件的加工。
龙门刨床的PLC电气控制系统设计【毕业作品】
BI YE SHE JI(20 届)龙门刨床的PLC电气控制系统设计所在学院专业班级自动化学生姓名学号指导教师职称完成日期年月-Ⅰ-摘要在分析和研究龙门刨床(B2012A)控制原理的基础上,根据生产工艺要求,设计了龙门刨床基于变频调速的PLC控制。
该系统以西门子公司的TD3000为主要调速控制器件,PLC选用西门子公司的S7-200系列的CPU224。
根据刨床的实际调速范围和负荷,选择了变频异步电动机、变频器和测量转速的编码器型号;绘制了电力拖动系统的主回路电路图、PLC和变频器的外部接线图。
并且,对变频器接口电路的设计方法和变频器参数的设置方法也做了详细说明。
刨床各个运动部件采用PLC逻辑控制,根据工艺要求可实现各部分的单独运动及联动。
用可编程控制器进行检测过零为转换条件,实现了工作台的无冲击换向。
以精密电位计为速度给定元件,可手动实时准确地调节主电机的转速,从根本上解决了龙门刨床换向冲击大、工作频率不高、耗电量大等缺点。
关键词:龙门刨床,变频器调速,PLC-Ⅰ-AbstractOn the basis of the analysis and research of the original control system of double housing planer (B2012A), according to the special requirements of production process, designed a system with a the inverter direct current speed control based on PLC control. The system chooses the Siemens TD3000 as the main speed control devices, and the PLC selected the Siemens S7-200 series CPU224.First, the dissertation introduces the hardware design of the control system. According to actual speed regulation range and loads of the original DC drive system, the model of variable frequency induction motor, inverter and encoder to measure the speed are chosen. It presents the main circuit schematics of electric drive system, and the external wire-connection diagrams of PLC and inverter. Furthermore, a description of the interface circuit design fashions and parameters setting of inverter are described.The system use the programmable controller, as to realize zero-speed examining and logical controlling, and the linkage of the motile parts can be achieved according to its process requirements. In this system , zero-speed reversing of the work platform and no impact of original system can be realized. Precise potentiometers are chosen as the speed regulation components in this system, it can regulate the Real-time rotational speed of the main electromotor accurately, and the disadvantages of the original system, such as the large reversing impact of planer, the inadequate operating frequency and too high power consumption, are hurdled in this system.Key words: planer, inverter, PLC-Ⅱ-目录摘要 (Ⅰ)ABSTRACT............................................................................................ . (Ⅱ)目录..................................................................................................... . (Ⅲ)第一章绪论........................................................................................ .. (1)1.1课题的目的和意义 (1)1.1.1本课题的目的 (1)1.1.2本课题的研究意义 (1)1.2龙门刨床电气控制的发展 (1)1.2.1龙门刨床电气控制的历史与现状 (1)1.2.2龙门刨床电气控制的发展 (3)1.3课题设计参数及主要内容 (3)第二章龙门刨床控制系统的设计方案..................................................... .. (5)2.1现有龙门刨床存在的问题 (5)2.2龙门刨床的结构特点 (5)2.3龙门刨床的工艺特点及技术要求 (6)2.4总体设计方案的确定 (9)第三章龙门刨床控制系统的硬件设计 (11)3.1系统逻辑控制程序设计的主要组成 (11)3.2电力拖动系统的主回路设计 (11)3.3PLC的选型及外部接线图 (13)3.3.1 PLC的特点 (13)3.3.2 PLC的选型 (14)3.3.3 PLC的外部接线图 (15)3.4变频装置的选型和硬件配置 (17)3.4.1 电机选型 (17)3.4.2 变频器选型 (17)3.4.3 变频器接口电路设计与参数设置 (19)3.4.4 编码器与PG速度卡选型 (21)3.5传感器的选型 (22)第四章 PLC逻辑控制程序设计 ................................................................ (24)4.1PLC逻辑控制程序设计方法概述 ................................................. (24)4.2工作台控制程序设计 (24)4.2.1工作台点动程序设计 (25)4.2.2工作台自动往返控制程序设计 (27)4.3辅助部分控制程序设计 (30)4.3.1 横梁升降逻辑控制程序设计 (30)4.3.2 刀架运动逻辑控制程序设计 (31)4.3.3 风机、油泵逻辑控制程序设计 (33)4.4 PLC若干技术的实现 (33)4.4.1 工作台无冲击换向技术的实现 (33)4.4.2 多件联动安全性与可靠性的实现 (33)4.4.3 工作台切削过载自动返回的实现 (34)结论..................................................................................................... (35)参考文献 (36)致谢 (37)附录系统PLC逻辑控制程序梯形图 (38)第一章绪论1.1 课题的目的和意义1.1.1 本课题的目的龙门刨床电气设备是一个复杂的工厂大型零件生产的关键设备之一,刨床电气传动自动控制对生产过程的控制系统有很高的要求,并且也在不断提高。