
焊接工艺评定转换一览表
返 修 次 数
确 认 有 效
补 项 认 疋
废 止
T
S
MS
G
转换日期:
编制:
日期:
审核:日期:
批准:
日期:
表1
按NB/T47014-2011规定转换确认补项
序 号
焊 评 编 号
母材
焊接接头形式
焊接材料型号
焊 接 方 法
试验检验项目及完成情况
审查意见
本焊评 覆盖类 别及焊 件厚度
名称
标准 名
类别
组别
对 接
角 接
堆 焊
类别、组别
拉
伸
面弯口匕 冃弯侧弯纵
弯
冲 击
执
八、、
处 理
堆焊熔 敷金属 化学成 份
宏 观 金 相
承压设备焊接工艺评定按
原按JB4708-2000的焊接工艺评定内容及状况
序 号
焊 评 编 号
母材
焊接接头形式
焊接材料型号
焊接
方法
试验检验项目及完成情况
名称
标准 名
类别
组别
对 接
角 接
堆 焊
类别、组别
拉伸
面弯
□匕才k冃弯
侧弯
纵弯
冲击
热处
理
堆焊 熔敷 金属 化学 成份
宏观
金相
返修
次数
T
S
MS
G
转换日期:编制:日期:审核:日期:批准:日期:
确 认 有 效
补 项 认 疋
废 止
T
S
MS
G
转换日期:
编制:
日期:
审核:日期:
批准:
日期:
表1
按NB/T47014-2011规定转换确认补项
序 号
焊 评 编 号
母材
焊接接头形式
焊接材料型号
焊 接 方 法
试验检验项目及完成情况
审查意见
本焊评 覆盖类 别及焊 件厚度
名称
标准 名
类别
组别
对 接
角 接
堆 焊
类别、组别
拉
伸
面弯口匕 冃弯侧弯纵
弯
冲 击
执
八、、
处 理
堆焊熔 敷金属 化学成 份
宏 观 金 相
承压设备焊接工艺评定按
原按JB4708-2000的焊接工艺评定内容及状况
序 号
焊 评 编 号
母材
焊接接头形式
焊接材料型号
焊接
方法
试验检验项目及完成情况
名称
标准 名
类别
组别
对 接
角 接
堆 焊
类别、组别
拉伸
面弯
□匕才k冃弯
侧弯
纵弯
冲击
热处
理
堆焊 熔敷 金属 化学 成份
宏观
金相
返修
次数
T
S
MS
G
转换日期:编制:日期:审核:日期:批准:日期:
合集下载
焊接工艺评定明细表(取证)

cJSTJ-XZBS-02-01-09-1.1
焊接工艺评定明细表
制造单位:昆山市贝色特材装备有限公司
序号
PQR No.
母材(评定材料)
规格
焊接
方法
焊接材料
熔敷
厚度
预热温度
(PWHT)
冲击要求
接头形式
1
HP
2003-04
316L
δ=6mm
GTAW
H00Cr19Ni12Mo2
6mm
/
/
2
HP
2003-05
8
/
/
SMAW
A102
32
39
HP
2003-80
Q235-B/20
δ=20mm
φ57X3.5
GTAW
TIG 50
20
/
/
40
HP
2003-81
316L/00Cr17Ni14Mo2
δ=25mm
φ57X3.5
GTAW
H00Cr19Ni14Mo2
25
/
/
41
HP
2003-82
316L/20
δ=25mm
φ57X3.5
20
/
/
34
HP
2003-70
Q235-B
δ=12mm
SMAW(N)
A302
5.2
/
/
35
HP
2003-71
316L/304
δ=6mm
GTAW
H00Cr19Ni12Mo2
6
/
/
JSTJ-XZBS-02-01-09-1.1
焊接工艺评定明细表
制造单位:昆山市贝色特材装备有限公司
焊接工艺评定明细表
制造单位:昆山市贝色特材装备有限公司
序号
PQR No.
母材(评定材料)
规格
焊接
方法
焊接材料
熔敷
厚度
预热温度
(PWHT)
冲击要求
接头形式
1
HP
2003-04
316L
δ=6mm
GTAW
H00Cr19Ni12Mo2
6mm
/
/
2
HP
2003-05
8
/
/
SMAW
A102
32
39
HP
2003-80
Q235-B/20
δ=20mm
φ57X3.5
GTAW
TIG 50
20
/
/
40
HP
2003-81
316L/00Cr17Ni14Mo2
δ=25mm
φ57X3.5
GTAW
H00Cr19Ni14Mo2
25
/
/
41
HP
2003-82
316L/20
δ=25mm
φ57X3.5
20
/
/
34
HP
2003-70
Q235-B
δ=12mm
SMAW(N)
A302
5.2
/
/
35
HP
2003-71
316L/304
δ=6mm
GTAW
H00Cr19Ni12Mo2
6
/
/
JSTJ-XZBS-02-01-09-1.1
焊接工艺评定明细表
制造单位:昆山市贝色特材装备有限公司
焊接工艺评定表格
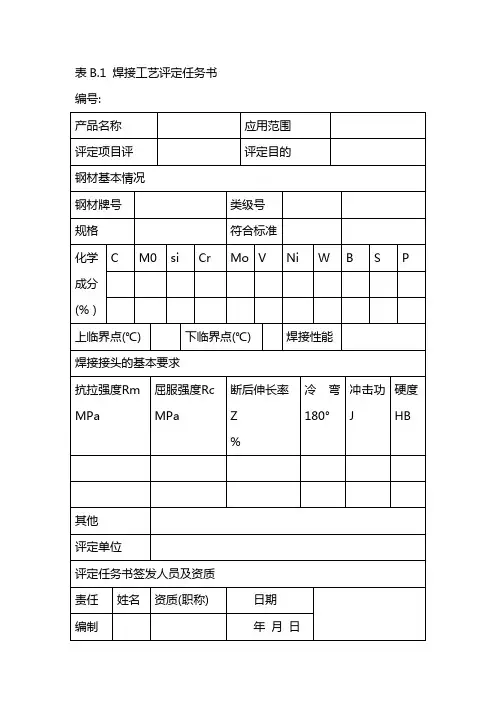
表B.1焊接工艺评定任务书
编号:
产品名称
应用范围
评定项目评
评定目的
钢材基本情况
钢材牌号
类级号
规格
符合标准
化学成分
(% )
C
M0
si
Cr
Mo
V
Ni
W
B
S
P
上临界点(℃)
下临界点(℃)
焊接性能
焊接接头的基本要求
抗拉强度Rm
MPa
屈服强度Rc
MPa
断后伸长率Z
%
冷弯180°
冲击功J
硬度HB
其他
评定单位
评定任务书签发人员及资质
责任
姓名
资质(职称)
日期
编制
年月日
审核
年月日
批准
年月日
表B.2焊接工艺评定方案
编号:
任务书编号
产品名称
评定项目
评定目的
评定钢材
钢材牌号
类级别
类级与类级
钢材厚度
直径
评定钢材成分、性能复核结论检
检验报告编号
钢材焊接性
验证资料编号
接头型式及焊道设计
接头种类
对口简图:焊道简图:
坡口形式
衬垫及其材料
焊道设计
焊缝金属厚度
焊接方法
种类
自动化程度
填充材料和保护气体
焊
接
材
料
焊丝型号
规格
保
护
气
体
气体种类
流量
焊条(剂)型号
规格
背面保护
流量
钨极型号
规格
拖后保护
流量
其他
试件检验项目
编号:
产品名称
应用范围
评定项目评
评定目的
钢材基本情况
钢材牌号
类级号
规格
符合标准
化学成分
(% )
C
M0
si
Cr
Mo
V
Ni
W
B
S
P
上临界点(℃)
下临界点(℃)
焊接性能
焊接接头的基本要求
抗拉强度Rm
MPa
屈服强度Rc
MPa
断后伸长率Z
%
冷弯180°
冲击功J
硬度HB
其他
评定单位
评定任务书签发人员及资质
责任
姓名
资质(职称)
日期
编制
年月日
审核
年月日
批准
年月日
表B.2焊接工艺评定方案
编号:
任务书编号
产品名称
评定项目
评定目的
评定钢材
钢材牌号
类级别
类级与类级
钢材厚度
直径
评定钢材成分、性能复核结论检
检验报告编号
钢材焊接性
验证资料编号
接头型式及焊道设计
接头种类
对口简图:焊道简图:
坡口形式
衬垫及其材料
焊道设计
焊缝金属厚度
焊接方法
种类
自动化程度
填充材料和保护气体
焊
接
材
料
焊丝型号
规格
保
护
气
体
气体种类
流量
焊条(剂)型号
规格
背面保护
流量
钨极型号
规格
拖后保护
流量
其他
试件检验项目
JB4708转NBT47014焊接工艺评定转换一览表
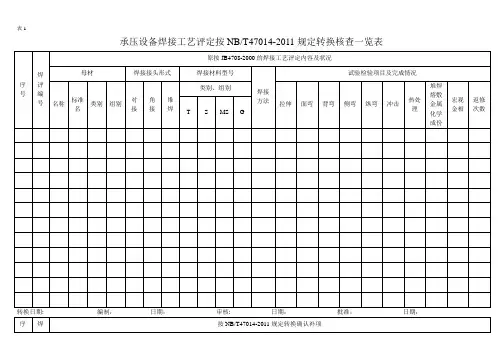
承压设备焊接工艺评定按NB/T47014-2011规定转换核查一览表
序号
焊评编号
原按JB4708-2000的焊接工艺评定内容及状况
母材
焊接接头形式
焊接材料型号
焊接方法
试验检验项目及完成情况
名称
标准名
类别
组别
对接
角接
堆焊
类别、组别
拉伸
面弯
背弯
侧弯
纵弯
冲击
热处理
堆焊熔敷金属化学成份
宏观金相
返修次数
T
S
MS
G
转换日期:编制:日期:审核:日期:批准:日期:
序号
焊评编号
按NB/T47014-2011规定转换确认补项
母材
焊接接头形式
焊接材料型号
焊接方法
试验检验项目及完成情况
审查意见
本焊评覆盖类别及焊件厚度
名称
标准名
类别
组别
对接
角接
堆焊
类别、组别
拉伸
面弯
背弯
侧弯
纵弯
冲击
热处理
堆焊熔敷金属化学成份
宏观金相
返修次数
确认有效
补项认定废止TFra bibliotekSMS
G
转换日期:编制:日期:审核:日期:批准:日期:
序号
焊评编号
原按JB4708-2000的焊接工艺评定内容及状况
母材
焊接接头形式
焊接材料型号
焊接方法
试验检验项目及完成情况
名称
标准名
类别
组别
对接
角接
堆焊
类别、组别
拉伸
面弯
背弯
侧弯
纵弯
冲击
热处理
堆焊熔敷金属化学成份
宏观金相
返修次数
T
S
MS
G
转换日期:编制:日期:审核:日期:批准:日期:
序号
焊评编号
按NB/T47014-2011规定转换确认补项
母材
焊接接头形式
焊接材料型号
焊接方法
试验检验项目及完成情况
审查意见
本焊评覆盖类别及焊件厚度
名称
标准名
类别
组别
对接
角接
堆焊
类别、组别
拉伸
面弯
背弯
侧弯
纵弯
冲击
热处理
堆焊熔敷金属化学成份
宏观金相
返修次数
确认有效
补项认定废止TFra bibliotekSMS
G
转换日期:编制:日期:审核:日期:批准:日期:
焊接工艺评定报告表格-全套

编制日期审核日期b4焊接工艺评定记录表工程名称指导书标号焊接方法焊接位置设备型号电源及极性母材钢号类别生产厂母材规格供货状态牌号类型生产厂批号烘干温度时间min牌号规格m生产厂批号牌号规格mm生产厂烘干温度时间min焊接方法焊条焊丝直径mm保护气体流量1mimmin热输出kjcm备注施焊环境室内室外环境温度相对湿度层间温度后热温度时间min后热处理焊前清理层间清理背面清根焊工姓名资格代号级别施焊日期审核日期b5焊接工艺评定检验结果试验项目合格标准评定结果报告编号备注外观拉伸试验报告编号弯曲试验报告编号试样编号断口位置评定结果试样编号试验类型弯心直径dmm弯曲角度评定结果冲击试验报告编号宏观金相报告编号试样编号缺口位置试验温度冲击功akvj评定结果
门式起重机焊接工艺评定报告
编 号:
编 制:
焊接责任人:
技术人员:
批 准:
单 位:
日 期:
表B-1焊接工艺评定报告目录
序号
报告名称
报告编号
页数
1
焊接工艺评定报告
2
焊接工艺评定指导书
3
焊接工艺评定记录表
4
焊接工艺评定检验记录
5
附件1:力学检验报告
6
附件2:超声波检测报告
7
附件3:金属材料冲击试验报告
8
9
环境温度(℃)
相对湿度
%
预热温度(℃)
层间温度(℃)
后热温度
时间(min)
后热处理
技术措施
焊前清理
层间清理
背面清根
其他
焊工姓名
资格代号
级别
施焊日期
Байду номын сангаас年月日
记录
日期
年月日
审核
门式起重机焊接工艺评定报告
编 号:
编 制:
焊接责任人:
技术人员:
批 准:
单 位:
日 期:
表B-1焊接工艺评定报告目录
序号
报告名称
报告编号
页数
1
焊接工艺评定报告
2
焊接工艺评定指导书
3
焊接工艺评定记录表
4
焊接工艺评定检验记录
5
附件1:力学检验报告
6
附件2:超声波检测报告
7
附件3:金属材料冲击试验报告
8
9
环境温度(℃)
相对湿度
%
预热温度(℃)
层间温度(℃)
后热温度
时间(min)
后热处理
技术措施
焊前清理
层间清理
背面清根
其他
焊工姓名
资格代号
级别
施焊日期
Байду номын сангаас年月日
记录
日期
年月日
审核
最新焊接工艺评定表格

批 准
日 期
第三方检验
焊接工艺评定施焊记录表
焊接工艺评定施焊记录表
焊接工艺评定编号
焊接工艺指导书编号
施焊焊工
检验员
钢 印 号
/
记录人员
施焊日期
焊接责任人
母材
名称
钢号
尺寸mm
炉批号
材质证明书
其他
钢板
焊材
牌号
尺寸mm
炉批号
烘干(℃,h)
材质证明书
其他
设备
设备型号
产地
焊接位置
接头形式简图
(同报告接头简图)
检验结论:按JB47014-2011及GB150-2011规定检验合格。
注:试验结果仅按来样而言。
理化责任师: 填表人: 2011 年 3 月 12 日
焊材类别
焊 条
焊材标准
填充金属尺寸
焊材型号
焊材牌号(钢号)
填充金属类别
其他
耐蚀堆焊化学成分(重量%)
C
Si
Mn
P
S
Cr
Ni
Mo
V
Ti
Nb
其他:
预焊接工艺规程
焊接位置:
对接焊缝位置:
立焊的焊接方向:(向上、向下)
角焊缝位置:
立焊的焊接方向:(向上、向下)
焊后热处理:
温度范围(℃):
保温时间(h):
预热:
多丝焊或单丝焊:
其他:KJ/Cm
预热:
预热温度(℃):
层间温度(℃)
其他:无
焊接工艺评定报告
拉 伸 试 验 试验报告编号:
试样编号
试样宽度
(mm)
试样厚度
(mm)
日 期
第三方检验
焊接工艺评定施焊记录表
焊接工艺评定施焊记录表
焊接工艺评定编号
焊接工艺指导书编号
施焊焊工
检验员
钢 印 号
/
记录人员
施焊日期
焊接责任人
母材
名称
钢号
尺寸mm
炉批号
材质证明书
其他
钢板
焊材
牌号
尺寸mm
炉批号
烘干(℃,h)
材质证明书
其他
设备
设备型号
产地
焊接位置
接头形式简图
(同报告接头简图)
检验结论:按JB47014-2011及GB150-2011规定检验合格。
注:试验结果仅按来样而言。
理化责任师: 填表人: 2011 年 3 月 12 日
焊材类别
焊 条
焊材标准
填充金属尺寸
焊材型号
焊材牌号(钢号)
填充金属类别
其他
耐蚀堆焊化学成分(重量%)
C
Si
Mn
P
S
Cr
Ni
Mo
V
Ti
Nb
其他:
预焊接工艺规程
焊接位置:
对接焊缝位置:
立焊的焊接方向:(向上、向下)
角焊缝位置:
立焊的焊接方向:(向上、向下)
焊后热处理:
温度范围(℃):
保温时间(h):
预热:
多丝焊或单丝焊:
其他:KJ/Cm
预热:
预热温度(℃):
层间温度(℃)
其他:无
焊接工艺评定报告
拉 伸 试 验 试验报告编号:
试样编号
试样宽度
(mm)
试样厚度
(mm)
焊接工艺评定报告全套表格

共1页第4页
工程(产品)名称
评定报告编号
委托单位
工艺指导书编号
项目负责人
依据标准
《建筑钢结构焊接技术规程》(JGJ 81)
试样焊接单位
施焊日期
焊工
资格代号
级别
母材钢号
规格
供货状态
生产厂家
化学成分和力学性能
C
(%)
Mn
(%)
Si
(%)
S
(%)
P
(%)
δs
(MPa)
δb
(MPa)
δ5
(%)
φ
(%)
Akv
评定
年月日
评定单位:(签章)
年月日
审核
年月日
技术负责
年月日
表B-3焊接工艺评定指导书
共2页第4页
工程名称
指导书编号
母材钢号
规格
供货状态
生产厂
焊接材料
生产厂
牌号
类型
烘干制度(℃×h)
备注
焊条
焊丝
焊剂或气体
焊接方法
焊接位置
焊接设备型号
电源及极性
预热温度(℃)
层间温度
后热温度(℃)及时间(min)
焊后处理
接头及坡口尺寸图
焊接顺序图
焊接工艺参数
道次
焊接方法
焊条或焊丝
焊剂或保护气
保护气流量(1/min)
电流(A)
电压(V)
焊接速度(cm/min)
热输入(kl/cm)
备注
牌号
Φ(㎜)
焊前清理
层间清理
背面清根
技术措施
其他:
编制
日期
年月日
工程(产品)名称
评定报告编号
委托单位
工艺指导书编号
项目负责人
依据标准
《建筑钢结构焊接技术规程》(JGJ 81)
试样焊接单位
施焊日期
焊工
资格代号
级别
母材钢号
规格
供货状态
生产厂家
化学成分和力学性能
C
(%)
Mn
(%)
Si
(%)
S
(%)
P
(%)
δs
(MPa)
δb
(MPa)
δ5
(%)
φ
(%)
Akv
评定
年月日
评定单位:(签章)
年月日
审核
年月日
技术负责
年月日
表B-3焊接工艺评定指导书
共2页第4页
工程名称
指导书编号
母材钢号
规格
供货状态
生产厂
焊接材料
生产厂
牌号
类型
烘干制度(℃×h)
备注
焊条
焊丝
焊剂或气体
焊接方法
焊接位置
焊接设备型号
电源及极性
预热温度(℃)
层间温度
后热温度(℃)及时间(min)
焊后处理
接头及坡口尺寸图
焊接顺序图
焊接工艺参数
道次
焊接方法
焊条或焊丝
焊剂或保护气
保护气流量(1/min)
电流(A)
电压(V)
焊接速度(cm/min)
热输入(kl/cm)
备注
牌号
Φ(㎜)
焊前清理
层间清理
背面清根
技术措施
其他:
编制
日期
年月日
全套焊接工艺评定表格
外观检查
1件
目检
6.4.1.2
无裂纹
无损检测
射线
1件
JB4730.2-2005
6.4.1.2
无裂纹
超声
/
/
渗透
/
/
磁粉
/
/
拉伸试验
■常温
2个
GB/T228-2002
6.4.1.5
Rm≥510MPa
□高温
/
弯曲试验
■面弯
2个
GB/T2653-2008
6.4.1.6
弯曲外表面和侧面不得有大于3mm长的缺欠
预焊接工艺规程编号:PWPS02日期:2011.12.18焊接工艺评定报告编号:PQR02
焊接方法:SMAW机械化程度(手工、半自功、自动):手工
焊接接头:
坡口形式:V
衬垫(材料及规格)/
其他1:焊前应将坡口表面及两则20㎜
内的水、锈等有害杂质清除干净。
2:焊条,接规定进行烘烤。
3:坡口面为焊接正面
V
热影响区
23
35
02-11
5×10×55
V
热影响区
23
35
02-12
5×10×55
V
热影响区
23
35
/
焊接工艺评定报告
表码号:Q/CKD/D027-2009共3页第3页
金相检验(角焊缝):
根部(焊透、未焊透):/焊缝(熔合、未熔合):/
焊缝、热影响(有裂纹、无裂纹):/
检验截面
I
II
II
IV
V
焊脚差(mm)
表面裂痕
无
单面焊根部未焊透
无
表面气孔
无
1件
目检
6.4.1.2
无裂纹
无损检测
射线
1件
JB4730.2-2005
6.4.1.2
无裂纹
超声
/
/
渗透
/
/
磁粉
/
/
拉伸试验
■常温
2个
GB/T228-2002
6.4.1.5
Rm≥510MPa
□高温
/
弯曲试验
■面弯
2个
GB/T2653-2008
6.4.1.6
弯曲外表面和侧面不得有大于3mm长的缺欠
预焊接工艺规程编号:PWPS02日期:2011.12.18焊接工艺评定报告编号:PQR02
焊接方法:SMAW机械化程度(手工、半自功、自动):手工
焊接接头:
坡口形式:V
衬垫(材料及规格)/
其他1:焊前应将坡口表面及两则20㎜
内的水、锈等有害杂质清除干净。
2:焊条,接规定进行烘烤。
3:坡口面为焊接正面
V
热影响区
23
35
02-11
5×10×55
V
热影响区
23
35
02-12
5×10×55
V
热影响区
23
35
/
焊接工艺评定报告
表码号:Q/CKD/D027-2009共3页第3页
金相检验(角焊缝):
根部(焊透、未焊透):/焊缝(熔合、未熔合):/
焊缝、热影响(有裂纹、无裂纹):/
检验截面
I
II
II
IV
V
焊脚差(mm)
表面裂痕
无
单面焊根部未焊透
无
表面气孔
无
焊接工艺评定一览表(.11.7)说课讲解
不限wtw7
PQR016-GMAW- I1-8
HP01
6
X42
5=8
GMA
W
平焊
V
H08Mn2SiA
©1.2
1.5<T<16
不限wtw16
PQR017-GTAWS -3
巴氏合金
C-22
5=3
GTA
W
平焊
V
ERNiCrMo1
4
©2.0
1.5<T<6
不限wtw6
龙沙工程
PQR019-GTAW/SMAW-7
广东省石油化工建设集团公司
焊接工艺评定一览表
编制:工程管理部
日期:2011年11月7日
,、符号与含义:
符号
含义
PQR
焊接工艺评定
PQR001~PQR100
进口钢材焊接工艺评定
PQR101~PQR200
国产钢材焊接工艺评定
PQR401~
非金属材料焊接工艺评定
OFW
气焊
SMAW
焊条电弧焊
GTAW
钨极气体保护焊
焊接位置
坡口
形式
焊材牌号
焊材
规格
(m
m)
适用母材
厚度范围
(mm)
适用焊缝金
属厚度范围
(mm)
原始资
料编号
备注
PQR013-GTAW/SMIA22/2.5
HP01
3
316L
©89X4.5
GTA
W
垂直固定
V
H00Cr19Ni12
Mo2
©1.6
1.5<Tgt<4
不限WtGT<4
PQR016-GMAW- I1-8
HP01
6
X42
5=8
GMA
W
平焊
V
H08Mn2SiA
©1.2
1.5<T<16
不限wtw16
PQR017-GTAWS -3
巴氏合金
C-22
5=3
GTA
W
平焊
V
ERNiCrMo1
4
©2.0
1.5<T<6
不限wtw6
龙沙工程
PQR019-GTAW/SMAW-7
广东省石油化工建设集团公司
焊接工艺评定一览表
编制:工程管理部
日期:2011年11月7日
,、符号与含义:
符号
含义
PQR
焊接工艺评定
PQR001~PQR100
进口钢材焊接工艺评定
PQR101~PQR200
国产钢材焊接工艺评定
PQR401~
非金属材料焊接工艺评定
OFW
气焊
SMAW
焊条电弧焊
GTAW
钨极气体保护焊
焊接位置
坡口
形式
焊材牌号
焊材
规格
(m
m)
适用母材
厚度范围
(mm)
适用焊缝金
属厚度范围
(mm)
原始资
料编号
备注
PQR013-GTAW/SMIA22/2.5
HP01
3
316L
©89X4.5
GTA
W
垂直固定
V
H00Cr19Ni12
Mo2
©1.6
1.5<Tgt<4
不限WtGT<4
焊接工艺评定及规程表卡
冲击吸收功 J
侧向膨胀量 mm
备注
表 F.2(续)
金相检验(角焊缝) : 根部(焊透、未焊透) 焊缝、热影响区(有裂纹、无裂纹) ,焊缝(熔合、未熔合)
检验截面 焊脚差(mm)
Ⅰ
Ⅱ
Ⅲ
Ⅳ
Ⅴ
无损检验: RT MT 其他 UT PT
耐蚀堆焊金属化学成分(重量,%) C Si Mn P S Cr Ni Mo V Ti Nb
表 F.1 预焊接工艺规程(pWPS)
单位名称 预焊接工艺规程编号 焊接方法 日期 所依据焊接工艺评定报告编号
机动化程度(手工、机动、自动)
焊接接头: 坡口形势: 衬垫(材料及规格) 其它
简图: (接头形式、坡口形式与尺寸、焊层、焊道布置及 顺序)
母材: 类别号 标准号 组别号 材料代号 与类别号 与标准号 组别号 材料代号 相焊或 相焊
焊接速度 (cm/min)
线能量 (kJ/cm)
技术措施: 摆动焊或不摆动焊 焊前清理和层间清理 单道焊或多道焊(每面) 导电嘴至工件距离(mm) 其他: 摆动参数 背面清根方法 单丝焊或多丝焊 锤击
编制
日期
审核
日期
批准
日期
表 F.2 焊接工艺评定报告
单位名称 焊接工艺评定报告编号 焊接方法 预焊接工艺规程编号: 机动化程度: (手工、机动、自动)
表 F.2(续)
拉伸试验
试验报告编号:
试样编号
试样宽度 mm
试样厚度 mm
横截面积 mm2
最大载荷 kN
抗拉强度 MPa
断裂部位和特征
弯曲试验
试验报告编号:
试样编号
试样类型
试样厚度 mm
弯心直径 mm
焊接工艺评定表格
接头简图:(坡口形式、尺寸、衬垫、每种焊接方法或焊接工艺、焊缝金属厚度)
母材:
材料标准:
材料代号:
类.组别与类.组别号:相焊
厚度:
直径:
其它:
焊后热处理:
保温温度(℃):
保温时间(h):
气体:
气体种类混合比流量(L/min)
保护气
尾部保护气
背面保护气
填充金属:
焊材类别
焊材标准
焊材型号
焊材牌号
焊材规格
化学成分测定表面至熔合线的距离(mm):
附加说明:
结论:本评定按规定焊接试件、检验试样,测定性能,确认试验纪录正确
评定结果:(合格、不合格)
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
日期
第三方检验
换热管与管板焊接工艺附加评定报告
单位名称:
焊接工艺附加评定报告编号焊接工艺卡编号
接头简图:
评定因素:
焊接方法及机动化程度
1
2
3
4
5
6
7
8
是否合格
有无裂纹、未熔合
角焊缝厚度(mm)
是否焊透
结论:
评定结果:(合格、不合格)
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
日期
焊评试验施焊记录表
JL50803
公司名称
焊评编号(PQR No)
焊工姓名
钢印
焊检员
记录
母
材
名称
钢号
尺寸,mm
炉批号
材质证明
其它
质保书
质保书
焊
母材:
材料标准:
材料代号:
类.组别与类.组别号:相焊
厚度:
直径:
其它:
焊后热处理:
保温温度(℃):
保温时间(h):
气体:
气体种类混合比流量(L/min)
保护气
尾部保护气
背面保护气
填充金属:
焊材类别
焊材标准
焊材型号
焊材牌号
焊材规格
化学成分测定表面至熔合线的距离(mm):
附加说明:
结论:本评定按规定焊接试件、检验试样,测定性能,确认试验纪录正确
评定结果:(合格、不合格)
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
日期
第三方检验
换热管与管板焊接工艺附加评定报告
单位名称:
焊接工艺附加评定报告编号焊接工艺卡编号
接头简图:
评定因素:
焊接方法及机动化程度
1
2
3
4
5
6
7
8
是否合格
有无裂纹、未熔合
角焊缝厚度(mm)
是否焊透
结论:
评定结果:(合格、不合格)
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
日期
焊评试验施焊记录表
JL50803
公司名称
焊评编号(PQR No)
焊工姓名
钢印
焊检员
记录
母
材
名称
钢号
尺寸,mm
炉批号
材质证明
其它
质保书
质保书
焊