
3.2钻头
钻井作业——装卸钻头操作规程

装卸钻头作业1 作业准备1.1 装卸钻头前,井口不用时应盖好。
1.2 技术负责人准备好入井钻头,配合接头,装好钻头水眼,做好入井钻头记录。
1.3 钻台操作人员准备好与钻头相匹配的钻头装卸器、链钳等工具。
2 作业流程2.1 接钻头作业准备钻头装卸器、吊钻头→接配合接头→对扣、引扣→紧扣2.2 卸钻头作业准备钻头装卸器→坐钻头→松扣→卸扣3 作业步骤3.1 装钻头操作3.1.1 准备钻头装卸器、吊钻头场地工将与钻头相匹配的钻头装卸器放入夹持器内。
使用专用提丝与钻头连接紧固后,用随车吊将钻头吊入钻头装卸器内(PDC钻头必须使用专用钻头装卸器),卸掉提丝,涂抹好丝扣油。
3.1.2 接配合接头井口操作人员用提丝将配合接头吊起,与钻头连接,用链钳将扣上满后,卸掉链钳和提丝。
3.1.3 对扣、引扣司钻缓慢下放钻具,场地工扶正钻具对好扣。
场地工与司钻配合,用链钳或旋绳引扣。
3.1.4 紧扣锁紧夹持器止动锁销,司钻旋转动力头将钻头按标准扭矩上紧。
紧扣时,井口人员撤离至井口2m以外安全位置。
3.1.5 司钻缓慢上提钻具,使钻头离开钻头装卸器一定距离,刹车。
技术员检查钻头、接头连接情况,确认完好。
3.1.6 场地工将钻头装卸器移离井口,双手扶钻具对正井口,司钻缓慢下放使钻头入井。
3.2 卸钻头操作3.2.1 准备钻头装卸器司钻上提钻具,使钻头提出夹持器面,刹车,及时将钻井液灌满。
场地工将钻头装卸器放入夹持器内。
3.2.2 坐钻头场地工扶正钻具,司钻缓慢下放,使钻头平稳入钻头装卸器,并锁紧夹持器止动锁销。
3.2.3 松扣司钻旋转动力头卸扣,钻头松扣时,井口人员撤离至安全位置,禁止用动力头绷扣。
3.2.4 卸扣司钻缓慢上提钻具并移放至安全位置刹车。
井口操作人员将提丝连接在钻头上,挂好随车吊吊钩,操作随车吊将钻头吊起并移走。
钻头直径规格表
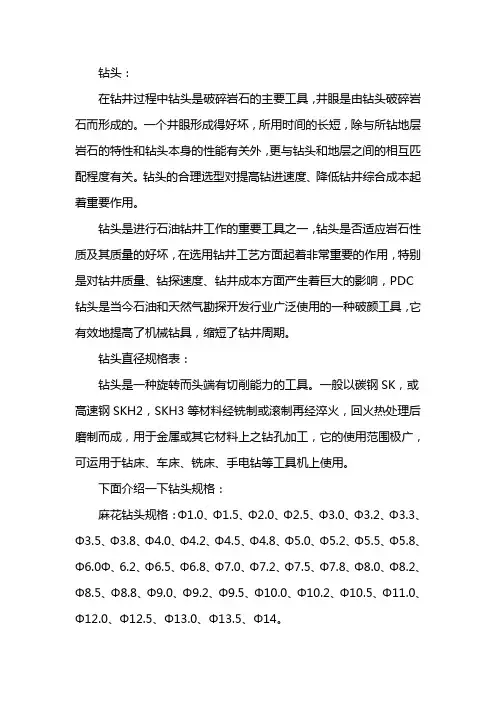
钻头:在钻井过程中钻头是破碎岩石的主要工具,井眼是由钻头破碎岩石而形成的。
一个井眼形成得好坏,所用时间的长短,除与所钻地层岩石的特性和钻头本身的性能有关外,更与钻头和地层之间的相互匹配程度有关。
钻头的合理选型对提高钻进速度、降低钻井综合成本起着重要作用。
钻头是进行石油钻井工作的重要工具之一,钻头是否适应岩石性质及其质量的好坏,在选用钻井工艺方面起着非常重要的作用,特别是对钻井质量、钻探速度、钻井成本方面产生着巨大的影响,PDC 钻头是当今石油和天然气勘探开发行业广泛使用的一种破颜工具,它有效地提高了机械钻具,缩短了钻井周期。
钻头直径规格表:钻头是一种旋转而头端有切削能力的工具。
一般以碳钢SK,或高速钢SKH2,SKH3等材料经铣制或滚制再经淬火,回火热处理后磨制而成,用于金属或其它材料上之钻孔加工,它的使用范围极广,可运用于钻床、车床、铣床、手电钻等工具机上使用。
下面介绍一下钻头规格:麻花钻头规格:Φ1.0、Φ1.5、Φ2.0、Φ2.5、Φ3.0、Φ3.2、Φ3.3、Φ3.5、Φ3.8、Φ4.0、Φ4.2、Φ4.5、Φ4.8、Φ5.0、Φ5.2、Φ5.5、Φ5.8、Φ6.0Φ、6.2、Φ6.5、Φ6.8、Φ7.0、Φ7.2、Φ7.5、Φ7.8、Φ8.0、Φ8.2、Φ8.5、Φ8.8、Φ9.0、Φ9.2、Φ9.5、Φ10.0、Φ10.2、Φ10.5、Φ11.0、Φ12.0、Φ12.5、Φ13.0、Φ13.5、Φ14。
钻头直径规格:1、钻头是有很多规格标准的,像一些水管通过的钻孔相对来说要大些,而电线所需的钻孔要小得多,因此钻头直径也是有差别的。
2、钻头直径规格大致有1mm、2mm、3mm、4mm、5mm、6mm、7mm、8mm、9mm、9.8mm等,每相距1mm,其中都有0.1mm的累加的,比如直径从1mm到2mm的钻头规格按0.1mm 进位,.还有更大的,用于石油钻探的,一般用不到。
除非石油勘探。
美制迫牙丝攻钻孔径/英制螺纹/针车用螺纹

SM1\4-28 5.721-5.368
SM9\32-28 6.508-6.648
SM11\31-28 8.092-8.432
SM3\8-28 8.880-8.015
美制管螺纹
SM7\16-28
10.46610.401
SM7\16-16 10.037-9.967
钻孔径
SM1\2-20
11.81911.749
美制迫牙丝攻钻孔径
规格
精度等级 G4-G6 G7-G8
NO.2-56UNC 1.94
NO.3-48
2.23
NO.4-40
2.5
NO.6-32
2.83
NO.8-32
3.07
3.75
NO.10-24 3.78
4.3
NO.12-24 4.24 4.56
1\4-20
4.9
5.72
5\16-18
7.24
3\8-16
公制螺纹孔径
(R-S)(R-G)
等级
规格 m1
m1.1
m1.2
m1.4
m1.6
m1.7
m1.8
m20
m2.2 m2.3 m2.5 m2.6 m3 m3 m3.5 m4 m4 m5 m5 m6 m6 m6 m7
牙距 0.25
G3-G4 G5-G6 0.86 0.88
0.25 0.96 0.98
0.25 1.06 1.08
5\16-18unc
6.6
6.731 6.401 1\4-28unf
3\8-16UNC
8
8.153 7.798 5\16-24unf
7\16-14UNC 9.4
9.55 9.144 3\8-24unf
0.8mm钻头加工中心切削参数

【标题】0.8mm钻头加工中心切削参数1. 概述在现代工业生产中,加工中心广泛应用于各种金属材料的切削加工中。
而钻头是加工中心切削加工中的重要工具之一。
本文将重点探讨0.8mm钻头在加工中心中的切削参数设定,旨在帮助工程师和操作人员更好地掌握和应用切削参数,提高切削加工的效率和质量。
2. 切削参数的选择原则在选择和设定0.8mm钻头的切削参数时,需要考虑以下几个原则:2.1 切削速度(Vc):切削速度是指刀具在单位时间内实际切削的距离,通常用m/min或m/s来表示。
在选择切削速度时,需要根据加工材料的硬度、刀具材料和刀具直径等因素进行综合考虑,确保刀具在切削过程中既能保持良好的切削质量,又能提高切削效率。
2.2 进给速度(Fn):进给速度是指刀具在切削时沿加工轴线方向的移动速度,通常用mm/min或mm/s来表示。
进给速度的选择与切削速度有着密切的关系,需要根据刀具的结构、切削材料的性质以及所需的加工质量来进行合理的设定。
2.3 主轴转速(N):主轴转速是指主轴在单位时间内的转动次数,通常以r/min来表示。
主轴转速的选择直接影响到刀具的切削效果和加工质量,需要根据刀具的直径、切削材料的硬度和刀具的耐磨性等因素进行合理的设定。
3. 0.8mm钻头切削参数的设定基于以上切削参数选择原则,我们可以为0.8mm钻头在加工中心中的切削参数进行如下设定:3.1 切削速度(Vc):根据不同的加工材料硬度和刀具材料,0.8mm钻头的切削速度通常在10m/min至30m/min之间。
需要根据具体情况进行调整和优化。
3.2 进给速度(Fn):0.8mm钻头的进给速度通常在100mm/min至300mm/min之间,具体数值也需根据具体加工需求和刀具性能进行合理的选择。
3.3 主轴转速(N):0.8mm钻头的主轴转速通常在xxxr/min至xxxr/min之间,需要根据刀具和加工材料的情况进行合理的设定。
4. 切削参数的优化与调整在实际应用中,切削参数的设定并非一成不变的,需要根据加工材料、刀具磨损情况和加工效果进行定期检查与调整。
钻头直径规格表

钻头直径规格表:钻头是一种旋转而头端有切削能力的工具。
一般以碳钢SK,或高速钢SKH2,SKH3等材料经铣制或滚制再经淬火,回火热处理后磨制而成,用于金属或其它材料上之钻孔加工,它的使用范围极广,可运用于钻床、车床、铣床、手电钻等工具机上使用。
下面介绍一下钻头规格:麻花钻头规格:Φ1.0、Φ1.5、Φ2.0、Φ2.5、Φ3.0、Φ3.2、Φ3.3、Φ3.5、Φ3.8、Φ4.0、Φ4.2、Φ4.5、Φ4.8、Φ5.0、Φ5.2、Φ5.5、Φ5.8、Φ6.0Φ、6.2、Φ6.5、Φ6.8、Φ7.0、Φ7.2、Φ7.5、Φ7.8、Φ8.0、Φ8.2、Φ8.5、Φ8.8、Φ9.0、Φ9.2、Φ9.5、Φ10.0、Φ10.2、Φ10.5、Φ11.0、Φ12.0、Φ12.5、Φ13.0、Φ13.5、Φ14。
钻头直径规格:1、钻头是有很多规格标准的,像一些水管通过的钻孔相对来说要大些,而电线所需的钻孔要小得多,因此钻头直径也是有差别的。
2、钻头直径规格大致有1mm、2mm、3mm、4mm、5mm、6mm、7mm、8mm、9mm、9.8mm等,每相距1mm,其中都有0.1mm的累加的,比如直径从1mm到2mm的钻头规格按0.1mm 进位,.还有更大的,用于石油钻探的,一般用不到。
除非石油勘探。
依构造分类可分为:整体式钻头:钻顶、钻身、钻柄由同一材料整体制造而成。
端焊式钻头:钻顶部位由碳化物焊接而成。
依钻枘分类可分为:直柄钻头:钻头直径于Φ13.0mm以下,皆采用直柄。
锥柄钻头:钻头柄为锥度状,一般其锥度均采用莫氏锥度。
依用途分类可分为:中心钻头:一般用于钻孔前打中心点用,前端锥面有60°,75°,90°等,车床作业时为了用尾座支,持应该用60°中心钻与车床尾座顶心60°相配合。
麻花钻头:为工业制造上使用最广泛的一种钻头,我们一般使用的就是麻花钻头。
超硬钻头:钻身之前端或全部以超硬合金刀具材料制成,使用于加工材料之钻孔加工。
钻头标准规格型号【大全】

各类钻头规格如下表:钻头规格180度规格小径大径全长小径刃长柄径M3 3.4 6.5 65 13 6.5 M4 4.5 8.0 75 18 8M5 5.5 9.5 85 22 9.5 M6 6.6 11.0 90 25 11 M8 9.0 14.0 100 28 12 M10 11.0 17.5 110 30 12 M12 14.0 20.0 115 32 12 1/4 6.85 11.0 90 25 11 5/16 8.55 14.0 100 28 12 3/8 10.1 15.0 110 30 12 1/2 13.5 20.0 115 32 12钻头规格90度规格小径大径全长小径刃长柄径M3 3.4 6.4 65 35 6.4 M4 4.5 8.4 75 42 8.4 M5 5.5 10.4 85 50 10.4 M6 6.6 12.5 90 53 12.0 M8 9.0 16.5 100 53 12.0钻头规格180度规格小径大径全长小径刃长柄径M3 3.4 6.5 65 13 6.5 M4 4.5 8.0 75 18 8 M5 5.5 9.5 85 22 9.5 M6 6.611.90 25 11M8 9.014.0 1028 12M1011.0 17.51130 12M1214.0 20.11532 121/46.85 11.90 25 115/168.55 14.1028 123/810.1 15.1130 121/213.5 20.11532 12钻头规格90 度规格小径大径全长小径刃长柄径M3 3.4 6.4 65 35 6.4 M4 4.5 8.4 75 42 8.4 M5 5.5 10.4 85 50 10.4 M6 6.6 12.5 90 53 12.0 M8 9.0 16.5 100 53 12.0钻头外径钻头长度钻头外径钻头长度φ20mm 350mmφ102mm350mm/420mmφ22mm 350mmφ108mm350mm/420mmφ24mm 350mmφ110mm350mm/420mmφ26m m 350mm/420mmφ114mm350mm/420mmφ28m350mm/4φ120350mm/4φ30m m 350mm/420mmφ127mm350mm/420mmφ32m m 350mm/420mmφ132mm350mm/420mmφ38m m 350mm/420mmφ150mm350mm/420mmφ40m m 350mm/420mmφ159mm350mm/420mmφ44m m 350mm/420mmφ166mm350mm/420mmφ50m m 350mm/420mmφ180mm350mm/420mmφ57m m 350mm/420mmφ200mm350mm/420mmφ63m m 350mm/420mmφ220mm350mm/420mmφ76m m 350mm/420mmφ250mm350mm/420mmφ83m m 350mm/420mmφ275mm350mm/420mmφ89m350mm/4φ300350mm/4钻头规格180度规格小径大径全长小径刃长柄径M33.4 6.565136.5M44.5 8.7518 8M55.5 9.585229.5M66.6 11.92511M89.0 14.12812M10 11.17.5113012M12 14.20.11532121/4 6.8511.925115/16 8.5514.128123/8 10.115.1130121/2 13.520.1153212钻头规格90 度规格小径大径全长小径刃长柄径M33.4 6.465356.4M44.5 8.475428.4M5 5.1850 15 0.4 5 0.4M66.6 12.595312.M89.0 16.515312.中心钻头规格表刃径(d) 刃径公差刃长(L2)柄径(D)全长(L)0.40.05-0.050.5 3.0 31 0.50.05-0.050.6 3.0 31 0.60.05-0.050.7 3.5 360.050.70.8 3.5 36-0.050.050.80.9 4.0 36-0.050.050.91.0 4.0 36-0.050.051.2 4.0 36 1.0-0.051.2 4.0 1000.051.4 5.0 42 1.2-0.050.051.51.8 5.0 42-0.051.8 5.0 1001.8 5.0 1501.8 5.0 2000.082.02.4 5.0 42-0.082.4 6.0 1002.4 6.0 1502.4 6.0 2000.083.0 6.0 47 2.5-0.083.0 8.0 1003.0 8.0 1503.0 8.0 2000.083.03.6 7.7 57-0.083.6 10.0 1003.6 10.0 1503.6 10.0 2000.083.23.8 7.7 57-0.080.084.8 10.0 69 4.0-0.084.8 10.0 1004.8 10.0 1504.8 10.0 2005.0 0.126.0 11.0 69-0.126.0 12.0 1006.0 12.0 1506.0 12.0 2000.128.0 16.0 906.0-0.120.128.010.0 18.0 100-0.120.1212.0 18.0 10010.0-0.120.1215.0 22.0 11012.0-0.12高速钢空心钻头,又名取芯钻头或开孔器,钻头分类:高速钢钻头,硬质合金钻头,钨钢钻头;削切深度:35MM、50MM、100M;适合钻机:进口的磁座钻、磁力钻、国产磁座钻、磁铁钻、吸铁钻、钢板钻、磁性钻、机床、台钻、座钻等。
pdc钻头名词解释
PDC钻头名词解释1. 引言PDC钻头是石油钻采工具之一,广泛用于石油勘探和采油作业中。
本文将对PDC钻头进行详细解释,并探讨其相关技术和应用。
2. PDC钻头概述钻头是一种用于在地下钻孔的工具,PDC钻头是其中一种类型。
PDC(多立克结晶体)是一种非常坚硬的合成金刚石制成的切削材料,常常用于制造高效、耐用的钻头。
PDC钻头以其高度的切削效率和出色的耐磨性而备受石油工业的青睐。
3. PDC钻头结构和原理PDC钻头通常由刀具体和钻头体两部分组成。
3.1 刀具体刀具体是PDC钻头的中央部位,由多个PDC切削齿粘结在刀具体表面上。
这些切削齿通常由金刚石颗粒通过高温高压制成,然后与刀具体表面粘合。
PDC切削齿的形状和布局可以根据不同的应用需求进行设计,以实现更好的切削效果和稳定性。
3.2 钻头体钻头体是PDC钻头的外层部分,通常由高强度的合金材料制成。
它的主要功能是固定PDC切削齿和传递钻探液到切削部位,同时提供必要的强度和刚性,以抵抗来自地下岩石的巨大压力和摩擦。
3.3 工作原理PDC钻头通过旋转的方式将切削齿与地下岩石接触,产生摩擦力,将岩石表面磨削下来。
同时,钻探液通过钻头体进入切削部位,冲刷碎屑并冷却钻头。
切削过程中,切削齿会因摩擦而加热,但由于PDC切削齿具有良好的导热性,它们能迅速散发热量,避免过热造成切削效率下降或切削齿破碎。
4. PDC钻头的优势相比传统的钻头类型,PDC钻头具有许多优势。
4.1 高效切削PDC钻头采用多个粘合在刀具体上的PDC切削齿,这种设计可以实现高效的切削,快速消耗岩石表面,提高钻探效率。
4.2 耐磨性强PDC切削齿具有良好的耐磨性,能够承受长时间的高强度切削,减少了频繁更换切削齿的需要,提高了钻头的使用寿命。
4.3 高度稳定PDC钻头的切削齿布局和形状经过精心设计,可以实现平衡切削力和稳定性。
它们减少了钻头的震动和偏离轨迹的可能性,确保了钻孔的准确度和质量。
4.4 适应多种地质环境PDC钻头可以适应各种地质环境,如软土、硬岩、砾石等。
9.门窗安装样板确认单
2
第二步:门窗框就为安装
采用金属膨胀螺栓或射钉,将已安装好的固定片固定在洞口上部的过梁,下部的混凝土窗台板(下带)及两侧的预留混凝土块进行固定。
4
第四步:防水层施工
待底灰干燥后,在洞口外侧下口及上翻200高范围分多遍涂刷JS防水,须保证其厚度不小于0.6,防水必须压门窗框不小于5
墙体为砌体时不能直接在砌块上涂刷JS防水,待发泡胶固化后开始抹底灰,并对洞口四周进行粉刷收头。抹底灰前应对基层墙面进行处理,保证底灰与墙体粘结牢靠,底灰不得空鼓,裂缝。
固定时应按对称顺序,先固定上下框,然固定边框,临时定位可用木楔固定。
3
第三步:门窗框与墙体间缝隙处理
塑钢门窗框底边及两侧边上翻200高范围采用干硬性水泥砂浆塞缝,上边及两侧剩余部分采用打发泡胶塞缝
塞缝必须保证密实。缝隙处理前必须先将缝隙清理干净,并将窗框与洞口间的缠绕保护膜撕去。发泡胶须填满缝隙,超出门窗框外的发泡胶应在其固化前用手或专用工具压入缝隙中,严禁固化后用刀片切割。
9
门窗安装
材料清单
塑钢窗框、锚固钉、固定片、JS-2防水
序号
工序名称
图片
质量控制要点
注意事项
停歇检查点
1
第一步:安装固定片
首先将固定片安装到门窗框上,采用直径3.2的钻头在门窗框上钻孔,然后将十字盘头自攻螺丝M4×20拧入,不得直接捶击钉入,左右两侧固定片的安装位置应根据预留的混凝土块位置确定,以保证门窗框安装牢固。
CNC
1.种类1.1 ST型(Straight Drill)ST型的钻头直径,为一般最常用的钻头,适用于含有纸材的线路板,环氧纸(epoxy paper)、苯酚(phenol)环氧玻璃(glass epoxy)及多层线路板等。
其1.6mm以下,No.52以上,柄为不锈钢,1.65mm以上,No.51以下,为整体式钻头。
1.2 UC型(Under cut Drill)UC型钻头的特点在于从钻尖颈部以下的直径比颈部以上的直径小,所以在切削过程中整个钻头与线路板孔壁的接触面减小,减小摩擦生热,以防止环氧污斑(epoxysmear)及内壁粗糙。
因此特别适合多层板的钻孔加工。
1.3 ID型(Inverse Drill)ID型钻头使用在直径3.2mm以上的钻孔工作。
165∘的大钻尖角是它的特色。
ID型也很适用于ACT型机械。
1.4 UC型(Undercut)刃带长度UC型钻头是因为要防止Smear产生而所发展出的一种钻头。
为了减少刃带与孔壁的接触面积,因此从钻头的中途,把外径研磨缩小到某一个程度,而将刃带控制不能太长,如果刃带太长了,就会发生Smear,那摸么,也就没有意义了。
相反来讲,刃带如果短了,再研磨以后,便很难再使用了,一般再研磨通常会磨掉0.1-0.15mm,再研磨过后,如果短了的话,刃带部接触面小了,磨损情况便会增加。
又,再磨损以后,因为刃带的部份都已磨损,而无法再改善,这也是快速磨损的原因之一。
所以,刃带长度的设定,要考滤到Smear的发生,以及再研磨后的磨损,它的长度是不能太长,也不能太短的。
2.外观检查基准2.1检查方法(IPC规格做为标准)外观检查是使用20~40倍的实体显微镜,做全数的检查,对各项容许值的判定是由工具显微镜来测定。
2.2项目a)重叠overlap b)分开open point(GAP) c.刀刃内弧型Laybackd)刀刃外弧型e)大头f)小头HOOK Primary Flare(Flare)Primary Taper(Negative)g)刀刃缺口h)偏心i)刃带缺口Chips Chizel PointInconcentricity.Margin Shoulder不可以有缺口参考图面及检查要项不可以有缺口j)钻心的大小面k)把柄与钻柄的同心度Off Set Run Out(or Body to shankConcentricity)3.钻头取携处理在前面已经谈到过,钻头的冲击性是很脆弱的,而钻头的刀刃部很锐利,因此在取携过程中必须加以保护和注意。
摇臂钻床安全操作规程
摇臂钻床安全操作规程1.通用规程本安全操作规程按《机械加工类通用安全操作规程》执行。
2.适用范围本规程适用于本企业各类摇臂钻床操作人员。
3.设备安全操作规程3.1操作前3.1.1操作人员应穿紧身合适的工作服,扎紧袖口,束紧衣襟,即按本工种规定着装。
穿劳保鞋、佩戴护目镜,留有长发时要戴防护帽,严禁戴手套或敞开衣服操作。
3.1.2开动机床前要详细检查机床限位装置、保险装置、防护装置、是否安全可靠,润滑系统、电气系统是否正常。
设备接(零)地线是否完整有效,发现异常要及时维修,严禁带隐患操作。
3.1.3进刀箱与配重铁相连接的链条必须完好,无明显磨损或锈蚀现象,连接牢靠。
3.1.4工作台升降机构应完好,压紧螺钉应齐全并紧固,台面不得有缺裂现象。
3.1.5禁止用钻床铣削工件。
3.1.6所有操作手柄、手轮应完整、光滑,灵活好用。
3.1.7刀具装卡牢固,工作台上的工件放置位置适当,固定牢靠。
加工各种大小的工件必须用工具、压板等装卡牢固,不准用手拿着钻。
3.1.8供拆卸刀具用的退套楔硬度适宜。
3.1.9润滑机床,并做空载试验。
3.2操作中3.2.1在机床运行时,禁止把手肘支撑在机床上或用手摸或用棉纱擦拭正在转动的刀具和机床的传动部分,禁止测量工件。
不要用手清除切屑,而应用钩子、刷子或专门工具。
3.2.2钻头上缠有长铁屑时,要停车清理,清除切屑应用刷子或专用铁钩清除,严禁用风吹或手拉。
3.2.3操作时要站在机床侧面,不准将头和手伸向钻头前侧,严禁用手摸、扶、按工件或隔着工件取送物件。
3.2.4机床运转时,操作者不能离开工作地点。
发现机床运转不正常时,应立即停车,请检修工检查。
当停止供电时,要立即关闭机床或其它电动机构。
3.2.5使用自动走刀时,要选好进给速度,调整好行程限位块。
手动进刀时,逐渐增加压力或逐渐减小压力,以免用力过猛造成事故。
3.2.6用钻床绞孔时,绝对不可倒转,否则铰刀和孔壁之间容易挤住刀屑,造成孔壁划伤或刀刃崩裂。