
尼龙的注射工艺参数.
尼龙(PA)
8、尼龙的后处理: 尼龙制件还会产生后收缩,使制品的尺寸进一步发生变 化。因此对制品进行退火是必要的。 退火温度比制品是哦那个温度高20℃。在非氧化油中退 火20分钟。 对于使用温度高于80℃或尺寸精度要求高的塑件均应退 火处理。
尼龙(PA)
8、尼龙的后处理: 尼龙制件还会产生后收缩,使制品的尺寸进一步发
尼龙(PA)
尼龙的工艺性能大致有下列特点: 1.原材料吸水性大,高温时易氧化变色,因此在加工前必须对粒料进
行干燥处理。最好采用真空干燥处理,以防止氧化,而且干燥后的粒料应马 上装入注射机上的高压热风干燥料斗中。
尼龙(PA)
尼龙的工艺性能大致有下列特点: 2.熔点较高,熔融温度范围窄,且熔融状态稳定性差,易解聚分解而 降低制品性能,特别明显的是外观性能(PA除外)。粒料在料筒内停留时间 不得超过30分钟。
1.5mm,2小时;3mm,8小时;6mm,16小时。 调温处理还可改善晶体结构,提高韧性,消除内应力。尼龙 中PA6,PA66应作调温处理。
尼龙(PA)
8、尼龙的后处理: 为保证尺寸相对稳定,可用水或水溶液对制件进行调温 处理。具体操作是将塑件浸入沸水或醋酸钾水溶液(醋酸钾: 水=1.25:100,沸点121℃)中,浸泡时间随制件壁厚而定: 1.5mm,2小时;3mm,8小时;6mm,16小时。调温处理 还可改善晶体结构,提高韧性,消除内应力。尼龙中PA6, PA66应作调温处理。
3~6
240~310 240~300 240~300 230~280 20~90 60~150 15~40 30~70 50~120
尼龙6
<3
3~6
210~260 210~260 210~260 210~250
20~90 70~160
5~20 20~50 50~120
210~230 210~230 210~230 210~250 20~90 70~160 10~40 25~70 50~120
生变化。因此对制品进行退火是必要的。 退火温度比制品是哦那个温度高20℃。在非氧化油
中退火20分钟。 对于使用温度高于80℃或尺寸精度要求高的塑件均
应退火处理。 为保证尺寸相对稳定,可用水或水溶液对制件进行
调温处理。具体操作是将塑件浸入沸水或醋酸钾水溶液(醋 酸钾:水=1.25:100,沸点121℃)中,浸泡时间随制件壁 厚而定:
PA66与PA6的注塑工艺条件
项目
制品厚度/mm
机筒温度/℃ 后部 中部 前部
喷嘴温度/℃ 模具温度/℃ 注射压力/MPa 成型周期/s 成型总周期/s 螺杆转速/RPM
尼龙66
<3
240~310 240~300 240~300 230~280
20~90 60~150 10~20 25~50 50~120
尼龙(PA)
由于PA收缩率大,不易制造精密尺寸的零件,但可以 用试凑法在固定机台,固定工具条件下,多次加工,反复 测量,取其值作为模具设计的计算收缩率,对模具多次修 理和调整,也是可以达到某一精度的。需要精度尺寸的塑 件可以选用PA610,PA11。
尼龙(PA)
5、由于尼龙流动性大,为保证注射压力和供料量的稳定,因此要求螺 杆加装上止逆环 (或称止回圈),以防止漏流(逆料)。
尼龙(PA)
尼龙的工艺性能大致有下列特点: 3、尼龙得熔融粘度低,流动性大,因此,若注射机设有防流功能,喷 咀必须用弹簧针阀喷咀,模具应精确加工以防止溢边。因熔融温度范围窄, 喷咀务必加热以免堵塞。
尼龙(PA)
4、聚酰胺是结晶聚合物,收缩率较大。如PA66收缩 率1.8%左右,注塑时,如果增加注射压力,加快注射速 度,可使收缩率减少一半左右,这可能是因为注射压力高, 在熔体进入模腔后以及模腔压力降至零这个过程中,尼龙 的结晶大部分已经完成。故收缩率小。
尼龙的注射工艺参数
尼龙(PA)
由于酰胺基是亲水基因,所以其吸水性较其它塑料是 大的。它的吸水量随PA的品种不同而异,一般说来,如果 在聚酰胺分子链中酰胺基愈少,碳链越长其吸水性也越小。 再者环境(温度与湿度)变化也会造成其性能和尺寸的变 化。所以在选用尼龙作机械零件如齿轮、轴承等时,必须 考虑到因吸水引起的尺寸变化。
6、PA熔点高,反之它的凝固充分的排气系统。
尼龙(PA)
7、PA的结晶性明显地影响着其制件结构和性能,而结晶率的大小又受 制于模温的高低和热传导速率的大小。因此PA对模温要求较一般塑料要高得 多。在实际操作中,有的塑料要求伸长率高,透明性柔韧性好,且壁薄,则 应设定偏低的模温,使结晶度减少;当有的塑件要求耐磨性好,使用时变形 小,硬度高,且壁厚,则应设定较高的模温,使结晶度增加。模具的温度控 制范围为20~90℃。
常用塑料注塑工艺参数
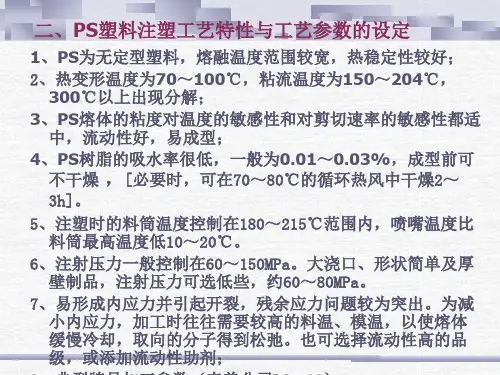
六、聚乙烯(PE)塑料注塑工艺特性与工艺参数的设定
1、吸湿性小(<0.01%),成型前可不干燥;必要时,可在70~ 80℃下,干燥1~2h。
3、HIPS中可以掺入PS使用。随着PS掺入量的增加,熔体流动 性变好,制品的刚性、表面光洁度提高,但脆性也加大。
4、典型HIPS--奇美公司的POLYREX®,如PH-88(高冲击级)
的主要加工参数
பைடு நூலகம்
四、ABS塑料注塑工艺特性与工艺参数的设定
1、其结构中有极性基团,所以易吸湿。加工前通常要进行干燥, 以消除制品上因水份而产生的银纹及气泡等缺陷。干燥条件 为:在80~90℃的循环热风干燥器中干燥2~4h。
七、RPVC注塑工艺特性与工艺参数的设定
1、RPVC是典型的热敏性塑料。经过稳定化的RPVC即使在不太高的温度 下如180℃,如果时间很长(如40min以上)仍会导致RPVC严重分解。 所以要严格控制成型温度和物料在料筒中的停留时间。RPVC的成型温度 范围在160~200℃之间。通常为160~190℃,最高不超过200℃;料筒 温度分布通常采用阶梯式设置;喷嘴温度应比料筒末端温度低10~20℃。
设备的温度控制系统应指标准确,反应灵敏;
螺杆长径比可小些,螺杆头部呈尖头;螺杆的压缩比为2~2.5, 螺杆的三段长度可分别设置为40%、40%和20%;
选用孔径的通用喷嘴,并配有加热控温装置;
掌握好清洗料筒的技术;
注意温升程序,并在料筒升温过程中,应密切注意温升情况。
料筒内的物料是否过热,可通过主流道料的表面是否有棕色条纹 来判断。如果主流道的料有棕色条纹,则说明料筒内的塑料已过 热,应立即采取措施,对料筒进行清洗,切不可继续操作;
PA66的注塑工艺
模具温度对结晶度及成型收缩率有一定的影响,高模温结晶度高、耐磨性、硬度、弹性模量增加、吸水性下降、制品的成型收缩率增加;低模温结晶度低、韧性好、伸长率较高。
xx66xx成型工艺参数
收缩率:
与其他结晶塑料相似,尼龙树脂存在收缩率较大的问题,一般尼龙的收缩同结晶关系最大,当制品结晶度大时制品收缩也会加大,在成型过程中降低模具温度\加大注射压力\降低料温都会减小收缩,但制品内应力加大易变形.PA66收缩率
1.5-2%ቤተ መጻሕፍቲ ባይዱ
成型设备:
尼龙成型时,主要注意防止“喷嘴的流延现象”,因此对尼龙料的加工一般选用自锁式喷嘴。
喷嘴温度℃260-280模具温度℃20- 90注塑压力MPA60-200脱模剂的使用:
使用少量的脱模剂有时对气泡等缺陷有改善和消除的作用。尼龙制品的脱模剂可选用硬脂酸锌和白油等,也可以混合成糊状使用,使用时必须量少而均匀,以免造成制品表面缺陷。
在停机时要清空螺杆,防止下次生产时,扭断螺杆.
以上数据仅供参考。不同的产品(模具),其注塑工艺参数不同,特别留意才料料筒温度℃后部240-285中部260-300前部260-300是否充分干燥;各段注塑温度控制;螺杆及螺杆转速选择;背压和模具温度是否合适。
PA66
一xxPA66的干燥
真空干燥:
温度℃95-105时间6-8小时
热风干燥:
温度℃90-100时间4小时左右。
结晶性:
除透明尼龙外,尼龙大都为结晶高聚物,结晶度高,制品拉伸强度、耐磨性、硬度、润滑性等项性能有所提高,热膨胀系数和吸水性趋于下降,但对透明度以及抗冲击性能有所不利。模具温度对结晶影响较大,模温高结晶度高,模温底结晶度底.
尼龙注塑工艺(3篇)
第1篇一、引言尼龙注塑工艺是一种广泛应用于塑料制品生产的工艺方法。
它具有生产效率高、成本低、质量稳定等优点,在汽车、电子、家电、日用品等领域有着广泛的应用。
本文将从尼龙注塑工艺的原理、工艺流程、设备、模具、材料选择、质量控制等方面进行详细介绍。
二、尼龙注塑工艺原理尼龙注塑工艺是利用高温、高压将尼龙熔体注入模具腔内,在模具腔内冷却、固化,从而获得所需形状和尺寸的塑料制品。
尼龙注塑工艺主要包括以下步骤:1. 加热:将尼龙颗粒放入注塑机料斗中,通过加热使其熔化。
2. 注塑:将熔化的尼龙熔体注入模具腔内,填充模具型腔。
3. 冷却:注塑完成后,模具在冷却水或冷却介质中冷却,使熔体固化。
4. 开模:冷却固化后,打开模具取出制品。
5. 后处理:对制品进行去毛刺、抛光、组装等后续处理。
三、尼龙注塑工艺流程1. 模具设计:根据产品形状、尺寸、结构等要求,设计合理的模具结构。
2. 材料选择:根据产品性能、成本等因素,选择合适的尼龙材料。
3. 注塑机选型:根据产品尺寸、重量、生产速度等要求,选择合适的注塑机。
4. 模具加工:按照模具设计图纸,加工出符合要求的模具。
5. 熔融尼龙制备:将尼龙颗粒加热熔化,制备成熔融尼龙。
6. 注塑:将熔融尼龙注入模具腔内,填充模具型腔。
7. 冷却、固化:在模具中冷却、固化,形成所需形状和尺寸的制品。
8. 开模、取出制品:冷却固化后,打开模具取出制品。
9. 后处理:对制品进行去毛刺、抛光、组装等后续处理。
四、尼龙注塑工艺设备1. 注塑机:用于将尼龙熔体注入模具腔内,主要包括加热系统、注射系统、冷却系统等。
2. 模具:用于成型尼龙制品,包括动模、定模、浇注系统、冷却系统等。
3. 辅助设备:包括送料系统、干燥设备、温度控制器、液压系统等。
五、尼龙注塑工艺模具1. 模具材料:常用的模具材料有铝合金、钢、铜等。
2. 模具结构:包括动模、定模、浇注系统、冷却系统等。
3. 模具设计:根据产品形状、尺寸、结构等要求,设计合理的模具结构。
pa66成型参数
pa66成型参数
PA66(尼龙6,6)是一种高性能的聚酰胺材料,广泛应用于工程塑料领域。
其成型参数包括:
1. 熔融温度:约230-280℃。
根据具体的材料供应商建议或者产品规格表来确定最佳的熔融温度。
2. 模具温度:通常在80-100℃之间,取决于具体的产品和尺寸。
模具温度的控制对于良好的成型效果至关重要。
3. 注射压力:通常在750-1500bar之间,受产品尺寸、壁厚和形状等因素影响。
4. 冷却时间:对于PA66来说,快速冷却可以帮助提高产品的综合性能。
一般来说,冷却时间应根据具体的产品尺寸和需求进行调整。
5. 注塑速度:通常在3-10 cm³/s之间,具体数值取决于产品尺寸和复杂度。
快速注射速度可以帮助减少材料的气泡或热分解现象。
需要注意的是,以上参数只是一般参考数值,具体的成型参数还需要根据具体产品、设备和材料特性等因素来进行调整。
因此,在进行PA66成型时,最好参考材料供应商提供的工艺指南或咨询专业的塑料加工技术人员。
尼龙材料加工标准
尼龙材料加工标准
尼龙材料加工标准通常包括以下几个方面:
1. 原材料处理:尼龙材料在加工前需要进行烘干处理,以防止水分对加工造成不良影响。
2. 加工温度控制:尼龙材料容易吸湿,加工过程中需要控制加工温度。
一般情况下,尼龙的加工温度为235~295摄氏度。
过高的温度会导致尼龙材料退火变脆,过低的温度则会导致无法加工成型。
3. 加工压力控制:加工压力也需要得到控制。
过低的压力会导致制品表面不光滑,过高的压力则会导致制品变形或破损。
一般尼龙的加工压力为1000~1500bar左右。
4. 注塑注意事项:在进行尼龙注塑时,需要选择适当的合模力和喷口大小,以确保产品能够顺利出模。
同时,应尽量避免使用劣质的造粒料和添加剂,以免影响产品质量。
5. 成品质量检测:完成尼龙加工后,需要进行成品质量检测,包括外观检查、尺寸检查、力学性能检查、热学性能检查等,以确保产品质量能够达到标准要求。
此外,对于尼龙加工精度的标准要求,通常包括尺寸精度高、表面光洁度好、形状尺寸和装配精度稳定等。
这些标准都对尼龙加工的质量和效率有着重要的影响。
请注意,以上信息仅供参考,在实际生产中,应参考尼龙供应商提供的技术数据表和加工指南,并根据具体的产品
和应用需求来确定加工标准。
尼龙6注塑加工工艺
尼龙6注塑加工工艺PA6 聚酰胺6或尼龙6典型应用范围:由于有很好的机械强度和刚度被广泛用于结构部件。
由于有很好的耐磨损特性,还用于制造轴承。
注塑模工艺条件:干燥处理:由于PA6很容易吸收水分,因此加工前的干燥特别要注意。
如果材料是用防水材料包装供应的,则容器应保持密闭。
如果湿度大于0.2%,建议在80C以上的热空气中干燥16小时。
如果材料已经在空气中暴露超过8小时,建议进行105C,8小时以上的真空烘干。
熔化温度:230~280C,对于增强品种为250~280C。
模具温度:80~90C。
模具温度很显著地影响结晶度,而结晶度又影响着塑件的机械特性。
对于结构部件来说结晶度很重要,因此建议模具温度为80~90C。
对于薄壁的,流程较长的塑件也建议施用较高的模具温度。
增大模具温度可以提高塑件的强度和刚度,但却降低了韧性。
如果壁厚大于3mm,建议使用20~40C的低温模具。
对于玻璃增强材料模具温度应大于80C。
注射压力:一般在750~1250bar之间(取决于{TodayHot}材料和产品设计)。
注射速度:高速(对增强型材料要稍微降低)。
流道和浇口: 由于PA6的凝固时间很短,因此浇口的位置非常重要。
浇口孔径不要小于0.5*t (这里t为塑件厚度)。
如果使用热流道,浇口尺寸应比使用常规流道小一些,因为热流道能够帮助阻止材料过早凝固。
如果用潜入式浇口,浇口的最小直径应当是0.75mm。
化学和物理特性:PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。
它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。
因为塑件的许多品质特性都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。
为了提高PA6的机械特性,经常加入各种各样的改性剂。
玻璃就是最常见的添加剂,有时为了提高抗冲击性还加入合成橡胶,如EPDM和SBR等。
对于没有添加剂的产品,PA6的收缩率在1%到1.5%之间。
(塑料橡胶材料)常用塑料的注塑工艺参数
常用塑料的注塑工艺参数一、高密度聚乙烯(HDPE)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(210℃)区3 220~300℃(230℃)区4 220~300℃(240℃)区5 220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~60℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa (1800bar)保压压力收缩程度较高,需要长时间对制品进行保压,尺寸精度是关键因素,约为注射压力的30%~60%背压5~20MPa(50~200bar);背压太低的地方易造成制品重量和色散不均注射速度对薄壁包装容器需要高注射速度,中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前就完成塑化过程就可以;螺杆的扭矩要求为低计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆直径预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率 1.2~2.5%;容易扭曲;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;横截面面积相对小,对薄截面制品已足够机器停工时段无需用其它材料进行专门的清洗工作;PE耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀二、聚丙烯(PP)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(220℃)区3 220~300℃(240℃)区4 220~300℃(240℃)区5 220~300℃(240℃)喷嘴220~300℃(240℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度20~70℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar);一些薄壁包装容器除外可达到180MPa (1800bar)保压压力避免制品产生缩壁,需要很长时间对制品进行保压(约为循环时间的30%);约为注射压力的30%~60%背压5~20MPa(50~200bar)注射速度对薄壁包装容器需要高的注射速度(带蓄能器);中等注射速度往往比较适用于其它类的塑料制品螺杆转速高螺杆转速(线速度为1.3m/s)是允许的,只要满足冷却时间结束前完成塑化过程就可以计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率 1.2~2.5%;收缩程度高;24h后不会再收缩(成型后收缩)浇口系统点式浇口或多点浇口;加热式热流道,保温式热流道,内浇套;浇口位置在制品最厚点,否则易发生大的缩水机器停工时段无需用其它材料进行专门的清洗工作;PP耐温升料筒设备标准螺杆,标准使用的三段式螺杆;对包装容器类制品,混合段和切变段几何外形特殊(L:D=25:1),直通喷嘴,止逆阀三、聚苯乙烯(PS)料筒温度喂料区30~50℃(50℃)区1 160~250℃(200℃)区2 200~300℃(210℃)区3 220~300℃(230℃)区4 220~300℃(230℃)区5 220~300℃(230℃)喷嘴220~300℃(230℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度220~280℃料筒恒温220℃模具温度15~50℃注射压力具有很好的流动性能,避免采用过高的注射压力80~140MPa(800~1400bar)保压压力注射压力的30%~60%;相对较短的保压时间背压5~10MPa(50~100bar);在背压太低的地方,熔料中易产生气泡(制品中有灰黑纹路)注射速度普遍较快,多级注射以制品形状为依据;对薄壁的包装容器应该尽可能快,必要时使用蓄能器螺杆转速高螺杆转速(最大线速度为1.3m/s)是允许的;但为取得好的效果,塑化过程应该缓慢同冷却时间一样计量行程0.5~4D(最小值~最大值);4D的计量行程为熔料提供足够长的驻留时间是很重要的残料量2~8mm,取决于计量行程和螺杆转速预烘干不需要;如果贮藏条件不好,在80℃的温度下烘干1h就可以回收率可达到100%回收收缩率0.3%~0.6%浇口系统点式浇口;加热式热流道,保温式热流道,内浇套;相对较小的横截面为足够机器停工时段无需用其它材料进行专门的清洗工作;PS耐温升料筒设备标准螺杆,直通喷嘴,止逆阀四、聚氯乙烯-未增塑(PVC-U)料筒温度喂料区30~50℃(50℃)区1 140~160℃(150℃)区2 165~180℃(170℃)区3 180~210℃(190℃)区4 180~210℃(200℃)区5 180~210℃(200℃)喷嘴180~210℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度210~220℃料筒恒温120℃模具温度30~60℃注射压力80~160MPa(800~1600bar)保压压力不可设置太高,注射压力的40~60%,以模件和浇口为依据背压鉴于它的热敏感性,正确设置背压是很关键的;螺杆转动摩擦产生的热量(关闭热量输入控制)比从料筒加热圈产生的热量更好;背压不超过30MPa(300bar)注射速度不要设置太高并小心物料产生剪切效应;制品易产生变性或锐边的地方,应绝对需要多级注射速度螺杆转速使用允许的最低设置,最大速度折合线速度为0.2m/s;如果必要,延迟塑化以确保在冷却时间长的情况下,计量操作在低螺杆转速时能在冷却时间结束前完成;需要高扭矩并保持均匀计量行程 1.0~3.5D残料量应较小:1~5mm,取决于计量行程和螺杆直径;螺杆在安装料筒时确保最小配合预烘干如果贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率0.5%~0.7%浇口系统直浇口,片式浇口或圆片式浇口较好,对小的制品也可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,允许熔料驻流2~3mm,然后像挤出机那样缓慢操作机器;重复操作直到料筒温度降到160℃,然后挤出余料,清空料筒料筒设备硬质PVC螺杆;有些需要料筒有加热圈和冷空气吹气装置;螺杆头有螺槽或没有螺槽,直通喷嘴五、增塑聚氯乙烯(P-PVC)料筒温度喂料区30~50℃(50℃)区1 140~160℃(150℃)区2 150~180℃(165℃)区3 160~220℃(180℃)区4 160~220℃(190℃)区5 160~220℃(190℃)喷嘴160~220℃(200℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1熔料温度200~220℃料筒恒温120℃模具温度30~50℃注射压力80~120MPa(800~1200bar)保压压力注射压力的30%~60%背压5~10MPa(50~100bar)注射速度为了获得好的表面质量,注射不应该太快(如果必要,采用多级注射)螺杆转速设置中等螺杆转速,最大折合线速度为0.5m/s计量行程 1.0~3.5D残料量2~6mm,取决于计量行程和螺杆直径预烘干不需要;只有在贮藏条件不好,在70℃的温度下烘干1h就可回收率允许在材料没有热分解的状态下再生利用收缩率1%~2.5%浇口系统对小的制品可采用点式浇口;浇口朝着制品的方向应有圆弧过渡机器停工时段关闭加热,无背压塑化,操作几次挤出循环料筒设备标准螺杆,止逆环,直通喷嘴六、尼龙6(PA6)料筒温度喂料区60~90℃(70℃)区1 230~240℃(240℃)区2 230~240℃(240℃)区3 240~250℃(250℃)区4 240~250℃(250℃)区5 240~250℃(250℃)喷嘴230~240℃(250℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1喂料区和区1的温度是直接影响喂料效率,提高这些温度可使喂料更平均熔料温度240~250℃料筒恒温220℃模具温度60~100℃注射压力100~160MPa(1000~1600bar),如果是加工薄截面长流道制品(如电线扎带),则需要达到180MPa(1800bar)保压压力注射压力的50%;由于材料凝结相对较快,短的保压时间已足够。
尼龙注塑件的硬度
尼龙注塑件的硬度尼龙(Nylon),也称为聚酰胺(Polyamide, PA),是一种常用的工程塑料,广泛应用于注塑成型领域。
尼龙注塑件具有多种优异的性能,包括良好的耐磨性、耐化学性和抗冲击性。
硬度是衡量材料表面抵抗变形能力的物理量,对于尼龙注塑件来说,硬度是一个重要的性能指标。
尼龙注塑件的硬度受多种因素影响,主要包括:1. 尼龙的类型:尼龙有多种类型,如PA6、PA66、PA610、PA11、PA12等,不同类型的尼龙具有不同的分子结构和结晶度,因此它们的硬度也不同。
2. 添加剂:在尼龙中添加填料(如玻璃纤维、矿物填料等)可以显著提高注塑件的硬度。
例如,添加短切玻璃纤维可以增强尼龙的机械强度和硬度。
3. 结晶度:尼龙是一种半结晶性聚合物,其硬度与结晶度有关。
结晶度越高,材料的硬度通常越大。
4. 注塑工艺参数:注塑过程中的温度、压力、冷却速率等工艺参数会影响尼龙注塑件的结晶度和内部结构,从而影响硬度。
5. 后处理:注塑成型后的热处理过程(如退火)可以改变尼龙注塑件的结晶度,进而影响硬度。
尼龙注塑件的硬度通常使用邵氏硬度(Shore Hardness)来衡量,这是一种通过硬度计来测量材料表面抵抗压痕的能力的方法。
邵氏硬度分为A、D两种标尺,其中A标尺用于较软的塑料,D标尺用于较硬的塑料。
尼龙注塑件的硬度一般在邵氏D30到D70之间,具体数值取决于上述提到的因素。
在设计和制造尼龙注塑件时,需要根据应用要求选择合适的尼龙类型和添加剂,以及优化注塑工艺参数,以获得所需的硬度和其他性能。
例如,如果注塑件需要具有较高的耐磨性和强度,可以选择填充有玻璃纤维的尼龙,并通过调整注塑工艺来提高结晶度,从而增加硬度。
总之,尼龙注塑件的硬度是一个复合性能指标,它受到材料本身特性、添加剂、注塑工艺和后处理等多种因素的影响。
通过合理设计和工艺控制,可以获得满足特定应用需求的尼龙注塑件。
PA6注射工艺参数.
尼龙6(PA6)注射工艺参数料筒温度喂料区60~90℃(70℃)区1 230~240℃(240℃)区2 230~240℃(240℃)区3 240~250℃(250℃)区4 240~250℃(250℃)区5 240~250℃(250℃)喷嘴230~240℃(250℃)括号内的温度建议作为基本设定值,行程利用率为35%和65%,模件流长与壁厚之比为50:1到100:1喂料区和区1的温度是直接影响喂料效率,提高这些温度可使喂料更平均熔料温度240~250℃料筒恒温220℃模具温度60~100℃注射压力100~160MPa(1000~1600bar),如果是加工薄截面长流道制品(如电线扎带),则需要达到180MPa(1800bar)保压压力注射压力的50%;由于材料凝结相对较快,短的保压时间足够。
降低保压压力可减少制品内应力背压2~8MPa(20~80bar),需要准确调节,因为背压太高会造成塑化不均注射速度建议采用相对较快的注射速度;模具有好的通气性否则制品上易出现焦化现象螺杆转速螺杆转速高,线速度为1m/s;然而,最好将螺杆转速设置低一点,只要能在冷却时间结束前完成塑化过程即可;要求较低的螺杆转矩计量行程0.5~3.5D残料量2~6mm取决于计量行程和螺杆直径预烘干在80℃温度下烘干4h,除了直接从装料容器内喂料;尼龙有吸水性,应该保存在防潮容器内和封闭的料斗内;水含量超过0.25%就会造成成型改变回收率可加入10%回料收缩率0.7%~2.0%;或者加了30%的玻璃纤维,收缩率为0.3%~0.8%;如果提供的温度超过60℃,制品应该为逐渐冷却;逐渐冷却可降低成型后收缩,即制品表现为更好的尺寸稳定性和小的内应力;建议采用蒸气法;尼龙制品可以通过熔焊液剂来检查应力浇口系统点式,潜伏式,片式和直浇口都可以;建议使用盲孔和浇口窝来断冷料点;可使用热流道;由于熔料可加工温度范围窄,热流道应提供闭环温度控制机器停工时段无需用其它料清洗;熔料残留在料筒内时间可达20min,此后热降解容易发生料筒设备标准螺杆,特殊几何尺寸有较高塑化能力;止逆环,直通喷嘴;对加入了玻璃纤维的增强材料,则需要高耐磨的双金属料筒。
尼龙6注塑工艺参数
尼龙6注塑工艺参数一、材料准备1. 尼龙6颗粒2. 碳酸钙3. 硬脂酸锌4. 抗氧剂二、注塑机调试1. 清洁注塑机,确保无杂质。
2. 调整注射速度和压力,根据产品要求确定合适的参数。
3. 调整模具温度,确保温度均匀。
4. 根据产品要求设置冷却时间和保压时间。
三、模具准备1. 清洁模具,确保无杂质。
2. 计算出合适的射出量和射出压力。
3. 调整模具温度,根据产品要求确定合适的温度。
4. 安装好模具并进行试模。
四、生产工艺流程1. 开始生产前,将所有材料称量并混合均匀。
2. 将混合后的材料放入注塑机中,并调整好参数。
3. 开始注塑生产,确保产品质量符合要求。
4. 每隔一段时间清洁模具和注塑机,并检查产品质量是否受到影响。
五、工艺参数设置1. 注射速度:一般为每秒5~10毫米。
2. 射出压力:一般为50~100MPa。
3. 模具温度:一般为220~250℃。
4. 冷却时间:根据产品要求确定。
5. 保压时间:一般为5~20秒。
六、工艺注意事项1. 材料混合均匀,避免杂质进入注塑机和模具中。
2. 注塑机和模具要定期清洁,确保无杂质。
3. 调整好参数后进行试模,确保产品质量符合要求。
4. 生产过程中要及时检查产品质量,并进行调整和改进。
七、工艺优化建议1. 适当增加注射速度和射出压力,可以提高生产效率。
2. 增加碳酸钙的添加量可以降低成本并提高产品硬度。
3. 增加硬脂酸锌的添加量可以提高产品的耐热性能。
4. 在材料中添加抗氧剂可以提高产品的耐候性能。