
着色渗透探伤检测报告
金属件、铸造件PT(渗透)着色探伤流程

金属件、铸造件PT(渗透)探伤流程一、PT探伤检测操作的基本步骤①.预清洗(罐体颜色为黄色);②.施加渗透剂(罐体颜色为红色);③.去除多余的渗透剂(罐体颜色为黄色);④.自然干燥;⑤.施加显像剂(罐体颜色为蓝色);⑥.观察并进行评定。
二、渗透检测操作方法1、表面准备和预清洗:先采用洗涤剂水溶液(洗涤剂水溶液温度要求70℃左右)清洗除被检区表面的油污、污垢等(若被检区表面生锈,须打磨清除),晾10分钟后,再用清洗剂(罐体颜色为黄色)去除被检区表面残留洗涤剂等干扰渗透的杂物。
2、喷涂渗透剂(罐体颜色为红色):对被检区表面喷涂渗透剂,并在整个渗透时间内保持被检表面湿润状态。
3、渗透时间及温度:在10℃~50℃的温度条件下,渗透时间应不少于10分钟,低于10℃时,渗透时间应不少于25分钟。
4、去除多余的渗透剂:用干净抹布将被检区表面多余的渗透剂擦掉,再将少许清洗剂(罐体颜色为黄色)喷在抹布上沿着一个方向擦试,不得往复擦试。
5、干燥:被检区表面不得大于50℃,应采取自然干燥方法,并必须彻底干燥。
6、喷涂显像剂(罐体颜色为蓝色):6.1先手握显像剂罐体(罐体颜色为蓝色)摇动,以保持显像剂处于悬浮状态,然后再喷涂在整个被检表面,形成薄而均匀的薄膜。
6.2喷涂显像剂时,喷嘴应距被检表面300~400mm,喷涂方向与被检面形成夹角30~40°为宜。
6.3显像时间一般不少于8min。
7、观察判定探伤结果:7.1观察显示应在喷涂显像剂后8~20分钟内进行。
如果自然光线不足,可用不小于300瓦的白炽灯近距离照在被检部位进行观察。
7.2辨认细小显示时,可用5~10倍放大镜观察。
必要时应重新进行处理和渗透检测。
8、后清洗工件检测完毕后应进行后清洗,以去除对工件有害的殘留物。
三、PT探伤显示的分类和记录1、小于0.5mm显示不计,除确认显示迹痕是由外界因素或操作不当造成的以外,其它任何大于或等于0.5mm的显示迹痕均应作为缺陷处理。
钢结构渗透探伤检测报告

钢结构渗透探伤检测报告1.引言1.1 概述概述钢结构渗透探伤检测是一种非破坏性检测方法,通过利用渗透液在钢结构表面的渗透性,来发现和评估钢结构内部的缺陷和损伤。
这种检测方法被广泛应用于建筑、桥梁、航空航天等领域,可以有效地检测到隐藏在钢结构内部的裂缝、气孔、孔洞、粘接不良等缺陷,为钢结构的安全使用提供了重要的保障。
本文将对钢结构渗透探伤检测的原理、方法、优势以及应用前景进行全面的介绍和分析。
首先,我们将详细介绍渗透探伤检测的工作原理,包括渗透液的作用机制、渗透液的选择以及渗透过程中的表面张力作用等。
随后,我们将介绍常见的渗透探伤检测方法,包括可见光渗透法、紫外光渗透法和荧光渗透法等,对它们的原理、适用范围和操作步骤进行详细说明。
在结论部分,我们将总结渗透探伤检测的优势,包括无损伤、高灵敏度、操作简便等特点,并展望渗透探伤检测在未来的应用前景。
我们相信,随着科学技术的不断进步和纳米材料的广泛应用,钢结构渗透探伤检测将在工程领域发挥越来越重要的作用,为钢结构的设计、制造和维护提供更加可靠的依据。
通过本文的阅读,读者将能够全面了解钢结构渗透探伤检测的基本原理和方法,并对其在实际应用中的优势和前景有更深入的了解。
希望本文对广大读者在钢结构渗透探伤检测领域的学习和研究有所帮助。
文章结构部分的内容可以写成如下形式:1.2 文章结构本文将分为以下几个部分来讨论钢结构渗透探伤检测的相关内容:1. 引言:首先对钢结构渗透探伤检测进行概述,介绍其背景和意义。
2. 正文:主要包括渗透探伤检测原理和方法的详细介绍。
在渗透探伤检测原理部分,将讲解其基本原理、工作原理以及相关理论知识。
在渗透探伤检测方法部分,将介绍不同的渗透探伤方法、步骤以及具体操作技术。
3. 结论:总结渗透探伤检测的优势,探讨其在钢结构领域中的应用前景。
通过以上三个部分的内容,希望读者能够全面了解钢结构渗透探伤检测的相关知识和技术,进一步认识其重要性和应用前景。
无损检测渗透检测报告格式
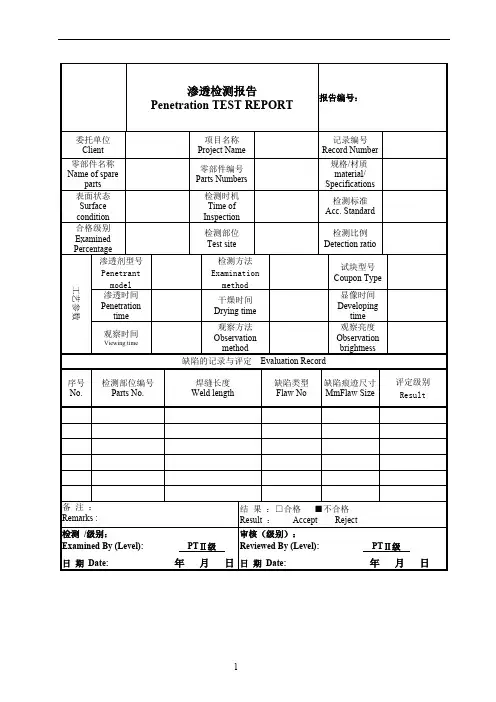
渗透检测报告Penetration TEST REPORT报告编号:委托单位Client项目名称Project Name记录编号Record Number零部件名称Name of spareparts零部件编号Parts Numbers规格/材质material/Specifications表面状态Surface condition 检测时机Time ofInspection检测标准Acc. Standard合格级别Examined Percentage 检测部位Test site检测比例Detection ratio渗透剂型号Penetrant model检测方法Examinationmethod试块型号Coupon Type渗透时间Penetrationtime干燥时间Drying time显像时间Developingtime工艺参数观察时间Viewing time观察方法Observationmethod观察亮度Observationbrightness 缺陷的记录与评定Evaluation Record序号No.检测部位编号Parts No.焊缝长度Weld length缺陷类型Flaw No缺陷痕迹尺寸MmFlaw Size评定级别Result备注:Remarks :结果:□合格■不合格Result :Accept Reject检测/级别:Examined By (Level): PTⅡ级审核(级别):Reviewed By (Level): PTⅡ级日期Date: 年月日日期Date: 年月日PT检测位置示意图SKETCH FOR THE PT LOCATION 报告编号:.零部件名称 零部件编号Part NO.检测(级别):Examined By (Level): PTⅡ级审核(级别):Reviewed By (Level): PTⅡ级日期Date: 年月日日期Date: 年月日。
钢结构渗透探伤检测报告
钢结构渗透探伤检测报告标题:钢结构渗透探伤检测报告摘要:本文将详细介绍一份钢结构渗透探伤检测报告,旨在准确无误地描述检测结果,以确保钢结构的安全性和可靠性。
通过渗透探伤技术,我们能够发现和评估钢结构中的表面缺陷,为后续维护和修复提供重要依据。
1. 引言钢结构在各种工程中被广泛应用,如建筑、桥梁、船舶等。
然而,由于长期使用和外界环境的影响,钢结构可能会出现各种缺陷,如裂纹、腐蚀等。
因此,渗透探伤技术被广泛应用于钢结构的检测和评估。
2. 检测方法渗透探伤技术是一种无损检测方法,通过涂覆特定的荧光液体,利用渗透作用和荧光效应来发现钢结构表面的缺陷。
该技术具有灵敏度高、成本低、操作简便等优点。
3. 检测结果根据本次渗透探伤检测的结果,我们发现以下几处钢结构表面缺陷:3.1 裂纹在钢结构的某一焊缝附近,发现了一道明显的裂纹。
根据裂纹的形状和长度,我们初步判断此裂纹并不影响钢结构的整体强度,但仍需密切关注,以防进一步扩展。
3.2 腐蚀在钢结构的某些部位,检测到了不同程度的腐蚀现象。
根据腐蚀的深度和范围,我们建议对受腐蚀严重的部位进行修复和防护措施,以延长钢结构的使用寿命。
4. 问题与建议根据本次渗透探伤检测结果,我们提出以下问题和建议:4.1 裂纹的原因需要进一步调查和分析裂纹的原因,以确保钢结构的安全性和稳定性。
可能是焊接质量不良、应力过大等因素导致的。
4.2 腐蚀的防护建议在结构设计和施工过程中,采取有效的防腐措施,以减少钢结构的腐蚀风险。
定期检查和维护也是防止腐蚀的关键。
5. 结论本次钢结构渗透探伤检测报告对钢结构的缺陷进行了准确描述,并提出了相应的问题和建议。
通过及时的维护和修复,可保证钢结构的安全性和可靠性。
在未来的工程中,渗透探伤技术将继续发挥重要作用,确保钢结构的质量和可持续发展。
以上就是钢结构渗透探伤检测报告的全部内容,希望本报告能够为钢结构维护和修复提供有价值的参考。
如有任何问题或疑问,请随时与我们联系。
dpt-5着色探伤检测标准
DPT-5着色探伤检测是一种常用的无损检测方法,主要用于检测金属、陶瓷、塑料、玻璃等多种材料中的缺陷和裂纹。
在进行DPT-5着色探伤检测时,需要遵循相应的检测标准和规范,以确保检测结果的准确性和可靠性。
DPT-5着色探伤检测标准通常包括以下几个方面:
1. 检测方法:DPT-5着色探伤检测通常采用毛细管渗透法或荧光渗透法。
根据被检测材料的不同,可以选择不同的检测方法。
2. 检测剂:DPT-5着色探伤检测通常使用专用的着色剂或荧光剂。
这些检测剂应该符合相关标准和规范,以确保检测结果的准确性和可靠性。
3. 检测程序:在进行DPT-5着色探伤检测时,应该遵循相应的检测程序,包括预处理、施加渗透剂、去除多余渗透剂、施加显像剂、观察和评定等步骤。
这些步骤应该按照规定的顺序和操作方法进行,以确保检测结果的准确性和可靠性。
4. 缺陷评定:DPT-5着色探伤检测需要对检测到的缺陷进行评定和分析。
评定时应该考虑缺陷的位置、形状、大小和分布情况等因素,并根据相关标准和规范进行分类和评级。
5. 检测报告:在进行DPT-5着色探伤检测后,应该出具相应的检测报告。
检测报告应该包括被检测产品的基本信息、检测方法、程序、评定结果和结论等内容,并由具有相应资质和经验的检测
人员进行审核和签发。
总之,在进行DPT-5着色探伤检测时,应该遵循相应的检测标准和规范,确保检测结果的准确性和可靠性。
同时,还应该注意加强质量控制和技术培训,提高检测人员的技能水平和工作责任心,以确保检测工作的顺利开展。
着色渗透探伤实验报告.pdf

着色渗透探伤实验报告.pdf实验八着色渗透探伤一、实验目的 1. 通过实验了解着色渗透探伤的基本原理; 2. 掌握着色渗透探伤的操作方法,以及缺陷的检查评定。
二、实验原理着色渗透探伤是采用带有红色染料的渗透剂的渗透作用,显示缺陷痕迹的无损探伤法。
渗透探伤是检验表面开口缺陷的常规方法。
渗透探伤的基本原理是在被检工件表面涂上某种具有高渗透能力的渗透液,利用液体对固体表面细小孔隙的渗透作用,使渗透液渗透到工件表面的开口缺陷中,然后用水或其它清洗液将工件表面多余的渗透液清洗干净,待工件干燥后再把显像剂涂在工件表面,利用毛细管作用将缺陷中的渗透液重新吸附出来,在工件表面形成缺陷的痕迹,根据显示的缺陷痕迹对缺陷进行分析、判断。
其基本原理及基本步骤见图 1。
a) b) c) d) e) 图 1 渗透探伤的基本原理及步骤 a) 前清洁处理 b)渗透处理 c)清洗去除处理 d)显像处理 e)检查评定焊接件的探伤:(1)表面预处理焊缝及热影响区表面容易粘有焊渣、焊剂、飞溅物、氧化物等污物,在进行着色检测前要进行清理,常用的清理方法是机械清理法。
污物清理干净后,再用清洗液清洗焊缝表面的油污,最后用压缩空气吹干。
(2 )渗透由于焊接工件的尺寸一般较大,所以施加渗透液时,常采用喷涂或刷涂,一般应在焊缝上反复施加 3~ 4 次,每次间隔 3~5min ,小型工件可采用浸涂法(3 )去除先用干燥、洁净不脱毛的布或纸按一个方向进行依次擦拭,直至大部分多余渗透剂被去除后,再用蘸有清洗剂的干净不脱毛布或纸进行擦拭,将被检面上多余的渗透剂全部擦净。
(4 )干燥清洗干净的焊缝及热影响区表面可经自然风干或用压缩空气吹干。
(5 )显像和观察利用压缩空气或压力喷罐将溶剂悬浮显像粉均匀地喷洒在焊缝及热影响区表面,显像 3~5 分钟后,可用肉眼或借助 3~ 5 放大镜观察所显示的图像,为发现。
渗透探伤实验指导书及实验报告
渗透探伤实验指导书及实验报告一、实验目的:学会利用渗透探伤实验检测焊接等工件的外表或近外表的裂纹、气孔等缺陷。
更重要的是要同学们熟练的掌握并学会运用无损检测技术。
二、实验内容:利用带有荧光染料〔荧光法〕或红色染料〔着色法〕渗透剂的渗透作用,显现缺陷痕迹的无损检验法。
三、实验原理:在被检测工件外表涂覆*些渗透力较强的渗透液,在毛细作用下渗透液被渗入到工件外表开口的缺陷中,然后去除工件外表上多余的渗透液〔保存渗透到外表缺陷中的渗透液〕,再在工件外表上涂上一层显象剂,缺陷中的渗透液在毛细作用下重新被吸到工件的外表,从而形成缺陷的痕迹。
根据在黑光〔荧光渗透液〕或白光〔着色渗透液〕下观察到的缺陷显示痕迹,作出缺陷的评定。
四、实验方法:渗透探伤的步骤:预处理〔枯燥,去除铁锈、氧化皮、油渍、污渍等〕、渗透、中间清洗、枯燥、显象、观察、质量评定。
五、实验步骤:1、预处理在渗透探伤前,应对受检外表及附近30㎜范围内进展清理,不得有污垢、锈蚀、焊渣、氧化皮等。
当受检外表阻碍显示时,应打磨或抛光处理。
在喷、涂渗透剂之前,需清洗受检外表,如用丙酮干擦,再用清洗剂将受检外表洗净,然后烘干或晾干。
2、渗透用浸浴、刷涂或喷涂等方法将渗透剂施加于受检外表。
采用喷涂法时,喷嘴距受检外表宜为20~30㎜,渗透剂必须湿润全部受检外表,并保证足够的渗透时间〔一般为15~30min〕。
假设对细小的缺陷进展探测,可将工件预热到40~50℃然后进展渗透。
3、乳化当使用后乳化型渗透剂时,应在渗透后清洗前用浸浴、刷涂或喷涂方法将乳化剂施加于受检外表。
乳化剂的停留时间可根据受检外表的粗糙度及缺陷程度确定,一般为1~5min,然后用清水洗净。
4、清洗施加的渗透剂到达规定的渗透时间后,可用布将外表多余的渗透剂除去,然后用清洗剂清洗,但需注意不要把缺陷里面的渗透剂洗掉。
假设采用水清洗渗透剂时,可用水喷法。
水喷法的水管压力为0.2Mpa,水温不超过43℃,当采用荧光渗透剂时,对不宜在设备中洗涤的大型零件,可用带软管的管子喷洗,且应由上往下进展,以防止留下一层难以去除的荧光薄膜。
gg 4渗透探伤
□符合 □不符合
3
测试仪器设备
计量、核查有效
清洗剂、渗透剂、显像剂、灵敏度试块
□符合 □不符合
4
检测参数
1.渗透探伤方法:着色探伤法
□符合 □不符合
2.渗透探伤剂:溶剂去除型或水洗型
□符合 □不符合
☆3、渗透时间ቤተ መጻሕፍቲ ባይዱ>10分钟(10℃-50℃)
□符合 □不符合
4.显像剂施加后7~60分钟内进行观察。辨认细小显示时可用5倍~10倍放大镜进行观察
□符合 □不符合
5.显示评定
□符合 □不符合
5
原始记录
★1.技术记录及工作记录覆盖要素全面,无缺项。
□符合 □不符合
★2.记录内容真实可靠、清晰明确、信息来源可追溯。
□符合 □不符合
☆3.记录内容完整、更改规范,无缺漏。
核 查 记 录(钢-4)
检测机构:日期:
检测项目:渗透探伤(非荧光)
本项目从档案目录中随机抽取连续编号的检测原始资料及报告不少于3份,报告编号(代码、年号、尾号):
序
号
核查内容
核查要点
核查结果
不符合情况描述
1
检测方法
★1.是否具备计量认证资质
□符合 □不符合
2
执行检测标准
现行有效
★1、《承压设备无损检测第5部分:渗透检测》(JB/T47013.5)
□符合 □不符合
☆4.签署有效、页码连续。
□符合 □不符合
6
检测报告
★1、签章有效、页码连续、编号统一、连续(不得设置报告分号)
□符合 □不符合
★2、缺陷评定是否符合规范要求
着色渗透探伤
着色渗透探伤一.着色探伤原理介绍着色探伤是无损检测的一种方法,它是一种表面检测方法,主要用来探测诸如肉眼无法识别的裂纹之类的表面损伤,如检测不锈钢材料近表面缺陷(裂纹)、气孔、疏松、分层、未焊透及未熔合等缺陷(也称为PT检测)。
适用于检查致密性金属材料(焊缝)、非金属材料(玻璃、陶瓷、氟塑料)及制品表面开口性的缺陷(裂纹、气孔等)。
着色探伤的基本原理:用着色剂涂在材料的表面,着色剂渗入受损部位。
放置一段时间后将表面的着色剂冲洗掉。
在已经清洗干净的表面涂上显影剂,损伤部位由于着色剂渗入其中从而看得一清二楚。
主要利用毛细现象使渗透液渗入缺陷,经清洗剂清洗使表面渗透液清除,而缺陷中的渗透液残留,再利用显像剂的毛细管作用吸附出缺陷中残留的渗透液而达到检验缺陷的目的。
二.着色探伤的工作标准(一)工件表面预清理在被检表面施加渗透剂前,应使用清洗剂将工件表面清洗干净,使得被检表面无油污、锈蚀、切屑、漆层及其他污物(如检验焊缝时,在焊缝表面及焊缝边缘不应有氧化皮、焊渣、飞溅等污物),然后,使得被检工件表面要充分干燥。
(二)着色渗透用渗透剂对已处理干净的工件表面均匀喷涂后,渗透5-15分钟。
(三)清洗、干燥在渗透5-15分钟之后,施加显象剂之前:(1)要使用清洗剂将喷在工件表面的渗透剂清洗干净,使得被检表面要清洁(2)用干净的纱布擦干或在室温下自然干燥注:清除多余的渗透剂时,应防止过清洗或清洗不足(保证工件表面没有渗透剂即可)(四)显像将显像剂充分摇匀后,对被检工件表面(已经清洗干净、干燥后的工件)保持距离150mm-300mm均匀喷涂,喷洒角度为30°- 40°,显像时间不小于7分钟。
(五)观察1、观察显示迹痕,应从施加显像剂后开始,直至迹痕的大小不发生变化为止,约7-15分钟,观察显像应在显像剂施加后7~60分钟内进行。
2、观察显示迹痕,必须在充足的自然光或白光下进行。
3、观察显示迹痕,可用肉眼或5--10倍放大镜。
着色渗透探伤工作标准
着色渗透探伤工作标准一、适用范围本标准适用于检查致密性金属材料(包括焊缝)、非金属材料(如玻璃、陶瓷、氟塑料)及其制品表面开口性的缺陷,如暴露于表面的裂纹、气孔、疏松、分层、未焊透及未熔合等缺陷。
着色渗透探伤工作标准二、原理利用液体的渗透现象、毛细作用和吸附原理来检查材料、制品表面的开口缺陷。
探伤时,将红色渗透剂施加在被检表面,如果被检表面存在缺陷,渗透剂便渗入缺陷内,当把表面多余渗透剂去除后,再施加白色显象剂,缺陷内的渗透剂便被吸出,从而在白色背景上呈现出红色缺陷迹痕。
三、对工件被检表面的要求1、被检表面及其周围25mm区域内应无油污、锈蚀、切屑、漆层及其它污物。
2、检查焊缝时,在焊缝表面及距焊缝边缘30mm内不应有氧化皮、焊渣、飞溅等污物。
3、机加工件表面的粗糙度应不大于 6.3√(光洁度∨5)。
渗透剂、清洗剂、四、渗透剂、清洗剂、显象剂的选择原则1、渗透剂应有良好的渗透性能、颜色鲜艳、对被检表面无腐蚀、对人体毒性小、剌激性小、挥发性小、易于清洗、并与被检容器内所使用的介质相容。
2、清洗剂应能去除被检表面的多余渗透剂又不会过洗。
对被检表面无腐蚀、对人体毒性小和剌激性小。
3、显象剂应能在被检表面上形成均匀的白色背景,对渗透剂有强的吸附性能,显示缺陷迹痕对比度好。
4、推荐几种着色探伤剂,见附录A。
5、用于检验和选用渗透探伤剂的对比试块见附录B。
五、操作程序(一)预清理在被检表面施加渗透剂前,应按 3.1和 3.2条要求,采用溶剂清洗、蒸气清洗、碱洗或机械方法进行处理。
然后,被检表面要进行充分干燥。
(二)渗透1、渗透方法的选用:(1)对焊缝和大部件作局部探伤时,宜采用刷涂或喷涂法,应注意被检表面在渗透时间内保持润湿状态;(2)对数量多、尺寸小的零件作探伤时,宜采用浸渍法。
2、渗透时间取决于渗透剂种类、被检工件的材质、预测缺陷的种类、大小以及被检表面状态和探伤时的环境温度。
当环境温度为5--50℃时,渗透时间通常在10--15min之间或按探伤剂说明书执行。