
调试件现场管理制度
调试件现场管理制度
1. 目的与范围
目的:通过对生产现场调试、试制、试验件的控制,防止不明状态、不合格的零件混入及工厂质量成本控制。
范围:本标准适用于本厂自制加工零件及供方同类产品。
2. 定义
2.1 调试件---指调试设备、工装而产生的零件(如转序生产、设备修后、工装修后等)
2.2 试制、试验件--- -指专为试制、试验而加工产生的零件(如新材料、新工艺方法、新产品等)
3. 职责
3.1工艺部门是本程序的主要职责部门,负责技术标准制定和工艺方法的策划;
3.2生产加工部门负责零件加工调试、试验的实施;
3.3质量部门负责对最终零件状态的确认。
4. 工作程序
4.1工序调试件的管理
4.1.1工序加工时所产生调试件由各班组负责调试零件的管理;
4.1.2所有因调试而产生的零件必须单独存放并做好标识;
4.1.3现场检验员按标准对工序调试件进行检查并确认状态,合格产品(调试件)可随当班产品转入下工序,并将“调试件”标签去除。
不合格产品(调试件)贴红色标签按《不合格品管理程序》执行;
4.1.4当班产生的调试件必须当班检查处理。
4.1.5 总成调试、试验件需单独建立《工艺流水卡片》单独领料,按产品的工序步骤进行
加工并单独存放。
当全部工序完成后由现场检验员按标准确认产品状态,合格撕掉“调试试验”标签,单独入库。
编制/日期会签/日期批准/日期。
设备安装调试验收管理规定
设备安装调试验收管理规定一、目的为使新购设备尽早投入运行,充分发挥其作用,制订本规定。
二、适用范围适用于公司所有设备的安装、调试、验收、交接。
三、术语和定义3.1 预验收:在设备厂家进行的设备试机验收3.2 终验收:设备到场后,进行的最终验收四、职责4.1 设备部:按照设备采购计划,组织设备预验收、终验收。
4.2 使用单位:配合设备部对设备进行安装、预验收、终验收。
五、管理内容和方法5.1 过程流程图见附录A5.2 设备预验收5.2.1 设备预验收调试件的准备1)未量产的产品由设备部提出需求,样品车间组织生产并对调试件作防锈、标识、包装后连同产品领料单提交设备部并签收。
2)已量产的产品由设备部提出需求,相关单位组织生产并对调试件作防锈、标识、包装后连同产品领料单提交给设备部并签收。
3)设备部办理调试件的出厂手续并发运。
5.2.2设备预验收5.2.2.1设备部:在设备厂家依据设备技术协议对设备的各项配置及静态精度、安全防护装置符合性进行检查、不符合项由设备厂家当场进行整改,直到符合技术协议要求为止,并将最终验收结果记录在<设备预验收单>。
5.2.2.2使用单位:在设备调整并加工产品合格后,使用预验收调试件加工,检查产品各项特性是否满足技术要求,不符合时通知设备厂家协助调试,直至保证有连续5件合格品产出,视为验收结束,并将预验收结果记录在<设备预验收单>。
5.2.2.3在设备验收过程中,设备始终不能达到技术协议要求,由设备管理员向设备部长汇报,由设备部长与设备厂家协商,如一次不能完成设备预验收的,安排下一次的验收。
5.2.2.4最终的设备预验收单由设备管理员提交设备部长审批后,记录在设备部存档。
5.2.2.5预验收工作结束后,设备部将审批的设备预验收单传递给采购部,由采购部通知设备厂家进行发运设备,同时预验收加工的产品由设备厂家做好防护,随同设备一并发运回公司。
5.2.2.6调试件的回收:产品到公司后由设备部提交质保中心检验并分类处理。
数控加工车间安全操作和使用规定(5篇)
数控加工车间安全操作和使用规定1.必须穿工作服,戴工作帽进入数控车间实训,操作时不允许戴手套。
2.严格遵守安全操作规程,确保人身和设备安全。
3.初学时,工件加工必须在教师指导下进行,严禁随意在机床上调试操作。
4.保持安静,文明实训,不擅自离岗和窜岗。
5.操作时不得擅自调换工量具,不得随意修改机床系统参数和拆卸设备器材。
6.严禁多人同时操作,不做与实训内容无关的事。
7.要爱护设备及工量具,做到分类合理、摆放整齐,归还及时,并能定期进行维护保养。
8.实训结束后要及时清理工位,保养设备,做好车间内的卫生工作。
9.关好电灯、电扇和门窗,切断总电源,经指导老师检查合格后方可离开车间。
10.管理员要如实记载实训过程中相关的内容,并对损坏的刀具和设备作出赔偿处理决定。
11、操作人员应熟悉所用数控车床的组成、结构以及使用环境,并严格按数控机床操作手册的要求正确操作,尽量避免因操作不当而引起的故障。
12、操作机床时,应按要求正确着装。
13、开机前清除导轨、滑动面上的障碍物及工量具等,并及时移去装夹工具。
检查机械、液压、气动等操作手柄、阀门、开关等是否处于非工作位置上,检查刀架是否处于非工作位置上。
检查箱体内的机油是否在规定的标尺范围内,并按润滑图表或说明书规定加油。
14、按顺序开机、关机,先开机床再开数控系统,先关数控系统再关机床。
15、正确对刀,确定工件坐标系,并核对数据。
16、程序输入后应认真核对,其中包括对代码、指令、地址、数值、正负号、小数点及语法的查对,保证无误。
17、程序调试好后,在正式切削加工前,再检查一次程序、刀具、夹具、工件、参数等是否正确。
18、刀具补偿值输入后,要对刀补号、补偿值、正负号、小数点进行认真核对。
19、按工艺规程和程序要求装夹使用刀具。
执行正式加工前,应仔细核对输入的程序和参数,并进行程序试运行,防止加工中刀具与工件碰撞而损坏机床和刀具。
20按程序、按工艺规定进行加工,严禁随意加大进刀量、切削速度和切削深度,严禁超负荷、超性能范围使用机床,严禁违章操作,不准将精密机床作粗加工用。
工地试验管理制度(6篇)
工地试验管理制度(6篇)工地试验管理制度(精选6篇)工地试验管理制度篇1一、负责搜集、保管与本室检测工作有关的国内外标准、规范、试验规程及技术书籍、资料,登记建帐、妥善保管。
二、负责文件、信件的收发,及归档管理工作。
三、负责试验室内部技术文件资料的发放、回收和保管工作。
四、负责检验原始记录以及与试验有关的施工记录的搜集,试验报告的编制工作。
五、负责质量文件、技术文件、检验原始记录及检验报告副本、仪器设备档案及其他文件的`归档保管工作。
六、负责资料室的管理、安全、卫生工作。
七、严格执行资料管理制度和保密制度,不得泄露原始数据,不得随意复制、散发检验报告,确保所管文件资料完整无损。
八、应经室主任批准对过期资料的销毁,并记录入档。
九、及时完成领导交办的其他工作。
工地试验管理制度篇2第一节总则为确保工程质量,加强试验设备的工作用管理,提高试验检测水平,现根据《__高速公路管理办法》和现行施工、验收规范,制定管理办法第二节设备管理的目的、范围、职责第一条目的对仪器设备进行有效的控制和管理,确保其技术状态符合要求,以保证检验结果的准确性。
第二条范围适用于对检验仪器设备及其软件的配置、使用、维护与管理。
第三条职责1.试验室主任提出仪器设备的采购与维修计划。
2. 设备管理员2.1 负责仪器设备管理和采购。
2.2 负责检验仪器设备的安装、调试、检查和维修工作。
2.3负责仪器设备购置、验收、使用、维护及修理的有关记录及资料的管理,建立设备档案。
3. 检验人员负责授权使用的仪器设备的日常保养和维护工作。
第三节工作程序第一条仪器设备购置及验收1. 购置a) 购置仪器设备时,由检测室提出填写《仪器设备购置申报表》,写明购置理由及产品的质量、技术性能、指标的要求,交管理室审核,试验室主任批准;b) 设备管理员负责市场调查,取得对产品性能、价格的对比资料、确定技术指标、运输、安装、调试、验收标准及付款方式等项要求;c)在已评定合格的供应商中采购。
调试件管理流程
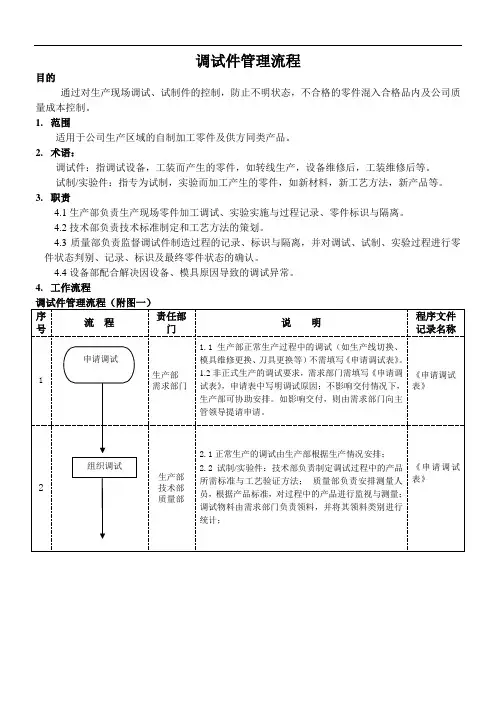
调试件管理流程
目的
通过对生产现场调试、试制件的控制,防止不明状态,不合格的零件混入合格品内及公司质量成本控制。
1.范围
适用于公司生产区域的自制加工零件及供方同类产品。
2.术语:
调试件:指调试设备,工装而产生的零件,如转线生产,设备维修后,工装维修后等。
试制/实验件:指专为试制,实验而加工产生的零件,如新材料,新工艺方法,新产品等。
3.职责
4.1生产部负责生产现场零件加工调试、实验实施与过程记录、零件标识与隔离。
4.2技术部负责技术标准制定和工艺方法的策划。
4.3质量部负责监督调试件制造过程的记录、标识与隔离,并对调试、试制、实验过程进行零件状态判别、记录、标识及最终零件状态的确认。
4.4设备部配合解决因设备、模具原因导致的调试异常。
4.工作流程
6. 相关记录
6.1《申请调试表》6.2《调试记录表》。
混凝土质量控制和管理制度
混凝土质量控制及管理制度混凝土配合比是根据原材料品质,设计强度等级,耐久性以及施工工艺对工作性的要求,通过试验,调整等步骤选定,经审批后方可使用。
混凝土拌和站的计量器具,必须经计量鉴定后,才能投入施工生产。
施工生产前,必须提出配合比申请,对工程名称,部位,强度等级,时间,地点,应准确的填写。
现场负责人领取配合比后建立台帐,搅拌机操作人员应根据配合比的各种原材料的重量输入,并认真复核准确计量,混凝土的坍落度有试验人员调整,满足设计要求时,则可连续生产.根据原材料的含水率,试验人员对配合比进行调整,保证工程质量.严格要求原材料的质量,外加剂必须按批量送检,严禁不合格品进入现场。
混凝土拌和站拌和时,其最大允许偏差应符合下列要求,水泥矿物掺和料为±1%;外加剂为±1%;粗细骨料为±2%;拌和用水为±1%原材料向搅拌机投料顺序应为:细骨料,水泥和矿物掺料,水,粗骨料,外加剂。
按规定时间进行搅拌。
1、混凝土配合比控制和管理制度应针对设计要求。
施工工艺和施工环境等因素的特点,会同设计监理各方,共同制定施工全过程的质量控制与保证措施。
制定严密的施工技术方案,特别应制定明确的混凝土养护措施方案。
应建立完善的质量保证体系和健全的施工质量检验制度,加强对施工过程每道工序的检验,并按规定作好记录。
落实混凝土配合比设计所提出的特殊要求的具体措施.按照混凝土验收标准的要求对施工试件作出具体规定:施工控制试件应进行同条件养护,抽检试件应在现场同条件养护脱模后再转入标准养护至规定龄期进行试验.标准试件成型后应在标准条件下养护至规定龄期进行试验混凝土配合比的选定核对供应商提供的水泥熟料的化学成分和矿物组成。
混合料种类和数量等资料,并根据设计要求,初步选定混凝土的水泥.矿物掺和料。
骨料。
外加剂。
拌和水的品种以及水胶比。
胶凝材料总用量。
矿物掺和料和外加剂的掺量.参照普通混凝土配合比设计规程的规定计算单方混凝土中各原材料组分用量,并核算单方混凝土的总碱含量和氯离子含量是否满足要求,否则应重新选择原材料或重新调整计算的配合比,直至满足要求。
调试件现场管理制度
调试件现场管理制度一、制度名称调试件现场管理制度二、制度目的为了规范企业调试件现场管理行为,提高企业质量管理水平,确保调试件现场安全与稳定运行,制定本制度。
三、制度范围本制度适用于企业生产现场对调试件的进行调试、检测等管理工作。
四、制度内容1.调试件现场管理责任主体(1)企业管理人员应对调试件现场管理负有直接责任,管理人员应具备专业技能和操作经验,指导并监督现场作业人员的操作过程。
(2)现场作业人员应熟练掌握相关工艺流程、设备操作等技能,在作业过程中严格按照规定操作。
2.调试件现场管理执行程序(1)制定调试方案:应根据各调试件特别要求编制调试方案,明确调试的步骤、方法和技术要求。
(2)安装调试件:安装调试件应由专业技术人员操作,安装完成后应核查设备的性能参数是否符合设备参数要求。
(3)调试运行测试:按照调试方案先进行系统检查,再按设备性能测试要求,进行调试运行测试。
(4)记录调试过程结果:记录调试过程中发生的状态、失效、故障以及解决方案等情况,此过程应进行详细、全面、实时的保存。
3.调试件现场管理责任追究(1)如有人员操作不规范或者未按照调试方案进行操作,造成设备性能不稳定等问题,则应受到批评教育和追究责任。
(2)如造成严重后果影响生产安全,按照国家相关法律法规和企业规章制度进行相应追究。
五、制度制定程序本制度应由企业内部的相关部门(如质量管理部、安全环保部等)组织制定,经相关领导审批签字后正式实施。
六、相关法律法规和内部政策规定根据国家相关法律法规和企业内部政策规定,本制度应符合以下要求:(1)符合《劳动合同法》、《劳动法》、《劳动保障监察条例》的规定,确保安全卫生、关注员工权益等。
(2)符合《行政管理法》等相关法规规定,保证制度的合法性和有效性。
监测系统调试管理制度(3篇)
监测系统调试管理制度一、安全监测系统调试必须符合《煤矿安全规程》和《煤矿安全监测系统及检测仪器使用管理规定》(AQ1029)的有关规定。
二、甲烷传感器的调试必须根据AQ1029标准执行。
其它传感器的调试必须按厂家说明书要求进行调试。
调试人员不得随意更改调试程序。
如不按调试程序进行调试的给予责任人每次____元罚款。
三、每____天必须对断电功能做一次测试,发现问题及时处理,如未按要求进行测试或测试存在问题未及时处理的给予责任人每次____元罚款。
四、调试传感器时必须与地面微机室联系,确认通气结果与断电功能准确可靠时,调试方可结束。
对于调试不准确、调试无法完成的和传感器出现故障的必须及时进行更换。
五、每次调试传感器完毕后必须按要求和实际情况认真填写调试记录,记录手册与巡检台帐必须填写准确、字迹清楚。
六、传感器投入使用时必须联机运行____小时以上,运行正常后方可投入使用,并做好相应的记录。
七、更换后的传感器必须认真及时进行检修,确保监测传感器的备用量。
监测系统调试管理制度(2)是指为了保障监测系统的正常运行,制定的一系列调试管理规定和措施。
其目的是确保监测系统在安装完成后能够正确地进行运行和数据采集,并及时发现和解决系统出现的问题,提高监测数据的准确性和可靠性。
监测系统调试管理制度应包括以下内容:1. 调试计划:制定监测系统的调试计划,明确调试的时间、范围、任务和责任人。
2. 调试人员培训:为参与监测系统调试的人员提供相应的培训,确保他们具备必要的操作技能和知识。
3. 调试流程:明确监测系统的调试流程,包括各个设备的调试顺序、方法和要求。
4. 设备验收:进行设备的检查和验收,确保设备符合要求,并进行必要的记录和备案。
5. 数据质量控制:建立数据质量控制流程和方法,包括数据校对、校验、纠错和去重等措施,确保监测数据的准确性和完整性。
6. 故障处理:建立故障处理流程,包括故障报告、记录、分析和解决方法等,以及及时修复和维护设备设施。
动车检修_工作制度
动车检修工作制度一、总则动车检修工作是铁路运输安全的重要保障,直接关系到旅客列车的安全、准点、舒适和环保。
为确保动车检修工作的有序、高效进行,提高动车组的运行质量和安全性能,制定本工作制度。
二、检修原则1. 预防为主,修改为辅。
注重日常维护保养,防止设备故障,提高动车组的可靠性和稳定性。
2. 科学管理,流程清晰。
建立健全检修管理制度,规范检修流程,确保检修工作有序进行。
3. 专业分工,协同配合。
实行专业化的检修队伍,明确岗位职责,加强部门间的协同配合。
4. 质量第一,安全至上。
始终把质量放在首位,确保安全无隐患,提高旅客满意度。
三、检修范围与内容1. 检修范围:涵盖动车组整车、电气、机械、制动、空调等系统及零部件的检修。
2. 检修内容:包括日常维护、故障排除、零部件更换、系统调试、性能检测等。
四、检修流程与周期1. 日常维护:动车组长途运行结束后,进行例行检查、清洁、润滑、紧固等维护工作。
2. 故障排除:发现设备故障时,及时进行诊断、排除,确保动车组恢复正常运行。
3. 零部件更换:根据零部件的磨损、损坏程度,按照维修计划进行更换。
4. 系统调试:对动车组的各个系统进行调试,确保性能稳定、可靠。
5. 性能检测:定期对动车组进行性能检测,评估其运行状态,为检修工作提供依据。
6. 检修周期:根据动车组的运行里程、年限和实际情况,制定合理的检修周期。
五、检修人员与职责1. 检修人员:分为初级检修工、中级检修工、高级检修工和检修工程师。
2. 职责划分:(1)初级检修工:负责日常维护、故障排除、零部件更换等基础工作。
(2)中级检修工:负责系统调试、性能检测等技术性工作。
(3)高级检修工:负责复杂故障的诊断与排除,参与重大检修项目。
(4)检修工程师:负责检修方案的制定,指导、协调、监督检修工作。
六、检修质量与安全1. 检修质量:严格执行检修规程和质量标准,确保动车组检修质量。
2. 安全保障:加强现场安全管理,严格遵守安全操作规程,预防事故发生。
设备安装调试现场监理主要工作内容
设备安装调试现场监理主要工作内容二零一八年四月1.设备的安装调试设备从制造厂出厂后进入安装现场,直至正式运行之前的工作过程称为安装调试过程。
设备工程的安装调试可分为单台设备安装调试、成套设备安装调试、整个项目设备安装调试,是建设项目土建工程收尾后至开始生产前的一个不可缺少的一个环节。
对于设备工程项目,安装调试过程可分为如下内容。
(1)安装调试项目前期工作,制定项目管理实施规划,内容包括工程概况;确定工程开展程序、拟定主要工程施工方案、明确施工任务划分和组织安排、编制施工准备计划;编制具体施工方案、编制进度计划、编制质量计划、编制资源需求计划;现场施工平面布置和设计。
(2)安装调试项目工作具体实施工作,对设备基础进行检测;制作需现场工地制造的安装零部件;在土建结构中埋设预埋件;敷设隐蔽管线;验收清点设备;运送、起重和吊装设备,使其就位;装配设备的零部件;校正设备的位置和安放状态;固定设备;安装管道、线路、轨道、传送装置,将主体设备及辅助设备连成系统或生产线;对单机设备进行空运转试车并调整其动态参数;对成套设备或功能系统设备进行联动试车并进行调整,使其运转协调,达到设计规定的技术参数,按有关要求进行验收;对整个设备工程进行调整试验,进行空载试运行和有载试运行,使之达到整个项目设计规定的各项性能指标,并按有关规定和要求进行整个设备工程项目的验收。
2.设备安装调试的监理设备安装调试阶段监理的范围和任务如下:根据建设单位的委托,对工程项目设备整个安装调试过程,从技术、质量、费用、进度等方面对设备安装调试全过程进行监督和控制,通过监理使设备安装调试在质量、费用、进度方面满足设备工程项目的要求。
设备安装调试监理的主要工作内容如下。
(1)安装调试准备阶段的监理控制1)审查安装调试单位质保体系文件;2)检查质保体系运行情况;3)审查其主要有关标准和规范、重要施工组织设计、施工方案;4)审查其质量检验计划;5)审查其采购计划和施工计划;6)审查安装调试人员资格,尤其是特种专业人员资格;7)适时检查施工设备和工装能力及状态、检测设备和装置的有效性和适用性;8)审查安装调试分承包人的资质和能力;9)审查其安装作业条件。
《调试件现场管理制度》
《调试件现场管理制度》编号:st-c20-xx1.目的与范围1.1目的。
通过对生产现场调试、试制件的控制,防止不明状态、不合格的零件混入及公司质量成本的控制。
1.2范围。
本管理制度适用于工厂自制加工零件及供方同类产品。
2.定义2.1调试件。
指调试设备、工装而产生的零件(如工装、设备维修后等)。
2.2试制、试验件。
指专为试制、试验而生产的零件(如新材料、新工艺、新产品等)。
3.职责3.1技术部负责技术标准的制定和工艺方法的策划;3.2生产加工车间负责零件加工调试、试验的实施;3.3质量部负责对最终零件状态的确认。
4.工作程序4.1工序调试件的管理4.1.1工序加工时所产生的调试件由各班组负责调试零件的管理;4.1.2所有因调试而产生的零件必须单独存放并做好标识(“调试件”标识);4.1.3现场检验员按标准对工序调试件进行检查并确认状态,工序调试合格后的合格产品(调试件)和不合格产品(调试件)做好红色标识按《不合格品管理程序》执行,调试合格后按首检30件执行。
4.1.4发生调试的头30件为正常调试件,如不合格可计入正常调试报废;如出现不合格应停止调试,查找原因后按相应的措施执行;4.1.5执行调试的班组(员工)应记录发生调试的原因,次数及每次调试的方法,总结经验;4.1.6当班产生的调试件必须当班检查处理。
4.2总成调试件、试验件管理4.2.1各总成需进行调试、试验时,不得用现场工序零件进行调试、试验,应由加工车间向技术部提出申请后,生产班组单独领用所需的各种零件,技术部需对调试、试验所用零件贴“试验件”标签后在现场进行调试及试验;4.2.2总成调试、试验件需单独领料,按产品的工序步骤进行加工并单独存放。
当全部工序完成后由现场检验员按照标准确认产品状态,合格撕掉“调试试验”标签,单独入库;4.2.3新产品试制件在生产现场加工时,技术部需对试制所用零件贴“试验件”标签。
试制所有零件不可存放在班组生产现场,每天试验完成后应由负责人单独存放。