
成型铝塑膜拉伸厚度标准作业指导书
测量位置为 A、B、K 点,如图四、五;
3.0 注意事项 3.1 3.2
3.3
测量仪的使用参见其操作指导书; 注意样品切割时的操作安全性; 注意工作台面保持清洁;
编制/日期
会签/日期
审核/日期
批准/日期
生效/日期
版本
成型铝塑膜拉伸厚度标准作业指导书
变更内容
变更日期
编号:E-SIP-2050 版本:00/00 页码:第 2 页共 2 页
编号:E-SIP-2050 版本:00/00
成型铝塑膜拉伸厚度标准作业指导书 页码:第 1 页共 2 页
1.0 目的和规范: 规范冲壳厚度首检、巡检制度,确保成型膜壳 AL 及 CPP 层拉伸厚度满足工艺标准和品质要求。
适用于冲壳作业首检、巡检。 2.0 工装、检验步骤
CPP 层
图(一)
图(二)
B
图(三)
五), 将剪下的包装膜固定在夹具上。
2、样品剖面的光滑度,避免
将固定好包装膜的夹具用断面切割后放至 2.5 元测量, 切割后有行刺、花边等,从而
如图一、二
影响测量的准确性;
选取镜头焦距为 3.5X 档,其放大倍数为 125 倍,测量 AL
层及 CPP 层的厚度;如图三。
其控制标准如下: AL 层厚度≥0.030mm CPP 层厚度≥0.035mm
AL 层
NO 2.01 2.02 2.03
图(四)
A
图(五)
工装、夹具、设备、仪器
辅料
断面切割仪、2.5 元测量仪(如图一、二)
亚克力板
检测步骤
检测要点
包装膜冲压成型后,在冲槽四个侧边位(下部转角位) 1、确保断面切割取样的准确
分别剪下一段长约 10mm,宽约 5mm
第_3_篇_铝模工程施工作业指导书

楼梯、飘板、 5 窗台等封闭模
置直径 2cm 的放气孔,楼 梯一般每隔两个踏步设置 一组(2 个)放气孔,飘板 每 0.6 ㎡设置 1 个。
板部位
窗台反梁部位因跨 度较大,钢筋较密,混凝
土流动性受限且振动棒
无法达到,造成浇筑不密
/
实,可在窗台模板上表面
设置边长 30cm 的方形活
- 47 -
铝模工程施工作业指导书
- 45 -
铝模工程施工作业指导书
滴水线设置大样
窗散水:外窗窗台上 表面需设置散水,根据散 水坡度要求及窗台宽度 加工散水型材,通过六角 螺丝与铝模板固定在一 起,可一次浇筑成型,周 转使用。
门头挂板:门洞顶与 结构梁板之间可设置下 挂模板,使门头板一次浇 筑成型,避免门头板二次 施工,设置过梁。门头板 下挂尺寸=楼层净高-门 洞高度-50mm(装饰厚 度),挂板宽度同门洞宽 度,挂板两侧与隔墙交接 部位需设置粉刷槽。
- 41 -
铝模工程施工作业指导书
术交 底
安全 交底
施工放线与复
7
核
竖向钢筋及水
8 电安装隐蔽验 收
竖向铝模安装
9
及加固
梁板铝模及支
10
撑安装
6.控制拆模时间,禁止野蛮拆模,以免使模板变形或使混凝土构件 表面破坏;
7.常见质量通病的预防措施。
1.安全日常管理行为要求; 2.材料吊运严格按照“十不吊”原则进行; 3.模板、构件及施工机具传递要求:下传上接,严禁抛掷; 4.铝模坚硬,棱角锋利,佩戴好防护用品,注意划伤; 5.模板支撑立杆及斜撑满足方案要求; 6.达到拆模条件方可拆模,严禁暴力、野蛮拆模,防止模板伤人。
明确质量控制标准,质量控制方法。 对拆模条件、拆模顺序、方法及拆模注意事项进行说明。
铝膜作业指导书
一、铝模体系简介
钢支撑 背楞
K板 梁模
角模 梁支撑板 梁底模
墙板 角铝
铝模体系图
早拆头 楼板
1、铝模板体系构成
模板系统:构成混凝土结构施工所需的封闭面,保证混凝土浇灌时建筑结构成型; 附件系统:为模板的连接构件,使单件模板连接成系统,组成整体; 支撑系统:在混凝土结构施工过程中起支撑作用保证楼面梁底及悬挑结构的支撑稳固; 紧固系统:是保证模板成型的结构宽度尺寸,在浇注混凝土过程中不产生变形,模板不出现涨 模、爆模现象。
销钉、销片加固
竖向模板销钉间距≤300mm
Ø 阴阳角部位加固构造
型钢背楞宜取用整根杆件,背楞接头宜错开设置,错开位置不宜少于400mm,接头长度不应 少于200mm,上下接头位置无法错开时应采用槽钢连接,阴角全部用L型背楞加固,阳角可采用L 型背楞或者断开处用对拉螺杆加固。背楞必须全部编号,按照设计方案使用。
墙板销钉间距不宜大于300mm,顶端与转角模板或承接板连接处、墙板拼缝处,板宽大于 200mm时,不宜少于2个销钉;宽度大于400mm时,不宜少于3个销钉。楼板受力端部,每孔均应用 销钉锁紧,孔间距不宜大于150mm;不受力侧边,销钉间距不宜大于300mm。梁阴角模板与墙柱模 板连接,每孔均应用销钉锁紧,孔间距不宜大于100mm。
阳台门上翻梁节点详图
阳台门反坎节点详图
阳台门上翻梁、反坎吊模
阳台门上翻梁、反坎吊模
砼随楼板同步现浇
4.8户内门洞小墙垛优化
小墙垛优化平面图
小墙垛节点详图
小墙配模节点
门洞小墙垛配模
门洞小墙垛同步现浇
4.9门洞下挂梁优化
门洞下挂梁结构优化深化设计要点: 1、过梁及其上部砌体优化为混凝土构造板与梁一次整浇; 2、优化部分结构梁底至门洞顶的高度应不大于500mm,且同墙厚; 3、优化下挂构造板与墙竖向界面需设置结构拉缝。
拉力检验作业指导书
规范检验员作业手法,保证测试结果的准确性。
2.适用范围适用于锂电池隔膜和铝塑膜的来料拉力检验,组装车间的封装拉力测试以及PACK车间的极耳焊接强度测试。
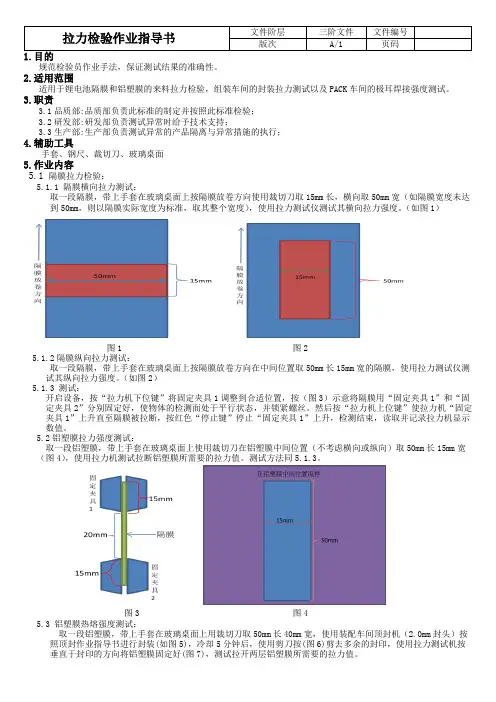
3.职责3.1品质部:品质部负责此标准的制定并按照此标准检验;3.2研发部:研发部负责测试异常时给予技术支持;3.3生产部:生产部负责测试异常的产品隔离与异常措施的执行;4.辅助工具手套、钢尺、裁切刀、玻璃桌面5.作业内容5.1 隔膜拉力检验:5.1.1 隔膜横向拉力测试:取一段隔膜,带上手套在玻璃桌面上按隔膜放卷方向使用裁切刀取15mm长,横向取50mm宽(如隔膜宽度未达到50mm,则以隔膜实际宽度为标准,取其整个宽度),使用拉力测试仪测试其横向拉力强度。
(如图1)图1 图25.1.2隔膜纵向拉力测试:取一段隔膜,带上手套在玻璃桌面上按隔膜放卷方向在中间位置取50mm长15mm宽的隔膜,使用拉力测试仪测试其纵向拉力强度。
(如图2)5.1.3 测试:开启设备,按“拉力机下位键”将固定夹具1调整到合适位置,按(图3)示意将隔膜用“固定夹具1”和“固定夹具2”分别固定好,使物体的检测面处于平行状态,并锁紧螺丝。
然后按“拉力机上位键”使拉力机“固定夹具1”上升直至隔膜被拉断,按红色“停止键”停止“固定夹具1”上升,检测结束,读取并记录拉力机显示数值。
5.2铝塑膜拉力强度测试:取一段铝塑膜,带上手套在玻璃桌面上使用裁切刀在铝塑膜中间位置(不考虑横向或纵向)取50mm长15mm宽(图4),使用拉力机测试拉断铝塑膜所需要的拉力值。
测试方法同5.1.3。
图3 图45.3 铝塑膜热熔强度测试:取一段铝塑膜,带上手套在玻璃桌面上用裁切刀取50mm长40mm宽,使用装配车间顶封机(2.0mm封头)按照顶封作业指导书进行封装(如图5),冷却5分钟后,使用剪刀按(图6)剪去多余的封印,使用拉力测试机按垂直于封印的方向将铝塑膜固定好(图7),测试拉开两层铝塑膜所需要的拉力值。
膜拉伸测试要求

膜拉伸测试要求一、测试目的膜拉伸测试旨在评估薄膜材料在受力过程中的拉伸性能,以及材料的可靠性和耐久性。
通过测试可以了解膜材料的强度、延展性、断裂强度和断裂伸长率等关键参数,为材料选择、生产工艺控制和产品设计提供参考。
二、测试标准和方法1. 测试标准膜拉伸测试应遵循相关国际或行业标准,如ASTM D882-12、ISO 527-1:2012等。
2. 测试方法(1)样品制备:根据标准要求,制备符合尺寸要求的薄膜样品。
(2)测试设备:使用专业的拉伸试验机,根据标准装配好各项测试夹具和传感器。
(3)测试参数设定:根据标准要求,设置拉伸速度、试验温度等测试参数。
(4)测试过程:将样品夹紧在拉伸试验机上,通过设定的速度进行拉伸测试,记录测试过程中的负荷、位移等数据。
(5)数据处理:获取测试数据后,进行数据处理和分析,计算出材料的拉伸强度、断裂伸长率等参数。
三、测试要求1. 样品制备(1)样品尺寸:样品的尺寸应符合标准要求,边缘应平整、无破损。
(2)取样方式:应根据材料的特性和使用要求,选择合适的取样方式,尽量避免人为损伤。
2. 测试设备测试设备应符合标准要求,保证测试的准确性和可重复性。
3. 测试条件(1)环境条件:测试环境应符合标准要求,如温湿度、气压等。
(2)试验前处理:进行试验前的材料准备和处理工作,如除去表面污染、调节材料温度等。
4. 测试过程(1)试验条件设定:根据标准要求,设置好各项试验参数,保证测试的可比较性。
(2)操作规范:测试人员应熟悉测试操作流程,并按照标准要求操作,保证测试过程的可靠性和数据的准确性。
(3)测试记录:记录测试过程中的各项数据,包括试验条件、测试结果等。
5. 数据处理和分析测试数据的处理和分析应符合标准方法,并进行数据校核和验证。
四、测试结果与评定根据测试结果,对膜材料的各项性能参数进行评定,并与设计要求、生产标准进行比较。
对测试结果的可靠性和合格性进行评估,并提出相应的结论和建议。
塑料薄膜拉伸性能试验方法标准要求

塑料薄膜拉伸性能试验方法标准要求中华人民共和国国家标准塑料薄膜拉伸性能试验方法Plastics-Determinationoftensileproperiesoffilms本标准参照采用国际标准ISO1184—1983《塑料薄膜拉伸性能的测定》。
1主题内容与适用范围本标准规定了塑料薄膜和片材的拉伸性能试验方法。
本标准适用于塑料薄膜和厚度小于1mm的片材。
不适用于增强薄膜、微孔片材和膜。
2引用标准GB2918塑料试样状态调节和试验的标准环境GB6672塑料薄膜和薄片厚度的测量机械测量法中华人民共和国国家标准塑料薄膜拉伸性能试验方法Plastics-Determinationoftensileproperiesoffilms本标准参照采用国际标准ISO1184—1983《塑料薄膜拉伸性能的测定》。
1主题内容与适用范围本标准规定了塑料薄膜和片材的拉伸性能试验方法。
本标准适用于塑料薄膜和厚度小于1mm的片材。
不适用于增强薄膜、微孔片材和膜。
2引用标准GB2918塑料试样状态调节和试验的标准环境GB6672塑料薄膜和薄片厚度的测量机械测量法4.1试样形状及尺寸本方法规定使用四种类型的试样,Ⅰ、Ⅱ、Ⅲ型为哑铃形试样。
见图1~图3。
Ⅳ型为长条型试样,宽度10~25mm,总长度不小于150mm,标距至少为50mm。
国家技术监督局1991-07-03批准1992-04-01实施GB13022-914.2试样选择可根据不同的产品或按已有的产品标准的规定进行选择。
一般情况下,伸长率较大的试样不宜采用太宽的试样。
4.3试样制备4.3.1试样应沿样品宽度方向大约等间隔裁取。
4.3.2哑铃形及长条形试样均可用冲刀冲制,长条形试样也可用其他裁刀裁取。
各种方法制得的试样应符合4.1要求。
试样边缘平滑无缺口。
可用低倍放大镜检查缺口,舍去边缘有缺陷的试样。
4.3.3按试样尺寸要求准确打印或画出标线。
此标线应对试样不产生任何影响。
4.4试样数量试样按每个试验方向为一组,每组试样不少于5个。
塑料薄膜拉伸性能试验方法标准要求

塑料薄膜拉伸性能试验方法标准要求中华人民共和国国家标准塑料薄膜拉伸性能试验方法Plastics-Determinationoftensileproperiesoffilms本标准参照采用国际标准ISO1184—1983《塑料薄膜拉伸性能的测定》。
1主题内容与适用范围本标准规定了塑料薄膜和片材的拉伸性能试验方法。
本标准适用于塑料薄膜和厚度小于1mm的片材。
不适用于增强薄膜、微孔片材和膜。
2引用标准GB2918塑料试样状态调节和试验的标准环境GB6672塑料薄膜和薄片厚度的测量机械测量法中华人民共和国国家标准塑料薄膜拉伸性能试验方法Plastics-Determinationoftensileproperiesoffilms本标准参照采用国际标准ISO1184—1983《塑料薄膜拉伸性能的测定》。
1主题内容与适用范围本标准规定了塑料薄膜和片材的拉伸性能试验方法。
本标准适用于塑料薄膜和厚度小于1mm的片材。
不适用于增强薄膜、微孔片材和膜。
2引用标准GB2918塑料试样状态调节和试验的标准环境GB6672塑料薄膜和薄片厚度的测量机械测量法4.1试样形状及尺寸本方法规定使用四种类型的试样,Ⅰ、Ⅱ、Ⅲ型为哑铃形试样。
见图1~图3。
Ⅳ型为长条型试样,宽度10~25mm,总长度不小于150mm,标距至少为50mm。
国家技术监督局1991-07-03批准1992-04-01实施GB13022-914.2试样选择可根据不同的产品或按已有的产品标准的规定进行选择。
一般情况下,伸长率较大的试样不宜采用太宽的试样。
4.3试样制备4.3.1试样应沿样品宽度方向大约等间隔裁取。
4.3.2哑铃形及长条形试样均可用冲刀冲制,长条形试样也可用其他裁刀裁取。
各种方法制得的试样应符合4.1要求。
试样边缘平滑无缺口。
可用低倍放大镜检查缺口,舍去边缘有缺陷的试样。
4.3.3按试样尺寸要求准确打印或画出标线。
此标线应对试样不产生任何影响。
4.4试样数量试样按每个试验方向为一组,每组试样不少于5个。
铝业拉丝作业指导书
拉丝作业指导书页码1of 2生效日期制定审核批准(一)拉伸前的准备与操作1.在开机前应检查拉丝机、碰焊机和轧头机的开关、插头插座和电线是否完好,否则应检修后才能开机。
2.在开机前应检查吊架的钢丝、传动件是否完好,否则应检修更换后才能开机。
3.工人上机前必须穿戴好必要的劳动防护用品。
4.拉丝工作在生产之前应看清任务,看清牌号规格,向当班班长领取所需要的模具,然后装入模盒内待拉。
(二)操作步骤1.生产过程中严格执行操作规程,安全生产第一,坚决反对和杜绝违章操作、野蛮操作。
2.设备运行中仔细观察,如发现不正常的情况,应立即停车检查,寻找原因,必要时上报,由进行检修,严禁设备带病运转。
3.机器运转时严禁触摸盘头上的铝线。
4.行车操作时严禁人员站在行车下面,以防意外掉落。
5.搬取已明确牌号的毛料或过度铝丝,放在放线架上轧好能穿过模具头子,再用链条挂上头子,点动拉丝机3~4圈,并通知当班检验员检查表面质量,退火道次的铝丝同时检查直径尺寸,合格后把链条夹子取下,剪掉轧头丝,并挂在吊丝架上,在模盒内加满润滑油后起动拉丝机正常进行拉丝,每圈结束应捆扎好6.当一圈拉伸结束时,进行下一圈拉伸时,应在对焊机上把头尾对接,并修光对焊疤痕,保证拉丝有序正常进行。
拉丝作业指导书页码2of 27.拉丝生产过程中,应时刻检查有无拉毛现象,一旦发现马上停机换模,并剪除拉毛的铝丝,同时观察有无碰伤、擦伤。
8.拉成品丝时特别注意必须使用压线夹,保证不产生小弯头,同时前、后两圈的焊接处在带过模具后必须立刻剪断,保证每圈无接点。
9.拉丝生产过程中必须严格执行首件检验制度。
10.捆扎时,所有的过度丝每圈扎2道,成品丝每圈扎3道。
11.当班的产品必须按牌号、规格整齐排放,并挂上标识牌以便混淆。
12.在搬运过程中注意碰伤和擦伤,用叉车搬运时叉车脚必须套上光滑的园套筒,成品丝同时必须保持表面清洁。
13.每班班组长必须严格按设备日常保养内容做、好并记录。
铝塑膜成型工艺参考资料(ppt 25页)
T+2.0
○○╳ ╳ ╳
2.暗室测试:假定一个深度T。暗室实验中T成功,T+0.5也 成功,但是T+1.0时出了问题,则冲深应为T+0.5项上的一个 值,也就是T(附图)
12
模具冲深能力判定(暗室测定)
13
模具冲深能力判定(暗室测定)
14
四、热 封
1.模具 1)材质 上模:在日本使用钢为上模; 国内则为铜加了高温胶带 下模:采用钢加硅胶板
成形工艺(影响成型的因素) 2) 材料: ALF干法冲深性好,热法差 昭和ON和CPP含有特殊润滑剂(具有活性物质,利于冲深) 3)模具: 精度:镜面抛光度范围Ra=0.05-0.25μ
T(mm) 4
5
9
12
R
1+0.5 1.5+0.5 2+0.5 2.5+0.5
10
成形工艺(影响成型的因素)
备注:上冲头防真空设计图 图1.冲头打孔防真空
2)ALF 外再加pack
ALF→不需要传统pack外壳
ON←加热、加压、热封→CPP
2.成型
目前使用昭和包装膜
Sony可以冲深到15mm ON:15/AL:40/CPP:30
Sony使用冲深到12mm ON:25/AL:40/CPP:30
21
七、分层现象解析
解析铝塑包装膜分层原因首先解释一下铝塑膜的构造,铝塑膜的主要结构为:ON/AL/CPP共 三层主要物质构成,每层之间通过粘接性助剂复合。表层ON层(尼龙层)为装饰性ON层,也 起保护AL层不刮伤之作用;中间为形态成型和防止水分侵入的AL层;内层CPP层为耐电解 液层。各层间的复合粘结强度说明如下:日本的粘结强度标准:
膜厚仪作业指导书
膜厚仪作业指导书一、设备检查1.1 电源连接确认膜厚仪已正确连接电源,无松动或短路现象。
1.2 仪器校准在使用膜厚仪之前,应确保仪器已经过专业校准,以确保测量结果的准确性。
1.3 探头清洁检查探头是否清洁,无异物或磨损。
如有需要,进行清洁或更换。
1.4 参数设置根据所测材料和工艺需求,正确设置膜厚仪的参数。
二、操作步骤2.1 操作准备确保操作区域安全,无影响测量的障碍物。
穿戴适当的防护装备,如防护眼镜、手套等。
2.2 样品放置将待测样品放置在稳定的工作台上,确保探头与样品表面平行且无直接接触。
2.3 测量操作按照设定的参数,进行膜厚测量。
操作过程中应保持稳定,避免突然的移动或震动。
2.4 数据记录测量完成后,及时记录相关数据,包括测量时间、样品编号、膜厚值等。
2.5 设备关闭完成测量后,关闭膜厚仪,断开电源,整理好设备。
三、注意事项3.1 避免剧烈震动或撞击膜厚仪,以免影响测量精度。
3.2 在测量过程中,避免探头与样品表面产生直接接触,以免划伤样品或探头。
3.3 在使用过程中,确保环境温度、湿度在设备允许范围内,以获得准确的测量结果。
3.4 定期对膜厚仪进行维护和保养,确保设备的正常运行。
3.5 对于不熟悉的材料或工艺,建议先进行小范围的测试,以确认测量结果的准确性。
四、异常处理4.1 如出现设备故障或测量异常,应立即停止操作,检查设备连接和参数设置是否正确。
4.2 如问题无法解决,应联系专业技术人员进行维修或校准。
4.3 对于异常的测量结果,应进行复测,以确定数据的有效性。
如有必要,可重新测试样品。
铝模板作业指导书
铝模板作业指导书铝合⾦模板作业指导书1.适⽤范围⼯业与民⽤建筑及⼀般构筑物的现浇混凝⼟框架和现浇混凝⼟剪⼒墙模板⼯程所⽤的铝模板系统施⼯和技术管理。
2.编制依据《建筑⼯程施⼯质量验收规范》;r3.1.了解铝模板⼯程在整项结构⼯程中的施⼯组织计划安排。
3.2.了解铝合⾦模板⼯程何时进场,协调⼯地堆放场地,及其材料⼊场注意事项。
3.3.了解施⼯⽅案中的全部内容,重点掌握配模图,模板编号,特殊结构处理⽅案。
了解铝合⾦模板及其配件的基本构造,相互关系,使⽤功能。
有利于材料进场堆放及铝合⾦模板安装过程中的问题处理。
3.4. 了解铝合⾦模板规格,定型铝合⾦⾓模:阴阳转⾓、龙⾻。
3.5. 铝合⾦模板辅材:飞镖⼦弹(长⼦弹、短⼦弹)、垫⽚、穿墙螺杆、螺母、K板螺杆螺母、胶管胶杯。
3.6. 脱模剂3.7. ⽀撑系统:单⽀顶(可上下调整楼⾯⽔平)。
3.8. 安装所需⼯具:锤⼦、钩⼦、拆模器、撬棍、桶⼦、电锤、铁凳⼦、⼿电钻、风炮、切割机、焊机等等。
(根据各个⼯地所需进⾏分配与保管。
)3.9. 铝合⾦模板出⼚前,应进⾏分单位编号,打包应对应各单位不同规格区域进⾏有利于现场材料分配进⾏打包。
4.铝合⾦模板作业进场及材料堆放具备的条件4.1.铝合⾦模板进场前,是否有⾜够的场地堆放材料。
4.2.铝合⾦模板堆放是否在塔吊的作业范围内。
4.3.铝合⾦模板进场卸车,是否有按照有利于铝合⾦模板安装,先⽤的材料放在有利于先上楼的位置。
4.4.检查铝合⾦模板打包带是否完整,是否在运输途中有遗失。
5.铝合⾦模板上楼作业前准备⼯作5.1.检查墙体轴线是否存在偏差,轴线偏差要控制在5mm范围之内。
5.2.检查墙柱钢筋是否在墙柱线外。
如果有需向甲⽅提出在作业前整改到位。
5.3.检查墙柱标⾼是否在允许的范围内(正负5mm.)需整改的位置要求甲⽅在模板安装前整改到位。
5.4.定位筋有2种⽅案:a.按墙柱线打定位筋(@10或12)。
(在有些⼯地不允许打,因为会导致打穿⽔电线管。