
什么是CMK设备能力指数
什么是C M K设备能力
指数
Standardization of sany group #QS8QHH-HHGX8Q8-GNHHJ8-HHMHGN#
什么是CMK机器能力指数CMK是什么意思?
CMK, 全称machine capability index,中文意思是机器能力指数,是最适合评估机器对于一个特殊要求的可适用性。
CMK和CPK大体上差不多公式是一致的,实际上是和PPK一样,也就是说标准差方面有点差异,使用的是STDEV。
它是对生产设备能够满足要求及稳定性的能力评价,目前的一些企业一般是要求CMK不小于,也有是要求大于的,不过前者较为普遍!!
?
CMK的特点
用于新增加设备验收、新产品试制、设备大修之后等情况;
稳定过程研究用;
在收集数据时采用连续抽样,样品数量最好是125pcs,最少不少于50pcs,测试过程不能调整;
只考虑短期离散,强调设备本身因素对产品质量的影响;
测试要求:
抽取数据是连续性的;
假定操作者、量具、原料都不受影响;只考虑设备单一的因素影响;
操作员必须是熟练可胜任的;
量具必须符合要求且校正过的;
同一批次材料,最好同一炉号的;
符合要求的检验人员。
CMK计算公式(下面这个是比较简单的写法)
?
下面这张CMK计算公式写法也常用
?
机器能力CMK的表示:机械能力是通过其产品质量特性的分布来衡量的,有的时候机械能力值用8σm表示,σm.表示工序中仅由机器设备引起的质量特性值的标准差。
由于机械能力仅与机械本身有关,故其产品质量散差分布较小,即σm< σ。
根据经验,一般关系为m=3σ/4,即4σm=3σ,σm可以从取样测量数据求得。
CMK与Cpk、Ppk之间关系
?
从公式中我们可以看出Cmk和Cpk只要一个S和σ,差异,而Cmk和Ppk公式是完全一样的。
差异在于:
★Cpk是有偏移短期过程能力指数,其?
?
标准差σ的4种计算公式: 简易标准差,Rbar/d2,Sbar/C4和Minitab中的Pooled standard deviation(合并标准差
★Ppk是有偏移长期过程性能指数,其特点是间隔抽取样本。
机器能力指数机器能力判定要求
≤Cmk 充分关键设备
≤Cmk<理想关键设备
1≤Cmk<正常主要生产设备
≤Cmk<1 不足?
0<Cmk<严重不足
一,数据的测量
1 设备部组织实施对质控点和特殊过程设备进行每年一次机器能力指数测定。
对关键设备大修后进行机器能力指数的测定。
2 技术部提供质量控制点产品的图纸及技术工艺要求。
3 车间按工艺生产,提供样品。
4 品保部对样品进行实测,并记录下测量的数据。
5 设备部根据样品的数据进行Cmk值的计算。
二,样品的取样方法
1 质控点设备的取样方法
连续不断地取50只样品,测量质控点控制的数据并记录试验数据。
Cmk Cpk
Cmk (machine capability index)机器能力指数机器能力指数,是最适合评估机器对于一个特殊要求的可适用性。
通常在采购新设备,或者设备大修以后,必须检测这个数据。
也是短期的Cmk。
它的意义和过程能力指数是相当的。
计算的方法就用过程能力指数Cpk的计算方法。
通常利用已经成熟的人员、材料、方法、环境等各种因素的条件下,利用连续取样,譬如,100个,内连续4个组成一个子样,一共得到25个子样平均值。
检查过程是否稳定。
如果不稳定,分析特殊原因,消除特殊原因后,重新计算。
等到稳定,计算Cmk。
目前接触到的一些企业一般是要求CMK大于1.67,也有是要求大于1.33的,不过前者较为普遍!当设备运作稳定后,也需要测量长期的Cmk。
Pmk=(1-K)*CaCa=K=(制程平均值-规格中心值)/(T/2)= X-u/(USL-LSL)/2 T 规格公差Ppk(Capability Indies of Process)过程性能指数CPK是短期的,是制程在受控情况下的能力指数,代表制程是稳定的。
用于量产阶段过程能力分析PPK=(1-K)*PP PP=T/6σ(P)6σ(P)用位于均值附近的一组单值的样本标准差,来估计某一过程的标准差。
这是过程的总过程变差的估计值Cpk(Performance Indies of Process)过程能力指数PPK是长期的,未知制过程是否稳定,用于初始制程能力研究。
CPK=(1-K)*CP CP=T/6σ (C) 6σ(C)用从某过程中得到的子组样本的平均极差估计一个稳定过程的标准差=R平均值/D2 或S平均值/C4几个指数的比较与说明1.无偏离的Cp表示过程加工的均匀性(稳定性),即“质量能力”,Cp越大,这质量特性的分布越“苗条”,质量能力越强;而有偏离的Cpk表示过程中心μ与公差中心M的偏离情况,Cpk越大,二者的偏离越小,也即过程中心对公差中心越“瞄准”。
机器或设备能力指数的计算和评价

机器或设备能力指数的计算和评价*01、定义Cmk是指机器(设备)的能力指数(m是指机器或设备)。
研究的对象是设备,表现为某设备加工某零件,在某公差情况下的加工一致性。
Cmk是德国汽车行业常采用的参数,也称为临界机器能力指数,它仅考虑设备本身的影响,同时考虑分布的平均值与规范中心值的偏移;由于仅考虑设备本身的影响,因此在采样时对其他因素要严加控制,尽量避免其他因素的干扰,计算公式与Ppk相同,只是取样不同。
*02、设备能力指数表述无偏移的设备能力用Cm 表示,有偏移的设备能力指数用Cmk表示,这和Cp与Cpk的表达是一致的。
在汽车行业,加工关键尺寸,要求Cm ≥2,Cmk ≥1.67。
*03、关于取样对于Cp 或Cpk过程能力指数来说,是指过程在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是过程固有的能力,或者说它是过程保证质量的能力,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是过程中的各个质量因素所起作用的综合表现。
而对Cm 和Cmk而言,我们关心的是机器设备本身的能力,在取样过程中要尽量消除其他因素的影响。
因此,在尽量短的时间内(减少环境影响),相同的操作者(减少人的因素影响),采用标准的作业方法,针对相同的加工材料(同一批原材料),只考核机器设备本身的变差。
在抽样数量上,取样数目可以按照实际情况(客户要求,公司规定,采样成本等综合考虑),但原则上应该大于30个(通常要求是50个以上),这是因为当样本数大于30时,才接近正态分布。
而我们所采用的公式是以正态分布为基础的。
设备能力指数Cmk表示仅由设备普通原因变差决定的能力,与Cp 、Cpk的不同在于取样方法不同,是在机器稳定工作时至少连续抽取50件的数据。
测试要求:抽取数据是连续性的;假定操作者、量具、原料都不受影响;只考虑设备单一的因素影响;操作员必须是熟练可胜任的;量具必须符合要求且校正过的;同一批次材料,最好同一炉号的;符合要求的检验人员。
CMK
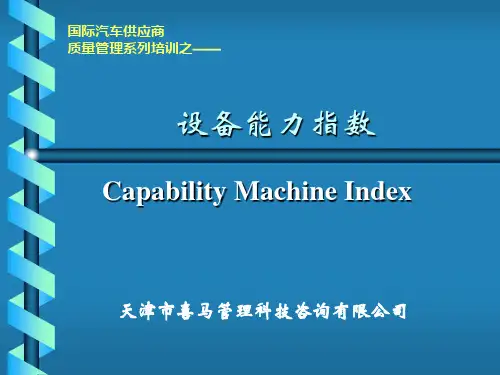
S u−µ Cmu = 3σ
µ −S l Cml = 3σ
Cmk = min( Cml , Cmu )
©ZUOMIN 2005
案 例
现有一家公司,采购了一台新的机器, 现有一家公司,采购了一台新的机器,打算测试其 Cmk指数,经取样后,其各项数据如下,请计算其机器 指数, 指数 经取样后,其各项数据如下, 能力指数,规格为: ± 能力指数,规格为:100±5
设备能力指数
©ZUOMIN 2005
Cmk = min(Cmu, Cml ) = 2.46
国际汽车供应商 质量管理系列培训之—— 质量管理系列培训之——
设备能力指数
Capability Machine Index
天津市喜马管理科技咨询有限公司
什么是Cmk 什么是Cmk
Cmk是设备能力指数,是针对设备能 是设备能力指数, 是设备能力指数 力的,主要在新采购的设备、 力的,主要在新采购的设备、设备调试结 束后、出现产品质量问题等时候进行Cmk 束后、出现产品质量问题等时候进行 测定,它是VDA的要求。 的要求。 测定,它是 的要求
©ZUOMIN 2005
案 例
总平均值: 总平均值:
X = 100.7
估计标准差: 估计标准差: s = 0.596
Cm = 10/(6 × 0.596) = 2.80
Cmu = (105 −100.6) /(3× 0.596) = 2.46
Cml = (100.7 − 95) /(3× 0.596) = 3.13
©ZUOMIN 2005
维修后(对产品有影响) 维修后(对产品有影响) 机器搬迁后 长期停产以后
Cmk与Cpk、 Ppk的比较 Cmk与Cpk、 Ppk的比较
CMK解析
设备能力判断
汽车行业Cmk≥1.67
©ZUOMIN 2005
Cmk的计算方法
T Cmk 6 sigma
其中:T=USL(上限) - LSL(下限) sigma:可以用至少连续50件的数据s估计, 也可以用至少连续50件的数据分组后 的R/d2来估计。
什么时候进行Cmk
对于机器设备包括模具,在新购进使用以前应由机 器和模具制造商或验收方验证其能力。在特定情况下,必 须与顾客商定,重复能力调查,例如: 新零件的订单 新的模具/设备 维修后(对产品有影响) 机器搬迁后
公差缩紧
加工流程/输入状态的更改
©ZUOMIN 2005
长期停产以后
国际汽车供应商Capability Machine Index
天津市喜马管理科技咨询有限公司
什么是Cmk
Cmk是设备能力指数,是针对设备能 力的,主要在新采购的设备、设备调试结 束后、出现产品质量问题等时候进行Cmk 测定,它是VDA的要求。
©ZUOMIN 2005
©ZUOMIN 2005
什么是Cmk
“设备能力”由公差与生产设备的加工离散之 比得出。通常采用数理统计的方法进行测量和证 明,此时只考虑短期的离散,尽可能地排除对过 程有影响而非机器的因素。
©ZUOMIN 2005
为什么要推行Cmk
Cmk与Cpk、 Ppk的比较
Cpk( capability process index):过程能力指 数,长期的过程能力,适合于批量生产过程 Ppk( preliminary process index ):过程性能 指数,短期的过程能力,适合于试生产过程, 确定上下控制线,进行现场控制
cmk是什么意思
cmk是什么意思
Cmk是德国汽车行业常采用的参数,是“Machine Capability Index”的缩写,称为临界机器能力指数,它仅考虑设备本身的影响,同时考虑分布的平均值与规范中心值的偏移;由于仅考虑设备本身的影响,因此在采样时对其他因素要严加控制,尽量避免其他因素的干扰,计算公式与Ppk相同,只是取样不同。
CP(或Cpk)工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现CPK:强调的是过程固有变差和实际固有的能力;
CMK:考虑短期离散,强调设备本身因素对质量的影响;
CPK:分析前提是数据服从正态分布,且过程受控;
CMK:用于新机验收时、新产品试制时、设备大修后等情况;
CPK:至少1.33
CMK:至少1.67
CMK一般在机器生产稳定后约一小时内抽样10组50样本
CPK在过程稳定受控情况下适当频率抽25组至少100个样本。
CMK、PPK、CPK的区别与应用

应用范围: 1. 量产后,保证批量生产下的产品的品质状况不至于下降 2. SPC----也就是结合Xbar-R图,对生产系统稳定的监控
合格判定:
的 区 别 及 公 式 分 析
PPK 收集数据: 1. 量产前小批量生产时抽取的数据 2.分析对象也是生产系统 应用范围: 1.设备新验收,未到量产稳定阶段,对小批生产的能力评 价 合格判定: PPK要求大于1.67才为合格
实际值和图纸公差中心偏离率的2倍
CMK,CPK,PPK的区别及公式分析
CMK,CPK,PPK
CMK 收集数据: 1. 短时间内取样 ,抽取数据是连续性的 2. 假定操作者、环境、原料都不受影响;只考虑设备单一 的因素影响; (产品是同一批次材料,最好同模具号的;测试过程中设 备和产品不能做任何调整,强调稳定的过程研究;)
d2
的 区 别 及 公 式 分 析
PPK
Ppk
min( USL x, x USL) 3* S
PPK公式解释: S: 取样数据的标准差,用STDEV公式直接计算 附注: CMK和PPK的公式其实是一样的。
Ppk
min( USL x, x UCL) 3* S
实际值和图纸公差中心偏离率的2倍
分析工具
Process Engineer
CMK Format_ Draft 2nd
CPK,PPK的现场使用及分析工具 1. SPC 控制图----产品图纸上的所有SC特性 eg SC位置度 SC力值 等等 2. 使用阶段: PPK量产前 CPK量产后
Quality Engineer
的 现 场 使 用 及 分 析 工 具
PPK是指过程性能指数,是进入大批量生产前,对小批生产的 能力评价 1. PPK反映的是当前合格率水平 2. PPK定义为不考虑过程有无偏移时, 是总体样本的标准偏差 的计算方法直接是STDEV
设备能力指数计算办法
设备能力指数CmkCmk设备能力指数■Cmk定义■Cmk特点■计算公式■CMK与CPK、PPK之间关系■示例Cmk设备能力指数Cmk定义(The capability Inder for a stable machine)设备能力指数或设备初次运作能力是用来研究设备(机械)首次生产的成功率;一般记作Cmk;Cmk设备能力指数■特点●用于新增加设备验收、新产品试制、设备大修之后等情况;●稳定过程研究用;●在收集数据时采用连续抽样,测试过程不能调整;●只考虑短期离散,强调设备本身因素对产品质量的影响;Cmk设备能力指数■测试要求●抽取数据是连续性的;●假定操作者、量具、原料都不受影响;只考虑设备单一的因素影响;Cmk设备能力指数■计算公式:X—最近的公差边界的临界距离Cmk=3×S(X —TU)或(TO — X )=3×SX ——数据的平均值S ——标准差TO——上偏差TU ——下偏差X与最近的公差边界的临界距离取较小的。
Cmk设备能力指数σm设备标准差的估计值可以从抽取平均样本的标准差(S)求出。
Cmk设备能力指数计算要求:实用的调查、计算设备能力的办法和过程(工序)能力调查方法一样,都是通过其产品质量特性值的分布来衡量的;Cmk设备能力指数■抽样计划●抽样频率依实际生产数量决定;●子组的大小一般为5PCS;●组数依实际生产决定(一般25组);cmk是德国汽车行业常采用的参数,称为临界机器能力指数,它仅考虑设备本身的影响,同时考虑分布的平均值与规范中心值的偏移;由于仅考虑设备本身的影响,因此在采样时对其他因素要严加控制,尽量避免其他因素的干扰,计算公式与ppk相同,只是取样不同cp(或cpk)工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
CMK设备能力指数培训
设备条件指南 工装与设备初始过程能力Ppk值
样本尺寸
10 20 30 40 50 60 70 80 100 125
Ppk≥1.33
最小Ppk值﹡ Ppk≥1.67
Ppk≥1.81
0.88-1.85 1.03-1.63 1.08-1.56 1.12-1.52 1.14-1.49 1.15-1.48 1.17-1.47 1.18-1.46 1.19-1.44 1.21-1.43
3ˆmachine 3ˆmachine
只有公差下限: Cmk x LSL
3ˆ machine
只有公差上限:
USL x Cmk
3ˆ machine
Cmk设备能 力指数
设备能力研究与过程能力研究的不同不在于计 祘方法,而在于取样条件和方法。
设备能力研究
至少连续取50件的数据, 排除3M1E变差
Within Overall
Potential (Within) Capability
Cp
0.86
Lower CL 0.66
Upper CL 1.06
CPL
0.82
CPU
0.90
Cpk
0.82
Lower CL 0.61
Upper CL 1.03
Overall Capability
Pp
0.89
Lower CL 0.72
0.58
0.60
C1
常见的直方图
频次
15
10
5
0
1
2
3
45
6
7
8
9
正常型
20
10
0 1 2 3 4 5 6 7 8 9 10
CGK CMK PPK CPK能力指数说明
Cgk, Cmk, Ppk, Cpk能力指数介绍CgK, Cmk, Ppk, Cpk应用技术Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍CpkCgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍CgK, Cmk, Ppk, Cpk评级标准涉及Cp评价等级要求值状态处理方案A级 1.33≤Cp 稳定可考量缩小规格B级 1.0<Cp ≤1.33 一般必须加以注意,维持C 级0.83<Cp ≤1.0 危险检讨规格及作业标准D级Cp≤0.83 极差停机,重新调整后生产Cp=(Usl-Lsl)/6s; 单边Cp=Cpk=Cpu=Cpl=规格容许差/3s注:Cp 值越大,分布数据接近,但也有可能偏于中心值的分布规格U-L 中心值M密度高-----低u 密集命中密度高分散命中密度低密集命中密度高,但偏离大规格宽松,须缩小提高设备精度或放宽规格修改中心值,缩小规格范围Cgk, Cmk, Ppk, Cpk能力指数介绍Cgk, Cmk, Ppk, Cpk能力指数介绍结束语:1. 通过以上各种能力指数的分析,可以针对工作需要选用或并用多种工具,了解4M等因素或制程能力,确保生产品质是否在掌握范围?2. 任何一种统计工具都要灵活运用,不可极端采纳。
3. 目前管制线一般采用+3s~-3s,直通率为99.73%作为基准线,来做SPC管制线以上报告,仅供参考。
Cmk、Cpk、Ppk的区别及应用场景,别在傻傻的分不清!
Cmk、Cpk、Ppk的区别及应用场景,别在傻傻的分不清!术语解释Cmk 针对对象是--设备对产品质量的能力指数Cmk 是德国汽车行业常采用的参数,称为临界机器能力指数, 是衡量设备运行稳定性的一个指标。
1.CMK仅考虑设备本身对产品结果的影响,因此,在采样时对除设备因素外的其他因素要严加控制;2.CMK考虑的是短期离散,因此取样必须是短时间内取样;3.CMK同时考虑样本分布的平均值与规范中心值的偏移;CMK使用时机1、新机器验收时2、机器大修后3、新产品试制时4、产品不合格追查原因时5、在机械厂应和模具结合在一起考虑CMK使用流程序号工作事项要求备注1人员准备选择技能水平和操作熟练程度高的生产线操作工和质检员消除人员、物料、工艺、环境和生产环境带来的波动2物料准备确保原料稳定性,应做到:1、使用同一批原料,评估期间不换批2、若有条件,评估原料的稳定性,如计算其过程性能指数3环境准备确保生产环境符合工艺要求4工艺准备确保工艺操作标准化,人员操作时严格按照工艺要求执行。
若开工后需要一定时间的稳定,应等工艺稳定后方可实施抽样和测量。
5测量工具准备使用前校准,已确认测量工具带来的误差6抽样方案计算设备能力指数的数据,快速的从生产线上随机抽取。
应做到:1、每分钟抽取一根玻管;2、连续抽取20根消除由于时间延续而带来的不可控异常因素的影响7测量方案确定测量方案,包括:1、确定测量指标,如外径、壁厚2、确定单个产品上的测量点数。
如测量任意值、最大值和最小值。
3、确定测量标准化操作程序4、确定数据修约标准消除测量带来的波动7Cmk计算利用公式计算设备能力指数,可从mintab中实现8评估1、设备能力指数评估分级2、设备能力指数与工序性能指数比较评估设备能力指数通常应高于1.339行动计划根据评估结果确定提升生产工序能力的行动计划。
设备能力不足时,首先应对生产线设备进行全面检修或改造。
行动计划应包含5W2H七要素Cpk 针对对象是--生产系统对产品质量的能力指数CPK是指过程能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的稳定过程的实际加工能力。