
激光打标软件常见工艺参数介绍
激光打标软件常见工艺介绍
随着技术进步和普及,激光打标机价格不断下降,目前已经是最为常见的打标设备之一。
激光打标机主要使用激光控制卡及配套的激光软件进行操控,对于刚上手不久的操作人员而言,部分激光相关的工艺名词可能会难以理解,这里也对部分名词和工艺进行一个简单的介绍。
1、激光功率——控制输出的激光功率值。
功率值越大,激光功率就越大。
2、频率——控制激光的峰值功率和单位时间内激光脉冲数。
频率值越大,峰值功率就越小,单位时间内激光脉冲数就越多。
3、图形填充间距——控制标刻图形里面的实心程度。
图形间距越小表示,填充越密集,图形越接近实心,当然线条越多终加工时间就越长。
反之亦然。
4、填充角度——控制填充线的方向,决定图形里面的纹路。
常见的填充角度是:0度或180度;90度;45度;135度。
5、标刻速度——控制激光标刻的速度。
就是激光打标机在打标时的加工速度——激光输出在刻线时的速度。
6、空走速——激光在扫描加工图形边框时的速度;激光从初始点到加工起点的速度。
不需要经常调整的参数有:以下效果主要决定标刻图形的线条效果,如线条封口、填充和轮毂的重合度等,一般默认即可。
7、开关光延时——激光器输出和关闭激光的瞬间对激光的延时。
8、拐角延时——当夹角大于135度时,激光在拐角处的延时。
9、跳跃延时——激光由关光到开光之间的延时。
10、偏斜角度——材料摆放偏斜时,激光机可以识别的材料偏斜角度。
激光打标机上手并不困难,大多数情况下,经过一周左右的培训和上手练习,就能掌握基本的操作方法和基础工艺设置,但对于稍微复杂的工艺,如金属打黑、超幅面加工、高精度细微图案加工等,还是需要专门设置好相关参数,才能保证成品效果,这就需要我们多加学习。
激光打标机旋转轴配置参数【大全】
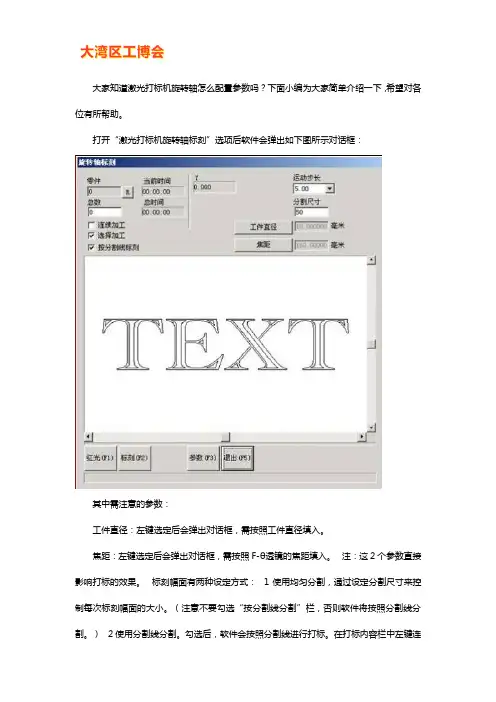
大家知道激光打标机旋转轴怎么配置参数吗?下面小编为大家简单介绍一下,希望对各位有所帮助。
打开“激光打标机旋转轴标刻”选项后软件会弹出如下图所示对话框:其中需注意的参数:工件直径:左键选定后会弹出对话框,需按照工件直径填入。
焦距:左键选定后会弹出对话框,需按照F-θ透镜的焦距填入。
注:这2个参数直接影响打标的效果。
标刻幅面有两种设定方式: 1使用均匀分割,通过设定分割尺寸来控制每次标刻幅面的大小。
(注意不要勾选“按分割线分割”栏,否则软件将按照分割线分割。
) 2使用分割线分割。
勾选后,软件会按照分割线进行打标。
在打标内容栏中左键连击2次会绘制分割线,在分割线附近点击右键会取消该分割线。
分割线与旋转轴方向相同。
“运动步长”相对于平台运动来说指的是当用户每一次按键盘移动扩展轴时要移动的距离,相对于转轴运动来说指的是运动的圆周距离。
按Pageup键可以增加运动步长,按Pagedown键可以减小运动步长。
当扩展轴为X轴时,按键盘CTRL+Left键一次可以使扩展轴X向左移动一个当前步长的距离;按键盘CTRL+Right键一次可以使扩展轴X向右移动一个当前步长的距离。
当扩展轴为Y轴时,按键盘CTRL+Down键一次可以使扩展轴Y向下移动一个当前步长的距离;按键盘CTRL+Up键一次可以使扩展轴Y向上移动一个当前步长的距离。
当扩展轴为Z轴时,按键盘CTRL+Down键一次可以使扩展轴Z向下移动一个当前步长的距离;按键盘CTRL+Up键一次可以使扩展轴Z向上移动一个当前步长的距离。
“零件”:显示框为灰色,即不可人为更改的显示,它表示当前加工工件的数目,是随计算机自动变化的。
它后面的“R”按钮为清零按钮。
“总数”:在使用“选择加工时,限定加工的总数,当加工数目达到要求时,软件自动停止加工。
“连续加工”勾选此项表示软件会不停的加工,直到人为停止。
“选择加工”勾选此项表示软件只加工在显示框中选中的内容。
点击参数后将出现对话框8-31。
激光打标技术标准
.激光打标技术标准1. 目的提供激光打标文件制作及打标调试推荐方法,并提供打标效果评判标准、要求,同时规激光打标材料选材及性能确认流程。
2. 容1)激光打标材料性能确认流程;2)激光打标文件制作及打标调试推荐方法;3)产品激光打标效果评价标准。
2. 适用围适用于大全凯帆开关激光打标材料的性能确认,以及激光打标效果的评价和控制。
3. 术语和定义3.1 激光打标文件预先设定、排版完毕,可以直接调用进行激光打标的文件。
常见格式有.plt,.dxf等。
3.2 “白打黑”基于白色或浅色系如浅灰色的基材,打标出黑色或深色系如深灰的字体和图形。
3.3 “黑打白”基于黑色或深色系如灰灰色的基材,打标出白色或浅色系如浅灰的字体和图形。
3.4 清晰度评价图像清晰程度的术语。
这里指打标文字或图像的清晰程度。
3.5 对比度图像中明暗区域最亮的白和最暗的黑之间不同亮度层级的测量,差异越大,对比度越大。
4. 规性引用文件GB11186.1-1989 漆膜颜色的测量方法第一部分原理GB11186.2-1989 漆膜颜色的测量方法第二部分颜色测量GB11186.3-1989漆膜颜色的测量方法第三部分色差计算KF0.601.113 塑胶零件检验标准KF0.605.100塑料粒子进厂检验规5. 职责5.1技术部/研发部参考本标准进行激光打标材料选材、文件制作、产品激光打标效果的调试和确认;5.2生产部参考本标准进行激光打标及打标效果的自检。
5.3质量部依据本标准对激光打标外观效果进行检验控制。
6. 激光打标材料性能确认简易流程激光打标材料性能确认简易流程示意如下图所示。
6.1基于产品性能、结构需求,先初步选定基材,如”PA66 GF30 FR,V0”,或”70%PC+30%ABS FR,V0。
6.2 基于选定的基材,颜色和激光要求,由供应商调制材料,并提供色板和物理性能数据。
色板将首先用于判定材料颜色是否满足设计要求。
物理性能数据用于评估材料强度、绝缘、阻燃等关键指标是否符合设计初步要求。
激光工艺参数

激光工艺参数1. 材料特性材料类型: ___________________________材料厚度: ___________________________材料尺寸: ___________________________材料表面处理: _______________________ 2. 激光设备激光类型: ___________________________激光波长: ___________________________输出功率: ___________________________焦距/聚焦镜头: _____________________ 3. 切割参数3.1 激光功率和能量激光功率: ___________________________激光脉冲频率: _______________________脉冲能量: ___________________________ 3.2 焦点位置焦点位置: ___________________________ 3.3 切割速度切割速度: ___________________________ 3.4 气体辅助辅助气体类型: _______________________气体流量: ___________________________压力: ______________________________ 4. 刻划参数4.1 激光功率和能量激光功率: ___________________________激光脉冲频率: _______________________脉冲能量: ___________________________ 4.2 焦点位置焦点位置: ___________________________ 4.3 移动速度移动速度: ___________________________ 5. 焊接参数5.1 激光功率和能量激光功率: ___________________________激光脉冲频率: _______________________脉冲能量: ___________________________ 5.2 焦点位置焦点位置: ___________________________ 5.3 焊缝尺寸焊缝宽度: ___________________________焊缝深度: ___________________________ 5.4 气体辅助辅助气体类型: _______________________气体流量: ___________________________压力: ______________________________ 6. 聚焦镜头焦距: _______________________________清洁频率: ___________________________ 7. 其他参数操作模式: ___________________________环境条件: ___________________________安全措施: ___________________________ 8. 结果和质量检验工件质量标准: _____________________检验方法: _________________________。
激光打标机技术参数
激光打标机技术参数概览
哎呀,说起这个激光打标机,技术参数那是硬货一堆堆的,咱们四川话摆一哈,让你听得巴巴适适的。
首先呢,这个机器,精度高得吓人,打出来的字儿、图案,细得跟头发丝儿一样,还稳当得很,不歪不斜,就像我们四川的梯田,层层分明,规矩得很。
功率嘛,那是随你要大就大,要小就小,调节起来跟吃火锅调蘸料一样方便,满足不同材料的需要,铁的、铝的、塑料的,统统不在话下。
再来说速度,快得飞起!就像我们早上赶公交,嗖的一下就过去了,不留痕迹。
这激光打标机,一分钟能打几百上千个标记,效率杠杠的。
而且,它工作起来还安静得很,不像有些机器轰隆隆的,吵得人脑壳痛,这个就像我们四川的茶馆,静悄悄中透着股子干练劲儿。
还有啊,它的稳定性也是一绝,长时间工作不喊累,就像我们四川人做事,有始有终,靠谱得很。
维护起来也简单,就跟我们平时打扫屋子一样,擦擦灰,检查下零件,就又能精神抖擞地干活了。
最后,这个激光打标机还环保得很,没有啥污染,就像我们四川的绿水青山,干净又养眼。
总的来说,这机器就是技术先进,实用性强,用起来巴适得很,不管是工厂里头还是作坊里头,都是个得力帮手!。
尼龙激光打标参数表

尼龙激光打标参数表摘要:一、尼龙激光打标参数表概述二、尼龙激光打标的优势三、尼龙激光打标参数表的内容详解四、尼龙激光打标的应用领域五、结论正文:一、尼龙激光打标参数表概述尼龙激光打标参数表是一款针对尼龙材料进行激光打标的参数设置表格,通过对激光打标设备进行精确的参数设置,从而在尼龙制品上实现高质量的激光标记。
激光打标技术在尼龙材料上的应用,为产品追溯、防伪、品牌宣传等提供了便捷的解决方案。
二、尼龙激光打标的优势1.永久性:激光打标不会因时间、温度、湿度等因素而消退,保证了标记的持久性。
2.高分辨率:激光打标可以实现精细的文字、图案和二维码等标记,满足不同产品的需求。
3.环保:激光打标过程无污染,符合绿色环保要求。
4.高效:激光打标速度快,生产效率高。
三、尼龙激光打标参数表的内容详解尼龙激光打标参数表主要包括以下几方面的参数设置:1.激光波长:根据尼龙材料的特性选择合适的激光波长,如905nm、940nm、1064nm 等。
2.激光功率:根据打标效果和尼龙材料的厚度调整激光功率,一般功率范围为10W-100W。
3.打标速度:根据激光功率和尼龙材料厚度设置合适的打标速度,一般速度范围为1m/s-10m/s。
4.聚焦镜:选择合适的聚焦镜,以保证激光打标的精度和深度。
5.工作台:根据产品形状和大小选择合适的工作台,保证打标位置的准确性。
6.冷却系统:保证激光打标设备的稳定运行,防止设备过热。
四、尼龙激光打标的应用领域尼龙激光打标参数表广泛应用于各种尼龙制品的激光打标,如尼龙绳、尼龙管、尼龙板、尼龙袋等。
在很多行业都有应用,如汽车、电子、纺织、食品、医疗等。
五、结论尼龙激光打标参数表为实现尼龙材料的高质量激光打标提供了重要的技术支持。
详解激光打标软件中填充界面各个参数的含义

详解激光打标软件中填充界面各个参数的含义佛山市富兰激光科技填充可以对指定的图形进行填充操作。
被填充的图形必须是闭合的曲线。
如果您选择了多个对象进行填充,那么这些对象可以互相嵌套,或者互不相干,但任何两个对象不能有相交部分。
激光打标加工时,填充的参数调整尤为重要,它直接会影响到打标效果和加工效率。
下面,富兰激光就为大家详细地介绍一下:填充界面中各个参数的含义。
使能轮廓:表示是否显示并标刻原有图形的轮廓。
即填充图形是否保留原有轮廓。
填充1、填充2和填充3:是指可以同时有三套互不相关的填充参数进行填充运算。
可以做到任意角度的交叉填充且每种填充都可以支持用四种不同的填充类型进行加工(四种填充类型包括:单向填充、双向填充、环形填充和优化双向填充,详细说明见下文。
)使能:是否允许当前填充参数有效。
对象整体计算:是一个优化的选项,如果选择了该选项,那么在进行填充计算时将把所有不互相包含的对象作为一个整体进行计算,在某些情况下会提高加工的速度。
否则每个独立的区域会分开来计算。
不勾选“对象整体计算”:在加工时会按照对象列表里的加工顺序依次标刻其填充线。
勾选“对象整体计算”:在加工时一次标刻出全部的填充线。
绕边走一次:指在填充计算完后,绕填充线外围增加一个轮廓图形。
类型:角度:指填充线与X轴的夹角度数。
线间距:指填充线相邻的线与线之间的离。
填充线边距:指所有填充计算时,填充线与轮廓对象对象的距离。
平均分布填充线:解决在填充对象的起始和结尾处填充线分布不均匀的问题。
由于填充对象的尺寸和填充线间距设置等原因,填充后,在填充对象的起始和结尾处可能会出现填充线分布不均匀的现象。
为了简化操作,在不需要用户自己重新设置线间距的情况下,也能达到所有填充线均匀分布的目的,增加此功能。
选择该项后,软件会在用户设置的填充线间距的基础上自动微调填充线间距,以让填充线均匀分布。
开始偏移距离:指第一条填充线与边界的距离。
结束偏移距离:指最后一条填充线与边界的距离。
尼龙激光打标参数表
尼龙激光打标参数表
(原创版)
目录
1.引言:介绍尼龙激光打标参数表的背景和重要性
2.尼龙激光打标参数表的内容
3.尼龙激光打标的应用领域
4.结论:总结尼龙激光打标参数表的价值和意义
正文
激光打标技术是一种非接触式表面处理技术,通过高能密度的激光束照射在材料表面,使其瞬间熔化或汽化,从而在材料表面形成永久性的标记。
在众多激光打标应用中,尼龙激光打标参数表是非常重要的一个领域。
尼龙激光打标参数表主要包括激光波长、激光功率、打标速度、激光束直径等参数。
这些参数直接影响着打标效果,如打标的深度、宽度、清晰度等。
因此,对于尼龙激光打标参数表的研究,可以提高打标质量,提高生产效率。
尼龙激光打标广泛应用于各种领域,如电子元器件、汽车零部件、医疗器械、日用消费品等。
在这些领域中,尼龙激光打标可以实现产品的追溯、防伪、个性化等功能,提高产品的附加值。
总之,尼龙激光打标参数表对于激光打标技术的发展和应用具有重要的价值和意义。
第1页共1页。
尼龙激光打标参数表
尼龙激光打标参数表摘要:一、尼龙激光打标参数表的简介1.尼龙材料的特性2.激光打标的原理3.参数表的重要性二、尼龙激光打标的主要参数1.激光器类型2.激光功率3.激光束直径4.打标速度5.打标深度6.冷却系统三、参数表的使用方法1.选择合适的激光器类型2.调整激光功率和打标速度3.控制激光束直径和打标深度4.确保冷却系统的有效性四、参数表的应用领域1.塑料制品标识2.电子产品打标3.服饰鞋帽装饰4.医疗设备刻字五、尼龙激光打标参数表的发展趋势1.高功率激光器的应用2.精细打标技术的提升3.绿色环保要求4.智能化发展正文:尼龙激光打标参数表是对尼龙材料进行激光打标操作时所需关注的重要参数。
尼龙材料具有高强度、耐磨、耐腐蚀等特性,使其在众多领域得到广泛应用。
激光打标技术则是通过高能量密度的激光束对材料表面进行局部照射,使其瞬间蒸发或熔化,从而在材料表面留下永久性标识。
参数表对于指导操作人员正确调整激光设备,保证打标效果至关重要。
尼龙激光打标的主要参数包括:激光器类型、激光功率、激光束直径、打标速度、打标深度和冷却系统。
激光器类型决定了打标设备的基本性能,常见的有二氧化碳激光器、紫外激光器和光纤激光器等。
激光功率决定了激光束的能量大小,需要根据材料特性和打标效果进行调整。
激光束直径会影响打标的精细程度,较小的激光束直径可以实现更精细的打标。
打标速度和打标深度则是操作人员需要控制的实际参数,合适的打标速度和深度可以保证打标效果的清晰和持久。
冷却系统则是保证激光打标设备正常运行的重要组件,可以有效降低设备温度,延长设备使用寿命。
参数表的使用方法包括:选择合适的激光器类型、调整激光功率和打标速度、控制激光束直径和打标深度以及确保冷却系统的有效性。
在实际操作中,操作人员需要根据材料的特性和打标需求,灵活调整各个参数,以达到最佳的打标效果。
尼龙激光打标参数表广泛应用于塑料制品标识、电子产品打标、服饰鞋帽装饰以及医疗设备刻字等领域。
激光打标pbc板工率参数
激光打标pbc板工率参数
材质不同,激光打标机参数要求也不同,
下面是各种材质的激光打标加工参数:
1、五金类(不绣纲、铝、铁、铜、电渡等),有一般的激光打标及特殊的的激光打标。
一般的激光打标:要求线条均匀,字符清晰,激光焦点应在待加工产品的表面, 特殊要求时的激光打标。
(不锈钢打黑色效时、及金属的深度雕刻等)
1>打黑色:采取偏焦方法,焦点偏上约5MM。
线间距要密一些,约0.02MM,频率稍微加大,根据产品材质,可以取消绕边。
2>深度雕刻:加大能量,速度减少些,多次打标,填充两次,现次的填充线垂直。
2、塑胶类(PC料、线路板、喷油、电渡等)
PC料、线路线板电渡之类的产品电流不可太大,以免烧坏里层的材料。
为避免激光太强,可以调整工作台高度,将加工面置于激光的焦点下方2-3MM的高度. 喷油之类的产品,频率需比五金类产品高,一般采取一种填充方式,特殊类产品(如表层喷白色油漆的)则采取两次填充方式,一种填充线间距密一些,另一种填充线间距稀一些。
3、橡胶类(如手机按键)
无底色的橡胶产品:只需一次填充,把表层油墨雕干净,保持字符清晰即可. 有底色的橡胶产品,即喷有两层以上的油墨,只需把最上层的油墨处理干净,露出底下一层颜色(常见有红色、黄
色、白色、蓝色等),需用两种填充,频率加大。
(橡胶产品一般打标完成后,需用工业洒精擦拭.)。
激光打标技术标准
激光打标技术标准2018-07-02发布2018-07-06实施企业标准激光打标技术标准1. 目的提供激光打标文件制作及打标调试推荐方法,并提供打标效果评判标准、要求,同时规范激光打标材料选材及性能确认流程。
2. 内容1)激光打标材料性能确认流程;2)激光打标文件制作及打标调试推荐方法;3)产品激光打标效果评价标准。
2. 适用范围适用于江苏大全凯帆开关有限公司激光打标材料的性能确认,以及激光打标效果的评价和控制。
3. 术语和定义3.1 激光打标文件预先设定、排版完毕,可以直接调用进行激光打标的文件。
常见格式有.plt,.dxf等。
3.2 “白打黑”基于白色或浅色系如浅灰色的基材,打标出黑色或深色系如深灰的字体和图形。
3.3 “黑打白”基于黑色或深色系如灰灰色的基材,打标出白色或浅色系如浅灰的字体和图形。
3.4 清晰度评价图像清晰程度的术语。
这里指打标文字或图像的清晰程度。
3.5 对比度图像中明暗区域最亮的白和最暗的黑之间不同亮度层级的测量,差异越大,对比度越大。
4. 规范性引用文件GB11186.1-1989 漆膜颜色的测量方法第一部分原理GB11186.2-1989 漆膜颜色的测量方法第二部分颜色测量GB11186.3-1989漆膜颜色的测量方法第三部分色差计算KF0.601.113 塑胶零件检验标准KF0.605.100塑料粒子进厂检验规范5. 职责5.1技术部/研发部参考本标准进行激光打标材料选材、文件制作、产品激光打标效果的调试和确认;5.2生产部参考本标准进行激光打标及打标效果的自检。
5.3质量部依据本标准对激光打标外观效果进行检验控制。
6. 激光打标材料性能确认简易流程激光打标材料性能确认简易流程示意如下图所示。
6.1基于产品性能、结构需求,先初步选定基材,如”PA66 GF30 FR,V0”,或”70%PC+30%ABS FR,V0。
6.2 基于选定的基材,颜色和激光要求,由供应商调制材料,并提供色板和物理性能数据。