
XX检治具进厂检验报告
专用检具验收报告
检具验收相关要求检具验收包括预验收和终验收,两次验收都要签认可报告,预验收只对检具精度进行确认,终验收认可包括检具的结构及检测功能认可、检具的几何精度认可和检具的重复性精度认可。
供应商负责提供检具的几何精度报告和重复性报告。
一.检具重复性检查原则:将一个零件在检具上放入且取出5次,每放零件一次,由工艺员根据以下标准最少选择5个点进行测量1.选取工艺卡上的部分点2.根据检具工艺基准,位置公差只能为1mm(除公差更小的以外,即it≤1)3.选取具有x、y、z三方向特性的表面点4.分散在零件周围的点5.与支撑及定位装置最远的测量区域二. 重复性记录卡的编写测量值由工艺员输入重复性文档中(str/emb使用的磁盘),通过它我们可以推算113b卡上的重复性数值重复性合格标准回顾(使用一个标准)avec : ? :每个点测量值标准偏差;i :测量点;it :测量点公差带 ?i?it16三.检具精度报告1. 定位基准精度:每个定位支承块至少检测3个点,这些点的分布应具有代表性,每个点的法向矢量偏差不大于0.1mm。
定位孔孔位偏差不大于0.1mm(即位置度φ0.1)。
2. 检具的型面(包括检具上的型面检测样板):每个点法向矢量偏差不大于0.153. 检具的轮廓:检具的轮廓公差依据所检零件轮廓公差的大小,应不大于0.20-0.25。
4. 销规销套的检测:包括导向部分和工作部分尺寸。
每个定位销及检测销导向部分直径公差按g6执行,工作部分尺寸相对于导向部分尺寸的同轴度及对称度不大于0.02。
每个定位销及检测销销套内径公差按h7执行。
对于带有导向装置的销套,还要对导向装置的方向进行检测。
直径在6-10mm的孔h7公差为:0/+0.015;轴g6公差为:-0.005/-0.014。
5. 定位销定位部分尺寸为:孔的理论值-0.05 ±0.02;检测销检测部分尺寸为:孔理论值-孔的下偏差-孔的位置度公差±0.02。
治具管理总结报告范文(3篇)

第1篇一、报告概述随着企业生产规模的不断扩大和产品种类的日益增多,治具在保证产品质量、提高生产效率方面发挥着越来越重要的作用。
为了确保治具管理工作的顺利进行,本部门对治具管理工作进行了全面梳理和总结,现将有关情况报告如下:二、治具管理工作开展情况1. 治具管理制度建设(1)制定了《治具管理制度》,明确了治具的定义、分类、使用、保养、报废等环节的管理要求。
(2)明确了治具管理的责任主体,包括治具管理员、使用部门负责人、设备维护人员等。
2. 治具管理流程优化(1)优化了治具领用、借用、归还、报废等环节的流程,提高了治具使用效率。
(2)建立了治具领用、借用、归还、报废等环节的审批制度,确保了治具的规范使用。
3. 治具信息管理(1)建立了治具信息管理系统,实现了治具的电子化管理。
(2)对治具的名称、规格、数量、使用部门、使用状态等信息进行了详细登记,方便查询和管理。
4. 治具保养与维护(1)制定了治具保养计划,明确了保养周期、保养内容、保养责任人等。
(2)加强了对治具的日常保养,确保治具处于良好状态。
5. 治具报废与更新(1)对达到报废标准的治具进行了鉴定,确保报废治具的合理处置。
(2)根据生产需求,及时更新淘汰的治具,提高生产效率。
三、治具管理工作成效1. 提高了治具使用效率,降低了生产成本。
2. 保证了产品质量,减少了不良品率。
3. 优化了生产流程,提高了生产效率。
4. 增强了员工对治具管理的重视程度,提高了员工的责任意识。
四、存在的问题及改进措施1. 存在问题:部分治具使用部门对治具管理制度执行不到位,导致治具使用不规范。
改进措施:加强治具管理制度的宣传和培训,提高员工对治具管理的认识。
2. 存在问题:部分治具信息管理系统功能不完善,数据查询和管理不够便捷。
改进措施:优化治具信息管理系统,提高数据查询和管理效率。
3. 存在问题:治具保养工作不够细致,部分治具存在磨损、损坏等问题。
改进措施:加强治具保养工作,确保治具处于良好状态。
治具验收报告范文

治具验收报告范文一、引言治具是企业生产过程中常用的工具,用于组装、检测、测试、装配等各个环节。
重新引进或购买治具时,对治具的品质和性能进行验收是十分必要的。
本报告对最近引进的治具进行了验收。
报告内容包括对治具的外观检查、功能性测试以及性能指标的评估。
二、治具外观检查1.外观质量治具外观应无明显的划痕、磨损、变形等缺陷。
经过检查,所引进的治具外观质量良好,未发现明显的外表缺陷。
2.外观尺寸治具的尺寸应符合设计要求,经过测量,所引进的治具尺寸符合指标范围,满足现有工艺要求。
3.外观配色治具的配色应符合企业的标准,经过对比,所引进的治具与企业标准配色相符,符合要求。
三、功能性测试1.功能完整性治具的功能应完整,具备所需的各项功能。
经过测试,所引进的治具的各项功能正常,无故障。
2.功能稳定性治具的功能应稳定可靠,经过长时间测试,所引进的治具的功能保持稳定,无明显波动。
3.功能灵活性治具应具备灵活调整、易维护的特点。
经过测试,所引进的治具在使用过程中能够灵活调整和维护,操作简便。
四、性能指标评估对治具的性能指标进行评估,主要包括以下几个方面:1.精度通过对所引进治具进行精度测试,结果显示其精度达到了设计要求,满足生产工艺的精度要求。
2.重复性通过多次重复测试,所引进的治具的测试结果具有较好的重复性,可靠性高。
3.耐用性通过长时间连续使用测试,所引进的治具表现出良好的耐用性,无过早损坏或性能下降的现象。
4.适应性所引进的治具能够适应不同产品的生产需求,满足生产线的灵活要求。
5.安全性对治具的安全性进行评估,包括防滑、防护、防静电等方面,经过测试,所引进的治具安全性良好,未存在明显的安全隐患。
五、结论本次治具的验收结果表明,所引进的治具品质符合要求,外观质量良好,尺寸配色均符合标准,功能完整且稳定,性能指标满足生产要求。
检验结果显示该治具适用于生产工艺,并具备良好的耐用性和安全性。
经过验收,该治具被认定为合格品,并可以投入到生产线上使用。
检查治具验收报告
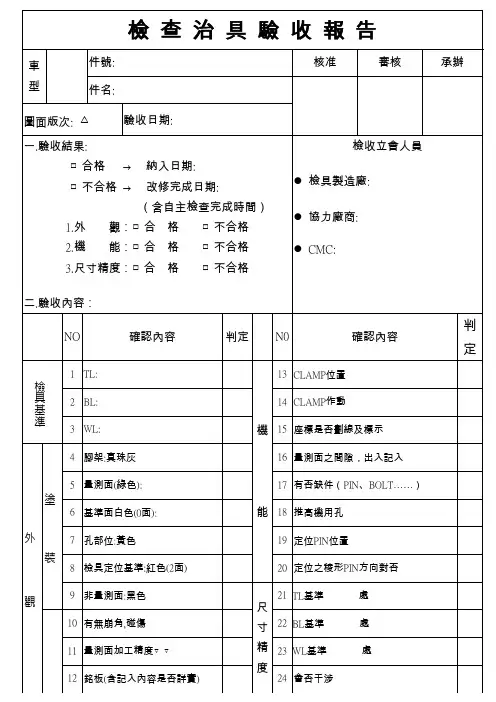
量測面(綠色):
17
有否缺件(PIN、BOLT……)
6
基準面白色(0面):
18
推高機用孔
7
孔部位:黃色
19
定位PIN位置
8
檢具定位基準:紅色(2面)
20
定位之稜形PIN方向對否
9
非量測面:黑色
尺寸精度
21
TL基準處
10
有無崩角,碰傷
22
BL基準處
11
量測面加工精度▽▽
23
WL基準處
12
銘板(含記入內容是否詳實)
1.外觀:□合格□不合格
2.機能:□合格□不合格
3.尺寸精度:□合格□不合格
二.驗收內容:
檢收立會人員
檢具製造廠:
協力廠商:
CMC:
NO
判定
檢具基準
1
TL:
機
能
13
CLAMP位置
2
BL:
14
CLAMP作動
3
WL:
15
座標是否劃線及標示
外觀
塗裝
4
腳架:真珠灰
16
量測面之間隙,出入記入
黑色尺寸精度21tl基準處10有無崩角碰傷22bl基準處11量測面加工精度23wl基準處12銘板含記入內容是否詳實24會否干涉檢查治具驗收不具合內容及對策檢圖
檢查治具驗收報告
車型
件號:
核准
審核
承辦
件名:
圖面版次:△
驗收日期:
一.驗收結果:
□合格→納入日期:
□不合格→改修完成日期:
(含自主檢查完成時間)
24
會否干涉
檢查治具驗收不具合內容及對策
工件检测报告

工件检测报告
报告编号:XXXXX
报告日期:XX年XX月XX日
1. 检测目的
本次检测旨在对XXXX工件进行检测,确保其符合生产质量要求,保障后续加工和使用的安全性。
2. 检测标准
本次检测标准主要参考国家标准XXXX以及企业制定的生产标准,包括外观质量、尺寸偏差、硬度、耐热性等方面。
3. 检测方法
本次检测主要采用物理检测和化学分析相结合的方法进行。
其中,外观检测采用肉眼观察和放大镜进行,尺寸偏差采用测量仪进行,硬度检测采用万能试验机进行,耐热性检测采用高温炉进行。
4. 检测结果
本次检测的XXX工件,外观质量良好,表面光滑无明显瑕疵,尺寸偏差符合标准要求。
硬度实测值为XXX,符合标准范围内,
具有良好的机械性能。
耐热性测试结果表明,在XXX℃高温下,
工件未出现明显形变和破裂现象,具有较好的耐高温性能。
5. 检测结论
本次对XXX工件的检测结果表明,其符合生产和质量要求,
可以投放使用。
建议企业在生产过程中加强对尺寸偏差和硬度的
控制,提升工件的整体品质。
6. 检测机构信息
检测机构名称:
地址:
联系方式:
检测人员:
报告编制人员:
以上为工件检测报告的格式,希望对您有所帮助。
工机具校验报告模板
工机具校验报告模板1. 前言本报告旨在对工机具进行校验,验证其安全性和功能性。
校验范围包括但不限于机械设备、电气设备和劳动保护用品等。
校验过程中,我们严格按照相关标准和规定进行检测,并记录了检测结果和评估。
校验报告的内容将为使用者提供参考,确保工机具的正常使用和安全操作。
2. 校验信息- 校验对象:工机具名称、型号和规格- 校验单位:校验机构名称- 校验日期:校验完成日期- 校验周期:校验周期3. 校验标准校验采用以下相关标准进行:- __标准名称1__: 标准描述1- __标准名称2__: 标准描述2- ...4. 校验项目校验项目如下所示:序号校验项目校验内容检测标准检测结果-1 项目1 内容1 标准1 结果12 项目2 内容2 标准2 结果2... ... ... ... ...5. 校验结果根据校验项目的检验结果,对工机具进行综合评估,判断其是否符合相关标准和规定。
校验结果如下所示:- 校验结果:合格/ 不合格- 不合格项目及处理意见:如果存在不合格项目,请详细列出,并给出改进意见和建议。
6. 校验结论根据校验结果和综合评估,给出校验结论。
校验结论如下所示:- 校验结论:合格/ 不合格/ 部分合格- 不合格原因及处理意见:如果校验结果为不合格或部分合格,请详细描述不合格的原因,并给出相应的处理意见。
7. 校验建议在校验结论的基础上,提出校验建议。
校验建议如下所示:- 对于不合格的工机具,建议立即停止使用,并进行维修或更换。
- 对于部分合格的工机具,建议进行维修或调整,确保相关问题得到解决。
- 对于合格的工机具,建议按照规定的周期进行定期检验和维护,确保其持续符合标准要求。
8. 校验备注在校验过程中,如有特殊情况或其他需要说明的事项,请在此添加备注。
9. 附件如有需要,可以在此附上相关的校验记录、照片、检测报告等附件。
10. 签名校验机构负责人签名:________________________ 日期:_______________________。
26-检具验收报告
件 号
件 名
照片贴付:
长(mm)
宽(mm)
高(mm)
重量(kg)
附件五
检查治具检收报告
件号
核准
审核
承办
件名
车型
图面版次
一、检收结果:
□合 格: →纳入日期:年月日
□不合格:→改修完成日:年月日
1、外 观: □合 格 □不合格
2、机 能: □合 格 □不合格
3、尺寸精度: □合 格 □不合格
二、检收内容:
检收立会人员:
检具制作厂商:
SEM:
项
NO.
内容
判定
NO.
内容
9
非量测面:黑色
尺
寸
精
度
21
TL基准 处
机能
10
有无崩角,碰伤
22
BL基准 处
11
量测面加工精度
23
WL基准 处
12
铭牌(内容是否详实)
24
是否会干涉
QD310-D-044A
附件六
检查治具验收不具合内容及对策
简图:
NO.
不具合内容
对策
担当
期限
QD310-D-045A
附件四
检具照片管理表
承 制 厂 商
判定
基准
1
TL:
机
能
13
CLAMP位置
2
BL:
14
CLAMP作动
3
WL:
15
座标是否划线及表示
涂装
4
脚架:灰色
16
量测面之间隙,出入记入
5
量测面:绿色
17
有否缺件(PIN,BOLT等)
机械零件加工出厂检验报告
机械零件加工出厂检验报告
XXX的出厂检验报告编号为J/KJCL04-0213-03.12-11,检验依据为JB-T 9872-1999金属切削机床机械加工件通用技术
条件。
本次检验的目的是检查机械零件加工的质量是否符合技术要求。
在本次检验中,我们对10个零件进行了全检,检验项目
包括零件材质、外形尺寸、螺纹质量、装配质量、表面粗糙度和关键孔径等。
同时,我们还对出厂参数以及各工位显示内容、数值进行了检查。
通过检验,我们发现本批产品表面光洁无划痕、污渍等;电镀件有防锈、防腐措施,标牌、标识清楚正确,各结构件装配牢固。
外形尺寸符合图纸要求,螺纹表面清晰无凹痕、无断牙、无缺牙等明显缺陷。
出厂参数以及各工位显示内容、数值正确、完整、清晰。
表明粗糙度的公差符合图纸要求。
我们使用精密游标和卡尺对关键轴径和线性尺寸进行了检测,结果表明它们符合公差要求。
综上所述,本批产品经检验符合要求,准予出厂。
设备治具验收报告
设备/治具编号:□设备 □治具
名 称
规格型号
供应/服务商
日 期
出厂编号
验收担当
验收类别
□新购 □改造
验收合格/设备质保开始时间:
1.文件资料签收(在□上打√表示必须具备):
□ 操作/维修说明书(文本/电子版) 数量□关键部品合格证 □部件清单 □ 关键部品维修手册/参数说明书 数量□其他
8)按要求完成对相关人员的培训 技术 □达到 □未达到
结论:
会 签
部门
部门
部门
部门
2.部件/工具签收:
部品/工具名称
规格/型号
数量
单位
完好判定
□OK □NG
□OK □NG
□OK □NG
□OK □NG
□OK □NG
□OK □NG
移交确认:
签收确认:
3.调试阶段确认:
调试初始时间: 年 月 日 调试结束时间: 年 月 日
判定依据: 判定部门 结果
1)导入问题整改完成率达到80%以上 技术 □达到 □未达到
2)机床功能/动作满足生产要求 生产 □满足 □不满足
3)安全防护设施及标示完好 装备 □完好 □不正常
4)机床精度达到设备出厂精度要求 技术/装备 □达到 □未达到
5)设备安装调试时间在规定时间 技术 □完成 □未完成
6)加工产品特性达到技术工艺要求 品保 □达到 □未达到
7)设备能力Cmk(可行时)大于67 技术/生产 □达到 □未达到
检测治具报告表
□ □
1.符合验收标准,可编号入库。 2.验收不合格,作退货处理。 检验人:
制定治具编号:
核准:
注:
治具由工程部验收,合格方可编号入库.
表科技有限公司
___年___月___日 治具名称 验收类型: 供应商公司 验收过程: □金属治具类
工治具检验报告
适用型号 □贴合治具类 □测试治具类 治具外形尺寸 使用部门 □其他类
检测项目 1 2 治具外 观要求 3 5 6 7 8 治具是否按治具图档加工 治具是否会造成刮伤产品 治具是否有漏装零件 治具螺丝是否锁紧 是否有刻治具名称、出厂日期 邦定压头治具是否平整 其它 图纸要求尺寸公差 图纸要求尺寸公差 图纸要求尺寸公差 图纸要求尺寸公差 图纸要求尺寸公差 图纸要求尺寸公差 其它重 要尺寸 图纸要求尺寸公差 图纸要求尺寸公差 要求尺寸公差 重要数 据收集 是□ 是□ 是□ 是□ 是□ 是□ 是□ 否□ 否□ 否□ 否□ 否□ 否□ 否□ 卡尺 千分尺 二次元 投影仪 其它量具
备注:
定位边距1尺寸 公差 定位边距2尺寸 公差
实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差 实际测量尺寸公差
治具产 品定位 定位深度1尺寸 尺寸公 公差 差 定位深度2尺寸 公差 定位孔直径尺 寸公差
实际测量
检 验 结 果