
矿粉的技术要求
《铁路混凝土工程施工质量验收标准》(TB10424-2018)存疑问题解答

新铁路验标疑问汇总表一、《铁路混凝土工程施工质量验收标准》(TB10424-2018)1.《铁路混凝土工程施工质量验收标准》(TB10424-2018)第6.4.11条P56和第6.4.12条P56的规定混凝土弹性模量及混凝土抗渗等级试验的混凝土试件龄期满足要求后施工单位、监理单位及时进行试验检测。
监理单位是否可见证检测?见证检测频率是多少?参考相关专业规范(如隧道验标等),如无相关规定,则100%检测。
2.《铁路混凝土工程施工质量验收标准》(TB10424-2018)第8.3.3条P69规定砌体工程所用砂浆的类别和强度等级施工单位、监理单位每批检验一次。
监理单位是否可见证检验?见证频率是多少?参考相关专业规范。
3.《铁路混凝土工程施工质量验收标准》TB 10424-2018附录B质量验收记录表B.0.1 P87中,使用中一批材料用于多个单位、分部、分项工程,是否全部填写上,每张表填写同时到场的多批材料还是按材料种类分别填写?例如进场一批水泥用于桥梁、隧道、路基涉及多个分部分项工程,是否把所有的单位、分部、分项都填写上,如果填写单一的单位、分部、分项,材料就要重复填写多次。
A、说的清楚的都填在一起,B、不同的专家有不同的看法,C、如果无明确规定,建设单位可统一下如何填写。
4.机械连接、双面焊等是否按半成品填写《铁路混凝土工程施工质量验收标准》(TB10424—2018)B.0.1进场质量验收记录表;按原材料及半成品填写5.接地端子、橡胶支座、锚具、预埋件等是否按构配件填写《铁路混凝土工程施工质量验收标准》(TB10424—2018)B.0.1进场质量验收记录表;是6. 《铁路混凝土工程施工质量验收标准》(TB10424—2018)对矿粉烧失量技术要求是:≤1.0%;《铁路混凝土》(TB/T3275-2018)对矿粉烧失量技术要求是:≤3.0%。
两本规范技术要求不一致,现场按哪个?按≤1.0%7. 《铁路混凝土工程施工质量验收标准》(TB10424—2018)粉煤灰规格由以前C50以下和C50及以上改为了I级和II 级,现在配置C50及以上混凝土是否可以使用II级粉煤灰拌制。
矿粉行业报告
矿粉行业报告矿粉是一种重要的工业原料,广泛应用于建筑材料、化工、冶金、玻璃、陶瓷等行业。
矿粉的质量和产量对工业生产和国民经济发展具有重要影响。
本报告将对矿粉行业的发展现状、市场需求、产能布局、技术进步、环保政策等方面进行分析和展望。
一、矿粉行业的发展现状。
目前,我国矿粉行业总体呈现产能过剩、竞争激烈、产品同质化严重等特点。
据统计,截至2021年底,全国矿粉产能已经超过了需求量的两倍以上,产能过剩严重。
同时,由于市场竞争激烈,矿粉产品价格低廉,企业利润空间较小。
此外,由于技术更新换代缓慢,企业生产设备老化严重,生产效率低下,产品质量参差不齐,环保标准落后,行业发展面临诸多挑战。
二、矿粉市场需求分析。
矿粉作为建筑材料的重要组成部分,受到建筑行业的广泛应用。
随着我国城镇化进程的加快,建筑行业的需求量不断增加。
此外,随着环保意识的提高,绿色环保型矿粉产品的需求也在增加。
在化工、冶金、玻璃、陶瓷等行业,矿粉也有着广泛的应用。
因此,矿粉市场需求潜力巨大。
三、矿粉产能布局分析。
目前,我国矿粉企业主要集中在河南、河北、山东、四川等地,产能布局不够合理。
这些地区的矿粉企业大多规模较小,技术水平落后,产品质量参差不齐。
而一些资源丰富的地区,如新疆、内蒙古等,矿粉产能利用率较低,存在着资源浪费的问题。
因此,矿粉产能布局需要进一步优化,提高资源利用效率,促进行业健康发展。
四、矿粉技术进步展望。
随着科技的不断进步,矿粉生产技术也在不断提高。
新型磨粉设备、分级设备的应用,使得矿粉生产效率得到提高。
同时,磨粉工艺的改进,使得产品质量得到提升。
此外,绿色环保型矿粉生产技术的研发应用,将有助于减少对环境的污染,提高企业的可持续发展能力。
五、矿粉环保政策影响分析。
近年来,国家对环境保护的重视程度不断提高,矿粉企业的环保压力也在增加。
《大气污染防治行动计划》、《水污染防治行动计划》等一系列环保政策的出台,对矿粉企业的生产经营提出了更高的要求。
矿粉检验作业指导书

矿粉检验作业指导书本作业指导书参照GB/T18046—2000《用于水泥和混凝土中的粒化高炉矿渣粉》、福建省工程建设地方标准DBJ13-66-2005《粒化高炉矿渣在水泥混凝土中应用技术规程》、DBJ13—42—2002《预拌混凝土生产施工技术规程》进行编制。
一、检验批以同厂家、同级别和同进场不超过200t为一验收批,不足亦按一批计。
对进厂的矿粉,厂家应出具出厂检验报告外,本公司批(初次使用)对其含水量、烧失量、流动度比和活性指数进行检验。
以后每批对其含水量、烧失量进行检测。
二、取样在20个以上部位取等量样品总量至少20kg。
试样应混合均匀,按四分法缩取出比试验所需时大一倍的试样。
三、烧失量按《粉煤灰检验作业指书》中烧失量检验规定进行。
四、流动度及活性指数1、样品1.1、对比样品:符合GB175规定等级42.5R(525)硅酸盐水泥,本公司采用等级42.5R普通硅酸盐水泥,或目前使用P.O42.5水泥。
1.2、试验样品:由对比水泥和矿渣粉按质量比1:1组成。
2、试验方法2.1、砂浆配合比砂浆配合比如下表所示2.2、砂浆搅拌 搅拌按GB/T17671进行。
2.3、抗压强度试验按GB/T17671进行试验,分别测定试验样品7d 、28d 抗压强度R 7、R 28和对比样品7d 、28d 抗压强度R 07、R 028。
2.4、流动度试验按《粉煤灰检验作业指导书》需水量比检验方法进行,分别测定试验样品和对比样品的流动度L 、L 0。
3、结果计算3.1、矿渣粉各龄期的活性指数按下式计算A 7和 A 28,计算结果取整数。
1000777⨯=R R A 式中:A 7——7活性指数,%;R 07——对比样品7抗压强度,MPa ; R 7——试验样品7抗压强度,MPa 。
1000282828⨯=R R A 式中:A 28——28活性指数,%;R 028——对比样品28抗压强度,MPa ; R 28——试验样品28抗压强度,MPa 。
矿粉检测业指导书
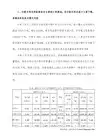
1.0
活性指数
需水量比/%≤
100
3d/%≥
85
70
55
7d/%≥
100
85
75
28d/%≥
115
105
100
5.2判定规则
试验结果符合上表中技术要求时为合格品,若其中任何一项不符合要求时,允许在同一编号中重新加倍取样进行全部项目的复检,以复检结果判定,复检不合格可降级处理或退货。
4.2.4将料筒上部空间注入水银,按上述同样方法除去气泡,压平,倒出水银称量,重复几次,精确至50mg。
4.2.5按下式计算筒体积(精确到0.005cm3)
V=(P1-P2)/ρ水银
其中:V——料层体积cm3;
P1——末装料时,料筒中水银质量g;
P2——装料后,料筒中水银质量g。
4.3试样制作
4.3.1试样准备
质量管理体系第三层次文件
文件编号
版/次
矿粉检测作业指导书
页 数
共7页第2页
式中:W——含水量%;
W1——烘干前试样的质量(g);
W0——烘干后试样的质量(g)。
计算精确至0.1%
2.细度
2.1仪器:负压筛检仪:φ150mm45 mm方孔筛,天平(0.01~50g)
2.2试验步骤:
2.2.1将测试用矿粉样品属于温度为105-10℃烘箱内烘至恒重,取压试样放在干燥器中冷却至室温。
4.4.5标定料筒体积,按公式计算标准粉重量,并用分析天平秤量。
4.4.6将仪器工作状态开关置于标定状态
4.4.7将拨码盘B1的数值设定为标准试样的比表面积值。将拨码盘B2的数值设定为标准试样的密度。
4.4.8按下测量键,测量开始,测量完毕后仪器显示出数值即为本仪器的仪器常数K及测量时间。
沥青路面AC-13施工指导意见(70#沥青)

沥青路面上面层AC-13(70#道路石油沥青)施工指导意见根据部颁标准JTG F40-2004《公路沥青路面施工技术规范》规定,特提出如下指导意见。
沥青路面上面层AC-13沥青混合料矿料级配应符合表一的规定。
一、材料要求1、沥青沥青面层均采用优质70#道路石油沥青,其技术要求见表二。
各施工单位和驻地监理组工地试验室应对针入度、延度和软化点进行检验,并由施工单位留样备检。
施工单位每车检测1次,监理单位每5车检测1次。
沥青全套指标检验由施工单位和监理组联合委托有关单位按每2000吨进行,每个标段至少送检1次。
沥青路面上面层用沥青混凝土矿料级配通过率(%)范围表一70#道路石油沥青技术要求表二2、粗集料应采用石质坚硬、清洁、不含风化颗粒、近立方体颗粒的碎石,粒径大于4.75mm。
宜采用玄武岩、辉绿岩等中性石料,也可采用石灰岩等碱性石料,宜用反击式破碎机轧制的碎石,严格控制细长扁平颗粒含量,以确保粗集料的质量。
集料质量应从源头抓起,对不合格的集料不得装车、装船,对进场粗集料每1500T检验一次。
粗集料技术要求见表三。
沥青上面层用粗集料质量技术要求表三3、细集料采用坚硬、洁净、干燥、无风化、无杂质并有适当级配的人工轧制的米砂,石质采用石灰岩,不能采用山场的下脚料。
细集料每500T检验一次。
细集料规格见表四。
根据级配的需要,也可使用少量质量优良的河砂。
沥青上面层用细集料规格表四注:(1)视密度不小于2.5 g/cm3;(2)砂当量不得小于60%。
4、填料宜采用石灰岩碱性石料经磨细得到的矿粉。
矿粉必须干燥、清洁,矿粉质量技术要求见表五,每100T检验一次。
拌和机的粉尘可作为矿粉的一部分回收使用。
但每盘用量不得超过填料总量的25%,掺有粉尘填料的塑性指数不得大于4%。
沥青面层用矿粉质量技术要求表五二、做好施工机械与质量检测仪器的准备工作1、必须配备齐全施工机械和配件,做好开工前的保养、调试和试机,并保证在施工期间一般不发生有碍施工进展和质量的故障。
沥青混凝土及过渡料技术标准

附件:观文水库工程沥青混凝土心墙及过渡料技术质量标准1、沥青混凝土心墙(1)沥青材料沥青混凝土心墙的沥青采用水工沥青。
要有生产厂家全部试验指标报告和合格证。
沥青运到现场,工地实验室应按监理要求进行检测。
沥青处包装必需是桶装。
沥青质量技术指标详见表:沥青质量技术指标表。
沥青质量技术指标表(2)粗骨料沥青混凝土心墙的粗骨料来源于阴阳山料场。
粗骨料粒径2.5~20mm,采用两级破碎。
粗骨料主要技术要求包括:①质地坚硬,不因加热引起性质变化,不得使用风化岩石加工,比重不小于2.6,吸水率不大于2.0%;②洁净,含泥量不大于0.3%;③针片状颗粒含量不大于10%;④级配良好,以圆孔筛检验,超径率小于5%;逊径率小于10%;⑤耐久性好,用硫酸钠法干湿循环5次,重量损失小于12%;⑥粘附性能良好,与沥青的粘附力应达四级以上。
(3)细骨料细骨料来源于阴阳山料场。
细骨料粒径0.075~2.5mm,主要技术要求包括:①质地坚硬,不因加热引起性质变化,比重不小于2.6,吸水率不大于3.0%;②干净,不含有机质和其它杂质,含泥量不大于2%;③耐久性好,用硫酸钠法干湿循环5次,重量损失小于5%;④水稳定等级不低于六级;⑤级配良好,超径率小于5%。
(4)矿粉(填充料)矿粉为石灰岩生产的人工砂经柱磨机磨细后分选而得,矿粉主要技术要求:①颗粒组成符合:0.6mm筛孔总通过率为100%,0.15mm筛孔总通过率大于90%,0.075mm筛孔总通过率大于85%;②比重不小于2.5,含水率不大于0.5%;③亲水系数不大于1.0;④不含泥土、有机物等杂质和结块。
(5)沥青混凝土建议配合比沥青混凝土建议配合比见下表;沥青混凝土配合比注:沥青混凝土配合比应根据试验最终确定。
(6)沥青玛蹄脂建议配合比沥青玛蹄脂建议配合比见下表;沥青玛蹄脂配合比(7)沥青混凝土质量要求沥青混凝土质量要求见下表;沥青混凝土质量要求2、心墙上(下)游过渡料心墙上(下)游过渡层料来源于坝区阴阳山料场新鲜石岩,最大粒径80mm,粒径小于5mm的含量不大于35%,粒径小于0.075mm的含量不大于5%,设计干密度不小于 2.20t/m3,填筑孔隙率不大于20%。
矿粉试验
矿渣粉试验作业指导书一、进场必试项目密度、比表面积、活性指数、流动度比二、委托批次:根据DBJ/T01-64-2002《混凝土矿物掺合料应用技术规范》规定,连续供应200t同一厂家、相同级别的矿粉为一批,不足200t者应按一批计。
三、试验依据1、《水泥密度测定方法》GB/T208-19942、《水泥化学分析方法》GB/T176-20083、《水泥比表面积测定法(勃氏法)》GB/T8074-20084、《用于水泥和混凝土中的粒化高炉矿渣粉》GB/T18046-2008四、预拌混凝土和砂浆用矿粉技术要求五、检测前的检查1.开始进行检测前应首先检查试验室温湿度是否符合规范要求,若不符合应开启设备使之符合要求后方可开始检测。
2.检查仪器设备的电路连接是否正确,是否出现线路破损、漏电现象。
3.接通电源,空载运转各仪器设备,确定其是否运转正常。
4.检查检测用水是否清澈、可透明,是否符合检测要求。
5. 试体成型试验室的温度应保持在20℃±2℃,相对湿度应不低于50%。
试体带模养护的养护箱或雾室温度保持在20℃±1℃,相对湿度应不低于90%。
试体养护池水温度应在20℃士1℃范围内。
试验室空气温度和相对湿度及养护池水温在工作期间每天至少记录一次。
养护箱或雾室的温度与相对湿度至少每4 h 记录一次,在自动控制的情况下记录次数可以酌减至一天记录二次。
在温度给定范围内,控制所设定的温度应为此范围中值。
六、取样与留样1、取样:散装矿渣粉取样时,应从连续进厂的任意三个罐体中各取试样一份,每份不少于12.0kg,混合搅拌均匀后,用四分法缩取出比试验所需量大一倍的试样。
2、留样:1.样品取得后应贮存在密闭的容器中,封条样要加封条。
容器应洁净、干燥、防潮、密闭、不易破损并且不影响水泥性能。
2存放封存样的容器应至少在一处加盖清晰、不易擦掉的标有编号、取样时间、取样地点和取样人的密封印,如只有一处标志应在容器外壁上。
开滦集团选煤用磁铁矿粉管理规定
开滦集团选煤用磁铁矿粉管理规定(试行)一质量要求重介选煤用重介质是一种磁铁矿粉,按照矿物组成由磁铁矿、赤铁矿、黄铁矿等;按化学成分、产地的不同,其物理性质也不同。
选煤厂对磁铁矿粉的密度、粒度、磁性物含量有着较高的要求。
集团公司根据煤炭行业标准《选煤用磁铁矿粉》(MT/T-1017-2007)并结合各选煤厂实际情况,确定开滦集团内部选煤厂统一的磁铁矿粉各项参数要求。
1.各项主要指标要求表一各项主要指标要求2.介质在库内存放期间,不能有结焦、结块等粘结现象,否则一律视为不合格品,由供货方无条件按不合格数量的100%换或退货。
3.介质粉中不得掺入任何杂物,如矿渣、石块、碳结物、塑料布、杂草、粘土等。
否则一律视为不合格品,由供货方无条件按不合格数量的100%换或退货。
4.根据现场实际,各项指标中(真密度>4.3、磁性物含量>93%、-0.045mm含量>83%,外水<10%)为最低要求,有一项达不到要求,各厂拒绝接收。
在区间范围内的在合同中要明确扣款额度,结账时必须进行扣款。
(其中:外水一项应折吨处理)二样品采取集团公司选煤用磁铁矿粉(介质)的样品采取方法依据GB/T2007.1 《散装矿产品取样、制样通则手工取样方法》并结合各选煤厂实际情况规定如下:1.采样人员接到进矿磁铁矿粉(介质)通知后,及时到现场进行采样(必须两人以上,其中一人为负责人)。
要求先卸一车采样检测比重(真密度),如合格则来车全部卸车采样。
2.要求在卸车过程中采样,采样在卸车完毕后的磁铁矿粉堆上立即进行。
3.按照不同供货单位分别采样的原则,同一供货单位一般情况下以1000t作为一个检测单位;当日进货少于1000t时,当日应单独作为一个检测单位。
4.按照均匀布点的原则对介质进行采样。
介质落地后立即在介质堆上按上、中、下均匀布点取样(参照煤堆取样方法进行布点)。
采样前要剥去200mm的表层,要求子样重量不少于200g,子样数目不少于每5吨一个子样。
选煤用磁铁矿粉质量标准的研究与完善
选煤用磁铁矿粉质量标准的研究与完善摘要:通过学习磁铁矿粉真密度的测定方法和自我研究,形成了一套选煤用磁铁矿粉质量指标检测方法,带来了一定的经济效益。
关键词:磁铁矿粉;真密度;关键粒度现代化的选煤厂多采用的是重介质选煤工艺,采用磁铁矿粉作为加重质,用于配制重介质悬浮液,磁铁矿粉质量的优劣是影响重介质选煤工艺洗选效率高低的主要因素之一,是保证洗选效果、降低介耗和选煤成本的关键。
因此,选煤厂日常管理工作中磁铁矿粉的入厂检验就显得尤为重要,而确定合理的磁铁矿粉入厂检验的质量指标及标准是选煤厂日常管理工作的重点。
一、选煤用磁铁矿粉性质及其技术要求根据煤炭行业标准《选煤用磁铁矿》(MT/T-1017-2007)依据选煤的工艺要求,将磁铁矿粉分为特粗、粗、细、特细四的级别。
对各级的技术参数参照下表:注:粒度组成、外在水份和硫份等技术要求,也可根据用户要求进行确定。
二、选煤用磁铁矿粉质量指标完善的过程一般来说,密度大于4.5kg/cm?,磁性物含量大于85%,即能满足选煤要求。
磁性物含量是最基本也是最重要的指标,一般这个指标都能达到。
我厂主要是在粒度组成和真密度测定两方面进行了完善。
粒度的测定:我厂粒度的测定在2013年6月21日之前一直做全粒级分析,在这之后只对>0.045m m和<0.045mm两个关键粒度进行测量,看看是否适合上表中推荐的范围。
做全粒级分析需要用到套筛,操作复杂,需要的时间长;只做两个关键粒度的测量操作简单,取200g入场介质,只需要用水洗掉低粒度级别的,剩下的称量即可,既节约时间,又达到了入场介质检验的效果。
磁铁矿粉的粒度主要是影响重介质悬浮液的粘度,选煤厂存在介质技术损失并不大、但介耗却很高的情况,原因可能是由于磁铁矿粉质量没有达到要求。
因为加重质粒度越细,重悬浮液密度也越稳定,在重悬浮液中为起稳定作用而掺入的煤泥量也相应减少;加重质粒度变粗后,重悬浮液稳定性变差,为了满足稳定性的要求势必要加大泥质物含量,从而导致脱介筛和分选机效率下降,加重质损失明显增大。
选煤用磁铁矿粉
选煤用磁铁矿粉(重介质粉)
一、选煤用磁铁矿粉(重介质粉) 技术指标如下:
磁性物含量:>95%
真密度:>4.5g/cm³
水分:<8%
粒度:-325 目(44 微米)70%-90°/。
-200 目(75 微米)75%-90%
细粒度:-325目(44微米)100%
粗粒度:0.15mm-0.5mm (也可根据客户需要生产不同粒度等级的介质。
)
二、重介质洗煤基本原理
1.重介质选煤
任何重力分选过程都是在一定的介质中进行,若所使用的分选介质其密度大于1g/cm时,这种介质成为重介质,煤炭在该介质中分选成为重介质选煤。
2.重介质选煤的特点
(1)分选效率和分选精度都高于其他选美方法;
(2)分选密度调节范围宽;
(3)分选粒度高;
(4)适应性强
(5)生成过程中易于实现自动化,悬浮液密度、液位、粘度、磁性物含量等工艺参数能实现自动控制。
3.选煤过程常用的加重质
重介质选煤多采用磁铁矿粉作为加重质,因用其配置的悬浮液密度范围宽,完全能够满足分选各种煤炭使用,而且便于回收。
4.对磁铁矿加重介质的要求
重介质选煤多采用磁铁矿粉作为加重质时,磁铁矿粉的磁性物含量越高,加重质的回收再使用的数量越大,介质消耗少,生产费用可有所降低,加重质粒度越细,悬浮液密度的真实性越高,分选效率也会越佳。