
工件表面光洁度标准 SPI
工件表面光洁度标准SPI ~SPE &模具抛光等级
2010-01-11 16:58
SPI-SPE工作表面光洁度标准旧标准一般粗糙度
A-0#1钻石膏(光学要求)
A-1#3钻石膏抛光(镜面)#3钻石膏A-2#6钻石膏抛光(镜面)#3钻石膏A-3#15钻石膏抛光(镜面)#2(#1200砂纸)B-1#600砂纸(光面)
B-2#400砂纸(光面)
B-3#320砂纸(光面)#3C-1#600油石(哑面)
C-2#400油石(哑面)
C-3#320油石(哑面)#4(#280油石)D-1喷#11粗玻璃珠= (#2湿砂)
D-2喷#240砂=(干幼砂)#5(5"距离100磅压力,似幼火花机纹)
D-3喷#24砂= (干粗砂)#6(3"距离100磅压力)模具抛光有分等级的吗?
代号番号加工法平均粒度(μm)粒度上下值(μm) Ra中心线平均粗度(μm)抛光代号200,000#以上━━0.07 0.062~0.082 0.003~0.01 (1)光学级
14000# 1 DIAMOND 1 1~2 0.019~0.025
10000# 2 DIAMOND 2 1~3 0.02~0.028 A1
8000# 3 DIAMOND 3 2~4 0.025~0.03 (2)A1,A2
5000# 4.5 DIAMOND 4.5 3~6 0.029~0.04 (3)A2
3000# 6 DIAMOND 6 4~8 0.032~0.045 (4)A2,A3
2000# 8 DIAMOND 8 6~10 0.04~0.06 A3
1000# 15 DIAMOND 15 10~20 0.06~0.07 A3
1000# 15 Sand paper 15 10~20 0.07~0.08
800# 21 Sand paper 21 18~24 0.08~0.095
600# 30 Sand paper 30 25~35 0.09~0.1 (5)B1
400# 37 Sand paper 37 30~44 0.11~0.12 (6)B2
320# 45 Sand paper 45 40~50 0.12~0.16 (7)B3
━30 Whetstone 30 30~37 0.16~0.17 (8)C1
━37 Whetstone 37 30~44 0.23~0.27 (9)C2
━45 Whetstone 45 40~50 0.34~0.39 (10)C3
━11#咬花━━0.92~0.99 (11)D1
━240#咬花━━1.77~1.89 (12)D2
━24#咬花━━3.15~3.58 (13)D3
━咬花━━1.83~1.99 (14)SPI5
━3A EDM━━3.62~4.31 3A
━2A EDM━━2.33~2.41 2A
━1.5A EDM━━2.07~2.14 1.5A
━1A EDM━━1.31~1.53 1A
140#━研磨━100#~140# 3~4
230#━研磨━200#~230# 2~3
400#━研磨━270#~400# 1~2
本表只提供比对样板,测试报告值仅供参考用。
因成品用途、塑胶材质、钢材、热处理方式、创成工程、模具形状、抛光加工难易度,抛光方式都会影响表面粗度、亮度、平坦度、平顺度、垂直度、同心度。
我们公司工程师提到SPI-C2的等级相当于Ra0.4的标准.一般机械精加工都只是Ra0.8.可见SPI-C2的零件表面还要通过光整才能达到。
SPI 美国光洁度标准
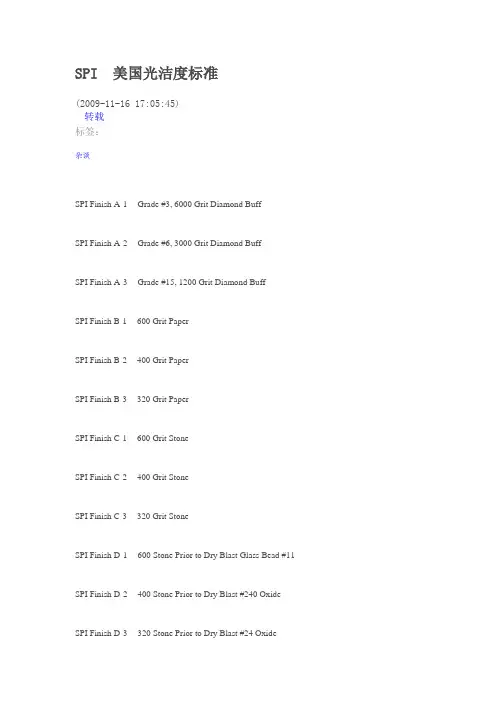
SPI 美国光洁度标准(2009-11-16 17:05:45)转载标签:杂谈SPI Finish A-1 -- Grade #3, 6000 Grit Diamond BuffSPI Finish A-2 -- Grade #6, 3000 Grit Diamond BuffSPI Finish A-3 -- Grade #15, 1200 Grit Diamond BuffSPI Finish B-1 -- 600 Grit PaperSPI Finish B-2 -- 400 Grit PaperSPI Finish B-3 -- 320 Grit PaperSPI Finish C-1 -- 600 Grit StoneSPI Finish C-2 -- 400 Grit StoneSPI Finish C-3 -- 320 Grit StoneSPI Finish D-1 -- 600 Stone Prior to Dry Blast Glass Bead #11 SPI Finish D-2 -- 400 Stone Prior to Dry Blast #240 Oxide SPI Finish D-3 -- 320 Stone Prior to Dry Blast #24 OxideSPE -- The Society of Plastic EngineersSPI -- The Society of the Plastic Industry另附:表面粗糙度国际标准加工方法标准等级代号表面粗糙度加工工具(方法) 加工材料及硬度要求光度描述粗研磨砂粒粒度精研磨砂粒粒度钻石膏抛光SPI(A1) Ra0.005 S136 54HRC 光洁度非常高,镜面效果SPI(A2) Ra0.01 DF-2 58HRC 光洁度较低,没有砂纸纹SPI(A3) Ra0.02 S136 300HB 光洁度更低一级,但没有砂纸纹SPI(B1) Ra0.05 没有光亮度,有轻微3000#砂纸纹SPI(B2) Ra0.1 没有光亮度,有轻微2000#砂纸纹SPI(B3) Ra0.2 没有光亮度,有轻微1000#砂纸纹不辨加工痕迹的方向。
SPISPE_工件表面光洁度标准

SPISPE_工件表面光洁度标准
拋光標准
一. 試模前必須檢查打光是否完全符合要求或是否全部完成.
二. 火花紋地方是否正确及是否可以出模.
三. 所有鏡面打光,鋼材必須用ASSAB 136,見硬52-54HKC工件表面光洁度按照下列新標准
SPI-SPE 工件表面光洁度標准
A-0 #1鑽石膏(光學要求)
A-1 #3鑽石膏拋光(鏡面)
A-2 #6鑽石膏拋光(鏡面)
A-3 #15鑽石膏拋光(鏡面)
B-1 600 沙紙(光面)
B-2 400 沙紙(光面)
B-3 320 沙紙(光面)
C-1 600 沙紙(光面)
C-2 400 油石(啞面)
C-3 320 沙紙(光面)
D-1 噴#11粗玻璃珠
D-2 噴#240沙
D-3 噴#24沙
1.見硬方法
- 用真空熱處理.
- 見硬時在熱處理通知表必須注明:
1.德勝2083ESR
2.硬度52-54HRC
3.高溫淬火+2次低溫回火
4.大陸的加工厂可以在德勝熱處理;香港加工厂可以繼續用好百利.
1.加工方法
用EDM火花電蝕加工,但需注意以下几點:
- 用低電流加工.因為高電流粗加工容易留下凹穴,打光時留下深孔.
- EDM只适用日本火花机加工,因台灣机火花紋深淺不一,會留下深孔.以因拋光鑽石膏后才看到 "孔",如有凹孔重新打光需由#320開始,會浪費大量工時.。
表面光洁度标准

表面粗 最小
-
0.06Βιβλιοθήκη 0.241.24.8
15
糙度
(μRz) 最大
0.03
0.12
0.48
1.7
6.6
19
一般情况处理 1.镜面抛 光 2.高光洁 度 3.一(般hi抛gh 光 4.全透明 件 5.半透明 件 6.一般机 壳 7.一后般模内 置 8.下零模件镶 件 9.软上胶的尽 量 10避;高免呵 壳体,
8、抛光光洁度标准
表面光洁度标准及加工所使用的处理材料(SPL AR-106)单位:inch
光洁度代号SPI
所使用的表面处理材料
粗糙度平均Ra μ-in
A-1
第3级钻石膏(3000#以上)
0-1
A-2
第6级钻石膏(1200#-1500#)
1~2
A-3
第15级钻石膏(1000#)
2~3
B-1
600号砂纸
表面光洁度标准及加工所使用的处理材料(JIS K 7140) 单位:mm
光洁度代号
MR-1
MR-2
MR-3 MR-4
MR-5
MR-6
所使用的表面处理材 8000号 (1至
料
5μ)钻石粉
1200号 (8至 20μ)钻石粉
360号钢砂纸
150号油 石
120号喷砂,在 5kgf/cm2气压下
喷
46号喷砂,在 5kgf/cm2气压下喷
8.外观纹 面,蚀
VDI:36 以上
VDI:33 -36
VDI:27 -33
VDI:21 -27 VDI:21 以下
400#但要均匀 600#以上但要均匀 800#以上但要均匀 1000#以上但要均匀 1200#以上但要均匀
SPI美国标准 抛光等级
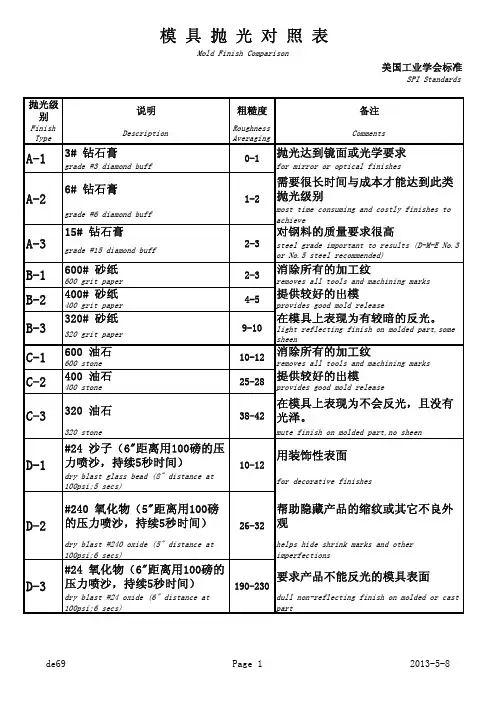
Mold Finish Comparison
美国工业学会标准
SPI Standards
抛光级 别
Finish Type
说明
Description
粗糙度
Roughness Averaging
备注
Comments
A-1
3# 钻石膏
grade #3 diamond buff
0-1 抛光达到镜面或光学要求
320 stone
mute finish on molded part,no sheen
D-1
#24 沙子(6"距离用100磅的压 力喷沙,持续5秒时间)
dry blast glass bead (8" distance at 100psi;5 secs)
10-12
用装饰性表面
for decorative finishes
for mirror or optical finishes
A-2 A-3
6# 钻石膏
grade #6 diamond buff
15# 钻石膏
grade #15 diamond buff
需要很长时间与成本才能达到此类
1-2 抛光级别
most time consuming and costly finishes to achieve
helps hide shrink marks and other imperfections
要求产品不能反光的模具表面
190-230
dull non-reflecting finish on molded or cast part
de69
Page 1
2013-5-8
工件表面光洁度标准 SPI

工件表面光洁度标准SPI ~SPE & 模具抛光等级2010-01-11 16:58SPI-SPE 工作表面光洁度标准旧标准一般粗糙度A-0 #1钻石膏(光学要求)A-1 #3钻石膏抛光(镜面) #3钻石膏A-2 #6钻石膏抛光(镜面) #3钻石膏A-3 #15钻石膏抛光(镜面) #2(#1200砂纸)B-1 #600砂纸(光面)B-2 #400砂纸(光面)B-3 #320砂纸(光面) #3C-1 #600油石(哑面)C-2 #400油石(哑面)C-3 #320油石(哑面) #4(#280油石)D-1 喷#11粗玻璃珠= (#2湿砂)D-2 喷#240砂= (干幼砂) #5(5"距离100磅压力, 似幼火花机纹)D-3 喷#24砂= (干粗砂) #6(3"距离100磅压力) 模具抛光有分等级的吗?代号番号加工法平均粒度(μm) 粒度上下值(μm) Ra中心线平均粗度(μm) 抛光代号200,000#以上━━ 0.07 0.062~0.082 0.003~0.01 (1)光学级14000# 1 DIAMOND 1 1~2 0.019~0.02510000# 2 DIAMOND 2 1~3 0.02~0.028 A18000# 3 DIAMOND 3 2~4 0.025~0.03 (2)A1,A25000# 4.5 DIAMOND 4.5 3~6 0.029~0.04 (3)A23000# 6 DIAMOND 6 4~8 0.032~0.045 (4)A2,A32000# 8 DIAMOND 8 6~10 0.04~0.06 A31000# 15 DIAMOND 15 10~20 0.06~0.07 A31000# 15 Sand paper 15 10~20 0.07~0.08800# 21 Sand paper 21 18~24 0.08~0.095600# 30 Sand paper 30 25~35 0.09~0.1 (5)B1400# 37 Sand paper 37 30~44 0.11~0.12 (6)B2320# 45 Sand paper 45 40~50 0.12~0.16 (7)B3━ 30 Whetstone 30 30~37 0.16~0.17 (8)C1━ 37 Whetstone 37 30~44 0.23~0.27 (9)C2━ 45 Whetstone 45 40~50 0.34~0.39 (10)C3━ 11# 咬花━━ 0.92~0.99 (11)D1━ 240# 咬花━━ 1.77~1.89 (12)D2━ 24# 咬花━━ 3.15~3.58 (13)D3━咬花━━ 1.83~1.99 (14)SPI5━ 3A EDM ━━ 3.62~4.31 3A━ 2A EDM ━━ 2.33~2.41 2A━ 1.5A EDM ━━ 2.07~2.14 1.5A━ 1A EDM ━━ 1.31~1.53 1A140# ━研磨━ 100#~140# 3~4230# ━研磨━ 200#~230# 2~3400# ━研磨━ 270#~400# 1~2本表只提供比对样板,测试报告值仅供参考用。
SPI美国标准(抛光等级)

美国工业学会标准SPI Standards 抛光级别说明粗糙度备注Finish TypeDescriptionRoughnessAveragingComments3# 钻石膏抛光达到镜面或光学要求grade #3 diamond buff for mirror or optical finishes6# 钻石膏需要很长时间与成本才能达到此类抛光级别grade #6 diamond buffmost time consuming and costly finishes toachieve15# 钻石膏对钢料的质量要求很高grade #15 diamond buffsteel grade important to results (D-M-E No.3or No.5 steel recommended)600# 砂纸消除所有的加工纹600 grit paper removes all tools and machining marks400# 砂纸提供较好的出模400 grit paper provides good mold release320# 砂纸在模具上表现为有较暗的反光。
320 grit paperlight reflecting finish on molded part,somesheen600 油石消除所有的加工纹600 stone removes all tools and machining marks400 油石提供较好的出模400 stone provides good mold release320 油石在模具上表现为不会反光,且没有光泽。
320 stone mute finish on molded part,no sheen#24 沙子(6"距离用100磅的压力喷沙,持续5秒时间)用装饰性表面dry blast glass bead (8" distance at100psi;5 secs)for decorative finishes#240 氧化物(5"距离用100磅的压力喷沙,持续5秒时间)帮助隐藏产品的缩纹或其它不良外观dry blast #240 oxide (5" distance at100psi;6 secs)helps hide shrink marks and otherimperfections#24 氧化物(6"距离用100磅的压力喷沙,持续5秒时间)要求产品不能反光的模具表面dry blast #24 oxide (6" distance at100psi;6 secs)dull non-reflecting finish on molded or castpart模 具 抛 光 对 照 表Mold Finish ComparisonA-1 A-2 A-30-1 1-2 2-32-3 4-5 9-10 10-12 25-2810-12B-1B-2B-3C-1C-2D-1C-338-42D-2 D-326-32 190-230de69Page 12013-5-8。
SPI美国标准
D-3
#24 氧化物(6"距离用100磅的 要求产品不能反光的模具表面 压力喷沙,持续5秒时间) 190-230
dry blast #24 oxide (6" distance at 100psi;6 secs) dull non-reflecting finish on molded or cast part
美国工业学会标准spistandards抛光级别finishtype说明粗糙度备注descriptionroughnessaveragingcomments3钻石膏grade3diamondbuff抛光达到镜面或光学要求formirrororopticalfinishes6钻石膏需要很长时间与成本才能达到此类抛光级别mosttimeconsumingandcostlyfinishestoachieve对钢料的质量要求很高steelgradeimportanttoresultsdmeno
3# 钻石膏
grade #3 diamond buff
0-1
抛光达到镜面或光学要求
for mirror or optical finishes
6# 钻石膏
grade #6 diamond buff
1-2
需要很长时间与成本才能达到此 类抛光级别
most time consuming and costly finishes to achieve
600# 砂纸
600 grit paper
removes all tools and machining marks
400# 砂纸
400 grit paper
提供较好的出模
provides good mold release light reflecting finish on molded part,some sheen
工件表面光洁度标准 SPI
工件表面光洁度标准SPI ~SPE &模具抛光等级2010-01-11 16:58SPI-SPE工作表面光洁度标准旧标准一般粗糙度A-0#1钻石膏(光学要求)A-1#3钻石膏抛光(镜面)#3钻石膏A-2#6钻石膏抛光(镜面)#3钻石膏A-3#15钻石膏抛光(镜面)#2(#1200砂纸)B-1#600砂纸(光面)B-2#400砂纸(光面)B-3#320砂纸(光面)#3C-1#600油石(哑面)C-2#400油石(哑面)C-3#320油石(哑面)#4(#280油石)D-1喷#11粗玻璃珠= (#2湿砂)D-2喷#240砂=(干幼砂)#5(5"距离100磅压力,似幼火花机纹)D-3喷#24砂= (干粗砂)#6(3"距离100磅压力)模具抛光有分等级的吗?代号番号加工法平均粒度(μm)粒度上下值(μm) Ra中心线平均粗度(μm)抛光代号200,000#以上━━0.07 0.062~0.082 0.003~0.01 (1)光学级14000# 1 DIAMOND 1 1~2 0.019~0.02510000# 2 DIAMOND 2 1~3 0.02~0.028 A18000# 3 DIAMOND 3 2~4 0.025~0.03 (2)A1,A25000# 4.5 DIAMOND 4.5 3~6 0.029~0.04 (3)A23000# 6 DIAMOND 6 4~8 0.032~0.045 (4)A2,A32000# 8 DIAMOND 8 6~10 0.04~0.06 A31000# 15 DIAMOND 15 10~20 0.06~0.07 A31000# 15 Sand paper 15 10~20 0.07~0.08800# 21 Sand paper 21 18~24 0.08~0.095600# 30 Sand paper 30 25~35 0.09~0.1 (5)B1400# 37 Sand paper 37 30~44 0.11~0.12 (6)B2320# 45 Sand paper 45 40~50 0.12~0.16 (7)B3━30 Whetstone 30 30~37 0.16~0.17 (8)C1━37 Whetstone 37 30~44 0.23~0.27 (9)C2━45 Whetstone 45 40~50 0.34~0.39 (10)C3━11#咬花━━0.92~0.99 (11)D1━240#咬花━━1.77~1.89 (12)D2━24#咬花━━3.15~3.58 (13)D3━咬花━━1.83~1.99 (14)SPI5━3A EDM━━3.62~4.31 3A━2A EDM━━2.33~2.41 2A━1.5A EDM━━2.07~2.14 1.5A━1A EDM━━1.31~1.53 1A140#━研磨━100#~140# 3~4230#━研磨━200#~230# 2~3400#━研磨━270#~400# 1~2本表只提供比对样板,测试报告值仅供参考用。
SPI抛光的表面等级对应的砂纸和钻石膏
SPI中抛光的表面等级对应的砂纸和钻石膏 SPI Finish A-1 -- Grade #3, 6000 Grit Diamond Buff SPI Finish A-2 -- Grade #6, 3000 Grit Diamond Buff SPI Finish A-3 -- Grade #15, 1200 Grit Diamond Buff SPI Finish B-1 -- 600 Grit Paper SPI Finish B-2 -- 400 Grit Paper SPI Finish B-3 -- 320 Grit Paper SPI Finish C-1 -- 600 Grit Stone SPI Finish C-2 -- 400 Grit Stone SPI Finish C-3 -- 320 Grit Stone SPI Finish D-1 -- 600 Stone Prior to Dry Blast Glass Bead #11 SPI Finish D-2 -- 400 Stone Prior to Dry Blast #240 Oxide SPI Finish D-3 -- 320 Stone Prior to Dry Blast #24 Oxide
01-SPI-模具表面精度标准
ൗ༆j SPI = Society of Plastics Industry (ਞϽ ୋ 11d12 ࠫʿϞᗫʘ७ؐ) MDC = Hong Kong Mould and Die Council ࠰ಥᅼՈึ (ਞϽՉԶʘ ABS ७ؐ) VDI 3400 = ᆄݲᅺ (ਞϽୋ 13d14 ࠫʿϞᗫʘ७ؐ)
26-32
0.66-0.81
无光泽不光滑的表面。避免光反射,有助制品 由型腔中脱离
#5
#24干喷氧化物 (6”/100psi,5s)
190-230 4.8-5.8
无光泽,有助掩盖制品上的缩水和手指印等, 有助制品与型腔分离
#6
63,
506 P
$
P
*5$'( ',$021' %8))
$
P
*5$'( ',$021' %8) )
$
P
*5$'( ',$021' %8))
%
Hale Waihona Puke *5,7 3$3(5
%
*5,7 3$3(5
%
原来的 编号
#1
1-2
0.0250.05
高光度无花痕,通常可以与镜面精度比美。有 的塑料材料都难以复制出如此的效果。但要达 到A-1水平还需一定时间和经济耗费
2-3
0.050.076
高光度,极为纤细的花痕可接受. 一种被最广泛规定应用的美观精度。 (客户看到的外表面)
#2
B-1
600砂纸
2-3
0.050.076