
配件及成品条形码编码规范 格式
1、目的:
对公司配件、产品的编码标示作出规范定义。
2、范围:
此规范适合公司采购的相关主要配件、产品的编码控制。
3、定义:无。
4、职责:
品质部:负责欧美亚公司配件、产品的条码编码、打印、发放。
生产部:负责欧美亚公司整机的条码编码、打印、发放。
5、程序
5.1配件条码编码规则:
5.1.1配件条码适用于检验合格和特例放行的配件;
5.1.2配件条码由14位阿拉伯数字组成,首2位为配件类别代码,中间4位分别表示
到货配件的年月,其次3位表示当月该配件类别的批次号,后五位配件编号
为连续增量编号;
5.1.3需要编码的配件有:液晶屏、主板、内存、硬盘、无线网卡、光驱、电源适
配器、电池等,产成品也需要进行编码。
XX XXXX XXX XXXXX
配件代码年月批次号配件编号
如:ZB0903********表示2009年3月份的第一批次的第一块主板。
5.2产品整机条码编号规则:
5.2.1适用于产成品的编号。
5.2.2由阿拉伯数字组成,前四位表示年,三四位表示周,五六位表示批次,最后两位
表示该批产品的流水编号,如果超过二位则增加位数顺沿。
XXXX XX XX -------XX(X)
年周批次产品编号
如:A430I 091208001表示本台笔记本电脑型号为A430I,为2009年第12周生产的第8批次机型中的第一台。
6.0参考文件:
无
7.0记录:
无。
货号编录及条码规范1
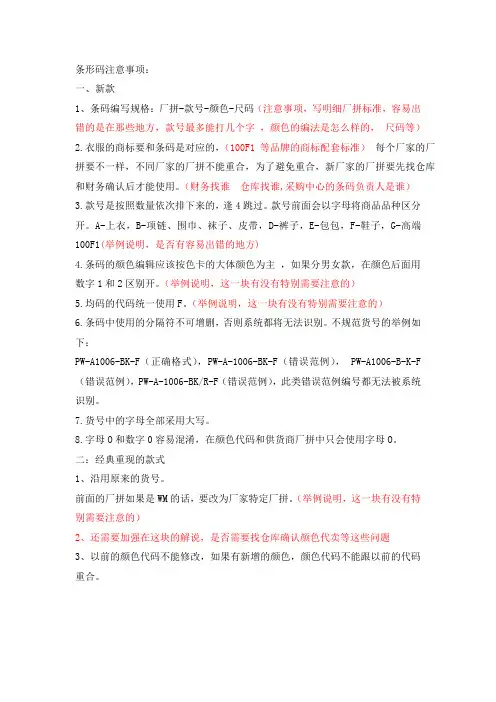
条形码注意事项:一、新款1、条码编写规格:厂拼-款号-颜色-尺码(注意事项,写明细厂拼标准,容易出错的是在那些地方,款号最多能打几个字,颜色的编法是怎么样的,尺码等)2.衣服的商标要和条码是对应的,(100F1等品牌的商标配套标准)每个厂家的厂拼要不一样,不同厂家的厂拼不能重合,为了避免重合,新厂家的厂拼要先找仓库和财务确认后才能使用。
(财务找谁仓库找谁,采购中心的条码负责人是谁)3.款号是按照数量依次排下来的,逢4跳过。
款号前面会以字母将商品品种区分开。
A-上衣,B-项链、围巾、袜子、皮带,D-裤子,E-包包,F-鞋子,G-高端100F1(举例说明,是否有容易出错的地方)4.条码的颜色编辑应该按色卡的大体颜色为主,如果分男女款,在颜色后面用数字1和2区别开。
(举例说明,这一块有没有特别需要注意的)5.均码的代码统一使用F。
(举例说明,这一块有没有特别需要注意的)6.条码中使用的分隔符不可增删,否则系统都将无法识别。
不规范货号的举例如下:PW-A1006-BK-F(正确格式),PW-A-1006-BK-F(错误范例), PW-A1006-B-K-F (错误范例),PW-A-1006-BK/R-F(错误范例),此类错误范例编号都无法被系统识别。
7.货号中的字母全部采用大写。
8.字母O和数字0容易混淆,在颜色代码和供货商厂拼中只会使用字母O。
二:经典重现的款式1、沿用原来的货号。
前面的厂拼如果是WM的话,要改为厂家特定厂拼。
(举例说明,这一块有没有特别需要注意的)2、还需要加强在这块的解说,是否需要找仓库确认颜色代卖等这些问题3、以前的颜色代码不能修改,如果有新增的颜色,颜色代码不能跟以前的代码重合。
MH新款编辑:4、5、裁单上如果有新款就首先找找广州小陈要成份,再把小陈给的成份给芳姐审核确定最终的成份和价格,品名颜色找乐海华或冯枚要,这些都确定后,把新款编辑进条码软件,并记录在本子上,最后把打好的条码送给尾端刘师傅,并签字(最简单的方式是看本子上原有品名,直接改成份、颜色、价格,改好后另存为这种款式)6、7、条码注意事项:8、上面的小条码要和下面的大条码还有货号必须保持一致:9、上面小条码K开头的对应K+,上面C对应MH。
条形码编码规则

条形码编码规则
编码规则:数字
唯一性:同种规格同种产品对应同一个产品代码,同种产品不同规格应对应不同的产品代码。
根据产品的不同性质,如:重量、包装、规格、气味、颜色、形状等等,赋予不同的商品代码。
永久性:产品代码一经分配,就不再更改,并且是终身的。
当此种产品不再生产时,其对应的产品代码只能搁置起来,不得重复起用再分配给其它的商品。
无含义:为了保证代码有足够的容量以适应产品频繁的更新换代的需要,最好采用无含义的顺序码。
条形码校验码公式:
1.首先,把条形码从右往左依次编序号为“1,2,3,4……”从序号二开始把所有偶数序号位上的数相加求和,用求出的和乘3,再把所有奇数序号上的数相加求和,用求出的和加上刚才偶数序号上的数,然后得出和。
再用10减去这个和的个位数,就得出校验码。
举个例子:
此条形码为:977167121601X(X为校验码)。
1.1+6+2+7+1+7=24
2.24×3=72
3.0+1+1+6+7+9=24
4.72+24=96
5.10-6=4
所以最后校验码X=4。
此条形码为9771671216014。
如果第5步的结果个位为10,校验码是0;也就是说第4步个位为0的情况.。
配件及成品条形码编码规范 格式

1、目的:
对公司配件、产品的编码标示作出规范定义。
2、范围:
此规范适合公司采购的相关主要配件、产品的编码控制。
3、定义:无。
4、职责:
品质部:负责欧美亚公司配件、产品的条码编码、打印、发放。
生产部:负责欧美亚公司整机的条码编码、打印、发放。
5、程序
5.1配件条码编码规则:
5.1.1配件条码适用于检验合格和特例放行的配件;
5.1.2配件条码由14位阿拉伯数字组成,首2位为配件类别代码,中间4位分别表示
到货配件的年月,其次3位表示当月该配件类别的批次号,后五位配件编号
为连续增量编号;
5.1.3需要编码的配件有:液晶屏、主板、内存、硬盘、无线网卡、光驱、电源适
配器、电池等,产成品也需要进行编码。
XX XXXX XXX XXXXX
配件代码年月批次号配件编号
如:ZB0903********表示2009年3月份的第一批次的第一块主板。
5.2产品整机条码编号规则:
5.2.1适用于产成品的编号。
5.2.2由阿拉伯数字组成,前四位表示年,三四位表示周,五六位表示批次,最后两位
表示该批产品的流水编号,如果超过二位则增加位数顺沿。
XXXX XX XX -------XX(X)
年周批次产品编号
如:A430I 091208001表示本台笔记本电脑型号为A430I,为2009年第12周生产的第8批次机型中的第一台。
6.0参考文件:
无
7.0记录:
无。
条码编码规则

1.目的为使物料、委托提取的中间产品、成品管理标准化。
2.适用范围适用于原辅料、包装材料物料代码、仪器编号、检验报告单编码3.作业流程3.1.凡进厂入库的原料、辅料、包装材料、入库成品,均应由仓库保管员进行统一分类编号(进厂编号),然后登记、记账。
3.2.物料代码的编制原则:3.2.1物料代码由两组号段组成。
第一组:物料类型首字母的组合规定:DZ代表电子类;XHP代表消耗品;XC表示线材类;SC代表生产工具类;BG代表办公文具;SJ代表塑胶类;ZD代表扎带类;WJ代表五金类;LS代表螺丝类;BC代表包材类;第二组:五位流水号的组合例如:DZ00001代表电子类第一件物料;XHP代表消耗品第一件物料;物料分类;1)原材料类:用“Y”表示;2)包材类:用“B”表示XXX:由三位阿拉伯数字组成,表示物料编号流水号。
详见:物料清单记录表3.2.2半成品代码:两组号段组成***+XX第一组:(***)第一位字母表示类型(仪器、诊断试剂),第二、三位代表何种规格的半成品,其中第二位半成品以字母C表示,第三位型号以(0-9表示)。
N:表示尿液分析仪 M表示干化学试纸条C:表示半成品第二位代表型号由数字(0-9)表示。
MC1:表示干化学试纸条UK-11型XX:由两位阿拉伯数字组成,表示半成品分类流水号。
NC: 尿液分析仪生产过程中半成品MC: 干化学试纸条生产过程中半成品MC101:BLD半成品MC102:NIT半成品MC103:URO半成品MC104:BIL半成品MC105:PH半成品MC106:KET半成品MC107:GLU半成品MC108: LEU半成品MC109:PRO半成品MC110:SG半成品MC111:VC半成品其余产品依据以此类推3.2.3成品代码:由两位组成*+X(由一位字母和一位数字组成)第一位字母表示类型(仪器、诊断试剂),第二位代表型号由数字(0-9)表示。
N:表示尿液分析仪 M表示干化学试纸条N1:表示尿液分析仪UK-600型M1:表示干化学试纸条UK-11型P1:自动血凝分析仪PA-96型其余产品依据以此类推3.3 设备仪器仪器编码规则:代号由第一个拼音字母+××+(××)第一个拼音字母代表管理部门:P(生产部)、M(研发部)、W(物料部)、S(质检部)第二、三位(××)代表仪器流水号,若该仪器超过一件,仪器编号则在流水号后加(××),从01开始类推。
产品条形码的编码规则

产品条形码的编码规则
1 主题内容与适用范围
本标准规定了企业内部产品条形码的编码规则。
本标准适用于公司生产的产品条形码编码。
2 产品条形码的编码
产品条形码统一规定为18位。
2.1 成品整机产品条形码编码规则 2.1.1 名称的组成
2.1.2 示例
NB1001-VX855000001
注:如没有使用屏幕显示的产品,后四位全部作为造型和功能代码使用。
1、产品类别代码 整机流水号
方案及功能代码
产品造型及功能代码 屏幕尺寸 产品类别代码
2、屏幕尺寸
注:如没有使用屏幕显示的产品,后四位全部作为造型和功能代码使用。
3、机芯代码
2.2 半成品命名规则 2.2.1 名称组成
2.2.2 示例
NBVX855-2000000001
版本信息 方案及功能代码 产品类别代码
机芯流水号。
产品标签条形码编码规范

文件名称产品标签条形码编码规范文件编号版本页次编订日期修订日期A0 1/51. 目的:为保证产品标识的唯一性,特制定本规范。
2. 适用范围:适用于本公司所有生产的收发器(机架),光端机(机架),模块,等产品。
3. 职责:3.1 生产部负责产品标签条形码编制、制作、张贴等的具体实施;3.2 品质部负责监督标签条形码使用的正确性。
4. 程序:4.1 产品分类4.1.1根据产品类型不同,本公司现有产品分为三大类:光端机系列收发器系列模块系列4.2 条形码分类4.2.1 条形码用于公司内部制程中对产品&相关零部(配)件的生产管控识别及质量跟踪使用和客户及相关人员对本公司销售之产品的识别使用。
4.2.2 光端机系列条形码所表示的代码由16位数字与字符组成;收发器系列条形码所表示的代码由13位数字与字符组成;模块系列条形码所表示的代码由10位数字与字符组成;机架系列条形码所表示的代码由13位数字与字符组成。
4.3 条形码编码规则4.3.1 光端机系列条形码编码规则:光端机系列条形码所表示的代码由16位数字与字符组成样图与位码定义说明:编订审核批准文件名称产品标签条形码编码规范文件编号版本 页次 编订日期修订日期A02/5X X X X X X X X X X X X X X X X (从左到右为第1位—第16位)产品流水号代码特殊代码 程序区别代码主板(PCBA)材质区别代码 产品生产年月区别码厂商识别简写代码第1-3位码代码定义:厂商识别简写代码——由厂商名称发音的第一个字母组成(当厂商 的代码为两个数位时,后面的代码向前移一个数位,多出的一个数位组合在产品流水号 里面,如果是中性的用ZX 组合。
第1-3位只代表机盒上的丝印。
)。
第4-7位码代码定义:产品生产年月区别码(例:2012-01 —— 1201组成)。
第8-10位码代码定义:主板(PCBA)材质区别代码(由PCBA 实际号码带#号组成)。
零部件条形码ECV/VCVS规范
零部件条形码ECV/VCVS规范1994年6月GM 1737前言本规范的目的是为已经设计成机读条形码信息的零部件在制造和组装系统内提供统一的执行。
这些系统,通常表示ECV(发动机/变速箱部件验证)和VCVS(汽车部件验证系统),用于保证正确制造, 追溯零件,产品工艺其它应用。
条形码系统通常与其它厂内系统集成一体。
通用汽车公司(GM)的质量和可靠性人员负责ECV/VCVS零件条形码协调委员会内进行协调。
包含其它应用的条形码规范单独列出。
这些规范替代通用汽车公司以前的名为《条形码光学字符标识部件标签原则和推荐的作法》(1980年6月23日最后一版)和《零部件条形码规范》(1984年2月1日出版,1988年9月最后修订)这些规范可以与汽车工业工作组的《单件零件标识标准》(AIAGB-4、共同使用)。
北美机构(NAO)质量/可靠性可追溯性标识符要求,TIR15-300和通用汽车部件验证与可追溯性规程(GP-7),描述了这些规范的执行和应用。
北美机构质量和可靠性人员通用汽车大楼6-159房间3044 West grand BlvdDetroit, MI 48202外线 (313)556-6163Centrex 8-346-6163出版人:全球采购可通过如下机构获得Boise Cascade Office Praducts1-800-421-76761984.2.11985.5.1 第2版修订1986.9.1修订1987.61988.91990.91992.71994.6零部件条形码ECV/VCVS规范目录表章节页号1. 总则 11.1范围 11.2通用汽车草案标准 12. 符号 12.1代码39 1 2.2代码密度和尺寸 22.2.1金属标签代码密度 22.2.2SIR传感器代码密度 22.3条形和空白宽度允许公差 22.4可读说明 32.5空白区 33. 印制和质量保证要求 33.1印制要求 33.2质量保证要求 33.2.1首件批准和工序能力要求 33.2.2数理统计过程控制 33.2.3过程内检验要求 34. 标签材料 4 4.1衬底 44.2墨水 45. 条形码信息格式 45.1ECV/NCVS只需验证的信息 45.2ECV/VCVS验证/可追溯性 45.3协调 56. 应用程序数据表格和绘图 66.1数据表格 66.2部件上位置 67. 修改 67.1对修改的要求 67.2标签位置修改要求表格 67.3GP-7标签要求修改请求表格 107.4部件和供应商代码分配请求表格 11例子图1. 验证和可追溯性条形码标签规范 7图2. 只需验证的条形码标签规范 8图3. 对基础34到基础10的转换和解码。
中国物品编码格式
中国物品编码格式
中国物品编码格式如下:
条形码开头的数字为690-699 。
其中,692开头的条形码是在中国注册的商品条码;693开头的条形码是中国的国家代码。
条形码后面的数字为13位数字组成。
其中,前三位数字代表国家代码;第四位数字代表生产厂家代码;后九位数字代表商品代码。
使用数字来表示商品的原因如下:
方便快捷。
数字商品以数字形态存在,可以直接通过互联网进行传输,相比传统的实体商品更加方便快捷。
易于储存和查询。
数字商品可以储存在硬盘、云端等数字存储设备中,相比传统实体商品更易于储存和查询。
可无限复制。
数字商品可以无限复制,不会因为使用而减少价值,相比传统实体商品更加环保和经济。
满足个性化需求。
数字商品可以根据用户的需求进行个性化定制,相比传统实体商品更加灵活和个性化。
汽车配件编号规则及标签规范
汽车配件编号规则及标签规范
6.变更代号
变更代号由2位组成,可由字母、数字分别组成,或字母 与数字混和组成。该代号由企业自定。
7.替代图零部件编号
对零件变化差别不大,或总成通过增加或减少某些零部件 构成新的零件和总成后,在不影响其分类和功能的情况下, 其编号一般在原编号的基础上仅改变
下一页 返回
下一页 返回
汽车配件编号规则及标签规范
6.材料代码 材料代码应设置在“> <”以内,各种材料有不同代号,
标记时采用相应的标准代号。“> <”符号高度应与材料代 码字体高度相同。 7.法规件型号 法规件型号编号规则、标记位置及管理办法等应符合Q/ ZTB 041-2010汽车零部件标记相关规定。 8.条形码标签 条形码编号、条形码标签的规则形式、材质要求及标记位置 应符合Q/ZTB 027-2010汽车零部件标记规定。
下一页 返回
汽车配件编号规则及标签规范
(一)国产自主品牌配件编号规则 1.企业名称 国产自主品牌汽车配件编码中企业名称用两位或三位汉语
拼音字母表示。 2.组号 国产自主品牌汽车配件编码中的组号用两位数字表示汽车
各功能系统分类代号,国产汽车零部件编号共有64个组号。 3.分组号 分组号由两位数字表示各功能系统内分系统的分类顺序代
位字母组成。
下一页 返回
汽车配件编号规则及标签规范
5.零部件顺序号 (1)总成件的第三位应为零。 (2)零件的第三位不得为零。 (3)三位数字为001~009,表示功能图、供应商图、
装置图、原理图、布置图、系统图等为了技术、制造和管理 的需要而编制的产品号和管理号。 (4)对称零件其上、前、左件应先编号为奇数,下、后 、右件后编号,且为偶数 (5)共用图(包括表格图)的零部件顺序号一般应连续
零部件条形码规范
上海通用汽车有限公司零部件条形码规范The vehicle components barcode standard of SGM Co. Ltd(1.04 版)1.总则General Principles1.1范围::Area本规范包含的条形码适用于SGM汽车零部件验证系统(VCVS)和可追溯性系统。
The barcode included in this standard is valid for all the VCVS(Vehicle Components verification System) and traceability system of SGM.2. 标签Label2.1 条形码Barcode:条形码格式为C39码或C128码,可数字字母混合。
它的数据字符集包含38个字符:0-9,A-Z,- 和空格。
(推荐使用128码)The format of barcode is C39 or C128, which can be mix of the numbers and characters . Its media character set includes 38 character:0-9,a-z and space.(Recommendition:C128)2.2条形码密度和尺寸:Density and Size条形码的重要参数是窄元素的平均宽度(条形和空格)与宽元素平均宽度的比例,可根据特殊应用要求改变条码高度。
除非另有说明,条码最小高度必须为9.5 MM 。
用于SGM汽车零部件验证系统(VCVS)和可追溯性系统部件的窄元素平均宽度必须在0.21MM 和0.3MM范围之内,由于工艺能力的允许误差在正负0.025MM.宽窄元素比例必须为3:1,并允许在2.8:1和3.2:1范围内变化.注:根据条形码15位信息格式,最小长度必须为43MM。
The vital parameter of code is the proportion of the average width of narrow element andwide element, which may change the barcode height according to the certain demand. Hence, if no other specify , the lowest height of barcode must be 9.5 MM.All the average width of narrow element available in VCVS and traceability system must fall in the scale between 0.21MM and 0.3 MM. Because the craft ability allows the difference of0.025 more or less. The proportion of narrow element must be 3 to 1, and allows the variationbetween 2.8 to 1 and 3.2 to 1.Note: according to the 15 digit information format of barcode, the shortest length must be 43 MM.2.3可读说明:Readable Description条形码的可读说明必须代表条码编码的字符,必须出现在条形码的正上方或正下方,推荐的可读说明字符是OCR-A,可读说明字符高度不低于2.4MMThe readable description of barcode must represent the character of the coding, putting above or below the barcode. The recommended readable description character , the height of which is not lower than 2.4MM or the character is OCR-A.2.4空白区:Blank Area:条形码左右两头空白区最少应为6.5MM,上下空白区最少1MM,对于大件部件如前、后悬架总成,上下空白区最少2MMThe blank area on the right and left side of barcode should at least 6.5MM, the above and the bottom not lower that 1MM. As to those bigger component, for example front or rear suspension, the above and the bottom side of blank area should be at least 2MM.3. 标签材料:label material3.1 标签材料条形码可以印制在不同的标签材料如纸,聚酯或金属上,对标签材料和相关联的胶水的选择基于应用和工程性能的要求。