
@SPC基础知识之三 控制图
正态分布中,无论均值μ 和标准差σ是多少,质量特性值:
落在μ ±3σ之间的概率为 99.73%; 两侧落在μ ±3σ之外的概率为100% - 99.73%= 0.27%; 超过任意一侧,即大于μ -3σ或小于μ +3σ的概率为0.27%/2=0.135%≈1‰; 形成正态分布曲线图。控制图即基于这一理论而产生。
把正态分布曲线旋转90度,将测量平均值作为中心线,以μ ±3σ的标准,作为上下控制界限。
控制图是过程控制的工具,应用于各种过程控制场合,控制界限是容许的变动范围。 出现变差的特殊原因时,可以有效预警; 当系统或过程改进,需要减少普通原因时,可以反映变差的大小。
控制上限
μ +2σ
μ +3σ
25
控制图-常见问题
常规控制图如何构造? (3)每个样本内,数据离散程度的统计量,代表“受控原因”引起的特征值波动,并用于估算“组内标准差”。
(4)如果单值符合正态分布,确定可接受的错误报警概率(例如0.27%),可以计算用于控制单个值的控制界限, 用于区分变差的原因,是受控因素还是异常因素: UCL=C+3S
19
基本概念-控制图
控制图的阶段-不同阶段的控制界限 (1)AIAG的SPC手册,分为2个阶段:
分析阶段,调查特征值变差的原因。
控制阶段,确保量产过程持续得到控制。 (2)德系,强调2种用途: 控制用,现场操作者控制过程,减少“不受控”原因的变差。 分析用,工程师事后分析,从系统层面去优化和改进过程。 德系二者的最大区别,是“均值控制图的控制限和中心线”。 控制用,是预先设定数值;分析用,是基于样本数据计算的均值。
10
基本概念-直方图
直方图-分布曲线-正态分布曲线 正态分布曲线的特征:
测定平均值;
在中心线或平均值两侧,呈现左右对称的分布; 极大值与极小值数量很少; 常态曲线左右两尾与横轴渐渐靠近,但不相交; 曲线下的面积总和为 1。
11
基本概念-控制图
直方图-分布曲线-正态分布曲线-控制图 1924年,贝尔实验室的休哈特博士发明了控制图:
计算Pp/Ppk
Yes
满足规格
绘制控制用 控制图
基本概念-控制图
控制图的阶段-分析~控制 制作分析用控制图时,其中心线和上下控制界限,都是通过抽样方法,采集一定时期内、稳定生产状态下的数
据,计算得出。
根据计算结果,制作分析用控制图,并确认保持在控制状态,而且过程能力符合要求,才能延长控制界限,应 用在控制用控制图上。
29
控制图-常见问题
为什么常规控制图是控制均值? (5)控制图随时间变化,需要监控:控制样本中心位置的变化、离散的变化。
它们是否来自于同一个“受控原因”影响的总体。
均值-极差控制图(事后分析用)的控制限公式,通常如下:
其中A2、D3、D4是与样本量n有关的常数。
提供现场控制过程时,将样本均值换成预先设定值(公差中心点)。
确定样本组数k、样本容量n、抽样间隔;
收集至少20~25个样本组数的数据; 计算各组样本的统计数据:样本平均值/极差/标准差等; 计算控制界限:LCL、CL、UCL; 绘制控制图,并将统计数据在图上描点(分析用控制图); 剔除异常点,重新计算控制界限,绘制控制图(控制用控制图); 观察控制图,标注特殊原因的状态(有利或有害);
稳定
使用时,把采集数据在图上标点。
追查和消除异常原因,研究预防再发对策。 当过程因素发生变化时,需要重新进行初始能力研究。 17 控制用
基本概念-控制图
控制图的阶段-分析~控制
收集数据
绘制分析用 控制图 No 稳定状态 Yes 绘制直方图 去除异常原因
(辅助参考变异是否常态分布)
No 检讨5M1E各方面 提升过程能力 18
SPC基础知识
之三 控制图
制作日期:201808
目录
基本概念 直方图
控制图
常见问题 计量型控制图 计数型控制图 X-R图制作实例
-
2
基本概念
基本概念-直方图
直方图 将收集的数据,使用一定范围,在横轴上分成几个相等的区间;
将各区间内测量值出现的次数,累积起来的面积,使用柱状图表示。
直方图的目的 可以直观反映数据分布的中心和宽度 显示图形分布形状,观察过程波动状况 比较测量值的分布与标准规格,观察差异 决定是否需要进一步层别化 分析改进方向和措施
28
控制图-常见问题
为什么常规控制图是控制均值? (3)样本一般以n=5作为折中。
如果容量过大,组内可能包含异常原因影响的变差,以及增加检验成本。
(4)当生产节拍慢、过程变化慢、检验成本高等特殊情况, 无法测量更多的零件,只能以n=1。 这时通常考虑用移动样本内的波动,作为“受控原因”引起的特性值变化的变差。
(1)控制图的中心线,尽量以公差的中心点为基础,即C=(USL+LSL)÷2。
无法达到中心点时,再考虑基于样本的均值。
(2)在不同时间段,取多个样本。 样本内的产品,尽可能仅且能够代表“受控原因”引起的特征值波动。 如果可能发生异常时,将异常放在样本与样本之间的时间间隔中。 满足以上条件的取样,称为“合理子组”。
例如下图,直径尺寸的直方高度,与该组的频数成正比。 将各组的频数,除以测量值的总数N,得出各组的频率,反应了尺寸(质量特性值)落入各组的可能性大小。 各组的频率之和=1。如果使用直方面积表示各组的频率,所有面积总和也 =1。
9
基本概念-直方图
直方图-分布曲线-正态分布曲线 中心极限定理:基于概率论,稳定受控的过程中,大量随机变量会近似于服从正态分布。
4
基本概念-直方图
直方图的类型-形状分析和判断
5
基本概念-直方图
直方图的类型-形状分析和判断
6
基本概念-直方图
直方图的类型-与规格的比较
7
基本概念-直方图
直方图的类型-与规格的比较
8
基本概念-直方图
直方图-分布曲线 随着测量值越多、分组越密,直方图会趋近于一条光滑曲线。
在极限情况下,形成的光滑曲线即为“分布曲线”,反应了产品质量的统计规律。
收集,收集过程或产品的数据,绘制在控制图。 控制,计算控制界限,绘制在控制图,识别变差的特殊原因,采取消除措施。 分析及改进,确定普通原因的变差程度,采取减少措施,并更新控制界限。
14
基本概念-控制图
控制图的持续改进 (1)控制图中的控制界限,基于过程的自然变化和抽样计划。
需要在顾客满意和经济性之间,寻找平衡。
20 15 10 5 0 纵坐标: 质量特性的数值 1 2 3 4 5 6 7 8 9 10 下控制界限LCL
+3σ
中实线:中心线CL
-3σ
横坐标:按照时间顺序抽样的样本编号
13
基本概念-控制图
控制图的制作步骤 使用控制图来改进过程,是一个重复的程序,基本步骤如下:
针对质量特性值,进行测量、分析和改进,监测过程是否处于受控状态。
CL=C
LCL=C-3S
26
控制图-常见问题
常规控制图如何构造? 总结:控制图的控制界限确定,需要4个方面的信息:
(1)中心位置的估计值;
(2)离散程度的估计值; (3)样本容量; (4)能接受的错误报警概率。
27
控制图-常见问题
为什么常规控制图是控制均值? 在常规的休哈特控制图中,通常建议控制“样本容量=5”的样本均值和离散。
X–R X-S ~ X–R
X-MR
单值-移动极差图
计 数 值 控 制 图
不合格品率
P
不合格品数
不合格数 单位产品不合格数
np
c u
亡羊补牢,
越少越好
21
基本概念-控制图
控制图的绘制-手册定义
22
基本概念-控制图
控制图的绘制
23
常见问题
控制图-常见问题
常规控制图如何构造? 控制图的控制界限,基于对“受控原因”影响的特性值波动范围的估计。
30
控制图-常见问题
控重新计算控制界限 (1)控制图是基于稳定受控的过程条件,如果5M1E发生变化,必须重新制定,例如:
设备更新、设备修理、更换零件;
改变工艺参数,使用新工艺; 改变测量方法或测量仪器; 改用新规格原材料; 环境变化 (2)实施一定时间后,检查控制图是否适用。 (3)检查发现过程能力值有较大变化时。
20
基本概念-控制图
控制图的分类-不同数据种类
类别 名称 均值-极差图 计 量 值 控 制 图 均值-标准差图 中位数-极差图 控制图 特点 最常用,精度尚可,对子组内特殊原因 较敏感,使用方便,计算工作量较大 子组样本数较大,R受个别值影响较大, 因此S比R更准确有效,但计算量更大 计算简便,可以直接描点,但中位数在 统计意义上,不及均值有效用 简便省事,并能及时判断工序是否处于 稳定状态;缺点是不易发现工序分布中 心的变化 最常用,可以掌握某产品/线别所取样的 良率状态,及时识别特殊原因的变差 自动化程度较高、不良率相对较低时, 易于理解 管控相对缺点数的变化,对U图的补充 对P图的补充 适用场合 适用于产品批量较大的工序 适用于产品批量较大的工序 适用于产品批量较大的工序 因各种原因(时间 / 成本等),每次只能 得到一个数据,或希望尽快发现并消除异 常原因 样本容量不等,广泛适用 样本容量相等,比 P 图更有意义,各时期 子组的容量不变 样本容量相等,用于连续的产品流,单个 检验中发现不同原因造成的不合格 样本容量不等,适用于 C 图相同的数据, 针对不同时期样本容量不同的情况 计数值控制图 计量值控制图 防患未然, 越多越好
SPC管制图培训内容
SPC管制图培训内容一. 管制图的定义管制图是用统计方法将搜集的资料计算出两管制界限, 也就是制程能力的表达.二. 管制图的作用1.决定制造工程所可能达到的目标或标准, 也就是我们在设计过程中对新产品标准的制订.2.被用为达到目标的工具. 即在制造过程中判断制程的能力.3.可藉此判断是否已达到目标, 即可用于检验的依据.4.可用于对不合格原因的分析, 藉以达到解决非机遇因素问题的工具.三. 管制图的种类(一). 依数据的性质分类1.计量值管制图定义: 计量值管制图是管制图所依据的数据, 都属于由量具实际量测而得, 如长度, 重量, 成份等特性均为连续性.A.平均值与全距管制图(X-R Chart)B.平均值与标准偏差管制图(X-σChart)C.中位值与全距管制图(X-R Chart)D.个别值与移动全距管制图(X-Rm Chart)2.计数值管制图定义: 计数值管制图是管制图依据的数据都属于以单位计数者.A.不良率管制图(P Chart)B.不良数管制图(Pn Chart)C.缺点数管制图(C Chart)D.单位缺点数管制图(二). 依管制图的用途分类1.管制用管制图此管制图用作控制制程的品质, 如有某些点处于管制界限外, 则应立即采取如下措施A.追查不正常原因B.迅速消除此项原因C.并研究采取防止此项原因重复发生的措施.2.解析用管制图此管制图的作用是A.制程解析用B.制程能力研究用C.制程管制的准备用四. 管制图的原理(一)质量变异的原因是由机遇与非机遇性因素引起的.(二)如果制程中只有机遇性因素的变异存在,则成品将形成一个很稳定的分布, 称为常态分配.(三)由于机遇性因素的变异存在,所以所抽取的样本X值小于u-3σ或大于u+3σ的概率为0.27%, 其概率的计算公式为式中e=2.718……下表是X值在不同的数值范围内的概率五. 关键的计算公式:标准偏差的计算:STDEV=六.规格的制订1.设计人员制订规格的要求: 所订规格较实际严, 因为A. 设计人员没有时间及数据, 为安全起见, 将规格订严;B. 设计者了解蓝图内之规格与实际需要有差别, 为配合实际需要, 需将规格订严.2.设计人员制订规格的方法:A.根据写在物品或零件上面的规格订的B.根据制程能力制订C.制造出来的产品与现有规格比较, 以便了解所定规格是否合理,再决定要不要修正规格, 如要, 则修正.。
《SPC控制图简介》课件
SPC控制图的基本原理
1
常规控制图
常规控制图基于统计学原理,通过计算数据的中心线、上限和下限,判断过程的 稳定性和可控性。
2
变异区分
SPC控制图通过区分过程的随机变异(正常变异)和特殊原因变异(非正常变 异),帮助我们识别异常情况。
3
抽样方法
SPC控制图的数据采集通常使用抽样方法,以代表性样本代替全部数据,以减 少统计误差和测量成本。
SPC控制图的作用和意义
实时监测
通过SPC控制图,我们可以实时监测过程状态,及时发现异常情况,从而在问题扩大之前采 取纠正措施。
问题识别
SPC控制图可以帮助我们识别过程中的特殊原因,即导致异常情况的外界因素,从而提供改 进业务流程的线索。
持续改进
通过持续监控和分析SPC控制图的数据,我们可以了解过程的变化和趋势,进而制定改进计 划,以提高过程稳定性和产品质量。
SPC控制图简介
SPC控制图是一种用于监测和控制过程稳定性的强大工具。它通过统计数据 分析和图表展示,帮助我们识别问题、预测趋势和改进业务流程。
什么是SPC控制图
SPC控制图是一种图表工具,用于分析过程数据,以判断过程是否受到特殊原因的影响,抑或只是正常 的随机变异。它基于统计学原理和概率分布,能够提供关于过程稳定性的有用信息。
SPC控制图的常见类型和应用
C-Chart
C-Chart适用于计数型数据, 如缺陷数量、不良率等,用于 监测过程中的特殊原因。
P-Chart
P-Chart适用于占比型数据,如 不良率、合格率等,用于监测 过程是否稳定,满足一致和可 控的要求。
X-bar & R-Chart
X-bar & R-Chart适用于连续性 数值型数据,如尺寸、重量等, 用于监测过程的中心线和过程 分散性。
第3章SPC与控制图

大连工业大学 工业工程 产品质量控制
SPC
Your Professional Quality Improvement Partner
什么是统计过程控制(SPC)
过程(process)是指生产产品/服务的一系 列行动或操作,也指支持产品/服务的过程如管 理,财务,采购与工艺。
大连工业大学 工业工程 产品质量控制
控制图在英国及日本的历史
• 英国在1932年,邀请 W.A. Shewhart博士到 伦敦,主讲统计品质 管控,而提高了英国 人将统计方法应用到 工业方面之气氛。
• 就控制图在工厂中实 施来说,英国比美国 为早。
• 日本在1950年由W.E. Deming博士引到日本。
• 同年日本规格协会成 立了品质管制委员会, 制定了相关的JIS标准。
第五阶段
计划和确定 产品设计 制程设计
开发
开发
产品及制 程确认
回馈评鉴及 矫正措施
大连工业大学 工业工程 产品质量控制
SPC
Your Professional Quality Improvement Partner
SPC 可以帮助我们
• 区分正常波动和异常波动;
• 及时发现异常征兆;
• 消除异常因素;
大连工业大学 工业工程 产品质量控制
SPC
Your Professional Quality Improvement Partner
异常波动的原因--异常因素
• 异常因素是使过程特性发生异常波动的因素
它的特点是: -不经常存在于过程中; -它们通常来自过程之外; -相对于普通原因来讲,对过程波动有较大的影响; -容易发现和隔离。
大连工业大学 工业工程 产品质量控制
@SPC基础知识之三-控制图
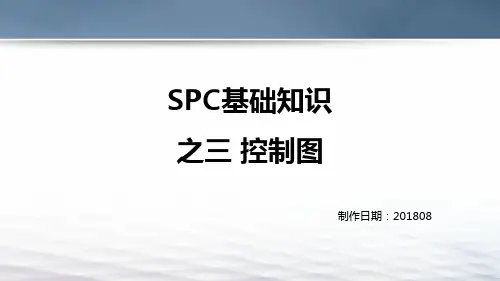
去除异常原因
Yes
绘制直方图 (辅助参考变异是否常态分布)
计算Pp/Ppk Yes
满足规格
No 检讨5M1E各方面
绘制控制用 控制图
提升过程能力 18
基本概念-控制图
控制图的阶段-分析~控制 ➢ 制作分析用控制图时,其中心线和上下控制界限,都是通过抽样方法,采集一定时期内、稳定生产状态下的数
据,计算得出。 ➢ 根据计算结果,制作分析用控制图,并确认保持在控制状态,而且过程能力符合要求,才能延长控制界限,应
9
基本概念-直方图
直方图-分布曲线-正态分布曲线 中心极限定理:基于概率论,稳定受控的过程中,大量随机变量会近似于服从正态分布。 正态分布中,无论均值μ和标准差σ是多少,质量特性值: ➢ 落在μ±3σ之间的概率为 99.73%; ➢ 两侧落在μ±3σ之外的概率为100% - 99.73%= 0.27%; ➢ 超过任意一侧,即大于μ-3σ或小于μ+3σ的概率为0.27%/2=0.135%≈1‰; ➢ 形成正态分布曲线图。控制图即基于这一理论而产生。
SPC基础知识 之三 控制图
制作日期:201808
目录
基本概念 直方图 控制图
常见问题 计量型控制图 计数型控制图
X--R图制作实例
2
基本概念
基本概念-直方图
直方图 将收集的数据,使用一定范围,在横轴上分成几个相等的区间; 将各区间内测量值出现的次数,累积起来的面积,使用柱状图表示。 直方图的目的 ➢ 可以直观反映数据分布的中心和宽度 ➢ 显示图形分布形状,观察过程波动状况 ➢ 比较测量值的分布与标准规格,观察差异 ➢ 决定是否需要进一步层别化 ➢ 分析改进方向和措施
控制上限
μ+σ μ+2σ μ+3σ
SPC理论基础知识

广州今朝科技有限公司SPC基础知识一SPC术语录1.控制图:SPC的核心工具。
一种标绘着根据相继抽取的样本或子组的某一统计量的值、并画有控制限的图,用于评估或检查一个过程是否处于控制状态之下。
画在坐标系中,横轴表示时间或样本号,纵轴表示数值大小,将采集到的数据以点的形式表示在图中。
2.运行图:一种代表过程特性的简单图形,上面描有一些从过程中收集到的统计数据(通常是单值)和一条中心线(通常是测量值的中位数),可用来进行链分析。
3.排列图:一种用于解决问题的简单工具,按照对成本或变差的影响程度对各种潜在的有问题区域或变差源进行排序。
一般情况下,大多数的成本(或变差)是由于少量原因造成的,所以解决问题的精力最好是首先集中在少量关键的原因上,而暂时忽视多数不重要的原因。
4.散点图(相关图):把两个变量标在横轴与纵轴上,按照一一对应测量值点描绘成的图。
5.计量值:当质量特性值可以取给定范围内的任何一个可能的数值时,这样的质量特性值称为计量值。
6.计数值:当质量特性值只能取一组特定的数值,而不能取这些数值之间的数值时,称之为计数值。
7.过程:过程是指将输入转换成输出的一系列活8.9.10.628052366666611.动的总和。
12.样本:取自总体中的一个或多个个体,用于提供关于总体的信息,并作为可能做出对总体(或产生总体的过程)的某种判定的基础(引自GB3358-82)。
样本中所包含的样本单位数,称为样本大小。
13.样本容量(子组大小):在抽检中抽出来的样本单位数。
14.不良品:指整件物品作为一个整体考虑而未满人意或不能接受。
一件不良品可能具有若干相同的或不相同的缺陷。
15.不良率控制图:即P图,用于控制对象的不合格率。
16.不良品数控制图:即Pn图,是一种计数值控制图,用于控制对象为不合格品数的场合。
)17.采集规划:采集规划指从某过程中选择质量特征值进行数据采集的一种工具。
18.单位缺陷数(U)控制图:是一种计数值控制图,它通过周期性抽取样本以统计单位产品的缺陷率并在控制图上绘制点来监控过程变化,样本的检测结果为平均每个样品包含的缺陷数。
SPC基础控制图
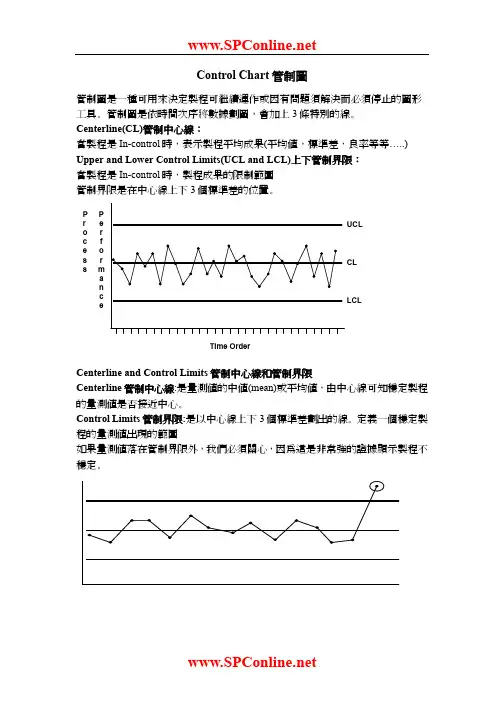
Control Chart管制圖管制圖是一種可用來決定製程可繼續運作或因有問題須解決而必須停止的圖形工具。
管制圖是依時間次序將數據劃圖,會加上3條特別的線。
Centerline(CL)管制中心線:當製程是In-control時,表示製程平均成果(平均值,標準差,良率等等…..) Upper and Lower Control Limits(UCL and LCL)上下管制界限:當製程是In-control時,製程成果的限制範圍管制界限是在中心線上下3個標準差的位置。
Centerline and Control Limits管制中心線和管制界限Centerline管制中心線:是量測值的中值(mean)或平均值,由中心線可知穩定製程的量測值是否接近中心。
Control Limits管制界限:是以中心線上下3個標準差劃出的線。
定義一個穩定製程的量測值出現的範圍規格界限和管制界限的差別Specification(Spec) Limits(規格界限):(1) 根據客戶需求而定義。
(2) 定義一個產品參數的可接受範圍。
(3) 定義何種為可接受產品,何種為不可接受產品。
(4) 用來決定製程的性能。
Control limits(控制界限):(1) 根據實際製程性能的資料計算而來的。
(2) 描述一個穩定製程的性能自然範圍。
(3) 描述自然製程偏差值的量。
(4) 用來決定製程穩定度。
Control Chart Development Procedure(管制圖建立程序):1. 最初的數據收集(Initial data collection)至少收集30個數據,目的是收集足夠數據正確的描述長期變異和檢查參數的穩定性。
PDC所收集的數據亦可用做此用途,但PDC的樣本數頻率須和PCS所使用的相同。
另外,所有新data必須被收集,如同量測計劃中所要求的。
2.管制界限計算(Control Limit Calculation )數據會用做計算管制界限,然後長期使用在管制圖上。
SPC-过程能力分析报告
废品率 (%)
到11月, 废品率上升到2.6% ─ 年度最高点,总经理采取措施
召集一次“特别会议”,要一次性并永久性解决这个问题
在作完一个关于废品重要性的生动报告后,总经理走了.
3
员工们不知道该做什么.而且他们还有更重要的指标.
所以他们什么也没做.
2
不再 “温和的管理”
1
1 2 3 4 5 6 7 8 9 10 11 2000
过程输出的分布宽度或从过程中统计抽样值(例如:子组均值) 的分布宽度的量度,用希腊字母σ或字母s(用于样本标准差)
表示。
将一组测量值从小到大排列后,中间的值即为中位数。如果数
据的个数为偶数,一般将中间两个数的平均值作为中位数。
一个单个的单位产品或一个特性的一次测量,通常用符号 X 表
示。
2.2 SPC的关系链
目录
CONTENTS
一、一个真实的故事 二、SPC的基础知识 三、控制图 四、过程能力分析
1.一个真实的故事
案
例
2000年 4月 ***厂公司晚会上 工厂的废品率比上年度降低1.5%
总经理给全厂颁奖
3
仪式在餐厅进行:为所有的人准备了各种点心和饮料!
总经理讲演:“每个人都应为你们取得的成就感到骄傲”
带来故障成本的大幅度降低
2.2 SPC的关系链
(2) SPC的组成链
名称
平均值 (X )
极差 (Range)
σ (Sigma) 标准差 (Standard Deviation)
中位数 ˜x 单值
(Individual)
一组测量值的均值
解释
一个子组、样本或总体中最大与最小值之差
用于代表标准差的希腊字母
SPC(管制图)-精品课件
兩種錯誤與管理界限之關係
如果欲完全消除或減少第一種錯誤必須把 管理界限放寬以致引起第二種錯誤變大, 相反地減少第二種錯誤則會增加第一種 錯誤之機會.第一種錯誤使吾人神經過敏 做些徒勞無益之冤枉工作,而第二種錯誤 卻會使吾人錯過改正之機會而引起嚴重 之後果.故需設法使兩種錯誤減少,可用經 濟平衡點方法求得.
• 原材料之品質在其規格 範圍內,容許之變化.
• 機器之震動所引起之變 動,作業員的變動,屬於工 廠無法避免之變動.
• 由很多微小的原因所引 起,在製程管制時,想要將 此種變動減少或去除是 非常不經濟的.
• 其它如:氣後及環境之變 化所造成之變異.
非機遇原因 ( Assignable Causes )
管制圖的定義
管制圖係用統計方法,將搜集的資料計算 出兩管制界限,隨時將樣本記錄計算點入 管制圖內,以提醒製程人員之注意,如發現 有超出界限外之點或異常現象時,立即設 法改善工作, 以免發生問題.
Definition of control chart?
管制界線是不可歸因變異的最大容許界線,超出管制界 線是因為有外在變異加入
•
15、一年之计,莫如树谷;十年之计 ,莫如 树木; 终身之 计,莫 如树人 。2021 年7月下 午5时3 7分21. 7.2117:37July 21, 2021
•
16、提出一个问题往往比解决一个更 重要。 因为解 决问题 也许仅 是一个 数学上 或实验 上的技 能而已 ,而提 出新的 问题, 却需要 有创造 性的想 像力, 而且标 志着科 学的真 正进步 。2021 年7月21 日星期 三5时3 7分25 秒17:37:2521 July 2021
•
17、儿童是中心,教育的措施便围绕 他们而 组织起 来。下 午5时37 分25秒 下午5 时37分1 7:37:25 21.7.21
spc中控制图的原理、制作和分析方法
UCL、CL和CLC统称为控制限,它们是互相平 行的。若控制图中的描点落在控制限之外 或描点在控制限之间的排列不随机,则表 明过程异常。世界上第一张控制图是美国 休哈特(W.A.Shewhart)在1924年提出的不合 格率(P)控制图。
3
二、控制图的形成
将通常的正态分布图转个90度方向,使自变 量增加方向垂直向上,并将μ、μ+3σ和μ- 3σ分别称为CL、UCL和LCL,这样就得到了 一张控制图。 三、控制图的原理 根据来源的不同,影响质量的原因(因素) 可分为人、机、料、法、测、环六个方面。
Cp值越大,表面加工能力越高,但这时对 设备和操作人员的要求也高,加工成本也 越大,所以对于Cp的选择应根据技术与经 济的综合分析来决定。当T=6б、Cp=1,从表 面上看,似乎这是既满足技术要求又很经 济的
40
情况。但由于过程总是波动的,分布中心一有偏 移,不合格率就会增加,因此通常取Cp>1,当Cp =、T=8б,这样整个质量指标值的分布基本上在 上下规范限内,且留有相当余地。 三、有偏移情况的过程能力指数 当产品质量特性值分布的平均值ц与规范中心m不 重合(有偏移)时,显然不合格率增大,也即Cp 值将降低,所计算的无偏移过程能力指数不能反 映有偏移的实际情况,需要加以修正,定义分布 中心μ与规范中心m的偏移为:ε=|m-μ|,以及 μ与m偏移度k为:
30
先计算R图的参数,然后作极差图。当样本 n=5,D4=2.114,D3=0
代入R图的公式可得 UCLR=D4 CLR LCLR=D3R=0×0.019=0
(A2、D3和D4是常数查表可得、0、)
31
可见现在R图判稳。故可接着在建立均值图。 由于n=5、A2=代入X图公式可得
UCLX=X+A2 CLX LCLX=X-A2
SPC控制图
更美声音,更美享受 7
客户第一、工匠精神、正直、激情、创新
[更美声音,更美享受]
8
更美声音,更美享受 4
处理方法
1.产线工人或班组长发现SPC管制异常时首先;自我检查,是否严格 按作业标准(SOP或WI)作业,相邻作业员交叉检验;情况严重,或无法 查找到原因必须立即通知品质工程师和制程工程师。
2.品质工程师与制程工程师现场分析后,能否在较短的时间内 (0.5~1小时)找到产生异常的原因,采用4M1E分析制程;如仍然无法找 到根源,而且情况严重(如:P不良率大大超标),报告上级主管决定是 否停线;品质工程师召集相关部门开会讨论,寻找根本原因(制程、设计、 材料或其它)。
更美声音,更美享受 3
控制图作用
在生产过程中,产品质量由于受随机因素和系统因素的影响而产生变差; 前者由大量微小的偶然因素叠加而成,后者则是由可辨识的、作用明显的原因所 引起,经采取适当措施可以发现和排除。当一生产过程仅受随机因素的影响,从 而产品的质量特征的平均值和变差都基本保持稳定时,称之为处于控制状态。此 时,产品的质量特征是服从确定概率分布的随机变量,它的分布(或其中的未知 参数)可依据较长时期在稳定状态下取得的观测数据用统计方法进行估计。
3.SPC产生异常的原因找到并实施纠正预防措施后,SPC管制图向管制 异常相反的方向转变,说明对策有效;恢复正常生产。此过程必须严密监 控。
更美声音,更美享受 5
什么是CPK
什么是CPK: CPK:ComplexProcess Capability index 的缩写,是现代企业用于表示 制程能力的指标。制程能力强才可能生产出质量、可靠性高的产品。 制 程能力指标是一种表示制程水平高低的方法,其实质作用是反映制程合格 率的高低。制程能力的研究在于确认这些特性符合规格的程度,以保证制 程成品的良率在要求的水准之上,可作为制程持续改善的依据。而规格依 上下限有分成单边规格及双边规格。只有规格上限和规格中心或只有规格 下限和规格中心的规格称为单边规格。有规格上下限与中心值,而上下限 与中心值对称的规格称为双边规格。 当我们的产品通过了GageR&R的测试 之后,我们即可开始Cpk值的测试。CPK值越大表示品质越佳。指标说明: 如CPK≥1.33,说明制程能力较好,需继续保持; 如1.33≥CPK≥1,说明制程能力一般,须改进加强; 如CPK≤1,说明制程能力较差,急需改进。