
国产顶针标准头部
电子行业测试探针-顶针知识
GKS — 100 2 91 090 A 20 00 C
1
23456789
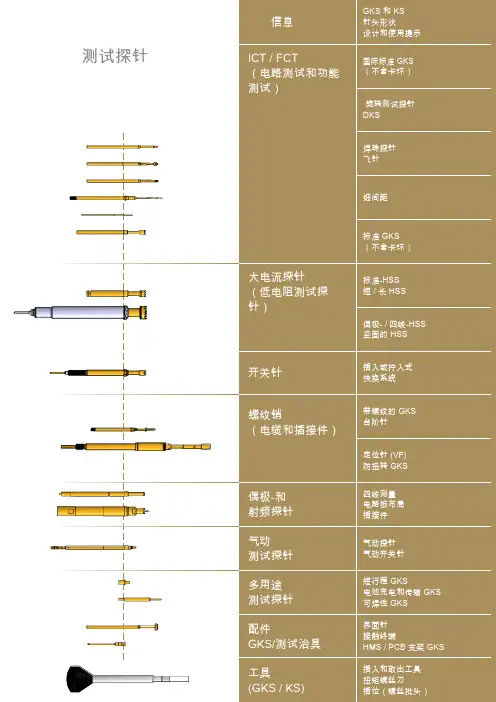
旋转测试探针 - DKS 偶极探针 - DPS
标准测试探针 — GKS
高频探针 - HFS 大电流探针 - HSS
探针针套 - KS 气动测试探针 - PKS
开关针 - SKS 旋入式探针 - T 8
1 产品类型
2 结构系列 3 针头材料 4 针头形状 5 针头直径 6 镀层 7 弹簧力 8 安装高度 9 特殊标记
003
xxx
x
006
xxxx
x
01 x
xx
xx
02
xxx
x
03
xxx
x
04 x
xxxx
x
05 x
x
x
06
xxxx
x
07 x x
xx
xx
08 x x
xxxxx
09 x
x
xx
xx
13 x
x
x
14 x
xxxx
xx
15 x
xx
xx
17 x x
xx
xx
19
xxxxxxx
24 x x x
xx
xx
33 x
x
xx
xx
1 4 5 7 8 9 13 14 15 17 24 33 38 77 89 91 93 97 98
常用针头形状的选择
通孔 可以通过用针头的边缘去接触通孔内环四周表面,或者通过针头尖端接触通孔底 部进行搭接
触点
针头形状
针头形状编号 平面 通孔 销钉 柱状 干净 脏污 钝 穿透性 自洁性
07 08 17 24 38 77 91 97 98
压铸模具顶针规格

压铸模具顶针规格需要根据实际使用情况来定,通常需要考虑模具的结构、顶出力以及顶出速度等因素。
下面将简单介绍一些顶针规格的考虑因素和常见顶针规格。
首先,顶针是压铸模具中的一种结构部件,用于将铸件从模具中顶出,以便于取出。
顶针的设计和规格对于模具的性能和生产效率至关重要。
在选择顶针规格时,需要考虑以下几点:1. 模具结构:顶针的位置和数量必须与模具的结构相匹配,以确保顶出力的传递和均匀分布。
2. 铸件形状和大小:铸件的形状和大小会影响顶针的直径和长度。
对于不同形状和大小的铸件,需要选择适合的顶针规格。
3. 顶出力:顶针的直径、长度和数量必须能够提供足够的顶出力,以确保铸件能够顺利地从模具中顶出。
4. 顶出速度:顶针的速度会影响铸件的表面质量和精度。
过快的顶出速度可能导致铸件表面产生划痕或变形,而过慢的顶出速度则会影响生产效率。
根据以上考虑因素,常见的压铸模具顶针规格包括:对于小型铸件,可以使用直径较小的顶针,通常在1.5-3毫米之间。
这些规格适用于较简单的模具结构,且铸件形状较规则。
对于较大尺寸的铸件,可能需要使用更长和直径更大的顶针。
通常直径在3-5毫米之间,长度则根据模具结构和铸件形状而定。
对于需要快速顶出的场合,可以使用高速顶针。
这些顶针通常具有较高的硬度,以减少顶出过程中铸件表面的损伤。
此外,为了确保顶针在使用过程中的稳定性和可靠性,需要注意以下几点:1. 正确安装顶针:确保顶针在模具中的位置正确,并与其它部件配合良好。
2. 润滑:在顶针和相关部件上使用适当的润滑剂,以减少磨损和卡滞。
3. 定期检查:定期检查顶针的状态,及时更换磨损部件,确保其性能稳定。
总之,压铸模具顶针的规格选择需要根据实际使用情况来定,并考虑模具结构、铸件形状、顶出力和速度等因素。
通过正确安装、润滑和定期检查,可以确保顶针的性能稳定,提高模具的可靠性和生产效率。
轴的顶针孔标准

轴的顶针孔标准
一、孔径公差
顶针孔的孔径公差应符合设计要求,通常为H7级公差。
对于有特殊要求的顶针孔,应根据具体要求进行加工。
二、孔位置度
顶针孔的位置度应符合设计要求,一般应不大于±0.05mm。
位置度的偏差应尽量减少,以免影响顶针的定位精度。
三、孔深
顶针孔的深度应根据实际需要合理确定。
实际钻孔深度应比设计深度短
0.2~0.3mm,以保证顶针插入后不超出顶针孔的端面。
四、表面粗糙度
顶针孔的表面粗糙度应符合设计要求,一般应不大于Ra0.8。
表面粗糙度过高会影响顶针的滑动性能,过低则会影响顶针的定位精度。
五、圆柱度
顶针孔的圆柱度应符合设计要求,一般应不大于0.01mm。
圆柱度偏差会影响顶针的直线度和定位精度。
六、垂直度
顶针孔的垂直度应符合设计要求,一般应不大于0.01mm。
垂直度偏差会影响顶针的定位精度和使用寿命。
七、清洁度
顶针孔应保持清洁,无毛刺、油污等杂质。
在插入顶针前,应清除顶针孔内的杂质,并检查顶针是否清洁无损。
莫氏5号顶针标准尺寸

莫氏5号顶针标准尺寸
莫氏5号顶针是一种常用的缝纫机配件,广泛应用于服装、鞋帽、箱包等行业。
它的标准尺寸对于缝纫工艺和产品质量有着重要的影响。
下面我们将详细介绍莫氏5号顶针的标准尺寸及其重要性。
莫氏5号顶针的标准尺寸包括针眼直径、针尖长度、针身直径等多个方面。
首先,针眼直径是指顶针中央孔的直径,它直接影响着线头的通过情况。
其次,针尖长度是指顶针的尖端长度,它决定了顶针在缝纫过程中对织物的穿透深度。
最后,针身直径是指顶针主体部分的直径,它影响着顶针在缝纫机上的固定稳定性。
莫氏5号顶针的标准尺寸对于缝纫工艺和产品质量有着重要的影响。
首先,合
适的针眼直径能够确保线头顺利通过,避免线头断裂或卡住的情况,保证缝纫的连贯性和美观度。
其次,适当的针尖长度能够确保顶针在穿透织物时不会过深或过浅,保证缝纫的牢固度和美观度。
最后,合适的针身直径能够确保顶针在缝纫机上的固定稳定,避免因顶针晃动而导致的缝纫质量下降。
因此,选择符合标准尺寸的莫氏5号顶针对于缝纫工艺和产品质量至关重要。
在实际生产中,我们需要根据不同的织物材质、线头粗细等因素来选择合适的顶针标准尺寸,以确保缝纫效果和产品质量。
综上所述,莫氏5号顶针的标准尺寸是影响缝纫工艺和产品质量的重要因素。
合适的针眼直径、针尖长度和针身直径能够保证缝纫的连贯性、牢固度和美观度。
因此,在生产和使用过程中,我们务必严格按照标准尺寸要求进行选择和使用,以确保缝纫效果和产品质量的稳定性和优良性。
DME公司JIS标准顶针,司筒和扁顶针

司筒和扁顶针
M -10页
R 0.5最大
注:全部尺寸均以毫米为单位
注:全部尺寸均以毫米为单位
(7-99)
直型
由优质耐热震热作钢精密制作,头部经过热锻,可提供一致的颗粒流和较高的抗拉强度
这些顶针按照日本工业标准(JIS)制造,是采用JIS 标准尺公制顶针JIS 标准
D-M-E 标准
JIS 标准公制推司筒
由优质耐热震热作钢精密制作。
头部经过热锻,可提供一致的颗粒流和较高的抗拉强度,这些顶针按照
日本工业标准(JIS)制造,是采用JIS 标准尺寸和公差的新模具和现有模具的理想配件。
材料:H-13 (SKD61)
表面:70-72洛氏硬度 氮化处理硬度:(HV1000±100)芯体硬度: 32±2洛氏硬度
M -11页
0.5最大
+0.5毫米
注:全部尺寸均以毫米为单位
(7-99)
D-M-E 标准
M-12页
公制扁顶针JIS 标准
由优质耐热震热作钢精密制作头部经过热锻,可提供一致的颗粒流和较高的抗拉强度。
这些顶针按照日本
(8/97)
工业标准(JIS)制造,是采用JIS 标准尺寸和公差的新模具和现有模具的理想配件。
材料:SKS21
硬度:58±2洛氏硬度
D-M-E 标准。
顶针规格 (2)

顶针规格概述顶针是一种常见的工业零件,被广泛应用于电子、汽车、航空航天等领域。
它主要用于辅助连接或支撑其他机械或电子部件。
在这篇文档中,我们将详细介绍顶针的规格以及其重要性和应用。
顶针的定义和分类顶针是一种细长的金属棒,一端尖锐,另一端连接到其他部件。
它通常由高硬度和高耐磨材料制成,如不锈钢或合金钢。
根据形状、尺寸、材料和用途的不同,顶针可细分为多个类型,如:1.通用顶针:用于一般的连接和支撑工作,适用于多个行业和应用。
2.头部顶针:具有不同形状和规格的头部,常用于电子器件的测试和组装。
3.磨削顶针:经过精密加工的顶针,用于要求较高精度的应用。
4.弹性顶针:通过使用弹性材料制成的顶针,可以提供更好的缓冲和连接效果。
顶针的规格顶针的规格通常由以下几个要素决定:1.长度:顶针的长度是根据具体应用而定的。
短顶针适用于较小的装配空间,而长顶针可能需要用于深度装配或连接。
2.直径:顶针的直径是指其横截面的尺寸。
直径决定了顶针的强度和承载能力。
3.尖角:尖角是顶针尖端的锥度角度。
不同的尖角可以提供不同的穿刺能力和连接效果。
4.表面涂层:一些顶针可能会添加特殊的表面涂层,如镀银或镀金,以提供更好的耐腐蚀性和导电性能。
顶针的应用顶针在许多行业和应用中都起着关键的作用。
以下是一些主要的应用领域:1.电子行业:顶针常用于电子测试设备中,用于测量电路板上的电压、电流和信号传输。
2.汽车工业:顶针被广泛应用于汽车制造中的装配和连接过程中,例如发动机连接件等。
3.航空航天:由于顶针具有高强度和耐磨性,它们也被广泛应用于航空航天行业中的组装和连接工作。
4.电信行业:顶针用于连接光纤电缆和其他通信设备,确保信号的传输质量。
5.医疗设备:顶针在医疗器械的生产和使用中扮演着重要的角色,用于连接和固定各种医疗部件。
顶针的重要性顶针在工业中扮演着重要的角色,主要体现在以下几个方面:1.连接和支撑:顶针可以用于连接和支撑其他部件,确保整体设备的稳定性和可靠性。
顶针规格表
顶针尺寸顶针尺寸
¢1
¢1.2
¢1.5
¢1.8
¢2.0
¢2.2
¢2.5
¢3.0
¢3.2
¢3.5
¢4.0
¢4.2
¢4.5
¢5.0
¢5.5
¢6.0
¢6.5
¢7.0
¢8.0
¢8.5
¢9.0
¢10
¢10.5
¢11
¢12
¢14
¢15
¢16
¢18
¢20
杯头大小杯头厚度常用顶针规格表杯头大小杯头厚度
¢7.04.00
¢64.00
¢8.05.00
¢10
¢13
¢11
6.00
¢15
¢14
¢16
¢15
¢19
¢17
¢21
¢20
8.00
¢25
¢23
顶针标准介绍ppt课件
KD61顶针表面氮化处理后可以很好的提高顶针的耐磨性, 65Mn的顶针因为其品质较差,品质较脆容易断,大部分 塑胶模具已不装配和使用65Mn材质的顶针。而顶针标准 又衡量着各式各样顶针的规格
尺寸大小,广泛应用于我们生活中的各种工业工件中, 常见的顶针标准分类有铣床加工顶针标准,顶针头部标准 尺寸,hasco顶针标准,顶针变形量标准,顶针常用规格标准 等,人们在生活中,工作上制作
且现在已经应用于我们生活中的方方面面,我们对它的 需求日益增加,它的重要性也就不言而喻了。顶针虽小, 但它作用巨大,顶针标准又是什么呢?现在大家就跟着 小兔的文笔一起去了解它们吧。顶针是旧时
汉族民间常用的缝纫用品,一般为铁制或铜制。箍形, 上面布满小坑,一般套在中指用来顶针尾,以免伤手, 而且能顶着针尾使手指更易发力,用来穿透衣物。顶针 亦可叫推杆、镶针、中针、托针等,有时候车
一些细小工件或者缝纫等常常要用到各类标准,这些常 用规格标准也让他们更快更方便地完成任务。车床、磨 床顶针的标准型号:固定顶针的标准是GB/T9204.1-1988, 回转顶针的标准是JB/
T3580-1998。顶针及配套塑料模具的设计标准:1.顶针小 于3㎜的要用两节顶针。2.用杆顶出的顶块,要求杆镶入 顶块8㎜。顶块必须有导套,导套要有固定3.碰到小顶块 不能用螺丝固定的,
请设计用销子定位4.顶片的R角一定要设计5.在模具既可 以用顶片也可以用顶针脱模的情况下,优先考虑顶针。6. 顶针的透刀剩20-25㎜。7.顶针板的左右间隙透刀0.5㎜。 8.顶针板必须有下
导柱和垃圾钉。9.顶针板复位尽量优先考虑顶出配件, (除客户要求弹簧)10.顶出尽量采用大一点的顶针(受力和 寿命)等等。说了这么多,想必大家对顶针和顶针标准都 有一定了解了,是不是觉得顶针
盘起顶针标准件规格
盘起顶针标准件规格
盘起顶针是一种常用于针织机、编织机等纺织设备中的零部件,用于定位和保持针板上的针。
为了确保设备的稳定性和生产质量,盘起顶针的尺寸和规格必须符合标准。
盘起顶针一般由钢材制成,其直径、长度、角度等尺寸参数都有一定的标准要求。
以下是常见的盘起顶针标准件规格:
1. 直径:通常有
2.0mm、2.5mm、
3.0mm等不同直径规格可供选择。
2. 长度:盘起顶针的长度一般在25mm-50mm之间,不同的设备需要的长度也有所不同。
3. 角度:盘起顶针的角度一般为45度或60度,也有其他角度的规格。
4. 表面处理:盘起顶针表面一般需要进行镀铜、镀锌、黑化等处理,以增加其耐腐蚀性和寿命。
以上是盘起顶针的一些常见规格,不同的设备和生产要求可能会有所不同。
在选择和使用盘起顶针时,必须严格按照标准要求进行,以确保设备的正常运行和产品的质量。
- 1 -。