
原创技能大赛训练数控车四件配合实操图纸
2014年中国技能大赛——第六届全国数控技能大赛技术文件
2014年中国技能大赛
——第六届全国数控技能大赛技术文件
根据《人力资源社会保障部 教育部 科学技术部 中华全国总工会中国机械工业联合会关于举办2014年中国技能大赛——第六届全国数控技能大赛的通知》(人社部函〔2014〕106号)精神,2014年中国技能大赛——第六届全国数控技能大赛全国组委会技术工作委员会特制定本技术文件。
一、比赛技术平台
(一)各项目设备配备情况
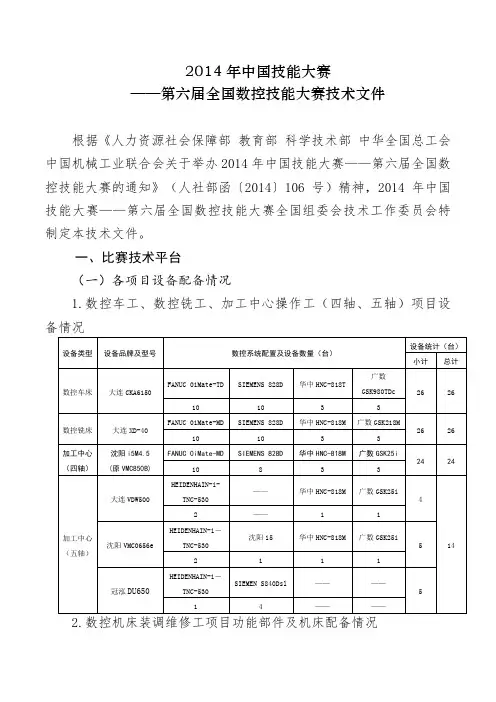
1.数控车工、数控铣工、加工中心操作工(四轴、五轴)项目设备情况
设备类型 设备品牌及型号 数控系统配置及设备数量(台) 设备统计(台)
小计 总计
数控车床 大连CKA6150 FANUC 0iMate-TD SIEMENS 828D 华中HNC-818T 广数GSK980TDc 26 26
10 10 3 3
数控铣床 大连XD-40 FANUC 0iMate-MD SIEMENS 828D 华中HNC-818M 广数GSK218M
26 26
10 10 3 3
加工中心
(四轴) 沈阳i5M4.5
(原VMC850B) FANUC 0iMate-MD SIEMENS 828D 华中HNC-818M 广数GSK25i
24 24
10 8 3 3
加工中心
(五轴) 大连VDW500 HEIDENHAIN-i-
TNC-530 —— 华中HNC-818M 广数GSK25i
4
14 2 —— 1 1
沈阳VMC0656e HEIDENHAIN-i-TNC-530 沈阳i5 华中HNC-818M 广数GSK25i
5
2 1 1 1
冠泓DU650 HEIDENHAIN-i-TNC-530 SIEMEN S840Dsl —— ——
5
1 4 —— ——
2.数控机床装调维修工项目功能部件及机床配备情况 功能部件及设备名称 厂家 数量(台/套) 备注
立式加工中心滑座部件 大连机床集团有限责任公司 6
立式加工中心主轴部件 大连机床集团有限责任公司 6
数控车床实操技能比赛中级
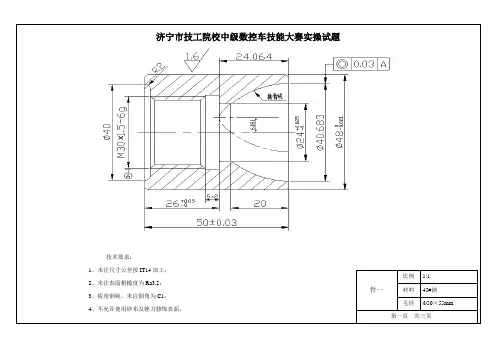
济宁市技工院校中级数控车技能大赛实操试题
技术要求:
1、未注尺寸公差按IT14加工;
2、未注表面粗糙度为Ra3.2;
3、锐角倒钝,未注倒角为C1;
4、不允许使用砂布及锉刀修饰表面。
件一 比例 1:1
材料 45#钢
毛坯 Φ50×55mm
第一页 共三页
济宁市技工院校中级数控车技能大赛实操试题(A卷)
技术要求:
1、未注尺寸公差按IT14加工;
2、未注表面粗糙度为Ra3.2;
3、锐角倒钝,未注倒角为C1;
4、不允许使用砂布及锉刀修饰表面。
件二 比例 1:1
材料 45#钢
毛坯 Φ50×105mm
第二页 共三页
济宁市技工院校中级数控车技能大赛实操试题
配合图 比例 1:1
材料 45#钢
毛坯
第三页 共三页
评分标准
考件编号: 姓名: 准考证号: 单位:
试题编号 操作时间 360min 总分
序号 项目 考核内容
及要求 配分 评分标准 检 测结 果 扣分 得分 备注
1
件
一 外
圆 Φ480-0.021 IT 3 超0.01mm扣1分,
2 Ra 0.5 降级不得分
3
内孔 Φ24+00.025 IT 3 超0.01mm扣1分,
4 Ra 0.5 降级不得分
5 Φ40 IT 1 超0.02mm扣1分,
Ra 0.5 降级不得分
6
长度 50±0.03 IT 3 超0.02mm扣1分,
7 26+00.05 IT 3 超0.02mm扣1分,
第八届全国数控技能大赛-数车样题
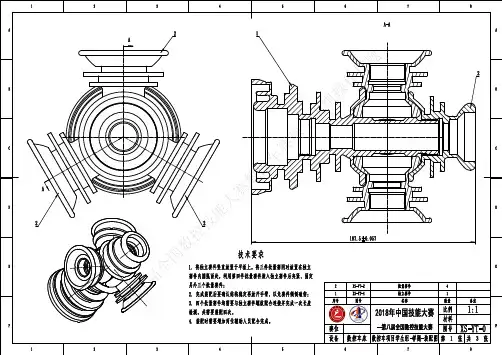
第八届全国数控技能大赛数控车赛项学生组操作样题
第八届全国数控技能大赛数控车赛项学生组操作样题
第八届全国数控技能大赛数控车赛项学生组操作样题
第八届全国数控技能大赛数控车赛项学生组操作样题
第八届全国数控技能大赛数控车赛项学生组操作样题模块号:
1A30.8Φ880.027-0.027M超差全扣2C70.8Φ820.027-0.027M超差全扣3C70.8M30×1.5M超差全扣4H30.8M30×1.5M超差全扣5C20.8Φ960-0.022CMM超差全扣6C20.8Φ920-0.022CMM超差全扣7A30.8Φ690-0.03CMM超差全扣8A30.8Φ550.023-0.023CMM超差全扣9C30.8Φ720-0.03CMM超差全扣10A40.8Φ600-0.03CMM超差全扣11A40.8Φ560-0.019CMM超差全扣12C40.8Φ380.031-0.031CMM超差全扣13A40.8Φ750-0.019CMM超差全扣14A40.8Φ450-0.025CMM超差全扣15A50.8Φ580-0.03CMM超差全扣16C40.8Φ290.026-0.026CMM超差全扣17C60.8Φ280.016-0.016CMM超差全扣18C60.8Φ32-0.025-0.064CMM超差全扣19C70.8Φ320-0.039CMM超差全扣20H10.8Φ880.0350CMM超差全扣21H10.8Φ760-0.03CMM超差全扣22H20.8Φ700.030CMM超差全扣23H20.8Φ590-0.03CMM超差全扣24H20.8Φ440.0160CMM超差全扣25H30.8Φ380.0250CMM超差全扣26H40.8Φ220.0210CMM超差全扣27H70.8Φ230.0210CMM超差全扣28E30.8L170-0.018CMM超差全扣29E30.8L50.0180CMM超差全扣30E30.8L4.50-0.018CMM超差全扣31E40.8L110-0.027CMM超差全扣32E40.8L130.013-0.013CMM超差全扣33E40.8L156.50.031-0.031CMM超差全扣34F20.8L150.0180CMM超差全扣35F30.8L39.50.0250CMM超差全扣36F30.8L4.50-0.018CMM超差全扣37F40.8L140.013-0.013CMM超差全扣独立赛件2018年中国技能大赛―第八届全国数控技能大赛数控车学生组评分表(样题)
2016年河南省中等职业院校技能大赛数控车理论绘图样题

2016年河南省中等职业院校技能大赛
“数控加工技术(数控车)”赛项
读画零件图样题
注意事项
1.参赛选手须保持赛卷卷面整洁、清晰。本次竞赛试卷采取密封评分的办法,所有参赛选手不
得在试卷中做任何标记,不得在试卷中填写与本次竞赛无关的内容,一旦发现,取消该参赛选手的
参赛资格,并通报批评。
2.参赛选手如果对试卷内容有疑问,应当先举手示意,等裁判前来处理。
3.竞赛结束时,所有参赛选手立即停止绘制,将试卷反扣在桌面上,等待裁判来收取。竞赛时
间终了以后仍绘制图形的选手,监考人员有权取消其参赛资格。选手须将竞赛试卷全部交回,不得
将任何竞赛试卷带出竞赛场地,否则竞赛委员会将有权追究该参赛选手的相关责任以及该参赛选手
所在参赛队领队的相关责任。
一、读画零件图
(一)设置恰当的绘图环境,按图1所示样式绘制287×200图框、图示尺寸的标题
栏和参数栏,并注写其内容。其中尺寸标注的字高为3.5,“齿轮轴”、“姓名”、“赛位号”
的字高为7,其它栏内文字的字高均为5;字体(标注文字式样)均为PC_TEXTSTYLE,
宽度比例0.7;栏内文字位置除“7(fpt、ffα、αF)GB/T 10095.1-2008”、“8("
iF、rF)GB/T
10095.2-2008”为左中对齐外,其余栏内文字位置均为正中对齐。姓名和赛位号的内容,
请打印出来之后手填。
图1 图框、标题栏和参数栏的尺寸与样式示意
(二)读懂图2所示齿轮轴及其图3所示之主视图,在图1所示图框内按1:2比例
抄画图3所示主视图,抄画全部尺寸、表面结构参数、形位公差及技术要求。
图2 齿轮轴直观图
图3 齿轮轴主视图
(三)根据直观图,补画主视图内所缺轮廓线、尺寸和表面结构。在图1所示图框
内按1:2比例,在轴的下方补画A-A断面图,并在断面图上标注键槽宽度和深度的相关
尺寸;键槽深度4mm;键槽宽度8mm,上偏差为0、下偏差为-0.036mm,键槽底面表面粗
糙度为Ra6.3、两侧面表面粗糙度为Ra3.2,键槽宽度方向相对于B基准对称度公差值为
1.数控车工职工组实操样题

1 / 3 2016 年中国技能大赛
——第七届全国数控技能大赛数控车赛项
职工组参赛选手物品发放一览表
日 上午/下午 工种: 决赛编号: 姓名:
序 名称 号
(一)文件清单 数量 领 还 备注 (个人) √ √
1 参赛选手物品发放一览表 1 份 现场发放
2 图纸(不含评分标准) 1 份 现场发放
3 草稿纸 1 赛场提供
4 U 盘 1 现场发放
(二)毛坯清单
1 盘类零件毛坯(45 钢) 1 现场发放
2 套类零件毛坯(45 钢) 1 现场发放
3 轴类零件毛坯(45 钢) 1 现场发放
(三)刀具清单
序 提供 名称 型号 数量 备注 号 厂家
80 度外圆刀体 DCLNL2525M12-M 1 左手刀体 山高
1 刀片 CNMG120408-MF5,TP2501 1 钢件,粗加工 R0.8 山高
刀片 CNMG120404-MF1,CP500 1 钢件,精加工 R0.4 山高
35 度右手外圆刀体 SVLBR2525M16 1 右手刀体 山高
2 刀片 VBMT160404-MF2,TP2501 1 钢件加工,R0.4 山高
刀片 VCGT160404F-AL,KX 1 铝件加工,R0.4 山高
35 度左手外圆刀体 SVLBL2525M16 1 左手刀体 山高
3 刀片 VBMT160404-MF2,TP2501 1 钢件加工,R0.4 山高
刀片 VCGT160404F-AL,KX 1 铝件加工,R0.4 山高
外圆切槽刀体 4mm CFMR2525M04 1 切深 20mm 山高 4 刀片 LCMR160404-0400-FT,CP500 1 4mm 切槽刀片,通用 山高
外圆切槽刀体 3mm CFTR2525M03 1 切深 20mm 山高 5 刀片 LCMR160304-0300-FT,CP500 1 3mm 切槽刀片,通用 山高
R1.5mm 圆弧切刀刀
[精品文档]2012山东省职业院校技能大赛数控铣图纸(高职组)
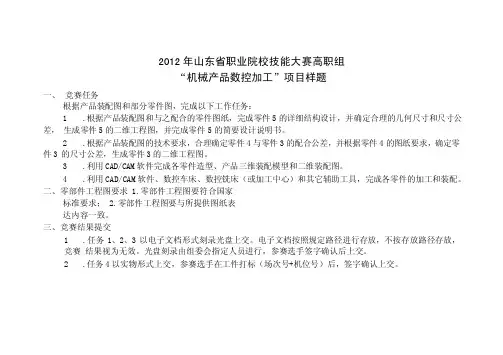
一、 竞赛任务 2012 年山东省职业院校技能大赛高职组
“机械产品数控加工”项目样题
根据产品装配图和部分零件图,完成以下工作任务:
1 .根据产品装配图和与之配合的零件图纸,完成零件 5 的详细结构设计,并确定合理的几何尺寸和尺寸公
差, 生成零件 5 的二维工程图,并完成零件 5 的简要设计说明书。
2 .根据产品装配图的技术要求,合理确定零件 4 与零件 3 的配合公差,并根据零件 4 的图纸要求,确定零
件 3 的尺寸公差,生成零件 3 的二维工程图。
3 .利用 CAD/CAM 软件完成各零件造型、产品三维装配模型和二维装配图。
4 .利用 CAD/CAM 软件、数控车床、数控铣床(或加工中心)和其它辅助工具,完成各零件的加工和装配。
二、零部件工程图要求 1.零部件工程图要符合国家
标准要求; 2.零部件工程图要与所提供图纸表
达内容一致。
三、竞赛结果提交
1 .任务 1、2、3 以电子文档形式刻录光盘上交。电子文档按照规定路径进行存放,不按存放路径存放,
竞赛 结果视为无效。光盘刻录由组委会指定人员进行,参赛选手签字确认后上交。
2 .任务 4 以实物形式上交,参赛选手在工件打标(场次号+机位号)后,签字确认上交。
---------------------------------------------------------------范文最新推荐------------------------------------------------------
7 财务一周工作小结
[财务一周工作小结]财务一周工作小结上班一周,第一天把手头的
工作理了理头绪;第二、三天去帮学院收费,下班后又回到办公室加
班,所以周四的时候基本上理清了SZGT股权调整的问题,并反应
到王老师那里;周五上午把王老师提出的意见完善后又向王老师请教
了一个关于交叉持股的问题,之后回办公室和敏敏聊了半个上午,
到下午又去参加公司党委的活动了,财务一周工作小结。一周大致
《数控车工》三级操作图纸
国家职业资格鉴定操作技能考核 《数控车工》(三级)
第1页 共18页 《数控车工》(三级)
试题单
试题代码:2.1.1
试题名称:加工配合件(外圆车刀、外螺纹车刀、镗孔刀)(一)
考生姓名: 准考证号:
考核时间:240min
1、操作条件
(1)数控车床(FANUC或SIEMENS)。
(2)外圆车刀、镗孔刀、外螺纹车刀、外径千分尺、游标卡尺等工量具;
(3)零件图纸(图号2.1.1);
2、操作内容
(1)根据零件图纸(图号2.1.1)完成零件加工。
(2)零件尺寸自检;
(3)文明生产和机床清洁。
3、操作要求
(1)按零件图纸(图号2.1.1)完成零件加工。
(2)文明生产和机床清洁。
(3)操作过程中发生撞刀等严重生产事故者,鉴定立即终止。 国家职业资格鉴定操作技能考核 《数控车工》(三级)
第2页 共18页
国家职业资格鉴定操作技能考核 《数控车工》(三级)
第3页 共18页
国家职业资格鉴定操作技能考核 《数控车工》(三级)
第4页 共18页
国家职业资格鉴定操作技能考核 《数控车工》(三级)
第5页 共18页
国家职业资格鉴定操作技能考核 《数控车工》(三级)
第6页 共18页
2013年秋数控车技能大赛题
一、 数控车技能比赛试题零件图
二、编程操作加工时间
⑴编程时间:50min(占总分30%)。
⑵操作时间:100min(占总分70%)。
三、评分表
表1 数控车技能比赛试题评分表
检测项目 技术要求 配分 评分标准 检测结果 得分
外
圆 1 φ02.002.046 Ra1.6 6/4 超差0.01扣4分、降级无分
2 φ02.002.034 Ra1.6 6/4 超差0.01扣4分、降级无分
3 φ02.002.024 4 超差0.01扣4分、降级无分
圆弧 4 R7 Ra3.2 6/4 超差无分
螺纹 5 M24×2-5g/6g 大径 5 超差、降级无分
6 M24×2-5g/6g 中径 8 超差0.01扣4分
7 M24×2-5g/6g 两侧Ra3.2 8 降级无分
8 M24×2-5g/6g 牙形角 4 不符无分
沟槽 9 7×2 两侧Ra3.2 6/4 超差、降级无分 长度 10 04.0070 两侧Ra3.2 5 超差、降级无分
11 20 4 超差无分
12 18 4 超差无分
13 8 4 超差无分
倒角 14 C2 4 不符无分
个人素质 15 (安全操作、穿工作服、卫生清扫、工量具正确使用情况) 10 违规扣分
其它 16 工件完整 工件必须完整,工件局部无缺陷(如夹伤、划痕等)
17 程序编制 有严重违反工艺规程的取消考试资格,其他问题酌情扣分
18 安全操作规程 违反扣总分10分/次
总 评 分 100 总得分
零件名称 图号
ZJC-01 加工日期 年
月 日
加工开始 时 分 停工时间 分钟 加工时间 检测
加工结束 时 分 停工原因 实际时间 评分
数控机床编程实例图纸程序
“创业杯”数控车床技能大赛试题3
用数控车床完成图示零件的加工,此零件为配合件,配合锥面用涂色法检查,要求锥体接触面积不小于50%,零件材料为45钢。
评分标准
准考证号 操作时间 300min 得分
试题编号 2 系统类型
序号 考核项目 考核内容及要求 评分标准 配分 检测
结果 扣分 得分 备注
1 Φ280
-0.02 件1 超差不得分 6
2 Φ420
-0.02(两处) 件1 超差不得分 6
3 Φ480
-0.03 件1 超差不得分 6
4 Φ350
-0.02 件1 超差不得分 6
5 SΦ52±0.03 件1 超差不得分 4
6 M24 件1、件2配合 超差不得分 8
7 20±0.2 件1 超差不得分 2
8 12±0.2 件1 超差不得分 2
9 150±0.3 件1 超差不得分 2 10 Φ28+0.03
0 件2 超差不得分 6
11 Φ35+0.03
0 件2 超差不得分 6
12 Φ520
-0.03 件2 超差不得分 6
13 20±0.02 件2 超差不得分 5
14 60±0.02 件2 超差不得分 5
15 倒角1×45º(6处) 件1、件1 3
16 倒角2×45º 件1 0.5
17 倒角2×45º(2处) 件2 0.5
18 Ra1.6 共11处 5.5
19 配作(间隙1+0.05) 超差不得分 8.5
20 安全文明生产 1.遵守机床安全操作范围
2.刀具,工具,量具放置规范
3.设备保养、场地整洁 酌情扣1~5分 3
21 工艺合理 1.工件定位、夹紧及刀具选择合理
2.加工顺序及刀具轨迹路线合理 酌情扣1~5分 3
22 程序编制 1.指令正确,程序完整
职业技能大赛数控车工项目实际操作比赛样题
职业技能大赛数控车工项目实际操作比赛样题
实际操作比赛以操作技能为主,机器设备、工量具的使用及安全文明生产在技能操作比赛过程中进行考查,不再单独命题,比赛时间300分钟。实际操作比赛试题内容如下:
(1)试件名称:轴套组合件
(2) 试件样题:①轴套组合件(见ZBJNDS-SC-A-2023-00)
②轴套1(见图ZBJNDS-SC-A-2023-01)
③轴套2(见图ZBJNDS-SC-A-2023-02)
④轴套3(见图ZBJNDS-SC-A-2023-03)
(一)评判标准
参照国家职业技能标准数控车高级技能操作要求,依据选手完成工作任务的情况,按照评分标准进行评分。评价方式采用过程评价与结果评价相结合,工艺评价与功能评价相结合,能力评价与职业素养评价相结合。具体要求如下:
(1)未注公差尺寸按IT14加工和检验。
(2)赛件有严重不符合图纸要求或严重缺陷的情况,由现场裁判组裁决。
(3)每项、次合格得满分,超差不得分,表面粗糙度达不到要求不得分。
(4)在加工过程中,发现参赛者使用钻模等二类工具,按零分计算。
(5)正确执行安全操作规程,对于违反安全操作规程者,视具体情况扣1-5分。
(6)实际操作工时定额为5小时。
(7)轴套1考核项目评分表(见表1)
(8)轴套2考核项目评分表(见表2)
(9)轴考核项目评分表(见表3)
(10)轴套组合件配合考核项目评分表(见表4)
(11)选手有下列情形须从参赛成绩中扣分:
①在完成工作任务的过程中,因操作不当导致事故,酌情扣5~20 分,情况严重者取消竞赛资格。 ②因违规操作损坏赛场提供的设备,污染赛场环境等不符合职业规范的行为,视情节扣 5~10 分。
③扰乱赛场秩序,干扰裁判员工作,视情节扣 5~20
分,情况严重者取消竞赛资格。
淄博市首届职业技能大赛数控车工项目评分表1
姓名 考号 开工时间
单位 停工时间
序号 轴套1 检测项目 配分 评定标准 实测结果 扣分 得分 检测人