
设备能力评估表
设备状态评估表格模板
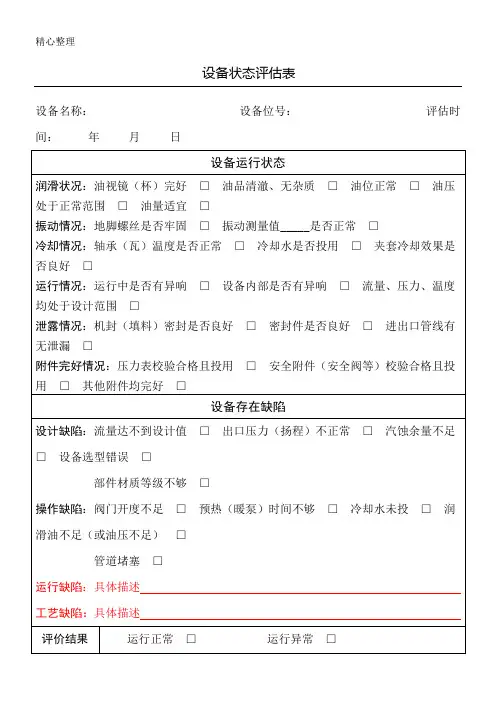
设备名称:设备位号: 评估时间: 年 月 日
设备运行状态
润滑状况:油视镜(杯)完好 □ 油品清澈、无杂质 □ 油位正常 □ 油压处于正常范围 □ 油量适宜 □
振动情况:地脚螺丝是否牢固 □ 振动测量值_____是否正常 □
冷却情况:轴承(瓦需备件
备件落实
已提报备件计划 □ 备件已采购 □备件已到货 □
备件提报时间备件到货时间
检修标准
检修方案编写完毕□ 检修方案已审批通过□检修技术标准已提出 □
检修过程
技术验收
对中
径向轴向
间隙
设备运行状态(检修后)
设备检修后各项参数状态:温度℃ 振动mm/s 流量m3/h 压力Mpa
有无异常声音 □ 有无异味 □有无泄漏 □有无松动部位□
运行情况:运行中是否有异响 □ 设备内部是否有异响 □ 流量、压力、温度均处于设计范围 □
泄露情况:机封(填料)密封是否良好 □ 密封件是否良好 □ 进出口管线有无泄漏 □
附件完好情况:压力表校验合格且投用 □ 安全附件(安全阀等)校验合格且投用 □ 其他附件均完好 □
设备存在缺陷
设计缺陷:流量达不到设计值 □ 出口压力(扬程)不正常 □汽蚀余量不足 □ 设备选型错误 □
评价结果
运行正常 □ 运行异常 □
异常原因简述
解决措施
更换备件
最终检修原因
资料归档
已归档 □ 未归档 □
评价人员:
附件:设备检修记录、设备运行记录、设备故障记录及故障原因报告单
部件材质等级不够 □
操作缺陷:阀门开度不足 □ 预热(暖泵)时间不够 □ 冷却水未投 □ 润滑油不足(或油压不足) □
管道堵塞 □
运行缺陷:具体描述
设备能力分析表
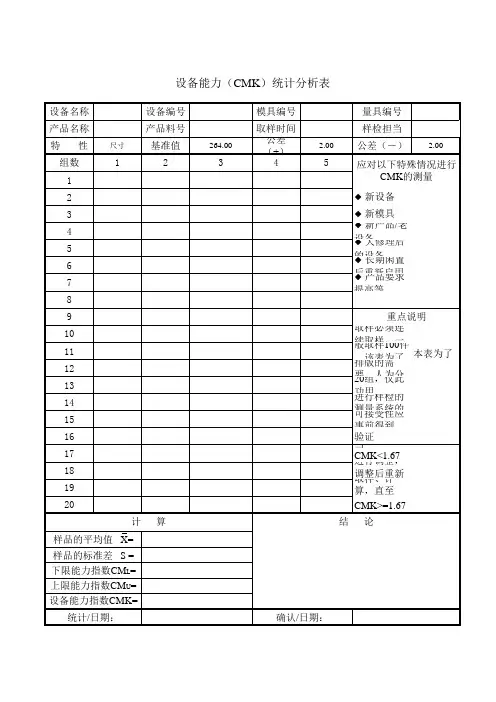
结论
确认/日期:
量具编号
样检担当
2.00
公差(-) 2.00
5
应对以下特殊情况进行
CMK的测量
◆ 新设备
◆ 新模具 ◆ 新产品/老 设◆ 备大修理后 的◆ 设长备期闲置 后◆ 重产新品启要用求 提高等
重点说明 取样必须连 续般取取样样,10一0件 。排该版表的为需了 本表为了 要20,组人,为仅分此 功进用行。样检的 测可量接系受统性的应 事前得到 验当证 C进M行K调<1整.6,7 调取整样后、重计新 算,直至
设备能力(CMK)统计分析表
设备名称
设备编号
产品名称
产品料号
特性
尺寸
基准值
组数
1
2
1
2
3
4
5
6
7
89ຫໍສະໝຸດ 10111213
14
15
16
17
18
19
20
计算
样品的平均值 X= 样品的标准差 S = 下限能力指数CML= 上限能力指数CMU= 设备能力指数CMK=
统计/日期:
264.00
3
模具编号
取样时间 公差 (+) 4
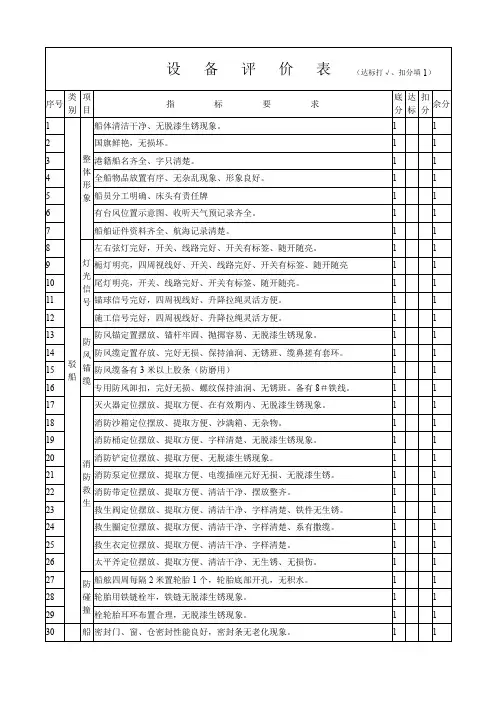
设备评价表模板
1
167
螺丝齐全完整,无松动、无生锈现象。
1
1
168
滑板卡盘保养良好,无变形、无脱漆、无生锈现象。
1
1
169
马达
齿轮箱润滑,无缺油现象。
1
1
170
风扇、风扇保护罩完好,不进水、无脱漆、无生锈现象。
1
1
171
接线合完好,电缆栓牢,不松动,无进水现象。
1
1
172
绳轮
绳轮转动灵活,无摇摆现象,
1
1
173
1
1
48
八字缆,完好无损,保持油润,无锈迹。备有防磨胶条。
1
1
49
三角板完好无损,无脱膝,无锈斑现象。
1
1
50
拖航卸扣,定位存放,无损伤现象、螺丝油润,无锈迹。
1
1
51
工作缆,定置存放,盘放整齐,钢丝绳无锈迹,保持油润,麻绳,尼龙绳清洁干爽。
1
1
52
锚
艇
灯光信号
左右弦灯、开关、线路完好。开关有标签、随开随亮。
1
1
160
电位表正常工作。
1
1
161
其它
误工控制在100工作日/5次误工维修。
1
1
162
仃机期间每隔10天开机运转充电一次。
1
1
163
仃机期间开机前必须认真检查机器情况,并做好记录。
1
1
164
钻机
钻架
轨道保持油滑,其它保持清洁干净,无脱漆生锈现象。
1
1
165
无脱焊松动现象。
1
1
166
钻机
钻进标尺、整洁清楚、字只规范。
设备能力评定

评定项目
评定结果
1
设备是否清洁、有无油污和锈蚀现象。
清洁,无油污,无锈蚀。
2
设备零部件是否完整。
零部件完整。
3
电气控制系统运行是否正常。
电控系统运行正常。
4
各安全装置是否齐全、灵敏可靠。
表仪器指示正常。
6
润滑系统
润滑装置是否齐全。
润滑装置齐全。
7
有无泄漏。
陈必昌、张小霞
主要工艺生产设备能力评定表
SCGL(设) —Y—021
设备名称:120万套F11评定时间:2011-6-25
序号
评定项目
评定结果
1
设备是否清洁、有无油污和锈蚀现象。
清洁,无油污,无锈蚀。
2
设备零部件是否完整。
零部件完整。
3
电气控制系统运行是否正常。
电控系统运行正常。
4
各安全装置是否齐全、灵敏可靠。
无泄漏。
8
油质是否符合要求。
油质符合要求。
9
油量是否充足。
油量充足。
10
各电动机运行(声音和振动)及控制是否正常。
各电机运行正常。
11
生产线速度是否匹配。
生产线速度匹配。
12
各输送带、链轮是否正常
各输送带运行正常。
过程评定:
评定结果:
设备运行良好,符合设备能力评定条件。
设备参评人员:
史朋旗、朱志强
工艺参评人员:
各电机运行正常。
11
生产线速度是否匹配。
生产线速度匹配。
12
各输送带、链轮是否正常
各输送带运行正常。
过程评定:
评定结果:
设备运行良好,符合设备能力评定条件。
(完整版)设备技术状态评定表
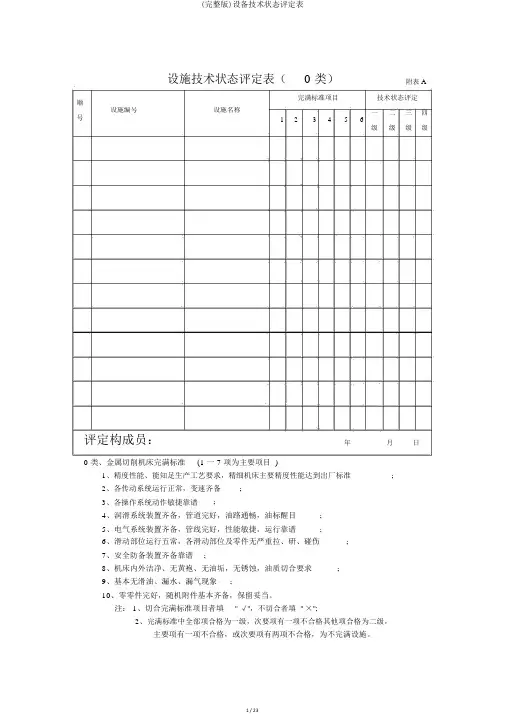
设施技术状态评定表(0 类)附表 A完满标准项目技术状态评定顺设施编号设施名称一二三四号 1 2 3 4 5 6级级级级评定构成员:年月日0 类、金属切削机床完满标准(1 一 7 项为主要项目 )1、精度性能、能知足生产工艺要求,精细机床主要精度性能达到出厂标准;2、各传动系统运行正常,变速齐备;3、各操作系统动作敏捷靠谱;4、润滑系统装置齐备,管道完好,油路通畅,油标醒目;5、电气系统装置齐备,管线完好,性能敏捷,运行靠谱;6、滑动部位运行五常,各滑动部位及零件无严重拉、研、碰伤;7、安全防备装置齐备靠谱;8、机床内外洁净、无黄袍、无油垢,无锈蚀,油质切合要求;9、基本无滑油、漏水、漏气现象;10、零零件完好,随机附件基本齐备,保留妥当。
注: 1、切合完满标准项目者填" √",不切合者填 " ×";2、完满标准中全部项合格为一级,次要项有一项不合格其他项合格为二级,主要项有一项不合格,或次要项有两项不合格,为不完满设施。
设施技术状态评定表(一类)附表 B完满标准项目技术状态评定顺设施编号设施名称一二三四号 1 2 3 4 5 6级级级级评定构成员:年月日一类:镀压剪冲设施完满标准(1 一7 项为主要项目)1、卖力能知足生产工艺要求;2、各传动系统运行正常,变速齐备;3、各操作系统动作敏捷靠谱;4、润滑系统装置齐备,管道完好,油路通畅,油标醒目,油质切合要求,基本无滑油、水、气现象 ;5、电气系统装置齐备,管线完好,性能敏捷,运行靠谱;6、滑动部位运行正常,各滑动部位及零件无严重拉、研、碰伤;7、安全防备装置齐备靠谱;8、内外洁净,外观油漆优秀或有少许零落,标牌齐备清楚,无黄袍、无油垢、无锈蚀。
注: 1、切合完满标准项目者填" √",不切合者填"× ";2、完满标准中全部项合格为一级,次要项有一项不合格其他项合格为二级,主要项有一项不合格,或次要项有两项不合格,为不完满设施。
设备评估表

设备名称 : 设备制造商:型号:设备编号:安装日期: 安装地点:评估原因是否是否是否是否是否A.3 设备在工作状态下是否能够防止操作人员的身体任一部分进入危险区域,或进入危险区域时保证设备不能运转(行)或作紧急制动?C.6 其他?具体描述A.7 其他?A.6 设备是否安装有急停开关?A.5 设备是否有防止意外起动而造成危险的保护装置 ?B.2 导电部件或其他电气危害的隔离保护是否充分?E.3 设备生产过程中是否产生危险废弃物?具体描述设备安全验收评估表设备基本信息A.2 危险部件是否采取了封闭或屏蔽,或采取其他避免操作人员接触的防护措施?具体描述B. 电气危险及防护C.2 所使用化学品是否有符合要求的MSDS?C. 危险物质具体描述E.环境E.1 设备生产过程中是否产生废气?废水?C.4 所使用化学品的储存、废弃等情况是否符合相关要求?C.3 所使用化学品的使用情况是否符合相关要求?B.1 绝缘是否完好?A.4 设备的危险部件或区域是否设置了可靠的安全保护装置,以保护暴露于危险区的每个人?C.1 所使用的化学品是否都已经过相关流程评估批准?B.6 其他?B.5 易燃、易爆区域的电气设施和装置是否达到相关防护标准?B.4 是否有防止过载、短路等电气危害的保护措施?D.3 设备运行产生的辐射危害是否符合相关卫生及环境标准要求 ?D.4 针对设备运行产生有害物质的预防措施,如通风排气措施,是否符合要求?D.5 其他?D. 职业健康危害D.1 设备运行过程中产生的粉尘、有害化学品等有害物质是否符合相关标准要求?具体描述D.2 设备运行产生的噪声危害是否符合相关卫生及环境标准要求 ?E.2 产生的废水、废气是否有合规的排放途径?检查表C.5 针对高温或低温危害物质的预防措施是否充分有效?B.3 设备保护接地是否符合标准要求?□新增设备 □设备移位 □增加附件或设施A.1 设备的外形结构是否平整光滑,避免尖锐的角和棱?机械危险及防护。
(完整版)设备状态评估表
操作缺陷:阀门开度不足 □ 预热(暖泵)时间不够 □ 冷却水未投 □ 润滑油不足(或油压不足) □
管道堵塞 □
运行缺陷:具体描述
工艺缺陷:具体描述
评价结果
运行正常□运行异常□
设备修理准备
原因简要分析
解决措施
检修性质
大修 □ 中修 □ 小修 □
检修计划
已提报检修计划 □ 检修时间已确定 □时间
评价结果
运行正常 □ 运行异常 □
异常原因简述
解决措施
更换备件
最终检修原因
资料归档
已归档 □ 未归档 □
评价人员:
附件:设备检修记录、设备运行记录、设备故障记录及故障原因报告单
运行情况:运行中是否有异响 □ 设备内部是否有异响 □ 流量、压力、温度均处于设计范围 □
泄露情况:机封(填料)密封是否良好 □ 密封件是否良好 □ 进出口管线有无泄漏 □
附件完好情况:压力表校验合格且投用 □ 安全附件(安全阀等)校验合格且投用 □ 其他附件均完好 □
设备存在缺陷
设计缺陷:流量达不到设计值 □ 出口压力(扬程)不正常 □汽蚀余量不足 □ 设备选型错误 □
设备状态评估表
设备名称:设备位号: 评估时间: 年 月 日
设备运行状态
润滑状况:油视镜(杯)完好 □ 油品清澈、无杂质 □ 油位正常 □ 油压处于正常范围 □ 油量适宜 □
振动情况:地脚螺丝是否牢固 □ 振动测量值_____是否正常 □
冷却情况:轴承(瓦)温度是否正常 □ 冷却水是否投用 □ 夹套冷却效果是否良好 □
所需备件
备件落实
已提报备件计划 □ 备件已采购 □备件已到货 □
备件提报时间备件到货时间
设备能力指数(CMK)评估表
LSL
(数据下限)
(Xbar)bar (总均值)
Rபைடு நூலகம்ar
(平均极差)
d2
(修偏系数)
αmachine
(总体标准方差)
2.33
CM
CMU
CML
CMK
(设备能力指数)
结论:
□设备能力正常 □设备能力不足
说明:
1、对αmachine按5个分组进行评估,(分为五组d 2=2.33);
2、CMK是CMU和CML中的最小值, CMK必须≥1.67, 特殊情况下≥1.33;
使用单位签字
质控部签字
设备部签字
注: 设备能力指数(CMK)评估表一式三份, 使用单位、质控部、设备部存档
3、取样时, 必须确保已排除人员、环境、加工、与材料的影响, 取样数必须大于50。
计算方式:
αmachine=Rbar/d 2;
CM=(USL-LSL)/6αmachine;
CMU=(USL-(Xbar)bar)/3αmachine;
CML=((Xbar)bar-LSL)/3αmachine;
CMk=min(CMU,CML)
附表23:设备能力指数(CMK)评估表版本01
设备能力指数(CMK)评估表
设备名称:
设备固定资产 编码:
使用部门:
测定类别:
□设备启用 □设备普查 □设备维修
测定时间:
测定人员:
特性名称:
规范/公差:
在稳定状态下至少连续测试50个数据
第一组
第二组
第三组
第四组
第五组
Xbar
(均值)
R
(极差)
计算结果
USL
设备评估表
设备名称 : 设备制造商:型号:设备编号:安装日期: 安装地点:评估原因是否是否是否是否是否A.3 设备在工作状态下是否能够防止操作人员的身体任一部分进入危险区域,或进入危险区域时保证设备不能运转(行)或作紧急制动?C.6 其他?具体描述A.7 其他?A.6 设备是否安装有急停开关?A.5 设备是否有防止意外起动而造成危险的保护装置 ?B.2 导电部件或其他电气危害的隔离保护是否充分?E.3 设备生产过程中是否产生危险废弃物?具体描述设备安全验收评估表设备基本信息A.2 危险部件是否采取了封闭或屏蔽,或采取其他避免操作人员接触的防护措施?具体描述B. 电气危险及防护C.2 所使用化学品是否有符合要求的MSDS?C. 危险物质具体描述E.环境E.1 设备生产过程中是否产生废气?废水?C.4 所使用化学品的储存、废弃等情况是否符合相关要求?C.3 所使用化学品的使用情况是否符合相关要求?B.1 绝缘是否完好?A.4 设备的危险部件或区域是否设置了可靠的安全保护装置,以保护暴露于危险区的每个人?C.1 所使用的化学品是否都已经过相关流程评估批准?B.6 其他?B.5 易燃、易爆区域的电气设施和装置是否达到相关防护标准?B.4 是否有防止过载、短路等电气危害的保护措施?D.3 设备运行产生的辐射危害是否符合相关卫生及环境标准要求 ?D.4 针对设备运行产生有害物质的预防措施,如通风排气措施,是否符合要求?D.5 其他?D. 职业健康危害D.1 设备运行过程中产生的粉尘、有害化学品等有害物质是否符合相关标准要求?具体描述D.2 设备运行产生的噪声危害是否符合相关卫生及环境标准要求 ?E.2 产生的废水、废气是否有合规的排放途径?检查表C.5 针对高温或低温危害物质的预防措施是否充分有效?B.3 设备保护接地是否符合标准要求?□新增设备 □设备移位 □增加附件或设施A.1 设备的外形结构是否平整光滑,避免尖锐的角和棱?机械危险及防护。
设备技术状态评定表
零部件完整程度
好
(1)零部件完整,随机附件齐全,保管妥善。
合格
(2)主要部件及随机附件齐全,满足生产要求。
不合格
(3)零部件丢失。
八
设备外观
好
(1)外观油漆良好,标牌齐全清晰,达到漆见本色,铁见光,内外清洁,黄褐。
合格
(2)外观油漆有少量脱落,主要标牌齐全。
不合格
(3)油漆严惩脱落,标牌丢失缺损较多,有黄褐、黑垢。
设备技术状态评定表
编号:
设备名称
规格型号
设备编号
所属部门
序
号
检查项目
等级
检查内容
结果
一
精度
好
(1)能达到或主要精度接近原设备技术标准。
合格
(2)能满足产品工艺要求。
不合格
(3)不能满足产品工艺要求。
二
工作性能
好
(1)各部传动正常、效率高、工作能力达到达到原设备要求的25%,能满足产品工艺要求。
不合格
(3)各部分传动效率低,不能满足产品工艺要求。
三
润滑冷却系统
好
(1)油路畅通、润滑、冷却装置齐全不漏油、水、风、汽。
合格
(2)油路畅通,润滑、冷却装置齐全有个别地方轻微泄漏。
不合格
(3)润滑及冷却装置缺损,油路不畅,泄漏比较严重。
四
自动控制安全装置
好
(1)装置完善,操作灵敏。
合格
(2)装置完善,能达到使用要求,安全。
评定结论:
评定人员:日期:
不合格
(3)不能达到使用要求,不安全。
五
主要滑动面
好
(1)有轻微拉、研、碰伤。
合格
(2)有深度不超过0.2mm,宽度不超过10mm,长度超过滑动面长度1/10。