
板类模具零件图片集
模具主要零配件、项目名称及功能

模具主要零配件、项目名称及功能导柱(边钉、GP、定位销DP)--可分为普通型导柱(直边)和有托导柱(托边),起定位导向作用,保证各类机构在工作过程中定位导向。
一般硬度为HRC58~62导套(胚司)--可分为直司(BB套)和托司(BA套),起定位导向作用,配合导柱一起使用。
顶柱(EP/RP、回针、回程柱、回位销)--保持顶针板活动顺滑,并确保顶针回复原位。
中导柱(中GP针板边、EGP)--用做顶针板定位之用,承托顶针板的重量,使顶出及回复时更顺畅,保证顶针能正确垂直的顶出制品。
中导套(中BA、EGP)--配合中导柱一起使用,运用中导套设计使顶针板定位更加精确。
拉杆(水口边、SP)--承托上模重量,限制上夹板(定模面板)、水口板、A板之间的行程。
挡圈(水口介子)--固定在拉杆的末端,作用是限制上夹板、水口板、A板的行程距离,防止A板脱落浇口套(唧咀)是一个与注塑机连接的配件,塑胶料从此通道注入模内。
一般硬度为HRC53~58浇口套也就是模具浇注系统的主流道。
定位环(法兰)--用作模具与啤机容易对准和定位。
顶针将成品从模芯顶出,达到脱模的目的。
司筒(顶管)--将成品从模芯顶出,作用与顶针相同,但一般用于制品中心带有细孔的圆柱时的脱模.司筒针--用于制品的柱位孔成型,配合司筒使用,并不是脱模用途.撑头(SP)--承托B板,减少因注塑时受压变型.垃圾钉(ST)--承托着顶针板,由于它面积较少,可防止垃圾积在上面,令顶针板不平或变形.运水孔--用于对模具的有效冷却,使模温保持在一定的范围内.喉咀--安装在模具运水孔上,用来连接啤机的冷却水喉,一般用黄铜制成.拉料杆--1、分流道拉料杆:因分流道中所存的塑料不易脱落,便于开摸系时冷料脱模。
2、浇口拉料杆:在开模时从浇口套内拉出主流道凝料使与注塑机喷嘴分离,一般都设在冷料穴的尽端,拉料杆直径等于、浇口内孔大端的直径,以便于沟住冷料。
拉料杆一般由注塑机顶出机构的顶板带动,拉料杆孔不倒角,深度要求严格.分流锥--分流道较多时采用。
模具行业标准件库
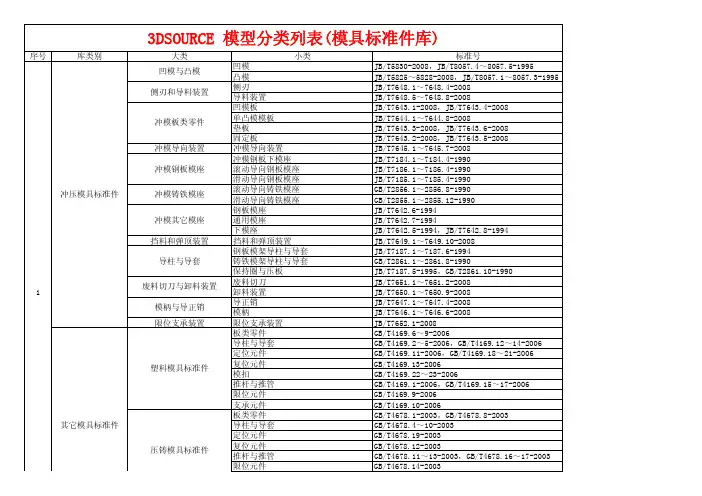
标准号 JB/T5830-2008,JB/T8057.4~8057.5-1995 JB/T5825~5828-2008,JB/T8057.1~8057.3-1995 JB/T7648.1~7648.4-2008 JB/T7648.5~7648.8-2008 JB/T7643.1-2008,JB/T7643.4-2008 JB/T7644.1~7644.8-2008 JB/T7643.3-2008,JB/T7643.6-2008 JB/T7643.2-2008,JB/T7643.5-2008 JB/T7645.1~7645.7-2008 JB/T7184.1~7184.4-1990 JB/T7186.1~7186.4-1990 JB/T7185.1~7185.4-1990 GB/T2856.1~2856.8-1990 GB/T2855.1~2855.12-1990 JB/T7642.6-1994 JB/T7642.7-1994 JB/T7642.5-1994,JB/T7642.8-1994 JB/T7649.1~7649.10-2008 JB/T7187.1~7187.6-1994 GB/T2861.1~2861.8-1990 JB/T7187.5-1995,GB/T2861.10-1990 JB/T7651.1~7651.2-2008 JB/T7650.1~7650.9-2008 JB/T7647.1~7647.4-2008 JB/T7646.1~7646.6-2008 JB/T7652.1-2008 GB/T4169.6~9-2006 GB/T4169.2~5-2006,GB/T4169.12~14-2006 GB/T4169.11-2006,GB/T4169.18~21-2006 GB/T4169.13-2006 GB/T4169.22~23-2006 GB/T4169.1-2006,GB/T4169.15~17-2006 GB/T4169.9-2006 GB/T4169.10-2006 GB/T4678.1-2003,GB/T4678.8-2003 GB/T4678.4~10-2003 GB/T4678.19-2003 GB/T4678.12-2003 GB/T4678.11~13-2003,GB/T4678.16~17-2003 GB/T4678.14-2003
机械类常用英语:冲压模具-零件类

机械类常用英语:冲压模具-模板类top plate上托板(顶板)top block上垫脚punch set上模座punch pad上垫板punch holder上夹板stripper pad脱料背板up stripper上脱料板male die公模(凸模)feature die公母模female die母模(凹模)upper plate上模板lower plate下模板die pad下垫板die holder下夹板die set下模座bottom block下垫脚bottom plate下托板(底板) stripping plate内外打(脱料板) outer stripper外脱料板inner stripper内脱料板lower stripper下脱料板冲压模具-冲压名称类英汉对照plain die简易模pierce die冲孔模forming die成型模progressive die连续模gang dies复合模shearing die剪边模riveting die铆合模pierce冲孔forming成型(抽凸,冲凸)draw hole抽孔bending折弯trim切边emboss凸点dome凸圆semi-shearing半剪stamp mark冲记号deburr or coin压毛边punch riveting冲压铆合side stretch侧冲压平reel stretch卷圆压平groove压线blanking下料stamp letter冲字(料号) shearing剪断tick-mark nearside正面压印tick-mark farside反面压印extension dwg展开图procedure dwg工程图die structure dwg模具结构图material材质material thickness料片厚度factor系数upward向上downward向下press specification冲床规格die height range适用模高die height闭模高度burr毛边gap间隙weight重量total wt.总重量punch wt.上模重量。
模具行业标准件库.pdf

标准号 JB/T5830-2008,JB/T8057.4~8057.5-1995 JB/T5825~5828-2008,JB/T8057.1~8057.3-1995 JB/T7648.1~7648.4-2008 JB/T7648.5~7648.8-2008 JB/T7643.1-2008,JB/T7643.4-2008 JB/T7644.1~7644.8-2008 JB/T7643.3-2008,JB/T7643.6-2008 JB/T7643.2-2008,JB/T7643.5-2008 JB/T7645.1~7645.7-2008 JB/T7184.1~7184.4-1990 JB/T7186.1~7186.4-1990 JB/T7185.1~7185.4-1990 GB/T2856.1~2856.8-1990 GB/T2855.1~2855.12-1990 JB/T7642.6-1994 JB/T7642.7-1994 JB/T7642.5-1994,JB/T7642.8-1994 JB/T7649.1~7649.10-2008 JB/T7187.1~7187.6-1994 GB/T2861.1~2861.8-1990 JB/T7187.5-1995,GB/T2861.10-1990 JB/T7651.1~7651.2-2008 JB/T7650.1~7650.9-2008 JB/T7647.1~7647.4-2008 JB/T7646.1~7646.6-2008 JB/T7652.1-2008 GB/T4169.6~9-2006 GB/T4169.2~5-2006,GB/T4169.12~14-2006 GB/T4169.11-2006,GB/T4169.18~21-2006 GB/T4169.13-2006 GB/T4169.22~23-2006 GB/T4169.1-2006,GB/T4169.15~17-2006 GB/T4169.9-2006 GB/T4169.10-2006 GB/T4678.1-2003,GB/T4678.8-2003 GB/T4678.4~10-2003 GB/T4678.19-2003 GB/T4678.12-2003 GB/T4678.11~13-2003,GB/T4678.16~17-2003 GB/T4678.14-2003
模具厂常用模具零件规范名称
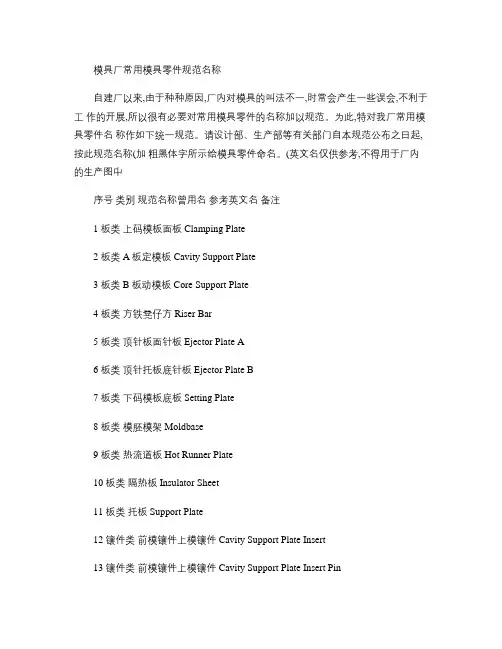
模具厂常用模具零件规范名称自建厂以来,由于种种原因,厂内对模具的叫法不一,时常会产生一些误会,不利于工作的开展,所以很有必要对常用模具零件的名称加以规范。
为此,特对我厂常用模具零件名称作如下统一规范。
请设计部、生产部等有关部门自本规范公布之日起,按此规范名称(加粗黑体字所示给模具零件命名。
(英文名仅供参考,不得用于厂内的生产图中序号类别规范名称曾用名参考英文名备注1 板类上码模板面板 Clamping Plate2 板类 A板定模板 Cavity Support Plate3 板类 B 板动模板 Core Support Plate4 板类方铁凳仔方 Riser Bar5 板类顶针板面针板 Ejector Plate A6 板类顶针托板底针板 Ejector Plate B7 板类下码模板底板 Setting Plate8 板类模胚模架 Moldbase9 板类热流道板 Hot Runner Plate10 板类隔热板 Insulator Sheet11 板类托板 Support Plate12 镶件类前模镶件上模镶件 Cavity Support Plate Insert13 镶件类前模镶件上模镶件 Cavity Support Plate Insert Pin14 镶件类型腔镶件下模镶件 Core Insert15 镶件类型芯镶件下模镶件 Core Insert Pin16 镶件类后模镶件下模镶件 Core Support Plate Insert17 镶件类后模镶件下模镶件 Core Support Plate Insert Pin18 镶件类环保镶件环保印 Recycling Insert19 镶件类铍铜镶件 BeCu Insert20 镶件类日期镶件日期印 Dating Insert21 镶件类铜镶件 Copper Insert22 镶件类斜导柱压块斜边镶件 Angle Pin Insert23 镶件类滑块镶件行位镶件 Slide Insert24 镶件类前模型芯型腔 Cavity25 镶件类后模型芯型芯 Core26 镶件类排气镶件 Sintered Insert27 镶件类前模互换镶件 Interchangeable Insert28 镶件类后模互换镶件 Interchangeable Insert29 结构件滑块行位 Slide30 结构件滑块导向块 Slide Guide Rain31 结构件斜顶导向块32 结构件斜顶压条33 结构件行位夹 Slide Retainer34 结构件滑块压条压板 GIB35 结构件斜导柱斜边 Angle Pin36 结构件斜顶 Lifter Jiggle序号类别规范名称曾用名参考英文名备注37 结构件斜顶座 Heel Block38 结构件加速顶 Accelerated Ejector39 结构件 T 形块‘T’Slide40 结构件 T 形接头‘T’Junction41 结构件铲基铲机 Jaw42 结构件 U形销‘U’Pin43 结构件导轨 Guide Way44 结构件直顶方顶 Straight Ejector45 结构件推方 Stripper Block46 结构件围方 Surrounded Bar47 结构件护角 Guided Corner48 结构件耐磨块硬片 Wear Block49 结构件扣机 Latch Lock50 结构件拉板 Pull Plate51 标准件杯头螺丝内六角圆柱头螺钉S.H.C.S52 标准件机米螺丝内六角紧定螺钉Screw Plug53 标准件山打螺丝 Shoulder Bolt54 标准件平头螺丝十字槽沉头螺丝F.H.C.S55 标准件司筒顶管 Ejector Sleeve56 标准件顶针 Ejector Pin57 标准件 KO接头 K.O.Adapter58 标准件衬垫 Cushion59 标准件撑头支撑柱 Support Pillar60 标准件齿轮 Gear61 标准件齿条 Rack62 标准件齿轴 Gear Draft63 标准件单车链链条 Chain64 标准件导套 Leader Bushing65 标准件导柱 Leader Pin66 标准件垫圈戒指 Washer67 标准件吊环 Eyebolt68 标准件吊模板吊模方 Eyebolt Plate69 顶辊 Ejector Rod70 顶针板导套顶出板导套Ejector Guided Bushing71 定位圈法兰 Locating Ring72 防水胶圈密封圈‘O’Ring73 弹簧扶针 Spring Retainer序号类别规范名称曾用名参考英文名备注74 隔水片水塘 Baffle75 定位销管钉 Dowel Pin76 喉嘴 Male Plug77 加长喉嘴 Extension Plug78 直接头79 快换接头80 黄弹簧黄弹弓 Yellow Spring81 蓝弹簧蓝弹弓 Blue Spring82 回针复位杆 Return Pin83 唧嘴浇口套 Sprue Bushing84 集流板集水板 Water Manifold85 计数器 Counter86 垃圾钉 Stop Pin87 拉模扣尼龙扣 Parting Lock88 螺孔拉杆小拉杆 Puller Bolt89 螺栓拉杆 Stopper Bolt90 拉杆套91 气阀 Air Poppet V alve92 气针 Gas Pin93 水管 Bubbler Tube94 水口钩针 Sucker Pin95 锁模板安全锁 Safety Strap96 条形锁 Rectangular Lock97 铜堵头 Brass Plug98 限位块 Stopper99 行程开关 Switch100 油缸 Hydraulic Cylinder101 圆形锁 Round Lock102 直身锁边锁 Side Lock103 先复位摆杆104 先复位顶杆105 先复位挡块106 先复位导向块107 先复位衬套自本标准公布之日起,所有图纸和有关单据均应采用常用模具规范名称。
平板塑料模具设计(含全套CAD图纸)

摘要根据塑料制品的要求,了解塑件的用途,分析塑件的工艺性、尺寸精度等技术要求,选择塑件制件尺寸。
本模具采用一模二件,侧浇口进料,注射机采用海天300XB型号,设置冷却系统,CAD绘制二维总装图和零件图,UG绘制3D 模具图,选择模具合理的加工方法。
附上说明书,系统地运用简要的文字,简明的示意图和和计算等分析塑件,从而作出合理的模具设计。
关键词:机械设计;模具设计;CAD绘制二维图;注射机目录摘要 (I)第1章绪论 (3)1.1塑料简介 (3)1.2注塑成型及注塑模 (3)第2章塑料材料分析 (5)2.1塑料材料的基本特性 (5)2.2塑件材料成型性能 (5)2.3塑件材料主要用途 (6)第3章塑件的工艺分析 (6)3.1塑件的结构设计 (7)3.2塑件尺寸及精度 (8)3.3塑件表面粗糙度 (8)3.4塑件的体积和质量 (8)第4章注射成型工艺方案及模具结构的分析和确定 (9)4.1、注射成型工艺过程分析[5] (9)4.2浇口种类的确定 (9)4.3型腔数目的确定 (10)4.4注射机的选择和校核 (10)4.4.1注射量的校核 (10)4.4.2塑件在分型面上的投影面积与锁模力的校核 (11)4.4.3、模具与注射机安装模具部分相关尺寸校核 (11)第5章注射模具结构设计 (12)5.1分型面的设计 (12)5.2型腔的布局 (13)5.3浇注系统的设计 (13)5.3.1浇注系统组成 (13)5.3.2确定浇注系统的原则 (14)5.3.3主流道的设计 (14)5.3.4分流道的设计 (15)5.3.5浇口的设计 (16)5.3.6冷料穴的设计 (17)5.4注射模成型零部件的设计[7] (17)5.4.1成型零部件结构设计 (18)5.4.2成型零部件工作尺寸的计算 (18)5.5排气结构设计 (19)5.6脱模机构的设计 (19)5.6.1脱模机构的选用原则 (19)5.6.2脱模机构类型的选择 (19)5.6.3推杆机构具体设计 (20)5.7注射模温度调节系统 (20)5.7.1温度调节对塑件质量的影响 (21)5.8.2冷却系统之设计规则 (22)5.9模架及标准件的选用 (22)5.9.1模架的选用 (23)第6章模具材料的选用 (23)6.1成型零件材料选用 (25)6.2注射模用钢种 (25)总结 (26)致谢 (27)参考文献 (27)第1章绪论模具制造是国家经济建设中的一项重要产业,振兴和发展我国的模具工业,日益受到人们的重视和关注。
模具制造-模板类零件的制造技术
(1)铣削速度vc:铣刀高速转动时的圆周切线方向速度 (2)进给量f:指工件相对于铣刀移动的距离。进给量可
以分为每 齿进给量,每转进给量和进给速度,铣削加工 中常说的进给量一般指进给速度,也就是每分钟内工件 与铣刀沿进给方向相对移动的距离。
(3)铣削深度ap:指平行于铣刀轴线方向测量的切屑的厚 度尺寸,也就是已加工表面与待加工表面之间的距离
模板类零件的结构特点:这类零件一般由六个平面组成, 上面有沟槽和孔,主要的加工表面是平面。在平面加工中 常用的加工方法是:刨削加工、铣削加工和磨削加工三种。 其相应的加工机床是刨床、铣床和磨床。
5.2.1刨削加工工艺特点: 在生产中常用的刨床有:牛头刨床和龙门刨床。前者用
作加工中、小型板件,后者用于大型板件的加工。
刨削加工一般用于单件或小批量生产,加工精度为 IT10,表面粗糙度值Ra为(12.5~1.6)um,故一般用于 粗加工,生产率比铣削低。加工原理如图所示。
图5-1 刨削加工示意图
5.2.2铣削加工工艺特点 铣削原理:铣削加工是由铣刀作圆周旋转运动,工
件随工作台作直线进给运动,二者协调配合,完成铣削 加工。铣削加工的加工精度可达:IT8~IT10,Ra值 为(1.6~0.8)um。可以用作半精加工和精加工工序, 生产率较高。
图5-5 铣 削
5.2.3 磨削加工
对于精度要求高的平面以及淬火零件的平面加工,一般 需要采用平面磨削的方法。平面磨削主要在平面磨床上进行。 平磨时,对于简单的铁磁性材料,可以采用电磁吸盘装夹工 件。对于形状复杂或非铁磁性材料,可用精密平口虎钳或专 用夹具装夹,再用电磁吸盘或真空吸盘吸牢。
加工精度等级可达IT5-IT7,表面粗糙度Ra可达(0.80.2)um
模具识图——精选推荐
模具识图12、FCI总共有9 块板,从上到下各板块的名称分别是⾯板,剥料板,A板,B板,⽅铁两块,顶针⾯板,顶针底板,底板。
13、导柱在⾏业⽤语中称为“边”,是英⽂单字PIN的⾳译,那么在模具中的导柱⼀般可分为直边,斜边,⽔⼝边。
14、导套在⾏业⽤语中也可称为司,根据其结构可分为直司,托司与中托司。
15、基准⾓的符号有、、。
构成基准⾓的两个⾯称为基准⾯,基准⾯的作⽤有校表与分中。
16、吊模孔的作⽤是⽅便飞模及装配到注射机上时,模具吊起。
17、搬运块的作⽤是⽅便模具的搬运,防⽌模具搬运过程⾃动打开。
18、码模槽的作⽤是⽅便直⾝模在注塑机上装夹。
19、顶棍孔⼜可称为Ko孔,其作⽤是因注塑机上的顶棍传⼒给顶针板⽽开设。
20、注塑模具上常⽤的螺丝有杯头(内六⾓)、平头、⽆头。
其中,锁紧⼤于10mm板块时⽤杯头螺丝,锁紧⼩于10mm板块⽤平头螺丝,锁⽔⼝料勾针与司筒针时⽤⽆头螺丝。
21、型腔⼜可称为凹模、母模仁;型芯⼜可称为凸模、公模仁;22、将成型位直接做在A板或B板的制作⽅式称为整体式,也可称为原⾝留。
23、模框上避空⾓的制作⽅式有圆⾓避空、钻孔避空。
24、当型芯、型腔较⼤时,为了配框的⽅便,常会将框开⼤0.5~1mm,再⽤挤紧块将其挤紧。
25、镶件的固定⽅式有挂台,螺丝,斜⾯。
26、⽅形镶件的⾏业⽤语为⼊⼦,圆形镶件的⾏业⽤语为镶针。
27、浇注系统的组成部分有主流道,分流道,浇⼝,冷料井。
28、唧嘴⼜可称为浇⼝套,其作⽤是代替主流道;定位环⼜可称为法兰,其作⽤是使注射机喷嘴与主流道中⼼同⼼。
29、分流道的按截⾯形状可分为圆形,梯形,U形;其中两板模中⼀般⽤圆形;三板模中⼀般⽤梯形与U形。
30、在多腔模具中,分流道的排布形式有平衡式与⾮平衡式。
31、在⾮平衡式排布中,可通过调整浇⼝与次分流道直径来达到平衡。
32、从塑件顶部进胶的浇⼝有点浇⼝、直浇⼝,从塑胶件侧⾯边缘进胶的浇⼝有侧浇⼝、扇形浇⼝、重叠式浇⼝、护⽿式浇⼝等,从产品内表⾯进浇的浇⼝有⽜⾓浇⼝、潜顶针。
模具类零件名称中英文及标识一览表
类别中文名称英文名称 (DESCR)标识(SORT)类别中文名称英文名称 (DESCR)标识(SORT)模胚MOLDBASE M000上模运水零件CAV WATER PART AW**上码模板FIX CLAMP PLATE MA09下模运水零件COR WATER PART BW**顶针底板(加)EJ BOTTOM PLATE ADD MA-8喉塞PIPLE PLUG WG**顶针底板EJ BOTTOM PLATE MA08堵头COPPER PLUG WT**顶针面板(加)EJ UP PLATE ADD MA-7快速接头CONNECTORS WL**顶针面板EJ UP PLATE MA07喉通EXTENSION PLUGS WP**热流道模板HOT RUNNER PLATE MA06管接头NIPPLE WC**支承板SPACE PLATE MA05隔片BAFFLES WS**面板TOP CLAMP PLATE MA04螺旋柱HELIX PILLAR WH**水口推板PUSH PLATE MA03胶圈"O" RING WO**A板托板(加)SUP PLATE A ADD MA-2中间喉塞SEAL PLUGWB**A 板托板SUP PLATE A MA02集水器CATCHMENT UTENSIL WJ**A 板 A PLATE MA01三通接头 3 CHANNELS NIPPLE WD**推板PUSH PLATE MB01直通接头DIRECT NIPPLE WE**推板(加)PUSH PLATE ADD MB-1弯管接头FLEX TUBE WF**B 板 B PLATE MB02铜管COPPER TUBE WI**B 板托板SUP PLATE B MB03软管SOFT TUBEWK**B 板托板(加)SUP PLATE B ADD MB-3C 板SPACE PLATE MB04回针RETURN PIN GR**顶针面板EJ UP PLATE MB05弹簧柱SPRING PILLAR GB**顶针面板(加)EJ UP PLATE ADD MB-5直身边钉GUIDE PINGP**顶针底板EJ BOTTOM PLATE MB06有托边钉SHOULD GUIDE PIN GS**顶针底板(加)EJ BOTTOM PLATE ADD MB-6中托边MIDDLE GUIDE GN**底板BOTTOM PLATE MB07定位司CENTER BUSH GC**底板(加)BOTTOM PLATE ADD MB-7中托司MIDDLE GUIDE BUSH GM**下码模板MOVE CLAMP PLATEMB09直司STRAIGHT BUSH GH**托司GUIDE BUSHGT**定位圈LOCATING RING LC**直身边锁STRAIGHT INTERLOCKS GK**整体唧嘴WHOLE SPRUE LW**方形互锁TEC TAP INTERLOCKS GA**延伸唧嘴EXTENDED SPRUE LE**圆形互锁ROU TAP INTERLOCKSGD**唧嘴SPRUE LS**唧嘴套SPRUE BUSH LB**垃圾钉STOP PIN XS**水口司RUNNER BUSH LR**管钉DOWEL PIN XP**热唧嘴HOT SPRUE LH**斜边ANGLE PIN XA**热嘴套HOT SPRUE BUSH LV**齿轮GEAR WHEEL XG**导热套DISTRIBUTOR TUBE LA**轴承BEARINGXB**发热管TUBE HEATER LN**马达HYDRAULIC MOTOR XM**热电偶PROBE HEATERLJ**键KEY XY**探针PROBE LM**垫圈WASHERXW**分流探针DISTRIBUTOR PROBE LD**开口介子RINGENT WASHER XX**定位件END CAP LF**支承柱SUPPORT PILLAR XU**发热圈NOZZLE HEATER LO**锁模块LOCK BLOCK XK**喷嘴NOZZLE CORE LG**气阀开关VALVE SWITH XV**间隔套NOZZLE SPACER LI**电源插坐POWER CONNECTOR XT**探针套PROBE BUSH LT**温控插坐THERMO CONNECTOR XC**调节环ADJUSTMENT RING LP**接线盒MOUNTING BOX XO**定位环REGISTER RING LQ**油缸HTDRAULIC CYLINDER XH**六角螺丝SIX HORN SCREWLL**K.O镶件K.O INSERTXI**模板类 (M )流道系统类(L )模具类零件名称中英文及标识一览表命名:模号 +“_"+ 标识命名:模号 +“_"+标识命名:模号 +“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识冷却( W )回针 边钉 边司(G )功能件(X )限位司STOP SLEEVE LU**日期镶件DATE INSERT XD**中心柱CEN SUP PADS LX**材料镶件MATERIAL INSERT XE**挡料环DROOL RING LY**感应开关LIMIT SWITCH XL**热流道板HOT MANIFOLD LK**计数器COUNTER VIEW XF**隔热板INSULATOR SHEETS LZ**行位定位器SLIDE RETAINER XR**单个针阀热嘴SINGLE VALVE GATE LH-V 接线开关MOUNTING SWITCH XN**分流锥SPRUE SPREADER L1**气缸AIR CYLINDER XZ**针阀系统VALVE GATE SYS L2**传感器SENSORXQ**隔离环INSULATING RING L3**喷嘴头NOZZLE TIP L4**上内模CAVITY AI**密封帽SEALING CAP L5**下内模COREBI**限位螺丝STOP SCREWUR**上内模镶件CAVITY INSERT AD**下内模镶件CORE INSERT BD**杯头螺丝SHCS VS**行位滑块SLIDE SI**平头螺丝FHCS VF**行位块SLIDE BLOCK SD**无头螺丝SHSSVN**行位镶件SLIDE INSERT SS**波子螺丝BALL VB**斜顶杆LIFTER FP**六角螺丝Six Horn Screw VX**斜顶镶件LIFTER INSERT FD**行程螺丝SHSB VT**直顶STRAIGHT EJ EB**圆头螺丝IHCSVR**直顶块STRAIGHT EJ BLOCK EC**活动镶件FLOAT INSERTII**直身顶针EJECTOR PIN EP**直身顶针EJECTOR PIN E***一般铜公COPPERCU***有托顶针SHOULDER EJ PIN EH**枕位铜公PILLOW COPPERCU***-P扁顶针FLAT EJ PIN EF**直身司筒EJ SLEEVEES**左压条STRIP L SL**有托司筒SHOULDER EJ SLEEVE EE**右压条STRIP R SR**司筒针EJ SLEEVE PIN ED**斜鸡WEDGE SB**镶针CORE PIN PI**勾腿CAMSA**弹针SPRING PIN EI**行位油板SLIDE WEAR PLATE SP**勾针HITCH PINEJ**斜鸡油板WEDGE WEAR PLATE SW**气顶AIR POPPET VALVEEA**行位导轨块SLIDE GUIDE BLOCK SG**行位挡板SLIDE STOP PLATEST**标准预复位机构EARLY RETURN RW**复位杆RETRUN POLE RP**斜顶导滑板LIFTER GUIDE PLATE FL**摆臂FLIRT ARM RM**斜顶滑块LIFTER SLIDE BLOCK FH**固定块FIX BLOCK RF**斜顶导轨块LIFTER GUIDE BLOCK FG**挡块LOCATE BLOCKRL**斜顶油板LIFTER WEAR PLATEFW**标准扣机LATCH LOCK KW**杯司BUSH UB**尼龙扣钉NYLON LATCH LOCK KN**水口镶件GATE INSERT UG**扣鸡滑块LOCK BARKH**轴SHAFTUS**扣鸡锁块LOCK CONTROL BLOCK KB**定位块LOCATE BLOCK UL**扣鸡定位块LOCK HOUSINGKC**板PLATEUP**垫板SUPPORT PLATE UE**蓝弹弓FLAT SPRING NF**顶杆EJECTOR POLE UD**黄弹弓FLAT SPRING NB**导滑块GUIDE BLOCK UC**圆形弹弓CIRCLE SPRING NL**楔紧块WEDGE BLOCKUX**弹性胶ELASTOMER NP**碟形弹弓DISK SPRINGND**弹弓(N )顶针/镶针(E /P )扣鸡(K )预复位机构(R )命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+铜公所打工件号+"-"+铜公标识号螺丝类(V )命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识命名:模号+“_"+标识铜公行位(S )斜顶(F)其它加工件(U )成型件。
模具绘图参考图
1.1.4 模具图样的绘制模具测绘结束后要对测绘的零件图与装配草图进行整理,绘制出正规的总装配图与零件图。
在绘制模具装配图时,初学者的主要问题是图面紊乱无条理、结构表达不清、剖面选择不合理等,以及作图质量差,如引出线重叠交叉,螺钉销钉作图比例失真。
上述问题除平时练习过少外,更主要的是缺乏作图技巧所致。
一旦掌握了必要的技巧,这些错误均可避免。
1. 装配图的画法模具装配图最主要的目的是要反映模具的基本构造,表达零件之间的相互装配关系,包括位置关系和配合关系。
从这个目的出发,一张模具装配图所必须达到的最基本要求为:首先,模具装配图中各个零件(或部件)不能遗漏,不论哪个模具零件,装配图中均应有所表达;其次,模具装配图中各个零件位置及与其他零件间的装配关系应明确。
在模具装配图中,除了要有足够的说明模具结构的投影图、必要的剖视图、断面图、技术要求、标题栏和填写各个零件的明细栏外,还应有其他特殊的表达要求。
模具装配图的绘制要求须符合国家制图标准,现总结如下:⑴总装图的布图及比例。
①应遵守国家标准机械制图中图纸幅面和格式的有关规定(GB/T14689—2008)。
②可按模具设计中习惯或特殊规定的制图方法作图。
③尽量以1:1的比例绘图,必要时按机械制图要求的比例缩放,但尺寸按实际尺寸标注。
④模具总装图的布置方法如图1-72所示。
(a)冲压模具总装配图的布置 (b)塑料模具总装配图的布置图1-72 模具总装图的布置方法⑵模具设计绘图顺序①主视图。
绘制总装图时,应采用阶梯剖或旋转剖视,尽量使每一类模具零件都反映在主视图中。
按先里后外、由上而下,即按产品零件图、凸模、凹模的顺序绘制,零件太多时允许只画出一半,无法全部画出时,可在左视图或俯视图中画出。
②俯视图。
将模具沿冲压或注射方向“打开”上(定)模,沿冲压或注射方向分别从上往下看“打开”的上(定)模或下(动)模,绘制俯视图。
主、俯视图要一一对应画出。
③左、右视图。
当主、俯视图表达不清楚装配关系时,或者塑料模具以卧式为工作位置时,左、右视图绘制按注射方向“打开”定模看动模部分的结构。