
淬火液浓度与冷速对照表
高中频热处理用淬火液配方的选用【技巧干货】

高中频热处理用淬火液配方的选用内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展.为获得合格的高中频热处理产品,除必须的设备条件和合理的工艺方法外,选好用好淬火冷却介质也是必不可少的。
一、高中频热处理用淬火冷却介质的过去和现状高中频加热后的淬火冷却,通常采用三种方式。
一是喷淋淬火,二是加热后的同时浸液淬火,三是埋油加热淬火。
喷淋淬火用得最多,既适用于表面连续加热淬火,也适用于同时淬火。
埋油加热淬火多用于淬透性好的合金结构钢件的连续淬火。
不管采用何种淬火冷却方式,所用淬火介质都应满足以下三方面的要求:1、能使工件获得要求的淬火态硬度和淬硬层深度、不淬裂和无超差的淬火变形;2、安全、清洁;3、介质的冷却特性稳定,以便获得长期稳定的淬火冷却效果。
自来水是清洁而又廉价的淬火介质。
它既适于喷淋淬火,也适于浸液淬火。
但是,工件冷却到较低温度时,自来水的冷却速度过快,使其只适于碳含量较低的碳素结构钢件的淬火冷却。
对于淬透性稍高的合金结构钢件和碳含量更高的碳素结构钢,如果使用自来水,淬裂危险会很大。
普通机械油的冷却速度不快,可用于淬透性较好的钢种。
专用快速淬火油具有远低于自来水,而又比普通机械油高得多的淬火冷却速度,适于大多数合金结构钢、碳素工具钢和截面小的碳素结构钢件的淬火冷却。
但是,淬火油易燃,不适于喷淋淬火之用,通常只用于高、中频同时加热后的浸液淬火冷却。
同时,为获得更深的淬火硬化层,淬火冷却介质应当具有更快的冷却速度。
即便是现代冷却速度最快的淬火油,做浸液淬火时,也达不到许多感应加热淬火件的冷却速度要求。
此外,在油中浸液淬火时也会有烟气,淬火后的工件还需要清洗。
在只有自来水和普通机油的年代,为了对一些碳含量较高和淬透性较好的钢种做感应加热连续淬火,人们开发了埋油加热淬火技术。
钢铁热处理讲座-钢之淬火-
钢铁热处理讲座-钢之淬火-一、钢之淬火钢之淬火(quenching)系将钢加热至沃斯田体状态之适当温度,保持适当时间后急冷以阻止Ar1变态之发生而得到高硬度的麻田散体组织之操作。
一般系将加热之钢投入水或油中急冷,由于钢材是由表面开始冷却,内部的冷却速率比表面小,因此容易造成表面硬,而内部软的情形,淬火时钢的内部容易不容易淬硬的性质称为硬化能(hardenablility)。
零件心部也能淬硬时称为完全淬火,而心部不能淬硬者称为不完全淬火。
工业上使用之热处理零件,由于质量效应(mass effect)之故,淬火时容易成为不完全淬火的状态,硬化能大之钢水淬时容易发生淬裂或变形,必须以冷却速度小的油作油淬,这时心部就不容易硬化。
硬化能非常大之钢,即使在空气中冷却也容易硬化。
硬化能大的钢都是含有很多的合金元素。
因此钢淬火时之冷却方法便成为非常重要的问题,一不小心就会发生变形或龟裂,所以冷却方法除了直接投入淬火液之外,尚有各种改良的冷却方法。
如时间淬火(阶段淬火),恒温淬火(热浴淬火),麻回火、沃斯回火,以及喷射淬火,压住淬火、锻造淬火等特殊淬火方法。
二、淬火的种类、定义及目的(一)一般淬火(quenching)将钢加热至沃斯田体状态之适当温度(亚共析钢温度Ac3温度以上,共析钢及过共析钢Ac1温度以上)保持适当时间后,投入水、油等淬火液中急冷以阻止Ar1变态之发生,而得到高硬度之麻田散体组织之方法,称为淬火。
(二)时间淬火(time quenching)与一般淬火之加热条件一样,将钢加热至淬火温度,保持适当时间后,取出投入于水或油中急冷,经过适当时间后自淬火液中拉上来使钢在空气中缓慢冷却的操作,故又称为抬上淬火或分段淬火、二段淬火等。
主要目的在于防止发生变形或淬裂。
(三)恒温淬火(isothermal quenching)系钢加热至淬火温度后淬火于恒温的热浴(hot bath)中保持适当时间后,自浴中取出空冷之操作,称为恒温淬火或热浴淬火。
淬火介质相关知识汇总(☆☆☆☆☆)

淬火介质相关知识汇总一、主要技术参数1、冷却特性1.1、冷却速度曲线当前,国内外多以国际标准方法(ISO9950)测定,并用冷却速度曲线来表征淬火介质的冷却特性。
但是,对特定工件(即在钢种、形状大小和热处理要求一定)的情况下,如何从冷却特性上去选择合适的淬火介质?在生产现场,一个淬火槽中往往要淬多种不同钢种、形状、大小和热处理要求的工件。
在这种情况下,如何选定它们共同适用的一种淬火液?从普通机油和自来水的冷却速度分布(如图1)可以看出,普通机油的冷却速度慢,因而不少工件在其中淬不硬;而自来水的冷却速度又太快,以致于多数钢种不能在其中淬火。
如果将机油的冷却速度提高,该工件淬火硬度也会相应提高,当机油的冷却速度提高到图2中带齿线水平时,该工件刚好可以得到要求的淬火硬度,我们把它叫做允许的最低冷速分布线。
同时,研究表明,自来水引起淬裂和变形,是自来水冷却太快,尤其是钢件冷到其过冷奥氏体发生马氏体转变的温度范围时受到的冷却太快的缘故。
于是又可以推知,如果能降低自来水的冷却速度,尤其是在工件冷到较低的温度以后的淬火冷却速度,就可以减小工件淬裂的危险。
假定自来水冷却速度降到图3中带齿线所示的水平时,该类工件便不会再淬裂了,我们把这条线叫做此工件已确定条件下允许的最高冷速分布线。
把图2和图3合在一起,可以得到该工件能同时获得前述三项淬火效果的淬火介质的冷却速度分布范围,如图4所示。
图中,只要所选的淬火介质的冷却速度分布曲线能全部落入这两条曲线之间的区域内,不管是快速淬火油还是水溶性淬火液,也不管这些淬火介质的冷却速度分布有何不同,上述工件在其中淬火都可以同时获得所希望的淬硬而又不裂的效果。
1.2淬火介质的冷却过程分三个阶段:蒸汽膜阶段、沸腾冷却阶段、对流冷却阶段(见下图所示)用符合ISO9950标准的ivf冷却特性测试仪测出的冷却特性曲线(如下图)有几个特征值对淬火油的淬硬能力有重要影响。
第一个是油蒸汽膜冷却阶段向沸腾冷却阶段转变的温度,即图中A点对应的温度,叫做(上)特征温度;第二个是出现最高冷却速度的温度,即图中B点对应的温度;第三个是最高冷却速度值,即B点对应的冷却速度值;第四个是对流开始温度,即C点对应的温度。
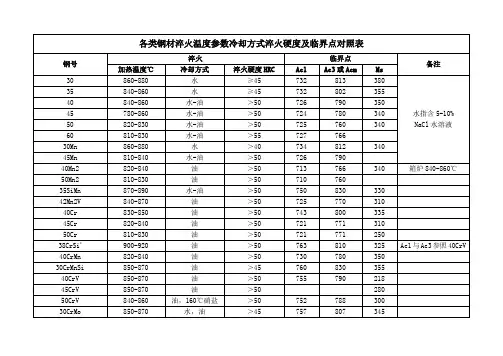
各类钢材淬火温度参数冷却方式淬火硬度及临界点对照表
980
240
CrWMn
820-840
750
940
210
Cr12
960-980
800
1200
70-210
1000℃以下用于 冷冲模
Cr12
1000-1040
>45
Cr12MoV
960-1030
油
>60
810
1200
185
冷冲模用
Cr12MoV
1050-1130
油、160℃硝盐
>45
810
1200
水-油
>50
724
780
340
50
820-830
水-油
>50
725
760
340
60
810-830
水-油
>55
727
766
30Mn
860-880
水
>40
734
812
340
45Mn
810-840
水-油
>50
726
790
40Mn2
820-840
油
>50
713
766
340
箱炉840-860℃
50Mn2
810-830
1050-1150
>50
6W6Mo5Cr4V
1180-1200
820
65Cr4W3Mo2VNb
1120-1170
>52
3Cr2W8V
1050-1120
>45
850
1100
340-370
540-570回火HRC46-49
8Cr3
840-860
>60
淬火液使用过程中常见的问题

1.长时间使用淬火液后,表观浓度与初配时一致,但零件出现淬火
开裂。
原因:杂质、粉尘等的混入造成淬火液表观浓度偏高,实际浓度下降,实际冷却速度较快。
措施:a.定期检测淬火液浓度
b.随着使用时间延长,逐渐适当提高表观浓度,每使用一年,将溶液的表观浓度提高
1-2%。
2.溶液中出现异常泡沫
导致:a.冷却速度减慢,导致淬火硬度不均匀或硬度不足
b.使溶液与空气接触面积增大,促使其氧化变质
原因:循环管道漏气或搅拌过激烈带入大量空气
措施:a.排除循环系统漏气,或改善搅拌避免将液面上的空气带入溶液中。
同时保证抽液和回管口在液面下
300-800mm深度。
b.添加适量的消泡剂
3. 溶液发黑变臭
原因:溶液长期停产,或混入其它油品、杂质等污染物
措施:a.停产期间,定期向溶液中通入压缩空气,或对溶液进行循环和搅拌
b.添加适量杀菌剂
4. 零件淬火时,其表面会带走大量的聚合物,带耗大
措施:a.延长工件在淬火液中的停留时间,使其表面聚合物逐渐回溶
b.淬火后,用淬火液对零件进行喷淋或浸泡,使其表
面聚合物回溶到淬火液中
5. 工件出现淬火开裂怎么办?
措施:a.提高PAG淬火液的浓度/降低盐类淬火介质的浓度
b.提高淬火液温度
c.减小循环量和搅拌烈度
d.调整热处理工艺(降低淬火温度或预冷处理)
e.选择淬透性更低的钢种
6. 工件出现硬度不足、软点
措施:a.降低PAG溶液的浓度/提高盐类淬火介质的浓度
b.降低淬火温度
c.见大循环和搅拌
d.调整热处理工艺(提高淬火温度或延长保温时间)
e.选用淬透性更好的钢种。
PAG水基淬火液对42CrMo钢调质组织性能影响的研究
PAG水基淬火液对42CrMo钢调质组织性能影响的研究郁俐;涂小龙;吴韬;陈云祥【摘要】利用光学显微镜观察组织,利用洛氏硬度计、万能试验机和冲击试验机进行力学性能测试,对不同规格的42CrMo钢在8%、10%和12%PAG水基淬火液中淬火再高温回火后,对组织性能的影响进行了研究.研究结果表明,42CrMo钢在8%、10%和12%PAG水基淬火液中淬火,直径在200 mm以内,表面硬度为51~54 HRC;590 ℃回火后,表面硬度为30~33 HRC;心部硬度分别为25.5~28.3、24~28和23~27 HRC;距表面30mm处为回火索氏体,心部为回火索氏体和铁素体,并随PAG水基淬火液浓度增加,心部铁素体量增加;距表面17.5 mm处,抗拉强度≥860 MPa,伸长率≥16.5%,断面收缩率≥63%,冲击吸收能量≥103 J.%OM is used to observe the microstructure.Rockwell hardness tester, universal material testing machine and impact tester are used to test the mechanical properties.The microstructure and properties of 42CrMo materials with different specifications in 8%, 10%, 12%PAG water-based quenching and high tempering are studied.The results show that 42CrMo materials in 8%, 10%, 12%PAG water-based quenching liquid quenching, the diameter of the material in diameter less than 200 mm, the surface hardness is 51-54 HRC;590 ℃ after tempering, the surface hardness is 30-33 HRC;the core hardness are 25.5-28.3, 24-28 and 23-27 HRC;at 30 mm from surface to tempered sorbite, the core to tempered sorbite and ferrite, and PAGwater-based quenching density increased, center of ferrite isincreased;from the surface of 17.5 mm, tensile strength is more than 860MPa, elongation of more than 16.5%, section shrinkage rate of more than 63%, the impact of more than 103 J.【期刊名称】《新技术新工艺》【年(卷),期】2017(000)004【总页数】6页(P6-11)【关键词】42CrMo;PAG水基淬火液;调质;组织;性能【作者】郁俐;涂小龙;吴韬;陈云祥【作者单位】杭州前进齿轮箱集团股份有限公司,浙江杭州 311203;杭州前进齿轮箱集团股份有限公司,浙江杭州 311203;浙江机电职业技术学院,浙江杭州 310053;浙江机电职业技术学院,浙江杭州 310053【正文语种】中文【中图分类】TG156.1;TG156.6矿物淬火油冷却速度较慢,适用范围广,至今仍是主要淬火介质,并广泛应用于合金钢淬火。
淬火冷却介质的特性曲线及应用
冷却特性曲线的说明淬火介质的冷却过程分三个阶段:蒸汽膜阶段、沸腾冷却阶段、对流冷却阶段(见下图所示)。
用符合ISO9950标准的ivf冷却特性测试仪测出的冷却特性曲线(如下图)有几个特征值对淬火油的淬硬能力有重要影响。
第一个是油蒸汽膜冷却阶段向沸腾冷却阶段转变的温度,即图中A点对应的温度,叫做(上)特征温度;第二个是出现最高冷却速度的温度,即图中B点对应的温度;第三个是最高冷却速度值,即B点对应的冷却速度值;第四个是对流开始温度,即C点对应的温度。
如何从冷却特性选用淬火介质热处理淬火介质,用的首先是它的冷却性能。
因此,在确定介质的类别后,我们主张按介质的冷却特性来选择介质的品种。
比如,当我们确定应当选用快速淬火油后,具体的品种就应当根据工件特点和热处理要求从油的冷却速度分布上去选。
不管选用何种淬火介质,大致都可以按以下五条原则进行选择。
一看钢的含碳量多少── 含碳量低的钢有可能在冷却的高温阶段析出先共析铁素体,其过冷奥氏体最易发生珠光体转变的温度(即所谓"鼻尖"位置的温度)较高,马氏体起点(Ms)也较高。
因此,为了使这类钢制的工件充分淬硬,所用的淬火介质应当有较短的蒸汽膜阶段,且其出现最高冷却速度的温度应当较高。
相反,对含碳量较高的钢,淬火介质的蒸汽膜阶段可以更长些,出现最高冷却速度的温度也应当低些。
二看钢的淬透性高低——淬透性差的钢要求用冷却速度快的淬火介质,淬透性好的钢则可以用冷却速度慢一些的介质。
通常,随着钢的淬透性提高,过冷奥氏体分解转变的“C”曲线会向右下方移动。
所以,对淬透性差的钢,选用的淬火介质出现最高冷却速度的温度应当高些;而淬透性好的钢则低些。
有些淬透性好的钢过冷奥氏体容易发生贝氏体转变,要避开其贝氏体转变,也要求有足够快的低温冷却速度。
三看工件的有效厚度大小——如果工件的表面一冷到Ms点,就立即大大减慢介质的冷却速度,则工件内部的热量向淬火介质散失的速度也就立即放慢,这必然使工件表面一定深度以内的过冷奥氏体冷不到Ms点就发生非马氏体转变,其结果,淬火后工件只有很薄的马氏体层。
淬火介质冷却曲线的判读和评价
淬火介质冷却曲线的判读和评价1995年5月1日,国际标准组织(ISO)颁布了淬火油冷却特性测定方法《Industrial quenching oils-determination of cooling characteristics-Nickel-alloy probe test method》(ISO9950)。
在1988年,我国颁布了2个标准,即GB9449《淬火介质冷却性能试验方法》(1995年调整为行业标准JB/T7 951)和SH/T0220《热处理油冷却性能测定法》。
目前这3个标准在国内都被采用。
JB/T7951来自法国淬火液体小组A*T*T*T*S*F*M联合委员会在1982年提出的《淬火油烈度-银探头试验方法》。
SH /T0220来自日本工业标准《热处理油》(JIS K 2242—80)。
70年代初开始淬火油的研制工作时采用的是仿日的探头,一直沿用至今。
国内大多数淬火介质生产厂和使用厂都采用此标准。
上述3个标准探头的相同点是①都是热电偶测试探头,而且都在探头几何中心。
②都是K型热电偶。
③探头形状都是圆柱形。
这3种探头的不同点是①ISO为12.5mm×60mmIncone1600镍基合金,JB和SH为银。
②JB 为6mm×48mm,SH为10mm×30mm。
③ISO是铠装热电偶,外径而JB、SH 为的偶丝。
2判读方法的概述冷却曲线判读的目的在于评价淬火介质的冷却能力。
要评价就要有一个做为基准的参照系统。
一般情况下,都是采用水和油。
这是因为水和油是最早采用的淬火介质。
而且一直到现在仍是最常用的淬火介质。
Grossmann的H值也是如此,即以水的H值为1,油的H值为0.25。
既使不是定量地评价,也仍然要以水和油的冷却能力为基础做出定性的评价。
第二条原则是冷却曲线与钢材连续冷却转变曲线的关系,即淬火介质冷却性能与所淬钢材的对应原则。
这条原则是说明冷却曲线对应连续冷却转变曲线的不同阶段所应具备的冷却性能。
常用钢淬火参数表
733 780 293
850±10
油
>45
31 40CrMn*
730 780 350
830±10
油
>50
编号 钢
号
32 20CrMnSiA 33 25CrMnSiA 34 30CrMnSi 35 35CrMnSiA 36 40CrV 37 45CrV 38 50CrV 39 30CrMo 40 35CrMo 41 42CrMo 42 40CrMnMo 43 40CrNi* 44 30CrNi3A 45 37CrNi3A* 46 40CrNiMoA 47 35CrNiMoA
860±10
油
>55
840±10
油
>50 耐热弹簧钢
760±20
1050~1100 油
>50 耐热弹簧钢
750 775
820±20 860±20 860±20
油
745 815 280 830±10 850-880 880±20
油
730 765 290 820±20 860±20 880±20
油
750
830-860 860±10
水、油
>50
730 780 360 85
850-860 840±10
油
>50
735 780 246 820-850 850-880 850±10
油
>50
725 780 243 840-880 870-890 850±10
油、热碱
>50
710 780
820±10 870±10 810-840
310 760±20
930-960
油
பைடு நூலகம்
725 880 192 790±10
常用钢号热处理淬火回火温度对照表
常用钢号热处理淬火回火温度对照表(生产经验)常用钢号热处理淬火回火温度对照表,热处理工作十五年的经验总结,此为实际生产所用,可能与教科书太一样,生产经验,仅做参考。
以下HB代表布氏硬度值,HRC代码洛氏硬度C标尺。
1.45# 淬火温度830℃ 水冷硬度要求 HB229-269 回火温度 570 硬度要求 HB197-235,回火温度 6202.40Cr 淬火温度850℃ 油冷硬度要求 HB260-300,回火温度 520 硬度要求 HB229-269,回火温度 580 硬度要求 HB197-235,回火温度 6403.35SiMn 淬火温度870℃ 油(水)冷硬度要求 HB330-360,回火温度 360 硬度要求HB260-300,回火温度 500 硬度要求 HB229-269,回火温度 560 硬度要求 HB197-235,回火温度 6204.35CrMo 淬火温度870℃ 油(水)冷硬度要求 HB330-360,回火温度 360 硬度要求 HB260-300,回火温度 500 硬度要求 HB229-269,回火温度 560 硬度要求 HB197-235,回火温度 6205.30Cr2Ni2Mo 淬火温度870℃ 油冷硬度要求 HB290-341,回火温度 560 硬度要求 HB260-300,回火温度 600 硬度要求 HB229-269,回火温度 6406.34Cr2Ni2Mo 淬火温度870℃油硬度要求 HB290-341,回火温度 560硬度要求 HB260-300,回火温度 600硬度要求 HB229-269,回火温度 6407.34Cr2Ni3Mo 淬火温度870℃ 油冷硬度要求 HB330-360,回火温度 380 硬度要求 HB290-341,回火温度 560 硬度要求 HB260-300,回火温度 600 硬度要求 HB229-269,回火温度 6408.34CrMo1A 淬火温度870℃油冷硬度要求 HB260-300,回火温度 590 硬度要求 HB229-269,回火温度 6309.35CrMoSi 淬火温度930℃ 油冷硬度要求 HB260-300,回火温度 600 硬度要求 HB229-269,回火温度 64010.38CrMoA1 淬火温度930℃ 油冷硬度要求 HB260-300,回火温度 600 硬度要求 HB229-269,回火温度 69011.40CrMnMo860℃油硬度要求 HB330-360,回火温度 480硬度要求 HB290-341,回火温度 520硬度要求 HB260-300,回火温度 580硬度要求 HB229-269,回火温度 64012.40CrNiMo 淬火温度860℃ 油冷硬度要求 HB330-360,回火温度 480 硬度要求 HB290-341,回火温度 520 硬度要求 HB260-300,回火温度 580 硬度要求 HB229-269,回火温度 64013.40CrNi2MoA 淬火温度860℃ 油冷硬度要求 HB330-360,回火温度 480 硬度要求 HB290-341,回火温度 520 硬度要求 HB260-300,回火温度 580 硬度要求 HB229-269,回火温度 64014.45CrMnMo 淬火温度860℃ 油冷硬度要求 HB330-360,回火温度 480 硬度要求 HB290-341,回火温度 520 硬度要求 HB260-300,回火温度 580 硬度要求 HB229-269,回火温度 64015.42CrMo4 淬火温度860℃油硬度要求 HB260-300,回火温度 570硬度要求 HB229-269,回火温度 62016.42CrMo 淬火温度860℃ 油冷硬度要求 HB290-341,回火温度 450 硬度要求 HB260-300,回火温度 580,500(齿圈) 硬度要求 HB229-269,回火温度 620 硬度要求 HB197-235,回火温度 65017.40MnB 淬火温度850℃ 油冷硬度要求 HB260-300,回火温度 45018.50Mn 淬火温度830℃ 油(水)冷硬度要求 HB290-341,回火温度 480 硬度要求 HB260-300,回火温度 550 硬度要求 HB229-269,回火温度 60019.50SiMn 淬火温度850℃ 油冷硬度要求 HB260-300,回火温度 600 硬度要求 HB229-269,回火温度 64020.5CrMnMo 淬火温度850℃ 油冷硬度要求 HB290-341,回火温度 560 硬度要求 HB260-300,回火温度 620 硬度要求 HB229-269,回火温度 67021.5CrNiMo 淬火温度850℃ 油冷硬度要求 HB290-341,回火温度 520 硬度要求 HB260-300,回火温度 620 硬度要求 HB229-269,回火温度 670-300,回火温度 560 硬度要求 HB229-269,回火温度 600 硬度要求 HB197-235,回火温度 67023.60CrMnMo 淬火温度850 油冷硬度要求 HB290-341,回火温度 590 硬度要求 HB260-300,回火温度 650 硬度要求 HB229-269,回火温度 67024.GCr15 淬火温度850℃ 油冷硬度要求 HB290-341,回火温度 580 硬度要求 HB260-300,回火温度 640 硬度要求 HB229-269,回火温度 670 硬度要求 HB197-235,回火温度71025.GCr9 淬火温度850℃ 油冷硬度要求 HB290-341,回火温度 580 硬度要求 HB260-300,回火温度 640 硬度要求 HB229-269,回火温度 670 硬度要求 HB197-235,回火温度 71026.GCr6 淬火温度840℃ 油冷硬度要求 HB290-341,回火温度 580 硬度要求 HB260-300,回火温度 640 硬度要求 HB229-269,回火温度 670 硬度要求 HB197-235,回火温度 71027.Cr12MoV 淬火温度1100℃ 油冷硬度要求 HB229-269,回火温度 71528.15CrMo 淬火温度880℃ 水空水硬度要求 HB197-235,回火温度 58029.20CrMo 淬火温度880℃ 水空水硬度要求 HB197-235,回火温度 60030.20CrNi 淬火温度880℃ 水空水硬度要求 HB197-235,回火温度 60031.20CrMnMo 淬火温度880℃ 水空水硬度要求 HB197-235,回火温度 60032.1Cr13 淬火温度1050℃ 油冷硬度要求 HB330-360,回火温度 480 硬度要求 HB229-269,回火温度 680 硬度要求 HB197-235,回火温度 71033.2Cr13 淬火温度1050℃ 油冷硬度要求 HB330-360,回火温度 480 硬度要求 HB229-269,回火温度 660 硬度要求 HB197-235,回火温度 69034.3Cr13 淬火温度1050℃ 油冷硬度要求 HB330-360,回火温度 450 硬度要求 HB229-269,回火温度 660 硬度要求 HB197-235,回火温度 690-269,回火温度 660 硬度要求 HB197-235,回火温度 69036.50SiMnMoV 淬火温度850℃ 油冷硬度要求 HB260-300,回火温度 640 硬度要求 HB229-269,回火温度 680 硬度要求 HB197-235,回火温度 70037.9Cr2Mo 淬火温度850℃ 油冷硬度要求 HB260-300,回火温度 630 硬度要求 HB229-269,回火温度 66038.37SiMn2MoV 淬火温度870℃ 油冷硬度要求 HB260-300,回火温度 66039.45MnMo 淬火温度870℃ 油冷硬度要求 HB197-235,回火温度 65040.3Cr2W8V 淬火温度1050℃ 油冷(HRC50-54) 600-65041.W18Cr4V 淬火温度1260℃ 油冷(HRC58-60) 560三次回火42.W9Cr4V2 淬火温度1260℃ 油冷(HRC58-60) 560三次回火。