
最好 最标准(问题解决型 A3报告范本)减少冲焊桥壳轴头磕碰伤
技术质保
王先雷
13.7.2
【背景介绍】:
【四、把握真因】:
【一、明确问题】:
【五、制定对策】:
【二、分解问题】:
【六、评价结果与过程】
【七、巩固成果与下一步打算】
【三、设定目标】:
日期
减少冲焊桥壳轴头磕碰伤
部门
制作
48121620现状
目标
2﹪
最终目的:提高冲焊桥壳轴头的外观质量,能够按时向青岛桥装基地发货。
贡献
冲焊桥壳的轴头磕碰伤为2﹪。
现状:
冲焊桥壳轴头磕碰伤达到20﹪。
差距
冲焊桥壳的轴头磕碰率超出
1、冲焊桥壳轴头磕碰伤严重,发桥之前需要100﹪确认和手修。
桥壳轴头磕碰率超出要求18﹪
冲焊现场造成磕碰伤
轴头生产现场造成的磕碰伤
储运过程造成的磕碰伤在发桥前修复
工序转运中有序间防护套不
抛丸校直工序造成磕碰
生产加工时造成磕碰
成品储备时造成磕碰
序间周转没有防护套
经检查发现抛丸保护套造成磕碰为1﹪
车轴头螺纹时产生划痕,占全部磕碰伤的19﹪生产环节都有软防护,不会
使用专门工位器具,不会在储运时造成磕碰
工艺要求成品焊接桥壳轴头磕碰伤率≤2﹪,实际冲焊桥壳磕碰伤达到20﹪。
在发桥之前,需要检查员100﹪确认,存在磕碰伤的桥壳要组织冲焊车间手修,不仅造成工时浪费、产品质量衰减,还严重导致交货延期。
车螺纹工序的轴头划痕
人
机
料
法
环
操作者不熟悉操作
车螺纹工艺不合理
支架防护失效没有冷
上件时
工位器具不合理
加工参数不匹配
支撑架
材料过软
在轴头生产线车螺纹工序发现月牙形划痕,划痕较为严重,划痕占全部产品的19﹪
19﹪
1﹪
目标:
将现在的轴头磕碰伤占全部冲焊桥壳的19﹪降低到1﹪.
真因
存在问题
整改措施
负责部门
负责人
完成时间设计强度好的防护技术部张春霞6月20日制作并安装防护
设备工装部
王敏
6月25日
轴头车螺纹工序防护经常损坏产生划痕
510152025现状
目标
20﹪
1﹪
1、通过本次问题解决,轴头磕碰伤由原来的19﹪下降到现在的1﹪,目标达成。
2、在此次问题解决中得到设备工装部领导的悉心指导和轴头班组的配合,使我学到很多机加知识。
目标达成
标准化
1、根据技术部门设计的新防护图纸,制作5-6个防护备品。
2、根据修改后防护的使用期限,制定了每5000件更换一次防护,防止防护失效,并将更换频次写
冲焊车间抛丸工序造成磕碰伤,8月末将问题解决。
(精编)分析问题与解决问题A3_Report表单及范例

提高导电纤维丝束电阻率检测效率-A3报告一:背景介绍 将110mm 长标准碳纤维丝样品,在承受1.5N 拉力的情况下,利用MG2数显测力计和HP34401A 四位半数字式多用表组合装置测量110mm 碳纤维丝的电阻,通过计算获得碳纤维丝束的表面电阻率。
110mm二:选定理由 三:现状把握断裂拉力不够测量不准 3060 90 12050%98.6%96.6%N=157160 材料不均其它100% 如何准确测量110mm ? 如何保持1.5N 拉力? 如何保证不断裂?纤维丝产生弯曲纤维丝断裂 尺寸测量困难 无法准确测量尺寸检测失效检测速度慢选 定 课 题四:目标设定20% 40% 60% 80% 100%活动前20%95%目标值表面电阻率检测效率1.5NHP34401A 数字式多用表MG2数显测力计110mm导电纤维丝束测力装置HP34401A 数字式多用表1.5N110mmMG2数显测力计测力装置六:改善内容改善1 改善2改进测量夹头变内钩式夹头 为电工用平口夹头。
改善3制作 一套 专用 测量 定位 装置七:效果确认解决了检测中纤维丝弯曲、断裂以及无法进行准确测量的情况,提高了测量速度。
活动前目标值表面电阻率检测效100%20% 40% 60% 80% 100%20%95%1、制定导电纤维丝表面电阻率组合装置测量操作规程。
2、加强对操作人员进行了培训。
八、今后的工作计划 检测次数82%20%40% 60% 80% 目标五:原因分析 检 测 效率 偏低 纤维丝弯曲纤维丝断裂尺寸测量困难 锁紧装置锁紧力不够 测量头拉力过大 纤维丝较软,不好固定测量测力装置立式测量 内钩式测头拉力过大 无测量定位装置改善后。
工作总结a3报告模板

1.负责日常定单的接收、评审、受理跟进和回答
2.负责各环节生产进度物料供给跟进
3.负责生产任务编制、跟进与实施
4.和谐公司内各部门解决生产障碍,保证生产任务的顺利进行
5. 合理安排工程实验并确认落实情形
6. 负责成品退货补货处置,并按时完成上级临时交办的事项
工作总结a3报告模板
篇一:生产打算工作总结范文
篇一:生产打算述职报告
述职报告
列位领导、大伙儿好!
借此机遇第一贯支持、栽培我的领导们表示忠心的感激,现就任职生产计
划以来的工作作以下述职,请评议!
我于XX年8月16号入职点面光电,担任裁切班长一职,通过3个月以来
的尽力学习,对公司生产触摸屏有必然的了解。11月份由于公司人力调动,我担任生产打算一职,9个月以来,在殷主管和吴总的正确领导下、超级清楚地熟悉了生产打算一职。在各部门的彼此配合下,较好的完成了各项任务。
以下为本月的常规产品生产状况(见附表)。从以上数据来看,二车间完成率仍是相当的不错,但泗阳相对二车间来讲要稍占劣势。只是能够达到约90%,也可不能阻碍其正常库存数据。下个月我会增强跟泗阳那里的沟通,力求将完成率提高到新的标准。
二. 工作中碰到的问题
在那个月的工作中,我发觉以下几个问题:
1.包装车间,包装产品不及时。有的产品电镀回来几天了都还不 见入库。那个问题我跟沈镍沟通过好几回了,但成效仍是不明显。
2.重镀产品安排的不及时,列如jgb-25-8,7月25号从外贸仓库 调出去重镀,等到29号才拿出去。还有重镀产品jgy-240-16也等 了两三天才安排重镀。像这种问题严峻的阻碍了定单的交期。
3.泗阳到货产品型号混乱严峻,其缘故为袋子破裂,(袋子质量太差,在运输进程中受到的磨损及卸货时的“乱丢”现象)造成产品混乱,从而又要人为的进行挑选。此进程严峻的阻碍了整体的生产周期及公司的人力物力。这一问题我跟夏主任及泗阳王总那里也沟通过,夏主任那里的回应是,尽可能监督卸车时“乱丢”现象,合理的进行码垛;泗阳的回应那么是那个问题解决不了!缘故是袋子质量跟本钱挂钩。
汽车A3报告分析
A3报告常用工具
1、QC七工具
item
LSL
直方图
USL
x
管制图
特性因素图
检查表
100%
Day shift Night shift
层别法
Vanguard
散布图
帕累托图
VPS办公室
A3报告常用工具
☞ 特性因素图制作方法 何时 是谁 分类项目 小分支 稍小分支 中间分支 3 次原因 1 次原因 4 次原因 品 质 特 性 怎样 分类项目
编写步骤
• ⑴列出引发问题的可能的原因,接着缩小到只剩下3 个最可能的原因; • ⑵依次挑选一个原因进行深入调查,以判断这是不 是引导至根本原因的一个原因; • ⑶分析评估,直到找出根本原因的实际发生点与问 题的源头; • ⑷在找出并确定问题根本原因后,寻找解决方案; • ⑸将问题分析,起始状态,目标状态以及执行计划 填写在一张A3纸上。
Vanguard
VPS办公室
A3报告案例
Vanguard
VPS办公室
A3报告案例
谢谢
Vanguard
VPS办公室
项目
某产品 0-5零件不合格项目帕累托图 制图:XXX 日期: 年 月 日
Vanguard VPS办公室
A3报告常用工具
2、5Y-2W-2H 5Y-连续5个为什么?
2W-什么时候(when)
什么地点(where) 2H-怎样(how) 多少(how much)
Vanguard
VPS办公室
如何写A3报告
A3 报告
精益办 2012.09
Vanguard
VPS办公室
目 录
• • • • • • • 什么是A3报告 A3报告的类型 A3报告的意义 A3报告编制常用工具 如何写A3报告 A3报告包含的内容 A3报告的案例
A3报告范本

A3报告范本一、简介A3报告是一种常用于问题解决和决策支持的工具。
它以A3纸的大小为标准,将问题的情况、原因分析、解决方案和实施计划等内容整理在一页纸上,通常通过文字、图表和图示等方式呈现。
本文将以一个实际案例为例,展示一个A3报告的范本,并解释每个部分的作用。
二、背景在某公司生产线上出现了焊接质量问题,导致大量产品存在焊点断裂的情况。
这给产品质量和生产效率带来了严重影响,需要解决这一问题。
本部分将描述问题的背景和影响,包括产量损失、客户投诉和维修费用等。
三、问题描述产品焊点断裂的主要问题是什么?本部分将详细描述问题的现象、范围和影响。
可以通过图片、表格或文本来展示相关数据和情况,以便更清晰地了解问题的实质。
四、原因分析为了解决问题,需要深入了解问题的根本原因。
本部分将列出可能导致产品焊点断裂的各种因素,并根据实际情况进行分析。
可以使用鱼骨图或5W1H的方法来整理和分类原因。
这有助于确定问题的核心因素,为后续的解决方案提供依据。
五、解决方案根据原因分析的结果,我们可以提出一些解决方案来解决问题。
解决方案应该具体、可行,并能够根据实际情况进行实施。
本部分将列出各种可能的解决方案,并对它们进行适当的评估和比较。
可以考虑使用决策矩阵或扩展的5W1H方法来帮助选择最佳解决方案。
六、实施计划一旦确定了最佳解决方案,就需要制定相应的实施计划。
实施计划应该包括详细的行动步骤、责任人和时间表。
本部分将展示实施计划的具体内容,并确保每个行动步骤都清晰明确,并与解决方案的目标一致。
七、效果评估完成解决方案的实施后,需要对效果进行评估,以确定问题是否得到了解决。
本部分将介绍评估的方法和标准,并展示评估结果。
可以通过量化指标或相关数据来说明解决方案的有效性和成果。
八、总结与反思在最后一部分,我们将对整个A3报告进行总结,并提出反思和建议。
总结应该简明扼要,重点强调解决问题的效果和价值。
反思和建议可以探讨在解决问题过程中所遇到的困难、改进的空间和未来工作的方向。
A3报告模板
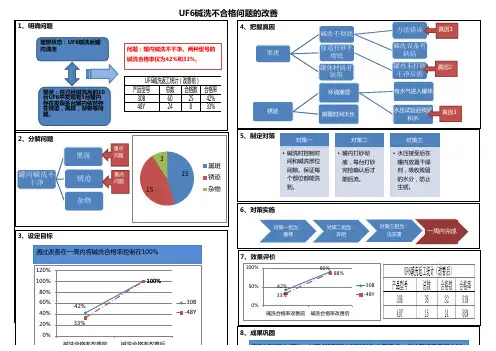
U F6碱洗不合格问题的改善3、设定目标2、分解问题1、明确问题4、把握真因5、制定对策6、对策实施7、效果评价8、成果巩固理想状态:UF6碱洗后罐内清洁现状:在已经碱洗后的10台UF6中发现有5台罐内存在发现多台罐内依然存在锈迹,黑斑,杂物等问题。
问题:罐内碱洗不干净。
两种型号的碱洗合格率仅为42%和33%。
通过改善在一周内将碱洗合格率控制在100%罐内碱洗不干净黑斑锈迹杂物重点问题重点问题黑斑碱洗不彻底方法错误碱洗设备有缺陷前道打砂不彻底罐内未打砂干净后流罐体材质有缺陷锈迹环境潮湿有水气进入罐体水压试验后残留积水搁置时间太长真因1真因2真因3对策一•碱洗时控制时间和碱洗部位间隙。
保证每个部位都能洗到。
对策二•罐内打砂彻底,每台打砂完检确认后才能后流。
对策三•水压接受后在罐内放置干燥剂,吸收残留的水分,防止生锈。
对策一担当:曹伟对策二担当:许明对策三担当:沈东雷一周内完成修改UF6罐内打砂,水压试验和罐内碱洗的作业要领书,点检后续产品罐内碱产品型号总数合格数合格率30B 602542%48Y 24833%UF6碱洗返工统计(改善前)15153黑斑锈迹杂物42%33%100%0%20%40%60%80%100%120%碱洗合格率改善前碱洗合格率改善后30B 48Y42%91%33%88%0%50%100%碱洗合格率改善前碱洗合格率改善后30B 48Y。
A3报告实践培训教材精美版PPT

仔细观察 询问
在编写“现状”部分的时候要采用现地现物的方法 来了解确实的现状
到现场去!
来 源
现地现物是丰田生产系统中的一个主要 原理,其含义是为了真正理解问题的现地现物是解决问题的关键,去问题 发生的现场去解决问题
• 在生产环节中,车间现场才是产生价
• 8D ——福特 • 丰田问题解决法 • 长安汽车管理FMEA的研究与应用 • 长安汽车问题管理办法——“碎石法”
• 为什么-为什么分析法——《丰田生产方式》 • 鱼骨图——QC • ……
框
架A P
模 型
CD
工 具
问题整改黑皮书——悦翔变速器异响
• 报告中指出: 悦翔售后变速器异响问题 长期居高不下,售后千台 车维修频次,单车维修成 本高,客户投诉不断,影 响悦翔整车质量口碑。
Action Plan (Schedule) • How to deploy plan • Schedule / Timeline
Author: _____________________ Date: _________ A.T. Kearney X/mm.yyyy/00000 20
Cause Analysis
为什么问题长 期得不到解决?
原因分析
问 题 长
没有时间
工作效率低
缺乏积极性、 责任感
执行力差
没有系统分析 问题的习惯
期
没有人解决
得
不 到
不知道怎么解决
职责不明确
不知道该如何合作、 推进工作
解 决
部门壁垒
缺乏有效交流 的工具
有没有简单实用的管理工具?
提 升 沟 通 效 率
解决方法——专注、简单与可视化的沟通工具
A3报告标准模板
问题
直接原因
根本原因1
根本原因2
改善措施
聚合釜内 压力过高
调DCS聚合釜压力曲线, 聚合釜试压压力为
1.2Mpa,在阀门承受压力 范围内(PN2.5Mpa)
PVC聚合 釜放空损 坏内漏, 无法投料
生产
放空阀压 力等级太
低
一期PVC放空阀PN4.0Mpa 二期PVC放空阀PN2.5Mpa
聚合釜放空阀为FO(故 障开)调节阀,放空阀 与聚合釜间还有一台切 断阀。聚合釜打压前期 为气体打压,后期注水 打压,打压期间放空阀 与切断阀为关闭状态, 测试放空发是否泄漏, 放空发为关闭状态,切 断阀(蝶阀)直接打 开,聚合釜内压力直接 冲击放空阀,由于聚合 釜内还有水,形成水锤 效应,瞬间压力为聚合 釜内压力10倍左右,导 致放空阀阀杆变形,造
造成了: PVC两台聚合釜(2#、5#)无法投料生产
指标名称 现状
2 目标设定(量化的要达到的目标(如果解决了会是什么样的状态))
聚合釜放空法内漏原因分析
单 位
PVC厂二车间
聚合釜2#、5#
阀门采购中(2017年2月到货)
目 标
解决阀门内漏问题
3 问题分解和根本原因分析(采用问题树、鱼骨图、五个为什么分析)
PVC厂二车间 (聚合釜放空阀)问题A3报告
车间/科室/区域:机修厂仪表车间 1 问题描述(定量的描述:什么时间什么地点发生了什么问题,造成什么影响)
2016年10月15日至2016年10月22日,二期PVC聚合装置聚合釜放空阀在打压实验时两台阀门严重内漏,经拆卸检查,阀门阀杆 变形,无法修复。放空阀无备件,采购周期3个月。
成内漏。
1.新采购的放空阀压力等级改为 PN4.0
内部问题解决之A3报告
①需要提前考虑用于检查和确认结果所需要的数据,便于方案实施过程中 同时进行数据记录
②确定提前需要收集数据的人员和数据收集的方式
A3的运用步骤
7 下一步行动:记录下一步行动,以保持 Nhomakorabea统的改进或进一步完成未完成的工作
4.A3报告是(人员):
帮助人员深刻理解并掌握精益的问题解决方法,清晰地展现人员在问题解决中的思考过程,知道并 明确在哪一步存在问题,有效进行指导。是对人员进行指导和培养的沟通手段。
A3的基本概念
A3报告
A3报告的类别 重点运用
1.A3的基本概念 2.A3的运用步骤 3. A3的应用案例
A3底层逻辑
A3报告
A3 report
1.A3的基本概念 2.A3的运用步骤 3. A3的应用案例
A3的基本概念
一个公司面临的所有问题可以且应该用一张纸来体现 ----丰田
1.A3报告是(广义):
将需要表达的信息(包括报告、建议、计划、问题解决等内容)归纳在一张宽297毫米,长420毫 米命名为A3的纸上,即A3报告资料
目成功与否
理想状态
➢ 运用工程曲线来考量重量、 成本、等待时间、复杂度等 多方面的标准
➢ 目标设定基于现状,尽量清晰,便于衡量。
要 ➢ 清楚的说明如何衡量事项的最终结果 点 ➢ 考虑如何收集数据来进行评估和检查实施方案的有效性,与达成目
标的可能性。
A3的运用步骤
4 根因分析:通过逻辑分析与测试试验找出及造成的问题的根本原因,问题为什么会发生?
2.A3报告是(内容):
是一种精益报告方法,把问题的源头、分析、纠正和执行计划、解决成效通过过滤、提炼你的思想, 使其浓缩在一页纸上,是一种标准化的思维方式。
【实用文档类】大型知名分析问题与解决问题之事故A3报告案例精华版
关于今后二号主汽轮机保护装置跳机杆弹簧破损的应对 [第1报告] 报告范文前言在2号主汽机保护装置试验(真空低下跳机试验)中,保护装置的跳机杆没有正常恢复,进行外观检查后发现如图2所示的保护装置跳机杆弹簧破损。
虽然确认了由油压控制的保护装置动作正常,但为了再确认由跳机杆弹簧破损所带来的保护装置动作等情况及总结今后的检修计划,特作如下报告。
1. 经过 12月25日(星期五) 250MW 纯燃煤运行中13时22分~ 汽机主保护装置试验开始(详细操作顺序如附录1)确认真空低下时装置动作良好 确认跳机杆动作良好 确认保护装置油压为0MPa 0MPa13时34分~ 恢复操作开始 确认保护装置油压恢复良好发生跳机杆没有从复位位回到中立位情况(如附录2的图2所示)13时35分 联系厂里有关部门13时59分 给售电部门第一次汇报(汇报上述红字部分)14时左右 汇报火电部(内容与给售电部门汇报的一致;发电部→总部) 15时左右 厂家到厂 开始说明情况及检修实施交底等18时左右把高压轴承底座MH 盖替换为亚克力板,实施内部检查,连杆机构无异常。
确认如图5所示,保持跳机杆位置的弹簧的安装部位破损(详细情况如附录2的图2所示)19时30分左右~重新进行保护装置试验:跳机杆在自身重力作用下向下下降,由于与扳机相互作用,在磁座的作用下跳机杆保持在中立位。
各试验下保护装置的油压机动作值(油压值)无问题,从检修用的压力板目视确认扳机动作正常。
20时左右 为防止跳机杆与扳机相互干扰,制作、安装临时跳机杆支撑工具(图3、6) 21时25分 试验杆恢复(汇报相关部门:当值-中调、发电部→总部)図1主汽机(圈出部位为保护装置)図2保护装置(跳机)図3跳机杆支撑装置(放大)図4弹簧正常时保安危急遮断子トリガートリップレバーピストン弁カップ弁コイルバネ図5弹簧破损(本次现象)保安折損コイルバネピストン弁トリップレバー危急遮断子トリガーカップ弁図6跳机杆支撑装置保安コイルバネピストン弁トリップレバー危急遮断子トリガーカップ弁トリップレバー支え仮治具折損2. 原因推定及水平展开该损坏部位时应力最容易集中的部位之一,推测由于年久老化而发生破损。
A3报告空白模板——书写版本
1、明确问题汽车企业急剧增多,消费者选择的面也非常广,消费者在选择汽车这一大宗商品时就会认真的去分析对比各类型车之间的优劣取舍。
那么价格对比是消费者对比的重要因素,所以对价格合理性的分析讨论就迫在眉睫。
2、分析问题3、设定目标4、把握真因5、建议/对策:1、了解自身汽车产品的卖点:对于公司销售人员要求能够了解自己产品的优点和缺点。
2、把握客户当时的需要之处:根据客户对象确定客户把我客户的需求。
3、承诺客户将来的需要之处:实事求是的承诺我们会尽最大的努力为客户服务,让客户没有后顾之忧。
高品质的产品,可圈可点的优势再加上完善的售后服务之后,对产品的价格合理确定就游刃有余,此时的汽车的价格就是一个合理的客户可以去接受的价格,因为我们的产品和服务是高于汽车的本身价格,对客户来说买我们产品是一次成功的购物活动。
6、实施对策:1、销售人员的培训和新车卖点总结:将每一款车辆的卖点总结车册,分发公司员工(不只是销售员工)做为公司的一种制度文化来推广。
2、客户分析总结:客户分析人员对客户进行分类整理,那些是睿翼的潜在客户;那些是mazada5的潜在客户等等,这样就可以根据客户的需求去介绍相应的产品,和客户共鸣。
(右图客户分析keno图)3、售后服务宣传:定期举行客户养车课堂等活动。
通过介绍产品,了解客户,售后承诺活动把我们的这种“物超所值”潜移默化的介绍给客户。
7、评估结果过程;1、在上述活动中会遇到部分客户所需不是我们新车卖点时怎么办?这个原因一般是对客户的需求没有提前把握好,这时候我们应该全方面的介绍我们的所有产品,让客户能够有更多的选择范围,从而重新确定客户所需。
2、户依然说我们产品价格贵时怎么办?我们应该和市场上同类型的车辆进行比较,从而再次彰显我们车辆的优越性,让客户认同我们产品的性价比。
8、巩固1、对新车卖点手册的掌握作为考核来考核2、定期分析客户群,灵活变动客户目标群3、客户关系确定后的后期维护巩固标题:(价格合理性)报告人:日期:年月日。