
42CrMo钢焊接性能分析
42CrMo钢焊接性能分析
42CrMo钢系中碳调质高强钢,钢的Ceq值高达 0.893%,可焊性较差。
由于母材金属中含碳量高,在焊接过程中,母材金属的一部分要熔化到焊缝金属中去,致使焊层金属含碳量增高,焊缝凝固结晶时,结晶温度区间大,偏析倾向也较大,加之含硫杂质和气孔的影响,容易在焊层金属中引起热裂纹。
特别是在收尾处,裂纹更为敏感。
热裂纹的特征是裂纹垂直于焊缝鱼鳞状波纹,呈现不明显的锯齿形,但也有沿焊缝金属与基体金属交界处发展产生。
为防止产生热裂纹,要求采用低碳钢焊丝,一般焊丝中含碳量在0.15%以下。
42CrMo钢淬硬倾向性大,母材金属热影响区容易产生低塑性的淬硬组织,Ms点又低,因而在淬火区产生大量脆硬的马氏体,导致严重脆化,工件愈厚,则淬硬倾向愈大。
该焊件刚性大,若焊条或焊接工艺选用不当,在焊件冷却至300℃以下时,容易沿热影响区的淬硬区产生冷裂纹。
42CrMo钢的焊接冷裂纹一般是在焊后冷却过程中,在Ms点附近或200~300℃的温度区间产生的。
冷裂纹的起源多发生在具有缺口效应焊接热影响区或有物理化学不均匀的氢聚集的局部地带。
冷裂纹有时焊后立即出现,有时经过一段时间才出现。
而延迟裂纹的危害性更为严重,实践证明,钢种的淬硬倾向、焊接接头的氢含量及其分布,以及焊接接头的拘束应力状态是产生延迟裂纹的三大主要因素。
焊接接头的淬硬倾向主要取决于钢种的化学成分,其次是结构形式,焊接工艺和冷却条件等。
可以采取焊后后热和缓冷等办法来调整冷却时间。
适当延长临界冷却时间C′f ,可降低钢的淬硬倾向。
42CrMo钢板,42CrMo钢板化学成分,42CrMo钢板执行标准,
42crmo钢板强度、淬透性高,韧性好,淬火时变形小,高温时有高的蠕变强度和持久强度。
用于制造要求较42crmo钢板强度更高和调质截面更大的锻件,如机车牵引用的大齿轮、增压器传动齿轮、压力容器齿轮、后轴、受载荷极大的连杆及弹簧夹。
42CrMo钢板化学成分:C 0.37~0.44、Si 0.17~0.37、Mn 0.50~0.80、Cr0.80~1.10、Ni≤0.3042CrMo钢板机械性能:试样毛坯尺寸(mm):25热处理:第一次淬火加热温度(℃):850;冷却剂:油第二次淬火加热温度(℃):-回火加热温度(℃):520;冷却剂:水、油抗拉强度(σb/MPa):≥980屈服点(σs/MPa):≥785断后伸长率(δ5/%):≥9断面收缩率(ψ/%):≥45冲击吸收功(Aku2/J):≥4742CrMo钢板布氏硬度(HBS100/3000)(退火或高温回火状态):≤20742crmo钢板也可用于2000m以下石油深井钻杆接头与打捞工具,并且可以用于折弯机的模具等。
屈服极限就是钢板变形之后不可逆,也就是说假设一个钢板变形在屈服极限之内会返回原形,但是超过了这个极限就不会复原了,我们就说这个点位屈服极限点,生活中我们将一个钢板压弯一点马上会恢复原状,但是如果压弯的程度很大就恢复不了。
42crmo钢板钢属于超高强度钢,具有高强度和韧性,淬透性也较好,无明显的回火脆性,调质处理后有较高的疲劳极限和抗多次冲击能力,低温冲击韧性良好。
42crmo钢板也是耐热钢,其在高温下有高的蠕变强度和持久强度,可在500℃下长期工作。
聊城泰佑启金属:0635-777-9210 139-69-55-811842crmo钢板一种技术含量非常高的产品,运用*新的热处理和研磨工序制造,在钢材选择、热处理、表面光洁度等方面都进行严格的控制,使用我司的钢板,具有硬度高、耐高温、高压、压后平整无变形的优点。
42CrMo钢板一般用于制造高负荷下工作的重要结构件:如轴、齿轮、连杆;变速箱齿轮、增压器齿轮、发动机汽缸;弹簧夹、拖板/顶板、盖板/承载盘、石油钻杆夹头等零件。
A3,42CrMo,40Cr,45号钢钢种区别

A3钢是过去的叫法,现在虽然还在用,但已限于口语,在书面文件中最好别用,它是甲类钢,这类钢生产厂家出厂时只保证机械性能而不保证化学成份,所以杂质成份如S、P可能多一点,其含碳量在0.2%左右,大致相当于20号钢,与新标准中Q235相当。
焊接:由于低碳钢含碳量低,锰、硅含量也少,所以,通常情况下不会因焊接而产生严重硬化组织或淬火组织。
低碳钢焊后的接头塑性和冲击韧度良好,焊接时,一般不需预热、控制层间温度和后热,焊后也不必采用热处理改善组织,整个焊接过程不必采取特殊的工艺措施,焊接性优良。
-----------------------------------------------------------------------------------------------------------------45#,即45号钢,由于良好的加工性能和多方位的处理工艺而成为钢材中最常用的加工材料。
是GB中的叫法,JIS中称为:S45C,ASTM中称为1045,080M46,DIN称为:C45 。
国内常叫45号钢,也有叫“油钢”。
一般,市场现货热轧居多。
冷轧规格1.0~4.0mm之间。
45,指此种材质中碳的含量,含碳量0.45%左右。
属优质碳素结构钢,可以做模具钢使用未经热处理的一般HB140-200;调质后的一般25~35HRC;淬火后可达40~50HRC。
焊接:45号钢的焊接,焊接工艺分析⑴预热预热有利于减低中碳钢热影响区的最高硬度,防止产生冷裂纹,这是焊接中碳钢的主要工艺措施,预热还能改善接头塑性,减小焊后残余应力。
通常,35和45钢的预热温度为150~250℃含碳量再高或者因厚度和刚度很大,裂纹倾向大时,可将预热温度提高至250~400℃。
若焊件太大,整体预热有困难时,可进行局部预热,局部预热的加热范围为焊口两侧各150~200mm。
⑵焊条条件许可时优先选用碱性焊条。
⑶坡口形式将焊件尽量开成U形坡口式进行焊接。
合金钢42CrMo在焊接件中的实际应用
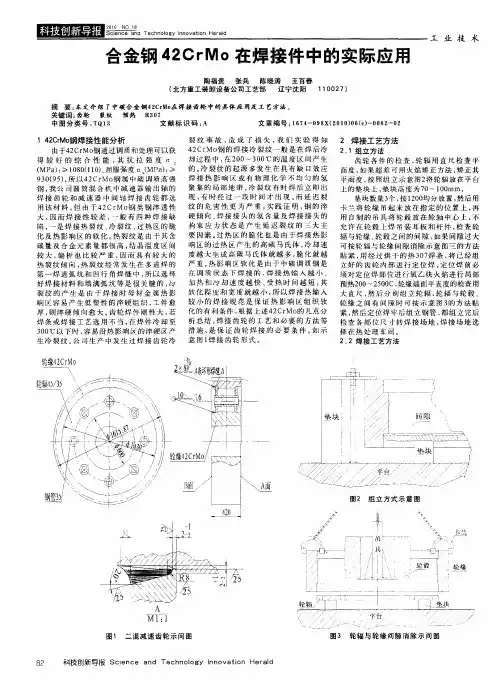
垫 块数 量 3 , l 0 均分 放 置 , 后 用 个 按 20 然 卡兰将轮缘 吊起来放在指 定的位置上 , 再 用 自制 的 吊具 将 轮 毂 放 在 轮 轴 中 心 上 , 不 允 许 在 轮 毂上 焊 吊装 耳 板 和 杆 件 , 查 轮 检 辐 与轮 缘 、 毂 之 间 的 间 隙 , 轮 如果 间隙 过 大 可 按 轮辐 与轮 缘 间隙 消 除 示 意 图三 的 方 法 贴 紧 , 经 过 烘 干 的 热 3 7 条 , 已 经 组 用 0焊 将 立 好 的 齿 轮 内 部 进 行 定 位 焊 , 位 焊 前 必 定 须 对 定位 焊 部 位 进 行 氧 乙炔 火 焰进 行 局 部 预热 2 0 5 0 轮缘 端面 平 直度 的检查 用 0 ~2 0 C. 大直尺 , 后分别组立轮 辐, 辐与轮毂 、 然 轮 轮 缘 之 间有 间 隙 时 可 按 示 意 图 3 方 法 贴 的
裂 纹 事 故 , 成 了 损 失 , 们 实 验 得 知 造 我
2 焊接工艺方法
4 C M0 的 焊 接 冷 裂 纹 一 般 是 在 焊 后 冷 2 1组立 方法 2 r 钢 . 却过 程 中 , 0 ~3 0 在2 0 0 ℃的 温 度 区 间 产生 齿 轮 各 件 的 检 查 , 辐 用 直 尺 检 查 平 轮 的 。 裂 纹 的 起 源 多 发 生 在 具 有 缺 口效 应 面 度 , 果 超 差 可 用 火 焰矫 正 方 法 , 正 其 冷 如 矫 焊 接 热 影 响 区 或 有 物 理 化 学 不 均 匀 的 氢 平 面 度 , 照 组 立 示 意 图2 轮 辐放 在 平 台 按 将
14 CMo 2 r 钢焊 接性能分析
42CrMo活塞杆堆焊铝青铜工艺分析

42CrMo活塞杆堆焊铝青铜工艺分析【摘要】42CrMo活塞杆广泛应用在化工压缩机上,为了提高零件的使用寿命,增加零件的耐磨和耐蚀性,在活塞的接触表面上堆焊铝青铜。
为保证零件的堆焊质量,必须选择正确的焊接方法和合适的焊接工艺。
本文通过对基体材料的焊接性分析和焊材的工艺试验,采用先进合理的堆焊工艺措施,以保证铝青铜的堆焊质量。
【关键词】42CrMo 活塞杆堆焊工艺分析1 前言活塞连杆的基体材料为超高强度钢42CrMo,在工作时,活塞进行往复运动,为了提高零件的使用寿命,增加零件的耐磨和耐蚀性,需要在活塞的接触表面上堆焊铝青铜。
为保证零件的堆焊质量,必须选择正确的焊接方法和合适的焊接工艺。
42CrMo钢属于超高强度钢,具有高强度和韧性,淬透性也较好,无明显的回火脆性,调质处理后有较高的疲劳极限和抗多次冲击能力,低温冲击韧性良好。
该钢适宜制造要求一定强度和韧性的大、中型塑料模具、轴、受载荷极大的连杆及弹簧夹,也可用于2000m以下石油深井钻杆接头与打捞工具,并且可以用于折弯机的模具等。
铝青铜可热处理强化,其强度比锡青铜高,抗高温氧化性也较好。
有较高的强度良好的耐磨性用于强度比较高的螺杆、螺帽、铜套、密封环等,其最突出的特点就是其良好的耐磨性。
含有铁、锰元素的铝青铜有高的强度和耐磨性,经淬火、回火后可提高硬度,有较好的高温耐蚀性和抗氧化性在大气、淡水和海水中抗蚀性很好,可切削性尚可,可焊接不易纤焊,热态下压力加工良好。
2 零件结构及材料焊接性工艺试验2.1 零件结构零件活塞连杆结构及堆焊层示意图见图1。
2.2 基体材料42CrMo焊接性分析(1)42CrMo为超高强度、中碳调制钢,由理论计算得出,42CrMo的碳当量在0.67%~0.87%之间,这说明42CrMo的冷裂敏感性很高,焊接性较差,42CrMo由于含碳量高,合金元素含量多,有相当大的淬硬性,因而容易造成焊接热影响区的过热区内产生脆化倾向,增大了焊缝及热影响区产生热裂纹的可能性。
42CrMo合金钢齿轮的焊接

3. 1 试验方案的确定 从降低拘束应力的角度出发 ,先在环状齿圈的内径
上堆焊一层碳含量较低 、焊接性较好的材料 ,再将此材 料与辐板焊接 ,不仅可部分消除过高碳当量的不利影 响 ,而且在环状齿圈内径上堆焊时 ,相当于在局部表面 上施行堆焊 ,径向收缩的不利影响减到了最低 。从降低 淬透性的角度出发 ,对 42CrMo 齿圈进行预热 ,工件整体 温度的提高会降低焊接部位的冷却速度 ,能较好地避免 形成淬硬组织 ,从而避免了焊接裂纹的产生 。 3. 2 预热温度对裂纹产生的影响
电源 极性
直流反接
焊接电流 I/ A
280320
电弧电压 U/ V23源自8表 2 堆焊过渡层工艺参数
焊接速度 v/ cm·min - 1
气体流量 Q/ L·min - 1
2535
2025
焊丝伸出长度 焊丝直径
h/ mm
d/ mm
15
1. 2
熔滴过 渡形式
喷射过渡
3. 5 时效处理 对齿轮的所有主要受力焊缝进行 20 %超声波抽探 ,
(5) 层间温度 : ≥150 ℃,采用在旋转的齿圈两侧点 燃火焰喷炬的方法维持工件的层间温度 。 (6) 焊接工艺 :焊接工艺参数见表 2 。
3. 4 在过渡层上焊接齿轮辐板 过渡层焊接完成后 ,立即进炉内缓冷 ,炉内温度为
150 ℃。出炉后经目视检查和超声波 100 %探伤检查 Ⅱ 级合格后 ,采用机加工方法加工齿圈内径 ,使之与辐板 达到合理的配合尺寸 ,进一步降低收缩拘束应力 ,然后 将辐板与齿圈过渡层内径装配焊接 。焊接工艺参数见 表 2 ,但不必预热 。
Mn
σs/ MPa σb/ MPa
0. 38 0. 90 0. 15 0. 17 0. 5 ~0. 45 ~1. 2 ~0. 25 ~0. 37 ~0. 8
中碳调质钢ZG42CrMo齿圈的冷焊焊接修复

1 4
( 母材 ) ( 热影响区 ) ( 焊缝 )
21 3
2 0 7
( 热影 响区 ) ( 母材:
2 78
2 6 0
按照A S T M A 4 8 8 标准对焊接接头进行 弯曲
焊接接头采用带垫板 的对接接头型式 ,如
图1 所示 。焊接 电流 1 2 0~1 6 0 A,层间温度8 0 ~
1 2 0℃ 。
2 焊接难点控制
由于此次焊接工艺评定 ,焊前不预热 ,焊
后不缓冷 ,极 易产生焊接冷裂纹 ,且热影响区 易发 生回火脆性 。为减少由于Z G 4 2 C r Mo 中合金
表3 A 5 0 7 焊条熔敷金属化学成分 ( %)
化学元素
C l S i l Mn l S l P l C r l Mo l Ni 1 C u
≤0 . 1 2 l ≤0 . 9 O 1 0 . 5 O ~ 2 . 5 l ≤0 . 0 3 0 l ≤0 . 0 3 5 I 1 4 . 0 ~ 1 8 . 0 I 5 . 0 ~ 7 . 0 I 2 2 . 0 ~ 2 7 . 0 l ≤0 . 5 0
的淬硬性 大 ,在过热区易产生硬 、脆 的高碳马 氏体 ,冷却速度越快 ,产生 的马氏体数量也就
越多 ,其脆化也就越严重。 ( c ) 热影 响区的软化 :软化程度和宽度与 焊接热输入有关 ,热输 入越小 ,加热和冷却速
回火 ”效应 ,且含碳量高的马氏体的硬度 和脆
性更大 ,所以冷裂纹倾 向较为严重。根据 国际
l 化学 元素 c ‘ s i l M n I S P I C r l M o Z G 4 2 C r M 0 l 0 . 3 8 0 . 4 5 0 . 3 0 ~ 0 . 6 0 l 0 . 6 0 ~ 1 . 0 l ≤ 0 . 0 3 5 ≤ o . 0 3 5 l 0 . 8 0 ~ 1 . 2 0 l 0 . 2 0 ~ 0 3 c
42crmo屈服强度和抗拉强度
42CrMo屈服强度和抗拉强度介绍42CrMo是一种常用的合金结构钢,被广泛应用于机械制造领域。
它具有较高的屈服强度和抗拉强度,使其在需要承受大的力量和压力的场合具有优势。
本文将就42CrMo的屈服强度和抗拉强度进行探讨。
42CrMo的化学成分和特性42CrMo是一种低碳合金钢,由以下主要元素组成: - 碳(C):0.38-0.45% - 硅(Si):0.17-0.37% - 锰(Mn):0.50-0.80% - 磷(P):≤0.035% - 硫(S):≤0.035% - 铬(Cr):0.90-1.20% - 钼(Mo):0.15-0.25%42CrMo具有良好的焊接性能和可塑性。
经过适当的热处理,它具有高的屈服强度和抗拉强度,同时保持良好的韧性。
42CrMo的屈服强度屈服强度是材料在受力过程中开始发生塑性变形的临界点。
对于42CrMo来说,其屈服强度取决于热处理状态。
经过热处理后,42CrMo的屈服强度通常在1100-1300 MPa之间。
42CrMo的抗拉强度抗拉强度是材料在受力过程中承受最大拉力的能力。
42CrMo的抗拉强度与其屈服强度类似,也取决于热处理状态。
通常情况下,经过适当的热处理后,42CrMo的抗拉强度可以达到超过1300 MPa。
影响42CrMo强度的因素42CrMo的强度不仅受其化学成分和热处理状态的影响,还受以下因素的影响:1. 热处理过程不同的热处理过程可以显著改变42CrMo的强度。
常见的热处理过程包括正火、淬火和回火。
正火可以提高42CrMo的硬度和强度,但降低韧性。
淬火可以进一步提高42CrMo的硬度和强度,但也增加了脆性。
回火可以提高42CrMo的韧性和强度之间的平衡。
2. 冷处理冷处理是42CrMo常用的增强强度的方法之一。
通过冷处理,可以使42CrMo的晶粒细化,提高其抗拉强度和硬度。
3. 精密加工精密加工可以改善42CrMo的表面质量和尺寸控制,进一步提高其强度。
42CrMo的焊接工艺
42CrMo焊接工艺1 42CrMo钢焊接性能分析42CrMo钢系中碳调质高强钢,钢的Ceq值高达 0.893%,可焊性较差。
由于母材金属中含碳量高,在焊接过程中,母材金属的一部分要熔化到焊缝金属中去,致使焊层金属含碳量增高,焊缝凝固结晶时,结晶温度区间大,偏析倾向也较大,加之含硫杂质和气孔的影响,容易在焊层金属中引起热裂纹。
特别是在收尾处,裂纹更为敏感。
热裂纹的特征是裂纹垂直于焊缝鱼鳞状波纹,呈现不明显的锯齿形,但也有沿焊缝金属与基体金属交界处发展产生。
为防止产生热裂纹,要求采用低碳钢焊丝,一般焊丝中含碳量在0.15%以下。
42CrMo钢淬硬倾向性大,母材金属热影响区容易产生低塑性的淬硬组织,Ms点又低,因而在淬火区产生大量脆硬的马氏体,导致严重脆化,工件愈厚,则淬硬倾向愈大。
该焊件刚性大,若焊条或焊接工艺选用不当,在焊件冷却至300℃以下时,容易沿热影响区的淬硬区产生冷裂纹。
42CrMo钢的焊接冷裂纹一般是在焊后冷却过程中,在Ms点附近或200~300℃的温度区间产生的。
冷裂纹的起源多发生在具有缺口效应焊接热影响区或有物理化学不均匀的氢聚集的局部地带。
冷裂纹有时焊后立即出现,有时经过一段时间才出现。
而延迟裂纹的危害性更为严重,实践证明,钢种的淬硬倾向、焊接接头的氢含量及其分布,以及焊接接头的拘束应力状态是产生延迟裂纹的三大主要因素。
焊接接头的淬硬倾向主要取决于钢种的化学成分,其次是结构形式,焊接工艺和冷却条件等。
可以采取焊后后热和缓冷等办法来调整冷却时间。
适当延长临界冷却时间C′f ,可降低钢的淬硬倾向。
2焊接工艺2.1 焊接材料的选择高强钢焊接接头的含氢量越高,则裂纹倾向越大。
当局部地区的含氢量达到某一临界值时,开始出现裂纹;之后随含氢量的增加,裂纹尺寸和数量也在不断增加。
产生延迟裂纹时的临界含氢量与预热温度、刚度条件以及冷却条件等有关。
焊接时,焊接材料中的水分,焊件坡口表面的油污、铁锈、以及空气湿度等都是焊缝金属中富氢的主要原因。
42CrMo钢焊接性能分析
42CrMo钢焊接性能分析
42CrMo钢系中碳调质高强钢,钢的Ceq值高达 0.893%,可焊性较差。
由于母材金属中含碳量高,在焊接过程中,母材金属的一部分要熔化到焊缝金属中去,致使焊层金属含碳量增高,焊缝凝固结晶时,结晶温度区间大,偏析倾向也较大,加之含硫杂质和气孔的影响,容易在焊层金属中引起热裂纹。
特别是在收尾处,裂纹更为敏感。
热裂纹的特征是裂纹垂直于焊缝鱼鳞状波纹,呈现不明显的锯齿形,但也有沿焊缝金属与基体金属交界处发展产生。
为防止产生热裂纹,要求采用低碳钢焊丝,一般焊丝中含碳量在0.15%以下。
42CrMo钢淬硬倾向性大,母材金属热影响区容易产生低塑性的淬硬组织,Ms点又低,因而在淬火区产生大量脆硬的马氏体,导致严重脆化,工件愈厚,则淬硬倾向愈大。
该焊件刚性大,若焊条或焊接工艺选用不当,在焊件冷却至300℃以下时,容易沿热影响区的淬硬区产生冷裂纹。
42CrMo钢的焊接冷裂纹一般是在焊后冷却过程中,在Ms点附近或200~300℃的温度区间产生的。
冷裂纹的起源多发生在具有缺口效应焊接热影响区或有物理化学不均匀的氢聚集的局部地带。
冷裂纹有时焊后立即出现,有时经过一段时间才出现。
而延迟裂纹的危害性更为严重,实践证明,钢种的淬硬倾向、焊接接头的氢含量及其分布,以及焊接接头的拘束应力状态是产生延迟裂纹的三大主要因素。
焊接接头的淬硬倾向主要取决于钢种的化学成分,其次是结构形式,焊接工艺和冷却条件等。
可以采取焊后后热和缓冷等办法来调整冷却时间。
适当延长临界冷却时间C′f ,可降低钢的淬硬倾向。
淬火状态下ZG42CrMo钢构件的低匹配法焊接
淬火状态下ZG42CrMo钢构件的低匹配法焊接后忠涛云南新迪建设咨询监理有限公司摘要:简要分析了Q235A+ZG42CrMo辊体构件焊后整体淬火辊体表面及端面产生裂纹的原因,详细介绍了改为辊套(ZG42CrMo)先淬火,然后再与Q235按低匹配原理,用A507焊条在不预热、不保温的情况下成功解决了辊体焊后淬火会产生裂纹的难题,对中高碳合金钢调质后冷焊技术的应用探讨具有很高的借鉴价值。
关键词:焊后淬火裂纹分析 ZG42CrMo淬火状态高应力低匹配法冷焊1、前言图-1为某系列机械的一批主要部件,要求辊体淬火硬度HRC=56-61。
原采用J507焊条施焊,淬火前焊逢及热影响区未发现裂纹,淬火处理后,几乎每个零件都产生不同程度的裂纹,其裂纹分布的大概位置如图所示。
对比钢的热处理及焊接CCT图,42CrMo钢在焊接条件下的CCT曲线比热处理条件下的CCT曲线向左移动,也就是说在同样冷却速度下焊接时比热处理时的淬硬倾向小。
原因在于,碳化物合金元素Cr、Mo只有在它们充分溶解在奥氏体的内部,才会增加奥氏体的稳定性(即增加淬硬倾向)。
在热处理条件下,可以有允分的时间使碳化物合金元素向奥氏体内部溶解。
而在焊接条件下,由于加热速度快,高温停留时间短,合金元素不能充分溶解在奥氏体中,因此降低了淬硬倾向,即辊套与环板焊后淬火,在42CrMo 侧热影响区的完全淬火区会产生比原先硬度更高的马氏体组织,从42CrMo钢的热处理及焊接CCT图看,热处理条件下冷却速度达22℃/s即可获得100%马氏体组织,而焊接条件下则冷却速度达36℃/s 方可获得100%马氏体组织。
奥氏体向马氏体转变只发生γ-Fe →α-Fe 的晶格改组,属非热的或无扩散的切变,虽然马氏体的成分与母相相同,但碳原子不能像珠光体和贝氏体形成时那样在奥氏体点阵中迁移出它们的间隙位置,相反,碳原子保持限制在间隙位置上。
但(BCC)的八面体和四面体间隙尺寸不利于碳原子的固溶,碳在铁素体中的溶解度比在奥氏体结构中的溶解度小得多,碳的过饱和溶解,使α-Fe 晶格由体心立方晶格变为体心正方晶格,比容减小,故奥氏体向马氏体转变时必然发生体积膨胀,引起具大的内应力,存在大量位错胞和孪晶亚结构。