
提高钢筋电渣压力焊一次焊接合格率共22页
提高钢筋电渣压力焊检验批质量验收合格率宝鸡市二建中山大厦项目部竖向钢筋电渣压力焊QC活动小组2007年01月16日提高钢筋电渣压力焊检验批质量验收合格率宝鸡市二建中山大厦项目部竖向钢筋电渣压力焊QC活动小组1. 概况:1.1.工程概况中山大厦商住楼工程主体为框架---剪力墙结构,地下一层、地上十七层,总建筑面积29156.62m2;我们面临着主体结构中竖向钢筋接头多,施工任务紧,工程质量标准高等不利因素。
为保证施工质量创建品牌工程,降低工程成本,加快工程进度,对工程结构中的竖向钢筋我们采用电渣压力焊焊接技术,尽管此项施工技术我们在以往的多项高层建筑工程中均采用,有成熟的施工技术,由于竖向钢筋电渣压力焊焊接技术要求高。
为进一步消除质量质量通病,完善作业工法,使电渣压力焊的施工技术更加成熟,提高钢筋焊接接头检验批质量合格率,我们开展了QC小组活动。
1.2. 小组概况中山大厦项目部竖向钢筋电渣压力焊QC活动小组成立于2006年7月1日,有小组成员8人。
由项目经理陈宝仓同志任组长,项目付经理兼主任工程师邱福顺同志任付组长,组员中有四人具有多年现场施工经验的技术人员和两名技术熟练的工人组成。
本小组中多人曾在其它工地参与过QC小组活动,对QC小组活动有较为老练的工作经验和进行QC活动的工作能力。
小组基本情况及小组成员见表一及表二:QC 小组概况表一QCK ——QC小组课题注册;06-07——2006年第七号。
制表:张海制表时间:2006.07.04.QC 小组成员简介表二制表:张海时间:2006.07.04.QC小组成立时第一次会议QC小组活动进度表表三固制表:张海制表时间:2007.01.06.3. 选题理由3.1. 钢筋电渣压力焊焊接质量直接影响钢筋的机械(物理力学)性能,必须严把钢筋焊接质量关,努力提高工程施工质量,为确保本工程创“优质主体工程”,创建精品工程,争创品牌工程,巩固和提高企业在建筑市场的竞争能力的需要。
3.2为业主交付“放心工程”的需要。
3.3.采用电渣压力焊连接,可降低钢筋消耗,达到降低工程成本提高经济效益的目的。
3.4.对以往竖向钢筋焊接质量调查时发现竖向钢筋电渣压力焊焊接质量存在着焊接质量通病。
而焊接接头又列为“特殊过程”,必须严把质量关。
4. 现状调查2006年7月7日~8日,我们组织QC小组成员对一层结构框架柱、墙已完成焊接的竖向钢筋进行全面检查,主控项目三项全部合格,一般项目共检查了焊接接头1185个,不合格的接头有106个。
其中:轴线偏移的49个,钢筋与电极接触处有烧伤缺陷的32个,焊包不均的17个,接头弯折角大于3mm的8个,合格率仅为91.05﹪。
5. 活动目标及可行性分析5.1. 活动目标:在2006年7月9日的小组会议上,小组成员对上述调查结果进行了充分的讨论和分析研究,确定了以下目标:5.1.1. 消除钢筋焊接的质量隐患,确保工程施工质量,通过QC小组现场活动,使质量目标——竖向钢筋电渣压力焊焊接检验批质量验收合格率达到97﹪以上。
5.1.2.通过QC小组活动,锻炼QC小组攻关能力,提高全组人员自身素质,带动全工地施工人员的质量意识,使工程质量更上一层楼。
5.2. 可行性分析:小组成员经过充分酝酿讨论,一直认为实现目标有以下有利条件:5.2.1.我们的QC 小组结构合理,技术全面,小组成员中有多人有QC 活动的实践经验。
5.2.2.参加QC活动的员工积极性高,除两名工人外,另6人均为常年工作在施工第一线的管理人员,技术能力全面,有强烈的质量意识,有明显的市场危机感,有出精品工程的强烈愿望,只有出精品工程,企业才有发展,个人才能有提高。
5.2.3.质量体系文件将其列为特殊过程,需要重点监控。
5.2.4.提高工程质量,降低工程成本,是全公司共同关注的事情,公司各部门能给予很好的配合。
6. 活动情况6.1. 第一次PDCA循环一、P阶段调查分析(2006年7月10日~11日)6.1.1.现状分析:目标确定后,在2006年7月11日的(第三次)QC小组会上,我们对上述调查结果进行了统计分析,结果见统计分析表。
(见表四)检验批一般项目质量偏差统计分析表表四制表:张海时间:2006.07.11.由表四,绘制成排列图。
(见图一)从排列图中A区可以看出,影响检验批质量的主要因数是轴线偏移和烧伤缺陷。
为此,我们QC小组针对这两个主要因数进行了原因分析。
6.1.2.因果分析:小组成员根据调查结果各抒己见,从各种角度多种因数深入研究分析了焊接接头轴线偏移和烧伤缺陷产生的原因,并分别归纳成成果分析图。
(见图五、六)夹具不合格钢筋切断形成端部不平夹具不同心钢筋端部未矫直上下钳口同心度不直操作水平低夜间施工操作人员经验不足钢筋安放不正未经培训技术欠差照明不足图五轴线位移因果分析图制图:张海制图时间:2006.07.14.焊剂潮湿电焊机稳定性差钢筋锈蚀、或有油污焊剂有杂物夹具松动顶煅速度操作水平低及压力小夜间施工操作人员责任心不强预热不足照明不足培训不够制图:张海图六焊接接头烧伤缺陷因果分析图制图时间:2006.07.146.1.3.要因确认:. 2006年7月12日(第四次)QC小组会议上。
我们针对上面两个因果图中14个未端因素(相同因素按一个计),通过调查分析,现场验证等方法,逐一进行确认。
(见表五)要因确认表表五制表:张海时间:2006.07.12.最终我们确认要因如下:制图:张海制图时间:2006.07.14.图七最终要因确认图二、D阶段——执行阶段(2006年7月14日~20日)6.1.4.制定对策:2006年7月13日,第五次QC小组会议,针对以上影响钢筋焊接质量的主要原因,我们群策群议,制定了相应的对策,并落实专人具体负责实施。
(见表六)要因对策表表六流。
端头充分预热。
制表:张海时间:2006.07.14.6.1.5. 对策实施,效果结论:实施一:钢筋工在钢筋切断下料时,逐根检查断料后的钢筋端头,发现不平直的钢筋,立即进行矫正。
确保每根钢筋端头保持平直状态。
同时以《质量奖惩细则》为手段,严格约束班组坚持自检、互检,加强专职质检员进行复检,真正做到过程控制,严格控制每一根钢筋下料后的端面保持平直状态。
实施二:夹具在使用前必须严格检查上下钳口中心线,使用中经常检查,发现上下钳口中心不直,立即对其进行校正;平时经常性的进行清理,除掉钳口上粘结的熔渣,补焊、修正钳口平面,每批焊接作业前,由质检员专职负责检查夹具。
检查方法是:将夹具安放到欲焊钢筋上,放置上部钢筋后使其端面重合,将上部钢筋抬起再落下反复几次,看其是否端面重合,偏差值应在1mm内,否则必须重新调整夹具,直到合格为止。
调整不过来的夹具则更换新的,现在,现场使用的夹具都是合格的。
实施三:我们根据公司及本项目部的培训计划要求,在本工地组织对钢筋工和对参与焊接施工的工人进行理论培训,学习技术规程、操作规程和质量规范,以达到提高工人操作水平和技术素质的目的。
经过培训学习,操作人员对技术规程、质量规范有了更深的理解和掌握,同时我们还严格操作工人持证上岗制度,采取工作面(点)挂牌制,进一步加强了操作人员的质量意识。
培训工作取得了良好效果。
实施四:在钢筋焊接的施工过程中,施焊操作是一个非常关键的工序。
对实施操作的工人的要求非常高,必须有熟练的操作技术,能够掌握好顶煅速度和顶煅压力,才能保证电弧过程的延时充分及电渣过程既稳定又能达到熔炼标准。
在项目经理的支持下,我们于2006年7月15日~7月20日,由组员李岗荣负责,聘请经验丰富的高级焊工来现场作技术指导,使工人能够将理论和实践相结合,培训后,工人普遍反映,通过学习增长了知识,进一步懂得了操作规程、技术规程和规范,对干好自己的工作很有帮助。
实施五:钢筋焊接时的预热时间并不是每一种钢筋焊接接头都是一样的,它涉及到钢筋直径、焊接时的电压高低、电流大小、焊接时间等诸多因素。
为此我们聘请有丰富经验的高级焊接工来现场作技术指导,并利用业余时间进行岗位练兵,使工人掌握了合理的预热时间,达到灵活掌握预热程度,保证额定的工作电压、电流,针对不同规格的钢筋适当延长加压时间,使钢筋端头充分预热。
我们根据实践经验和技术规定,总结出的钢筋电渣压力焊焊接参数,应用到生产实践中,取得了良好效果。
(见表七)钢筋电渣压力焊焊接参数表表七注:1、不同直径钢筋焊接时,按较小直径的钢筋选择参数,焊接通电时间延长约10﹪。
2、当电压波动时,应根据实际情况调整焊接电流和焊接时间,当电源电压下降5﹪左右时,则不宜进行焊接。
三、C阶段——检查阶段(2006年8月6日)6.1.6.检查结果:对策实施后,QC小组于2006年8月6日对以完成的二层框架柱、剪力墙进行第二次焊接质量检验批检查。
本检验批共检查了500个接头,占接头总量的47﹪,出现不合格点25个。
合格率为95﹪。
其中焊包不均的13个;接头处的弯折角大于3mm的7个;钢筋与电极接触处有烧伤缺陷的3个;轴线位移的2个。
我们将检查结果进行了统计分析,得出统计分析表。
(见表八)第二次检验批质量偏差统计分析表表八制表:张海时间:2006.08.06.由表十,绘制出排列图(见图四)从上述排列图中可以看出,通过第一次PDCA循环活动,轴线位移、烧伤缺陷得到了有效控制,但是焊包不均、接头弯折还有待提高。
四、A阶段——总结阶段(2006年8月7日)从排列图上可以看出,经过第一次PDCA循环后,影响钢筋接头质量的主要原因已经基本上得到了解决,钢筋接头表面基本上无夹渣现象,轴线位移也控制在规范要求范围之内。
在钢筋焊接班组的努力下,专职质检员切实发挥检查作用,坚持跟班检查督促,认真做好事前交底,事中控制,事后复查,将可能发生的质量偏差苗头消灭在操作过程中。
有效提高了钢筋焊接质量检验批合格率。
使本次质量检验批合格率达到95﹪。
但是仍未达到我们既定的预期目标——检验批质量检查合格率达到97﹪以上。
所以仍要继续努力。
第一次PDCA循环结论:未达到目标值。
在2006年8月7日QC小组对第一次PDCA循环的总结会上,大家纷纷表示,要发扬连续作战的作风,一鼓作气立即进行了第二次PDCA循环,将焊接质量作进一步的提高。
6.2.第二次PDCA循环一、P阶段——现状调查(日期:2006年8月10日~8月13日)6.2.1.现状分析:2006年8月10日我们召开第七次QC小组会议,主要议题是:①、着重巩固第一次PDCA的成绩;②、从中检查影响钢筋焊接质量不能再度提高的主要原因。
通过分析总结,我们认为焊包不均又成为当前主要问题。
所以我们必须再接再力进行第二次PDCA 循环,进一步提高钢筋焊接质量检验批合格率。
6.2.2.因果分析:我们对焊包质量偏差出现的原因进行了认真分析,分析结果列举在因果分析图上。
总结分户验收最大偏差

分户验收最大偏差整理表姓名:职业工种:申请级别:受理机构:填报日期:A4打印/ 修订/ 内容可编辑附件一2018年度河南省工程建设优秀质量管理小组获奖成果名单一等奖获奖成果名单(排名不分先后)1、中铁七局集团第五工程有限公司金港花园项目第一QC小组(后浇带防渗漏固定装置的研制)2、中国水利水电第五工程局有限公司郑州航空港区基础设施二标项目经理部创新QC小组(提高人行道砖铺装平整度一次验收合格率)3、中国水利水电第五工程局有限公司郑州航空港区基础设施二标项目经理部先锋QC小组(提高雨水闭水试验一次验收合格率)4、中铁七局集团第五工程有限公司精英QC小组(提高水泥比表面积平行试验一次成功率)5、中建二局第二建筑工程有限公司中原分公司远程视频监控项目实施QC、小组(提高远程视频监控项目在线率)6、中铁七局集团第五工程有限公司盾构队QC小组(研究盾构接收时盾尾与成型管片分离的新方法)7、河南五建建设集团有限公司杨向峰QC小组(攻克41.5m高型钢砼斜柱圆弧梁组合结构施工难题)8、中铁七局集团第五工程有限公司郑徐枢纽第一QC小组(提高桥梁防水铺装一次性合格率)9、中铁七局集团第五工程有限公司奋进QC小组(地连墙表面渣土清理装置的研制)10、中铁七局集团第五工程有限公司荆门天鹅小区项目QC小组(提高住宅采暖管道施工质量一次合格率)11、中铁七局集团第五工程有限公司郑徐枢纽第二QC小组(提高孔道压浆一次合格率)12、中国电建集团河南工程有限公司周口隆达QC小组(等径筒体式清水混凝土构筑物模板体系在干灰库中的研究应用QC 申报文件)13、中电建路桥集团有限公司不忘初心QC小组(提高城市高架桥钢-混凝土叠合梁一次安装合格率)14、中铁大桥局集团第一工程有限公司YLTJ-6标质量管控QC小组(提高预制T梁保护层合格率)15、河南天工建设集团有限公司三分公司QC小组(提高大面积人工湖防水毯施工合格率)16、中电建路桥集团有限公司砥砺前行QC小组(提高细粒土回填压实度检测效率)17、泰宏建设发展有限公司非凡QC小组(BDF带肋钢网镂空心楼盖施工技术创新)18、中国水利水电第五工程局有限公司郑州市107辅道三标青年队QC小组(提高大跨度顶推钢箱梁钢制护栏安装一次验收合格率)19、中电建路桥集团有限公司中电建港区项目二标四处QC小组(提高粉砂土路床一次验收合格率)20、中国电建集团河南工程有限公司汽机先锋QC小组(缩短大型精密设备垫铁布置的时间)21、河南三建建设集团有限公司伊滨区福民工程3号安置小区(二期)项目QC小组(提高地下车库金刚砂耐磨地坪施工质量一次性验收合格率)22、中电建路桥集团有限公司郑州市东三环(107辅道)快速化工程八标QC小组(提高城市隧道交叉压膜自粘防水卷材一次验收合格率)23、河南省第一建筑工程集团有限责任公司七一八国际商港QC小组(高层商业大厦垂直度控制)24、中国电建集团河南工程有限公司汇龙环保QC小组(创新吸收塔及烟道改造方法)25、许昌大成实业集团有限公司奋进QC小组(提高混凝土剪力墙伸缩缝一次验收合格率)26、中建二局第二建筑工程有限公司两院项目QC小组(提高斜圆柱施工质量)27、河南省第二建设集团有限公司志高QC小组(提高冷却塔池壁水平凸形施工缝合格率)28、中铁七局集团有限公司武汉公司贵州天河潭QC小组(提高商业街区地下管网对接效率)29、中电建路桥集团有限公司107项目攻坚QC小组(提高简支梁桥面连续缝防水效果)30、中建七局建筑装饰工程有限公司人人皆创新小组(提高混凝土剪力墙实测实量合格率)31、中铁七局集团有限公司西平QC一小组(提高沥青路面冷接缝合格率)32、中铁七局集团郑州工程有限公司拖龙山隧道QC小组(提高隧道中埋式止水带一次安装合格率)33、河南省第二建设集团有限公司新起点第一QC小组(“U”形柱模板加固体系的研发)34、中国建筑第七工程局有限公司国林•春天QC小组(提高抹灰一次施工合格率)35、中铁七局集团第五工程有限公司新白广项目QC小组(降低地下连续墙成槽垂直度偏差率)36、河南省碧源路桥工程有限公司月湖酒店QC小组(提高大截面混凝土斜柱三维空间定位准确率)37、河南省第一建筑工程集团有限责任公司河南省城际铁路综合调度指挥中心QC小组(提高型钢混凝土结构梁柱节点施工合格率)38、河南省第二建设集团有限公司新起点第二QC小组(汽机基座框架柱预应力加固的研探)39、中建七局安装工程有限公司“智汇之光”QC小组(提高纤维增强镁质复合风管接口漏风量一次测试合格率)40、中铁七局集团第五工程有限公司城轨QC小组(组合式超长吊筋组装置的研制)41、中建八局第一建设有限公司龙子湖创意园孵化器第四QC小组(提高木挂板墙面多专业开孔合格率)42、中电建路桥集团有限公司航空港“逐梦”QC小组(提高侧、平石砌筑质量一次性合格率)43、中铁七局集团第五工程有限公司郑徐枢纽第三QC小组(提高现浇挡砟墙顺直度一次性定位合格率)44、河南省第二建设集团有限公司飞翔QC小组(提高强夯地基处理一次合格率)45、中国建筑第七工程局有限公司打庆高速公路项目QC小组(降低隧道初期支护喷射混凝土损耗率)46、郑州市第一建筑工程集团有限公司007QC小组(超厚筏板钢筋马凳的创新)47、郑州市第一建筑工程集团有限公司杨长青QC小组(提高独立基础施工验收合格率)48、中建八局第一建设有限公司雁鸣社区第二QC小组(施工电梯楼层通道防护平台研发)49、中铁大桥局集团第一工程有限公司试验检测中心QC小组(提高CRTSⅢ型板式无砟轨道自密实混凝土表面质量合格率)50、河南省第二建设集团有限公司源动力第一QC小组(提高机制砂清水混凝土施工质量)51、中建八局第一建设有限公司正弘国际广场项目幕墙QC小组(超高层幕墙单元板导轨式垂直吊装系统应用技术的研发)52、中国建筑一局(集团)有限公司绿博1号二期项目部QC小组(提高厨房、卫生间地面防水施工一次合格率)53、中国水利水电第五工程局有限公司郑州航空港区基础设施二标项目经理部睿智QC小组(提高人行道砖铺装一次验收合格率)54、中国建筑第七工程局有限公司郑州航空港河东第七棚户区1号地块项目QC小组(提高砌体工程砼构件一次施工合格率)55、中电建路桥集团有限公司郑州航空港项目QC小组(提高雨污水闭水实验一次合格率)56、河南省第一建筑工程集团有限责任公司郑州市侯寨水厂项目谢继义QC小组(提高滤板安装施工一次合格率)57、中建二局第二建筑工程有限公司佳润滨河佳园项目QC小组(悬挑外架外防护钢板网连接件的设计与应用)58、中建二局第二建筑工程有限公司郑州市中心城区地下综合管廊项目QC小组(提高哈芬槽埋件安装合格率)59、中铁七局集团有限公司电务公司启明星QC小组(提高接触网基坑防坍塌施工效率)60、河南六建建设发展有限公司阮成刚QC小组(提高铝合金模板混凝土观感质量)61、中国电建集团河南工程有限公司焊培中心创新QC小组(提高电厂检修镜面焊焊接一次合格率)62、中国电建集团河南工程有限公司防腐保温QC小组(降低电厂风机噪声分贝)63、河南七建工程集团有限公司梦都QC小组(面砖饰面岩棉板外保温系统施工技术创新)64、中建八局第一建设有限公司雁鸣社区第一QC小组(高层电梯井内定型化操作平台的研发)65、河南省第一建筑工程集团有限责任公司永威·迎宾府QC小组(提高采暖地坪细石混凝土面层施工质量)66、河南国安建设集团有限公司五建分公司QC小组(提高屋面设备基础根部防水一次成优率)67、河南省第二建设集团有限公司源动力第二QC小组(磨煤机螺栓周转式固定架的研制)68、中国建筑第七工程局有限公司新密项目QC小组(集水池墙体结构防水技术创新)69、中国建筑第七工程局有限公司“跨越”QC小组(提高型钢柱地脚螺栓预埋施工合格率)70、河南国安建设集团建筑有限公司韦子杭QC小组(提高钢纤维混凝土地坪施工质量合格率)71、中国建筑第七工程局有限公司阜外医院项目机电安装QC小组(提高接地母线安装一次验收合格率)72、中建七局安装工程有限公司东广场项目QC小组(提高酚醛双面彩钢复合风管安装合格率)73、河南七建集团建筑工程有限公司智多星QC小组(提高型钢混凝土结构施工一次合格率)74、中电建路桥集团有限公司郑州市107辅道快速化工程沥青项目“铺路石”QC小组(提高城镇道路SMA面层平整度一次验收合格率)75、中国建筑第五工程局有限公司长葛医院提质增效QC小组(地下工程自防水施工方法研究)76、中国建筑第七工程局有限公司河东第七棚户区5号地块项目QC小组(提高大面积细石混凝土压光地坪施工质量)77、河南科兴建设有限公司众创QC小组(提高栏杆安装一次施工合格率)78、中建七局安装工程有限公司兰州众邦“晨曦”QC小组(确保超大筏板混凝土施工一次成优)79、中建七局第四建筑有限公司周口市民服务中心QC小组(保证高支模搭设一次验收合格)80、中国建筑一局(集团)有限公司文创园9#匠心QC小组(提高土钉墙支护一次验收合格率)81、河南省第二建筑工程发展有限公司山西中煤平朔2#机组主厂房QC小组(提高主厂房内墙抹灰一次验收合格率)82、中建三局集团有限公司郑州市博物馆项目博物馆之星QC小组(异形核心筒钢板剪力墙组合结构施工技术创新)83、中国建筑第七工程局有限公司郑州泉舜项目QC小组(提高改性酚醛泡沫板施工一次验收合格率)84、中电建路桥集团有限公司团结奋进QC小组(提高透水混凝土透水系数合格率)85、中建七局建筑装饰工程有限公司响当当QC小组(提高圆弧幕墙预埋件一次安装合格率)86、中国建筑第七工程局有限公司碧桂园QC小组(提高铝膜板垂直平整施工质量)87、中建二局第二建筑工程有限公司地下综合管廊惠济花园口镇项目QC小组(提高哈芬槽埋件安装质量)88、中电建路桥集团有限公司“铺路石”QC小组(提高收水井周沥青面层一次合格率)二等奖获奖成果名单(排名不分先后)1、中国电建集团河南工程有限公司电气厂用QC小组(提高接地扁钢焊接工艺质量一次合格率)2、中国电建集团河南工程有限公司防腐保温QC小组(提高聚氨酯保温管补口验收一次合格率)3、中国电建集团河南工程有限公司管道技术QC小组(提高海水环境下循环水管道穿墙封堵一次合格率)4、中建七局安装工程有限公司钢构之星QC小组(提高空间结构DNA式双螺旋钢拱架安装一次合格率)4、郑州市第一建筑工程集团有限公司天伦开元城三期QC小组(提高整体现浇式楼梯踏步施工合格率)5、中建八局第一建设有限公司我们QC小组(减小管廊预埋哈芬槽嵌入误差)6、河南省第二建设集团有限公司金蚂蚁QC小组(一种定型三角形轻型桁架研制)7、中建八局第一建设有限公司飞翔QC小组(提高顶板水平度极差合格率)8、河南七建工程集团有限公司领创QC小组(提高现浇混凝土板预埋线管出施工质量)9、河南五建建设集团有限公司刘现灵QC小组(提高后浇带施工质量)10、中铁七局集团郑州工程有限公司新白广攻尖QC小组(降低溶洞发育地区地下连续墙混凝土灌注超方率)11、河南科兴建设有限公司南昌路天桥QC小组(提高钢结构一级焊缝一次合格率)12、中电建路桥集团有限公司郑州市107辅道快速化工程第五项目部QC小组(提高桥梁整体同步顶升系统支座更换一次验收合格率)13、郑州市第一建筑工程集团有限公司何光炳QC小组(降低地暖地坪裂缝的维修返工率)14、中建七局安装工程有限公司福建三峡风电产业园QC小组(降低海砂吹填区旋挖钻施工桩基的充盈系数)15、中建八局第一建设有限公司龙子湖创意园孵化器第一QC小组(电梯井道创新施工工艺)16、中建八局第一建设有限公司龙子湖创意园孵化器第二QC小组(管道支吊架施工工艺创新)17、红旗渠建设集团有限公司蔡祖合QC小组(提高大面积耐磨地坪施工质量)18、中建二局第二建筑工程有限公司中牟市政QC小组(提高钢筋混凝土承插管闭水试验成功率)19、河南欣德源建设工程有限公司镇平玉都碾坊庄小学项目部QC小组(提高剪力墙钢筋电渣压力焊焊接质量合格率)20、河南省第二建设集团有限公司阳光QC小组(提高风机基础预应力锚栓安装质量精度)21、中铁七局集团有限公司“围堰+”QC小组(研发复杂环境倾斜岩层锁口钢管桩围堰安装新方法)22、中国建筑第八工程局有限公司郑州市奥林匹克体育中心项目使命必达QC小组(提高ALC隔墙板施工质量)23、中国建筑第八工程局有限公司郑州市奥林匹克体育中心项目铁军QC小组(提高劲性结构梁柱节点连接施工质量)24、新蒲建设集团有限公司恒辉QC小组(提高抗浮锚杆止水施工一次合格率)25、中铁七局集团第五工程有限公司金港花园项目第二QC小组(降低群塔作业碰撞发生率)26、中建八局第一建设有限公司龙子湖创意园孵化器第三QC小组(提高吊筋安装一次合格率)27、中建二局第二建筑工程有限公司推进小组(确保混凝土模块砖雨水方涵施工质量)28、中建八局第一建设有限公司龙子湖创意园孵化器第六QC小组(提高卫生间吊顶观感)29、中建八局第一建设有限公司九重奏QC小组(提高线性工程配套滑移体系铝合金模板垂直度)30、中国建筑第七工程局有限公司飞腾QC小组(三索面系杆拱桥施工创新)31、中建七局建筑装饰工程有限公司“熙悦”QC小组(提高伸缩缝处剪力墙施工质量一次合格率)32、中建二局第二建筑工程有限公司暴雪小组(提高检查井回填料压实度合格率)33、中建二局第二建筑工程有限公司匠心筑梦队(提高钢筋直螺纹连接一次检验合格率)34、中建八局第一建设有限公司龙子湖创意园孵化器第五QC小组(提高双曲铝板安装质量)35、河南五建建设集团有限公司贾攀磊QC小组(外墙大窗口一次成型免渗漏施工技术)36、中建二局第二建筑工程有限公司品管QC小组(提高二维码在项目信息化管理中的作用)37、中国建筑第八工程局有限公司郑州大剧院QC小组(提高多梁相交钢筋一次验收合格率)38、中国建筑第七工程局有限公司郑港建设者QC小组(提高防水卷材铺设一次交验合格率)39、中建三局集团有限公司姚店堤项目荣姚QC小组(提高变形缝两侧剪力墙施工合格率)40、中铁七局集团有限公司郑万项目部飞虎QC小组(提高系杆拱桥拱脚混凝土密实度)41、中国建筑第八工程局有限公司东韩砦(5.5亩地)城中村改造项目QC小组(提高封闭楼梯混凝土成型质量)42、中建二局第二建筑工程有限公司金水管廊项目机电QC小组(提高城市地下综合管廊桥架安装观感质量)43、中铁七局集团有限公司呼市地铁QC小组(提高地连墙接头施工质量一次合格率)44、中国建筑第八工程局有限公司“乘风”QC小组(提高混凝土封闭楼梯成型一次合格率)45、中国建筑第八工程局有限公司郑州市奥林匹克体育中心项目装饰QC小组(提高超大面积弧形吊顶铝单板主龙骨安装质量)46、中电建路桥集团有限公司兰考项目质量管控QC小组一队(提高水泥土施工效率)47、河南省第二建设集团有限公司创优QC小组(固化耐磨地面施工质量控制)48、河南五建建设集团有限公司李全忠QC小组(高空大悬挑混凝土结构模架体系技术创新)49、河南省第一建筑工程集团有限责任公司老年人服务中心QC小组(提高BM轻集料连锁砌块砌筑一次合格率)50、河南七建集团建筑工程有限公司水天苑QC小组(确保超长剪力墙一次验收合格率)51、中铁七局集团有限公司西安地铁六号线QC小组(提高地铁车站侧墙混凝土平整度)52、中国电建集团河南工程有限公司调试公司“奋进”QC小组(提高炉膛负压自动控制扰动的抑制率)53、中铁七局集团第五工程有限公司蒙华铁路第一QC小组(研制隧道温湿度自动控制养护台车装置)54、中国电建集团河南工程有限公司先锋QC小组(提高1000MW汽轮机组预埋螺栓安装效率)55、中建七局安装工程有限公司商丘平安项目QC小组(提高顶板预留洞定位准确率)56、河南欣德源建设工程有限公司郑州市消防支队大学路消防站项目部QC小组(降低填充墙砌体裂缝出现率)57、河南省第二建设集团有限公司江城QC小组(金属骨料耐磨地坪施工质量控制)58、中铁七局集团郑州工程有限公司测绘分公司QC小组(提高隧道监控量测数据的准确率)59、河南五建建设集团有限公司王守贞QC小组(提高钢结构地脚螺栓预埋一次验收合格率)60、河南五建建设集团有限公司张克武QC小组(提高屋面泛水施工质量)61、河南省第一建筑工程集团有限责任公司张涛QC小组(提高杯坎节点施工一次合格率)62、中国建筑第七工程局有限公司钓鱼岛QC小组(提高跨海大桥薄壁墩外观合格率)63、中建八局第一建设有限公司盛润运河城A-06-02地块创新小组(提高厨卫间排水管预留洞口防渗漏施工质量)64、中建八局第一建设有限公司盛润运河城项目部超越小组(提高组合式带肋塑料模板安装一次合格率)65、中国建筑第五工程局有限公司长葛医院攻坚克难QC小组(提高直线加速器机房混凝土合格率)66、中建七局建筑装饰工程有限公司创业精英QC小组(提高圆弧结构施工一次合格率)67、中国建筑第七工程局有限公司鱼跃QC小组(提高复杂地质条件下顶管施工顶进速率)68、河南五建建设集团有限公司李焕玉QC小组(大截面框架柱无孔支模技术创新)69、中铁七局集团有限公司沣泾大道Ⅰ标深基坑支护QC小组(提高深基坑护坡桩与土钉墙联合支护的支护质量)70、郑州建工集团有限责任公司谭红毅QC小组(提高CL复合保温剪力墙混凝土施工质量)71、中铁七局集团有限公司汉十二QC小组(提高跨既有铁路三墩曲线梁桥转体精度)72、中铁七局集团有限公司昆明市轨道交通4号线QC小组(提高施工工序质量“三检”一次通过率)73、中国建筑第七工程局有限公司天山来客QC小组(提高空心板梁预制表观质量一次合格率)74、中铁七局集团第五工程有限公司干武铁路QC小组(提高站台面铺装层一次性施工合格率)75、中电建路桥集团有限公司107辅道第六标段项目经理部QC小组(提高城市道路下污水管道闭水试验一次性验收合格率)76、中建八局第一建设有限公司盛润运河城项目科技创效小组(提高预制楼梯安装一次合格率)77、中建二局第二建筑工程有限公司瀚海美尚中心项目QC小组(提高质量管理二维码信息追溯的效率)78、中铁七局集团有限公司颍川斜拉桥画龙点睛QC小组(提高斜拉桥索塔帷幕骨架预埋件定位精度)79、红旗渠建设集团有限公司李明国QC小组(提高外墙干挂石材观感质量)80、中建七局第四建筑有限公司开封万达广场QC小组(抗浮锚杆施工质量控制)81、中建七局第四建筑有限公司汉都新苑QC小组(提高机电安装工序穿插效率)82、郑州建工集团有限责任公司张朝阳 QC小组(预埋PVC套管穿模板连接工艺创新)83、中国建筑第八工程局有限公司郑州市奥林匹克体育中心项目QC小组(提高体育馆钢结构抗剪预埋件施工质量合格率)84、中国建筑第八工程局有限公司郑州市奥林匹克体育中心项目创新创效QC小组(提高深基坑开挖支护的施工质量)85、河南省碧源路桥工程有限公司月湖中学QC小组(提高坡屋面混凝土外观质量)86、中建七局建筑装饰工程有限公司BIMerQC小组(UE4在装饰方案快速建造中的研发与应用成果)87、中建七局安装工程有限公司“探索者”QC小组(提高钢筋保护层厚度合格率)88、中国建筑第八工程局有限公司第三建设有限公司飞扬QC小组(提高铝合金模板混凝土观感质量)89、中建二局第二建筑工程有限公司书香世家QC小组(提高金刚砂耐磨地面合格率)90、中建八局第一建设有限公司盛润运河城项目部质尚QC小组(减少抹灰面层空鼓、裂缝)91、中电建路桥集团有限公司“筑梦“QC小组(提高雨水渠混凝土外观质量)92、河南省第二建筑工程发展有限公司戈壁工匠QC小组(厂区沟道盖板新型施工方法探讨)93、中建二局第二建筑工程有限公司呼马半山项目机电QC小组(提高现浇剪力墙结构PVC线盒预埋一次成型合格率)94、中铁七局集团郑州工程有限公司蒙华贴壁进洞QC小组(隧道台阶法施工中拱架喷射混凝土用隔板的研制)95、中电建路桥集团有限公司启航QC小组(提高路缘石安装一次性验收合格率)96、河南科兴建设有限公司东水东项目QC小组(提高现浇楼梯封闭式模板施工一次合格率)97、中国建筑第七工程局有限公司“拼到底”QC小组(提高内墙抹灰一次施工合格率)98、中国建筑第七工程局有限公司神农QC小组(提高隧道开挖一次合格率)99、郑州市第一建筑工程集团有限公司蒋少奇QC小组(提高车库柱帽混凝土施工质量合格率)100、中电建路桥集团有限公司港区项目攻坚QC小组(提高高压输电线路工程大型箱涵制品混凝土外观质量一次验收合格率)101、中国建筑第七工程局有限公司阜外医院项目QC小组(提高高悬挑屋面梁施工效益)102、中铁七局集团第五工程有限公司蒙华铁路第二QC小组(提高隧道二衬施工质量一次性合格率)103、河南省第二建设集团有限公司燕翔寅QC小组(提高地下车库顶板防水施工质量)104、河南省第一建筑工程集团有限责任公司伟业·中央公园。
提高钢筋电渣压力焊一次合格率

提高钢筋电渣压力焊一次合格率陕西宏远建设(集团)有限公司宏远QC小组2013年2月28日提高钢筋电渣压力焊一次合格率陕西宏远建设(集团)有限公司宏远QC小组一、工程慨况宏远大厦位于安康市大桥南路东侧,主体为框架剪力墙结构,地下二层,地上住宅部分28层、酒店部分20层,建筑总高度住宅部分88.3米、酒店部分82.2米,总建筑面积38927㎡。
主体结构竖向钢筋连接接头多达4万个,为保证施工质量,降低工程成本,加快工程进度,对工程结构中的竖向钢筋连接采用电渣压力焊焊接技术。
二、QC小组概况表2-2 QC小组成员表序号姓名性别年龄学历职务组内职务1牛和平男49大专公司技术部主任组长总指挥2罗家顺男55中专公司工程部主任副组长技术指导3石剑波男32大专项目经理副组长活动组织4曾俊雄男30硕士公司技术部副主任组员测量测试5卢洪波男28大专质检员组员测量测试6李贵强男40中专质检员组员资料整理7黄炜男38大专公司安全员组员测量测试8刘家明男50中专项目部生产经理组员组织实施9田兴虎男38大专项目部技术经理组员组织实施10张涛男25大专项目部资料员组员资料整理11吴国金男50高中项目部班组长组员对策实施12秦辉男28高中项目部操作员组员对策实施制表人:李贵强制表时间:2012年8月21日摄影人:卢洪波摄影时间:2012年8月22日图2-3 宏远QC小组第一次会议表2-3 QC小组活动时间表序号项目2012年9月2012年10月2012年11月2012年12月12341234123412341选择课题2现场调查3确定目标4原因分析5确定要因6制定对策7对策实施8检查效果9巩固总结制表人:李贵强制表时间:2012年8月27日三、选题理由理由一:竖向钢筋电渣压力焊容易出现轴线偏移、接头夹渣、焊包不均等质量通病,而焊接接头又列为“特殊过程”,必须严把质量关。
理由二:项目部质量员反馈,在8月期间的钢筋电渣压力焊焊接后的100%外观检查,焊接一次合格率仅约80%。
提高钢筋电渣压力焊一次焊接合格率
提⾼钢筋电渣压⼒焊⼀次焊接合格率钢筋电渣压⼒焊技术⼀、⼯程概况105化⼯泊位沉箱中竖向钢筋直径以Φ14 为主,其它有Φ14、Φ16、Φ18 钢筋,接头数量较多,将近三万个。
为保证施⼯质量、降低⼯程成本、加快⼯程进度、减轻⼯⼈劳动强度,我们采⽤竖向钢筋电渣压⼒焊焊接技术。
同时,为确保钢筋接头⼀次焊接合格率,我们开展了QC⼩组活动。
⼆、选题理由1、钢筋电渣压⼒焊焊接质量的好坏,直接影响钢筋的机械(物理⼒学)性能,从⽽影响整个⼯程质量。
要想创优质⼯程,确保向顾客提供优质产品和优质服务,必须严把钢筋加⼯过程的质量;2、钢筋电渣压⼒焊焊接质量的提⾼,能有效降低钢材的损耗量,节约钢材,从⽽达到降低成本的⽬的;3、竖向钢筋电渣压⼒焊技术较搭接绑扎和⼿⼯电弧焊⼯艺操作复杂,在以往的施⼯中⼀直存在着轴线偏移、接头夹渣、焊包不均等质量通病。
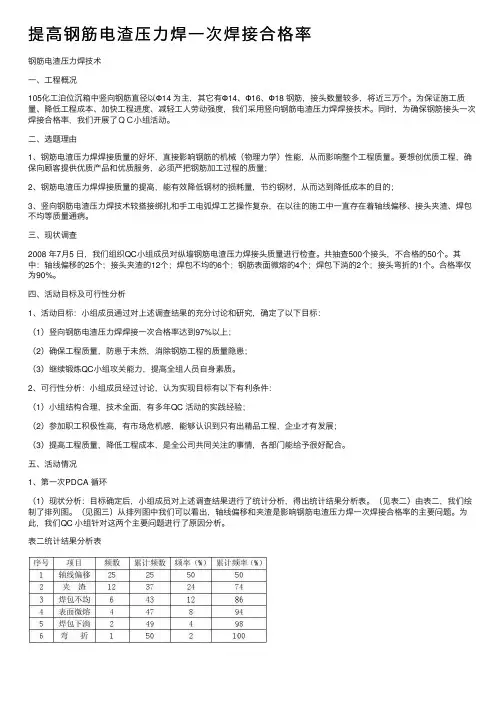
三、现状调查2008 年7⽉5 ⽇,我们组织QC⼩组成员对纵墙钢筋电渣压⼒焊接头质量进⾏检查。
共抽查500个接头,不合格的50个。
其中:轴线偏移的25个;接头夹渣的12个;焊包不均的6个;钢筋表⾯微熔的4个;焊包下淌的2个;接头弯折的1个。
合格率仅为90%。
四、活动⽬标及可⾏性分析1、活动⽬标:⼩组成员通过对上述调查结果的充分讨论和研究,确定了以下⽬标:(1)竖向钢筋电渣压⼒焊焊接⼀次合格率达到97%以上;(2)确保⼯程质量,防患于未然,消除钢筋⼯程的质量隐患;(3)继续锻炼QC⼩组攻关能⼒,提⾼全组⼈员⾃⾝素质。
2、可⾏性分析:⼩组成员经过讨论,认为实现⽬标有以下有利条件:(1)⼩组结构合理,技术全⾯,有多年QC 活动的实践经验;(2)参加职⼯积极性⾼,有市场危机感,能够认识到只有出精品⼯程,企业才有发展;(3)提⾼⼯程质量,降低⼯程成本,是全公司共同关注的事情,各部门能给予很好配合。
五、活动情况1、第⼀次PDCA 循环(1)现状分析:⽬标确定后,⼩组成员对上述调查结果进⾏了统计分析,得出统计结果分析表。
QC成果汇报材料---提高电渣压力焊一次焊接合格率
提高电渣压力焊一次焊接合格率--XXXX建筑工程有限公司XXQC小组一、前言XXXX建筑工程有限公司于2005年9月成立, 具有房屋建筑施工总承包一级资质, 是XXXX 建筑业协会会员单位也是XXXX发展较快的民营企业之一, 公司现有员工276人, 各类专业技术人员156人, 其中高中级职称人员45人, 初级职称人员106人, 建造师50余人。
公司具有较强的建筑施工能力和专业安装技术力量, 施工队伍过硬, 现代化施工机械设备齐全, 并建立健全了一整套完整的质量和安全文明保障体系, 年综合施工能力超亿元。
企业精神: 开拓、创新、高效、进取企业理念: 质量求生存, 诚信谋发展企业方针:质量第一, 用户至上, 始于顾客要求, 终于顾客满意二、工程概况工程名称: XXXXXXXX住宅小区工程位置:XXXX新七路以西, 九路以北工程结构: 剪力墙/框架建筑层数: 18+2层建筑面积: 94119.67平方米三、小组概况本小组自2007年组建以来, 坚持科技创新, 技术攻关, 解决了施工中多项技术和管理难题, 克服了工程中大多质量通病, 使我们公司的工程管理和施工质量得到了很大的提高。
目前已获得XXXX建筑业优秀质量管理成果一等奖五项, 省级两项。
制表人: X X 制表日期: 2020年6月2日2.小组成员简介小组成员情况一览表活动形式一览表制表人: X X 制表日期: 2020年6月12日活动计划一览表制表人: X X 制表日期: 2020年6月12日说明: 计划活动时间: 146天图例:实际活动时间: 144天图例:四、选择课题:1.选题理由QC小组活动选题理由表制表人: XXXX 制表日期: 2020年6月12日基于上述表格中的理由, QC小组决定选择本次活动课题为“提高电渣压力焊一次焊接合格率”。
五、现状调查1.2020年6月14日--6月20日期间, 通过对我单位施工的XXXXXXXX住宅小区5#楼地下一层西单元墙柱位置钢筋电渣压力焊共计640个接头的仔细检查, 共发现质量缺陷接头66个, 电渣压力焊一次合格率仅为89.7%。
浅谈钢筋电渣压力焊接头一次合格率
浅谈钢筋电渣压力焊接头一次合格率摘要:钢筋电渣压力焊简单地说,就是利用电流通过液体熔渣所产生的电阻热进行焊接的一种熔焊方法,它工效高、成本低,适用于钢筋混凝土结构中竖向或斜向钢筋的连接,在我国一些高层建筑施工中已取得很好的效果。
关键词:电渣压力焊;一次合格率;缺陷;焊包;轴线偏移;弯头、夹渣;预防对策1 钢筋电渣压力焊接头的基本概念1.1 钢筋电渣压力焊的定义钢筋电渣压力焊是将两钢筋安放成竖向对接形式,利用焊接电流通过两钢筋间隙,在焊剂层下形成电弧过程和电渣过程,产生电弧热和电阻热,熔化钢筋,加压完成的一种压焊方法。
1.2 工作原理电渣压力焊的焊接过程可分为四个阶段:引弧过程、电弧过程、电渣过程和顶压过程。
焊接开始时,首先在上、下两钢筋端面之间引燃电弧,使电弧周围焊剂熔化形成空穴;随之焊接电弧在两钢筋之间燃烧,电弧热将两钢筋端部熔化,熔化的金属形成熔池,熔融的焊剂形成熔渣(渣池),覆盖于熔池之上,此时,随着电弧的燃烧,上、下两钢筋端部逐渐熔化,将上钢筋不断下送,以保持电弧的稳定,继续电弧过程;随电弧过程的延续,两钢筋端部熔化量增加,熔池和渣池加深,待达到一定深度时,加快上钢筋的下送速度,使其端部直接与渣池接触,这时,电弧熄灭而变电弧过程为电渣过程;待电渣过程产生的电阻热使上、下两钢筋的端部达到全截面均匀加热的时候,迅速将上钢筋向下顶压,挤出全部熔渣和液态金属,随即切断焊接电源,完成了焊接工作。
2 钢筋电渣压力焊接头常见缺陷及影响钢筋电渣压力焊施工过程中容易出现轴线偏移、弯折、接头夹渣、焊包不均等质量通病,一次性合格率低;钢筋电渣压力焊是楼层结构施工的首道工序,一次合格率低,严重影响了下道工序的施工,延误了施工进度,且也浪费了钢筋原材。
3 钢筋电渣压力焊接头缺陷原因分析3.1 焊包不均、咬边钢筋端面不平整,在挤压时不能把熔融金属液体均匀向四周排挤;焊剂填装不均匀或焊剂有杂质,不能形成均匀的渣池,电弧电压过高,产生偏弧现象,使钢筋的端面不均匀熔化,没有呈微凸形,钢筋熔液一侧偏少或偏多,焊接时间短,钢筋熔化不完全,部分钢筋端面熔化量不足,焊剂盒堵塞不严,熔化金属流失,形成焊包不匀,偏包或无包现象。
电渣压力焊QC22页PPT

序号 1 2 3 4
质量问题
主要因素
钢筋轴线位移
1. 钢筋端部弯曲 2. 人员施焊时钢筋放置不到位
弯折
1. 钢筋端部弯曲 2. 焊后过快拆卸夹具
未焊合
1. 焊接时间过短 2. 焊接电流过小
焊包不均
1. 装填焊剂不均匀 2. 焊接时间过短,焊剂未融化
15
(2)制定对策
序号 主要因素
1
钢筋端部弯曲
2
人员施焊时钢筋放置不到位
序 号
末端原因
1 人员质量意识不强
2
技术指导不到位
3
技术方案不完善
验证情况
责任人
人员重生产、轻质量、 人员操作不熟练
施工人员对交底理解不 足
变更方案
曹鹏 曹鹏 曹鹏
验证人 是否要因
别军皓
是
别军皓
是
别军皓
是
4 奖罚制度落实不到位 奖罚措施落实不了
孟宪伟
别军皓
否
5
材料影响
更换施工材料
刘伟、蒋畅 别军皓
是
1
2%
1
2%
50
100%
累计百分比 10% 50% 54% 56% 96% 98% 100%
6
根据上面调查做出排列图
结论: 对巴雷特图进行 分析,影响工程 质量的主要原因 是:焊包不均、 弯折。
7
五、小组活动目标及可行性分析
5.1小组活动目标 1、全面强化质量意识,提高QC管理水平,确 保电渣压力焊的质量及效果,消除质量通病。 2、确保本工程质量目标的实现----确保电渣压 力焊合格率达到95%以上。
更换焊剂 娇直钢筋端部
6
机具影 响
QC电渣压力焊
江苏弘盛建筑工程有限公司承包施工(见图)建筑面积13460m 2。
地下一层,主体5层,框架结构。
竖向主筋规格为Φ22、Φ25,采用电渣压力焊。
焊接接头总共有5500根。
电渣压力焊施工小组工人共有6名。
年1月,在奥体新城售楼中心工程施工中不断对QC小组的建设进行巩固和完善,小组成员全部掌握了48小时全面质量管理知识教学大纲内容。
作完的直径Φ22~Φ25的电渣压力焊接接头一次合格率进行了统计。
共抽查600个接头,不合格的60个,其中接头有氧化膜、夹渣的40个,轴线偏移不合格的18个、其它不合格的2个。
合格率为90%频 率 表制表人:丁国林制表日期:2004年3月20日从排列图中我们看出接头有夹渣、虚焊和轴线偏移是影响钢筋电渣压力焊一次焊接合格率的主要问题。
为此我们QC 小组针对这两个主要问题进行原因分 钢筋加工质量的好坏,直接影响整个工程质量,要想创优质工程,必须严把钢筋如工过程的质量。
同时为了降低钢材消耗,根据现状调查结果,我们制定如下攻关目标:消灭夹渣、虚焊现象,减少轴线偏移,使97%以上。
夹渣和轴线偏移两个主要问题,首先采用分层法对操作人之间差异作分析。
看一看出现虚焊和轴线偏移是否是由及各别工人造成的。
还是6名操作工人的操作通病。
6名操作工人不合格情况详细统计表制表人:丁国林2004年3月20日分层调查统计数据表从详细统计表和分层调查表中可以看出电渣压力焊不合格并不是由某个操作个体操作造成的,而是由6名操作工人共同造成的。
每个工人的不合格数及不合格率较为接近。
下面将进一步用因果分析图对造成不合格中的主要问题夹渣、虚焊和轴线偏移作进一步分析。
夹渣虚焊因果分析图绘图人:丁国林绘图日期:2004年3月21日轴线偏移因果分析图绘图人:丁国林绘图日期:2004年3月21日要因分析表因是:对策表机的施工人员的要求比较严。
既要有一定的对焊技术,也要有一定的体力来保证顶压速度和顶压压力。
经过QC小组商讨后,征得了本部门领导同意,加强了对电渣压力焊工人的理论培训和现场培训,使他们能够将理论与实际相结合进行对焊操作,确保对焊接头的质量。
提高墙体钢筋电渣压力焊施工一次合格率(QC成果)
提高墙体钢筋电渣压力焊施工一次合格率单位名称:QC小组名称:发表人:时间:年月提高墙体钢筋电渣压力焊施工一次合格率目录一、工程概况及选题背景 (1)二、小组简介 (2)三、选题理由 (3)四、现状调查 (3)五、设定目标 (4)六、分析原因 (5)七、要因确认 (5)八、制定对策 (9)九、按对策实施 (10)十、检查效果 (12)十一、制定巩固措施 (14)十二、总结和下一步打算 (15)一、工程概况及选题背景本工程以住宅、商铺和地下车库为主,主要包括28栋住宅楼和3个地下车库,总建筑面积278329m2,其中地下建筑面积69230m2。
本工程结构类型为剪力墙结构,地下车库为独立基础,主楼为筏板基础。
图1 工程俯视图制图人:陈发堂制图时间:2020年10月1日本工程墙体Φ12以上钢筋竖向连接方式均为电渣压力焊,占总接头量的90%,工作量大,要求高。
现场已经出现多次质量问题,经改正后还是频频发生。
严重影响了工程质量与施工进度。
图2 图3电渣压力焊施工及效果拍摄人: 沈坤拍摄时间:2020年10月8日二、小组简介针对项目的电渣压力焊的问题,项目部于2020年10月成立了以陈发堂为组长的质量管理QC 小组,积极开展“提高墙体钢筋电渣压力焊施工一次合格率”的QC活动。
本QC小组是由项目部中业务能力强、施工经验丰富的9名技术人员组成的现场型小组,有利于管理人员同现场施工人员的直接沟通,并将QC小组活动成果落实到工程中去。
该QC小组主要成员曾先后荣获由中国建筑业协会颁发的“2019年度全国工程建设优秀QC小组二等奖”和“2020年度全国工程建设优秀QC小组二等奖”。
制表人:龙罗生制表日期:2020年10月3日三、选题理由施工要求:墙体竖向钢筋焊接施工过程中问题频频发生,施工检查中质检多次提出整改,报验次数过多,严重影响施工进度。
对此,项目部召开专项例会2次,存在问题尚未得到根本解决。
创优要求:项目工程质量目标为确保省结构优质工程,争创“省竣工优质工程”。
QC小组活动成果--提高钢筋电渣压力焊一次合格率范本
提高钢筋电渣压力焊一次合格率QC小组活动成果报告中国建筑第二工程局有限公司福建马尾安置房项目QC 小组一、 QC小组组成情况小组组建日期: 2015年9月课题小组类型: 现场型小组活动日期: 2015年9月8日—2015年9月30日小组人数: 20人小组成员:组长:符飞副组长:刘衡朱文志郭永亮成员:马占立全鹏王忠亮乔增文刘安超郑树跃曾辛田博王彦群李丹王文刚刘海旺方修舟张辛文邱宝梁凯二、选题理由电渣压力焊是一种成熟的钢筋连接技术,在建筑工程中得到广泛应用.本工程中直径14米米~22米米的竖向钢筋连接均采用电渣压力焊连接技术,是本工程竖向钢筋的主要连接方式,是保证工程质量的重要因素之一.提高一次合格率,可避免返工、节约工期和成本,保障工程质量.三、现场调查2015年9月8日~2015年9月10日连续三天对作业区中的三个施工班组每连接100个接头的一次性合格率及二次跟踪调查结果如下:调查结果:本工程目前电渣压力焊连接一次合格率为87.7%,施工中出现了大量的返工返修现象.四、设定目标值目标确定:将钢筋电渣焊连接一次合格率从目前的87.7%提高至98%.五、可行性分析1、QC小组技术力量雄厚;2、通过与被调查施工操作人员的交流,对发生电渣压力焊接头不合格的原因有一定的了解;3、项目部领导重视;4、通过现场调查,在钢筋电渣焊连接施工过程中没有任何不可抗力因素导致连接不合格.5、通过“现状调查表”可以发现,第二次检查合格率可以达到98%以上.综上分析,所设定目标能够实现.六、原因分析根据所制定的目标,经QC小组成员的认真讨论和现场深入调查,通过对人、料、机、法、环进行分析,并采用因果分析法分析影响钢筋电渣压力焊连接一次合格率的原因并绘制因果图如下:影响电渣压力焊连接一次合格率的因果分析图七、要因确认通过分析共收集末端因素10个,经对这10个末端因素进行调查分析和现场测试、测量,进行要因确认.经过小组研究决定,根据各末端因素所导致导致电渣焊连接不合格比率的大小和是否符合国家相关标准来确认是否为要因(各末端因素导致连接不合格比率当大于10%或不符合国家标准时为主要因素).要因确认表检查表(一)八、制定对策根据确定的主要因素制定对策,我们QC小组认真分析、反复研究,制定了下述对策:对策表九、实施对策1、组织参观技术水平高的工人操作过程,相互沟通经验,并针对现场出现的质量缺陷,重新进行有针对性的技术交底..2、将电子压力焊技术操作规程及质量标准张贴在加工区的醒目位置,一遍对施工操作人员及质量检查监督人员时刻提醒.3、严格执行自检、互检、专检的“三检制”制度,未经验收合格,不得进行下一道工序施工.4、使用秒表计时器严格控制每根钢筋焊接过程的时间.5、对焊接机械定时进行检查维修.十、效果检查上述措施实施后,小组成员进行定期跟踪检查,从活动开展第3天到活动开展第23天以及每天的质量检查中,钢筋电渣压力焊连接一次合格率情况见检查表(二),检查表(二)中所列为连续20次检查所得数据.检查表(二)从检查表(二)中可以看出,起初QC小组设定的目标值达到了 .并通过此质量活动随工程持续开展,这一质量控制效果完全可以保持.十一、巩固措施总结本次小组活动中积累的关于钢筋电渣压力焊焊接施工的经验、方法及不足之处,重新编写电渣压力焊的作业指导书.十二、今后打算本次QC小组活动,不仅科学有效的提高了钢筋电渣压力焊焊接一次合格率,保证了工程实体质量,同时也使QC小组成员掌握了科学的管理手段和方法,认识到全面质量管理工作在提高工程质量中的重要性.在今后的施工过程中,我们将继续开展QC小组活动,不断提高质量管理水平.附件:工程施工现场应急预案及安全保证措施一、编制原则1、以人为本,安全第一原则。
施工质量管理中的pdca手法
区域治理管理观察与探讨施工质量管理中的PDCA手法罗亚平大连泓源建设有限公司,辽宁 大连 116000摘要:将PDCA手法运用于施工中的质量控制管理,建立了质量保证组织,制定了详细的质量预防措施和对策,通过对建筑工程项目中的人、材、机、法、环五大因素的研究,以及质量控制的各种有效方法加以分析、控制和改进来管理及控制建筑施工项目的质量,取得了良好的成效。
关键词:质量管理;PDCA随着社会的不断发展和企业竞争的日趋激烈,质量己成为胜败的决定性因素,以质量求生存,求信誉己成为企业的最根本方针。
与其它商品相比,建筑工程具有其特殊性,如投资规模大、生产过程复杂且不可逆转、质量问题的可弥补性差,靠售后服务基本不能解决问题,特别是在工程质量没有达到规范中的质量控制标准的情况下,其带来的后果远比其它劣质产品更为严重。
一、PDCA循环PDCA 循环,也称戴明环,是由美国著名质量管理专家戴明(W.E.Deming)首先提出的。
这个循环主要包括四个阶段:计划(Plan)、实施(Do)、检查(Check)和处理(Action),及八个步骤,八个步骤是四个阶段的具体化[1]。
二、PDCA循环实施以电渣压力焊工程为对象分析施工项目中的质量管理措施。
质量小组成员对柱筋电渣压力焊接头质量进行检查。
共抽查电渣压力焊接头800个,不合格的120个,合格率为85%。
为确保电渣压力焊工程质量,采用质量管理的PDCA循环进行控制,共进行了两次PDCA循环,循环路径为现状分析→因果分析→要因确认→制定对策→对策实施→效果检查→下一次PDCA循环[2]。
具体实施过程如下。
1 第一次PDCA循环现状分析:目标确定后,小组成员对上述调查结果进行了统计分析,得出统计结果分析表。
我们根据分析表绘制出排列图。
从排列图中得出焊包小或无和夹渣是影响钢筋电渣压力焊一次焊接合格率的主要问题。
为此,QC小组针对这两个主要问题进行了原因分析[1]。
因果分析:QC小组成员根据调查结果从多种角度,深入研究和分析了焊接接头焊包小或无产生的原因得出成果分析图。