
激光合金化技术的应用
激光合金化技术的应用
周金科
光信0801班
20081182015
球墨铸铁热轧辊表面激光点状合金化技术
针对提高球墨铸铁热轧辊使用寿命的迫切需要,以及传统大面积激光合金化容易在轧辊表面形成贯穿性裂纹的缺点,采用离散强化的概念,在三种不同材质的球墨铸铁表面,进行了激光点状合金化处理方案优选的系统实验研究。
与未经激光处理的球墨铸铁试块进行热疲劳对比试验,对热疲劳试验前后试块的热疲劳裂纹和组织进行分析检测。
设计了应用于输出脉冲激光的斩波器。
实验表明,激光点状合金化处理时,激冷态球墨铸铁表面的合金化层成形差,产生贯穿合金化层的裂纹;而在适当的工艺参数下,珠光体基体球墨铸铁和调质态球墨铸铁上均得到了成形较好无裂纹的合金化点。
激光点状合金化获得的合金化区内是共晶介稳组织或者接近共晶的亚共晶介稳组织,热影响区内组织发生了转变,依奥氏体化温度和冷却速度不同依次形成过热区、完全淬火区和非完全淬火区,非完全淬火区内珠光体显著细化。
合金化层硬度最高可达HV0.2900左右,热影响区硬度也比基体硬度得到较大提高。
热疲劳试验结果表明,调质态球墨铸铁抗热疲劳性能最好,热疲劳试验后表面基本没有发现热疲劳裂纹,经过激光点状合金化处理后,热疲劳裂纹主要产生在合金化区域内,但裂纹被热影响区阻滞不能扩展到基体。
AZ91D镁合金表面激光Al合金化改性研究
镁合金具有低的密度和高的阻尼减震性能以及良好的可成型性和切削加工性能,因此近年来其在工业应用中受到越来越多的重视,但是镁合金的室温强度低、耐磨性差和耐蚀性差大大限制了作为工程结构材料的应用范围。
因此,采用表面改性技术以增强镁合金表面化学和力学性能具有重要的现实意义。
为此本文以AZ91D镁合金为研究对象,采用激光表面合金化技术提高镁合金表面性能。
利用现代微观分析技术和性能检测手段,对改性层微观组织结构、性能特征随激光工艺参数的变化规律进行了系统分析。
在试验中找到显著提高镁合金耐蚀性、耐磨性最佳的激光合金化工艺参数。
实验结果表明,激光合金化改性层分为合金化区、结合区和热影响区。
合金化区鱼骨状组织为α-Mg和梅花状组织为α-Mg+β-Mg17Al12的组织,灰色基体为少量的α-Mg和较多β-Mg17Al12的组织。
改性层同样是由α-Mg和金属间化合物β-Mg17Al12构成,并且β-Mg17Al12相的含量较基体镁合金均有明显增加。
不同激光工艺参数下改性层的腐蚀速率远远低于基体。
激光功率一定时,扫描速度为3mm/s为最佳。
扫描速度一定时功率为1.5kW时,耐蚀性最佳。
改性层最终凝固组织呈明显的梯度分布特征,最高强度出现在亚表层中。
在功率为2kW时,不同扫描速度下亚表层平均硬度约在150-330HK范围内,较基体(70HK)约提高100-370%。
其中扫描速度为10mm/s时为最佳,较基体约提高250-370%。
在扫描速度为7mm/s时,功率为2.5kW为最佳,较基体提高约250-470%。
在磨粒磨损机制下,改性层耐磨性的高低与硬度试验结果基本相吻合,即硬度越高耐磨性越好。
在功率为2kW时,扫描速度为9mm/s时耐磨性最好;扫描速度为7mm/s时,功率2.5kW为最佳。
钛表面机械强化及其激光合金化研究
钛及钛合金具有密度低、强度高、耐蚀、化学稳定性好等特征,在生物医疗、航空工业和机械工业等领域有广泛的应用。
但是,钛及钛合金存在着摩擦系数高、硬度低等缺点,限制了其应用领域。
为提高钛及钛合金的疲劳性能和表面硬度,本文采用表面机械强化和激光表面合金化技术对工业纯钛TA2进行了表面改性处理。
对a-Ti和a′-Ti分别进行喷丸和滚压表面机械强化。
在Amsler-5100疲劳试验机上,测定应力比为0.1、循环周次为106的室温三点弯曲条件疲劳强度。
利用透射电子显微技术、X射线衍射技术研究了表面机械强化层的组织亚结构和残余应力分布,测定了试样表面粗糙度。
a-Ti经喷丸、滚压后的组织、残余应力粗糙度对比研究结果表明:1)强化层组织中均可观察到位错和变形孪晶。
滚压形成了单个分散的孪晶,喷丸表层中形成大量相互交叠的孪晶和变形带;疲劳后,喷丸组织中产生孪晶-孪晶的交互作用,而滚压组织中是孪晶-晶界的交互作用。
2)喷丸较滚压强化表层残余应力松弛显著,疲劳后两者的表层残余应力相当。
3)喷丸较滚压粗糙度高一个数量级。
a’-Ti喷丸强化表面层具有较高的表面粗糙度。
激光熔覆与合金化技术用于强化和修复工件的应用实例
激光熔覆与合金化技术可对各种大型轴类零件如电机与发电机组转子、各种模具、轧辊、大型曲轴与连杆等零件进行表面强化与修复。
还可以对铝合金、铜合金工件激光熔覆。
激光熔覆应用范例:激光熔覆修复长5000mm,直径Φ500mm的大型不锈钢轧辊轴颈,修复后轧辊长轴直线度公差只有0.03mm,激光熔覆修复几乎不引起工件变形。
TC4钛合金激光选区熔化技术特点及其应用
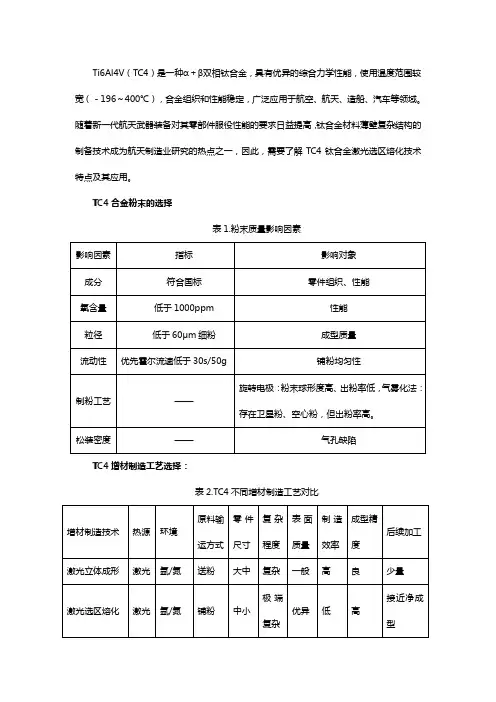
Ti6Al4V(TC4)是一种α+β双相钛合金,具有优异的综合力学性能,使用温度范围较宽(-196~400℃),合金组织和性能稳定,广泛应用于航空、航天、造船、汽车等领域。
随着新一代航天武器装备对其零部件服役性能的要求日益提高,钛合金材料薄壁复杂结构的制备技术成为航天制造业研究的热点之一,因此,需要了解TC4钛合金激光选区熔化技术特点及其应用。
TC4合金粉末的选择表1.粉末质量影响因素TC4增材制造工艺选择:表2.TC4不同增材制造工艺对比TC4激光选区熔化成型工艺TC4成型参数的选择:采用激光选区熔化技术,零件成型过程中由于扫描速度快、熔池小且凝固快。
因此,打印的工艺参数是影响零件组织、孔隙率和表面粗糙度的重要因素。
如下图1所示,在研究过程中由于扫描能量密度不够,导致零件内部形成100μm左右的孔洞缺陷,极大影响成型质量,而煜宸公司工艺人员通过对TC4成型工艺参数进行优化后,对零件进行抛光、腐蚀后,形成如图2所示金相照片,其表面未出现明显的冶金缺陷,并对该组参数打印的TC4零件进行排水法测试,得出其致密度达到98.5%。
图1.不合理的能量密度金相图图2.工艺参数优化后金相图TC4零件成型支撑的选择:SLM是利用金属粉末在激光束的热作用下完全熔化、经冷却凝固而成型的一种技术。
为保证复杂零件的成型质量,SLM工艺一般需要添加支撑结构,其主要作用体现在:1)承接下一层未成型粉末层,防止激光扫描到过厚的金属粉末层,发生塌陷;2)由于成型过程中粉末受热熔化冷却后,内部存在收缩应力,导致零件发生翘曲等,支撑结构连接已成型部分与未成形部分,可有效抑制这种收缩,能使成型件保持应力平衡。
而对于TC4钛合金而言,打印过程中有较高的温度梯度,材料熔化后快速凝固,导致较大的热应力,并且其本身刚性较差,容易发生翘曲变形抑或是开裂,如下图3所示,为支撑结构不合理,打印过程中热应力过大,导致零件变形。
因此,研究悬垂、尖角的支撑方式及如何通过支撑结构降低零件成型过程中热应力,是提高TC4零件成型成功率的重要手段。
激光技术在金属材料加工工艺中的应用
激光技术在金属材料加工工艺中的应用1. 引言1.1 激光技术在金属材料加工工艺中的重要性激光技术是一种高精度、高效率的加工方法,在金属材料加工领域发挥着重要作用。
激光加工具有非接触性、高能量密度、高速度和高精度等优点,可以实现对金属材料的精密加工和微细加工。
在金属材料加工中,激光技术可以实现各种加工工艺,如切割、焊接、打印、表面处理和热处理等,为金属制造业提供了多种解决方案。
激光技术在金属材料加工工艺中的重要性体现在以下几个方面:激光加工具有高能量密度和可控性,可以实现对金属材料的高精度加工,提高加工质量和加工效率;激光加工具有非接触性,可以减少材料损失和减少工具磨损,有利于提高金属材料利用率和延长设备寿命;激光加工具有高速度和高效率,可以节约成本和减少能源消耗,提高金属加工的经济效益和环保效益。
激光技术在金属材料加工工艺中的重要性不言而喻,已经成为当今金属加工行业不可或缺的重要技术之一。
随着激光技术的不断发展和创新,相信其在金属材料加工中的应用前景将更加广阔。
1.2 激光技术的发展历史激光技术的发展历史可以追溯到上世纪50年代。
1958年,美国的肯尼斯·荣特根发明了世界上第一台激光器,标志着激光技术的诞生。
随后,激光技术经过不断的发展和完善,逐渐应用于各个领域,包括金属材料加工工艺。
在激光技术发展的过程中,人们逐渐发现了激光在金属材料加工中的巨大潜力。
激光技术能够实现高精度、高效率的金属材料加工,不仅可以减少加工时间和成本,还可以提高产品的质量和精密度。
激光技术在金属材料加工工艺中扮演着非常重要的角色。
随着科技的不断进步和激光技术的不断完善,激光在金属材料加工中的应用范围也在不断扩大。
从最初的激光切割技术到目前的激光焊接、激光打印、激光表面处理以及激光热处理技术,激光技术已经成为金属材料加工中不可或缺的重要工具。
激光技术的发展历史为金属材料加工工艺的进步提供了重要的技术支持,同时也为未来激光技术在金属加工领域的应用打下了坚实的基础。
激光熔覆技术的原理和应用
激光熔覆技术的原理和应用1. 激光熔覆技术的简介激光熔覆技术是一种常用于金属表面改性和复合材料制备的先进加工技术。
它利用高能激光束对工件表面进行局部熔化,使金属或合金液态化并与基材相互混合,形成一层高质量的涂层。
激光熔覆技术具有熔化速度快、固化快、热影响区小、涂层与基材结合强等优点,因而在航空航天、汽车制造、能源装备等领域得到广泛应用。
2. 激光熔覆技术的原理激光熔覆技术的实质是利用高能激光束对工件表面进行局部加热,使其达到熔点,然后进行快速冷却,使其凝固成为一层均匀致密的涂层。
其原理主要包括以下几个方面:2.1 激光加热高能激光束在与工件表面接触时,光能转化为热能,使工件局部区域温度升高。
激光加热具有高度集中的特点,可以实现对工件表面的高温局部加热,而对其他区域几乎没有热影响。
2.2 金属熔化通过激光加热,金属或合金在达到熔点的条件下发生熔化。
激光熔化的特点是熔池温度高、熔池容积小、凝固速度快。
这使得熔化的金属能够在非常短的时间内冷却并固化,形成一层均匀致密的涂层。
2.3 冷却和凝固金属熔池在短时间内冷却并凝固形成固体涂层。
冷却速度的快慢直接影响涂层的组织结构和性能。
激光熔覆技术的快速冷却速度可以避免大晶粒的形成,并在晶界处形成细小的析出相,提高涂层的强度和硬度。
3. 激光熔覆技术的应用激光熔覆技术在多个领域有着广泛的应用,下面列举了其中一些典型的应用:3.1 表面修复和修饰通过激光熔覆技术可以对损坏的金属零件进行修复和修饰。
激光熔覆可以填充表面缺陷、修复裂纹,提高零件的使用寿命和性能。
3.2 硬质合金涂层制备激光熔覆技术可以在金属基材表面涂覆硬质合金材料,提高金属零件的耐磨性、耐腐蚀性和抗疲劳性。
硬质合金涂层广泛应用于机械零件、切削工具等领域。
3.3 功能性涂层制备通过激光熔覆技术可以在金属基材表面制备各种功能性涂层,如热障涂层、阻尼涂层、导电涂层等。
这些涂层可以为金属零件赋予新的性能和功能,拓展其应用范围。
激光加工对金属材料性能与表面质量影响机理

激光加工对金属材料性能与表面质量影响机理激光加工作为一种高精度、高效率的加工方式,在金属材料加工领域得到了广泛的应用。
激光加工对金属材料的性能与表面质量具有重要影响,本文将重点探讨激光加工对金属材料性能与表面质量的影响机理。
首先,激光加工对金属材料性能的影响主要表现在以下几个方面。
1. 材料硬度:激光加工能够使金属材料发生显著的相变,从而改变其内在结构和晶格缺陷。
通过调节激光加工参数,可以实现对材料硬度的精确控制。
2. 材料强度:激光加工可以通过改变材料表面的残余应力分布,提高金属材料的强度。
激光加工还可以产生细小的晶粒和块状碳化物等强化相,进一步提高材料的力学性能。
3. 刚性与韧性:激光加工可以调控金属材料的晶格缺陷、晶界、析出相等微观结构,从而改善材料的刚性和韧性。
例如,激光合金化可以增加材料的塑性,提高材料的抗冲击性能。
其次,激光加工对金属材料表面质量的影响机理主要包括以下几个方面。
1. 表面粗糙度:激光加工通过调节激光功率、扫描速度等参数,可以实现对金属材料表面粗糙度的控制。
激光加工能够去除材料表面的氧化层、油污和粗糙微观结构,实现表面的光洁化。
2. 表面硬度:激光加工能够在金属材料表面形成淬火层,提高材料的硬度。
通过控制激光加工参数和扫描路径,可以实现对材料表面硬度分布的调控。
3. 表面残余应力:激光加工过程中,材料表面会受到激光能量的瞬时加热和快速冷却的影响,引起残余应力的积累。
激光加工可以通过改变激光功率密度和扫描路径,控制材料表面残余应力的分布。
4. 表面化学成分:激光加工可通过表面熔化和重新凝固的过程,改变金属材料表面的化学成分。
例如,激光表面合金化可以使金属材料表面富含特定金属元素,增加材料的耐腐蚀性。
总结起来,激光加工对金属材料的性能与表面质量影响机理主要包括调控材料的内在结构和晶格缺陷,改变材料的力学性能,以及控制材料表面的粗糙度、硬度、残余应力和化学成分等因素。
合理选择激光加工参数和加工工艺,对于实现对金属材料性能与表面质量的精确控制具有重要意义。
激光合金化技术

激光合金化技术
1.激光合金化技术是一种先进的表面处理技术,它能够通过激光束直接熔化表面材料并混合添加物来改善其机械和化学性质。
2.激光合金化技术可以应用于各种材料,包括金属、陶瓷、塑料和复合材料等,并能够实现从微米到毫米尺度的高精度控制。
3.激光合金化技术具有高效性、高精度和高灵活性等优点,且对被处理物料本身的影响较小。
4.激光合金化技术可以实现在表面形成复合材料、金属间化合物、均质合金和非晶态材料等多种新材料,并能够为材料的精细调控提供新的方法。
5.激光合金化技术在汽车、航空、航天、电子和能源等领域有广泛的应用,可以改善材料的表面硬度、磨损和腐蚀性能。
6.激光合金化技术的核心是激光合金化设备,其品质和性能直接影响到合金化效果和经济效益。
7.激光合金化技术的优化和改进需要不断探索新的合金化方法和添加物,并依据不同材料的物理、化学和机械性质进行选择和调制。
8.激光合金化技术的应用还需要关注长期的使用效果和环保问题,充分涉及到合金化成本和可持续性发展问题。
9.激光合金化技术的发展局限在于目前的生产成本和技术水平,但是随着技术的发展和工艺的改进,其应用将逐渐扩展和成熟。
10.激光合金化技术是一种高科技的表面处理技术,其应用前景广阔,但是需要不断探索和优化。
激光科技在现代制造业的应用
激光科技在现代制造业的应用激光科技自问世以来,在现代制造业中发挥着重要的作用。
激光具有高能密度、高单向性和高色散性等特点,使其在材料加工、测量和通信领域得到广泛应用。
本文将从这些角度来探讨激光科技在现代制造业中的应用。
一、材料加工领域激光在材料加工领域具有非常广泛的应用。
首先是激光切割技术,它可以用于金属材料、木材、塑料等各种材料的切割。
激光切割技术具有精度高、速度快和加工范围广的特点,被广泛用于汽车制造、航空航天和家电等领域。
其次是激光焊接技术,它可以用于金属材料的精密焊接。
激光焊接技术具有焊接速度快、接头强度高和热影响区小的优势,因此在汽车零部件制造和航空航天工业中被广泛采用,提高了产品的质量和可靠性。
此外,激光熔覆、激光沉积和激光合金化等激光表面处理技术也在材料加工中发挥着不可替代的作用。
这些技术可以提高材料的硬度、耐磨性和抗腐蚀性,延长其使用寿命,广泛应用于模具制造、船舶制造和机械制造等领域。
二、测量领域激光在测量领域有着广泛的应用。
首先是激光测距技术,它可以用于测量距离、高度和角度等。
激光测距技术具有测量范围广、测量精度高和反射率低的优势,被广泛应用于建筑测量、地质勘探和自动驾驶等领域。
其次是激光扫描技术,它可以用于三维物体的快速建模和重建。
激光扫描技术具有扫描速度快、点云密度高和几何形状精确的特点,因此在数字化建筑、文物保护和虚拟现实等领域得到广泛应用。
此外,激光干涉仪和激光干涉测量技术也在测量领域中发挥着重要作用。
这些技术可以用于测量物体的形状、表面质量和变形情况,被广泛应用于精密加工、地质灾害监测和结构健康监测等领域。
三、通信领域激光在通信领域有着重要的应用。
首先是激光通信技术,它可以实现高速、远距离和安全的数据传输。
激光通信技术具有宽带、低损耗和抗干扰能力强的特点,因此在卫星通信、无线电通信和海底光缆等领域得到广泛应用。
其次是激光雷达技术,它可以实现远距离、高精度和全天候的目标检测和跟踪。
激光表面合金化技术及其应用
激光表面合金化技术及其应用原中国航空精密机械研究所(北京100076)荣烈润一.激光表面合金化的机理和优点制,在基体金属表面可形成深度为0.01~2mm的合金层。
由于冷却速度高,故偏析极小,并且细化晶1.激光表面合金化的机理粒效果显著。
激光表面合金化(以下简称激光合金化)是金激光合金化与普通电弧表面硬化和等离子喷涂属材料表面局部改性处理的一种新方法。
它是指在相比,具有下列优越性:①高度聚集的激光照射能高能量激光束的照射下,使基体材料表面的一薄层量,可以通过空气进行远距离传播。
②是一种能有与根据需要加入的合金元素同时快速熔化、混合,效利用能量的快速表面处理方法。
③可准确地控制形成厚度为10~1000肚m的表面熔化层l熔化层在激光功率密度与加热速度,从而变形小,可省去校凝固时获得的冷却速度可达105~108℃,s,相当于直和打磨加工等后续工序。
④能使难以接近的或局急冷淬火技术所能达到的冷却速度,又由于熔化层部的区域合金化,而且利用激光的深聚焦,在不规液体内存在着扩散作用及表面张力效应等物理现则的零件上可获得均匀的合金化深度。
象,使材料表面在很短时间内(50~2000p.s)形成基于上述特点,激光合金化在金属加工业中逐具有要求深度及化学成分的表面合金化层,同时快渐获得应用。
它可使廉价的普通材料表面获得有益速熔化非平衡过程可使合金元素在凝固后的组织达的耐磨、耐腐蚀、耐热等性能,从而可以取代昂贵到很高的过饱和度,从而形成普通合金化方法不容的整体合金,并可改善不锈钢,铝合金和钛合金的易得到的化合物、介稳相及新相,还能在合金化元耐磨性能,也可制备传统冶金工艺无法得到的某些素消耗量很低的情况下获得具有特殊性能的表面合特殊材料,如超导合金、表面金属玻璃等。
适合于金。
由于这种合金化层具有高于基材的某些性能,激光合金化的基材包括:普通碳钢,合金钢、不所以就达到了表面改性处理的目的。
锈钢、铸铁、钛合金及铝合金。
合金化元素包括:2.激光合金化的优点Cr、Ni,W、Ti、Mn,B、V、Co和Mo等。
激光熔覆与激光合金化
(2) 复合粉末 在滑动、冲击磨损和磨粒磨损严重的条件下,单纯的Ni基、Co基、 Fe基自熔性合金己不能胜任使用要求,此时可在上述的自熔性合金粉 末中加入各种高熔点的碳化物、氮化物、硼化物和氧化物陶瓷颗粒, 制成了金属复合涂层。 复合粉末包括自粘性复合粉末和碳化物复合粉末。它们按照结构 可以分为包覆型和非完全包覆型,其区别在于芯核粉末是否被包覆粉 末包住。包覆型由于芯核粉末受到包覆粉末的保护,可以避免在高温 时发生部分元素的氧化烧损、挥发等现象。按照功能分又可以分为硬 质耐磨复合粉末(如Co/WC,Ni/WC)、耐高温复合粉末、耐腐蚀抗氧化 复合粉末、减磨润滑复合粉末等。
激光熔覆与激光合金化
一、激光熔覆
1、激光熔覆技术
激光熔覆亦称激光包覆或激光熔敷,是材料表面改性技术的一种 重要方法,它是利用高能激光束(104-106W/cm2)在金属表面辐照,通过 迅速熔化、扩展和迅速凝固,冷却速度通常达到102-104℃/s,在基材 表面熔覆一层具有特殊物理、化学或力学性能的材料,从而构成一种 新的复合材料,以弥补机体所缺少的高性能,这种复合材料能充分发 挥两者的优势,弥补相互间的不足。对于某些共晶合金,甚至能得到 非晶态表层,具有极好的抗腐蚀性能。
(二) 熔覆材料的分类及特点 激光熔覆采用的材料主要是热喷涂类材料和热喷焊类材料,这些
材料包括自熔性合金材料、碳化物弥散或者复合材料、陶瓷材料等, 这些材料具有优异的耐磨、耐腐蚀性能,并通常以粉末的形式使用, 熔覆时采用火焰喷焊。
(1) 自熔性合金材料 自熔性合金材料按基体不同可分为镍基合金、钴基合金和铁基 合金。其主要特点是都含有硅和硼,所以具有自我脱氧和自我造渣 的性能,这就是所谓的自熔剂。 自熔性合金材料原理是合金被重熔时,硅和硼分别形成Si02和 B202,并在熔覆层表面形成薄膜。这种薄膜一方面能防止合金中的 元素被氧化,另一方面又能与这些元素的氧化物形成硼化酸熔渣,
TC4钛合金激光选区熔化技术特点与应用
TC4是一种α+β双相钛合金,具有优异的综合力学性能,使用温度范围较宽,合金组织和性能稳定,被广泛应用于航空、航天、造船、汽车等领域。
因此,有关该产品的技术特点与应用上大家需要有所了解。
首先,钛合金本身所具有的高熔点、高熔融态活性以及大的变形抗力使得钛合金的传统机械加工具有一定的难度。
随着新一代航天武器装备对其零部件服役性能的要求日益提高,钛合金材料薄壁复杂结构的制备技术成为航天制造业研究的热点之一。
,因此,SLM成形Ti6Al4V构件得到了各国学者的关注,相关研究较为全面和深入。
一、TC4合金粉末的选择有关粉末质量影响因素:二、TC4增材制造工艺选择,不同增材制造工艺对比三、TC4成型参数的选择采用激光选区熔化技术,零件成型过程中由于扫描速度快、熔池小且凝固快。
因此,打印的工艺参数是影响零件组织、孔隙率和表面粗糙度的重要因素。
四、TC4零件成型支撑的选择SLM是利用金属粉末在激光束的热作用下完全熔化、经冷却凝固而成型的一种技术。
为保证复杂零件的成型质量,SLM工艺一般需要添加支撑结构,其主要作用体现在:1)承接下一层未成型粉末层,防止激光扫描到过厚的金属粉末层,发生塌陷;2)由于成型过程中粉末受热熔化冷却后,内部存在收缩应力,导致零件发生翘曲等,支撑结构连接已成型部分与未成形部分,可有效抑制这种收缩,能使成型件保持应力平衡。
五、TC4激光选区熔化打印案例——卫星领域早在2014年,空客公司就曾采用德国EOS设备成功制造过卫星支架,且采用增材制造手段,较传统的机加工,每颗卫星所需的三个支架的制造时间从一个月减少到不足五天。
在2016年,在两家法国航天公司的共同努力,采用Concept Laser X line 1000R设备为韩国两颗通讯卫星打印了当时最大的3D打印件—卫星支架,单个尺寸达到450×400×210 mm,该支架较传统加工质量减轻了22%。
相比西方国家已成功在3D打印技术成功引用的卫星支架领域,国内还尚未出现卫星支架采用增材制造的相关报道。
激光表面合金化
对激光表面合金化的研究王伟机制09级3班20092158(四)摘要:激光表面合金化是材料表面改性处理的重要方法之一,具有广阔的应用前景。
本文综述了激光表面合金化工艺制定的原则、方法及合金化涂层的性能,同时探讨了激光合金化当前研究存在的不足和今后努力的方向。
关键词:激光表面合金化原则方法性能激光表面合金化是通过熔化基体表面预先涂敷的膜层和部分基体,或者在表面熔化的同时注入某些粉末,膜层或表面在熔池中液态混合后发生快速凝固,从而在表面形成一层具有期望性能的合金薄层[1]。
这种方法既改变了材料表面的化学成分,又改变了结构和物理状态,可使廉价基材获得良好的表面性能,从而取代昂贵的整体合金,节约贵重金属材料和战略材料,使廉价合金获得更广泛的应用,大幅度降低成本。
因此,激光表面合金化具有很好的发展前景。
(一)激光表面合金化工艺制定的一般原则及方法1.激光表面合金化工艺制定的一般原则为达到激光表面合金化预期的目的和实际生产的需要,在研究中普遍遵循如下原则[2]:(1)必须考虑到合金化元素或化合物与基体金属熔体间相互作用的特性;(2)必须考虑在合金化区形成的物相对合金化强化效果的影响;(3)必须考虑表面合金层与基体间呈冶金结合的牢固性,以及合金层的脆性、抗压、耐弯曲等性能。
2.激光合金化工艺方法制定激光合金化工艺包括合金化成份的选配、合金化材料的引入方式及合金化层质量拄制三个主要方面。
(1)基体与合金化组元的选择为满足激光合金化工艺制定原则的要求,基体材料的选择多数是铁基合金和有色金属,此外,半导体与金属薄膜的合金化也是一个重要的应用领域。
铁基材料中包括普通碳钢、合金钢、高速钢、不锈钢及各类铸铁,有色金属材料主要包括A1、Ti、Cu、Ni及其合金等。
在合金化组元的选择上,既有Cr、Ni、W、Ti、Co、Mo等金属元素,也有C、N、B、Si 等非金属元(2)合金化材料的引入方式将合金化材料引入到高能光束与金属母材表面的交互作用区的方式很多,概括起来有以下几种:a. 粉末涂覆法。