
d打印技术之sla立体光固化成型法
3D打印技术之S L A立体光固化成型法
集团文件版本号:(M928-T898-M248-WU2669-I2896-DQ586-M1988)
3D打印技术之SLA(立体光固化成型法)SLA(Stereo lithography Appearance),即立体光固化成型法。
SLA技术3d打印机的原理
用特定波长与强度的激光聚焦到光固化材料表面,使之由点到线,由线到面顺序凝固,完成一个层面的绘图作业,然后升降台在垂直方向移动一个层片的高度,再固化另一个层面。
这样层层叠加构成一个三维实体。
SLA是最早实用化的快速成形技术,采用液态光敏树脂原料,工艺原理如图所示。
其工艺过程是:
首先,通过CAD设计出三维实体模型,利用离散程序将模型进行切片处理,设计扫描路径,产生的数据将精确控制激光扫描器和升降台的运动;
其次,激光光束通过数控装置控制的扫描器,按设计的扫描路径照射到液态光敏树脂表面,使表面特定区域内的一层树脂固化后,当一层加工完毕后,就生成零件的一个截面;
然后,升降台下降一定距离,固化层上覆盖另一层液态树脂,再进行第二层扫描,第二固化层牢固地粘结在前一固化层上,这样一层层叠加而成三维工件原型,
最后,将原型从树脂中取出后,进行最终固化,再经打光、电镀、喷漆或着色处理即得到要求的产品。
SLA技术主要用于制造多种模具、模型等;还可以在原料中通过加入其它成分,用SLA原型模代替熔模精密铸造中的蜡模。
SLA技术成形速度较快,精度较高,但由于树脂固化过程中产生收缩,不可避免地会产生应力或引起形变。
因此开发收缩小、固化快、强度高的光敏材料是其发展趋势。
SLA 技术的优势
1.光固化成型法是最早出现的快速原型制造工艺,成熟度高,经过时间的检验。
2.由CAD数字模型直接制成原型,加工速度快,产品生产周期短,无需切削工具与模具。
3.可以加工结构外形复杂或使用传统手段难于成型的原型和模具。
4.使CAD数字模型直观化,降低错误修复的成本。
5.为实验提供试样,可以对计算机仿真计算的结果进行验证与校核。
6.可联机操作,可远程控制,利于生产的自动化。
SLA 技术的缺陷
1.SLA系统造价高昂,使用和维护成本过高。
2.SLA系统是要对液体进行操作的精密设备,对工作环境要求苛刻。
3.成型件多为树脂类,强度,刚度,耐热性有限,不利于长时间保存。
4.预处理软件与驱动软件运算量大,与加工效果关联性太高。
5.软件系统操作复杂,入门困难;使用的文件格式不为广大设计人员熟悉。
SLA, DLP,FDM三种成型技术的特点

SLA 、DLP、FDM三种成型技术的特点?SLA 、DLP、FDM这三种都是3D打印机常用到的三种技术。
FDM:全称叫“熔融沉积”技术,基本原理是通过加热装置将ABS、PLA等丝材加热融化,然后通过挤出头像挤牙膏一样挤出来,一层一层堆积上去,最后成形。
大家如果见过春蚕吐丝,就清楚了(我估计90后多半没见过),类似的也是如此。
蚕体内含有绢丝蛋白质的绢丝液,蚕用嘴挤压吐出,一层一层环绕,这种液体凝固后就成了丝茧。
SLA:全称叫“立体光固化成型”,基本原理是激光束在液态树脂表面勾画出物体的第一层形状,然后制作平台下降一定的距离(0.05-0.025mm之间),再让固化层浸入液态树脂中,如此反复。
使用的树脂是光敏树脂,激光束照射后会形成固态。
DLP:全称叫“数字光投影”技术。
使用的耗材和SLA一样,都是光固化树脂。
那和SLA有什么区别呢?为什么叫数字光投影呢?其实在机械结构方面,DLP与SLA最大的不同在于,DLP用的是投影仪的数字光源(没用用过投影仪?买一个试试,哈哈),SLA用的是激光头。
正因为如此,DLP一扫就是一片,SLA成形只能靠一个激光点。
一些DLP机器还可以打多种材料,例如DLP200台面可以打印多种材料,树脂ABS亚克力。
打印尺寸:FDM > SLA ≈DLPFDM的机器,在架构上灵活多样,有XYZ框架结构的,有三角州结构的,有机械手臂的,因此成形尺寸可以做得很小,也可以做得很大;而而SLA和DLP在成形原理上的限制,暂时就无法做出大型的机器,SLA理论上和FDM一样可以做的无限大的尺寸,只不过速度会慢,SLA也是通过光轴移动来打印的。
而DLP呢?如果做大的话,会牺牲精度,而SLA和FDM不会。
3D打印机有XYZ三个轴来控制精度,Z轴是步进电机精度,就是咱们说的层厚,这个精度FDM、DLP、SLA没什么区别,因为买的都是市面上的步进电机,理论上最小可以到0.01MM。
差别主要是在X、Y轴精度上。
立体光固化成型原理

立体光固化成型原理立体光固化成型(stereolithography,SLA)是一种聚合物3D打印技术,其原理是利用紫外线光源固化液态光敏树脂。
SLA是最早的商业化3D打印技术之一,其能将百万级零件制造到数天内,是高精度、高速度的打印技术之一。
SLA的原理简单来说是,通过把一层液态光敏树脂放置在建造平台上,利用逐层递增的方法将树脂被照射到随后的固化过程中。
然后,创造出的骨架被下降到接触涂层树脂中一层,将继续过程,并固化到下一层,最终产生一个立体复制品。
这种方法可实现高精度的3D打印零件,具有高表面质量的特点,结构可以非常复杂,同时可以实现非常精细的内部结构。
具体来说,SLA技术由三个主要的组成部分组成:液态树脂材料、光源和建造平台。
液态树脂材料是整个打印过程中的主要材料,它是在紫外线光的作用下固化成固态的材料;光源通常是一个固定的紫外线激光器,其通过数字坐标机器(DCM)获取并控制光的属性和位置;建造平台则提供了一个打印区域,用于固定和移动树脂瓶,并用于建立3D零件的缩放、旋转和位置。
总体来说,SLA技术是一种高度精确的3D打印方法,其在行业中具有一定的优势。
它可以制造出非常复杂的结构,具有很高的表面质量和准确度,并可以在非常短的时间内生产出零件。
此外,SLA技术还可以打印出精细的内部结构,这通常是其他3D打印方法难以准确实现的。
SLA技术也存在一些缺点。
由于材料本身的限制,其打印出的零件通常比其他3D打印技术弱一些,经常需要进一步的处理和处理。
此外,SLA技术通常比其他3D打印技术更昂贵,需要更高的能源和更多的材料,因此成本也更高。
总之,SLA技术是一种高度精确的3D打印技术,可以用于制造复杂的结构和精细的内部结构。
它在许多不同的行业中得到了广泛应用,包括医疗、汽车、航空航天等等。
随着技术的不断发展,SLA技术已经变得越来越成熟和成熟,为行业中的很多领域带来了巨大的变革。
sla技术原理

SLA(Stereo Lithography Apparatus)技术,即立体光固化成型法,是一种最早实现商品化的快速成形(Rapid Prototyping)技术。
SLA技术基于液态光敏树脂的光聚合原理,通过逐层固化光敏树脂来生成三维实体模型。
SLA技术的工作原理如下:
1. 设计:首先通过计算机辅助设计(CAD)软件设计出三维实体模型。
2. 切片处理:利用离散程序将模型进行切片处理,将三维模型分解成一系列二维层。
3. 生成数据:根据切片处理结果,生成精确控制激光扫描器和升降台运动的路径数据。
4. 激光扫描:激光光束通过振镜的反射,按照设计的扫描路径照射到液态光敏树脂表面,使特定区域内的树脂固化。
5. 升降台运动:在激光扫描的同时,升降台按照设定的速度和路径进行运动,使激光扫描的区域逐层叠加,形成三维工件。
6. 固化层叠加:当一层加工完毕后,升降台上升一定距离,再覆盖一层液态树脂,进行下一层的扫描和固化。
这样一层层叠加,最终形成三维工件。
7. 后处理:将生成好的三维工件从树脂中取出,进行后续的固化、抛光、电镀、喷漆或着色等处理,得到最终产品。
总之,SLA技术通过逐层扫描和固化光敏树脂,实现三维物体的快速成型。
作为一种成熟的光固化技术,SLA具有加工速度快、精度高、材料选择范围广等优点。
3D打印技术之SLA(立体光)
Unirapid III 3D打印机
• 日本的Unirapid III3D打印机专门为 打印精细物品而设 计,最小层厚度仅 有0.05mm,最大 建模尺寸为 150×150×150mm。
Stratasys objet系列
Objet Connex500
Objet打印效果图
SLA成型技术的材料
• • •
• 主要有四大系列: Ciba (瑞士巴塞尔)公司生产的CibatoolSL 系列, Dupont(美国杜邦)公司的SOMOS系列, Zeneca(英国捷利康公司)公司的Stereocol 系列, RPC公司(瑞典)的RPCure系列。
光固化快速成型技术的优点:
(1)快速性。 (2)高度柔性。
(3)精度高。
(4)集成化。
(5)材料利用率高。
光固化快速成型技术的缺点:
(1)需要设计支撑结构。 (2)成本较高,可使用的材料较少。 (3)有气味和轻微毒性。
应用
目前医学上手术植入体模型的
制作、手术中的定位模型制作、医
学教学辅具制作、组织工程细胞载
体支架的制作等方面都运用到了光 固化快速成型技术。
STL 格式图形
结论
• 我国需加强创新研发、技术引进和投入, 争取在未来的市场竞争中占据有利位置。 • 国内需要借鉴美国3D 打印企业的运营模式, 要将研发重点移向技术应用,加大产学研 合作,加大扶植重点企业的研发,突破 “校园模式”,向市场和产业化转变。
• 该技术的核心,也是“颠覆制造业”的重 要因素就是材质,只有进行更多新材料的 开发才能拓展3D 打印技术的应用领域。
技术萌芽期
国内 国外 1999 年之前 1995 年之前
平稳增长期
2000 - 2007 年 1996 - 1998 年
SLA光固化3D打印成型技术研究
207中国设备工程C h i n a P l a n t E n g i n e e r i ng中国设备工程 2021.06 (上)3D 打印机的原理是将数据和原材料放入3D 打印机中,然后机器根据该程序制造产品。
光敏树脂选择性光固化是采用立体雕刻(Stereo Lithography Apparatus)原理工艺,并且也是最早,最成熟且使用最广泛的快速成型技术。
SLA 光固化3D 打印技术已进入所有领域,提高了打印精度,简化了复杂零件的制造,节省了产品开发周期,降低了人工成本。
目前,国内外制造商正在出现小收缩、快速固化并具有高强度的光敏材料,正是这些因素使SLA 光固化3D 打印机在我国越来越受欢迎。
本文以SLA 光固化3D 打印成型技术为研究对象,简述在教学过程中的体会。
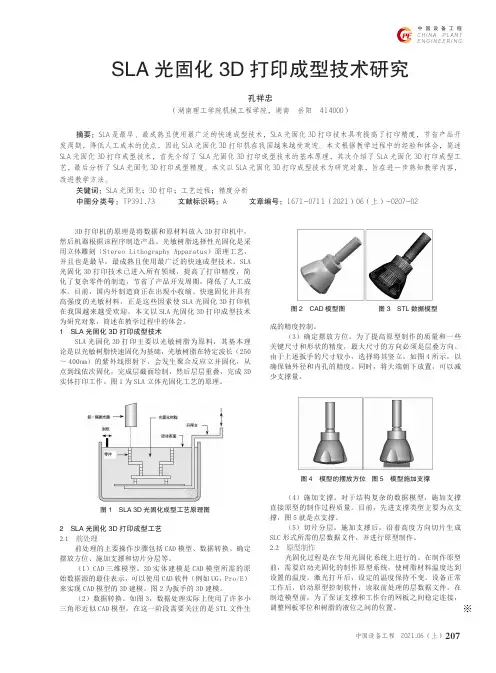
1 SLA 光固化3D 打印成型技术SLA 光固化3D 打印主要以光敏树脂为原料,其基本理论是以光敏树脂快速固化为基础,光敏树脂在特定波长(250~400nm)的紫外线照射下,会发生聚合反应立并固化,从点到线依次固化,完成层截面绘制,然后层层重叠,完成3D 实体打印工作。
图1为SLA立体光固化工艺的原理。
图1 SLA 3D 光固化成型工艺原理图2 SLA 光固化3D 打印成型工艺2.1 前处理前处理的主要操作步骤包括CAD 模型、数据转换、确定摆放方位、施加支撑和切片分层等。
(1)CAD 三维模型。
3D 实体建模是CAD 模型所需的原始数据源的最佳表示,可以使用CAD 软件(例如UG,Pro/E)来实现CAD 模型的3D 建模。
图2为扳手的3D 建模。
(2)数据转换。
如图3,数据处理实际上使用了许多小三角形近似CAD 模型,在这一阶段需要关注的是STL 文件生SLA 光固化3D 打印成型技术研究孔祥忠(湖南理工学院机械工程学院,湖南 岳阳 414000)摘要:SLA 是最早、最成熟且使用最广泛的快速成型技术,SLA 光固化3D 打印技术具有提高了打印精度,节省产品开发周期,降低人工成本的优点,因此SLA 光固化3D 打印机在我国越来越受欢迎。
sla光固化方法

sla光固化方法SLA光固化方法SLA(Stereolithography Apparatus)光固化方法是一种常用于3D 打印技术中的加工方法,它能够将液态光敏树脂通过光固化技术逐层凝固,最终形成所需的实体模型。
在SLA光固化方法中,光敏树脂是通过紫外线光源进行固化的,该方法具有高精度、高速度、无需支撑物等优点,已广泛应用于各个领域。
SLA光固化方法的工作原理是将液态光敏树脂注入到一个透明的槽中,然后使用一个可控制的紫外线光源照射到树脂表面。
紫外线光源能够引发树脂中的光敏物质发生聚合反应,从而使树脂逐渐固化。
在固化后,槽中的平台会向下移动一层距离,使下一层树脂暴露在紫外线光源下,继续进行光固化。
如此循环,直到整个模型打印完成。
SLA光固化方法具有以下几个优点。
首先,它能够实现非常高的精度,通常可以达到数十微米的级别。
这是因为SLA光固化方法使用的紫外线光源具有较短的波长,能够提供高能量的光束,使得光敏树脂能够快速固化。
其次,SLA光固化方法的打印速度相对较快,可以在几个小时内完成一个复杂的模型。
这是因为光敏树脂的固化过程是瞬间完成的,不需要额外的时间等待。
此外,SLA光固化方法还具有无需支撑物的特点。
由于光敏树脂在固化后具有一定的强度,可以自己支撑起模型的形状,因此不需要额外的支撑结构,使得打印过程更加简便。
然而,SLA光固化方法也存在一些局限性。
首先,光敏树脂的材料种类相对较少,选择范围有限。
其次,由于紫外线光源只能照射到树脂表面,因此在打印过程中可能会出现一些表面质量不理想的情况,例如表面不光滑、存在层状痕迹等。
此外,SLA光固化方法的成本相对较高,光敏树脂的价格较贵,使得其在大规模生产中的应用受到了限制。
尽管SLA光固化方法存在一些局限性,但它仍然是一种非常重要和广泛应用的3D打印技术。
在医疗领域中,SLA光固化方法可以用于制作仿真器官、植入物等医疗器械。
在工业设计领域中,SLA光固化方法可以用于制作样机、模型等。
3D打印应用技术与创新-项目四 光固化成型工艺
4.3 光固化成型工艺过程
光固化成型技术的工艺过程如图所示。
4.3 光固化成型工艺过程
一、CAD模型创建及数据转换 二、模型摆放及添加支撑
4.3 光固化成型工艺过程
三、模型切片分层 四、分层叠加成形过程 五、后处理
整个零件完整成型后,需要借助工具从成型设备 上取下,进行零件的清洗、未固化树脂排出、支撑 去除、表面打磨和涂覆等处理,以后将制件置于大 功率紫外灯箱中作进一步的内腔固化。
项目四 光固化成型工艺(SLA)
4.1
光翻固转化课成堂型的工起艺源原理
4.2
翻转光课固堂化与成传型统工课艺堂特的点对比
4.3
光固化成型工艺过程
4.4
光固化成型工艺的适用材料
4.5
光固化成型工艺的精度
4.1 光固化成型工艺原理
光固化成型技术以光敏树脂为原料,利用光能的化学和 热作用使树脂材料固化,通过计算机控制光源的移动使其凝 固成型。传统的光固化成型工艺主要以激光作为光源的扫描 线扫描方式。随着光固化成型工艺的发展,又产生了以LCD 、DLP投影灯作为光源的面扫描式成型工艺。
4.2 光固化成型工艺特点
二、光固化成型工艺的缺点:
1. 制件易变形。成型过程中材料发生物理和化学变化,制件较易弯曲。 2. 需要设计工件的支撑结构,否则会引起成型件变形。 3. 设备运转及维护成本较高。液态树脂材料和激光器的价格较高。 4. 可使用的材料种类较少。目前可用的材料主要为感光性的液态树脂材料。 5. 液态树脂具有气味和毒性,并且需要避光保护。 6. 成型后的原型树脂一般并未完全固化,为提高模型的使用性能和尺寸稳 定性,通常需要二次固化。
三、光敏树脂的分类
4.4 光固化成型工艺的适用材料
SLA光固化成型:最成熟的3D打印技术
SLA光固化成型:最成熟的3D打印技术光固化技术可以追溯到1977年,美国的Swainson提出使用射线来引发材料相变,制造三维物体。
由于资金问题,该项目于1980年终止。
同样的研究于1984年在巴特尔实验室(Battelle Laboratories)展开,该研究项目被称为光化学加工(Photochemical Machining)。
尽管当时政府为这项技术提供了完善的实验室硬件支撑,但是没能够实现商业化。
1983年,Charles Hull发明了光固化成型技术,并在1986年获得申请专利。
同年,Charles Hull在加利福尼亚州成立了3D Systems 公司,致力于将光固化技术商业化。
1988年,3D Systems推出第一台商业设备SLA-250,光固化快速成型技术在世界范围内得到了迅速而广泛的应用。
SLA-250的面世成为了3D打印技术发展史上的一个里程碑事件,其设计思想和风格几乎影响了后续所有的3D打印设备。
光固化工作原理光固化成型(Stereo Lithography Appearance,SLA或SL)主要是使用光敏树脂作为原材料, 利用液态光敏树脂在紫外激光束照射下会快速固化的特性。
光敏树脂一般为液态,它在一定波长的紫外光(250 nm~400 nm)照射下立刻引起聚合反应,完成固化。
SLA通过特定波长与强度的紫外光聚焦到光固化材料表面,使之由点到线、由线到面的顺序凝固,从而完成一个层截面的绘制工作。
这样层层叠加,完成一个三维实体的打印工作。
具体打印流程:1. 在树脂槽中盛满液态光敏树脂,可升降工作台处于液面下一个截面层厚的高度,聚焦后的激光束在计算机控制下沿液面进行扫描,被扫描的区域树脂固化,从而得到该截面的一层树脂薄片;2. 升降工作台下降一个层厚距离,液体树脂再次暴露在光线下,再次扫描固化,如此重复,直到整个产品成型;3. 升降台升出液体树脂表面,取出工件,进行相关后处理,通过强光、电镀、喷漆或着色等处理得到需要的最终产品。
立体光固化成型技术
立体光固化成型技术立体光固化成型技术(Stereolithography,简称SLA)是一种利用紫外光定向聚合特定光敏树脂,通过分层处理,逐层堆叠完成三维实体模型制造的一种先进制造技术。
SLA 技术在工业,医疗,建筑,消费品等领域得到了广泛的应用。
SLA技术的过程可以简单地概括为:先通过CAD软件设计出所需物品的数字模型,然后将数字模型导入到SLA成型机,机器将数字模型分解成很多薄层,逐层固化树脂,形成三维实体,最后再通过后处理工艺如清洗、喷涂涂料等工艺进行加工。
1. 高精度和高质量SLA技术具有非常高的制作精度,其平均加工精度能够达到0.1mm级别,使得最终制作的产品质量稳定可靠。
2. 制造速度快相较于传统的制造技术,如铸造、加工等,SLA技术具有制造速度快的优势,可大大节约制造时间成本,节约企业的生产成本。
3. 成品表面平整SLA技术通过逐层极其平整的成型,使得成品表面非常平整,不需要额外研磨和喷涂等后续工艺处理。
4. 生产效率高SLA技术可以通过分层处理,用较短的时间生产出细节丰富、形状各异的产品,使得生产效率大大提高,降低了生产成本。
5. 应用广泛SLA技术广泛应用于制造行业和工业领域,如汽车、医疗、消费品、航空等工业和医疗领域。
SLA技术虽然具有许多优点,但仍然存在一些问题需要解决,如最终成品均匀性、清洗和处理等。
尽管如此,SLA技术以其高质量、高效率和广泛的应用领域,仍然是一种非常有前途的制造技术。
近年来,随着3D打印技术的发展,SLA技术也在技术和应用方面得到了不断的优化和拓展。
新材料的研发和新的工艺流程的创新,使得SLA技术应用的范围不断扩大,并在制造领域取得了重大突破。
SLA技术应用于汽车领域,可以大幅度缩短车型的设计和开发周期,提高试车效率,及时发现设计上的问题,从而大幅度降低成本。
SLA技术也可以用于制造特殊材料的复杂零件,使得汽车在性能、外观和安全等方面得到提高。
医疗领域也是SLA技术的重要应用领域,SLA技术可以制造出三维的仿真器官或人体组织模型,便于医生更好地分析、诊断和治疗病患。
第二部分:简述目前的3D打印技术之SLA光固化立体成型
光固化立体造型(Stereolithography,SLA)
据维基百科记载,1984年的第一台快速成形设备采用的就是光固化立体造型工艺,现在的快速成型设备中,以SLA的研究最为深入,运用也最为广泛。
平时我们通常将这种工艺简称“光固化”,该工艺的基础是能在紫外光照射下产生聚合反应的光敏树脂。
与其它3D打印工艺一样,SLA 光固化设备也会在开始“打印”物体前,将物体的三维数字模型切片。
然后电脑控制下,紫外激光会沿着零件各分层截面轮廓,对液态树脂进行逐点扫描。
被扫描到的树脂薄层会产生聚合反应,由点逐渐形成线,最终形成零件的一个薄层的固化截面,而未被扫描到的树脂保持原来的液态。
当一层固化完毕,升降工作台移动一个层片厚度的距离,在上一层已经固化的树脂表面再覆盖一层新的液态树脂,用以进行再一次的扫描固化。
新固化的一层牢固地粘合在前一层上,如此循环往复,直到整个零件原型制造完毕。
SLA 工艺的特点是,能够呈现较高的精度和较好的表面质量,并能制造形状特别复杂(如空心零件)和特别精细(如工艺品、首饰等)的零件。