
成品检验标准书
游标卡尺
4.5 TUBE破损
目视
4.6 TUBE过长或过短(以作业指导书规定尺寸为准)
游标卡尺
4.7 TUBE脱落
目视
4.8 TUBE未穿入CT的底部
目视
5.标签状况
5.1标签字样不符((以作业指导书为准)
目视
5.2贴标签地点方向错误(以作业指导书为准)
检验内容
检验方法
缺点判定
严重
主要
次要
1.包装检查
1.1短装
目视
1.2混料
目视
2.外观检查
2.1 BOBBIN\TAPE破损
目视
2.2 TAPE翘起
目视
2.3包面不平整
目视
2.4变压器变黄色
目视
2.5 CORE表面生锈
目视
2.6 CORE错位
目视
2..7 CORE翘片.多片.少片
目视
2.8 WIRE外露
目视
2.9 CORE破损
目视
2.10未点白点
目视
2.11胶渣.胶块
目视
2.12断线
目视
2.13未贴标签
目视
2.14结线高
目视
2.15标签歪斜
目视
3.PIN的状况
3.1 PIN歪斜
目视\合脚板
3.2 PIN氧化
目视
3.3空脚残留
目视
3.4 PIN不到位
目视
3.5 PIN有刮伤痕迹(或PIN露铜)
目视
4. CT和TUBE
8.6电阻不良
万用表
8.7电流电压不良
变压器测试仪BCY-1\BCY-2
的状况
4.1 CT长短不符合规定(以作业指导书为准)
游标卡尺
4.2 CT线未按要求出线(以作业指导书为准)
目视
4.3 CT弯曲方向错误((以作业指导书为准)
目视
文件名称
变压器检验标准
文件编号
版本
制定单位
制定日期
页次
3/4
5.变压器FQC检验规范
检验项目
检验内容
检验方法
缺点判定
严重
主要
次要
4. CT和TUBE的状况
文件名称
变压器检验标准
文件编号
版本
制定单位
制定日期
页次
1/4
1.检验方式:MIL-STD-105EⅡ标准单次抽样
允收水准:AQL CR=0 MA=0.4 MI=0.65
2.记录方式
FQC将检验结果记录于《成品检验报告》、《成品定期确认检验表》内。
3.注意事项
3.1成品检验判定不合格时,退给原生产线重工/重修,已生产完成且不可再修复之成品,即判定报废或申请紧急放行处理.
3.6FQC每一年须定期对认证产品进行外观、结构及各项性能之检查。并保存好相关记录。若一年未生产之产品须在生产时再次进行外观、结构及各项特性之会面检查,并记录在《成品定期确认检验表》上,检验方法如标准书。
核准
审核
制订
文件名称
变压器检验标准
文件编号
版本
制定单位
制定日期
页次
4.变压器FQC检验规范
检验项目
3.2FQC在检验记录不良率超过品质目标时,并向相关部门汇报处理.
3.3FQC判定(CR)严重缺失产品,作不合格处理,并经总经理核准后报废.
3.4FQC判定(MA)主要缺失产品,退还原生产单位重工/重修,若生产急需产品,在对成品性能不影响的情况下,经总经理核准后紧急放行处理.
3.5检验过程中判定为次要缺失(MI)的产品,若生产产品对成品性能不影响,可直接由管理代表核准后予以紧急放行处理;若不影响生产进度,应优先考虑退还生产单位重工/重修.
目视
5.3标签字迹模糊不清楚.
目视
5.4标签规格不符(以作业指导书为准)
直尺
5.5标签歪斜
目视
5.6标签反向
目视
6.焊锡不良
6.1短路
目视
6.2冷焊,锡高
目视
6.3锡渣,锡块,锡珠,倒勾
目视
6.4焊锡不光滑
拆解
7.含浸和烘烤
7.1未烤干
目视
7.2烤焦,烤黑
目视
7.3 CT和PIN上沾凡立水.
目视
7.4 CORE松动.
轻微震动
文件名称
变压器检验标准
文件编号
版本
制定单位
制定日期
页次
6.变压器FQC检验规范
检验项目
检验内容
检验方法
缺点判定
严重
主要
次要
8.电气特性
8.1线圈圈数不良
CHENHAN-310
8.2相位极性相反
CHENHAN-310
8.3电感不良
LCZ-1061
8.4漏电感不良
LCZ-1061
8.5耐压不良
高压机GPT-515AD
成品检验标准SIP1

审核所有客户产品名称
护腰按摩器型号样品、样品
承认书、图
纸、BOM表、
卷尺卷尺直尺尺寸卷尺S-295%酒精棉布2PCS S-2抽样依据抽样水平MIL-STD-105E正常单次抽样水平Ⅱ2PCS MAJ 包装客户名称标准检验指导书Standard Inspection Procedure (SIP)
文件编号
生效日期MIL-STD-105E正常单次抽样水平Ⅱ 特殊检验水平S-2检验依据检验项目
检验标准检验项目功能检验工具按键使用
缺陷等级MAJ
成品
按键使用灵活有效拉力测试仪箱唛,说明
书,LOGO,贴
纸,条码等印
刷内容
符合订单要求目视成品符合技术图纸要求耐拉力测试魔术贴复合能
力
零部件
不能脏污,不能少件,与样品一致依承认书AQL= CR:0 MIN:4.0版本
制作控制盒丝印
95%酒精,50gf,往返3次,丝印要清晰,不掉油墨外箱
长:x宽:x厚:通气孔直径:12.7mm,内箱
胶袋
长:x宽:x高:长:x宽:x高:。
产品检验标准书模板(7篇)

产品检验标准书模板(7篇)________公司向您保证我们的产品均严格根据ISO9000认证治理体系进展生产,现对我公司生产的产品带给如下质量保证:1、我公司保证产品在出厂会对产品进展各项指标的严格检验,确保产品合格率到达100%。
2、我公司保证自产品安装调试并验收合格后壹年内,如产品自身消失质量问题,我公司负责进展免费修理。
假如产品超出了我们的保修期限,我们也会在合理的范围内给您带给相应的有偿效劳。
3、属于以下状况之一的不赐予免费保修,但能够实行合理的有偿效劳。
_超过保修期;_不能带给购置凭证的;_未按产品使用说明书的要求使用、修理而造成损坏的(共性留意发生进水、摔坏以及人为的损坏);_客户擅自修理、拆卸产品的或者客户托付非本公司指定的修理人员修理,拆卸产品的;_使用非正规的劣质通信电缆造成的损坏;_由于水灾、火灾、雷击、地震等不行抗拒灾难造成产品发生故障或损坏的;_其它非产品自身缘由造成的故障或损坏。
4、产品使用过程中消失问题,我公司技术人员将做到有问必答,属于产品质量问题的,我公司保证24小时内赐予明确答复或解决方案,质保期内需要现场处理,保证48小时到达现场。
_________公司垂询电话:技术支持:产品检验标准书模板二__________超市:为维护广阔消费者的切身利益,确保我公司产品的质量安全,特拟定本产品质量保证书。
一、严格遵守《产品质量法》、《计量法》、《食品卫生法》、《工业产品生产许可证试行条例》以及相关的法律、法规的规定。
在生产和加工食品时,确保在取得生产许可资质的前提下组织生产和销售。
二、保证具有与食品生产相适应的专业技术人员、娴熟技术工人和质量工作人员。
保证从事食品生产加工的人员身体安康,无传染性疾病,持续良好的个人卫生。
三、保证在生产全过程实行标准化治理,从原材料选购、产品出厂检验到售后效劳实施有效的过程质量治理。
四、保证根据合法有效的产品标准组织生产,产品质量贴合相应的强制性标准,对无强制性标准规定的,明示企业所采纳的标准,并按明示的标准组织生产。
成品检验报告(标准范本)(一)
成品检验报告(标准范本)(一)引言概述:成品检验报告是一种根据标准范本制定的文档,用于记录产品的质量检验结果。
本文将从五个大点来详细讲述成品检验报告的内容。
正文:一、产品基本信息1. 产品名称:标注被检产品的具体名称。
2. 产品型号:记录被检产品的型号及版本。
3. 生产日期:记录产品的生产日期。
4. 批次号:记录产品的批次号,有助于溯源。
5. 检验单位:记录负责进行检验的单位。
二、检验标准与方法1. 检验标准:列出被检产品的相关国家或行业标准。
2. 检验方法:说明用于进行检验的具体方法和仪器设备。
三、检验项目与结果1. 外观检验:对产品的外观进行检查,如颜色、形状、表面缺陷等。
2. 尺寸检测:测量产品的尺寸规格是否符合标准要求。
3. 功能性能测试:测试产品的功能是否符合规定,例如机械性能、电气性能等。
4. 包装检验:检查产品的包装是否完好,是否符合相关标准。
5. 样品保留:保留部分样品用于日后的追溯和备案。
四、检验结论与建议1. 符合要求:说明产品的检验结果符合标准要求,可以正常投放市场。
2. 不符合要求:指出产品在某些方面未能达到标准要求,并提出改进建议。
五、附录1. 检验员签字:记录负责进行检验的检验员信息,并签署检验报告。
2. 附件清单:列出与检验报告相关的附件文件。
3. 参考文献:列出用于制定检验标准和方法的参考文献。
总结:通过对成品检验报告的分析,我们可以清楚地了解产品的质量状况以及是否符合标准要求。
及时编制和准确填写成品检验报告对于企业管理和产品质量控制至关重要,能够为企业提供有力的依据和指导。
同时,检验结论和建议可以帮助企业改进产品质量,提升市场竞争力。
成品外观检验标准

XXXX科技产品外观检验标准版本:V1.0文件编号:拟制:审核:批准:日期:XX产品外观检验标准1.目的为确保古北设计、生产的产品外观质量符合要求,特制定本次检验标准。
3. 引用标准:GB/T2828.1-2003 逐批检验抽样计划。
4. 适用围本标准主要用于本公司生产与检验的各型号成品、半成品的外观检验;作为产品的外协厂和EMS厂家共同遵守的规严格遵照执行;如另有合同标准,那么执行合同规定。
5. 抽样标准:1)严重缺陷:Ac=0,Re=1 (无论批量大小)2)主要缺陷:AQL=0.653)次要缺陷:AQL=1.06.定义3.1 严重缺陷〔A类〕:造成产品不能使用的缺陷、不符合产品出厂配置要求的缺陷、严重影响主要性能指标/功能不能实现的缺陷、危害或危与人身平安的缺陷。
3.2 主要缺陷〔B类〕:影响产品使用/性能的缺陷或产品装配产生的缺陷、严重影响产品外观的缺陷。
3.3 次要缺陷〔C类〕:轻微影响产品外观的缺陷。
严重缺陷〔A类〕可能对使用者造成伤害或有平安隐患的缺陷。
如适配器漏电,产品结构有锐利的披锋,适配器通电冒烟等。
1〕单位包装漏装产品、少适配器、少产品配件等。
2〕规格型号与装样板不符a.不同型号的产品产品混入;b.部件配错〔产品组件、配件、附件、包装材料等〕;c.非标准品〔其他与标准样品不符的项目,包括标识、文字等〕。
主要缺陷〔B类〕产品装配产生的严重外观缺陷,存在超出规格要求的装配缝、断差等不良。
产品包装上的缺陷:合格证、说明书、保修卡、防伪标签漏放等错误,包装材料用错或多放配件。
严重影响产品外观的缺陷:划痕、压痕、色差、掉漆。
严重超出标准的外观的缺陷:压痕、划痕、色差、掉漆超标。
次要缺陷〔C类〕不影响用户使用的缺陷无保护膜,无包装袋。
影响产品与附件外观的缺陷如划伤、产品标贴不规等。
影响产品包装外观的缺陷说明书、保修卡、包装彩盒脏/破/皱等。
注:半成品、成品配置要求按照产品〔装配,包装〕要求、机型BOM物料清单与工程更改指令、工程更改通知,包装样板要求执行。
成品检验标准
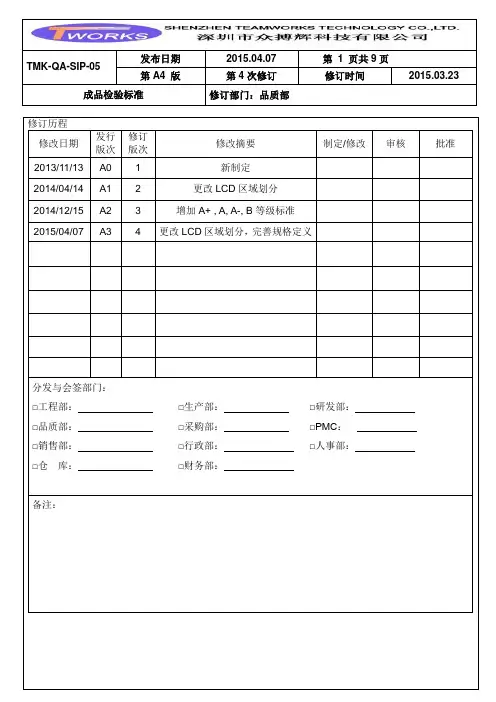
第A4 版第4次修订修订时间2015.03.23 成品检验标准修订部门:品质部修订历程修改日期发行版次修订版次修改摘要制定/修改审核批准2013/11/13 A0 1 新制定2014/04/14 A1 2 更改LCD区域划分2014/12/15 A2 3 增加A+ , A, A-, B等级标准2015/04/07 A3 4 更改LCD区域划分,完善规格定义分发与会签部门:□工程部:□生产部:□研发部:□品质部:□采购部:□PMC:□销售部:□行政部:□人事部:□仓库:□财务部:备注:第A4 版第4次修订修订时间2015.03.23 成品检验标准修订部门:品质部1.目的为公司各部门检验FOG及LCM产品提供统一的判定标准,以满足顾客需求; 同时为公司的来料品质检验提供检验参考依据.2.适用范围众搏辉所有FOG&LCM产品品质检验。
3.不良现象定义3.1 屏幕不良缺陷定义:亮点:在黑色画面和灰阶画面发亮且通过5%ND片可见的像素点;暗点:R.G.B颜色模式下的发暗的像素点;毛丝:在局部位置出现毛线、纤维状的缺陷;偏光片气泡:由于偏光片本身或杂质导致出现的贴片气泡缺陷;破角/崩角:屏幕的玻璃出现边角破损;破裂/破片:屏幕碎裂,液晶出现泄露;漏液:由于密封不良出现的液晶泄露现象;液晶气泡:由于盒厚搭配不良,或液晶量不足导致的液晶空洞现象;显示不均:屏幕局部位置的颜色同其他位置不一致;底色偏差:与样品对比出现颜色/亮度不一致现象;备注:部分外观缺陷/功能缺陷请见检验标准中的缺陷描述。
3.2 屏幕检验区定义:3.2.1. 3.5~5寸A 区:画面显示区。
第A4 版第4次修订修订时间2015.03.23 成品检验标准修订部门:品质部3.2.2. 7~10寸A 区:在整机中画面显示区中间之3/5可以被看到的区域。
B 区:A区以外的显示区。
3.3 屏幕主要缺陷和次要陷定义3.3.1屏幕的缺陷中满足以下条件之一,即为主要缺陷1)外观、功能缺陷影响整机无法正常装配、使用;2)性能参数超出规格要求;3)存在可靠性风险;3.3.2.次要缺陷: 主要缺陷外的其它缺陷, 不影响整机的正常装配、使用.4.职责权限生产部:负责依照本检查规格书对FOG&LCM产品进行功能和外观全检。
纸塑成品检验作业标准书

凹陷允许长度≤10mmmm且深度≤1mm
Байду номын сангаас
每100mm长度允许2mm变形
允许:在边缘或者折叠方向区域 不允许:在表面长度>10mm
耳朵弯折处可以锁好
生产部
全检 电子秤
品质部
首检/巡检: 每4小时/2pcs
粗糙度仪
品质部
首检/巡检: 每4小时/2pcs
游标卡尺
成品重量:90g±10%(81-99)
A/B面:Ra≤12 产品尺寸:长332±2.5mm,宽191.9±1.5mm,高62± 1.5mm,
品质部 首检/1pcs 含水率测试仪 ≤13%
品质部 首检/1pcs
防水测试 批准人:
≥2小时
不允许有异物,最大脏污异色点允许2mm且最多允许2个
文字
裂纹 1 外观 孔
凹陷
变形
褶皱
试装
2
成品重量
3
粗糙度
4
尺寸
5
含水率
6
防水
生产部
全检
文字和符号要清晰可读
检验要求:自 然光或者光源 沿着折叠线允许裂纹≤5mm,表面不允许有裂纹 的光照强度在
600-800Lux, 不允许有全穿透孔 检验距离
400mm(一臂 距离)
文件名称 文件编号
版本
编制人: 文件发放范围:品管部、生产部 修改版本:
XX-WI-051 A0
审核人: 修改内容:
XX包装有限公司
质量体系三阶文件
检验作业标准书
页数
生效日期
作业顺
序
特殊
特性
毛边
权责
检查 频率
脏污、异物
检验方式
制鞋品质作业指导书:15《成品检验标准》(2页)
2、抽验40双中,须尽量涉及各个号码
3、按标准比例,如40双中有CR-1双;MAJ-2双或MIN-3双者须退回
4、验货标准须确实使用正确箭头标签
5、抽样标准按AQL-STD-150EII2.5-4.0执行。
备注
严重缺点:指会造成严重伤害或一定会招致退货者。
主要缺点:指产品能够穿着,但客人容易注意影响
1)注胶过高
2)鞋面起皱—XRAY
3)包跟起皱、包风
4)鞋子开胶
5)鞋子翘度太高或太低
6)鞋头变形
7)大底边落漆
8)鞋面歪斜
9)后套高度相差3.0mm以上,鞋筒5.0mm
10)皮料色差
内盒未粘牢
次要缺点
1)线头未修
2)印刷不清
3)中底贴歪
4)贴底不正
包装检验步骤:
1、检验内盒及外箱的尺寸是否正确,并对照印刷是否清晰正确
客人购买意愿,降低销售率者。
次要缺点:指不是严重瑕疵,但会影响品质之完美性。
严重缺点
1)中底出钉
2)左右脚配双错误
3)大底严重错误或脱胶
4)跟或底断裂
5)环扣、鞋扣、鞋眼脱落
6)鞋面严重沾污或破损
7)穿着太松、太紧或不能穿
8)鞋面严重色差
9)修破内里或车线
10)鞋跟出钉
发霉
鞋眼生锈
鞋子严重变形
主要缺点
3、记录于《验货报告》中
2、检验小包装是否装错码、错脚,包装方法(如十字或T字)是否与客户要求一致
3、检查盒内之干燥剂、隔板是否齐全,并符合客人要求
4、检查大包装之单码装是否混码,检板、纸团取出,用手摸鞋内每个部份,检查是否有钉子或胶粘等
2、检查鞋子的外观,按照检验标准将不良品打掉
成品检验规范模板
目录额定电压450/750及以下聚氯乙烯绝缘电缆(电线) (2)额定电压26/35kV及以下交联聚乙烯绝缘电力电缆 (13)额定电压0.6/1kV聚氯乙烯绝缘电力电缆 (15)额定电压10kV、35kV架空绝缘电缆 (16)额定电压1kV及以下架空绝缘电缆 (18)塑料绝缘控制电缆 (19)耐火电缆(电线) (20)阻燃电缆(电线) (21)裸绞线 (22)橡皮绝缘电缆 (23)1 适用范围本标准适用于额定电压450/750V及以下动力、日用电器、仪表仪器及电信设备用的铜芯或铝芯聚氯乙烯绝缘电缆(电线)的出厂检验。
2 标准依据GB /5023.1-2008 额定电压450/750V及以下聚氯乙烯绝缘电缆(电线)第一部分一般规定GB/T 5023.2-2008 第二部分固定敷设用电缆(电线)GB /T5023.3-2008 第三部分连接用软电缆GB /T5023.4-2008 第四部分安装用电缆JB 8734-1998 额定电压450/750V及以下聚氯乙烯绝缘电缆电线和软线。
3 检验项目3.1连接用软电缆检验项目见表一。
3.2固定敷设用电缆(电线)检验项目见表二。
3.3安装用电线检验项目见表三。
3.4屏蔽电线检验项目见表四。
3.5成品电缆标志。
成品电缆护套表面上应有制造厂名、产品型号及额定电压的连续标志,标志应自己清楚,容易辨认、耐磨,成品电缆的标志应符合GB6995.3-1996的规定:一个完整标志的末端和下一个完整标志的始端之间的距离不超过500mm;在带状体(平行或集束线)上不超过200mm.。
3.6成品检测老化前机械性能测试项目见附表6、附表7。
4 检验规则4.1产品应由质检部检查合格后方能出厂,每个出厂的包装件上应附有产品质量检验合格证(成盘交货电缆附产品合格证或质保书)。
4.2产品应按照第3条规定进行试验。
4.3产品应按以下实验频度进行抽样试验。
4.3.1结构尺寸检查应在每批同一型号及规格电缆中的一根制造长度上进行。
成品出货检验标准书xls
印刷模糊
错误/缺少/贴反
标签贴纸挡住字体
条码无法扫描
缺少(漏装)
5
附件accessory
多出 错误
摆放方式错误
色差
缺字
杂点>3点(>0.2mm)
内容错误
6
彩卡
粘花 套色不正
起皮
刮花
杂色
铡盒歪斜>0.3mm
包装违反作业指导书规定,影响出
货品质
7
其它
机型错误
潮湿
箱内异物
7.2.1 外观检查区域定义:
0.45≤¢<0.5mm:A面>0处/B面>1处/C
面>2处
0.5≤¢<0.6mm:A面>0处/B面>0处/C
耳壳、调音壳、咪 面>1处
壳等
异物(不可擦拭)
0.25<¢<0.5mm:A面>1处/B面>2处/C
面>4处
7.2.3 塑胶部件外观检验:
项次
检验项目
1
外观检验
脏污(不可擦拭) S<0.25mm2:A面>2处/B面>3处/C面>4 处S<0.35mm2:A面>0处/B面>1处/C面 >3处S<0.4mm2:A面>0处/B面>0处/C 面>1处
使用部门:
版本:
成品出货检验标准书
文件编号:
1.目的Purpose
本标准作为本公司生产的耳机成品出货检验程序。
2.适用范围Scope
本指导书适用于耳机成品出货前检验。
3. 抽样计划Sampling Plan
依据MIL-STD-105E,Level-ll,随机抽样,除非有特别规定,一般皆使用单次,正常检验,检查判定 标准之定义: A、 Critical“严重缺点”:又称安全缺陷,系指有危害产品的销售或使用者的生命,安全之缺陷, 或不符合销售地区之安全规格或最终产品不能执行或使用。 B、Major“主要缺点”:系指除严重不合格外,产品单位的使用性能不能达到所期望之目的或显著的 降低其实用性的不合格。 C、Minor“次要缺点”:系指对产品单位的使用性能,可能不致减低或难与规格完全相符,但在使用 和操作使用上并无影响者。 D、新缺点:对上述规定以外之新发现缺点,对产品之价值有显著影响,称为新缺点,对于此新缺点由 相关单位协议处置。
成品检验标准书范例(中英文)
20
21 22
耐 23 久
性 Durabi 24 lity
25
26
27
28
29 其 它
Others
30
31
品质状况记录 Quality status records
修改记号 Modify mark
A0
客诉异常、内部检验严重异常需记入产品不良履历表,并交由组长审核,以便于检测人员后续检验时把控 Customer complaint, serious abnormal situation of internal inspection need to write in the product defect resume, and audit by the team leader, For subsequent inspection con/retrieve □遗失/lost 日期date:
份/copy 份/copy
审核 Check
□回收/retrieve □遗失/lost 日期date:
份/copy 份/copy
□回收/retrieve □遗失/lost 日期date:
份/copy 份/copy
编制 Prepare
管控类别 ■内部 Internal Ctrl category □外部 External
检验工具 Inspection tool
产线 首检 (Fist insp)
LQC 全检 (Full insp )
OQC 抽检 (Sam
p)
年检 计划
(Ann insp plan)
判定权 限
(Judgme nt
authority )
成品检验标准书 Finished product inspection standard