
SolidWorks钣金展开的折弯系数计算与K因子表
任意角度的单角折弯在r 任意角度的单角折弯在r>0.5t的弯曲中,求坯料展开长度的公式 的弯曲中,
弯曲形式
简图
计算公式
单角弯曲(中心尺寸)
单角弯曲(交点尺寸)
单角弯曲(切点尺寸)
0.34 0.35 0.36 0.37 0.39
0.43 0.46 0.48
注:此表仅r>0.5t时适用 r<0.5t时 ,X=0.5t L=L1+L2+a/90°*0.5t,a值 为余角(180-a)
SolidWorks钣金展开的折弯系数计算与K因子表 SolidWorks钣金展开的折弯系数计算与K 钣金展开的折弯系数计算与
单角弯曲(中心尺寸)的计算公式后半部分相当于SolidWorks钣金展开的折弯系数
SolidWorks钣金展开的折弯系数计算与K因子表 SolidWorks钣金展开的折弯系数计层位移系数X
r/t X r/t X
0.3 0.4 0.5 0.6 0.7 0.8 0.9 1 0.3 3 1.1 1.2 0.18 0.22 0.24 0.25 0.26 0.28 0.29 1.3 1.4 1.5 1.6 1.8 2 0.4 2.5 0.32 0.33 4 ≧5.0 0.5
K因子计算01xls

注:1>以上K因子值以折弯内半径0.2为准.2>当R内 / T 的比值大于等于5时,K=0.53>折褶边时,L=毛尺寸减去板厚的0.4T .常见材料的理论重量计算公式及举例钢板= 7.85*厚度*面积举例: 长1000*宽800*厚度2.0 (7.85*1*0.8*2= 12.56 kg)铝板= 2.71*厚度*面积举例: 长1200*宽750*厚度1.5 (2.71*1.2*0.75*1.5= 3.65 kg)圆管=0.02466*壁厚*(外径-壁厚)*长度举例:¢30*1.5*1000L (0.02466*1.5*(30-1.5)*1 =1.05kg)圆钢=0.00617*直径*直径*长度 (有的算0.00625)举例:¢20*1000L (0.00617*20*20*1 =2.47kg)方钢=0.00785*边宽*边宽*长度举例:□25*1000L (0.00785*25*25*1 =4.91kg)角钢(角铁) =0.00785*(边宽+边宽-边厚)*边厚*长度举例:等边角铁 ∟25*3*1000L (0.00785*(25+25-3)*3*1= 1.11 kgK因子计算表K因子=折弯内表面到中性面距离/板厚中性层弯曲半径R=折弯内圆角+r/t*t。
注r/t=中性层位置系数K因子——中性层系数=内表面到中性面距离/材料厚度注意啊,K因子并不等于折弯内圆角/材料厚度,很多人讲钣金展开有误差都是从这引起的,r/t与K因子有个对应关系的r/T 0.1 0.15 0.2 0.25 0.3 0.4 0.5 K 0.30 0.32 0.33 0.35 0.36 0.37 0.38 r/T 0.6 0.7 0.8 0.9 1 1.1 1.2K 0.39 0.40 0.408 0.414 0.42 0.425 0.43 r/T 1.3 1.4 1.5 1.6 1.7 1.8 1.9 K 0.433 0.436 0.44 0.443 0.446 0.45 0.452r/T 2.0 2.5 3 3.5 3.75 4 4.5 K 0.455 0.46 0.47 0.473 0.475 0.476 0.478适用于无顶板的V形弯曲,适用材料为钢板。
SoldWorks由系数折弯扣除K因子值计算方法和原理

SoldWorks由系数折弯扣除K因子值计算方法和原理折弯系数折弯扣除K因子值的计算方法一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度。
其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法。
通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等。
另一方面,随着计算机技术的出现与普及,为更好地利用计算机超强的分析与计算能力,人们越来越多地采用计算机辅助设计的手段,但是当计算机程序模拟钣金的折弯或展开时也需要一种计算方法以便准确地模拟该过程。
虽然仅为完成某次计算而言,每个商店都可以依据其原来的掐指规则定制出特定的程序实现,但是,如今大多数的商用CAD和三维实体造型系统已经提供了更为通用的和强大功能的解决方案。
大多数情况下,这些应用软件还可以兼容原有的基于经验的和掐指规则的方法,并提供途径定制具体输入内容到其计算过程中去。
SolidWorks也理所当然地成为了提供这种钣金设计能力的佼佼者。
总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法。
SolidWorks软件在2003版之前只支持折弯补偿算法,但自2003版以后,两种算法均已支持。
为使读者在一般意义上更好地理解在钣金设计的计算过程中的一些基本概念,同时也介绍SolidWorks中的具体实现方法,本文将在以下几方面予以概括与阐述:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K因子的定义,实际中如何利用K因子,包括用于不同材料类型时K因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图1中表示的是在一个钣金零件中的单一折弯。
图2是该零件的展开状态。
solidworks钣金展开总结[新版]

折弯系数折弯扣除K因子值的计算方法一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度。
其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法。
通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等。
另一方面,随着计算机技术的出现与普及,为更好地利用计算机超强的分析与计算能力,人们越来越多地采用计算机辅助设计的手段,但是当计算机程序模拟钣金的折弯或展开时也需要一种计算方法以便准确地模拟该过程。
虽然仅为完成某次计算而言,每个商店都可以依据其原来的掐指规则定制出特定的程序实现,但是,如今大多数的商用CAD和三维实体造型系统已经提供了更为通用的和强大功能的解决方案。
大多数情况下,这些应用软件还可以兼容原有的基于经验的和掐指规则的方法,并提供途径定制具体输入内容到其计算过程中去。
SolidWorks也理所当然地成为了提供这种钣金设计能力的佼佼者。
总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法。
SolidWorks软件在2003版之前只支持折弯补偿算法,但自2003版以后,两种算法均已支持。
为使读者在一般意义上更好地理解在钣金设计的计算过程中的一些基本概念,同时也介绍SolidWorks中的具体实现方法,本文将在以下几方面予以概括与阐述:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K因子的定义,实际中如何利用K因子,包括用于不同材料类型时K因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图1中表示的是在一个钣金零件中的单一折弯。
图2是该零件的展开状态。
参考图折弯补偿算法将零件的展开长度(LT)描述为零件展平后每段长度的和再加上展平的折弯区域的长度。
折弯扣除系数表,SW中K因子

本表系数是外径相加 减去系数值
SW折弯系数表内R0.1
粗牙螺纹底孔孔径
压铆螺母底孔
材料
厚度 系数 (sw)K因子 备注 螺纹大小 底孔孔径
螺纹大小
底孔孔径
0.5 0.9
0.6 1.1
0.23
2
3.3
0.237
2.5 4.2
0.215
3
5
0.221
4
6.8
0.212
5
8.2
0.245
6
9.8
0.331
0.8 1.4
1 1.7
铝
1.2 1.9
板
1.5 2.2
2 2.7
2.5 3.8
3 4.5
M2 M2.5
M3 M4 M5 M6 M8 M10 M12 M14 M16 M18
φ1.6 φ2.1 φ2.5 φ3.3 φ4.2
本系数表仅供参考使用,模具不同,系数有变化,大家可以做的时候验证下,再批量操作!
的
问 回答
回答 回答
回答
回答 回答
数控翻边模具底孔
M2.5 M3 M4 M5
比重表 材料
φ4.2 φ5.4 φ6 φ7
比重
M3
φ1.5
M4
ቤተ መጻሕፍቲ ባይዱφ2.0
M5
φ2.5
钣金展开工作中不懂的技术服务群:全国钣金技术学习QQ群:535178444
非90°计算 非90度计算公式:(A+B)-((180°- a°)/°90)*0.9*系数=计算值
压死边 压圆弧
solidworks钣金参数—k因子[精彩]
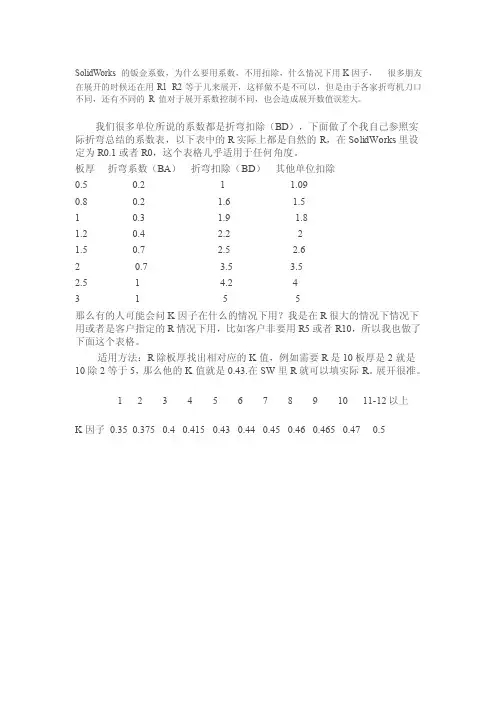
SolidWorks 的钣金系数,为什么要用系数,不用扣除,什么情况下用K因子,很多朋友在展开的时候还在用R1 R2等于几来展开,这样做不是不可以,但是由于各家折弯机刀口不同,还有不同的R值对于展开系数控制不同,也会造成展开数值误差大。
我们很多单位所说的系数都是折弯扣除(BD),下面做了个我自己参照实际折弯总结的系数表,以下表中的R实际上都是自然的R,在SolidWorks里设定为R0.1或者R0,这个表格几乎适用于任何角度。
板厚折弯系数(BA)折弯扣除(BD)其他单位扣除
0.5 0.2 1 1.09
0.8 0.2 1.6 1.5
1 0.3 1.9 1.8
1.2 0.4
2.2 2
1.5 0.7
2.5 2.6
2 0.7 3.5 3.5
2.5 1 4.2 4
3 1 5 5
那么有的人可能会问K因子在什么的情况下用?我是在R很大的情况下情况下用或者是客户指定的R情况下用,比如客户非要用R5或者R10,所以我也做了下面这个表格。
适用方法:R除板厚找出相对应的K值,例如需要R是10板厚是2就是10除2等于5,那么他的K值就是0.43.在SW里R就可以填实际R。
展开很准。
1 2 3 4 5 6 7 8 9 10 11-12以上
K因子 0.35 0.375 0.4 0.415 0.43 0.44 0.45 0.46 0.465 0.47 0.5。
solidworks折弯补偿的算法(补偿值BA、K因子)
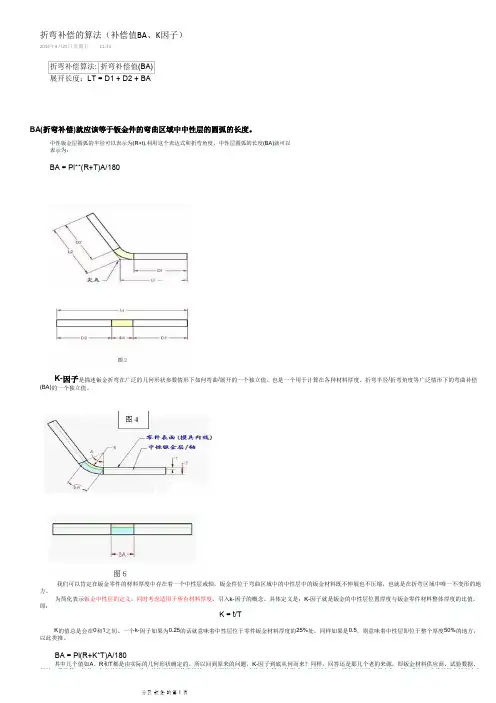
折弯补偿算法:折弯补偿值(BA)展开长度:LT = D1 + D2 + BAK-因子是描述钣金折弯在广泛的几何形状参数情形下如何弯曲/展开的一个独立值。
也是一个用于计算在各种材料厚度、折弯半径/折弯角度等广泛情形下的弯曲补偿(BA)的一个独立值。
我们可以肯定在钣金零件的材料厚度中存在着一个中性层或轴,钣金件位于弯曲区域中的中性层中的钣金材料既不伸展也不压缩,也就是在折弯区域中唯一不变形的地方。
K = t/T 为简化表示钣金中性层的定义,同时考虑适用于所有材料厚度,引入k-因子的概念。
具体定义是:K-因子就是钣金的中性层位置厚度与钣金零件材料整体厚度的比值,即:K 的值总是会在0和1之间。
一个k-因子如果为0.25的话就意味着中性层位于零件钣金材料厚度的25%处,同样如果是0.5,则意味着中性层即位于整个厚度50%的地方,以此类推。
BA = Pi(R+K*T)A/180其中几个值如A 、R 和T 都是由实际的几何形状确定的。
所以回到原来的问题,K-因子到底从何而来?同样,回答还是那几个老的来源,即钣金材料供应商、试验数据、经验、手册等。
但是,在有些情况下,给定的值可能不是明显的K ,也可能不完全表达为方程(8)的形式,但无论如何,即使表达形式不完全一样,我们也总是能据此找到它们BA(折弯补偿)就应该等于钣金件的弯曲区域中中性层的圆弧的长度。
中性钣金层圆弧的半径可以表示为(R+t).利用这个表达式和折弯角度,中性层圆弧的长度(BA)就可以表示为:BA = Pi**(R+T)A/180折弯补偿的算法(补偿值BA 、K 因子)2014年4月25日星期五11:33经验、手册等。
但是,在有些情况下,给定的值可能不是明显的K,也可能不完全表达为方程(8)的形式,但无论如何,即使表达形式不完全一样,我们也总是能据此找到它们之间的联系。
例如,如果在某些手册或文献中描述中性轴(层)为“定位在离钣料表面0.445x材料厚度”的地方,显然这就可以理解为K因子为0.445,即K=0.445。
K因子计算01xls
2.5 2.13 2.64 2.82 3.07 3.31 3.33
4 3.55 3.15 2.8 2.48 2.2 1.94 1.71 1.49 1.31 1.12 0.96 0.81 0.66 0.52 0.39
3 2.66 3.29 3.53 3.84 4.13 4.41
5 4.44 3.94 3.5 3.1 2.75 2.43 2.13 1.87 1.63 1.4 1.21 1.01 0.82 0.65 0.49 12 18 20
材料 冷 轧 板
A3板
铝板
厚度
0.8
1.0
1.2
1.5
2.0
2.5 3.0 3.2 3.5 4.0 4.5
5.0
6.0 0.8 1.0 1.2 1.5 2.0 2.5 3.0
SolidWorks K因子输入值及折弯系数表
V
折弯系 K因子 数值
备注
材料
厚度
V
V4 1.30 0.31
0.8
V6 1.40
K因子计 算表
K因子=折 弯内表面 到中性面 距离/板 厚
中性层弯 曲半径R= 折弯内圆 角+r/t*t 。。注 r/t=中性 层位置系 数 K因子— —中性层 系数=内 表面到中 性面距离 /材料厚 度 注意啊, K因子并 不等于折 弯内圆角 /材料厚 度,很多 人讲钣金 展开 有误差都 是从这引 起的, r/t与K因 子有个对 应关系的
304材质 (周长 /3.14-厚 度)*厚度 *0.02491 =每米的 重量。
316材质 (周长 /3.14-厚 度)*厚度 *0.02507 =每米的 重量
系数表
折弯系 K因子 数值
1.40 0.22
SolidWorks由系数折弯扣除K因子值的计算方法和原理[1]
折弯系数折弯扣除K因子值的计算方法一、钣金的计算方法概论钣金零件的工程师和钣金材料的销售商为保证最终折弯成型后零件所期望的尺寸,会利用各种不同的算法来计算展开状态下备料的实际长度。
其中最常用的方法就是简单的“掐指规则”,即基于各自经验的算法。
通常这些规则要考虑到材料的类型与厚度,折弯的半径和角度,机床的类型和步进速度等等。
另一方面,随着计算机技术的出现与普及,为更好地利用计算机超强的分析与计算能力,人们越来越多地采用计算机辅助设计的手段,但是当计算机程序模拟钣金的折弯或展开时也需要一种计算方法以便准确地模拟该过程。
虽然仅为完成某次计算而言,每个商店都可以依据其原来的掐指规则定制出特定的程序实现,但是,如今大多数的商用CAD和三维实体造型系统已经提供了更为通用的和强大功能的解决方案。
大多数情况下,这些应用软件还可以兼容原有的基于经验的和掐指规则的方法,并提供途径定制具体输入内容到其计算过程中去。
SolidWorks也理所当然地成为了提供这种钣金设计能力的佼佼者。
总结起来,如今被广泛采纳的较为流行的钣金折弯算法主要有两种,一种是基于折弯补偿的算法,另一种是基于折弯扣除的算法。
SolidWorks软件在2003版之前只支持折弯补偿算法,但自2003版以后,两种算法均已支持。
为使读者在一般意义上更好地理解在钣金设计的计算过程中的一些基本概念,同时也介绍SolidWorks中的具体实现方法,本文将在以下几方面予以概括与阐述:1、折弯补偿和折弯扣除两种算法的定义,它们各自与实际钣金几何体的对应关系2、折弯扣除如何与折弯补偿相对应,采用折弯扣除算法的用户如何方便地将其数据转换到折弯补偿算法3、K因子的定义,实际中如何利用K因子,包括用于不同材料类型时K因子值的适用范围二、折弯补偿法为更好地理解折弯补偿,请参照图1中表示的是在一个钣金零件中的单一折弯。
图2是该零件的展开状态。
参考图折弯补偿算法将零件的展开长度(LT)描述为零件展平后每段长度的和再加上展平的折弯区域的长度。
折弯扣除系数表,SW中K因子
本表系数是外径相加 减去系数值
SW折弯系数表内R0.1
粗牙螺纹底孔孔径
压铆螺母底孔
材料
厚度 系数 (sw)K因子 备注 螺纹大小 底孔孔径
螺纹大小
底孔孔径
0.5 0.9
0.6 1.1
数控翻边模具底孔
M2.5 M3 M4 M5
比重表 材料
φ4.2 φ5.4 φ6 φ7
比重
M3
φ1.5
M4
φ2.0
M5
φ2.5
钣金展开工作中不懂的技术服务群:全国钣金技术学习QQ群:535178444
非90°计算 非90度计算公式:(A+B)-((180°- a°)/°90)*0.9*系数=计算值
压死边 压圆弧
0.151
0.7 1.3
0.151
不
0.8 1.5
0.113
锈
1
1.8
0.092
钢
1.2 2.2
0.181
1.5 2.6
0.23
2
3.4
0.141
2.5 4.5
0.138
3
5.2
0.179
0.4 0.8
0.6 1.1
0.151
0.8 1.5
0.113
1 1.8
0.15
冷
1.2 2.1
0.181
板
1.5 2.5
外经相加不减系数即可,就是外径直接相加,SW中内R0.1,K是0.61; 中心层展开,SW中K是0.5;
锐角展开计算情况说明如下 1.A,B尺寸内R设置0.1,单刀标到外R的圆弧 中心,多道相邻之间距离标到R外端,见下 图; 2.0.9是经验值,不*0.9或许会小; 3.系数是对应不同板后的系数; 4.计算和SW中K因子或许有点差别,总体展开 在0.7以内,问题不大,不影响加工! 5.在实际当中如果把握不准,可以通过内径 相加加系数两种方法进行比较,总展开尺寸 控制在0.5以内展开基本不影响生产了;
solidworks折弯K因子-0.2R
2>当R内 / T 的比值大于等于5时,K=0.53>折褶边时,L=毛尺寸减去板厚的0.4T .常见材料的理论重量计算公式及举例钢板= 7.85*厚度*面积举例: 长1000*宽800*厚度2.0 (7.85*1*0.8*2= 12.56 kg)铝板= 2.71*厚度*面积举例: 长1200*宽750*厚度1.5 (2.71*1.2*0.75*1.5= 3.65 kg)圆管=0.02466*壁厚*(外径-壁厚)*长度举例:¢30*1.5*1000L (0.02466*1.5*(30-1.5)*1 =1.05kg)圆钢=0.00617*直径*直径*长度 (有的算0.00625)举例:¢20*1000L (0.00617*20*20*1 =2.47kg)方钢=0.00785*边宽*边宽*长度举例:□25*1000L (0.00785*25*25*1 =4.91kg)角钢(角铁) =0.00785*(边宽+边宽-边厚)*边厚*长度举例:等边角铁 ∟25*3*1000L (0.00785*(25+25-3)*3*1= 1.11 kgK因子计算表K因子=折弯内表面到中性面距离/板厚中性层弯曲半径R=折弯内圆角+r/t*t。
注r/t=中性层位置系数K因子——中性层系数=内表面到中性面距离/材料厚度注意啊,K因子并不等于折弯内圆角/材料厚度,很多人讲钣金展开有误差都是从这引起的,r/t与K因子有个对应关系的r/T 0.1 0.15 0.2 0.25 0.3 0.4 0.5 K 0.30 0.32 0.33 0.35 0.36 0.37 0.38 r/T 0.6 0.7 0.8 0.9 1 1.1 1.2K 0.39 0.40 0.408 0.414 0.42 0.425 0.43r/T 1.3 1.4 1.5 1.6 1.7 1.8 1.9 K 0.433 0.436 0.44 0.443 0.446 0.45 0.452r/T 2.0 2.5 3 3.5 3.75 4 4.5K 0.455 0.46 0.47 0.473 0.475 0.476 0.478适用于无顶板的V形弯曲,适用材料为钢板。