
色差检验记录表
合集下载
IPQC巡回检验记录表
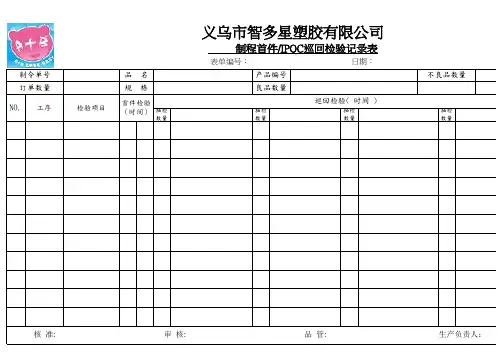
义乌市智多星塑胶有限公司
制程首件/IPQC巡回检验记录表
表单编号: 制令单号 订单数量 NO.
工序 检验项目
日期: 产品编号 良品数量 巡回检验( 时间 )
抽检 数量 抽检 数量 抽检 数量
品 规
名 格
不良品数量
首件检验 (时间) 抽检
数量
核 准:
审 核:
品 管:
生产负责人:
备注:不良编号 1:收缩 2:流纹 3:不饱模 4:杂色 5:毛边 6:刮伤 7:断PIN 8:缺胶 9: 汽泡 10:发白 11:共面度 12 其它 14:顶白 15:螺丝孔堵 16:变形 17:油污 18:色差 19:拉模 20:修边不齐 21、漏贴标贴 22:缺件 23:产品颜色 丝未打紧 25:音乐不响 26:标贴贴错 27:彩盒用错28:板芯漏油 29:板芯气泡 30:板芯黑点 31:板芯用错 32:画笔用 好 34:白油超量 35:OPP袋不良 36:喷漆问题 37:电镀件问题 38:胶水问题
星塑胶有限公司
日期:
PQC巡回检验记录表
巡回产负责人:
7:断PIN 8:缺胶 9: 汽泡 10:发白 11:共面度 12:顶针高出 13: 20:修边不齐 21、漏贴标贴 22:缺件 23:产品颜色搭配错误 24:螺 9:板芯气泡 30:板芯黑点 31:板芯用错 32:画笔用错 33:磁条未粘 胶水问题
制程首件/IPQC巡回检验记录表
表单编号: 制令单号 订单数量 NO.
工序 检验项目
日期: 产品编号 良品数量 巡回检验( 时间 )
抽检 数量 抽检 数量 抽检 数量
品 规
名 格
不良品数量
首件检验 (时间) 抽检
数量
核 准:
审 核:
品 管:
生产负责人:
备注:不良编号 1:收缩 2:流纹 3:不饱模 4:杂色 5:毛边 6:刮伤 7:断PIN 8:缺胶 9: 汽泡 10:发白 11:共面度 12 其它 14:顶白 15:螺丝孔堵 16:变形 17:油污 18:色差 19:拉模 20:修边不齐 21、漏贴标贴 22:缺件 23:产品颜色 丝未打紧 25:音乐不响 26:标贴贴错 27:彩盒用错28:板芯漏油 29:板芯气泡 30:板芯黑点 31:板芯用错 32:画笔用 好 34:白油超量 35:OPP袋不良 36:喷漆问题 37:电镀件问题 38:胶水问题
星塑胶有限公司
日期:
PQC巡回检验记录表
巡回产负责人:
7:断PIN 8:缺胶 9: 汽泡 10:发白 11:共面度 12:顶针高出 13: 20:修边不齐 21、漏贴标贴 22:缺件 23:产品颜色搭配错误 24:螺 9:板芯气泡 30:板芯黑点 31:板芯用错 32:画笔用错 33:磁条未粘 胶水问题
外包检验记录

外包产品检验/入库记录表
产品名称
型号
合同号
批次
检验数量
检验日期 判定
序 号
检验项目
技术要求
检验方法 OK/NG
1
外观检测
产品外观无损坏、污渍、色差,标签型号正确 刻字清晰,符合定单要求。确认产品外观无异 常,良好、保证包装/标识符合要求 板卡无污点,焊点均匀、无漏焊、无连焊
目测
2
外观刻字/贴签包装
目测
3
板块焊接
目测、万用表
4
加电检测
加电是否运行正常。
接入工作电源
Hale Waihona Puke 567综合判定:
1. 合格,同意接收( ) 2. 不合格,返厂,整改合格后接收( ) 质检员签: 负责人签字: 日期:
产品名称
型号
合同号
批次
检验数量
检验日期 判定
序 号
检验项目
技术要求
检验方法 OK/NG
1
外观检测
产品外观无损坏、污渍、色差,标签型号正确 刻字清晰,符合定单要求。确认产品外观无异 常,良好、保证包装/标识符合要求 板卡无污点,焊点均匀、无漏焊、无连焊
目测
2
外观刻字/贴签包装
目测
3
板块焊接
目测、万用表
4
加电检测
加电是否运行正常。
接入工作电源
Hale Waihona Puke 567综合判定:
1. 合格,同意接收( ) 2. 不合格,返厂,整改合格后接收( ) 质检员签: 负责人签字: 日期:
原材料进货检验记录表
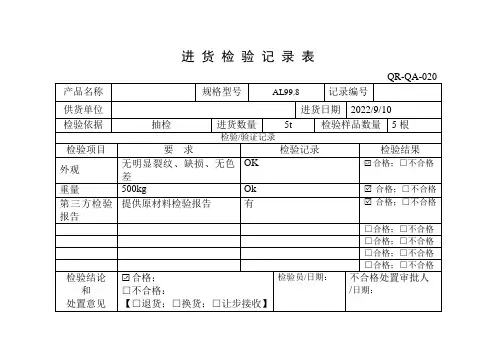
检验员/日期:
不合格处置审批人
/日期:
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/11/20
检验依据
抽检
进货数量
3t
检验样品数量
3根
检验/验证记录
检验项目
要求
检验记录
检验结果
外观
无明显裂纹、缺损、无色差
OK
☑合格;□不合格
重量
500kg
Ok
合格;□不合格
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/9/10
检验依据
抽检
进货数量
5t
检验样品数量
5根
检验/验证记录
检验项目
要求明显裂纹、缺损、无色差
OK
☑合格;□不合格
重量
500kg
Ok
合格;□不合格
第三方检验报告
提供原材料检验报告
有
合格;□不合格
□合格;□不合格
□合格;□不合格
□合格;□不合格
□合格;□不合格
检验结论
和
处置意见
☑合格;
□不合格:
【□退货;□换货;□让步接收】
检验员/日期:
不合格处置审批人
/日期:
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/10/15
检验依据
抽检
进货数量
2t
不合格处置审批人
/日期:
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/11/20
检验依据
抽检
进货数量
3t
检验样品数量
3根
检验/验证记录
检验项目
要求
检验记录
检验结果
外观
无明显裂纹、缺损、无色差
OK
☑合格;□不合格
重量
500kg
Ok
合格;□不合格
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/9/10
检验依据
抽检
进货数量
5t
检验样品数量
5根
检验/验证记录
检验项目
要求明显裂纹、缺损、无色差
OK
☑合格;□不合格
重量
500kg
Ok
合格;□不合格
第三方检验报告
提供原材料检验报告
有
合格;□不合格
□合格;□不合格
□合格;□不合格
□合格;□不合格
□合格;□不合格
检验结论
和
处置意见
☑合格;
□不合格:
【□退货;□换货;□让步接收】
检验员/日期:
不合格处置审批人
/日期:
进货检验记录表
QR-QA-020
产品名称
规格型号
AL99.8
记录编号
供货单位
进货日期
2022/10/15
检验依据
抽检
进货数量
2t
LED类IQC检验记录表样板
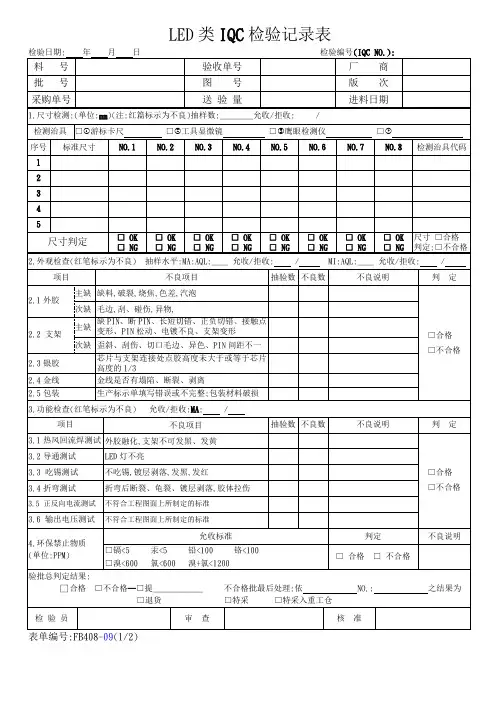
NO.6
NO.7
NO.8
检测治具代码
1
2
3
4
5
尺寸判定
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
尺寸□合格
判定:□不合格
2.外观检查(红笔标示为不良)抽样水平:MA:AQL:____允收/拒收:/MI:AQL:____允收/拒收:/
项目
不良项目
抽验数
序号
标准尺寸
NO.1
NO.2
NO.3
NO.4
NO.5
NO.6
NO.7
NO.8
检测治具代码
尺NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
尺寸□合格
判定:□不合格
验批总判定结果:
□合格□不合格—□提____________不合格批最后处理:依NO.:之结果为
□退货□特采□特采入重工仓
检验员
审查
核准
表单编号:B408-09(2/2)
3.4折弯测试
折弯后断裂、龟裂、镀层剥落,胶体拉伤
3.5正反向电流测试
不符合工程图面上所制定的标准
3.6输出电压测试
不符合工程图面上所制定的标准
4.环保禁止物质(单位:PPM)
允收标准
判定
不良说明
□镉<5汞<5铅<100铬<100
□溴<600氯<600溴+氯<1200
NO.7
NO.8
检测治具代码
1
2
3
4
5
尺寸判定
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
尺寸□合格
判定:□不合格
2.外观检查(红笔标示为不良)抽样水平:MA:AQL:____允收/拒收:/MI:AQL:____允收/拒收:/
项目
不良项目
抽验数
序号
标准尺寸
NO.1
NO.2
NO.3
NO.4
NO.5
NO.6
NO.7
NO.8
检测治具代码
尺NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
□OK
□NG
尺寸□合格
判定:□不合格
验批总判定结果:
□合格□不合格—□提____________不合格批最后处理:依NO.:之结果为
□退货□特采□特采入重工仓
检验员
审查
核准
表单编号:B408-09(2/2)
3.4折弯测试
折弯后断裂、龟裂、镀层剥落,胶体拉伤
3.5正反向电流测试
不符合工程图面上所制定的标准
3.6输出电压测试
不符合工程图面上所制定的标准
4.环保禁止物质(单位:PPM)
允收标准
判定
不良说明
□镉<5汞<5铅<100铬<100
□溴<600氯<600溴+氯<1200
皮料检验(验证)记录表模板

皮料检验(验证)记录
编号:YH04-70供货单位
订单号镜盒型号皮料名称
进货日期进货数量抽检数量
检验(验证)记录
序号检测项目技术要求
采购员检验质检员检验
合格不合格合格不合格
1外观
无孔洞□无□轻微□严重□无□轻微□严重无疵点□无□轻微□严重□无□轻微□严重无拖线□无□轻微□严重□无□轻微□严重表面光洁□光洁□轻微□严重□光洁□轻微□严重颜色/图案与原样一致□一致□轻微□严重□一致□轻微□严重无色差□无□轻微□严重□无□轻微□严重发泡正常□正常□轻微□严重□正常□轻微□严重底布线结在允许范围内□是□轻微□严重□是□轻微□严重
2气味
无强烈气味□无□轻微□严重□无□轻微□严重
无刺激气味□无□轻微□严重□无□轻微□严重3门幅/厚度实测值:实测值:
采购员结论:□合格□不合格采购员:____________质检员结论:□合格□不合格质检员:____________
工艺性试验记录
试样部门试样名称试样人
试样数量检验数量检验项目物理机械性能检验结果
试样检验结论:□合格□不合格检验员:____________技术副总审批:
□同意入库□让步接受□退货□其它意见:
技术副总:____________日期:____________注:○1检验依据:聚氯乙烯材料为GB/T6668-1994,聚氨酯材料为GB/T8949-1995;
○2采购员、质检员及试样检验员均判定“合格”的皮料,直接作同意入库处理;
○3采购员、质检员及试样检验员有一个判定为“不合格”的皮料,由技术副总做最后审批。
服装制品首件检验记录表
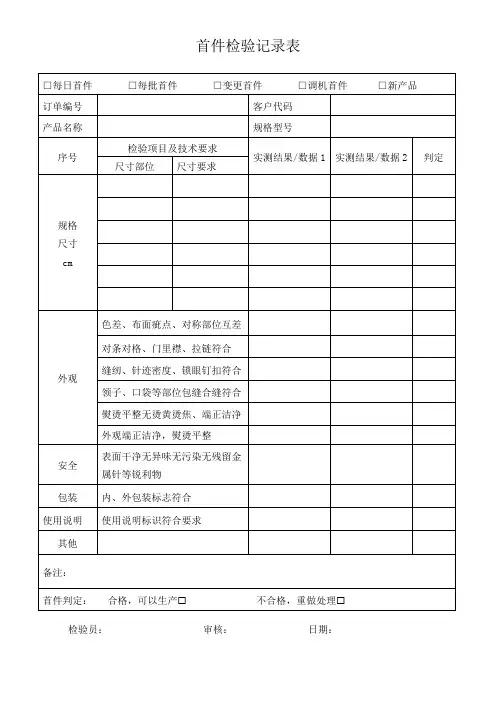
首件检验记录表
□每日首件 订单编号 产品名称
序号
□每批首件
□变更首件
□调机首件
□新产品
客户代码
规格型号
检验项目及技术要求 尺寸部位 尺寸要求
实测结果/数据 1 实测结果/数据 2 判定
规格 尺寸 cm
外观
安全 包装 使用说明 其他
色差、布面疵点、对称部位互差 对条对格、门里襟、拉链符合 缝纫、针迹密度、锁眼钉扣符合 领子、口袋等部位包缝合缝符合 熨烫平整无烫黄烫焦、端正洁净 外观端正洁净,熨烫平整 表面干净无异味无污染无残留金 属针等锐利物 内、外包装标志符合 使用说明标识符合要求
备注:
首件判定: 合格,可以生产
不合格,重做处理
检验员:
审核:
日期:
Байду номын сангаас
□每日首件 订单编号 产品名称
序号
□每批首件
□变更首件
□调机首件
□新产品
客户代码
规格型号
检验项目及技术要求 尺寸部位 尺寸要求
实测结果/数据 1 实测结果/数据 2 判定
规格 尺寸 cm
外观
安全 包装 使用说明 其他
色差、布面疵点、对称部位互差 对条对格、门里襟、拉链符合 缝纫、针迹密度、锁眼钉扣符合 领子、口袋等部位包缝合缝符合 熨烫平整无烫黄烫焦、端正洁净 外观端正洁净,熨烫平整 表面干净无异味无污染无残留金 属针等锐利物 内、外包装标志符合 使用说明标识符合要求
备注:
首件判定: 合格,可以生产
不合格,重做处理
检验员:
审核:
日期:
Байду номын сангаас
包材PET瓶检验记录表格
瓶底
成型良好,无凹陷,无凸出,无中心点偏离,瓶底部 无破裂,无分层,印字清晰,标有回收标志。
瓶盖 垫片Logo居中不偏移,合盖良好,不易脱盖。
卫生
瓶子外
包装
瓶身和瓶盖分装,采用塑料袋包装后,装瓦楞纸 箱;外包装清洁,无破损,标识清晰。
结论
备注
包装材料检验记录
材料名称 来料日期
项目 克重
PET瓶
数量 抽样数量
标准
供应商 检验人 结果
颜色 瓶身深绿色透明,瓶盖浅绿色透明;颜色均匀;
瓶口外观
瓶口端面应平整,无损伤缺口,螺纹完整,结晶完 整,无溢料,无抽丝,无变形,内外部不应有油污。
瓶身
成型良好,无气泡、黑点、油污、僵料、擦伤、硬环 、雾化、发白,有色瓶应颜色均匀,无明显色差。
OQC出货检验记录表
qr0407部品名称客户出货日期出货数量检验员检验日期检验情况检验项目检验数量检验标准检验结果判定标识机身贴防伪码等表示齐全样品核对颜色结构配件彩盒外箱均与样品一致配件核对各配件数量准确实配不影响装配和使用外观外箱外观无色差破损缺料变形裂纹字迹模糊等不良彩盒外观无色差破损缺料变形裂纹字迹模糊等不良成品无油渍杂物划伤色差等不良检验项目规格测量仪器检验结果判定结论okng备注
OQC出货检验记录表
OQC出货检验记录
编号:QR0407
部品名称
客户
出货日期
出货数量
检验员
检验日期
检验情况
检验项目
检验数量
检验标准
检验结果
判定
标识
机身贴、防伪码等表示齐全
样品核对
颜色,结构、配件、彩盒、外箱均与样品一致
配件核对
各配件数量准确
实配
不影响装配和使用
外观
外箱
外观无色差,破损,缺料,变形,裂纹,字迹模糊等不良
彩盒
外观无色差,破损,缺料,变形,裂纹,字迹模糊等不良
成品
无油渍、杂物、划伤、色差等不良
检验项目
规格
测量仪器
检验结果
判定
结论
□OK□NG
备注:
OQC出货检验记录表
OQC出货检验记录
编号:QR0407
部品名称
客户
出货日期
出货数量
检验员
检验日期
检验情况
检验项目
检验数量
检验标准
检验结果
判定
标识
机身贴、防伪码等表示齐全
样品核对
颜色,结构、配件、彩盒、外箱均与样品一致
配件核对
各配件数量准确
实配
不影响装配和使用
外观
外箱
外观无色差,破损,缺料,变形,裂纹,字迹模糊等不良
彩盒
外观无色差,破损,缺料,变形,裂纹,字迹模糊等不良
成品
无油渍、杂物、划伤、色差等不良
检验项目
规格
测量仪器
检验结果
判定
结论
□OK□NG
备注:
3C首件检验记录表
3、适用范围:产品新开机、开线、修、变更工艺/参数、Байду номын сангаас更材料等均需要进行首件检查。
4、检查结果:合格项目打“√”,不合格项目打“×”,无此检查项目打“0”:本表单保留一年。
FQC:
IPQC:
生产拉 长:
是否同意量产: 口是 口否
检验签名:
1、所有项目均需连续检查最少5件。 注意 事项
2、根据质量统计的不良项目进行持续跟进。
1、产品新开线生产时,由最终工序准备好5个样件置于待检区,并通知检验员,检查判定合格后生产。
2、检验员判定合格后从样品中随机挑选1个样件,进行首件标识。并连同巡检记录表一起置于产线最 填写 终检查工位。 说明
XXXX有限公司
首件检验记录表
订单号
产品名称
拉别
生产日期
口开拉首检 首件 信息
口生产参数变更
口修模首件 口材料变更
口工程图纸 口标准样件 检验依据 口制程检验标准 口产品标准 检验时间
口转产首件
口其他:
口其他
序号
检验项目
判定
备注
1 按键喷油是否不均匀、积漆和色差现象
口OK 口NG
2 外壳是否有披锋或毛刺
口OK 口NG
3 外壳是否有异色
口OK 口NG
检查 记录
4 装电池是否开机 5 是否可以蓝牙连接
口OK 口NG 口OK 口NG
6 指示灯是否亮
口OK 口NG
7 各功能键是否都有功能
口OK 口NG
8
PE袋厚度0.05mm±0.005mm
口OK 口NG
9 标识和使用说明
口OK 口NG
最终判定结果
口合格 口不合格
4、检查结果:合格项目打“√”,不合格项目打“×”,无此检查项目打“0”:本表单保留一年。
FQC:
IPQC:
生产拉 长:
是否同意量产: 口是 口否
检验签名:
1、所有项目均需连续检查最少5件。 注意 事项
2、根据质量统计的不良项目进行持续跟进。
1、产品新开线生产时,由最终工序准备好5个样件置于待检区,并通知检验员,检查判定合格后生产。
2、检验员判定合格后从样品中随机挑选1个样件,进行首件标识。并连同巡检记录表一起置于产线最 填写 终检查工位。 说明
XXXX有限公司
首件检验记录表
订单号
产品名称
拉别
生产日期
口开拉首检 首件 信息
口生产参数变更
口修模首件 口材料变更
口工程图纸 口标准样件 检验依据 口制程检验标准 口产品标准 检验时间
口转产首件
口其他:
口其他
序号
检验项目
判定
备注
1 按键喷油是否不均匀、积漆和色差现象
口OK 口NG
2 外壳是否有披锋或毛刺
口OK 口NG
3 外壳是否有异色
口OK 口NG
检查 记录
4 装电池是否开机 5 是否可以蓝牙连接
口OK 口NG 口OK 口NG
6 指示灯是否亮
口OK 口NG
7 各功能键是否都有功能
口OK 口NG
8
PE袋厚度0.05mm±0.005mm
口OK 口NG
9 标识和使用说明
口OK 口NG
最终判定结果
口合格 口不合格
注塑车间检验记录
文件名 称
机台号
原材料
抽查时间
7:30 8:30 9:30 10:30 11:30 12:30 13:30 14:30 15:30 16:30 17:30 18:30 19:30 20:30 21:30 22:30 23:30 0:30 1:30 2:30 3:30 4:30 5:30 6:30
永康市杰豹工贸有限公司
机台規 格小时产
注塑流程检验记录
模具编 号班生产
产品名称 产品单重
模穴 订单数数量 生产过程工序名来自量 检验方式(g)
量
检验项目
称
抽查 卡尺 尺寸 外观
组装适配度
缩水 料花 气纹 色差 毛边 发白 烧焦 顶白 变形
气 泡
流纹
文件编号 JB-B210-2-3
文件版本
A1
页 码 第1页 共1页
生产日期 年 月 日
周期时间(s)
检验结果 检验员
结合 线
拉伤
黑 点
银纹
喷射 纹
外观缺陷
裂口
水波 纹
发雾
顶高
缺胶
混色
划伤
阴阳 色
发亮
胶 丝
玻纤外露
应力痕
冷料斑
表面不 光
注 1、尺寸至少连测两模或以上; 意 2、外观检查核对表面光洁度、颜色、吸坑等; 事 3、结构检查,实际装配性能测试至少两模; 项 4、开机时必须有成形工艺卡、操作作业指导书。
填 1、产品新开机时由生产负责人填写本表单与样品(两模以上)送检,经品检人员判定合格后生产; 写 2、品检判定OK后,连同本表及一模样品送回机器操作台上并执行巡检; 说 3、适用范围:新开机、修模后开机、材料变更后开机、成形参数变更后开机。 明 4、以上检查要求需严格执行。
机台号
原材料
抽查时间
7:30 8:30 9:30 10:30 11:30 12:30 13:30 14:30 15:30 16:30 17:30 18:30 19:30 20:30 21:30 22:30 23:30 0:30 1:30 2:30 3:30 4:30 5:30 6:30
永康市杰豹工贸有限公司
机台規 格小时产
注塑流程检验记录
模具编 号班生产
产品名称 产品单重
模穴 订单数数量 生产过程工序名来自量 检验方式(g)
量
检验项目
称
抽查 卡尺 尺寸 外观
组装适配度
缩水 料花 气纹 色差 毛边 发白 烧焦 顶白 变形
气 泡
流纹
文件编号 JB-B210-2-3
文件版本
A1
页 码 第1页 共1页
生产日期 年 月 日
周期时间(s)
检验结果 检验员
结合 线
拉伤
黑 点
银纹
喷射 纹
外观缺陷
裂口
水波 纹
发雾
顶高
缺胶
混色
划伤
阴阳 色
发亮
胶 丝
玻纤外露
应力痕
冷料斑
表面不 光
注 1、尺寸至少连测两模或以上; 意 2、外观检查核对表面光洁度、颜色、吸坑等; 事 3、结构检查,实际装配性能测试至少两模; 项 4、开机时必须有成形工艺卡、操作作业指导书。
填 1、产品新开机时由生产负责人填写本表单与样品(两模以上)送检,经品检人员判定合格后生产; 写 2、品检判定OK后,连同本表及一模样品送回机器操作台上并执行巡检; 说 3、适用范围:新开机、修模后开机、材料变更后开机、成形参数变更后开机。 明 4、以上检查要求需严格执行。