
采煤机截齿齿体材料及工艺分析
, , , ,
。
·
封姗 洲姗红拼臻篆攀 舞 塞 豁 蒸 { 落殊 鑫 然热 垂 瑕淆 { 蘸蒸 缴 洪娜 李羲 孤燃 姗洲 姗 粉 憾 鑫 姗 潍娜燕聋
, 。
截 齿在 高 冲 击 高 应 力 和 高 磨 损 条 件 下 同 时 在截 肩 处 受 到 很 大 的 弯 矩 和 剪 切 应 力 其 主 要 失 效 形 式 为 刀 头脱 落 磨 损 和 刀 体折 断 影 响截 齿 失 效 原 因 主 要 是齿 体的 材料 川 齿 体 除 应 具 有较 高 论文 编 号 的 强韧 性 外 还 要 有 效 地保护 齿尖 的 正常工 作 为 了 提 高截 齿 的 寿 命 降低 生 产 成 本 本 文对 采 煤 机 截 齿 齿 体 材 料 及 工艺 进 行 了 分 析 和 探讨 提出 了 进 一步 开 展研 究 工 作 的 方 向 湘 工
.
粼
’
口
,
{下
叮.
护 尸
.
~
- , 尸- - 一, 尸一一
, , 尸~ ~ ~ ~ , 尸
犷 有勺
r 竺, 」 ,r
r
尸 ~ ~~ ~ , 尸 ~ ~~ ~ , 尸 , r ~ e s
,
。
r
~
r e
,一
,
一
,
。
,
-
一
子 可 以 I 勺{ \ 在 9 0 1 三 位 四 通手 动 转 阀 2 3 气腿进 出风 管 4 6 气腿 前 后 螺 母 5 气 腿 缸 体 了 活 范 围 内 塞 杆 8 风 钻 固 定 螺 栓 9 凿岩机 1 0 钎 子 1 1 槽 形 轨 道 1 2 轨 道 转 动 固 定 部件 转 动 自 (槽架 ) 1 3 4 轮轴 1 5 左 右移动 滑道 ( 圆管 ) 1 6 小车 轴件 1 如 对于 图 1 改 造 后 的 出料装 置 边 角 上 1 槽架 2 滚 轮 3 轴 4 开 口 销 的 结 块 也 能有 效 从压风机来 的 高 压空气 分两路 一路进入风钻 图 2 槽 架 滚轮 结构 只要 转动风钻上 的操纵 阀 风钻就可 以 正 常 工 作 另 的打 击 一路 经 三 位 四 通 阀 进 入 气 腿 只 要转 动 三 位 四 通 阀 的 槽 架 的 定 位 装置 是 由 圆 管 作 成 的 滑 道 该 滑 道 的 两
,
, 。
,
蟾
`
,
。
戮
2
截 齿齿体材 料 及工 艺 的发 展方 向羹
,
筋料
徽 0 旅翁归
目前
我 国 的 采 煤 机 截 齿 齿 体 材 料基 本 上 采 用 普
{龚鬓麟攀 墓 !黛 簇粼绷 }撇鞋参粼 {毛 姗撇轰 娜 象缓慈 洲笼 舞舞
.
)娜 象 舞茱
我矿 研 制 成 功 了 一 种 高 手柄 在高 压风的作用 下 气腿活塞杆 科技 产 品 致密骨料 用 我 就 会 带动 风 钻 小 车 沿轨 道 作 往 复 运 动 矿的 5 0 耐 矩 形 竖 窑 ( 简称 方 窑 ) 生 产 三位 四通 阀手柄转动 的幅度 大 气 腿 该产 品 烧 成 温 度 约 1 5 00 ℃ 其 内 部 产 活 塞 杆 就 运 动快 反 之 手 柄 转 动 幅 度 生液 相 组 织 因 此 产 品 在 方 窑 内烧 结 小 气 腿 活塞 杆 就 运 动 慢 三 位 四 通 阀 时就 粘 结 成 块 给 出 料 工 作 带 来 极 大 固定 于小 车 轨道 的右后方 如 图示在 的 困 难 为 了 减轻 出 料人 员 的 劳 动 强 出 料 时 操 作 者 在 轨道 后 面 转 动 三 位 度 改善 劳 动 条 四 通 阀手柄 上 论 文编 号 1 0 0 1 3 9 5 4 ( 1 9 9 9 ) 1 2 0 0 2 3 2 4 件 我们 根 据 生 下或左右扳动 产现场有效的 空 轨 道 使 小车 及 间 将 7655型气 凿 岩机作仰 角 腿 式凿岩 机 ( 风 俯角 或左右运 钻 ) 的 气腿 部分 动 风钻上 的钎 略 加 改动 设 计 子就可 以上下 了 风 钻 小 车及 可 左右对结块进 以左 右 移 动 的 小 行打击 程庆 国 王炳成 陈锡鲁 车轨 道 安 装 了 在 此 出 料 山 东王 村 铝 土 矿 淄 博 2 5 5 3 1 1 能 控 制 高 压风 流 设 施 中 小 车轨 动方 向 的 三 位 四 道对风钻 气 腿 通 手 动 转 阀 制 成 了 一 种 出 料 设施 如 图 l 所示 和 小 车 起 支 撑 作 用 消 除 由 于 风 钻 重量 及风 钻 振 动 对 活塞 杆 产 生 的 力 矩 不 会 使 活 塞 杆 产 生 弯 曲 变 6 了 了 形 同 时 小 车 轨 道对 风 钻 气 腿 及 小 车 起 联 尸州 } } !! 接作 用 通 过 对 轨道 的 扳 动 可 以 控 制 风钻 对 结 块 料 石 的 打 击部 位 在 小 车 轨 道 的 下 部 设有 一个 槽 架 该槽 。 11 r }l 架 上 平 行装 有 两 个 轮 子 使 得 小 车 轨 道 在 滑 道 互 上 能 保 持 较 好 的 平 衡 见 图 2 如 果需 要 在 左 右 , 方 向 上 进 行 长 距 离 的 移 动 只 需 轻轻 拉 或 推 动 , 一 田 肛二禹 轨 道 就 可 以 实 现 并且 槽 架 与 轨 道 之 间 可 以 相 仁曰 厂一 - 一 一 一 一 对转 动 一 ( 」 使 得 钎
,
。
5 C 钢经调 质处理后 使用 截齿 体的 硬度一 般为 R H C4 2 左 右 但 是 由 于 调 质 处 理 先 于 焊接 硬 质 合 金刀 头 造成距齿 尖 3 0 m m 内 硬度 下 降 到 HR C 1 2 以下 出 现魏氏 体组 织 导 致机械性能大幅 度下 降 工 作 时 由 于 两侧 刃 面 硬 度 过 低 而 迅 速 磨 损 失 效 空 冷 贝 氏 体钢 热 处理 后 获 得 良 好 的 贝 氏 体 / 马 氏 体组织 在钎焊合金刀 头 时 距齿 尖3Om m 内 硬度不 会下 r n 降 空冷 贝 氏 体 钢 截 齿 的 耐 磨 性 显 著 高 于 3 5 C M s i 是 由 于 贝 氏 体 组 织在 相 同 的 硬 度 条件 下 其 耐 磨 性 显 著 高 于珠 光 体 和 马 氏 体 组 织 n 用 空 冷 贝 氏 体 钢 4 O M Z B 制 造 截 齿 无 论齿 尖 和 齿 体 其性 能 明 显 优 于 低 合 金 钢 其 主 要 性 能 指标 如 表 2 空 冷 贝 氏 体 钢 热 处 理 工 艺 特 点 是空 冷 自 硬 省 去
3
。
礴
葬
、
,
BZ一 30
,
。
,
,
。
,
燕 蒸 空淬 琳高 温 回巍 塑 夏 丝窿 舀 美 夔 易 2哪
藻 夔 夔 委 哪
蘸撇黔 燕蒙 谬蕊 姗
瀚履熟 瓤 堪 肇羹拐多{ 穿
,
,
,
。
、
。
,
,
。
表
1
3 5 C r Mn s i
合 金 钢 的 综 合 性能
一一
、
右 夏 心之 班 等镊淬火处珍 )墓 么 赫而 班走
铸造截齿 尽管增 加 了 一
,
,
,
。
。
,
表
2 4 OM Z B
n
合金 钢 的 综 合性 能
二 黝馨 i 翼 矍 夔 瞥羹 纂 纂) 麟 誓 鬃黔麟粼 掣 黝 鑫 潇 辘 熟
儡默
合 金元 素含 量 相 应 增加 了 材 料 成 本 但 由 于 省 去 了熟 截齿 的机加 工 过程和 钎焊硬质合金齿头 工 序 使加 工 工 序 大 大简 化 生 产 成 本 降 低 且 采 用 1 0 3 0 ℃ 淬 火 津 对 硬 质 合 金 齿头 也 同 时 进 行 了 淬 火 强 化 , 使 截 齿 哟 能 得 到 全面 提 高 奏
咬
翩藕洲
口
薰 菜醛羹您熏篡
、 ,
戮参井
矿山 机 械
·
1 9 9 9 12 淬火 工 艺 且 成 本 降 低 用 空冷 贝 氏 体 n 钢 4 OM Z B 制 造 截 齿 〔 ’ 经 批量 使 用 使毫 用 寿 命 比 3 5 C r Mn i s 钢截齿提高 3 0 % 以 上 使 用 中 无 弯 曲 现 象 也 无合 金 刀 戮 龚 脱落现象 1 3 系准 贝 氏体 钢 {
, , ,
,
钢所锻造 的 齿 体 其韧性优于 来 用 Z G 4 5 C r 4 S I Mo v R E 所 锻 造 的 齿 体 但 后 者 耐 磨 性 高 于前 者 特 别 是 经 5 8 0 ℃ 回 火 后 组 织 稳 定 在 截燕 割 煤 岩 强 烈 摩 擦 时 不 会 因 温 度 升 高 而 软 化 保证 使 用 中 仍 保 持 原 有 性 能 工 作 寿 命 大 大 提 高 其 主 要性 能 指标 见 表 4
,
、
,
:粥蒸蒸髯
力 诱发 马 氏 体 转 变 导 致 了 表 面 硬 度 的 进 一 步 提 高 同 豪 时 也 导 致 了 相 变 塑 性 的 出 现 所 以 阻 止和 减 少 了 磨
, ,
,
,
、
、
、
,
、
、
,
裂 纹 的 形核 和 扩 展
表
3
。
其 主要 性 能指 标 如 表
合 金 钢 的 综 合性能
, , , ,
叫
,
,
,
。
。
。
表
4
Z G 4 5 C r 4 S IM o V RE
钢 的 综合 性 能
,
热处理塑戴
。
,
,
空 潍 谁 澎腻 回 撇魏 编 草 蘸蠢 杂粼 夔 羹 夔 口 粼 夔摹豹黝 渊 薪 寒 翩 琢与 麟
于 黔馨 蘸 黔毓… 鄂酬
矿用截齿生产工艺研究
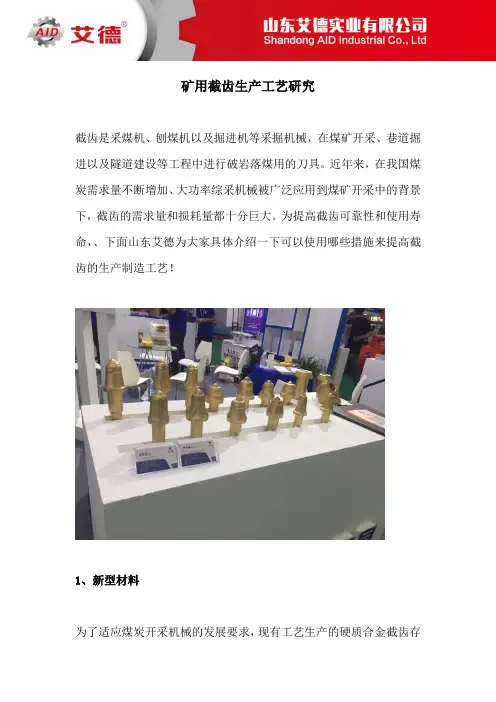
矿用截齿生产工艺研究截齿是采煤机、刨煤机以及掘进机等采掘机械,在煤矿开采、巷道掘进以及隧道建设等工程中进行破岩落煤用的刀具。
近年来,在我国煤炭需求量不断增加、大功率综采机械被广泛应用到煤矿开采中的背景下,截齿的需求量和损耗量都十分巨大。
为提高截齿可靠性和使用寿命,、下面山东艾德为大家具体介绍一下可以使用哪些措施来提高截齿的生产制造工艺!1、新型材料为了适应煤炭开采机械的发展要求,现有工艺生产的硬质合金截齿存在耐磨性差、齿头易脱落等问题,一些新型合金钢正逐步应用到截齿的生产中,如空冷贝氏体钢、新型系列准贝氏体钢和高韧性二次硬化型钢。
2、钎焊—热处理一体化技术由于钎焊具有变形小、工艺简单等特点,在硬质合金刀头和齿体的连接中多采用钎焊工艺,钎焊材料一般采用高熔点的硬钎料如铜基和银基钎料。
以铜基作为钎料,其钎焊温度范围在880 ~ 950 ℃之间,残余应力较大,且需要对齿体进行二次热处理后才能充分发挥其综合性能。
3、截齿齿体表面强化(1)热喷涂技术通过在截齿体喷涂一层能与齿体高度结合的高硬度耐磨合金后,截齿的硬度和耐磨性得到极大地提高,其寿命也能够得到提高。
(2)等离子熔覆技术等离子熔覆是通过将涂层材料与基体进行结合,来达到材料表面改性或修复的目的。
将合金粉末与基体表面迅速加热并一起熔化、混合、扩散、反应、凝固,等离子束离开后自激冷却,从而实现截齿表面的强化与硬化。
(3)堆焊涂层技术利用堆焊技术,在截齿头部以Cr、W、V 为主要元素的合金,使其涂层结构类似于钨系合金钢,能够极大提高截齿的耐磨性、抗腐蚀性和抗冲击能力。
(4)表面化学热处理技术表面化学热处理是通过对材料表面进行不同化学反应的方法来得到一层高性能特殊复合材料的技术,由于截齿的失效和损坏主要萌发在表面层,经化学热处理后可极大提高截齿的抗粘结磨损性和抗腐蚀性。
通过上面的介绍,相信大家对截齿有了一定的了解,希望以上的介绍能对您有所帮助!。
采煤机截齿分析与优化

采煤机截齿分析与优化采煤机截齿是煤矿生产中非常重要的零部件,其设计和优化对于提高采煤效率、降低生产成本具有重要意义。
本文将对采煤机截齿进行分析与优化,探讨如何提高其使用寿命和工作效率。
一、采煤机截齿的作用采煤机截齿是采煤机上的关键部件,其作用是在采煤机工作时破碎和剥离煤矸,将煤矿采取,是煤矿开采过程中不可或缺的工具。
采煤机截齿通常由合金和硬质合金制成,具有硬度高、耐磨性好、抗拉强度大的特点,能够适应煤矿中复杂的工况和恶劣的环境。
二、采煤机截齿的现状分析目前,采煤机截齿在工作中普遍存在磨损快、寿命短、效率低等问题。
主要原因是煤炭的硬度高,煤岩中夹杂的石头和砂石颗粒对截齿的磨损非常严重,导致截齿很快失效。
采矿工作环境复杂,温度高、湿度大、粉尘多,也会对截齿的使用寿命造成影响。
三、采煤机截齿的优化方向为了解决采煤机截齿存在的问题,需要进行优化设计和改进。
下面列举了一些采煤机截齿优化的方向:1.材料选择:选择耐磨性好、抗拉强度大的合金材料或者硬质合金材料来制作截齿,提高截齿的硬度和耐磨性,延长其使用寿命。
2.结构设计:优化截齿的结构设计,增加其强度和稳定性,使其能更好地适应煤矿中的工作环境,减少磨损和断裂的风险。
3.表面处理:对截齿表面进行特殊处理,如喷涂耐磨层、硬化处理等,提高其表面硬度和耐磨性,延长使用寿命。
4.工艺优化:优化截齿的生产工艺,提高生产精度和质量控制水平,确保每个截齿都具有一致的性能和质量。
5.配套优化:优化截齿和采煤机的配套设计,提高二者之间的匹配度,减少截齿在工作中的受力和磨损,提高工作效率。
四、采煤机截齿优化的意义通过对采煤机截齿进行优化,可以达到以下几个方面的意义:1.提高采煤效率:优化后的截齿具有更好的破碎和剥离性能,能够更快、更有效地采煤,提高采煤效率。
2.减少生产成本:优化后的截齿具有更长的使用寿命,减少更换和维护成本,降低生产成本。
3.保障安全生产:优化后的截齿具有更好的稳定性和可靠性,减少断裂和故障的风险,保障采矿的安全生产。
采煤机截齿生产工艺分析

采煤机截齿生产工艺分析摘要:采煤机截齿是采煤机的重要组成部分,是连接采煤机和煤岩的关键部件。
当前我国采煤机截齿的生产工艺还比较落后,不能满足煤矿行业对高质量截齿的要求。
本文对当前采煤机截齿生产工艺进行了分析,并针对目前采煤机截齿生产工艺存在的问题,提出了改进措施,提高了采煤机截齿的生产质量。
关键词:采煤机;截齿;生产工艺引言当前我国煤炭行业的发展形势越来越好,这主要得益于国家对煤炭行业的重视和大力支持。
我国煤炭行业的发展趋势主要有两个:一是向高产量、高质量、低成本方向发展;二是向大型化、自动化、智能化方向发展。
由于煤矿井下生产环境比较复杂,所以在采煤机中使用截齿能够很好地适应井下的工作环境,有效提高工作效率,降低生产成本。
随着我国煤炭行业的发展,对采煤机的性能要求也越来越高,采煤机的性能主要表现为两个方面:一是截齿的强度要高;二是截齿的使用寿命要长。
但是目前我国采煤机截齿生产工艺还比较落后,不能满足煤矿行业对高质量截齿的要求,所以本文对采煤机截齿生产工艺进行了分析,并提出了提高采煤机截齿生产质量的有效措施,促进我国煤矿行业实现可持续发展。
一、采煤机的使用环境在煤矿生产中,采煤机是一种重要的采煤机械设备。
它与其他采煤设备相比,具有较高的可靠性和安全性,同时也具有较高的生产效率。
由于煤矿工作环境复杂多变,采煤机截齿的使用寿命也相对较短。
在煤矿开采中,采煤机截齿的主要功能是截割煤层。
如在煤层中存在大量的松软、破碎的岩石时,会影响采煤机的正常工作。
同时,在不同煤质条件下,煤炭的硬度不同,会对采煤机产生不同影响。
例如,当岩石硬度较大时,采煤机截齿的磨损速度就会加快。
在坚硬岩石中,截齿磨损速度将会减慢甚至停止,因此需要使用硬度较高、韧性较好的截齿。
当煤层中含有大量矸石和大块岩石时,由于煤层中存在大量煤块和矸石等杂质,导致截齿容易损坏。
因此在煤矿开采中必须重视煤矿开采条件对采煤机使用条件的影响,制定科学合理的开采方案和作业措施。
采煤机截齿

总结
采煤机截齿和掘进机截齿是煤炭开采 中重要的易损件之一,它们通过不同 的材质和热处理工艺,具有了各自独 特的特点。
在生产过程中,应该严格控制材质和 热处理工艺,确保达到或超过行业标 准规定的力学性能指标,为煤炭开采 提供安全、高效的破碎工具。
THANKS
感谢观看
CATALOGUE
采煤机截齿系列
采煤机截齿系列
采煤机截齿系列是针对硬度较高、长 度较长的煤层而设计的。
采煤机截齿系列包括各种型号的圆截 齿、平截齿、槽截齿等。
截齿具有较高的耐磨性和冲击韧性, 能够有效地破碎坚硬的煤岩。
圆截齿适用于硬度较高的煤层,平截 齿适用于长度较长的煤层,槽截齿则 可以同时破碎煤岩和岩石。
05
CATALOGUE
截齿的用途与特点
截齿的用途与特点
01
采煤机截齿和掘进机截齿的用途 和特点各有不同,前者主要针对 硬度较高的煤层,后者则针对硬 度较低、长度较短的煤层。
02
采煤机截齿和掘进机截齿通过不 同的材质和热处理工艺,具有了 各自独特的特点,满足不同煤层 的破碎需求。
06
CATALOGUE
采煤机截齿
contents
目录
• 引言 • 采煤机截齿系列 • 掘进机截齿系列 • 截齿的材质与热处理 • 截齿的用途与特点 • 总结
01
CATALOGUE
引言
引言
采煤机截齿是采煤及巷道掘进机械中的 易损件之一,是落煤及碎煤的主要工具 。
在生产过程中,截齿刀体材料应通过热 处理达到或超过要求规定的力学性能指 标。
04
CATALOGUE
截齿的材质与热处理
截齿的材质与热处理
采煤机截齿截割破岩能力分析
采煤机截齿截割破岩能力分析采煤机作为煤矿生产中的关键设备之一,其截齿截割破岩能力对于提高生产效率、减少安全事故具有重要作用。
本文将从煤矿采煤机的截齿结构、截齿材料、截割参数以及破岩能力分析等方面进行探讨。
一、采煤机截齿结构采煤机截齿通常由截齿头、截齿座和固定螺栓等组成。
其中,截齿头是截割煤岩的主要部件,其直接影响到截割煤岩的效果。
目前,采煤机截齿头的结构主要有两种,一种是齿型截齿头,另一种是钢齿截齿头。
齿型截齿头是采用合金钢制成,具有强度高、硬度大等优点,适合截割硬坚煤。
其截切角度大,可以减轻截齿头所承受的力,提高截齿的寿命。
但是,由于齿型截齿头的尖端较宽,因此其截割能力相对较弱。
钢齿截齿头主要采用低合金钢制成,抗磨性能优良,适用于截割软煤。
其截切角度较小,比齿型截齿头的截切角度要小,因此截割能力相对较强。
但是,钢齿截齿头的寿命相对齿型截齿头会有所降低。
二、采煤机截齿材料采煤机截齿材料通常为合金钢或金属陶瓷。
合金钢能够提供较高的强度和硬度,具有优异的抗磨性能,适用于挖掘硬坚煤。
金属陶瓷虽然硬度和强度相对较低,但却具有良好的耐磨性和耐冲击性,适用于截割较软的煤。
钢齿截齿头的材料通常为低合金钢,其耐磨性和抗冲击性能优良,适用于截割较软的煤。
但是由于其硬度较低,钢齿截齿头的使用寿命会相对较短。
三、采煤机截割参数截割参数是指截齿的进给量、旋转速度、截齿头的聚向角等。
在实际生产中,截割参数的设定要根据不同的煤层情况加以调整。
截齿头的进给量决定了截割的深度,进给量越大,截割深度就越深,但是过大的进给量会导致截割机械负荷过大。
旋转速度与进给量共同影响截割的质量,当进给量增大时,应适当提高旋转速度,同时要注意防止截齿头因旋转速度过高而出现卡齿现象。
聚向角是截齿头的侧面倾斜角,对于不同的煤层需要根据实际情况进行调整,一般情况下,聚向角为15-20度,可以得到较好的截割效果。
四、采煤机截割破岩能力采煤机截割破岩能力是指采煤机截齿截割煤岩的能力,主要由截齿的结构、材料和截割参数等方面共同决定。
采煤机截齿齿体材料及工艺探究

79中国设备工程C h i n a P l a n t E n g i n e e r i ng中国设备工程 2020.11 (下)2 实验论证分析将本文控制方法与传统控制方法共同建立在由仿真实验软件建立的数控铣床电气设备运行的仿真模拟环境中,分别选择数控加工企业常见的两组型号相同的数控铣床电气设备组作为本次对比实验的研究对象,并将本文控制方法设置为实验组,传统控制方法设置为对照组,由同一名控制人员分别在两组中进行同样的电气设备动作控制。
在实验过程中,分别向实验组和对照组输入完全相同的控制参数,待完成实验后,将两组实验结果的数据进行记录,并根据实验结果绘制如图1所示的实验组与对照组动作延迟时间对比图。
图1 实验组与对照组动作延迟时间对比图图1清晰地表现出在电气设备不同控制动作次数下,两组控制方法动作延迟时间的变现。
实验组控制方法在对数控铣床电气设备进行控制时,各个电气设备在控制人员发出控制信号后其完成动作的延迟时间最多为18.34ms ,而对照组高达82.14ms 。
并且伴随着控制动作次数的不断增加,实验组的电气设备动作延迟时间并未有明显的变化,而对照组的电气设备动作延迟时间,呈现出明显的上升趋势,受控制动作次数的影响严重。
因此,通过本文上述对比实验可以证明,新的控制方法可以有效缩短数控铣床电气设备的动作延迟时间,提高控制动作的同步率,更适合在实际工艺生产中对数控铣床电气设备进行控制。
3 结语利用PLC 的自动化优势,将PLC 控制器引入对数控铣床电气设备的控制方法中,通过该控制方法可以有效提高工艺生产的质量、技能水平的自动化发展,从而为工艺生产企业带来更多的经济效益。
同时,PLC 技术的应用范围逐渐广泛,在未来基于PLC 的控制方法具有较大的发展潜力。
在后续的研究中,还将对本文提出的控制方法进行更加全面的优化,从而实现对数控铣床电气设备的自动化控制,为企业带来更高的经济效益。
参考文献:[1]曹川川,郭鹏远,杨大奎. 基于MACH3的教学型五轴联动数控铣床的电气控制系统设计[J]. 农机使用与维修,2019,42(08):001-003+010.[2]何全文,陈龙,庄凯等. 基于CDIO 的高职院校“数控铣削加工技术”课程教学设计与实践[J]. 南方农机,2020,51(11):155-156+159.[3]朱翔,谢峰. 基于核主成分分析BP _Ada Boost 算法的数控铣床故障诊断[J]. 机械强度,2019,41(06):1292-1297.[4]黄琳莉. 基于步距规的HNC-818数控铣床螺距误差补偿研究[J]. 现代制造技术与装备,2019,12(11):067-068+070.[5]汪红,陈兴义. 基于华中HNC-818AT 数控系统的数控车床升级改造[J]. 制造技术与机床,2018,27(12):164-168.采煤机等机械的制造与生产受到越来越多人们的关注。
截齿的分类及描述
截齿的分类及描述截齿是采掘机械切割煤和岩石的刀具,截齿原材料一般为:截齿硬质合金头为钨钴合金,由碳钨和钴合成。
碳钨属于最硬的金属材料,同时又很脆;与柔软的钴合成后,形成了硬度和抗磨损度都很高的合金,能经受住超强冲击负荷。
截齿座及齿靴材质是微合金热处理钢34MnCrB4+Ti B650。
目前国内截齿的生产工艺为:齿体加工成形—清洗—中频感应加热钎焊硬质合金头—硝盐等温淬火—回火—喷砂,即截齿钎焊后,冷却至室温,再将截齿加热到850—880℃,然后投入淬火介质中。
这种工艺虽保证了截齿的硬度,但经过2次加热,使得合金头变得脆化,钎焊缝抗剪强度下降30%左右,并且容易出现焊料与母材以及焊料本身的微裂纹。
产生这些现象的原因是由于第2次加热时,温度已接近或达到焊料自身熔化温度,使焊料成分有可能发生变化,使得焊缝质量下降。
我国在20世纪90年代中后期开始研究截齿硬质合金钎焊、热处理一体化技术。
钎焊、热处理一体化技术采用的是真空炉加热。
使钎焊好的截齿不经过空冷直接淬火,钎焊、热处理一次完成。
这种新工艺可以避免传统工艺过程中钎焊表面与空气接触产生氧化的现象,保证熔化的钎料与钎焊表面直接接触,保证焊接质量,同时由于钎焊、热处理1次加热完成,避免了2次加热引起的合金头脆化、焊缝强度降低等问题。
目前,聊城市金泉工程机械有限公司将这种技术应用于实践,提高了产品质量,延长了产品的实用寿命,受到客户的好评。
截齿大致包括:掘进机用掘进齿、采煤机用镐型截齿、刀型截齿、旋挖钻机用旋挖齿、铣刨机用铣刨齿及挖掘机斗齿。
煤截齿的型号大致分为:S系列和U系列,其中S系列截齿是用于掘进机上的截齿,包括S100,S120,S135,S150,S160,S170,S200,S260,S300,S318H,75C等。
掘进机用掘进齿主要用于煤巷或半煤岩巷以及软岩的巷道掘进,也可用于铁路、公路、水力工程等隧道施工。
目前掘进机主要使用镐形截齿。
镐形截齿一般是由合金钢齿体和硬质合金刀头钎焊而成。
采煤机截齿分析与优化
采煤机截齿分析与优化随着采煤机在煤矿中的广泛应用,采煤机截齿的质量和稳定性对于采煤效率和生产效益至关重要。
本文对采煤机截齿的设计、制造和使用过程进行了分析和优化,旨在提高采煤机截齿的性能和使用寿命。
采煤机截齿的设计采煤机截齿是采煤机的重要部件之一,其设计应满足以下要求:1. 高强度和耐磨性能。
采煤机截齿在使用过程中需要承受高强度和大摩擦力,因此需要具有较高的强度和耐磨性能。
2. 适应不同的采煤条件。
不同的煤层地质和采煤方式需要不同的截齿类型和设计参数,因此采煤机截齿的设计应考虑应对各种采煤条件的需求。
3. 易于更换和维修。
采煤机截齿在使用过程中会磨损或损坏,需要进行更换和维修。
因此,采煤机截齿应设计成易于更换和维修的结构。
采煤机截齿的制造包括材料选择、加工工艺和质量控制等方面,其质量对于采煤机的生产效益和运行稳定性具有重要影响。
1. 材料选择。
采煤机截齿的材料应具有高强度、高耐磨性和良好的韧性,以满足其在采煤过程中的高强度和重载荷。
目前常用的材料包括高锰钢、合金钢、钴基合金等。
2. 加工工艺。
采煤机截齿的加工工艺应选择合适的工艺流程和设备,如锻造、铸造、冷锻等,以确保截齿的加工精度和强度。
3. 质量控制。
采煤机截齿的制造过程应进行质量控制,包括材料检测、加工工艺控制、成品检查等,以保证截齿的质量符合标准要求。
采煤机截齿在使用过程中需要注意以下事项:1. 定期检查和更换。
采煤机截齿在使用过程中会受到不同程度的磨损和损坏,需要定期检查和更换,以确保截齿的工作性能和安全使用。
2. 合理维护和保养。
采煤机截齿在使用过程中需要保持干燥、清洁和充油润滑,以减少磨损和延长使用寿命。
3. 选择适当的截齿类型和参数。
不同的采煤条件需要不同的截齿类型和参数,应根据具体采煤条件选择适当的截齿,以提高采煤效率和效益。
综上所述,采煤机截齿的设计、制造和使用是影响采煤机性能和使用寿命的重要因素之一。
应根据具体采煤条件和需求,选择合适的截齿类型和参数,并进行质量控制和合理维护,以提高采煤效率和生产效益。
采煤机截齿分析与优化
采煤机截齿分析与优化采煤机截齿是采煤机上的重要部件之一,主要用于破碎煤层和采煤作业。
采煤机截齿的优化设计和使用对于提高采煤效率、降低生产成本具有重要意义。
本文主要对采煤机截齿进行分析和优化。
一、采煤机截齿的结构和工作原理采煤机截齿由齿座、齿柄和齿头三部分组成。
齿头为截齿的最重要部分,一般采用锻造工艺制作。
齿柄与齿座连接,是支撑和固定齿头的部分。
采煤机截齿通过齿头的形状和质量来破碎和采取煤层。
齿头的外形一般采用直线型和曲线型两种形式。
采用直线型时,采煤机截齿容易产生强大的压力和冲击载荷,这会导致截齿的易损性增强,因此应采用抗弯强度高、硬度高的材料。
采用曲线型时,可使截齿对岩石的作用力更加平衡,截齿的易损性相对较小。
1、材料优化:截齿所采用的材料直接影响其使用寿命和耐久性。
现代采煤机截齿采用高耐磨、高韧性的合金材料制造,其硬度和强度能满足不同生产场合的需求。
2、齿头结构优化:齿头的设计和结构直接影响截齿的破碎效果和使用寿命。
为了提高采煤效率和延长截齿的使用寿命,齿头的设计应更加精细化,并采用表面增强技术来提高其耐磨性和耐腐蚀性。
3、润滑与冷却系统:截齿工作时会产生大量的热量,对截齿的加工精度和使用寿命会产生负面影响。
因此,在采煤机截齿工作时需要适当设置润滑和冷却系统,降低截齿温度,提高截齿的工作性能和寿命。
4、装置间距和夹角优化:采煤机截齿的装置间距和夹角是影响破碎效果的重要因素。
为了使截齿对煤层的作用力更加均衡,应将截齿的装置间距和夹角优化设定,避免产生误差和浪费能源。
5、机械状态监测:采煤机截齿的使用寿命和性能受到许多因素影响,通过对机械状态进行监测和评估,可以更加准确地预测截齿的寿命和故障,提高生产效率和安全性。
三、结论与展望采煤机截齿的优化设计和使用对于提高采煤效率和生产能力具有重要意义。
本文分析了截齿的结构和工作原理,总结了优化设计的方法,包括材料优化、齿头结构优化、润滑和冷却系统、装置间距和夹角优化以及机械状态监测。
采煤机截齿分析与优化
采煤机截齿分析与优化
随着工程机械行业的发展,采煤机在煤矿行业中的应用越来越广泛。
采煤机的效率和质量主要取决于其切削系统中的截齿。
截齿是采煤机刀盘上的重要部件,其主要作用是与煤岩石进行切削接触,进行采煤作业。
传统的截齿设计大多仅考虑其切削性能,而忽略了截齿的寿命和维护成本等方面的因素。
因此,为了提高采煤机的运行效率和降低维护成本,需要对截齿进行深入的分析和优化设计。
分析和评估采煤机截齿的性能,需要考虑多个因素,包括截齿的材料、表面硬度、形状设计、密度分布等。
其中,材料的选择是关键因素之一。
当前市场上的截齿材料主要包括高锰钢、低合金钢和钒钛合金等。
高锰钢具有良好的耐磨性、韧性和强度,但其价格昂贵且易断裂。
低合金钢价格相对较低,但其耐磨性较低,易生锈。
钒钛合金则具有较高的硬度和耐磨性,但价格较高。
因此,在选择截齿材料时需要综合考虑多个因素并进行比较。
截齿的形状设计也是影响其性能的重要因素之一。
截齿的头部形状可以分为锥形、圆形、方形等多种形式。
不同形状的截齿在不同采矿条件下的性能表现不同。
目前,一些研究表明,锥形头的截齿更适用于软煤或岩石采矿,方形头则更适用于硬煤和岩石采矿。
在进行截齿的分析和优化设计时,需要考虑多方面的因素,并进行综合比较和评估。
通过优化截齿的设计,可以提高采煤机的效率和质量,降低维护成本,并有效延长采煤机的寿命。