
无铅制程
考虑到环境和健康的因素,欧盟已通过立法将在2008年停止使用含铅钎料,美国和日本也正积极考虑通过立法来减少和禁止铅等有害元素的使用。
铅的毒害目前全球电子行业用钎料每年消耗的铅约为20000t,大约占世界铅年总产量的5%。
铅和铅的化合物已被环境保护机构(EPA)列入前17种对人体和环境危害最大的化学物质之一。
无铅钎料目前常用的含铅合金焊料粉末有锡一铅(Sn-Pb)、锡一铅一银(Sn-Pb-Ag)、锡一铅一铋(Sn-Pb-Bi)等,常用的合金成分为63%Sn/37%Pb以及62%Sn/36%Pb/2%Ag。
不同合金比例有不同的熔化温度。
对于标准的Sn63和Sn62焊料合金来说,回流温度曲线的峰值温度在203到230度之间。
然而,大部分的无铅焊膏的熔点比Sn63合金高出30至45度,因此,无铅钎料的基本要求目前国际上公认的无铅钎料定义是:以Sn为基体,添加了Ag、Cu、Sb、In其它合金元素,而Pb的质量分数在0.2%以下的主要用于电子组装的软钎料合金。
无铅钎料不是新技术,但今天的无铅钎料研究是要寻求年使用量为5~6万吨的Sn-Pb钎料的替代产品。
因此,替代合金应该满足以下要求:(1)其全球储量足够满足市场需求。
某些元素,如铟和铋,储量较小,因此只能作为无铅钎料中的微量添加成分;(2)无毒性。
某些在考虑范围内的替代元素,如镉、碲是有毒的。
而某些元素,如锑,如果改变毒性标准的话,也可以认为是有毒的;(3)能被加工成需要的所有形式,包括用于手工焊和修补的焊丝;用于钎料膏的焊料粉;用于波峰焊的焊料棒等。
不是所有的合金能够被加工成所有形式,如铋的含量增加将导致合金变脆而不能拉拔成丝状;(4)相变温度(固/液相线温度)与Sn-Pb钎料相近;(5)合适的物理性能,特别是电导率、热导率、热膨胀系数;(6)与现有元件基板/引线及PCB材料在金属学性能上兼容;(7)足够的力学性能:剪切强度、蠕变抗力、等温疲劳抗力、热机疲劳抗力、金属学组织的稳定性;(8)良好的润湿性;(9)可接受的成本价格。
新型无铅钎料的成本应低于22.2/kg,因此其中In的质量分数应小于1.5%,Bi含量应小于2.0%。
早期的研发计划集中于确定新型合金成分、多元相图研究和润湿性、强度等基本性能考察。
后期的研发计划主要集中于五种合金系列:SnCu、SnAg、SnAgCu、SnAgCuSb和SnAgBi。
并深入探讨其疲劳性能、生产行为和工艺优化。
表2.3 NCMS美国国家制造科学中心提出的无铅钎料性能评价标准IPC也于2000年6月发布了研究报告“A guide line for assembly of lead-free electronics”。
目前国际上关于无铅钎料的主要结论如下:现在已经有很多种无铅钎料面世没有一种能够为SnPb钎料的直接替代提供全面的解决方案。
(1)对于某些特殊的工艺过程,某些特定的无铅钎料可以实现直接替代;(2)目前而言,最吸引人的无铅钎料是Sn-Ag-Cu系列。
其他有潜力的组合包括Sn-0.7Cu、Sn-3.5Ag和Sn-Ag-Bi;(3)目前还没有合适的高铅高熔点钎料的无铅替代品;(4)目前看来,钎剂的化学系统不需要进行大的变动;(5)无铅钎料形成焊点的可靠性优于SnPb合金。
几种无铅钎料的对比(1)SnCu:价格最便宜;熔点最高;力学性能最差。
(2)SnAg:力学性能良好,可焊性良好,热疲劳可靠性良好,共晶成分时熔点为221℃。
SnAg和SnAgCu组合之间的差异很小,其选择主要取决于价格、供货等其他因素。
(3)SnAgCu(Sb):直到最近几年才知道Sn-Ag-Cu之间存在三元共晶,且其熔点低于Sn-Ag共晶,当然该三元共晶的准确成分还存在争议。
与Sn-Ag和Sn-Cu相比,该组合的可靠性和可焊性更好。
而且加入0.5%Sb后还可以进一步提高其高温可靠性。
(4)SnAgBi(Cu)(Ge):熔点较低,200~210℃;可靠性良好;在所有无铅钎料中可焊性最好,已得到Matsushita确认;加入Cu或Ge可进一步提高强度;缺点是含Bi 带来润湿角上升缺陷的问题。
(5)SnZnBi:熔点最接近于Sn-Pb共晶;但含Zn带来很多问题,如钎料膏保存期限、大量活性钎剂残渣、氧化问题、潜在腐蚀性问题。
目前不推荐使用。
2.2选择合金由上,本次回流工艺设计焊料合金采用Sn/Ag/Cu合金(Sn/Ag3.0/Cu0.5),因为该合金被认为是国际工业中的首选并且得到了工业和研究公会成员的推荐。
因为虽然一些公会还提议并且研究了另一种合金Sn/0.7Cu(质量百分比),一些企业在生产中也有采用这种合金。
但是相对Sn/Cu合金的可靠性和可湿性,另外考虑到在回流焊和波峰焊中采用同种合金,Sn/Ag/Cu合金便成为工艺发展试验最好的选择。
Sn/Ag3.0/Cu0.5合金性能:溶解温度:固相线217℃/液相线220℃;成本:0.10美元/cm3与Sn/Cu焊料价格比:2.7机械强度:48kg/mm2延伸率:75%湿润性:良由Sn/Ag/Cu合金性能可知:焊料合金熔融温度比原Sn/Pb合金高出36℃,形成商品化后的价格也比原来提高。
工艺焊接温度采用日本对此合金焊料的推荐工艺曲线,见图2.1。
图2.1日本推荐的无铅回流焊典型工艺曲线说明:推荐的工艺曲线上有三个重要点:(1)预热区升温速度要尽量慢一些(选择数值2~3℃/s),以便控制由焊膏的塌边而造成焊点的桥接、焊锡球等。
(2)预热要求必须在(45~90sec、120~160℃)范围内,以控制由PCB基板的温差及焊剂性能变化等因素而发生回流焊时的不良。
(3)焊接的最高温度在230℃以上,保持20~30sec,以保证焊接的湿润性。
冷却速度选择-4℃/s6回流焊中出现的缺陷及其解决方案焊接缺陷可以分为主要缺陷、次要缺陷和表面缺陷。
凡使SMA功能失效的缺陷称为主要缺陷;次要缺陷是指焊点之间润湿尚好,不会引起SMA功能丧失,但有影响产品寿命的可能的缺陷;表面缺陷是指不影响产品的功能和寿命。
它受许多参数的影响,如焊膏、基板、元器件可焊性、印刷、贴装精度以及焊接工艺等。
我们在进行SMT工艺研究和生产中,深知合理的表面组装工艺技术在控制和提高SMT生产质量中起着至关重要的作用。
6.1回流焊中的锡珠(1)回流焊中锡珠形成的机理回流焊中出现的锡珠(或称焊料球),常常藏于矩形片式元件两焊端之间的侧面或细间距引脚之间,如图6.1、6.2。
在元件贴装过程中,焊膏被置于片式元件的引脚与焊盘之间,随着印制板穿过回流焊炉,焊膏熔化变成液体,如果与焊盘和器件引脚等润湿不良,液态焊料会因收缩而使焊缝填充不充分,所有焊料颗粒不能聚合成一个焊点。
部分液态焊料会从焊缝流出,形成锡珠。
因此,焊料与焊盘和器件引脚的润湿性差是导致锡珠形成的根本原因。
图6.1片式元件一例有粒度稍大的锡球图6.2比引脚四周有分散的锡球锡膏在印刷工艺中,由于模板与焊盘对中偏移,若偏移过大则会导致锅膏漫流到焊盘外,加热后容易出现锡珠。
贴片过程中Z轴的压力是引起锡珠的一项重要原因,往往不被人们历注意,部分贴片机由于Z铀头是依据元件的厚度来定位.故会引起元件贴到PCB上一瞬间将锡蕾挤压到焊盘外的现象,这部分组喜明显会引起锡珠。
这种情况下产生的锡珠尺寸稍大,通常只要重新调节Z铀高度,就能防止锡珠的产生,如图6.3所示。
图6.3锡球的产生(2)原因分析与控制方法造成焊料润湿性差的原因很多,以下主要分析与相关工艺有关的原因及解决措施:图6.4控制升温速率及保温时间(平台区)是防止锡球的好方法(1)回流温度曲线设置不当。
焊膏的回流与温度和时间有关,如果未到达足够的温度或时间,焊膏就不会回流。
预热区温度上升速度过快,时间过短,使焊膏内部的水分和溶剂未完全挥发出来,到达回流焊温区时,引起水分、溶剂沸腾,溅出锡珠。
实践证明,将预热区温度的上升速度控制在1~4℃/s是较理想的。
(2)如果总在同一位置上出现锡珠,就有必要检查金属模板设计结构。
模板开口尺寸腐蚀精度达不到要求,焊盘尺寸偏大,以及表面材质较软(如铜模板),会造成印刷焊膏的外形轮廓不清晰,互相桥接,这种情况多出现在对细间距器件的焊盘印刷时,回流焊后必然造成引脚间大量锡珠的产生。
因此,应针对焊盘图形的不同形状和中心距,选择适宜的模板材料及模板制作工艺来保证焊膏印刷质量。
(3)如果从贴片至回流焊的时间过长,则因焊膏中焊料粒子的氧化,焊剂变质、活性降低,会导致焊膏不回流,产生锡珠。
选用工作寿命长一些的焊膏(我们认为至少4h),则会减轻这种影响。
(4)另外,焊膏错印的印制板清洗不充分,会使焊膏残留于印制板表面及通孔中。
回流焊之前,贴放元器件时,使印刷焊膏变形。
这些也是造成锡珠的原因。
因此应加强操作者和工艺人员在生产过程中的责任心,严格遵照工艺要求和操作规程进行生产,加强工艺过程的质量控制。
6.2立片问题(曼哈顿现象)形片式元件的一端焊接在焊盘上,而另一端则翘立,这种现象就称为曼哈顿现象,见图6.5。
引起这种现象的主要原因是元件两端受热不均匀,焊膏熔化有先后所致。
在以下情况会造成元件两端受热不均匀:图6.5立片现象图6.6元件偏离焊盘故两侧受力不平衡产生立片现象(1)元件排列方向设计不正确。
我们设想在回流焊炉中有一条横跨炉子宽度的回流焊限线,一旦焊膏通过它就会立即熔化,如图6.7所示。
片式矩形元件的一个端头先通过回流焊限线,焊膏先熔化,完全浸润元件端头的金属表面,具有液态表面张力;而另一端未达到183℃液相温度,焊膏未熔化,只有焊剂的粘接力,该力远小于回流焊焊膏的表面张力,因而,使未熔化端的元件端头向上直立。
因此,应保持元件两端同时进入回流焊限线,使两端焊盘上的焊膏同时熔化,形成均衡的液态表面张力,保持元件位置不变。
图6.7焊盘一侧锡青末熔化.两焊盘张力不平衡就会出现立碑(2)在进行汽相焊接时印制电路组件预热不充分。
汽相焊是利用惰性液体蒸汽冷凝在元件引脚和PCB焊盘上时,释放出热量而熔化焊膏。
汽相焊分平衡区和饱和蒸汽区,在饱和蒸汽区焊接温度高达217℃,在生产过程中我们发现,如果被焊组件预热不充分,经受100℃以上的温差变化,汽相焊的汽化力很容易将小于1206封装尺寸的片式元件浮起,从而产生立片现象。
我们通过将被焊组件在高低温箱内145~150℃的温度下预热1~2min,然后在汽相焊的平衡区内再预热1min左右,最后缓慢进入饱和蒸汽区焊接,消除了立片现象。
(3)焊盘设计质量的影响。
若片式元件的一对焊盘尺寸不同或不对称,也会引起印刷的焊膏量不一致,小焊盘对温度响应快,其上的焊膏易熔化,大焊盘则相反,所以,当小焊盘上的焊膏熔化后,在焊膏表面张力作用下,将元件拉直竖起。
焊盘的宽度或间隙过大,也都可能出现立片现象。
无铅制程教程三篇

无铅制程教程三篇一、无铅制程的概述无铅制程是一种替代传统有铅制程的电子焊接方法,旨在减少对环境和人体的有害影响。
它是近年来电子行业的一个重要技术发展方向。
本篇文章将从制程原理、材料选择和焊接工艺等方面介绍无铅制程的基本概念和应用。
1. 制程原理无铅制程的核心概念是使用无铅焊料替代传统的铅锡合金焊料。
无铅焊料由多种金属元素组成,如银、铜、锡和锌等。
相比之下,传统的铅锡合金焊料含有大量的铅,对环境和人体健康造成潜在的危害。
2. 材料选择在采用无铅制程时,必须选择适合的材料来替代铅锡焊料。
常用的无铅焊料有银基焊料、铜基焊料和锡基焊料等。
根据具体焊接需求和技术要求,选用合适的材料以确保焊接质量和可靠性。
3. 焊接工艺无铅制程的焊接工艺与传统的有铅制程有一定的区别。
在无铅制程中,焊接温度和焊接时间等参数需要进行优化和控制。
此外,焊接设备的选择和调整也是确保无铅焊接质量的重要因素。
二、无铅焊接工艺的优势无铅制程相对于有铅制程具有多种优势,本篇文章将从环境友好、提高可靠性和法规要求等方面介绍无铅焊接工艺的优势。
1. 环境友好无铅焊料避免了铅对环境的污染,有助于保护生态环境和人类健康。
在电子行业中广泛应用无铅制程,对于减少环境污染具有积极的影响。
2. 提高可靠性相较于传统的铅锡焊料,无铅焊料通常具有更高的熔点和较差的润湿性。
这使得焊点在高温环境下更加稳定,提高了焊接连接的可靠性和耐久性。
3. 法规要求许多国家和地区的法规要求电子产品必须采用无铅制程。
逐渐普及和应用无铅焊接工艺可以确保企业符合相关法规,并顺利进入国际市场。
三、无铅焊接的实施方法无铅焊接具有一定的技术难度,但随着技术的不断发展和成熟,相关实施方法也日趋完善。
本篇文章将从设备调整、工艺控制和质量检验等方面介绍无铅焊接的实施方法。
1. 设备调整由于无铅焊接与有铅焊接存在一定的差异,设备的调整至关重要。
焊接设备的温度控制和焊接参数的设定需要进行调整,以适应无铅焊接的要求。
无铅系统制程

(N)
10
0 208 218 223 228 238
Reflow Peak 温度(℃)
接合强度 Sn/Ag/Cu/Bi 接合强度 Sn/Ag/Cu 広がり Sn/Ag/Cu/Bi 広がり Sn/Ag/Cu
❖ Reflow 于无铅系统之应用
IDEA for LEAD Free
PROFILE 精确性
PID 控制性能
• 均温性同时发生在无铅导入时,由于无铅导入时需更佳更高同时更 精确之温度控制,因此均温性的控制更加困难
低压风区产生易导致 偏移及组件质量低劣
❖ X-Ray于无铅制程上应用瓶颈
The graphic shows the number of the transmitted photons.Higher transmission means lower absorption
(问题解析)
Large voids
Large voids • IPC-7095中有明确规范Top/Bottom Side 之Voids允许范围 • 对IPC-650TM中可靠度之明确测试 • 客户要求之检验标准
❖ Lead Free 于Void(锡洞)之对策-- Profile
1. 温度设定组别 A
T3
reflow cooling
50
100
150
200
250
Sec.
T1: preheat time:
50~80 sec
T2 : dwell time during soaking: 60~90 sec
T3 : time above 220 oC :
15~40 sec
❖ Twin Peak Reflow Profile (PF606-P(Sn-3.0Ag-0.5Cu)
SMT无铅制程工艺要求及问题解决方案
一、锡膏丝印工艺要求1、解冻、搅拌首先从冷藏库中取出锡膏解冻至少4小时,然后进行搅拌,搅拌时间为机械2分钟,人手3分钟,搅拌是为了使存放于库中的锡膏产生物理分离或因使用回收造成金属含量偏高使之还原,目前无铅锡膏Sn/Ag3.0/Cu0.5代替合金,比重为7.3,Sn63/Pb37合金比重为8.5因此无铅锡膏搅拌分离时间可以比含铅锡膏短。
2、模板不锈钢激光开口,厚度80-150目(0.1-0.25mm)、铜及电铸Ni模析均可使用。
3、刮刀硬质橡胶(聚胺甲酸酯刮刀)及不锈钢金属刮刀。
4、刮刀速度\角度每秒2cm-12cm。
(视PCB元器件大小和密度确定);角度:35-65℃。
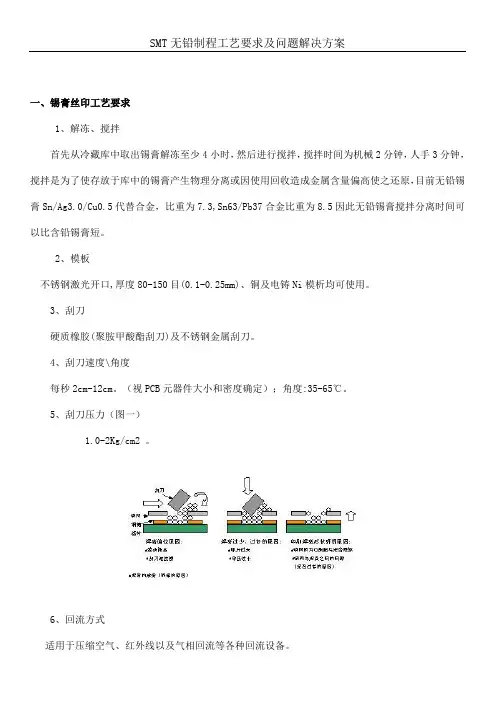
5、刮刀压力(图一)1.0-2Kg/cm2 。
6、回流方式适用于压缩空气、红外线以及气相回流等各种回流设备。
7、工艺要求锡膏丝印工艺包括4个主要工序,分别为对位、充填、整平和释放。
要把整个工作做好,在基板上有一定的要求。
基板需够平,焊盘间尺寸准确和稳定,焊盘的设计应该配合丝印钢网,并有良好的基准点设计来协助自动定位对中,此外基板上的标签油印不能影响丝印部分,基板的设计必需方便丝印机的自动上下板,外型和厚度不能影响丝印时所需要的平整度等。
8、回流焊接工艺回流焊接工艺是目前最常用的焊接技术,回流焊接工艺的关键在于调较设置温度曲线。
温度曲线必需配合所采用的不同厂家的锡膏产品要求。
二、回流焊温度曲线本文推荐的无铅回流焊优化工艺曲线说明(如图二):推荐的工艺曲线上的四个重要点:1、预热区升温速度尽量慢一些(选择数值2-3℃/s),以便控制由锡膏的塌边而造成的焊点桥接、焊球等。
2、活性区要求必须在(45-90sec、120-160℃)范围内,以便控制PCB基板的温差及焊剂性能变化等因数而发生回流焊时的不良。
3、焊接的最高温度在230℃以上保持20-30sec,以保证焊接的湿润性。
4、冷却速度选择在-4℃/s。
回流温度曲线如下:(图二)图二中红色曲线推荐对焊点亮度要求的客户回流曲线湿度变化说明:1、焊锡膏的焊剂在湿度升至100℃时开始熔化(开始进入活性时期),焊锡膏在活化区的主要作用是将被焊物表面的氧化层去掉,如果活性区的时间过长,焊剂会蒸发挥过快,也会造成焊点表面不光滑,有颗粒状。
无铅制程作业规范

5.3.2在物料存放区用白绿斑马胶带划一无铅区域﹐用“无铅制程专用”标示,以放置所有的无铅物料。
5.3.4SMT维修站设专门维修无铅产品区域﹐用“无铅制程专用”标示﹐无铅维修时所用材料不使用时要归还物料区。
5.3.5在生产无铅产品时于线头作标记(用红色“无铅制程”表示)﹐若生产有铅产品时将线头的标记取掉。
5.7.1所有报废品经工程、品保确认后交于客户确认无误后,统一交回客户处处理。报废品需在状态卡上标明不良情况并按无铅产品的要求放置。
5.7.2客退品由品保去客户处确认后,退回公司由工程部分析后处理。作业方式同工程部的作业。
5.8作业中关于印刷厚度、Profile、维修烙铁温度必须实行DOE并将得出的最佳参数设定于SOP内。
5.1.3检验状态标示﹕ACC(允收)在贴原有“OK”标签的基础上加贴无铅标签;REJ(拒收)在贴红色拒收标签的基础上贴绿色无铅标签并放置于原料仓的无铅不良品区。
5.2原料仓
5.2.1用白绿斑马胶带划一固定区域用来放置无铅材料﹐并标示“无铅材料”放置区﹐用红色斑马胶带划一固定区域用来放置无铅不良材料﹐并标示“无铅不良材料”放置区。
5.5工程部:
5.5.1在物料存放区用白绿斑马胶带划一无铅区域﹐用“无铅制程专用”标示,以放置所有的无铅材料、物料。
5.5.2存放的无铅原物料(包括锡棒﹑flux﹑锡丝﹑烙铁等)、工具都需贴无铅标记。
5.5.3作业及作业完成后所用的材料、物料及工具都必须与有铅的区分开。
5.5.4无铅测试不良品﹐待维修品及已修品均装在装箱后于外箱标示绿色半成品状态卡。
5.6出货
5.6.1在成品仓用白绿斑马胶带划一无铅产品出货区﹐放置无铅待出货产品
5.6.2OQC出货检验时需检查“无铅出货区”内的产品是否为无铅产品,如为无铅产品是否有贴无铅标签。
无铅制程

無鉛制程鉛的特性.危害以及消耗量鉛是一種成本較低,溫度及電氣性能都有著適當性質的元素,由於鉛錫(Pb-Sn)合金同時具有低成本與適當性質, Pb-Sn焊錫合金一直被用於接著材料,也是在現代電子工業中,使用最廣的焊接劑材料 .鉛一種對人體極有害的元素,神經系統和生育系統紊亂、神經和身體發育遲緩。
鉛中毒特別對年幼兒童的神經發育有極大危害。
雖然已有法律來控制鉛的使用例如,鉛在鉛錘、汽油和油畫中的使用有嚴格的規範,在美國從1978 年起,鉛在消費油畫中的使用已被禁止,其他相關的法規在美國、歐洲和日本正在孕育之中。
盡管鉛一直都有控制,但在使用始終是非常廣, 表一顯示了鉛在各種産品中的使用量,蓄電池占鉛用量的80%,電子焊錫大約占所有鉛用量的0.5%即使鉛在電子焊錫中的使用被禁止,也不能解決全部的鉛中毒問題。
可是,電子焊錫中的0.5%的鉛數量上還是可觀的。
表一、鉛在産品中的消耗量産品消耗量(%)蓄電池80.81其他氧化物(油畫、玻璃和陶瓷産品、4.78顔料和化學品)彈藥 4.69鉛箔紙 1.79電纜覆蓋物 1.4鑄造金屬 1.13銅錠、銅坯0.72管道、彎頭和其他擠壓成型産品0.72焊錫(非電子焊錫)0.7電子焊錫0.49其他 2.77從上表可以,雖然鉛對人體極有害,但由于錫/鉛焊錫這種合金要提供與錫/鉛共晶焊錫相似的物理、機械、溫度和電氣性能,電子工業正在尋找無鉛焊錫,能夠取代普遍接受和廣泛使用的錫/鉛焊錫。
各種代替鉛的元素代替鉛的元素,首先必須考慮成品方面,替代鉛的材料及其相對價格鉛的替代元素相對價格鉛(參考值)1銻(Sb) 2.2鉍(Bi)7.1銅(Cu) 2.5銦(In)194銀(Ag)212錫 (Sn) 6.4鋅(Zn) 1.3除了成本之外,還必須瞭解考慮作爲鉛替代的元素的供需情況如表可以看出含鉍合金從可利用資源的出發點上是無希望的,現在可利用得鉍供應可能被全部用完,如果將此合金廣泛用於正在蓬勃發展的電子工業 ,那這種可利用資源將會全部用完,在要使用此種可利用資源的其他工業上就根本就無法供用.美國礦產局有關不同元素的世界用量及産量的資料元素世界用量(噸)世界産量(噸)剩餘産量(噸)Ag13,50015,0001,500Bi4,0008,0004,000Cu8,000,00010,200,0002,200,000In80 to 100200100Sb78,200122,30044,100Sn160,000241,00081,000Zn6,900,0007,600,000700,000注:現在世界焊錫消耗量 = 60,000 噸,或 6,600,000 升我們要估量各種元素的價格,各元素的產量,從價格表中可以看出比鉛貴的元素有很多,例如,銦(In)是用來取代鉛的主要元素之一,但它是一種次貴重金屬,幾乎和銀一樣貴。
无铅焊锡制程简介

汽车产业
汽车产业也是无铅焊锡的重要应用领域之一,主要涉及汽 车零部件的制造和组装,如发动机控制模块、传感器、执 行器等。无铅焊锡在汽车产业中的应用有助于提高汽车的 安全性和可靠性。
汽车产业对无铅焊锡的要求较高,需要具备优良的耐热性 、耐腐蚀性和机械性能,以确保在复杂和严苛的汽车环境 中能够保持稳定的连接性能。
五金制造
五金制造是无铅焊锡应用的另一个重 要领域,涉及建筑、家具、工具等多 个行业。无铅焊锡在五金制造中主要 用于连接金属部件,如门窗、家具的 组装和固定等。
五金制造对无铅焊锡的要求相对较低, 但也需要具备良好的焊接性能和耐腐 蚀性,以确保连接的稳定性和长期使 用。
感谢您的观看
THANKS
着重要影响。
表面处理
表面处理是对焊锡片进行清洁、涂层 、镀层等处理,以提高其焊接性能和 防氧化性能的过程。
表面处理是无铅焊锡制程中的最后一 道工序,其质量直接关系到焊锡片在 实际应用中的焊接效果。
03 无铅焊锡的应用领域
电子产业
电子产业是应用无铅焊锡的主要领域之一,包括消费电子产 品、通讯设备、计算机硬件和各种电子元器件等。无铅焊锡 在电子产业中广泛应用于电路板焊接、连接器制造和表面贴 装技术等领域。
无铅焊锡制程简介
目录
CONTENTS
• 无铅焊锡的定义与特性 • 无铅焊锡制程 • 无铅焊锡的应用领域 • 无铅焊锡的市场趋势与挑战 • 无铅焊锡的未来展望
01 无铅焊锡的定义与特性
无铅焊锡的定义
01
无铅焊锡是指不含有铅等有毒物 质的焊锡合金,主要用于电子组 装和焊接工艺中。
无铅制程标示要求
1.線頭做好線體標示. 2.專用線體上治工具/靜電 皮均需做标示. 3.非專用線體静电皮不需要 标示. 4.专用设备需做好标示(钢网 清洗机/波峰焊/錫槽/小錫 爐/锡渣回收桶). 5.SOP內容標示
LOGO
Kitting区域标示要求
物料的周转/暂存/发放 三锡/三剂的暂存与管控 治工具的测量/管控/清洗
1.維修工站:工作台/靜電皮/烙鐵/熱風槍/錫絲/清潔劑/助焊劑/ 靜電刷/鑷子/助焊筆等工具進行專用標示.
2.BGA錫球及植球器都貼有無鉛標示.
3.BGA rework工站,由R5轉換生產R6時必須對機種及治工具進行清潔 保養.
4.台車/托盤/泡棉都要進行清潔保養,并做好RoHS專用標示.
LOGO
LOGO
無鉛制程標示要求
LOGO
目录
1 2 3
无铅制程导入要求
无铅制程标示要求
无铅物料标示解读
4
混合制程注意事项
LOGO
无铅制程导入要求
物料:符合无铅制程要求.
设备:满足无铅工艺要求.
管控要求: 物料/SOP/治工具使用/标示/保养.
人员技能:经培训且通过考核.
LOGO
目录
1 2 3
无铅制程导入要求
錫條/錫球/錫塊
波峰焊錫條添加 小錫爐錫條的添加
SMT維修BGA使用錫球
回焊爐/波峰焊
回焊爐未做保養 波峰焊錫條添加 清潔錫渣的工具 錫渣回收的工具
小錫爐/BGA重工機
小錫爐錫條的添加 清潔錫渣的工具 錫渣回收的工具 BGA重工機的保養
BGA重工使用錫球 SMT爐前添加錫塊
LOGO
制程注意事項
1.印刷機工站 1>線體標示. 2>錫膏的領用. 2.回焊爐工站 1>線體標示. 2>爐前軌道及台面的清潔. 3>爐膛爐壁的清潔保養. 4>人員及治工具的管控. 3.維修工站 1>工站及台面的標示. 2>烙鐵風槍的標示與管控. 3>錫絲的標示與管控. 4>人員及治工具的管控.
无铅工艺技术
无铅工艺技术
无铅工艺技术,又称为无铅制程技术,是一种利用无铅焊料进行连接的电子制造工艺。
无铅工艺技术的应用已经成为电子制造业的趋势,因为它具有环保、可靠性高和成本低等优点。
首先,无铅工艺技术相对于传统的有铅工艺技术更环保。
有铅焊料中的铅含量较高,使用有铅焊料进行生产会导致污染环境。
而无铅焊料中不含铅或者只含微量铅,因此使用无铅焊料可以减少对环境的污染,并符合全球环保要求。
其次,无铅工艺技术可以提供更高的可靠性。
铅在高温环境下容易发生氧化,导致焊点与焊盘之间的连接失效。
而无铅焊料不易发生氧化,因此可以在高温环境下保持良好的连接效果,提高产品的可靠性。
再次,无铅工艺技术相对于有铅工艺技术来说成本更低。
虽然无铅焊料的成本相对较高,但是无铅工艺技术可以实现自动化生产,提高生产效率,减少人工成本。
另外,由于无铅焊料的可靠性高,可以减少产品的修理和退货率,降低了售后服务的成本。
在无铅工艺技术的应用过程中,需要注意以下几个问题。
首先,无铅焊料的熔点较高,在焊接过程中需要控制好温度,以免损坏其他关键部件。
其次,无铅焊料的流动性较差,焊接过程中需要做好焊接头的设计,以确保焊料能够充分润湿焊盘和焊脚。
最后,无铅工艺技术需要与其他工艺技术相结合,如表面贴装技术和可靠性测试技术等,以确保产品的质量。
总的来说,无铅工艺技术是电子制造业的发展趋势,其环保、可靠性高和成本低等优点使其越来越受到关注和采用。
在应用无铅工艺技术的过程中,需要注意相关问题,以确保产品质量。
未来,随着技术的不断发展,无铅工艺技术将更加完善和成熟,为电子制造业带来更多的便利和机遇。
无铅制程导入面临问题及解决方案
无铅制程导入面临问题及解决方案1 引言实施无铅化电子组装,许多企业并不主动,而是在各种压力下才转为无铅化生产。
外来压力主要包括法令规定、环保要求、市场利益、用户需求、有害物质回收处理和无铅技术方面等。
无铅化电子组装实施5步法,即:〔1〕选择正确的物料和设备,〔2〕定义制程工艺;〔3〕建立可靠的制造工艺:收集分析数据,排除制程中缺陷;〔4〕执行无铅化生产:生产开始后仔细跟踪制程并作必要的调整;〔5〕控制并改良制程:持续不断的跟进、监控和分析数据,并良好控制整个制程。
2 物料选择2.1 PCB无铅化制造中涉及许多与PCB有关的问题,包括设计、材料和工艺等,特别需要关注和控制的问题有:可焊性及热过程中可焊性的退化问题;较低CTE基材选用问题;合适的焊盘涂层材料选择问题;焊接过程中大尺寸PCB下垂变形问题;高温下基板z轴的热膨胀系数导致通孔可靠性问题;基材高温分解引起的可靠性问题;基材吸水后在高温再流过程中可能导致的内部分层、玻璃纤维和树脂界面接合的退化问题;另外还有兼容性和长期可靠性问题。
基材对于简单产品,焊接温度为235-240摄氏度,对于大热容量的复杂产品,可能需要260摄氏度高温才能满足要求,传统PCB基材大量使用溴化环氧树脂等含卤素聚合物的阻燃材料〔含PBB和PBDE〕,在无铅工艺高的焊接温度下可能出现不可接受的变色、起皮和变形,而且容易释放出高毒性物质〔如二恶英等致癌物〕,另外焊接温度升高,由于材料的CET不匹配,尤其是Z方向,易造成多层结构的PCB金属化孔镀层断裂,一般玻璃转化温度Tg前后,都要求有较低的CTE,如图1中B为合适的材料选择。
常用FR4的Tg在135摄氏度左右,Tg下树脂、玻璃纤维的CTE与Cu〔16×16-6/k〕相似,而在Tg-260摄氏度间Z轴CTE较大,〔80-90×10-6/k〕,基于外观要求、设计难度和绿色制造等理由,无铅化用PCB应转向使用Tg较高的FR4、FR5或CEMn基材有助于降低不匹配产生的应力,但后两者成本较高,表1和图2为不同钎料焊接温度对PCB基材的性能要求。
无铅制程导入生产线注意事项
无铅制程导入生产线注意事项一、无铅解说:随着欧洲WEEE法规要求在2006年前分阶段废止电子焊接中铅的使用,j****及其它相关国家在努力更早的达到相同的目标,无铅应用在全世界正在呈现迅速增长的势头。
毋庸置疑,无铅焊接带来了一系列的挑战,提出作为一般装配的无铅合金还很新,有关其工艺极限的数据也还很少。
两种主要的合金都是锡一银一铜和锡一铅合金的变本。
这些合金具有较高的熔融温度.对金属表面的熔湿也较慢(在实际焊接中,焊锡很难溶解,时间慢,在没有完全熔接时锡点就已凝固,此为目前制程中最大问题),焊点表面也不如锡─铅焊点光滑,光亮。
能够很好地适用于合铅工艺的助焊剂化学成份未必是适合无铅焊接的最佳选择。
二、无铅合金的手工焊接:1:手工焊接可以使用哪些无铅合金和助焊剂。
目前常用的无铅焊线有锡一银一铜(熔点217-221℃),锡银(熔点221℃)以及锡铜(熔点227℃)。
三种合金全都具有免清洗,可水洗或松香配系,并能控制成极为纤细的线径。
这些合金已用于无铅产品的手工装配,并与无铅合金相容。
2:无铅焊料合金需要使用温度较高的烙铁头吗?使用无铅焊接进行手工焊接并不一定需要较高的焊接温度,烙铁头温度700~800华式度之间即可进行正常焊接。
焊接人员会注意到熔温速度比传统的Sn63焊料慢,此外还可能需要略长的接触时间才能达到良好的焊接效果,焊点终饰外观将会不同,终饰外面略为暗淡,是上述无铅焊料的典型特点。
使用具有较高锡含量无铅焊料容易造成烙铁头腐蚀,因而可能需较为频繁的更换烙铁头。
3:无铅焊点再加工可以使用哪些助焊剂?无铅焊接与Sn63焊接并无不同。
助焊剂有免清洗,可水洗及松香类型,可适应各种焊接和再加工工艺。
可水洗型助焊剂,由于其较高的活化剂浓度而能实现更为有效的焊接,免清洗型焊剂传统上由较弱的有机酸制成,其焊接过程较慢,如果曝露于过度加热环境中则较易失活。
无铅制程的导入已成为现在各电子相关行业必须认真面对的一个总体赵势,无铅制程表象上述讲就是不含铅,还属于环保产品,它相对有铅来讲,无论是制程还是材料要求都需高一些,有些操作技巧需要在作业中克服和改善。