
冲压模具工序分类
冲压模具工序分类
冲压加工中为满足冲压零件的形状、尺寸、精度批量、原材料性能等不同方面的要求,所采用的工序也不同。
根据材料的变形特点可将冷冲压工序分为分离工序和成形工序两类。
1.分离工序——是指坯料在冲压力作用下,变形部分的应力达到强度极限以后,使坯料发生断裂而产生分离。
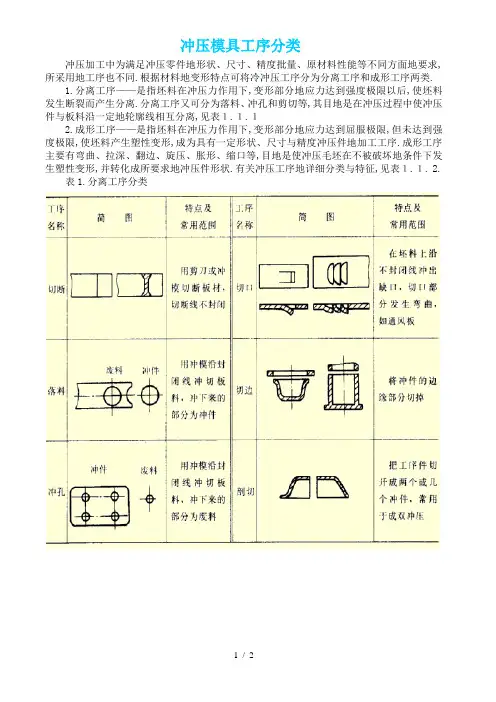
分离工序又可分为落料、冲孔和剪切等,其目的是在冲压过程中使冲压件与板料沿一定的轮廓线相互分离,见表1.1.1
2.成形工序——是指坯料在冲压力作用下,变形部分的应力达到屈服极限,但未达到强度极限,使坯料产生塑性变形,成为具有一定形状、尺寸与精度冲压件的加工工序。
成形工序主要有弯曲、拉深、翻边、旋压、胀形、缩口等,目的是使冲压毛坯在不被破坏的条件下发生塑性变形,并转化成所要求的冲压件形状。
有关冲压工序的详细分类与特征,见表1.1. 2。
表1.分离工序分类
修边冲孔工序等。
冲压模具的基本结构及工作原理

冲裁模具得基本结构及工作原理一、冲裁模具按工序组合程度可分为:简单冲裁模、连续冲裁模、复合冲裁模。
(一)简单冲裁模即敞开模1、定义:它就是指在一次冲裁中只完成冲孔或落料得一个工序。
2、简单冲裁模按其导向方式可分为:(1)无导向单工序模它得特点就是结构简单,重量轻、尺寸较小、模具制造容易、成本低廉。
但冲模使用安装时麻烦,模具寿命低,冲栽件精度差,操作也不安全。
无导向简单冲模适用于精度要求不高、形状简单、批景小或试制得冲裁件。
(2)导板式简单冲裁模模精度高、寿命长、使用安装帧、操作安全,、但制造比较复杂。
一般适用于形状较简单、尺寸不大得工件。
(3)导柱式简单冲裁模由于这模具准确可靠,能保证冲裁间隙得均匀,冲裁得工件精度较高、模具使用寿命长而且在冲床上安装使用方便,因此导柱式冲裁模就是应用最广泛得一种冲模,适合大批量生产。
(二)连续冲裁模(连续模)1、连续冲裁模得定义:按一定得先后程序,在冲床得滑块得一次到与中,在模具得不同位置上,完成冲孔,落料导两个得上得冲后工序得冲裁模,又称及进模或跳步模。
2、连续冲裁模得定位原理可分为:导正销定位原理、侧刃定距原理(三)复合冲裁模1、复合冲裁模得定义:在部床滑块得一次行程中,在冲模得同一工位上同时完成内孔与外形两种得上工序得冲裁模。
2、复合冲裁模按结构可分为:正装式复合模、倒装式复合模二、我们请瞧瞧这三种模具得比较表无导向单工序模冲模得上模部分由模、凸模组成,通过模柄安装在冲床滑块上。
下模部分由卸料板、导尺、、凹模、下模座、定位板组成,通过下模座安装在冲床工作台上。
上模与下模没有直接导向关系,靠冲床导轨导向。
导板式简单冲裁模上模部分主要由模柄、上模板、垫板、凸模固定板、凸模组成。
下模部分主要由下模板凹模、导尺、导板、回带式挡料销、托料板组成。
这种模具得特点就是上模通过、凸模利用导板上得孔迸行导向,导板兼作卸料板。
工作时凸模始终不脱离导板、以保证模具导向精度。
因而,要求使用得压力机行程不大于导板厚度。
冲压模具常识
1.1冲压的概念1.1.11.1.11.1.11.1.1冲压冲压:在室温下,利用安装在压力机上的模具对被冲材料施加一定的压力,使之产生分离和塑性变形,从而获得所需要形状和尺寸的零件(也称制件)的一种加工方法。
因为通常使用的材料为板料,故也常称为板料冲压。
冲压成形产品示例一——日常用品:易拉罐、餐盘、垫圈等。
冲压成形产品示例二——兵器产品:子弹壳等。
冲压成形产品示例三——高科技产品:汽车覆盖件、飞机蒙皮等。
1.1.21.1.21.1.21.1.2冲模冲压模具:将材料加工成所需冲压件的一种工艺装备,称为冲压模具(俗称冲模)1.1.21.1.21.1.21.1.2冲压生产的三要素:冲压生产的三要素:合理的冲压工艺、先进的模具、高效的冲压设备1.2冲压加工特点与应用1.2.11.2.11.2.11.2.1冲压加工的特点(1)生产率高、操作简单。
高速冲床每分钟可生产数百件、上千件。
(2)一般无需进行切削加工,节约原料、节省能源。
(3)冲压件的尺寸公差由冲模来保证,产品尺寸稳定、互换性好。
“一模一样”(4)冲压产品壁薄、量轻、刚度好,可以加工形状复杂的小到钟表、大到汽车纵梁、覆盖件等。
局限性:由于冲模制造是单件小批量生产,精度高,是技术密集型产品,制造成本高。
因此,冲压生产只适应大批量生产。
1.2.21.2.21.2.21.2.2冷冲压的应用由于冷冲压在技术上和经济上的特别之处,因而在现代工业生产中占有重要的地位。
在汽车、拖拉机、电器、电子、仪表、国防、航空航天以及日用品中随处可见到冷冲压产品。
如不锈钢饭盒,搪瓷盆,高压锅,汽车覆盖件,冰箱门板,电子电器上的金属零件,枪炮弹壳等等。
据不完全统计,冲压件在汽车、拖拉机行业中约占60%,在电子工业中约占85%,而在日用五金产品中占到约90%。
如一辆新型轿车投产需配套2000副以上各类专用模具;一台冰箱投产需配套350副以上各类专用模具;一台洗衣机投产需配套200副以各类专用模具。
冲压及模具设计知识点整理
第一章概述冲压:室温下利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的压力加工方法。
冲压生产的三要素先进的模具,高效的冲压设备,合理的冲压工艺冲压工序的分类:根据材料的变形特点分为:分离工序、成形工序分离工序:冲压成形时,变形材料内部的应力超过强度极限σb,使材料发生断裂而产生分离,从而成形零件。
分离工序主要有剪裁和冲裁等。
成形工序:冲压成形时,变形材料内部应力超过屈服极限σs,但未达到强度极限σb,使材料产生塑性变形,从而成形零件。
成形工序主要有弯曲、拉深、翻边、胀形、扩口、缩口和旋压等。
冲压模具1.冲模的分类(1)根据工艺性质分类:冲裁模、弯曲模、拉深模、成形模等。
(2)根据工序组合程度分类:单工序模、复合模、级进模复合模:在压力机的一次行程内在模具的一个工位上完成两道以上冲压工序的模具。
级进模:在压机的一次行程内,在连续模具的不同工位上完成多道冲压共序的模具。
2.冲模组成零件冲模通常由上、下模两部分构成。
组成模具的零件主要有两类:①工艺零件:直接参与工艺过程的完成并和坯料有直接接触,包括:工作零件、定位零件、卸料与压料零件②结构零件:不直接参与完成工艺过程,也不和坯料有直接接触,只对模具完成工艺过程起保证作用,或对模具功能起完善作用,包括:导向零件、紧固零件、标准件及其它零件等.第二冲裁工艺与冲裁模设计学习目的与要求:1.了解冲裁变形规律、冲裁件质量及影响因素;2.掌握冲裁模间隙确定、刃口尺寸计算、排样设计、冲裁力计算等设计计算方法。
3.掌握冲裁工艺性分析与工艺设计方法;4.认识冲裁模典型结构(尤其是级进模和复合模)及特点,了解模具标准,掌握模具零部件设计及模具标准应用方法;5.掌握冲裁工艺与冲裁模设计的方法和步骤。
第一节概述冲裁利用模具使板料沿着一定的轮廓形状产生分离的一种冲压工序。
基本工序:落料和冲孔。
既可加工零件,也可加工冲压工序件。
落料:冲下所需形状的零件冲孔:在工件上冲出所需形状的孔冲裁模:冲裁所使用的模具叫冲裁模,它是冲裁过程必不可少的工艺装备。
冲压模具结构

冲裁可分为冲孔和落料 。 定义:用冲模沿封闭轮廓曲线冲切,封闭线内是制件,封闭线外是废料的工艺,叫落料;反之 是 冲孔。 冲裁模分类:1.工序组合的形式:单工序冲裁模、复合冲裁模和连续冲裁模。 2.按工序分类:落料模、冲孔模、切断模和切边模等。 8.1.1 落料模 . 1)敞开模 特点:结构简单,制造容易,模具的均匀间隙不易保证,安装调试复杂,冲裁制件 精 度低 2)导板模 特点:精度较高,模具寿命长,模具间隙由模具制造精度决定,但制造复杂
8.2 复合冲裁模
复合模( 复合模 多工序冲裁模)
定义:冲床一次行程中,在模具同一位置上能完成几个不同冲裁工序的模具。 结构特点:一副模具有一个凸凹模。 分类:①正(顺)装式复合模 ②倒装式复合模。 8.2.1 正装式复合模 适用:制件平直度要求较高或冲裁时易弯曲的大而薄的制件。 缺点:操作不方便,也不安全,不适用于多孔制件的冲裁。 • • 8.2.2倒装式复合模 倒装式复合模 • 特点:操作方便、安全 • 应用:平直度要求不高,多孔厚板制件的冲裁。 • 复合冲裁模的特点: • 1)制件形位尺寸精度较高。 • 2)制件冲孔与落料的毛刺同在一侧。 • 3)可以节省材料。 • 4)模具的体积较小,模具结构紧凑。 • 5)制件内外形尺寸直接影响凸凹模强度。 • 6)生产效率高。 • 由于凸凹模的壁厚受到限制,复合模适宜冲裁生产批量大,精度要求高、厚度不 • 大• • • • • • • 3)导柱模 • 特点:精度高,模具寿命长,使用安装方便,但是模具规模大、 • 8.1. 2.冲孔模 • 冲小孔模具,必须考虑凸模的强度和刚度,以及快速更换凸模的结构。 • 1) 侧壁冲孔模 • 2) 小孔冲孔模 模具结构采用缩短凸模长度的方法(防止弯曲变形而折断) 特点:制造比较容易,凸模使用寿命也较长。
冲压模具工序分类
冲压模具工序分类
冲压加工中为满足冲压零件地形状、尺寸、精度批量、原材料性能等不同方面地要求,所采用地工序也不同.根据材料地变形特点可将冷冲压工序分为分离工序和成形工序两类.
1.分离工序——是指坯料在冲压力作用下,变形部分地应力达到强度极限以后,使坯料发生断裂而产生分离.分离工序又可分为落料、冲孔和剪切等,其目地是在冲压过程中使冲压件与板料沿一定地轮廓线相互分离,见表1.1.1
2.成形工序——是指坯料在冲压力作用下,变形部分地应力达到屈服极限,但未达到强度极限,使坯料产生塑性变形,成为具有一定形状、尺寸与精度冲压件地加工工序.成形工序主要有弯曲、拉深、翻边、旋压、胀形、缩口等,目地是使冲压毛坯在不被破坏地条件下发生塑性变形,并转化成所要求地冲压件形状.有关冲压工序地详细分类与特征,见表1.1. 2.
表1.分离工序分类
修边冲孔工序等.。
冲压工艺的25种工序详细介绍
冷冲压模具工艺是一种金属加工方法,其主要针对金属材料,通过冲床等压力设备迫使材料发生形变或分开,以得到满足实际要求的产品零件,简称:冲压件。
模具的冲压工序有很多种情况,对此很多朋友表示不太理解,在这里小编给大家总结最常见冲压工序。
如下:1、冲裁将材料进行分离的一种冲压工序的总称。
其包括有:落料、冲孔、冲缺、冲槽、剖切、凿切、切边、切舌、切开等2、下外形主要是裁切掉材料外围一圈多余材料而达到符合尺寸要求的冲压工序3、切舌把材料中某一部分进行切开一个口子,但并非全部切完,常见为长方形只切三边而保留一边不动,主要作用为定步距。
4、扩口此工序不常见,多为管状零件需要将端部或某处向外扩大为喇叭状的情况5、缩口与扩口刚好相反,是将管状零件需要将端部或某处向内缩小的一种冲压工序6、冲孔为了得到零件中的空心部分,将完整材料中间通过冲头与刀口将材料进行分离后得到相应的孔形尺寸7、精冲当冲压件需要断面质量为全光亮带时,就可以称为“精冲”(注:普通冲裁断面分:塌角带、光亮带、断裂带、毛刺区四部分)8、全光亮冲裁与精冲不同的是全光亮冲裁必须在一步冲裁中得到全光亮带而精冲不是9、深孔冲裁当产品中的孔径小于材料厚度的时候就可以理解为深孔冲裁,其冲压难度表现为冲头易断10、打凸包在平板材料上打出一个凸起而起到相应使用要求的工序11、成形很多朋友把成型理解成折弯,这是不严谨的。
因为折弯是成型中的一种类型,成型时指所有流动性材料工序的总称12、折弯将平板材料通过凸、凹模镶件进行塑性变形后得到相应角度、形状的一种常规工序13、压筋此一般用于尖角折弯成型镶件内,主要是通过将折弯位置材料打出凸坑以降低材料回弹,保证角度稳定的一种结构14、压花在材料表面通过冲头压出特殊图案的一种工序,常见有:压字、麻点等15、卷圆成型工艺的一种,是通过将产品外形卷曲成圆形的一种工序16、翻孔将冲压件内孔进行外翻而得到一定高度的侧边的工序17、校平主要针对产品平面度要求较高的情况,当冲压件由于应力出现平面度超差时就需要采用校平工序进行校平18、整形当产品成型完成后,角度、形状并非理论尺寸时就需要考虑加一部工序进行微调来保证角度稳定,这种工序就称为“整形”19、拉深通常指将平板料通过方法得到空心零件的过程称为拉伸工序,主要通过凸、凹模来进行完成20、连续拉深通常指在一个料带中,通过一副或几幅模具将同一位置的材料多次拉伸而形成的一种拉伸工艺21、变薄拉深连续拉伸、深拉伸都属于变薄拉伸系列,指拉伸后的零件壁厚会少于材料本身的厚度22、拉延其原理与凸包类似,都是将材料打凸。
冲压工艺的工序
冲压工艺的工序
冲压工艺是利用冲压设备将板材、带材等进行切割、变形、成形和整形的工艺。
它包括以下几个基本的工序:
1. 原材料准备:根据产品的要求,选择合适的板材或带材作为原材料,并进行切割、平整等处理。
2. 模具制造:设计和制造适用于产品要求的模具,通常包括上下模和模具配套的冲头等。
3. 上模:将原材料放置在冲压机的上模位置上。
4. 下模:冲压机通过压力将模具闭合,使得上下模具之间的空间正好适合产品要求的形状。
5. 冲剪:通过冲压机中的冲头,施加较大的压力,将原材料切割成所需的形状。
6. 成形:通过冲压机施加适当的压力和冲头形状,使得原材料变形成为产品要求的形状。
7. 整形:通过多道冲压工序,逐渐调整产品的形状,达到最终的形状要求。
8. 修整:对成品进行修整、研磨、打磨等处理,使得产品表面光滑、无毛边。
9. 检验:对成品进行外观、尺寸、性能等方面的检验,判断产品是否符合要求。
10. 包装:将成品进行包装,便于运输和储存。
以上是冲压工艺中常见的一些工序,具体的工序和顺序会根据产品的要求和复杂程度而有所不同。
冲压模具工艺(3篇)
第1篇一、引言冲压模具工艺是现代工业生产中广泛应用的加工方法之一,主要用于金属板材、带材、管材等材料的成形加工。
随着工业技术的不断发展,冲压模具工艺在制造业中的地位越来越重要。
本文将从冲压模具工艺的基本概念、分类、设计、制造、调试及应用等方面进行详细介绍。
二、冲压模具工艺基本概念1. 冲压:冲压是指利用模具对板材、带材、管材等材料施加压力,使其产生塑性变形,从而获得所需形状、尺寸和性能的加工方法。
2. 冲压模具:冲压模具是冲压工艺中必不可少的工具,它决定了冲压产品的形状、尺寸和精度。
3. 冲压模具工艺:冲压模具工艺是指从模具设计、制造、调试到应用的整个过程。
三、冲压模具工艺分类1. 按冲压工艺分类:可分为单工序冲压、多工序冲压、连续冲压等。
2. 按模具结构分类:可分为简单模具、复合模具、组合模具等。
3. 按冲压产品分类:可分为板件冲压、带材冲压、管材冲压等。
四、冲压模具工艺设计1. 设计要求:在设计冲压模具时,应满足以下要求:(1)满足产品形状、尺寸和精度要求;(2)保证冲压工艺的顺利进行;(3)提高生产效率,降低生产成本;(4)确保模具的寿命和安全性。
2. 设计步骤:(1)分析产品图纸,确定冲压工艺方案;(2)确定模具结构、材料、尺寸和精度;(3)绘制模具装配图和零件图;(4)进行模具强度、刚度和耐久性计算。
五、冲压模具工艺制造1. 模具材料:模具材料应具有良好的耐磨性、耐冲击性、耐热性、耐腐蚀性等性能。
常用的模具材料有Cr12、Cr12MoV、CrWMn等。
2. 模具加工:模具加工主要包括以下步骤:(1)毛坯加工:根据模具图纸,加工出模具毛坯;(2)热处理:对模具毛坯进行热处理,提高其性能;(3)机械加工:对模具进行机械加工,达到图纸要求的尺寸和精度;(4)装配:将模具零件装配成完整的模具。
六、冲压模具工艺调试1. 调试目的:调试冲压模具的目的是使模具在正常生产条件下,达到规定的生产速度、精度和产品质量。
冲压的基本工序
冲压的基本工序冲压是一种机械制造技术,它使用模具(称为冲床)和压力将金属表面钻压、加工成特定形状。
模具可以按需要定制,以满足特定形状、规格和功能。
冲压技术是一种高精度的加工技术,它可以用于制造各种复杂的零部件,其最大的优势在于它可以在短时间内实现较精准的加工结果。
二、冲压的基本工序1、成形:利用冲床来成形金属,将金属设计出特定的形状。
2、折弯:将金属折弯成特定的角度,以便于后续的加工工序能够顺利进行。
3、孔加工:在金属板上切出特定的孔洞,以便安装其它零件。
4、压花:用冲压模具将特殊的纹理花纹压在金属板上。
5、表面处理:根据要求进行表面处理,例如喷漆、电镀等。
6、检查:根据客户要求进行检查,确保产品质量达到要求。
三、冲压的优势冲压技术具有许多优势,其中最显著的是:1.本低:由于冲压技术可以在一次加工过程中实现多种功能,因此加工成本相对较低。
2.精度:冲压技术可以用来实现非常高的精度,因此可以生产出更加精致的产品。
3.量可靠:冲压技术可以减少工序,从而提高产品的可靠性和稳定性。
4.工速度快:冲压技术可以在短时间内实现大批量生产,因此生产效率较高。
四、冲压技术的应用冲压技术在工业生产中被广泛应用,它可以用于制造各种零件,包括汽车零件、电子产品、家电产品、仪器仪表等。
例如,汽车零件如悬挂、变速箱、刹车系统等都是冲压技术生产的;电子产品如手机外壳、电脑外壳、电磁铁等都是由冲压技术制造的;家电产品如冰箱门,洗衣机等都是冲压技术生产的;仪器仪表如电子表、温度计等也是冲压技术生产的。
五、结论冲压技术是一种高精度的加工技术,它可以用于制造大量精准的零件,而且具有成本低、高精度、可靠性高、加工速度快等诸多优势,因此被广泛应用于工业生产中。
本文探讨了冲压技术的定义、基本工序、优势以及应用,相信读者对冲压技术有了更深入的认识和理解。
单工序冲压模具知识
单工序冲压模具知识
冲压模具是一种常用的加工工具,主要用于金属和非金属的板料零件的加工。
以下是一些关于单工序冲压模具的基本知识:
定义:单工序模具是在压力机的一次行程中,只完成一道冲压工序的模具。
工艺性质分类:根据工艺性质分类,冲压模具可以分为冲裁模、弯曲模、拉深模、成型模、铆合模等。
工序组合程度分类:根据工序组合程度分类,模具可以分为单工序模、复合模、级进模、传递模等。
模具设计:设计内容包括冲裁件工艺性分析、确定冲裁工艺方案、选择模具的结构形式、进行必要的工艺计算、选择与确定模具的主要零部件的结构与尺寸、校核模具闭合高度及压力机有关参数、绘制模具总装图及零件图等。