
10kV高压电缆的制作方法详细讲解
没有应力管的电场分布
有应力管的电场分布
• 要使电缆可靠运行,电缆头制作中应力管非常重要, 要使电缆可靠运行,电缆头制作中应力管非常重要, 而应力管是在不破坏主绝缘层的基础上, 而应力管是在不破坏主绝缘层的基础上,才能达到分 散电应力的效果的。在电缆本体中, 散电应力的效果的。在电缆本体中,芯线外表面不可 能是标准圆,芯线对屏蔽层的距离会不相等, 能是标准圆,芯线对屏蔽层的距离会不相等,根据电 场原理,电场强度也会有大小, 场原理,电场强度也会有大小,这对电缆绝缘也是不 利的。为尽量使电缆内部电场均匀,芯线外有一外表 利的。为尽量使电缆内部电场均匀, 面圆形的半导体层,使主绝缘层的厚度基本相等, 面圆形的半导体层,使主绝缘层的厚度基本相等,达 到电场均匀分布的目的。 到电场均匀分布的目的。 在主绝缘层外,铜屏蔽 在主绝缘层外, 层内的外半导体层, 层内的外半导体层,同 样也是消除铜屏蔽层不 平,防止电场不均匀而 设置的。 设置的。
外半导体层 主绝缘层 铜导线 铜屏蔽层 内半导体层
• 为尽量使电缆在屏蔽层断口处电场应力分散,应力管 为尽量使电缆在屏蔽层断口处电场应力分散, 与铜屏蔽层的接触长度要求不小于20mm,短了会使 与铜屏蔽层的接触长度要求不小于 , 应力管的接触面不足,应力管上的电力线会传导不足, 应力管的接触面不足,应力管上的电力线会传导不足, 因为应力管长度是一定的) (因为应力管长度是一定的)长了会使电场分散区 减小,电场分散不足。一般在20~25mm左右。 左右。 (段)减小,电场分散不足。一般在 左右 • 在做中间接头时,必须把主绝缘层也剥去一部分,芯 在做中间接头时,必须把主绝缘层也剥去一部分, 线用铜接管压接后,用填料包平( )。这以后有二 线用铜接管压接后,用填料包平(圆)。这以后有二 种制作方法: 种制作方法: • 1.热缩套管 用热缩材料制作的主绝缘套管缩住,主 热缩套管 用热缩材料制作的主绝缘套管缩住, 绝缘套管外缩半导体管,再包金属屏蔽层, 绝缘套管外缩半导体管,再包金属屏蔽层,最后外护 套管。 套管。
没有应力管的电场分布
有应力管的电场分布
• 电缆最容易击穿的屏蔽层断口处,我们采取分散这集 电缆最容易击穿的屏蔽层断口处, 中的电力线(电应力),用介电常数为20~30,体积电 ),用介电常数为 中的电力线(电应力),用介电常数为 , 阻率为10 材料制作的电应力控制管( 阻率为 8~1012 ·cm 材料制作的电应力控制管(简称 应力管),套在屏蔽层断口处, ),套在屏蔽层断口处 应力管),套在屏蔽层断口处,以分散断口处的电场 应力(电力线),保证电缆能可靠运行。 ),保证电缆能可靠运行 应力(电力线),保证电缆能可靠运行。下图中左边 是没装应力管,右边是装应力管的电场分布情况。 是没装应力管,右边是装应力管的电场分布情况。
• 在做电缆头时,剥去了屏蔽层,改变了电缆原有的电 在做电缆头时,剥去了屏蔽层, 场分布,将产生对绝缘极为不利的切向电场( 场分布,将产生对绝缘极为不利的切向电场(沿导线 轴向的电力线)。 )。在剥去屏蔽层芯线的电力线向屏蔽 轴向的电力线)。在剥去屏蔽层芯线的电力线向屏蔽 层断口处集中。 层断口处集中。那么在屏蔽层断口处就是电缆最容易 击穿的部位。 击穿的部位。
• 目前应力控制材料的产品已有热缩应力管、冷缩应力管、应力控 制带等等,一般这些应力控制材料的介电常数都大于20,体积电 阻率为108-1012 .cm。应力控制材料的应用,要兼顾应力控制和 体积电阻两项技术要求。 • 虽然在理论上介电常数是越高越好,但是介电常数过大引起的电 容电流也会产生热量,促使应力控制材料老化。同时应力控制材 料作为一种高分子多相结构复合材料,在材料本身配合上,介电 常数与体积电阻率是一对矛盾,介电常数做得越高,体积电阻率 相应就会降低,并且材料电气参数的稳定性也常常受到各种因素 的影响,在长时间电场中运行,温度、外部环境变化都将使应力 控制材料老化,老化后的应力控制材料的体积电阻率会发生很大 的变化,体积电阻率变大,应力控制材料成了绝缘材料,起不到 改善电场的作用,体积电阻率变小,应力控制材料成了导电材料, 使电缆出现故障。这就是应用应力控制材料改善电场的热缩式电 缆附件为什么只能用于中压电力电缆线路和热缩式电缆附件经常 出现故障的原因所在,同样采用冷缩应力管和应力控制带的电缆 附件也有类似问题。
从图中可以看出,应力锥的弧形设计 使绝缘屏蔽层切断处的电场分布加以 改善,电场强度分布相对均匀,避免 了电场集中。
参数控制法
• 采用高介电常数材料缓解电场应力集中 高介电常数材料: 采用应力控制层---上世纪末国外开发了适用于中压 电缆附件的所谓应力控制层。其原理是采用合适的电 气参数的材料复合在电缆末端屏蔽切断处的绝缘表面 上,以改变绝缘表面的电位分布,从而达到改善电场 的目的。另一方法是增大屏蔽末端绝缘表面电容(Cs), 从而降低这部分的容抗,也能使电位降下来,容抗减 小会使表面电容电流增加,但不会导致发热,由于电 容正比于材料的介电常数,也就是说要想增大表面电 容,可以在电缆屏蔽末端绝缘表面附加一层高介电常 数的材料。
• 2.预制式附件 预制式附件 • 所用材料一般为硅橡胶或乙丙橡胶。为中
空的圆柱体,内孔壁是半导体层,半导体层外 是主绝缘材料。
图中蓝色的为半导体层,灰色的为主绝缘层。 预制式安装要求比热缩的高,难度大。管式预制件 的孔径比电缆主绝缘层外径小2~5mm。
• 中间接头预制管要两头都套在电缆的主绝缘层外,各 与主绝缘层连接长度不小于10mm。电缆主绝缘头上不 必削铅笔头(在电缆芯线上尽量留半导体层)。 • 铜接管表面要处理光滑,包适量填料,关键技术问题: • 附件的尺寸与待安装的电缆的尺寸配合要符合规定 的要求。 • 另外也需采用硅脂润滑界面,以便于安装,同时填充 界面的气隙,消除电晕。 • 预制附件一般靠自身橡胶弹力可以具有一定密封作用, 有时可采用密封胶及弹性夹具增强密封。
第二层次:国家标准( 标准 标准) 第二层次:国家标准(GB标准)
• GB/Z 18890《额定电压220kV(Um=250kV)交联聚乙烯 绝缘电力电缆及其附件》 • GB/T 11017《额定电压110kV交联聚乙烯绝缘电力电缆 及其附件》 • GB5589《电缆附件试验方法》 • GB9327《电缆导体压缩和机械连接接头试验方法》 GB9327 • GB14315《电线电缆导体用压接型铜、铝接线端子和 连接管》 • 注:GB11033《额定电压26/35kV及以下电力电缆附件 基本技术要求》已下放为JB/T8144
几何形状法
• 采用应力锥缓解电场应力集中: • 应力锥设计是常见的方法,从电气的角度上来看也是 最可靠的最有效的方法。应力锥通过将绝缘屏蔽层的 切断处进行延伸,使零电位形成喇叭状,改善了绝缘 屏蔽层的电场分布,降低了电晕产生的可能性,减少 了绝缘的破坏,保证了电缆的运行寿命。 • 采用应力锥设计的电缆附件有绕包式终端、预制式 终端、冷缩式终端。
10kV高压电缆的制作方法详细讲 高压电缆的制作方法详细讲 解
一、高压电缆头的基本要求
电缆终端头是将电缆与其他电气设 备连接的部件; 备连接的部件;电缆中间头是将两根 电缆连接起来的部件;ቤተ መጻሕፍቲ ባይዱ电缆连接起来的部件;电缆终端头与 中间头统称为电缆附件。 中间头统称为电缆附件。电缆附件应 与电缆本体一样能长期安全运行, 与电缆本体一样能长期安全运行,并 具有与电缆相同的使用寿命。 具有与电缆相同的使用寿命。良好的 电缆附件应具有以下性能: 电缆附件应具有以下性能:
电缆终端电应力控制方法
• 电应力控制是中高压电缆附件设计中的极为重要的 部分。电应力控制是对电缆附件内部的电场分布和电 场强度实行控制,也就是采取适当的措施,使得电场 分布和电场强度处于最佳状态,从而提高电缆附件运 行的可靠性和使用寿命。 • 对于电缆终端而言,电场畸变最为严重,影响终端 运行可靠性最大的是电缆外屏蔽切断处,而电缆中间 接头电场畸变的影响,除了电缆外屏蔽切断处,还有 电缆末端绝缘切断处。为了改善电缆绝缘屏蔽层切断 处的电应力分布,一般采用 以下几种方法:
• 预制管外面同热缩的一样,半导体层和铜屏蔽 层,最外面是外护层。目前35KV以上电压的 基本上都用预制式电缆附件。 • 下面介绍电缆附件的一些情况
电缆附件适用标准
• 电缆附件的标准主要有三个层次。 • 第一层次:IEC标准 • IEC62067《额定电压150kV(Um=170kV)以上至 500kV(Um=550kV)挤出绝缘电力电缆及其 附件的电力电缆系统----试验方法和要求》 • IEC60840《 额 定 电 压 30kV(Um=36kV) 以 上 至 150kV(Um=170kV)挤出绝缘电力电缆及其 附件试验方法和要求》
• IEC60859《额定电压72.5kV及以上气体绝缘金 属封闭开关的电缆联接装置》 • IEC60502《 额 定 电 压 1kV(Um=1.2kV) 以 上 至 30kV(Um=36kV)挤出绝缘电力电缆及其附 件》 • IEC60055《额定电压18/30kV及以下纸绝缘金 属护套(带有铜或铝导体,但不包括压气和充 油电缆)》第1部分“电缆及附件试验”中第 七章:附件的型式试验 • IEC61442《额定电压6kV(Um=7.2kV)到 30kV(Um=36kV)电力电缆附件试验方法》。
• JB7829《额定电压26/35kV及以下电力电缆户 内型、户外型热收缩式终端》 • JB7830《额定电压26/35kV及以下电力电缆直 通型热收缩式接头》 • JB7831《额定电压8.7/10kV及以下电力电缆户 内型、户外型浇注式终端》 • JB7832《额定电压8.7/10kV及以下电力电缆直 通型浇注式接头》 • JB/T8501.1《额定电压26/35kV及以下塑料绝缘 电力电缆户内型、户外型预制装配式终端》 • JB/T8503.2《额定电压26/35kV及以下塑料绝缘 电力电缆户内型、户外型预制装配式接头》
• 2.绝缘性能好 绝缘性能好
• 电缆附件的绝缘性能应不低于电缆本体,所用绝缘材料的 电缆附件的绝缘性能应不低于电缆本体, 介质损耗要低, 介质损耗要低,在结构上应对电缆附件中电场的突变能完 善处理,有改变电场分布的措施。 善处理,有改变电场分布的措施。
kV高压电缆的制作方法详细讲解

kV高压电缆的制作方法详细讲解1. 简介kV高压电缆是一种使用非常广泛的电力传输设备,其名称中的“kV”表示其承受的电压等级,通常在10~500kV之间。
高压电缆的主要组成部分包括导体、绝缘材料、金属屏蔽层和外护层。
本文将详细讲解kV高压电缆的制作方法。
2. 制作方法2.1 导体制作高压电缆的导体是由铜或铝等导电材料构成的,其断面积和电阻率等参数要符合设计要求。
导体的制作过程主要包括以下步骤:1.原材料准备:选用符合要求的铜或铝材料。
2.拉丝:将铜或铝材料通过拉丝机拉成合适的直径。
3.绞线:将多根拉丝后的导体按照设计要求交叉绞合起来,使其具有一定的柔韧性和强度。
2.2 绝缘材料制作高压电缆的绝缘材料是为了防止电流泄露而使用的,其材料通常有橡胶、交联聚乙烯和交联聚氯乙烯等。
绝缘材料的制作过程主要包括以下步骤:1.原材料准备:选用合适的橡胶或聚合物原材料。
2.加工成型:将原材料加工打磨成符合设计要求的形状。
3.热压成型:将经过加工成型的材料放置在加热板上烘烤,使之成为具有一定强度和柔韧性的绝缘材料。
2.3 金属屏蔽层制作高压电缆的金属屏蔽层用于减少电磁干扰,并对电流进行管理。
金属屏蔽层的制作过程主要包括以下步骤:1.原材料准备:选用合适的金属材料,例如铜箔或铝箔等。
2.展平:将金属材料通过展平机展开成合适的宽度。
3.包覆:将金属材料包覆在绝缘材料上,以达到屏蔽的效果。
2.4 外护层制作高压电缆的外护层用于保护电缆内部结构,通常使用聚氯乙烯等材料。
外护层的制作过程主要包括以下步骤:1.原材料准备:选用合适的聚合物材料。
2.加工成型:将聚合物材料加工成符合设计要求的形状。
3.挤压:将经过加工成型的聚合物材料通过挤压机挤压到电缆外部,形成具有一定防潮防水功能的外护层。
3.kV高压电缆的制作过程需要经过多个环节,包括导体制作、绝缘材料制作、金属屏蔽层制作和外护层制作。
其中每个环节对电缆质量都有很大的影响,因此制作过程需要非常认真细致。
10KV电缆制作工艺及步骤

冷缩电缆制作工艺要求及步骤一、1.认真做好准备工作;2.施工现场及周围环境应保持清洁干燥,光线充足;3.施工过程中施工人员的手、施工用的材料和工具等应保持清洁、干燥;4.各种形式的中间接头和终端头每制作一个要求一次连续做成。
不得有空闲。
二、制作步骤:1.准备工作:(1)制作电缆头前,把所用的材料和工具准备齐全,材料应符合要求,工具需擦洗干净,保持清洁并按图纸核对电缆型号及规格;(2)检查电缆是否受潮;(3)测量绝缘电阻;(4)核对相序,作好记号。
2.确定剥切尺寸电缆终端头的安装位置确定后,按图纸尺寸要求把电缆外护层和钢铠,内护层剥离;3.制作工序:(1)量好尺寸先剥离外护层(交联聚乙烯层);(2)用钢锯在钢铠与外护层(端部方向)3-5cm处锯一环形深痕,深度为钢铠厚度的三分之二,不得锯透,用螺丝刀在锯痕尖角处将钢铠挑起,用钳子钳住,用力撕断钢铠,然后将钢铠剥除;(3)用刀在内护层与钢铠(端部方向)1cm处将内护层剥除。
在以下工序中不得将电缆头放在地面,应将其搁置在空间,以免被污染。
(4)用砂纸(皮)打磨钢铠及铜屏蔽,用1.5平方的裸铜线将接地线缠绕3~4匝箍紧后,焊接接地线后进行清洁并缠绕上填充绝缘胶(适量);或用铜辫子。
(5)套入绝缘三指(或单指套)套后进行冷收缩;(6)用刀在铜屏蔽与三指套(端部方向)2~4cm处将铜屏蔽剥除;(7)用玻璃(刀)在外半导电层与铜屏蔽(端部方向)2cm处将外半导电层剥除,并进行打磨PVC绝缘层,要求圆滑,不得有刀痕和波浪形;(8)用清洁纸(液)将电缆外半导电以上(外)PVC绝缘层清洁干净,不得有黑色半导电颗粒;(9)将应力胶粘在铜屏蔽与外半导电层中间,然后套入应力管,进行冷收缩;(10)将主(长型)绝缘管套入电缆头三指或单指套端部进行冷收缩(户外型还应套入防雨裙进行冷收缩);(11)按尺寸将电缆铜(铝)接头用压接器压牢;(12)将密封管在主绝缘管与铜(铝)接头处进行冷收缩。
10KV高压电缆中间头制作过程

1,切割电缆。
将待接头的两段电缆自断口处交叠,交叠长度为200~300mm;量取交叠长度的?中心线并作记号,同时将黑色填充保留后翻,不要割断。
2,芯线处理(本次制作选用热缩套件为浙江红光金具电器有限公司的JSY10/ 70-120mm)将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段电缆,然后处理线芯。
3,铅笔头特写铅笔头处理用来分散电场分布应力。
4,清洁半导层用附带的清洗剂清洁芯线(注意整个过程操作者要保持手的干净)5,包缠应力疏散胶并套入应力控制管(图中黑色短管)6,烘烤应力控制管右侧为烘好的应力管7,在长端尾部套入屏蔽铜网。
8,在长端依次套入绝缘材料,短端套入内半导电管;在长端按图所示,依次套入(1,内层红色内绝缘管)、(2,中间红色外绝缘管)、(3,外层黑色外半导电管);在短端套入黑色内半导电管9,压接芯线;注意压接质量(该压接钳为德国进口,全自动)10,打磨压接头(打磨为了消除尖端放电)11,在接头上包绕黑色半导电带,在铅笔头上用应力胶填充。
在接头上包绕黑色半导电带,包缠后接头处外径与主绝缘大小一致;在铅笔头上用红色应力胶填充,将铅笔头填瞒。
12,烘烤内半导电管;将短端已经套入的黑色内半导电管移至接头上烘烤收缩,用配套清洁剂清洁整个芯线的绝缘层(白)和半导电管(黑)及应力管(黑)13,烘烤内绝缘;将套入长端最内层的红色内绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
14,烘烤外绝缘管;将套入长端第二层的红色外绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩,完成后在两端包绕高压防水胶布密封。
15,烘烤外半导电层;将套入长端最外层的黑色外半导电层移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
16,各相分别套入铜网屏蔽;将套入长端同屏蔽网移至接头上,用手将屏蔽网在各相上整平,同时注意将铜网两端压在电缆原来的屏蔽层上,用锡焊焊接。
10kV高压电缆头制作技术总结
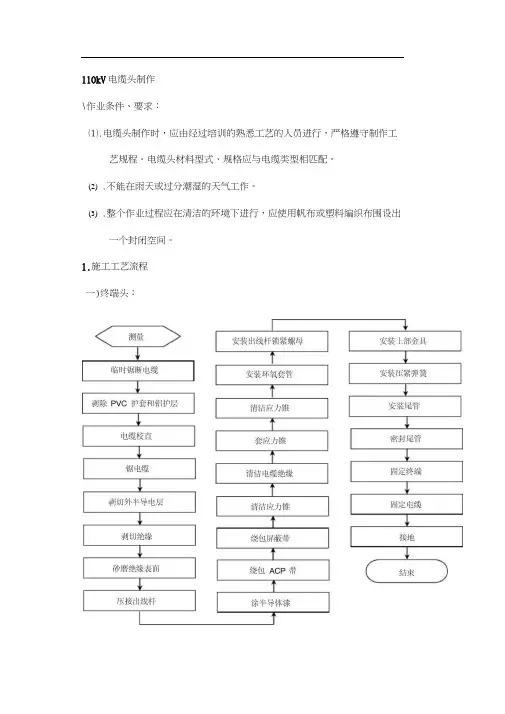
110kV电缆头制作\作业条件、要求:⑴.电缆头制作时,应由经过培训的熟悉工艺的人员进行,严格遵守制作工艺规程。
电缆头材料型式、规格应与电缆类型相匹配。
(2).不能在雨天或过分潮湿的天气工作。
(3).整个作业过程应在清洁的环境下进行,应使用帆布或塑料编织布围设出一个封闭空间。
1.施工工艺流程一)终端头:.工艺说明:则容易引起剥切过多 仅说明110kV 电缆头制作的一般步骤和要点,具体制作工艺及尺寸根据电缆 头选型不同而有所差异,详见具体电缆头材料配套制作工艺图解。
一)电缆终端头制作:(1) 电缆整形,临时固定,分割① 核实图纸,确认最终安装位置,并用手拉葫芦校直电缆。
② 用电动锯临时割去多余电缆,锯电缆时防止铜屑飞散。
(2) 剥除PVC 及铝护套(3) 电缆校直,使电缆充分收缩,消除内应力① 在半导电带上按要求按次序绕包聚脂带、铝带、加热带、绝热带。
② 置于预定位置进行加热至80°C ,保温3小时。
③ 加热完毕,清除各层绕包层,仅留下具脂带,用角铝夹紧,自然冷却至 掘40C 以下,除去角铝。
电缆(4) 在最终位置锯断电缆,锯面应垂直。
(5) 剥切外导电层① 按图纸所示尺寸剥切,并用PVC 带作好标记。
剥切过程中应使用绳索固 定电缆并注意保护电缆。
② 平滑旋转剥切刀,剥除标记以上的半导电层。
不能剥到标记以外。
③ 剥切至少进行两次,直到外径达到图纸要求。
不允许一次剥切到位,否 角铝 600最终锯断位置标记(10绕包ACP 带 ④ 用玻璃片将半导电层切口处修成光滑斜坡(6) 剥除绝缘用绝缘剥切刀剥除绝缘,露出线芯。
(7) 砂磨电缆绝缘① 按次序用不同标号的砂带砂磨绝缘。
② 每种砂带至少砂10个来回,直到上次的砂痕消失。
不能用砂过半导电层 的砂带砂绝缘表面。
(8) 压接出线杆在套入应力锥前压接出线杆,使用锉刀修平压接面的凸起处。
出线杆应与电 缆保持同轴平直。
(9) 涂半导电漆① 清洁绝缘表面,用聚脂胶带包绕作为涂漆的上下沿边界② 用刷子均匀涂抹,等10分钟让其风干。
高压电缆工艺流程
高压电缆工艺流程
《高压电缆工艺流程》
高压电缆是输送电能的重要设备,其制作工艺流程非常复杂,需要经过多道工序才能完成。
下面将为大家介绍一下高压电缆的工艺流程。
首先是材料的准备,包括导体、绝缘材料、护套材料等。
导体一般采用铝或铜制成,绝缘材料通常采用聚乙烯或交联聚乙烯,护套材料则采用聚氯乙烯或交联聚乙烯等。
这些材料经过严格的筛选和测试,确保其符合电缆制作的要求。
接下来是导体的编织和绝缘处理。
导体经过编织成扁平或圆形的电缆形状,然后在绝缘材料中进行包裹,形成绝缘层。
这个过程需要严格控制材料的厚度和均匀性,以确保电缆的绝缘性能。
然后是绝缘层和护套层的交联处理。
交联是为了提高绝缘和护套的耐热性能和机械性能。
这个过程需要使用特殊的交联设备,确保材料能够均匀地进行交联,达到设计要求的性能指标。
最后是电缆的成型和包装。
成型是将交联处理后的导体、绝缘层和护套层组装成成品电缆的过程,包括成品电缆的外形和尺寸的调整。
成品电缆经过严格的测试和检查,然后进行包装,准备发往用户现场安装和使用。
总的来说,高压电缆的制作工艺流程非常复杂,需要经过多道
工序才能完成。
只有严格控制每个工序的质量和工艺要求,才能制作出高质量的高压电缆产品。
10kv电缆的制作工艺

10kv电缆的制作工艺
10kV电缆的制作工艺通常包括以下步骤:
1. 原材料准备:准备铜线和绝缘材料,铜线用于导电,绝缘材料用于隔离电线和周围环境。
2. 铜线制备:将铜杆通过拉拔机拉制成合适直径的铜丝。
3. 绝缘材料加工:将绝缘材料切割成合适长度和宽度的片状,用于包覆铜线。
4. 铜线绝缘:将铜线通过绝缘机,绝缘机会将绝缘材料自动包覆在铜线上。
5. 绞合:将绝缘好的铜线通过绞线机绞合成电缆芯。
6. 护套材料准备:准备护套材料,护套材料用于保护电缆芯免受机械损坏。
7. 护套:将电缆芯通过护套机,护套机会将护套材料自动包覆在电缆芯上。
8. 引线和套管:根据需要,在电缆的一端连接引线和套管,用于接入电力设备。
9. 测试:经过制作的电缆需要进行电气性能测试,以确保其符合相关标准和规范。
10. 包装和运输:完成测试后,将电缆进行包装,准备运输至需要使用的地点。
以上步骤仅为一般情况下的10kV电缆制作工艺,实际工艺可能因制造厂家和特定要求而有所差异。
制作工艺的细节也可能包括其他步骤,如屏蔽或绝缘增强等。
为了确保电缆的质量和可靠性,制作过程中还需要严格控制材料的质量和生产环境的干净度。
10kV高压电缆的制作方法详细讲解
• 2.预制式附件 预制式附件 • 所用材料一般为硅橡胶或乙丙橡胶。为中
空的圆柱体,内孔壁是半导体层,半导体层外 是主绝缘材料。
图中蓝色的为半导体层,灰色的为主绝缘层。 预制式安装要求比热缩的高,难度大。管式预制件 的孔径比电缆主绝缘层外径小2~5mm。
• 中间接头预制管要两头都套在电缆的主绝缘层外,各 与主绝缘层连接长度不小于10mm。电缆主绝缘头上不 必削铅笔头(在电缆芯线上尽量留半导体层)。 • 铜接管表面要处理光滑,包适量填料,关键技术问题: • 附件的尺寸与待安装的电缆的尺寸配合要符合规定 的要求。 • 另外也需采用硅脂润滑界面,以便于安装,同时填充 界面的气隙,消除电晕。 • 预制附件一般靠自身橡胶弹力可以具有一定密封作用, 有时可采用密封胶及弹性夹具增强密封。
第二层次:国家标准( 标准 标准) 第二层次:国家标准(GB标准)
• GB/Z 18890《额定电压220kV(Um=250kV)交联聚乙烯 绝缘电力电缆及其附件》 • GB/T 11017《额定电压110kV交联聚乙烯绝缘电力电缆 及其附件》 • GB5589《电缆附件试验方法》 • GB9327《电缆导体压缩和机械连接接头试验方法》 GB9327 • GB14315《电线电缆导体用压接型铜、铝接线端子和 连接管》 • 注:GB11033《额定电压26/35kV及以下电力电缆附件 基本技术要求》已下放为JB/T8144
从图中可以看出,应力锥的弧形设计 使绝缘屏蔽层切断处的电场分布加以 改善,电场强度分布相对均匀,避免 了电场集中。
参数控制法
• 采用高介电常数材料缓解电场应力集中 高介电常数材料: 采用应力控制层---上世纪末国外开发了适用于中压 电缆附件的所谓应力控制层。其原理是采用合适的电 气参数的材料复合在电缆末端屏蔽切断处的绝缘表面 上,以改变绝缘表面的电位分布,从而达到改善电场 的目的。另一方法是增大屏蔽末端绝缘表面电容(Cs), 从而降低这部分的容抗,也能使电位降下来,容抗减 小会使表面电容电流增加,但不会导致发热,由于电 容正比于材料的介电常数,也就是说要想增大表面电 容,可以在电缆屏蔽末端绝缘表面附加一层高介电常 数的材料。
10kv电缆终端头制作讲解PPT演示课件
26
27
七、外观要求: 电缆头密封严密,填料饱满,无气泡、无 裂纹,线芯连接牢固,外形美观、光滑、无皱折、 有光泽、三芯对称、标识清晰。
八、应注意的问题 (1).从开始制作到制作完毕须连续进行, 一次完成,防止受潮,以保证制作质量。 (2).施工结束后,应按电力电缆试验规程 规定的标准进行耐压试验,合格后经核对相序无 误后方可投入运行。
13
(3)、连接点应耐腐蚀。铜和铝接触时, 应使这两种金属分子产生互相渗透,避免铝 被电化腐蚀以及因铜、铝热彭胀系数和弹性 模数的差异,连接点产生较大间隙而影响接 触。 (4)、连接点能耐震动。 (5)、连接点表面应连续光滑无毛刺,以 免造成电场的恶化。
2、绝缘可靠 电缆接头的绝缘结构应能满足电缆线路在各 种状况下长期安全运行的要求,并有一定的安 全裕度。
12
五、电力电缆接头的基本要求 1、导体连接好 对于终端头,要求电缆线芯与接线端子有良 好的连接。对于中间接头,则要求电缆线芯 与连接管有良好的连接。具体包括以下几个 方面: (1)、连接点的电阻小而稳定。连接点的电 阻与同型号、同长度的电缆线芯本身的电阻 比值,对于新安装的电缆接头应不大于1,运 行中的电缆接头应不大于1.2。 (2)、连接点具有足够的机械强度。对于固 定敷设的电力电缆,其连接点的抗拉强度不 应低于导体本 交联聚乙烯绝缘属挤包绝缘,是聚乙烯经过交 联反应后的产物,具有电气性能优良,介电常数 小,介质损耗小,加工方便,具有较高的耐热性 和机械性能。
⑦导体屏蔽(内屏蔽):导体屏蔽是包覆在导体 上的非金属电气屏蔽,它与被屏蔽的导体等电位, 并与绝缘层有良好的接触,使导体与绝缘界面表 面光滑,从而避免了在导体与绝缘层之间发生局 部放电。 ⑧导体:传输电流的载体,常用材料为铜、铝, 采用圆形绞合结构。
高压电缆制作工艺
高压电缆制作工艺引言高压电缆是一种用于输送高电压电力的电缆,广泛应用于电力系统、工厂和建筑物等领域。
制作高压电缆需要严格的工艺流程,以确保其安全可靠地传输电力。
本文将介绍高压电缆的制作工艺,包括材料选择、设计和制造过程等内容。
材料选择高压电缆的材料选择对其性能和可靠性至关重要。
以下是高压电缆制作中常用的材料:1. 导体导体是高压电缆的核心部分,通常采用铜或铝作为导体材料。
铜导体具有良好的导电性能和耐腐蚀性,常用于高负荷传输。
铝导体则较为轻便且价格较低,适用于低负荷传输。
2. 绝缘材料绝缘材料用于隔离导体和外部环境,以防止电流泄漏或损耗。
聚乙烯(PE)、交联聚乙烯(XLPE)和橡胶等是常见的绝缘材料。
XLPE绝缘具有良好的电气特性和耐热性,在高温环境下表现优异。
3. 外护套材料外护套材料用于保护电缆免受机械损伤、化学腐蚀和天气因素的影响。
聚氯乙烯(PVC)、聚氨酯和聚乙烯等材料常用作外护套。
每种材料都有其独特的性能和适用范围,制作高压电缆时需要根据具体情况进行选择。
设计阶段在设计高压电缆时,需考虑以下几个关键因素:1. 电压等级高压电缆通常需要承受较高的电压,因此在设计阶段需确定电缆的电压等级。
根据电压等级的不同,电缆的尺寸、绝缘材料和结构等都会有所变化。
2. 电流负载电缆的电流负载直接影响其导体截面积的大小。
在设计阶段,需要根据电缆所需承载的电流负荷来确定导体的尺寸。
3. 环境条件高压电缆通常在不同的环境条件下工作,包括室内、室外、地下或水中等。
在设计阶段,需要考虑这些环境因素,并选择合适的材料和保护措施来确保电缆的稳定运行。
制造过程高压电缆的制造过程包括导体编织、绝缘挤压、装护套和电缆测试等步骤。
1. 导体编织首先,根据设计要求,将铜或铝导体编织成所需的结构。
编织时需要确保导体之间的良好接触,并保证导体的紧凑排列。
2. 绝缘挤压将绝缘材料挤压到导体上,形成绝缘层。
挤压过程需要控制挤压机的温度和压力,以确保绝缘材料充分贴合导体表面,并排除气泡和不良接头。
10KV高压电缆中间头制作过程
1,切割电缆。
将待接头的两段电缆自断口处交叠,交叠长度为200~300mm;量取交叠长度的中心线并作记号,同时将黑色填充保留后翻,不要割断。
2,芯线处理(本次制作选用热缩套件为红光金具电器的JSY10/3.2 70-120mm)将热缩套件中一长一短两根直径最大的黑色塑料管分别套入两段电缆,然后处理线芯。
3,铅笔头特写铅笔头处理用来分散电场分布应力。
4,清洁半导层用附带的清洗剂清洁芯线(注意整个过程操作者要保持手的干净)5,包缠应力疏散胶并套入应力控制管(图中黑色短管)6,烘烤应力控制管右侧为烘好的应力管7,在长端尾部套入屏蔽铜网。
8,在长端依次套入绝缘材料,短端套入半导电管;在长端按图所示,依次套入(1,层红色绝缘管)、(2,中间红色外绝缘管)、(3,外层黑色外半导电管);在短端套入黑色半导电管9,压接芯线;注意压接质量(该压接钳为德国进口,全自动)10,打磨压接头(打磨为了消除尖端放电)11,在接头上包绕黑色半导电带,在铅笔头上用应力胶填充。
在接头上包绕黑色半导电带,包缠后接头处外径与主绝缘大小一致;在铅笔头上用红色应力胶填充,将铅笔头填瞒。
12,烘烤半导电管;将短端已经套入的黑色半导电管移至接头上烘烤收缩,用配套清洁剂清洁整个芯线的绝缘层(白)和半导电管(黑)及应力管(黑)13,烘烤绝缘;将套入长端最层的红色绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
14,烘烤外绝缘管;将套入长端第二层的红色外绝缘管移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩,完成后在两端包绕高压防水胶布密封。
15,烘烤外半导电层;将套入长端最外层的黑色外半导电层移至接头上,在该管两管口部位包绕热熔胶,然后从中间向两端加热收缩。
16,各相分别套入铜网屏蔽;将套入长端同屏蔽网移至接头上,用手将屏蔽网在各相上整平,同时注意将铜网两端压在电缆原来的屏蔽层上,用锡焊焊接。
17,绑扎,整形;将原来切割电缆时翻起的填充物(见图1)从新翻回,然后用白纱带将三相芯线绑扎在一起,注意:接头是否圆润平整,全在这里了。