
钣金件图纸画法与规定
钣金件图纸画法与规定
1.目的
规范钣(零)件图的图面画法,达到钣(零)件图绘制的快速统一.
2.图面要求
2.1钣件图和零件图都必须用第一角投影法绘制。
不允许第三视角图纸下发车间使
用,除非客户的图纸是很难转化的图片格式或PDF档案格式,但必须清晰注明第三角视图,否则一律按照第一角执行。
2.2钣件图中孔的画法遵照国标画法及相关规定。
2.3一张图面一般只能表达一块模钣,同一功能模钣(或垫脚)分成几部分时,画在同一
张图中,图框中零件数量栏填写总的件数(例垫脚有几支填几).另外在视图的正下方进行编号以示区分,如CC-1,CC-2……等.如果几部分材质不同的话还需在编号的下方注明”材质:***”,如几部分材质相同就只需在图框标题栏中材质栏填写即可.
2.4钣件图中如有多个钣件(或零件)共享的情况,则必须把共享的零件(可缩小)拷贝到
钣件图的侧面,并在拷出的视图正下方注明零件的编号.一般异形的零件编号在前,共享零件编号最后,圆形零件居前两者之间.
2.5平板零件图中一般只画零件的俯视方向视图(作为主视图),表达不清楚的部分进行
局部剖视.
2.6零件图以表达清楚为原则,主视图一般从模钣图中直接拷贝出来,不要旋转和镜射,
特殊情况除外,绝对禁止将拷贝出来的视图放到其它视图的位置.主视图下方的正视图和右方的右侧视图依表达的需要,确定是否要画.纯粹圆冲子和圆入块类零件可只画一个轴向断面图,投影为圆的视图可以不画.
2.7钣金件的技术要求,涉及材质,厚度,不允许接刀痕、压伤、划伤、毛刺等外观规定,并涉及相应的表面处理,检验标准等规定。
2.8对于多道折弯的零件,压铆、抽芽孔等数量多的孔位零件,压铆孔(或抽芽孔)采用“A”符号标注所有相同的孔,不同的压铆类型如螺母多种,螺柱多种规格,采用“A”“B”“C”等不同符号在图面标注清楚相应规格的数量,避免员工压错。
折弯多的运用多个视图表达清楚各道折弯的尺寸。
3.标注要求
3.1所有钣件图和零件图的标注都必须遵照尺寸标注作业标准.
3.2共享时,必须在主视图中用引线标注出共享的模板或零件代号.共享钣(零)件的尺
寸尽量在主视图中标注.共享零件有后续加工时,必须在拷贝出来的视图上标全零
件最终要求的设计尺寸.需作特殊处理的共享零件要做必要的引线批注说明。
3.3展开图必须有折弯控制的尺寸,如孔到边,孔与孔间距,外围尺寸,压铆孔数
量,抽芽孔数量等要求,以利于数控下料后品管或作业员检验,避免错误零件流
到下到工序,减少损失。
4.零件组装图
利用功能菜单做钣件图对应的配置图图框;利用功能菜单对零件进行编号.编号尽量左右保持水平,上下保持垂直,当出现易混淆的情况时,相同零件的编号都需要写出来,否则可只标一个作为代表.
组件装配要求能表达各个零件装配关系,所需外购件数量,型号,组件装配后的尺寸检验,功能测试等要求,并包括外观的要求。
5.包装规范(出货包装要求)
纸箱的设计必须经过试装与一般性的破坏试验,对于托运的纸箱能够抗摔和一般性的跌落试验。
对于纸箱大小需要说明装箱零件数量,内衬的PE袋,泡沫等注明。
以后对于所有出货的产品均要求外箱标识(除非客户提供有特殊的标识除外),标识内
章。
在图纸到手后,根据不同的要求选择不同落料方式,其中有激光,数控冲床,剪板,模具等方式,然后根据图纸做出相应的展开。
数控冲床受刀具方面的影响,对于一些异形工件和不规则孔的加工,在边缘会出现较大的毛刺,要进行后期去毛刺的处理,同时对工件的精度有一定的影响;激光加工无刀具限制,断面平整,适合异形工件的加工,但对于小工件加工耗时较长。
在数控和激光旁放置工作台,利于板料放置在机器上进行加工,减少抬板的工作量。
一些可以利用的边料放置在指定的地方,为折弯时试模提供材料。
在工件落料后,边角、毛刺、接点要进行必要的修整(打磨处理),在刀具接点处,用平锉刀进行修整,对于毛刺较大的工件用打磨机进行修整,小内孔接点处用相对应的小锉刀修整,以保证外观的美观,同时外形的修整也为折弯时定位作出了保证,使折弯时工件靠在折弯机上位置一致,保障同批产品尺寸的一致。
在落料完成后,进入下道工序,不同的工件根据加工的要求进入相应的工序。
有折弯,压铆,翻边攻丝,点焊,打凸包,段差,有时在折弯一两道后要将螺母或螺柱压好,其中有模具打凸包和段差的地方要考虑先加工,以免其它工序先加工后会发生干涉,不能完成需要的加工。
在上盖或下壳上有卡勾时,如折弯后不能碰焊要在折弯之前加工好。
折弯时要首先要根据图纸上的尺寸,材料厚度确定折弯时用的刀具和刀槽,避免产品与刀具相碰撞引起变形是上模选用的关键(在同一个产品中,可能会用到不同型号的上模),下模的选用根据板材的厚度来确定。
其次是确定折弯的先后顺序,折弯一般规律是先内后外,先小后大,先特殊后普通。
有要压死边的工件首先将工件折弯到30°—40°,然后用整平模将工件压死。
压铆时,要考虑螺柱的高度选择相同不同的模具,然后TOX机器的压力进行调整,以保证螺柱和工件表面平齐,避免螺柱没压牢或压出超过工件面,造成工件报废。
焊接有亚弧焊,点焊等,点焊首先要考虑工件焊接的位置,在批量生产时考虑做工装保证点焊位置准确。
为了焊接牢固,在要焊接的工件上打凸点,可以使凸点在通电焊接前与平板均匀接触,以保证各点加热的一致,同时也可以确定焊接位置,同样的,要进行焊接,要调好预压时间,保压时间,维持时间,休止时间,保证工件可以点焊牢固。
点焊后在工件表面会出现焊疤,要用平磨机进行处理,亚弧焊主要用于两工件较大,又要连接在一起时,或者一个工件的边角处理,达到工件表面的平整,光滑。
亚弧焊时产生的热量易使工件变形,焊接后要用打磨机和平磨机进行处理,特别是边角方面较多。
工件在折弯,压铆等工序完成后要进行表面处理,不同板材表面的处理方式不同,冷板加工后一般进行表面电镀,电镀完后不进行喷涂处理,采用的是进行磷化处理,磷化处理后要进行喷涂处理。
电镀板类表面清洗,脱脂,然后进行喷涂。
不锈钢板是在折弯前进行拉丝处理,不用喷涂,铝板一般采用氧化处理,根据喷涂不同的颜色选择不同的氧化底色,常用的有黑色和本色氧化。
表面前处理这样做可以使清洁表面,显著提高涂膜附着力,能成倍提高涂膜的耐蚀力。
清洗的流程先清洗工件,先将工件挂在流水线上,首先经过清洗溶液中(合金去油粉),然后进入清水中,其次经过喷淋区,再经过烘干区,最后将工件从流水线上取下。
在表面前处理后,进入喷涂工序,在工件要求装配后喷涂时,在工件内部用小纸片封住工件上的孔,用耐高温胶带固定住,以免喷涂时撒到工件内部,在工件外表面能看到的螺母(翻边)孔处用螺钉保护,以免喷涂后工件螺母(翻边)孔处需要回牙。
一些批量大的工件还用到工装保护;工件不装配喷涂时,不需要喷涂的区域用耐高温胶带和纸片挡住,一些露在外面的螺母(螺柱)孔用螺钉或耐高温橡胶保护。
如工件双面喷涂,用同样方法保护螺母(螺柱)孔;小工件用铅丝或曲别针等物品窜在一起后喷涂;一些工件表面要求高,在喷涂前要进行刮灰处理;一些工件在接地符处用专用耐高温贴纸保护。
在进行喷涂时,首先工件挂在流水线上,用气管吹去表面的粘上的灰尘。
进入喷涂区喷涂,喷完后顺着流水线进入到烘干区,最后从流水线上取下喷涂好的工件。
其中还有手工喷涂和自动喷涂两类,这样采用的工装就不同了。
在喷涂之后进入装配工序,装配前,要将原来喷涂中用的保护贴纸撕去,确定零件内螺纹孔没有被撒进漆或粉,在整个过程中,要戴上手套,避免手上灰尘附在工件上,有些工件还要用气枪吹下。
装配好之后就进入包装环节了,工件检查后装入专用的包装袋中进行保护,
一些没有专用包装的工件用气泡膜等进行包装,在包装前先将气泡膜裁成可以包装工件的大小,以免一面包装一面裁,影响加工速度。
包装好后放入纸箱,然后在纸箱上贴上相应标签。
钣金工艺图的制作

钣金工艺图的制作我们习惯上把用于钣金展开和折弯的工艺图样简称为展开图。
完整的展开图图面分“图形”、“标题栏”和“技术要求”三个部分。
在绘制展开图时,必须遵照以下提示的内容,逐一检查图样的完整性和正确性。
1 绘制图形1.1 图形包括工件的展开部分和折弯部分,两者不存在对应的三视图关系,一般应注明“展开图”或“折弯图”,展开图必须按1:1绘制,折弯图可不按比例绘制,图面必须标注折边标记和折弯方向标记。
1.2 图层颜色规定为:白色——轮廓线(激割线),绿色——尺寸线,红色——中心线,浅兰色——虑线,黄色——细线,刻蚀线必需采用非白色层,并注明“刻蚀”。
1.3 展开图规定用中间公差绘制。
对于激光切割的工件,如果孔的公差带小于0.1mm,孔一般按名义尺寸画小0.3mm(板厚≤3mm)~0.5mm (板厚>3mm),并注明扩孔或铰孔至多大尺寸。
1.4 激光切割的螺纹底孔尺寸按下表数据绘制,除标注底孔实际尺寸外,并需标明“扩攻MXX螺纹”。
M3 M4 M5 M6 M8 M10 M12 M16φ2.3φ3.0φ3.9φ4.7φ6.3φ8.1φ9.8φ13.61.5 自攻螺钉底孔按下表数据绘制螺纹规格板厚mm 底孔直径mm 拧入力矩N.mST4.2 1.0 3.2 0.8661.2 3.2 1.2841.5 3.4 1.5452.03.5 1.8832.53.5 1.851ST4.8 1.0 3.7 0.9341.2 3.9 1.1011.5 3.9 1.6422.0 4.0 2.2422.5 4.0 2.5643.04.1 4.042ST6.3 1.5 5.2 3.0582.0 5.43.2772.5 5.53.5053.0 5.6 3.9591.6 自攻锁紧螺钉底孔按下表数据绘制板厚0.8 1 1.2 1.5 2 2.5 3 4 5 6M2 1.70 1.70 1.70 1.70 1.75M2.5 2.20 2.20 2.20 2.20 2.20 2.25M3 2.65 2.70 2.70 2.70 2.75 2.75 2.80M4 3.60 3.60 3.65 3.65 3.70 3.70 3.70 3.75M5 4.60 4.60 4.65 4.65 4.65 4.70 4.70 4.75M6 5.50 5.50 5.55 5.55 5.60 5.65 5.701.7 焊接螺母底孔按下表数据绘制。
钣金工程图纸绘制规范
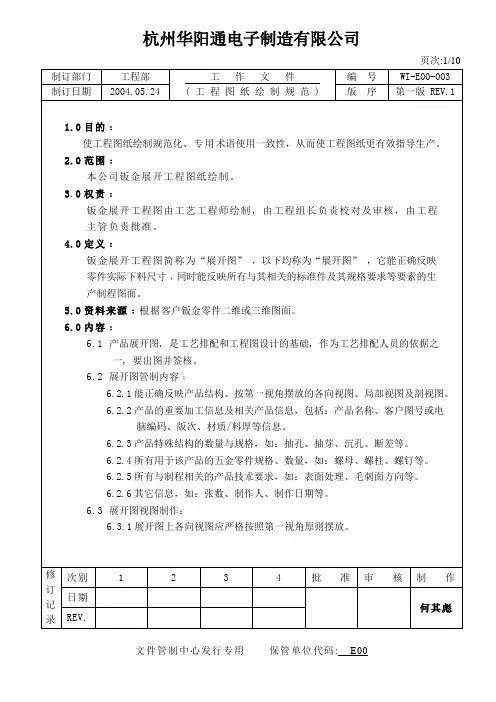
杭州华阳通电子制造有限公司页次:1/10制订部门工程部工作文件( 工程图纸绘制规范)编号WI-E00-003制订日期2004.05.24版序第一版REV.16.9.2尺寸尽量标注齐全(尺寸或像素密集处除外), 产品最大外形尺寸、成形像素定位尺寸、折弯边展开尺寸必须标注,重点管制尺寸及公差根据客户要求必须标注。
6.9.3对尺寸标注﹐首要原则是体现对产品之管控要求﹐其次为方便现场量测。
6.9.4重点管控的尺寸可在其尺寸旁加“★” 以示提示。
6.9.5局部剖视图和局部断面图形状大小及高度等尺寸尽量标注齐全。
6.9.6印字必须标出其字框尺寸和方向。
6.9.7所有抽孔、冲凸、压印、压字等局部成型都必须标注其类型﹑方向、数量和尺寸。
6.10 注解:6.10.1展开图中的小折﹑小凸﹑五金件等要在其像素的旁边用一个大写英文字母作为标注代号, 规格相同的像素代号一致, 注解字段说明包括规格、尺寸、数量、方向和指导线。
6.10.2像素注解规范:5.10.2.1五金件﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作剖视图)。
压铆类螺母,螺柱,螺钉,销钉等正面压铆平装压铆螺母反面压铆平装压铆螺母制订部门工程部工作文件( 工程图纸绘制规范 ) 编号WI-E00-003制订日期2004.05.24 版序第一版 REV.16.10.2.2抽孔﹕方向﹑规格﹑数量﹑底孔必须填写(必要时另作剖视图)。
抽孔类抽芽孔,自铆孔,莲花座孔等向上抽孔向下抽孔6.10.2.3 冲凸:方向、类型、数量、预冲孔必须填写(必要时另作剖视图)。
冲凸类凸包,凸台,压筋,地脚等向上冲凸包向下冲凸包6.10.2.4撕裂类:方向﹑规格﹑数量必须填写(必要时另作剖视图)。
撕裂类冲桥,冲挂耳,敲落孔等向上撕裂向下撕裂杭州华阳通电子制造有限公司页次:7/10制订部门工程部工作文件( 工程图纸绘制规范 ) 编号WI-E00-003制订日期2004.05.24 版序第一版 REV.16.10.2.5沉孔:方向、数量、角度必须填写(必要时另作剖视图)。
钣金件产品图设计规范
Q/HMJ 青岛海尔模具有限公司企业标准Q/HMJ 0401001-2001 钣金件产品图纸规范2003-12-20发布 2003-12-20实施青岛海尔模具有限公司发布Q/HMJ 0401001-2001前言钣金件产品图纸设计规范是由青岛海尔模具有限公司根据产品开发的需要,因现无有关上级标准特制定此企业标准,在有关上级标准发布实施后本标准将自动废止或视情况修订后重新发布实施。
本标准于2003年12月20日发布;本标准于2003年12月25日实施;本标准主要起草单位:青岛海尔模具有限公司;本标准主要起草人:张坤英青岛海尔模具有限公司2001-04-20批准 2001-04-25实施Q/HMJ 0401001-2001 钣金件产品图设计规范1 主题内容与适用范围本标准规定了钣金件产品图中应表达的内容及表达规范,利于提高产品图的质量,使之更好地指导生产。
本标准适用于模具公司钣金件产品图的设计。
2 内容2.1 金属板材冲压、拉伸、焊接等方法加工成型的零件称为钣金件。
钣金件设计图样是直接提供给客户和产品制造单位的,其应提供钣金件加工、检验所必需的全部信息。
2.2 钣金件设计在满足使用要求的前提下,应注意其工艺性,不应出现平面尖角及应力集中的突变结构,避免模具或工艺原因难以实现的结构。
要遵循JB/T4378.1《金属冷冲压件结构要素》的规定准则。
2.3 钣金件设计图采用二维表达方式,一般不得使用三维图。
对于形状复杂,二维图无法表达清楚的部分结构,在与客户和制造单位达成协议的情况下可用三维图表达,应在技术要求中说明。
用PRO/E软件出二维图,(二维图中的圆弧线应删除),配置文件drawsetup内容应统一。
2.4 图形2.4.1钣金件图样中的图形必须完整,清晰,能够表达钣金件的全部形状。
要合理运用视图、剖视图以及有关的其他表达方式,图面布置要合理。
2.4.2由两个或两个以上零件经焊接或铆接成型的组合钣金件,应画装配图。
钣金件展开图的绘制方法,几张图告诉你

引言:计算机辅助设计(如:Solidworks/Radan/Ug/ProE/Catia等)在钣金加工行业中的普遍使用,导致众多刚从事钣金设计人员可以轻松的通过软件将零件展开,但却不知道其展开原理,本文就钣金件的展开图绘制作了一简要说明。
一.什么是展开图展开图的立体表面可看作由若干小块平面组成,把表面沿适当位置裁开,按每小块平面的实际形状和大小,无褶皱地n开在同一平面上,称为立体表面展开,展开后所得的图形称为展开图,工作过程俗称放样,其主要目的是为下料做准备,常用的展开作图有平行线法,放射线法和三角形法等。
使用哪种方法做展开图恰当,应视构件表面形状而定。
二.常见绘制办法1.平行线法展开Ø 平行线法展开的基本原理平行线展开的原理是将零件的表面看作由无数条相互平行的素线组成,取两相邻素线及其两端所围成的微小面积作为平面,只将第一小平面的真实大小,依次画在平面上,就得到了表面的展开图。
Ø 平行线法展开的特征只有当圆柱形状形体所有彼此平行的素线都平行于某个投影面时,平行线法展开才可以应用Ø 平行线法展开的作图步骤A.任意等分断面图。
B.在与该视图素线垂直方向上截取一线段使其长度等于正断面C.将交点依次连接,完成展开图2.放射线展开法Ø 放射线展开法的原理Ø 放射线展开法的作法l 针对素线有同一顶点的锥面,根据其结构,依照一定的规则,将该曲面划分为N个共一顶点、彼此相连的三角微面元;对每个三角曲面元,都用其三顶点组成的平面三角形逐个替代,即用N个三角形替代整个曲面,其替代误差随着N的增加而减小;l 在同一平面上按同样的结构和连接规则组合画出这些呈放射状分布的三角形组,逐步得到模拟整个曲面的近似展开图形;因为共一顶点这些三角形的边形成一组放射线;l 利用这一组放射线我们可以将其他相似的展开曲线、开孔线等画出来;l 确定替代元的数量N是很重要的实际问题,N过大,增大工作量和劳动时间;N太小,精度达不到要求;N一般根据误差大小、加工工艺和材料性质等因素通过实践选择。
钣金展开图绘制注意事项

钣金展开图绘制注意事项
钣金展开图绘制注意事项:
1,绘制一条直线或圆弧时,不能有多段组成或多段重叠。
2,全部的锐角需倒R0.5圆角。
3,客户图中,一般的长方槽都用角叉线画出,但是在钣金展开图中无需画。
4,所有展开图无需标注任何尺寸。
5,每个订单只需用一个CAD文档画展开图,不能用多个文档画。
6,文档里每个展开图,包含展开图,图号,材质,数量等三项信息。
7,图纸中除了展开图和图号信息外,不能有任何其它任何符号或字体等无用信息。
8,图纸中图号信息文字的描述,统一用宋体标准字体。
CAD画图时,画大图时区域缩放办法:点击视图-显示-属性-开-关,多开关几次要缩多小有多小
打命令“RE”,重生成即可,遇到不能放大缩小的问题,仍可继续使用“RE”,CAD图形是可以无限放大,无限缩小的!。
钣金图图面标注的完整性和相关技术资料

钣金图图面标注的完整性和相关技术资料我们习惯上把用于钣金展开和折弯的工艺图样简称为展开图。
完整的展开图图面分“图形”、“标题栏”和“技术要求”三个部分。
在绘制展开图时,必须遵照以下提示的内容,逐一检查图样的完整性和正确性。
1 绘制图形1.1 图形包括工件的展开部分和折弯部分,两者不存在对应的三视图关系,一般应注明“展开图”或“折弯图”,展开图必须按1:1绘制,折弯图可不按比例绘制,图面必须标注折边标记和折弯方向标记。
1.2 图层颜色规定为:白色——轮廓线(激割线),绿色——尺寸线,红色——中心线,浅兰色——虑线,黄色——细线,刻蚀线必需采用非白色层,并注明“刻蚀”。
1.3 展开图规定用中间公差绘制。
对于激光切割的工件,如果孔的公差带小于0.1mm,孔一般按名义尺寸画小0.3mm(板厚≤3mm)~0.5mm (板厚>3mm),并注明扩孔或铰孔至多大尺寸。
1.4 激光切割的螺纹底孔尺寸按下表数据绘制,除标注底孔实际尺寸外,并需标明“扩攻M XX螺纹”。
M3 M4 M5 M6 M8 M10 M12 M16φ2.3φ3.0φ3.9φ4.7 φ6.3φ8.1φ9.8φ13.61.5 自攻螺钉底孔按下表数据绘制螺纹规格板厚mm 底孔直径mm 拧入力矩N.mST4.2 1.0 3.2 0.8661.2 3.2 1.2841.5 3.4 1.5452.03.5 1.8832.53.5 1.851ST4.8 1.0 3.7 0.9341.2 3.9 1.1011.5 3.9 1.6422.0 4.0 2.2422.5 4.0 2.5643.04.1 4.042ST6.3 1.5 5.2 3.0582.0 5.43.2772.5 5.53.5053.0 5.6 3.9591.6 自攻锁紧螺钉底孔按下表数据绘制板厚0.8 1 1.2 1.5 2 2.5 3 4 5 6M2 1.70 1.70 1.70 1.70 1.75M2.5 2.20 2.20 2.20 2.20 2.20 2.25M3 2.65 2.70 2.70 2.70 2.75 2.75 2.80M4 3.60 3.60 3.65 3.65 3.70 3.70 3.70 3.75M5 4.60 4.60 4.65 4.65 4.65 4.70 4.70 4.75M6 5.50 5.50 5.55 5.55 5.60 5.65 5.701.7 焊接螺母底孔按下表数据绘制。
(整理)钣金图图面标注的完整性和相关技术资料
钣金图图面标注的完整性和相关技术资料更新时间:2009-11-7 17:12:07 浏览次数:756钣金图图面标注的完整性和相关技术资料我们习惯上把用于钣金展开和折弯的工艺图样简称为展开图。
完整的展开图图面分“图形”、“标题栏”和“技术要求”三个部分。
在绘制展开图时,必须遵照以下提示的内容,逐一检查图样的完整性和正确性。
1 绘制图形1.1 图形包括工件的展开部分和折弯部分,两者不存在对应的三视图关系,一般应注明“展开图”或“折弯图”,展开图必须按1:1绘制,折弯图可不按比例绘制,图面必须标注折边标记和折弯方向标记。
1.2 图层颜色规定为:白色——轮廓线(激割线),绿色——尺寸线,红色——中心线,浅兰色——虑线,黄色——细线,刻蚀线必需采用非白色层,并注明“刻蚀”。
1.3 展开图规定用中间公差绘制。
对于激光切割的工件,如果孔的公差带小于0.1mm,孔一般按名义尺寸画小0.3mm(板厚≤3mm)~0.5mm (板厚>3mm),并注明扩孔或铰孔至多大尺寸。
1.4 激光切割的螺纹底孔尺寸按下表数据绘制,除标注底孔实际尺寸外,并需标明“扩攻MXX螺纹”。
M3 M4 M5 M6 M8 M10 M12 M16φ2.3 φ3.0 φ3.9 φ4.7 φ6.3 φ8.1 φ9.8 φ13.61.5 自攻螺钉底孔按下表数据绘制螺纹规格板厚 mm 底孔直径 mm 拧入力矩 N.mST4.2 1.0 3.2 0.8661.2 3.2 1.2841.5 3.4 1.5452.03.5 1.8832.53.5 1.851ST4.8 1.0 3.7 0.9341.2 3.9 1.1011.5 3.9 1.6422.0 4.0 2.2422.5 4.0 2.5643.04.1 4.042ST6.3 1.5 5.2 3.0582.0 5.43.2772.5 5.53.5053.0 5.6 3.9591.6 自攻锁紧螺钉底孔按下表数据绘制板厚 0.8 1 1.2 1.5 2 2.5 3 4 5 6M2 1.70 1.70 1.70 1.70 1.75M2.5 2.20 2.20 2.20 2.20 2.20 2.25M3 2.65 2.70 2.70 2.70 2.75 2.75 2.80M4 3.60 3.60 3.65 3.65 3.70 3.70 3.70 3.75M5 4.60 4.60 4.65 4.65 4.65 4.70 4.70 4.75 M6 5.50 5.50 5.55 5.55 5.60 5.65 5.70 1.7 焊接螺母底孔按下表数据绘制。
钣金工程图教程
钣金工程图教程
首先讲讲钣金出图的步骤:
1.首先要有模型(就是钣金三维实体)
2.把模型展开,然后再折弯回去(这一步是为后面做准备的)
3.在模型文件里增加一个族表零件(即钣金展开件——用特征表示)
4.出二维图
现在开始go!!!!
1.现在首先建一个钣金件模型(如下草图),名字为:BJCT
实体模型:
2.然后展平,再折弯回去(这一步就不多讲了,论坛
里别的教程里有提到的)
3.建族表零件(工具——族表)
从模型树里选“展平”和“折弯回去”特征。
(参考
下图)~
~中键确认完成。
接着:
本帖隐藏的内容需要回复才可以浏览
设置好后“确定”。
保存~~~
[本帖最后由 secondangle 于 2008-10-1 23:29 编辑]
4出图
刚进入二维图界面是会弹出选取实例对话框
接下来的出图操作跟其它出图操作一样。
最后完成的
图如下。
钣金件-展开图绘制注意事项与技巧
解决方案:在装屏蔽弹片处改6处冲凸成型为长槽,在长槽
内粘贴导电布. (设计同意优化) 2) 左右挡条 (Q/DKBA8.610.2022 ,Q/DKBA8.610.2023)与 左右侧板装配方式为翻铆,这种方式有两种缺陷: A、留有铆接多处工艺孔 B、型材翻边成型工 比较复杂,翻边易裂.
解决方案:更改型材结构,将型材1MM薄边加厚至
费用 3500 2000 3000 2000 1500 1500 1500 800 1500
Q/DKBA86102093 Q/DKBA86102094 Q/DKBA86102019 Q/DKBA80382337 Q/DKBA80382337 Q/DKBA80392469
DONGGUAN JIAFENG MECANICAL EQUIPMENT CO.,LTD
DONGGUAN JIAFENG MECANICAL EQUIPMENT CO.,LTD
(四)前板(Q/DKBA8.039.2469)成型形状工艺较 前板 成型形状工艺较 困难. 困难
东 莞 嘉 丰 机 电 设 备 有 限 公 司
如图示: 如图示
建议将成型取消,简化加工工艺 简化加工工艺(设计同 解决方案 : 建议将成型取消 简化加工工艺 设计同 意优化) 意优化
东 莞 嘉 丰 机 电 设 备 有 限 公 司
图一
图二
解决方案: 建议将上下盖板正六边形通风网孔统一, 解决方案 建议将上下盖板正六边形通风网孔统一
且改为内切圆直径为F5的正六边形网孔 孔间距为 且改为内切圆直径为 的正六边形网孔,孔间距为 的正六边形网孔 孔间距为1.0
DONGGUAN JIAFENG MECANICAL EQUIPMENT CO.,LTD
成型图示细节“ (三)固定框(Q/DKBA8.038.2386),成型图示细节“J” 固定框 成型图示细节 部形状困难,加工精度不易保证 且影响后板 部形状困难 加工精度不易保证,且影响后板 加工精度不易保证
钣金件产品图设计规范
可编辑钣金件产品图纸规范精品Q/HMJ 0401001-2001前言钣金件产品图纸设计规范是由青岛海尔模具有限公司根据产品开发的需要,因现无有关上级标准特制定此企业标准,在有关上级标准发布实施后本标准将自动废止或视情况修订后重新发布实施。
本标准于2003年12月20日发布;本标准于2003年12月25日实施;本标准主要起草单位:青岛海尔模具有限公司;本标准主要起草人:张坤英1 主题内容与适用范围本标准规定了钣金件产品图中应表达的内容及表达规范,利于提高产品图的质量,使之更好地指导生产。
本标准适用于模具公司钣金件产品图的设计。
2 内容2.1 金属板材冲压、拉伸、焊接等方法加工成型的零件称为钣金件。
钣金件设计图样是直接提供给客户和产品制造单位的,其应提供钣金件加工、检验所必需的全部信息。
2.2 钣金件设计在满足使用要求的前提下,应注意其工艺性,不应出现平面尖角及应力集中的突变结构,避免模具或工艺原因难以实现的结构。
要遵循JB/T4378.1《金属冷冲压件结构要素》的规定准则。
2.3 钣金件设计图采用二维表达方式,一般不得使用三维图。
对于形状复杂,二维图无法表达清楚的部分结构,在与客户和制造单位达成协议的情况下可用三维图表达,应在技术要求中说明。
用PRO/E软件出二维图,(二维图中的圆弧线应删除),配置文件drawsetup内容应统一。
2.4 图形2.4.1钣金件图样中的图形必须完整,清晰,能够表达钣金件的全部形状。
要合理运用视图、剖视图以及有关的其他表达方式,图面布置要合理。
2.4.2由两个或两个以上零件经焊接或铆接成型的组合钣金件,应画装配图。
形状较为简单的可只用一张装配图样表达,各零件用引出线标上件号(1、2、3、……)并在明细表中标注名称、材料等各项内容;形状复杂的应将各零件单独出零件图表达(明细表见附表1)2.5 尺寸标注2.5.1钣金件的定形尺寸和定位尺寸应标注完整、清晰、合理,符合机械制图国家标准,尽量选择加工基准和检验基准作为标注尺寸的基准,基准的投影不需在图中标注。