
热压机岗位职责及作业指导书
热压机岗位职责及作业指导书本岗位包括,装板机,热压机和卸板机,本岗位由成型热压线的电控系统通过可编程控制器(PLC)监控整条生产线的电气设备,包括电机的运行,电磁阀,气阀的通断,并不断聚集各种位置传感器和模拟信号的变化,操作者通过操作台和操作箱上按钮操作各设备的运转,操作者通过操作操作台,操作箱,控制柜上的各种开关和按钮来控制电控系统各设备的运行,并可以观察相应状态指示和其他显示装置来判断运行情况.一、热压工岗位责任制1、严格遵守各项规章制度。
2、了解设备性能,熟悉操作规程和工艺规程。
3、接班前巡视、检查好设备的运行情况,交接班时清点用具,核对日报记录。
4、坚守岗位,集中思想,严格操作;当班时不准看书、看报和打瞌睡,不准随意离开工作岗位。
做好各项记录。
5、发现报警信号应立即解除,立即解决不了应停机排除。
6、发现设备有异常噪音或振动应立即停机,通知机修工或电工查明原因并排除后再开机。
7、搞好文明生产。
8、努力学习专业知识,精通业务。
专研技术,不断创新,不断提高操作水平。
9、完成公司下达本岗位的生产任务,生产出符合质量要求的毛边板.二、热压机安全操作规程1、开机前准备(1)检查机、电、油温、压缩空气压力,液压系统压力是否符合工艺和设备要求。
(2)检查热压机闭合和开启是否正常,油箱油位是否正常。
(3)检查导热油温是否达到工艺要求的温度范围。
(4)铺装工段已开始铺装板坯。
(5)前面各工序检查均正常即可启动热压机系统2、开机顺序(1)装板机装板机自动方式时,装机自动按照1、3、5、7、9、11、13、15、17、19、20、18、16、14、12、10、8、6、4、2的顺序将板装满,再自动将板送入压机。
手动方式时,当装板快速/慢速,处于慢速位置时,装机的上升下降、前进、返回均为慢速。
当装板快速/慢速处于快速位置时,装机的上升、下降,前进、返回均为快速,当碰上快转慢行程开关时,再转为慢速。
)热压机:2(.操作步骤:手动方式下依次启动电机:1)1#加压泵电机2)2#加压泵电机3)3#加压泵电机4)4#加压泵电机5)1#充压泵电机6)2#充压泵电机7)3#充压泵电机待上述电机正常启动后,可选择手动或自动工作方式:当自动工作方式时按照工艺要求的曲线自动闭合、加压、放气、张开。
根据需要操作者可以按下压机停止按钮,则热压过程中断,压机先后完成放气,张开过程。
当手动方式时:按照工艺要求的曲线操作人员操作压机闭合、加压、下降。
根据工艺参数的变化,随时要修定热压曲线各参数,修定热压曲线参数时可按下述步骤进行:将参数设定按钮置于参数设定有效挡。
1)时间参数设定:参数选择拨盘V的01-99.00分别对应时间参数T-T100,设定或修改其中的11任何参数,先将V拨至相对应的数,再将参数设定拨盘V拨到所要设定的数2 1 值,然后按一下时间参数设定按钮,则时间参数设定完成。
每设定或修改一个时间参数,都要按一下时间参数设定按钮。
2)压力参数设定:参数选择拨盘V的01-09.00分别对应压力参数PO1-P100,设定或修改其中的1任何一个参数,先将V拨至相对应的数,再将参数设定拨盘V拨到所需要设2 1 定的数值,然后按一下压力参数设定按钮,则压力参数设定完成。
每设定或修改一个压力参数都要按一下压力参数设定按钮。
3)位置参数设定:参数选择拨盘V的01-09.00,分别对应位置参数01-100,设定或修改其中的1任何一个参数,先将V拨至相应的数,再将参数设定拨盘V拨到所需要设定的21数值,然后按一下位置参数设定按钮,则位置参数设定完成。
每设定或修改一个位置参数,都要按一下位置参数设定按钮。
各参数设定结束后,将按钮置于非参数设定挡。
(3)卸板机操作分自动方式和手动方式:自动方式操作:当压机中板坯进入卸机,后处理允许卸板时,卸机自动按照1-20的顺序层层卸板,然后自动上升到顶。
手动方式操作:操作者人工控制,将卸机中的板坯按照1-20顺序往后处理送板。
3、注意事项:(1)当液压系统发生故障或事故时,严禁在带压条件下进行检查和排除。
(2)液压系统中即使发生微小或局部喷泄现象也必须停机泄压后进行排除,禁止用手或其他东西堵塞。
(3)油箱必须确保清洁,油位保持一定高度。
(4)在使用过程中,对压力表,电控仪表,液压和电器设备应时刻注意其灵敏度和可靠性。
(5)各溢流伐必须按要求调整,以防电机,油泵超载引起故障。
(6)禁止非压机操作工操作热压机。
三、热压机工艺规程1、装板和推板连续完成,不允许停留进行其他动作,装卸板完成后压机应立即闭合升压。
2、热压机闭合速度在不影响板坯质量的前提下应尽量加快。
3、热压机在热压过程中,进油温度保持在170-210℃4、热压后的成品板背表面的预固化不能超过3 mm。
5、热压过程中根据不同成品板的厚度要求按相应热压曲线进行操作。
热压曲线,根据工艺要求和实际情况变化,应随时调整修改。
四、热压机设备维护保养制度1、每班上班后检查压机、装卸机升降是否平稳,导向轮滚动接触是否良好。
检查吊笼各停止位置和行程开关是否正确。
如有上述异常情况,应及时处理。
2、要经常检查各油泵、油管接头、蓄能器等外有无泄漏,发现问题及时处理。
3、对所有轴承、钢丝绳、滚轮、导轨、链条、减速器要定期检查加润滑油脂。
4、生产中要时刻注意各压力表、电控仪表、电器设备和液压设备的灵敏度和可靠性。
5、经常检查各油箱油位,要定期补液压油或换油。
6、对于各油缸,应防止污水和铁屑渗渣接触缸芯进入油缸。
要经常注意缸芯表面清洁,若发现缸芯表面发毛、发黑等现象,必须修复缸芯至原有的粗糙度要求。
.7、当各缸芯衬圈磨损使间隙加大则需要更换密封圈,必须修复缸芯时,要更换衬圈衬套。
8、保证各油箱液压油清洁,必要时应重新过滤油箱内液压油,清洗油箱。
9、每年应对全机进行一次彻底的检修和调整。
五、油泵的调试和保养1、调试(1)调试前应仔细检查各连接件是否紧固,截止阀是否打开(2)从各泵的泄油口倒入纯净的油液,防止泵严重磨损。
(3)启动油泵前将全部溢流阀手柄调到最松位置。
(4)先分别启动各油泵,空载运行半小时,确认无异常。
方可进行调试。
(5)调试时根据液压原理图及动作图,再配合电器进行调试,根据工艺要求,对各泵组,各动作分别调试,直到达到工艺要求为止。
2、维护保养和安全技术(1)维护保养的关键在于保持油液的清洁。
(2)工作油液采用N32号或N46号液压油(3)油液半年检查一次,必要时进行彻底更换和清洗油箱(4)油泵噪声过大,应及时解决(清洗滤网或油箱加油)。
六、装板机的调整与保养1、机器的安装,调试。
(1)安装前对机件进行清洗、去污和除油工作。
(2)设备基础,采用二次灌浆。
(3)安装调整要求:A、装板机基础线与热压机中心线重合,其重合度不得大于4mm。
B、升降油缸应垂直,在1000 mm升程内,允差0.3 mm。
C、当卸机卸板时,行程开关失灵以致吊笼下降不能正常停止时、电气控制保护装置驱动电磁换向阀变位、使油缸反向上升,此时电气操作台有一指示灯会闪亮。
(4)升降油缸因密封圈磨损漏油时,应及时更换密封圈。
2、装板机的保养维修:装板机润滑见下表润滑点名称润滑表位置所用润滑剂润滑方式充油量更换时间A 每月加脂一次导轮2号通用锂基润滑脂适量B 每月加脂一次适量导轮2号通用锂基润滑脂C L-AN46 每月加脂一次适量销轴D每月加脂一次适量号通用锂基润滑脂2cks轴承E 每月加脂一次2号通用锂基润滑脂适量轴承80208F L-AN46滚轮每月加脂一次适量G号通用锂基润滑脂每月加脂一次适量轴承80201 2 七、卸板机的调整与保养、机器的安装、调试1 安装前对机件进行清洗、去污和除油工作。
(1) 本机主要部件的安装顺序(2)机架定位器升降油缸吊笼(3)设备基础,采用二次灌浆(4)座安装时应调整至纵横水平度1000:0.25(5)笼的安装应使其在机架内处于正中,然后调整固定纵横向导轮,使其运转灵活(6)立柱的安装精度应达到下列要求A、棒垂直度在1000mm内误差不大于0.5mmB、四根立柱的对角线为1000:1,立柱低面有调整螺栓,可用于调整安装精度。
(7)升降油缸安装时,调整棒底面的调整螺栓,使其垂直度在升降全长范围内不大于15mm。
(8)调整定位器,保持与吊笼顶之间间隙5mm。
(9)升降吊笼,上下运动平稳,不允许爬行抖动。
(10)整机安装完毕,最后焊接连接座于热压机上。
(11)现场调节吊笼行程开关位置,使吊笼上升时各层与热压板平面相平略低,下降时与热压板平面相平略高。
2、机器的维护和安全技术(1)除润滑系统各润滑点按规定加油保养外,各运动导向面应除污、刷油.(2)定期检查、调整各行程开关,使其工作保持正常、准确。
(3)立柱及导轨应垂直,在1000mm内,允差0.3mm。
(4)导轨的工作面应垂直,在1000mm内,允差0.3mm,导轨平行度内,允差0.3mm。
(5)调整导轨与导轨间隙,使吊笼上下运动灵活,而前后、左右的幌动越小越好,最大幌动不得大于1mm。
(6)调整垫板固定架,使压板在上下工作行程内能够固定。
3、保养、维修(1)操作时,应密切注意各限位开关的灵敏性、电磁阀的工作正确性、传动件工作的可靠性、发现动作失常立即停车检修。
(2)导轨应定期清洗,加润滑油。
(3)建议用户在升降油缸工作时,用伸缩套套住缸芯,以防纤维粘在缸芯上。
(4)本机应定期进行保养,一般三个月一次,保养中应进行下列工作:A、整机清扫、擦拭、除垢、润滑。
B、检查各紧固件是否松动,及时予以紧固。
C、机架、油缸用水平仪检验一次,如不符合要求,应加以校正。
、各密封件应进行检查,如因磨损变形而漏油,应进行更换。
D.。
热压机作业指导书
5.8 把所需要成型的片材放在平台模具上面,然后同时按启机台上两边的按钮开关,进行试压,送质量部进 行首件确认,检验合格后可方进行批量生产。 5.9 对于不同的工件,压装、校正时,应随时调整压机的工作压力、保压次数+A52烘烤温度与时间,并保证 不损坏模具和工件。
6、工作当中注意的事项:
6.1 机体压板上下滑动时,严禁将手和头部伸进压板、模具工作部位。 6.2 液压机工作完毕,应切断电源、关闭气阀,将压机液压杆擦试干净,加好润滑油,将模具、工件清理干 净,摆放整齐
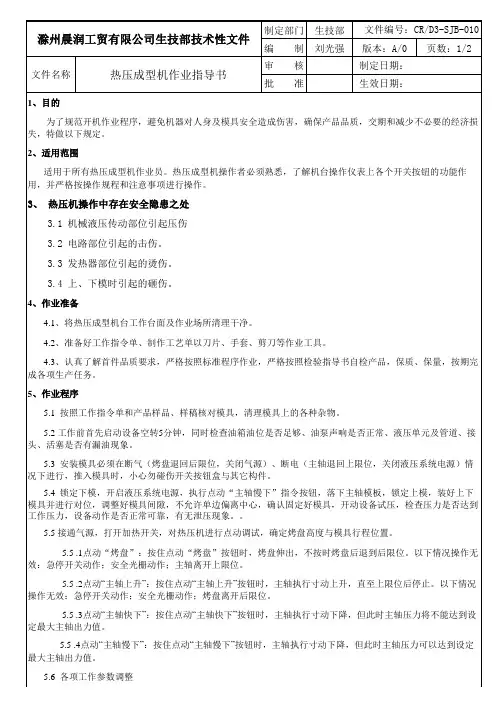
滁州晨润工贸有限公司生技部技术性文件 Nhomakorabea文件名称
1、目的
制定部门 编 审 批 制 核 准
生技部 刘光强
文件编号:CR/D3-SJB-010 版本:A/0 制定日期: 生效日期: 页数:1/2
热压成型机作业指导书
为了规范开机作业程序,避免机器对人身及模具安全造成伤害,确保产品品质,交期和减少不必要的经济损 失,特做以下规定。 2、适用范围 适用于所有热压成型机作业员。热压成型机操作者必须熟悉,了解机台操作仪表上各个开关按钮的功能作 用,并严格按操作规程和注意事项进行操作。
3、 热压机操作中存在安全隐患之处 3.1 机械液压传动部位引起压伤 3.2 电路部位引起的击伤。 3.3 发热器部位引起的烫伤。 3.4 上、下模时引起的砸伤。
4、作业准备 4.1、将热压成型机台工作台面及作业场所清理干净。 4.2、准备好工作指令单、制作工艺单以刀片、手套、剪刀等作业工具。 4.3、认真了解首件品质要求,严格按照标准程序作业,严格按照检验指导书自检产品,保质、保量,按期完 成各项生产任务。 5、作业程序 5.1 按照工作指令单和产品样品、样稿核对模具,清理模具上的各种杂物。 5.2 工作前首先启动设备空转5分钟,同时检查油箱油位是否足够、油泵声响是否正常、液压单元及管道、接 头、活塞是否有漏油现象。 5.3 安装模具必须在断气(烤盘退回后限位,关闭气源)、断电(主轴退回上限位,关闭液压系统电源)情 况下进行,推入模具时,小心勿碰伤开关按钮盒与其它构件。 5.4 锁定下模,开启液压系统电源,执行点动“主轴慢下”指令按钮,落下主轴模板,锁定上模,装好上下 模具并进行对位,调整好模具间隙,不允许单边偏离中心,确认固定好模具,开动设备试压,检查压力是否达到 工作压力,设备动作是否正常可靠,有无泄压现象。。 5.5 接通气源,打开加热开关,对热压机进行点动调试,确定烤盘高度与模具行程位置。 5.5 .1点动“烤盘”:按住点动“烤盘”按钮时,烤盘伸出,不按时烤盘后退到后限位。以下情况操作 无效:急停开关动作;安全光栅动作;主轴离开上限位。 5.5 .2点动“主轴上升”:按住点动“主轴上升”按钮时,主轴执行寸动上升,直至上限位后停止。以下情况 操作无效:急停开关动作;安全光栅动作;烤盘离开后限位。 5.5 .3点动“主轴快下”:按住点动“主轴快下”按钮时,主轴执行寸动下降,但此时主轴压力将不能达到设 定最大主轴出力值。 5.5 .4点动“主轴慢下”:按住点动“主轴慢下”按钮时,主轴执行寸动下降,但此时主轴压力可以达到设定 最大主轴出力值。 5.6 各项工作参数调整
热压机岗位职责及作业指导书

热压机岗位职责及作业指导书本岗位包括,装板机,热压机和卸板机,本岗位由成型热压线的电控系统通过可编程控制器(PLC)监控整条生产线的电气设备,包括电机的运行,电磁阀,气阀的通断,并不断聚集各种位置传感器和模拟信号的变化,操作者通过操作台和操作箱上按钮操作各设备的运转,操作者通过操作操作台,操作箱,控制柜上的各种开关和按钮来控制电控系统各设备的运行,并可以观察相应状态指示和其他显示装置来判断运行情况.一、热压工岗位责任制1、严格遵守各项规章制度。
2、了解设备性能,熟悉操作规程和工艺规程。
3、接班前巡视、检查好设备的运行情况,交接班时清点用具,核对日报记录。
4、坚守岗位,集中思想,严格操作;当班时不准看书、看报和打瞌睡,不准随意离开工作岗位。
做好各项记录。
5、发现报警信号应立即解除,立即解决不了应停机排除。
6、发现设备有异常噪音或振动应立即停机,通知机修工或电工查明原因并排除后再开机。
7、搞好文明生产。
8、努力学习专业知识,精通业务。
专研技术,不断创新,不断提高操作水平。
9、完成公司下达本岗位的生产任务,生产出符合质量要求的毛边板.二、热压机安全操作规程1、开机前准备(1)检查机、电、油温、压缩空气压力,液压系统压力是否符合工艺和设备要求。
(2)检查热压机闭合和开启是否正常,油箱油位是否正常。
(3)检查导热油温是否达到工艺要求的温度范围。
(4)铺装工段已开始铺装板坯。
(5)前面各工序检查均正常即可启动热压机系统2、开机顺序(1)装板机装板机自动方式时,装机自动按照1、3、5、7、9、11、13、15、17、19、20、18、16、14、12、10、8、6、4、2的顺序将板装满,再自动将板送入压机。
手动方式时,当装板快速/慢速,处于慢速位置时,装机的上升下降、前进、返回均为慢速。
当装板快速/慢速处于快速位置时,装机的上升、下降,前进、返回均为快速,当碰上快转慢行程开关时,再转为慢速。
)热压机:2(.操作步骤:手动方式下依次启动电机:1)1#加压泵电机2)2#加压泵电机3)3#加压泵电机4)4#加压泵电机5)1#充压泵电机6)2#充压泵电机7)3#充压泵电机待上述电机正常启动后,可选择手动或自动工作方式:当自动工作方式时按照工艺要求的曲线自动闭合、加压、放气、张开。
热压机作业指导书

热压机作业指导书
一、开机前要对设备所有紧固件进行全面检查,有松动现象,立刻紧固。
二、经常检查各焊接点有无漏油现象,液压系统是否灵敏可靠,要定期对液压油箱进行清理,防止油路堵塞。
三、每班次对压机、液压油箱上的粉尘、油污进行清理,防止不安全因素发生。
四、生产时要检查好所有垫规是否符合生产要求,厚度必须一致,要经常对垫规上的杂物清理、确保板子精度。
五、要跟据生产的需要进行调整行程开关,最大限度缩短下降时间而又能保证板坯质量。
六、生产时要注意分层、起泡现象,灵活使用手动与自动,正常稳定状态下,不准使用手动。
七、生产过程发生漏油、开焊或其它不正常现象时,必须立刻停机解决。
解决后再生产,不能让设备带病运行。
八、下班后要对机台下卫生进行清理,检查各紧固部位是否松动,做好设备运转六接记录。
热压作业指导书
热压作业指导书一、任务背景热压作业是一种常见的加工工艺,用于将材料通过高温和压力的作用进行塑性变形,以达到改善材料性能和形状的目的。
为了保证热压作业的安全和高效进行,制定本指导书,以提供详细的操作流程和注意事项。
二、作业准备1. 确定热压作业的目标和要求,包括材料种类、尺寸和形状等。
2. 准备所需的设备和工具,如热压机、模具、加热装置、冷却装置等。
3. 检查设备和工具的工作状态,确保其正常运行,并进行必要的维护和保养。
4. 按照作业要求准备所需的材料和辅助材料,如工作块、润滑剂等。
三、作业流程1. 将待加工材料放置在热压机的工作台上,并根据需要选择合适的模具。
2. 调整热压机的温度和压力,根据材料的性质和要求进行调整。
注意,温度和压力的设置应在设备规定范围内,并严格遵守操作规程。
3. 打开加热装置,将热压机加热到设定的温度,确保温度稳定后,开始加热材料。
4. 当材料达到所需温度后,关闭加热装置,开始施加压力。
根据材料的性质和要求,施加适当的压力,并保持一定的时间,以达到所需的塑性变形效果。
5. 在热压过程中,根据需要进行冷却处理。
可以使用冷却装置或将材料放置在冷却介质中,以加快冷却速度。
6. 等待材料冷却到室温后,打开热压机,取出加工好的材料。
7. 对加工好的材料进行质量检查,确保其符合要求。
如有需要,进行后续的加工或处理。
四、安全注意事项1. 在进行热压作业前,必须熟悉设备的操作规程和安全要求,并佩戴个人防护装备,如安全眼镜、手套等。
2. 在操作过程中,严禁将手或其他物体放入热压机内部,以免发生意外伤害。
3. 注意热压机的温度和压力设置,避免超出设备的额定范围,以防设备损坏或发生危险。
4. 避免材料超过模具的尺寸范围,以免造成设备堵塞或模具损坏。
5. 在加热和冷却过程中,注意材料的温度变化,避免烫伤或冷伤。
6. 定期检查设备和工具的工作状态,及时进行维护和保养,确保其安全可靠。
五、作业总结热压作业是一项需要严格操作的工艺,通过本指导书的详细流程和安全注意事项,可以确保作业的顺利进行,并保证加工出的材料符合要求。
热压作业指导书
热压作业指导书一、任务描述:本指导书旨在为热压作业提供详细指导,确保操作人员能够正确、安全地进行热压作业。
以下是热压作业的相关要求和步骤。
二、作业要求:1. 操作人员必须具备相关的热压作业知识和技能,并经过专业培训。
2. 热压设备必须符合相关安全标准,并经过定期维护和检修。
3. 作业现场必须清洁整齐,无易燃、易爆物品,保持通风良好。
4. 操作人员必须佩戴个人防护装备,包括防护眼镜、耳塞、手套等。
5. 在作业过程中,必须严格按照操作规程进行操作,不得随意更改设备参数或操作程序。
三、作业步骤:1. 准备工作:a. 确保热压设备处于正常工作状态,检查设备温度和压力传感器的准确性。
b. 准备热压模具和待加工材料,检查其完整性和质量。
c. 确保作业现场无杂物,清理工作台面和周围环境。
2. 装夹材料:a. 将待加工材料放置在热压模具中,确保材料与模具接触均匀。
b. 根据材料的特性和要求,选择适当的压力和温度参数。
3. 开始热压作业:a. 启动热压设备,预热至设定温度。
b. 将装夹好的材料放入热压设备中,注意安全操作,避免烫伤。
c. 设定热压时间和压力,确保达到所需的加工效果。
d. 监控设备运行状态,确保温度和压力稳定。
4. 完成作业:a. 热压时间到达后,停止设备运行,等待压力释放。
b. 打开热压设备,取出加工好的材料,检查其质量和尺寸是否符合要求。
c. 清理热压模具和设备,确保下次作业的准备工作。
四、安全注意事项:1. 在热压作业过程中,严禁将手部或其他身体部位放入热压设备内部。
2. 避免长时间暴露在高温环境下,注意防晒和补充水分。
3. 注意热压设备的电源安全,避免发生电击事故。
4. 热压作业结束后,及时关闭设备电源,避免能源浪费和安全隐患。
五、常见问题及解决方法:1. 问题:热压作业过程中出现温度不稳定的情况。
解决方法:检查温度传感器是否正常工作,确保设备内部温度均匀分布。
2. 问题:热压作业后,材料尺寸不符合要求。
热压作业指导书
热压作业指导书一、任务背景热压作业是一种常见的工艺操作,用于将两个或者多个材料通过热压工艺粘合在一起。
该工艺广泛应用于电子、航空航天、汽车等行业中,以提高产品的质量和性能。
为了保证热压作业的安全和有效进行,制定一份热压作业指导书是非常必要的。
二、任务目的本文档的目的是提供一份详细的热压作业指导书,以确保操作人员在进行热压作业时能够正确、安全地操作,并达到预期的效果。
三、作业环境和设备1. 作业环境:热压作业应在干燥、通风良好的室内环境中进行,避免作业环境中有易燃、易爆等危(wei)险物质存在。
2. 设备:热压作业所需的设备包括热压机、模具、加热装置、压力传感器等。
在进行热压作业前,应检查设备的正常运行状态,并确保其符合相关的安全标准。
四、操作流程1. 准备工作:a. 根据作业要求选择合适的材料,并对其进行清洁处理,确保表面无灰尘、油污等杂质。
b. 检查热压机的加热装置是否正常工作,确保温度控制准确。
c. 根据作业要求调整热压机的压力传感器,确保施加的压力符合要求。
2. 模具安装:a. 根据作业要求选择合适的模具,并确保其表面光滑、无划痕。
b. 将模具安装在热压机的工作台上,并确保其稳固。
3. 材料贴合:a. 将准备好的材料放置在模具中,确保材料的位置和数量符合要求。
b. 调整热压机的工作台高度,使其与模具的上表面平齐。
c. 将热压机的上模具缓慢下压,直至与下模具贴合。
4. 热压作业:a. 根据作业要求设置热压机的温度、时间和压力等参数。
b. 启动热压机,开始热压作业。
c. 在热压作业过程中,注意观察热压机的运行状态,确保其正常工作。
d. 根据作业要求调整热压机的参数,以确保热压作业的质量。
5. 完成作业:a. 热压作业结束后,关闭热压机的电源,并等待其冷却。
b. 将热压机的上模具抬起,取出热压好的材料。
c. 对热压好的材料进行检查,确保其质量符合要求。
d. 清理热压机和模具,保持其干净整洁。
五、安全注意事项1. 在进行热压作业前,操作人员应穿戴好防护设备,如安全帽、防护眼镜、防护手套等。
热压作业指导书
热压作业指导书一、背景介绍热压作业是一种常见的加工工艺,主要用于将材料加热至一定温度后进行压制,以达到改变材料性质、形状和尺寸的目的。
本指导书旨在提供详细的操作步骤和注意事项,以确保热压作业的安全和质量。
二、设备准备1. 热压机:确保热压机的加热系统和压力系统正常工作,并进行必要的维护和保养。
2. 模具:根据产品要求选择合适的模具,并检查模具的状态,确保无损坏和杂质。
3. 材料:准备好符合要求的材料,并进行必要的预处理,如清洁、切割等。
4. 辅助工具:准备好所需的辅助工具,如测量工具、夹具等。
三、操作步骤1. 安全准备:a. 穿戴个人防护装备,包括安全眼镜、耳塞、手套等。
b. 确保工作区域干净整洁,避免杂物和障碍物。
c. 检查热压机的电源温和源是否正常,并确保紧急停机按钮可用。
d. 安置好材料和模具,确保其稳定和正确对位。
2. 加热准备:a. 打开热压机的加热系统,设定合适的温度,根据材料的热变形温度确定。
b. 等待热压机达到设定温度,确保温度稳定,避免温度波动对产品质量产生影响。
3. 材料装载:a. 将预处理好的材料放置在模具中,确保材料均匀分布且不超过模具容量。
b. 关闭模具,并确保模具的位置正确,严禁强行关闭模具。
4. 压制操作:a. 打开热压机的压力系统,设定合适的压力,根据材料的特性和产品要求确定。
b. 启动热压机,开始压制过程。
根据产品要求设定压制时间,并确保压制时间的准确控制。
c. 在压制过程中,注意观察热压机的工作状态,确保压力和温度保持稳定。
d. 压制结束后,关闭热压机的压力系统,等待压力释放彻底后再打开模具。
5. 产品处理:a. 将压制好的产品取出,进行必要的冷却处理,避免产品热变形。
b. 对产品进行质量检查,包括尺寸、形状、表面质量等方面,确保产品符合要求。
c. 将合格的产品进行包装和标记,以便后续使用和出售。
四、注意事项1. 操作人员必须熟悉热压机的工作原理和操作规程,严禁未经培训的人员进行操作。
热压作业指导书
热压作业指导书一、任务背景热压作业是一种常见的工艺操作,在多个行业中都有广泛的应用。
为了确保热压作业的安全、高效进行,提高产品质量,制定一份热压作业指导书是必要的。
二、任务目的本热压作业指导书的目的是提供详细的操作流程和安全注意事项,以确保热压作业的顺利进行,并保证操作人员的安全。
三、任务内容1. 热压作业的定义和原理简要介绍热压作业的定义和原理,包括热压作业的目的、作用和工艺流程。
2. 设备和工具准备描述热压作业所需的设备和工具,如热压机、模具、温度计等,并说明其工作原理和使用方法。
同时提供设备和工具的检查和维护要点。
3. 材料准备介绍热压作业所需的材料,包括原材料的选择、处理和准备过程。
同时提供材料的质量要求和检验方法。
4. 热压作业操作流程提供详细的热压作业操作流程,包括以下步骤:a. 准备工作:清理工作区域、检查设备和工具、准备材料。
b. 调整设备参数:根据材料和产品要求,调整热压机的温度、压力和时间等参数。
c. 模具安装:将所需模具安装到热压机上,并确保安装牢固。
d. 材料放置:将预处理好的材料放置到模具中,并确保材料的均匀分布。
e. 热压操作:启动热压机,按照设定参数进行热压作业。
f. 冷却和脱模:热压作业完成后,将产品冷却一段时间,并进行脱模操作。
5. 安全注意事项列举热压作业中的安全注意事项,包括但不限于以下内容:a. 热压机操作前的安全检查。
b. 热压机的温度、压力和时间等参数的设定。
c. 模具安装和调整时的注意事项。
d. 材料处理和放置时的安全操作。
e. 热压作业期间的人员防护措施。
f. 热压机故障处理和紧急停机的操作方法。
6. 常见问题解答提供热压作业中常见问题的解答,如产品变形、温度不均匀、压力不足等,并给出相应的解决方法。
7. 质量控制要点介绍热压作业中的质量控制要点,包括对产品尺寸、表面质量、力学性能等方面的要求和检验方法。
8. 热压作业记录提供热压作业记录表格,用于记录每次热压作业的参数、时间、材料、产品质量等信息,以便后续分析和改进。
热压作业指导书
热压作业指导书一、任务背景和目的热压作业是一种常见的加工工艺,在许多行业中都有广泛的应用。
为了确保热压作业的安全性和质量,制定一份详细的热压作业指导书是非常必要的。
本指导书旨在提供一套标准的操作流程,以确保工作人员在进行热压作业时能够遵循正确的步骤和安全规范,从而保证作业的顺利进行。
二、作业环境和要求1. 作业环境:热压作业通常在专门的热压设备中进行,该设备应具备良好的通风条件和稳定的温度控制。
2. 作业人员:作业人员应接受过相关的培训,了解热压作业的基本原理和操作要求,并具备一定的安全意识和操作技能。
三、作业准备1. 设备准备:a. 确保热压设备处于正常工作状态,检查设备是否存在损坏或故障。
b. 清洁工作区域,确保没有杂物和污垢。
c. 准备所需的热压模具和工作材料。
2. 安全准备:a. 穿戴个人防护装备,包括耐高温手套、防护眼镜和防护服等。
b. 确保工作区域内有灭火器和急救设备,并熟悉其使用方法。
c. 检查热压设备的安全装置是否正常运行。
四、作业步骤1. 检查工作材料:a. 检查工作材料的尺寸和质量,确保符合要求。
b. 清洁工作材料,去除表面的污垢和杂质。
2. 准备热压模具:a. 检查热压模具的状态,确保没有损坏或变形。
b. 清洁热压模具,确保表面光滑。
3. 设置热压参数:a. 根据工作材料的性质和要求,设置热压设备的温度、压力和时间等参数。
b. 确保设置的参数符合工艺要求,并进行记录。
4. 进行热压作业:a. 将工作材料放置在热压模具中,注意材料的位置和摆放方式。
b. 关闭热压设备的安全门,启动设备,开始热压作业。
c. 在热压过程中,密切观察设备的运行情况,确保温度和压力的稳定性。
d. 根据设定的时间,停止热压作业,关闭设备。
五、作业安全注意事项1. 遵循操作规程:严格按照操作规程进行作业,不得随意更改操作步骤和参数。
2. 防护措施:穿戴个人防护装备,确保身体的安全,特别是防护眼镜和耐高温手套的使用。
热压作业指导书
热压作业指导书一、引言热压作业是一种常见的制造工艺,广泛应用于金属加工、电子制造、塑料成型等领域。
本指导书旨在提供详细的操作步骤和注意事项,以确保热压作业的安全性和质量。
二、作业准备1. 确认热压机的规格和性能,包括最大压力、温度控制范围等。
2. 准备所需材料和工具,如热压模具、工件、保护垫片、温度计、压力计等。
3. 检查热压机的工作状态,确保其正常运行,包括电源连接、润滑油状态、机械部件的运转等。
三、操作步骤1. 将热压模具安装到热压机上,确保其牢固稳定。
2. 根据工件的形状和尺寸选择合适的模具,并将工件放置在模具中心位置。
3. 在工件上放置保护垫片,以防止工件表面受损。
4. 根据工艺要求,设置热压机的压力和温度参数。
确保参数的设定符合工艺规范。
5. 打开热压机的电源,并启动预热程序,使热压机达到设定温度。
6. 当热压机达到设定温度后,将工件放置在模具中,并关闭热压机的模具。
7. 启动热压机的压力系统,逐渐增加压力,直至达到设定压力。
8. 维持设定压力和温度一段时间,以保证工件充分热压。
9. 在热压结束后,逐渐减小压力,待压力降至零后,打开模具,取出热压后的工件。
10. 对热压后的工件进行质量检查,包括尺寸、形状、表面质量等指标。
四、注意事项1. 在操作过程中,严禁将手部或其他身体部位放置在热压模具的活动部件附近,以免发生意外伤害。
2. 在热压作业过程中,应佩戴防护手套、护目镜等个人防护装备,确保人身安全。
3. 在设定热压参数时,应根据工艺要求和材料特性进行合理选择,避免温度过高或压力过大导致工件变形或破损。
4. 在热压机运行过程中,应定期检查润滑油的状态,确保热压机的正常运转。
5. 在热压结束后,应及时清理模具和热压机,以确保下次作业的顺利进行。
五、总结热压作业是一项重要的制造工艺,通过本指导书的操作步骤和注意事项,可以确保热压作业的安全性和质量。
在实际操作中,应严格按照工艺规范和操作要求进行,同时注意个人防护和设备维护,以保证作业的顺利进行。